Свяжитесь с Zhouxiang

Контактная сварка: точечная, шовная и рельефная сварка в автомобильной робототехнике

Содержание
Показать
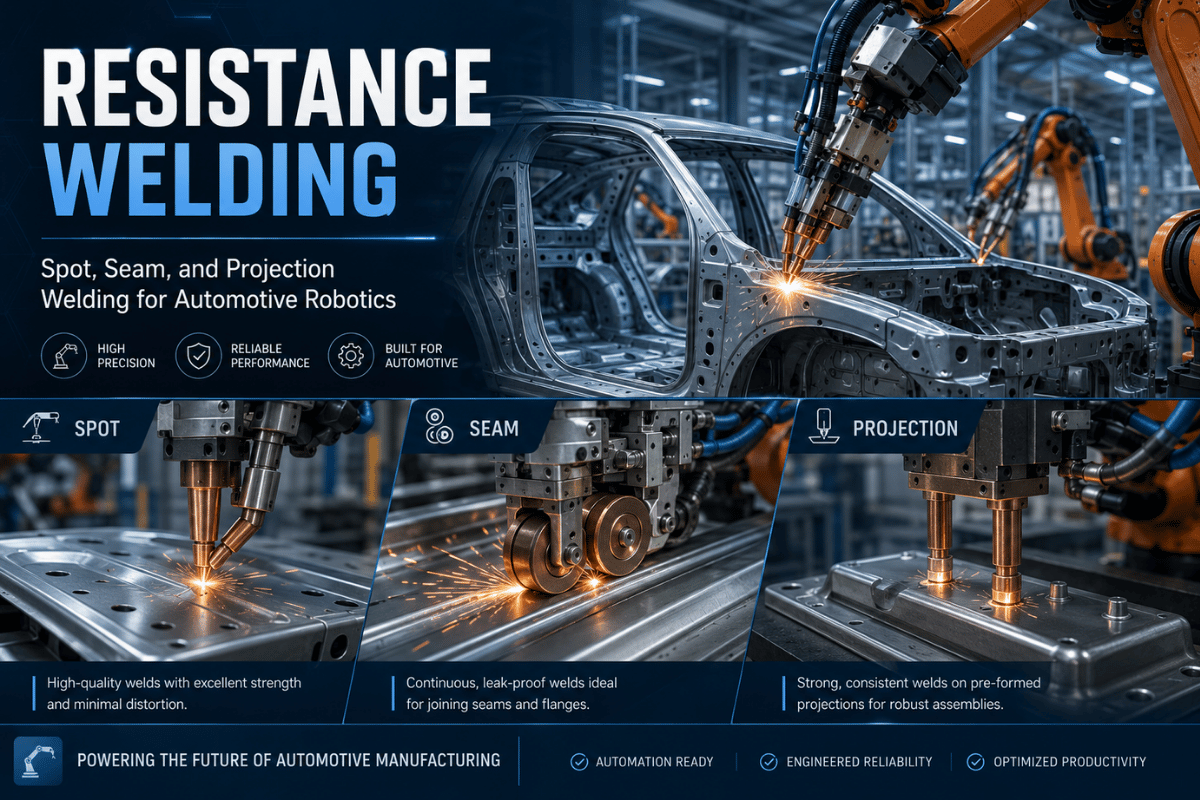
Контактная сварка — самый быстрый и чистый способ соединять металлические листы в больших объемах: без присадочного прутка, защитного газа и открытой дуги. Нагрев Джоуля — тот же принцип, на котором работает точечная сварка кузова автомобиля, — лежит и в основе шовной сварки воздуховодов систем HVAC, и рельефной сварки гаек на кронштейнах из листового металла. В этом введении подробно рассматривается процесс контактной сварки: от физических основ и пяти видов процесса до параметров, влияющих на качество сварки, материалов, которые хорошо и плохо поддаются сварке, возможностей роботизированных и ручных установок и перспектив технологии до ²0²6.
Что такое контактная сварка? Физические основы процесса
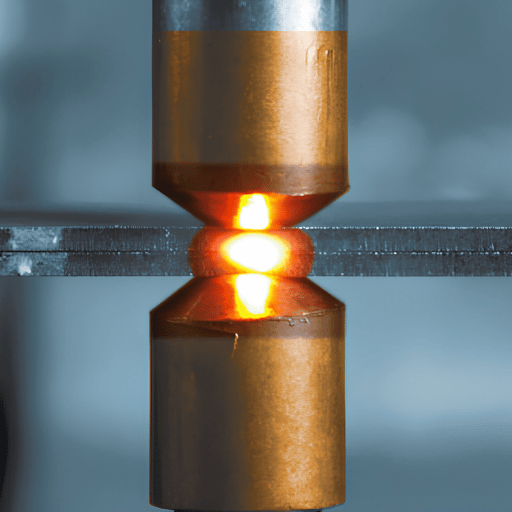
Контактная сварка — это процесс сварки в твердом состоянии и с плавлением, при котором для соединения свариваемых изделий из металла используют электрическое сопротивление и усилие сжатия. Электроды пропускают через детали ток большой силы при низком напряжении. На границе соприкосновения двух металлических листов — так называемой контактной поверхности — электрическое сопротивление максимально, поэтому именно там концентрируется тепловыделение. Металл на контактной поверхности достигает температуры плавления и соединяется под давлением, создаваемым электродами, образуя сварное ядро без присадочного металла и защитного газа.
TWI Global, один из ведущих мировых институтов по исследованию сварки, определяет этот процесс так: «Контактную сварку применяют для соединения листовых материалов; к ее видам относятся точечная, шовная, рельефная и стыковая сварка осадкой». Ее отличительная особенность — не требуются расходуемые электроды, присадочная проволока и флюс: соединение образуют сами основные металлы.
⚡ Контактная сварка — краткие характеристики
Сварочный ток
1 kA – 100 kA
Усилие электрода
1 kN – 1²0 kN
Время сварки
8 ms – 1 000 ms
Толщина материала
0,1 mm – 6 mm (точечная сварка)
Присадочный металл
Не требуется
Защитный газ
Не требуется
⚙ Инженерная справка — закон Джоуля
Q = I² × R × t
Q=I ² Rt, где Q — выделившаяся тепловая энергия (джоули), I — сварочный ток (амперы), R — электрическое сопротивление контактной поверхности (омы), а t — время сварки (секунды). Поскольку ток возводится в квадрат, его удвоение увеличивает количество теплоты в четыре раза, поэтому сварочный ток — наиболее значимый параметр управления.
Как проходит контактная сварка: 4 этапа
- Сжатие: электроды сжимают два свариваемых изделия с заданным усилием. На контактной поверхности возникает контактное сопротивление.
- Сварка (ток включен): проходит ток. Нагрев Джоуля доводит контактную поверхность до температуры плавления. Начинает формироваться сварное ядро.
- Выдержка (ток отключен): подача тока прекращается. Усилие электродов сохраняется, чтобы ядро затвердело под давлением и не растрескалось при усадке.
- Разжим: электроды отходят. Соединение сформировано — не нужны зачистка шва, шлифовка и другие завершающие операции.
Источник: спецификация NASA PRC-0009 по контактной точечной сварке; обзор процесса TWI Global.
5 видов контактной сварки и области их применения
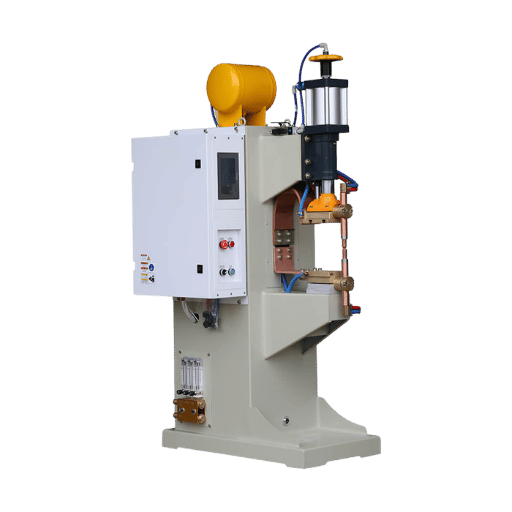
Электрическая контактная сварка — это не один процесс, а целая группа процессов. AWS выделяет четыре основных вида, а сварку оплавлением часто рассматривают как пятый. Во всех случаях используется один принцип нагрева Джоуля, но различаются форма электродов, конфигурация соединения и форма получаемого шва.
❓ Часто задаваемые вопросы
Какие четыре основных вида контактной сварки существуют?
Американское общество сварщиков (AWS C1.1) признает четыре вида процесса: (1) контактная точечная сварка — две точки сжатия на перекрывающихся листах; (2) контактная шовная сварка — роликовые электроды непрерывно формируют герметичный шов; (3) рельефная сварка — ток концентрируется на выштампованных выступах или крепежных элементах; (4) стыковая сварка — соединение прутков, труб или рельсов торец к торцу. Сварку оплавлением, которая начинается с дуги, а затем детали сжимаются под давлением, считают пятым видом процесса.
1. Контактная точечная сварка (RSW)
Контактная точечная сварка выполняется парой электродов из медного сплава: они сжимают два или более перекрывающихся металлических листа и пропускают ток через небольшую контактную область. В результате образуется круглое сварное ядро диаметром, как правило, 3–12 mm. Точечная сварка — самый распространенный высокоточный процесс соединения в производстве; автомобильные кузова массово собирают именно с ее помощью.
Применение: панели кузова, листовой металл бытовой техники, электротехнические корпуса, кронштейны. Тип электродов: наконечники из медного сплава в форме усеченного конуса или купола. Стандарт: AWS C1.1:2019 — спецификация по контактной сварке нелегированной и оцинкованной низкоуглеродистой стали.
2. Контактная шовная сварка (RSEW)
Шовная сварка выполняется не электродами с точечным контактом, а вращающимися медными роликовыми электродами. По мере подачи свариваемого изделия отдельные сварные точки перекрываются и образуют непрерывный герметичный шов. При сварке вдавленным швом используются более узкие ролики: они одновременно выполняют сварку и уменьшают толщину нахлесточного соединения почти до толщины основного металла.
Применение: топливные баки, радиаторы, воздуховоды систем HVAC, аэрозольные баллоны, сердечники электрических трансформаторов — любые изделия, для которых нужен герметичный шов, не пропускающий газ или жидкость.
3. Рельефная сварка (PW)
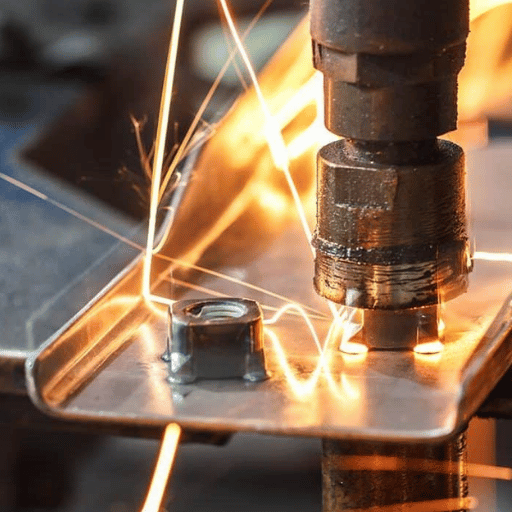
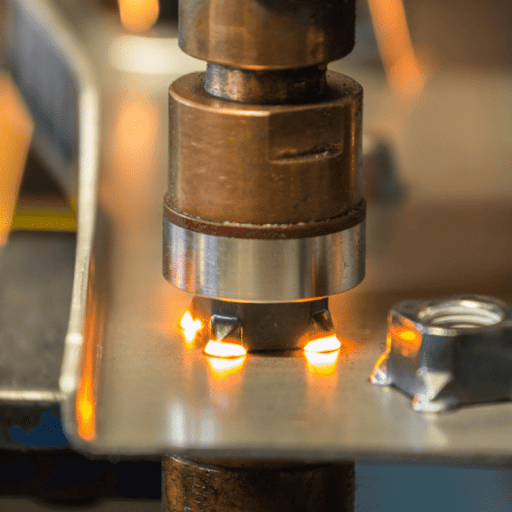
Рельефная сварка концентрирует контактное сопротивление на предварительно сформированных выступах на одном из свариваемых изделий либо на выступах, выполненных заодно со сварочной гайкой или шпилькой. При прохождении тока выступ сминается и соединяется с сопрягаемой поверхностью. Одновременная сварка нескольких выступов делает этот процесс особенно эффективным для массового крепления деталей.
Применение: приварка гаек, шпилек и болтов к листовому металлу; производство проволочной сетки и перекрестных решеток. Преимущество: плоские электроды служат дольше, поскольку контактная область не сосредоточена на их наконечниках.
4. Контактная стыковая сварка (RBW)
Контактная стыковая сварка, также называемая стыковой сваркой осадкой, соединяет два металлических изделия торец к торцу. Обе детали зажимают медными губчатыми электродами, приводят в контакт и пропускают ток. Сопротивление на границе соединения создает тепло; усилие осадки сжимает нагретый металл. Дуга не возникает. Этот способ обычно применяют для сварки проволоки, прутков, звеньев цепи и торцов труб.
5. Сварка оплавлением (FW)
Сварка оплавлением — процесс соединения торец к торцу. Сначала детали слегка соприкасаются под напряжением, в результате чего возникают небольшие дуги («оплавление»), быстро нагревающие торцы до температуры осадки. Затем детали сжимают и отключают ток. Главное отличие от стыковой сварки: дуговое оплавление перед осадкой удаляет оксиды и загрязнения, обеспечивая исключительно чистое соединение. Этот способ применяют для стыковки железнодорожных рельсов, производства пильных полотен и ободов автомобильных колес.
Какой вид контактной сварки подходит для вашей задачи?
| Процесс | Тип соединения | Основная особенность | Типичное применение |
|---|---|---|---|
| Точечная (RSW) | Нахлесточное | Высокоскоростное точечное соединение | Кузова автомобилей, бытовая техника |
| Шовная (RSEW) | Нахлесточное (непрерывное) | Герметичный шов | Топливные баки, радиаторы |
| Рельефная (PW) | Нахлесточное (с крепежом) | Одновременная сварка в нескольких точках | Сварочные гайки, проволочная сетка |
| Стыковая (RBW) | Стыковая (торец к торцу) | Без присадки, по всему сечению | Проволока, прутки, цепи |
| Оплавлением (FW) | Стыковая (с дуговым нагревом) | Самоочищающее дуговое оплавление | Рельсы, ободы колес, пильные полотна |
Модель решений Q=I²Rt: 4 параметра, влияющие на качество сварки
Любую проблему при контактной сварке можно объяснить одним или несколькими из четырех параметров: током (I), сопротивлением (R), временем (t) и усилием сварки (F). Закон Джоуля задает количество выделяемой теплоты по формуле Q=IRt, а усилие электродов влияет на контактное сопротивление и давление при затвердевании шва. Поэтому четыре параметра модели решений взаимосвязаны. Мы называем эту систему моделью решений Q=IRt для контактной сварки: это последовательный подход к выбору параметра, который следует изменить, если результат не соответствует требованиям.
| Параметр | Роль в Q=I²Rt | Типичный диапазон (низкоуглеродистая сталь, 1,5 mm) | При слишком низком значении | При слишком высоком значении |
|---|---|---|---|---|
| Сварочный ток (I) | Основной параметр (в квадрате) | 8–12 kA | Холодная сварка / сварное ядро не формируется | Выброс металла / брызги |
| Время сварки (t) | Линейный вклад в тепловложение | 10–20 циклов (60 Hz) | Ядро недостаточного размера | Прилипание электрода / прожог |
| Контактное сопротивление (R) | Концентрация тепла | Регулируется подготовкой поверхности | Тепло переходит в электроды | Возникновение дуги / повреждение поверхности |
| Усилие электрода (F) | Задает R; влияет на затвердевание | 2–5 kN | Высокое R → брызги; плохое сварное ядро | Слишком низкое R → холодная сварка |
Восьмипараметрическая модель контактной сварки SWANTEC учитывает не только четыре основных переменных, но и такие факторы, как форма электродов, состояние поверхности, толщина свариваемого изделия, покрытие и шунтирующее действие соседних сварных точек. На практике все факторы, кроме двух, определяются настройками при наладке и технологической оснасткой.
⚙ Совет специалиста — инверторная технология MFDC
Сварочные инверторы MFDC (среднечастотный постоянный ток) применяются все шире, особенно при работе с высокопрочными сталями AHSS в автомобильной промышленности. В отличие от однофазных сварочных аппаратов переменного тока, которые и сегодня остаются самым распространенным типом оборудования в отрасли, контроллеры MFDC подают постоянный ток частотой 500–4 000 Hz. Более высокая частота переключения обеспечивает быструю обратную связь и точнее управляет формой тока; производители сообщают об экономии энергии до 35 % по сравнению с аналогами на переменном токе. Если вы обрабатываете стали AHSS или двухфазные стали, точность MFDC оправдывает дополнительные капитальные затраты по сравнению с обычным переменным током.
Совместимость материалов: какие материалы можно и нельзя сваривать контактным способом?
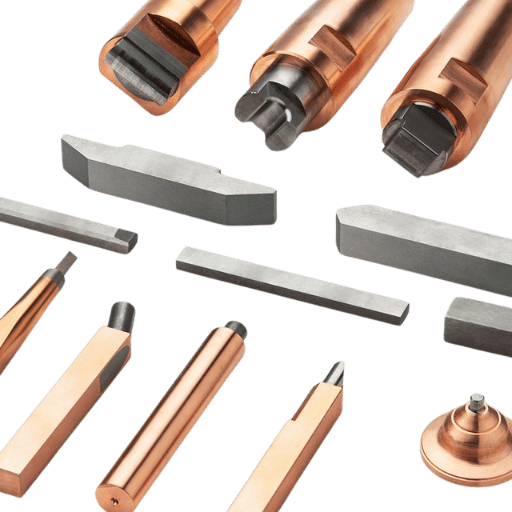
Пригодность металла для контактной сварки определяется двумя физическими свойствами: удельным электрическим сопротивлением и теплопроводностью. Для контактной сварки нужно умеренное удельное сопротивление — достаточно высокое, чтобы выделялось много тепла на контактной поверхности, но достаточно низкое, чтобы ток проходил без возникновения дуги, — и умеренная теплопроводность, чтобы значительный тепловой поток не уходил в электроды. Низкоуглеродистая сталь сочетает эти свойства оптимальным образом и легко поддается контактной сварке; алюминий и медь относятся к наиболее сложным материалам.
| Металл | Удельное электрическое сопротивление (µΩ·cm) | Теплопроводность (W/m·K) | Оценка свариваемости | Основная сложность |
|---|---|---|---|---|
| Низкоуглеродистая сталь (low-C) | 12–16 | 45–60 | Отличная ✅ | Нет — эталонный материал |
| Нержавеющая сталь (304) | 70–78 | 15–17 | Хорошая ⚠ | Наклеп; требуется меньший ток |
| Алюминий (6061) | 3.7–4.0 | 155–160 | Сложная ⚠ | Оксидный слой и высокая электропроводность |
| Медь (чистая) | 1.7 | 385–400 | Очень сложная ❌ | Слишком высокая электропроводность; тепло не концентрируется |
| Оцинкованная сталь (GI) | 14–17 (стальная основа) | 45–55 | Хорошая ✅ | Пары цинка → налипание на электрод |
⚙ Инженерная справка — точечная сварка алюминия
Электропроводность алюминия (примерно в 9 раз выше, чем у низкоуглеродистой стали) и его теплопроводность (примерно в 3 раза выше, чем у низкоуглеродистой стали) таковы, что тепло быстрее уходит в окружающий металл, чем контактная поверхность достигает температуры плавления. Естественный оксидный слой алюминия (A12O3) обладает высоким удельным сопротивлением; перед формированием сварного шва его необходимо разрушить механическим способом. Поэтому для электрической сварки алюминиевого листа следует применять плотность тока в 2-3 раза выше и сваривать в 2-3 раза дольше (разрушение оксидного слоя занимает примерно в 2-3 раза больше времени), чем при сварке стали. При этом нужно увеличить усилие электродов, чтобы предотвратить выброс металла и компенсировать повышенную склонность рабочих поверхностей электродов к сплавлению со свариваемым изделием. При сварке алюминиевых листов электроды изнашиваются быстрее, а при массовом производстве их нужно значительно чаще зачищать. Для массовой контактной точечной сварки алюминия обычно используют MFDC и автоматическую зачистку электродов.
⚠ Предупреждение — контактная сварка меди
Из-за исключительно высокой теплопроводности меди (385 W/mK) тепло, выделяемое в свариваемом материале на контактной поверхности, быстрее уходит в окружающую зону теплоотвода при контактной сварке, чем свариваемое изделие достигает температуры плавления. Из-за этих свойств практически невозможно с помощью традиционных источников питания RF изготавливать контактной сваркой конструкции с высоким отношением сторон и отверстиями для охлаждения. Обычно проволоку приваривают контактной сваркой к меди; соединения медь-медь выполняют контактной пайкой, лазерной или ультразвуковой сваркой.
Контактная сварка или дуговая сварка: какой процесс выбрать?
Контактная и дуговая сварка не конкурируют напрямую, хотя области применения этих технологий частично пересекаются. Одни свариваемые изделия лучше соединять контактным способом, другие — дуговым. Выбор между контактной и дуговой сваркой зависит от толщины листа, темпа производства, доступа к месту соединения, размера партии и требований к последующей обработке шва. Разные виды дуговой сварки, включая MIG, TIG и сварку под флюсом, подходят для других условий производства, чем контактная сварка; промышленная сварка часто предполагает применение обеих технологий на одной производственной линии.
Контактная сварка лучше MIG-сварки?
Да. Для термопластичных листов толщиной 18, массового производства и нахлесточных соединений наиболее эффективное решение — контактная точечная сварка. Цикл сварки занимает менее 1 секунды; присадочная проволока, защитный газ и последующая очистка не нужны. Сварка аналогичного соединения методом MIG занимает более чем в 5 раз больше времени, требует расходных материалов и оставляет неровный профиль поверхности, который часто приходится шлифовать, если изделие будут окрашивать или наносить на него покрытие. Для конструкционных элементов, толстых листов и единичного производства производительнее процессы MIG/TIG.
| Параметр | Контактная сварка | Дуговая сварка MIG/TIG | Лазерная сварка |
|---|---|---|---|
| Скорость (тонкий лист) | ⭐⭐⭐⭐⭐ (самая высокая) | ⭐⭐⭐ | ⭐⭐⭐⭐ |
| Нужен присадочный металл | ❌ Нет | ✅ Да (MIG) / необязателен (TIG) | ❌ Нет |
| Защитный газ | ❌ Нет | ✅ Да | Необязателен |
| Требования к доступу к соединению | С обеих сторон | С одной стороны | С одной стороны |
| Диапазон толщины материала | 0,1–6 mm (точечная сварка) | 0,5 mm – неограниченно | 0,05–25 mm |
| Обработка после сварки | Не требуется | Часто требуется шлифовка и очистка | Минимальная |
| Лучше всего подходит для | Массового производства изделий из листового металла | Металлоконструкций и толстых сечений | Точных, тонких и разнородных материалов |
Применение контактной сварки в разных отраслях промышленности
По диапазону толщин листов дуговая сварка не уступает контактной, однако по возможностям массового производства ей не сравниться. На автомобильную промышленность приходится больше контактных точечных швов в год, чем на все остальные отрасли вместе взятые: общее количество деталей соответствует десяткам триллионов таких швов ежегодно. Во всем мире установок для контактной сварки намного больше, чем оборудования для дуговой сварки.
📊 Масштабы контактной сварки в цифрах
2,000–5,000
Точечных сварных соединений на кузов автомобиля (по данным исследования AWS)
90M+
Автомобилей в год, кузова которых собирают контактной точечной сваркой
~300 ms
Типичная продолжительность цикла точечной сварки (сталь, 1,5 mm)
$0
Стоимость присадочного металла или защитного газа на один шов
Применение контактной сварки в разных отраслях
🚗 Автомобильная промышленность
Все остальные технологии соединения. Кузова автомобилей в сборе, дверные каркасы и панели, каркасы сидений и элементы моторного отсека сваривают точечной или шовной контактной сваркой на полностью программируемых автоматизированных системах. Стандарты AWS D1.1 и требования конкретных автопроизводителей считаются признанным ориентиром для управления процессом.
✈ Авиакосмическая промышленность
Все остальные технологии соединения. Кронштейны топливных элементов и другие внутренние компоненты сваривают контактной точечной сваркой с управлением процессом в соответствии с AWS D17.2.
⚡ Электроника
Сварка выводов аккумуляторных элементов (разрядом конденсатора), клемм и выводов компонентов печатных плат. Сверхкороткие импульсы снижают энергопотребление и тепловое повреждение чувствительных к нагреву компонентов.
🏗 Строительство
Металлоконструкции, проволочная сетка, арматурные решетки, панели металлической облицовки, соединения воздуховодов систем HVAC.
🔧 Бытовая техника
Барабаны стиральных машин, внутренние панели холодильников, корпуса сушильных машин — тонколистовые изделия массового производства, идеально подходящие для автоматизированной точечной сварки.
🛢 Энергетика
Топливные баки (шовная сварка), корпуса аккумуляторных батарей электромобилей, рамы солнечных панелей. Быстрорастущий сегмент отрасли благодаря распространению электромобилей.
📋 Пример применения
Автомобильный поставщик Tier-1, ежегодно выпускающий 180 000 автомобильных дверных панелей, выполняет 14 точечных сварных соединений на каждую дверь — всего 2.52 миллиона сварных соединений в год. Роботизированная сварочная ячейка с 6 сварочными горелками выполняет цикл за 280 мс и завершает последовательность из 14 сварных соединений менее чем за 4 секунды. Автоматизированная контактная точечная сварка такого уровня — безусловно, самый экономичный способ соединения.
Автоматизация контактной сварки: роботизированные системы и ручные установки
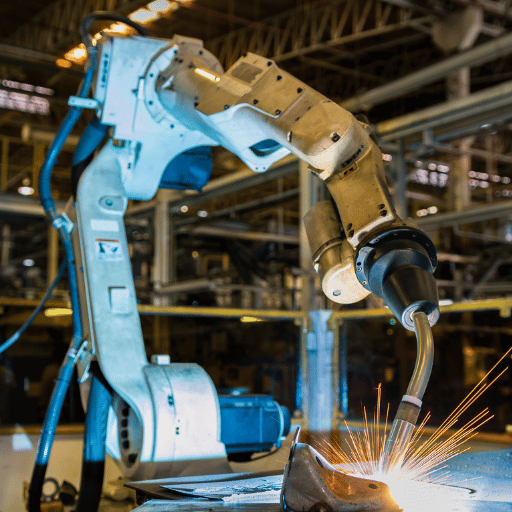
Стационарные точечные сварочные аппараты и ручные шовные установки десятилетиями использовались в цехах контактной сварки. Однако из-за ужесточения требований к материалам, сокращения производственных циклов и нехватки квалифицированных работников экономическая целесообразность роботизированной точечной сварки существенно возросла. Сегодня вопрос уже не в том, нужно ли автоматизировать процесс, а в том, какой объем производства оправдывает капитальные затраты. Международная федерация робототехники (IFR) неизменно отмечает автомобильную промышленность как отрасль с самой высокой в мире плотностью промышленных роботов; сварочные роботы для контактной точечной сварки — одно из наиболее распространенных решений при производстве кузовов в сборе.
📋 Пример модернизации на реальном производстве
Производитель изделий из листового металла выпускал по 350 корпусов в день на двух стационарных точечных сварочных аппаратах, работавших посменно с участием трех операторов. Средняя производительность составляла 3.8 сварного соединения в минуту на оператора, а доля доработки превышала 4 % из-за неравномерного давления электродов. После установки одного роботизированного сварочного поста производительность на той же паре «оператор — установка» составила 1.8 сварного соединения в минуту; цикл сократился с 4.1 минуты до 1.8 минуты, а доля доработки упала ниже 1 %. Теперь один оператор следит за работой роботизированной ячейки в две смены, а два специалиста по ручной сварке заняты другими задачами. Окупаемость была достигнута менее чем за 14 месяцев.
Сравнение ручной точечной сварки и роботизированной ячейки
| Показатель | Ручной стационарный сварочный аппарат | Роботизированная сварочная ячейка |
|---|---|---|
| Производительность сварки | 3–5 сварных соединений/мин | 10–15 сварных соединений/мин |
| Время горения дуги / активной работы | 25–35% | 85–95% |
| Повторяемость позиционирования | ±1–3 mm (зависит от оператора) | ±0,025–0,1 mm |
| Доля дефектных сварных соединений | 3–8 % (зависит от оператора) | <1% |
| Работа в сменах | 1–2 смены (ограничение из-за усталости) | 3 смены / без персонала |
| Типичный срок окупаемости ROI | — | 12–24 месяца |
Данные: отраслевые показатели эффективности роботизированной сварки, предоставленные специалистами по промышленной автоматизации; пример применения роботизированной RSW-системы компании SML ISUZU (Journal of Advanced Manufacturing Processes, 2021).
Когда автоматизация роботизированной точечной сварки становится экономически оправданной?
- Объем производства >200 сборочных единиц в день: ориентировочный показатель для малого и среднего производства. Расчеты ROI показывают окупаемость капитальных затрат в течение 24 месяцев при работе в две смены.
- Стабильность соединений: для автоматизированных сварочных ячеек нужно обеспечить высокую повторяемость позиционирования деталей, используя приспособления или системы машинного зрения.
- Критически важные сварные соединения и доработка: не стоит недооценивать преимущества повышения стабильности роботизированной сварочной ячейки, если текущая доля доработки превышает 2-3 %.
- Нехватка работников: один сварочный робот позволяет обойтись без 2-3 квалифицированных сварщиков или операторов в смену.
- Работа без персонала: роботы работают три смены и в выходные дни.
Идеальная отправная точка для производителя, внедряющего несколько роботов и сравнивающего структуру стоимости сварочного робота для разных применений или конструкций ячеек: роботизированная сварочная ячейка с одним роботом — готовое решение, подготовленное к запуску в производство, объединяет 6-осевого робота, сервоприводную сварочную горелку для точечной сварки, позиционер и защитное ограждение и поставляется в кратчайшие сроки. Изготовление более крупных ячеек по индивидуальному проекту занимает больше времени и может не обеспечить более быструю окупаемость инвестиций ROI при небольших и средних объёмах производства.
Автоматизация сварки Zhouxiang
Готовы автоматизировать контактную точечную сварку?
Конфигурация: роботизированная ячейка Zhouxiang для точечной сварки с одним роботом — решение для малых и средних объемов производства, когда нужны более короткий цикл, меньше доработок и окупаемость ROI в течение 12-24 месяцев.
Подробнее о роботизированном сварочном посте с одним роботом →Распространенные дефекты контактной сварки и способы их предотвращения
⚠ Предупреждение о качестве
Инженеры-сварщики постоянно называют износ электродов основной причиной повторяющихся проблем с качеством контактной сварки; наиболее частый пример — диаметр литого ядра за пределами допуска. Состояние электродов следует считать ключевым параметром процесса, а не вопросом технического обслуживания, о котором вспоминают в последнюю очередь.
Причины износа электродов и профилактика: отклонения в процессе контактной сварки обычно развиваются по предсказуемым сценариям: каждому дефекту соответствует известная причина, связанная с уравнением Q=IRt.
После определения типа деформации диагностика и поиск решения становятся систематической задачей. В этом списке приведены пять основных видов дефектов, которые следует предупредить, и соответствующие меры противодействия, основанные на рекомендациях производителей электродов, стандартах контроля точечной сварки и рекомендациях инженеров по устранению неисправностей. Подробный анализ см. в нашем руководстве по стандартам контроля сварки и разборе испытаний сварных соединений и контроля качества.1. Выплеск металла (разбрызгивание при сварке)
Причина: слишком высокая плотность тока, недостаточное усилие сжатия электродов или нарушение их геометрии. Причина: расплавленный металл выбрасывается из зоны сварки.
2. Непровар (недостаточный диаметр литого ядра)
Профилактика: снизьте ток или увеличьте усилие; восстановите исходный профиль рабочей поверхности электродов; проверьте свариваемые изделия на загрязнения.
3. Износ электрода (грибовидное расплющивание)
Причина: недостаточный нагрев — слишком низкий сварочный ток, слишком короткое время сварки или слишком низкое контактное сопротивление из-за изношенных электродов с увеличенным диаметром рабочей поверхности. Профилактика: проверьте настройки параметров по карте режима сварки. Увеличьте ток или время сварки.
Обработайте электроды, чтобы восстановить заданный диаметр рабочей поверхности.4. Загрязнение поверхности / оксидный слой
Повторяющиеся циклы нагрева изменяют форму рабочей поверхности наконечника электрода: его диаметр увеличивается («грибовидное расплющивание»), что еще сильнее снижает плотность тока.
Это самая распространенная причина постепенного ухудшения качества сварных соединений. Профилактика: настройте автоматическую обработку электродов по расписанию (обычно раз в 50-200 сварных соединений, в зависимости от материала и покрытия). Отслеживайте число сварных соединений для каждого комплекта электродов.5. Эффект шунтирования тока
Причина: контактное сопротивление на сопрягаемых поверхностях или у наконечника электрода неконтролируемо возрастает из-за масла, окалины, высокого содержания оксидов или капель цинка, загрязняющих рабочую поверхность электрода либо свариваемого изделия. Результат: формирование литого ядра становится удлиненным и трудно контролируемым.
Профилактика: очищайте листы исходного металла растворителем до подачи в сварочную ячейку. При сварке оцинкованного металла учитывайте налипание цинка на электроды и планируйте их очистку. На алюминиевых поверхностях необходимо удалять оксидный слой.⚙ Примечание для инженеров — порядок обработки электродов
Если выполнить новую точечную сварку слишком близко к уже существующей, ток пойдет через затвердевшее литое ядро w-449g27f-, а не сконцентрируется на сопрягаемых поверхностях. В результате к зоне сварки поступит меньше тепла и возрастет частота дефектов. Минимальный шаг между точками сварки зависит от эффективного диаметра литого ядра, как указано в стандартах сварки American Welding Society C1.1: обычно минимальный шаг составляет 3-5 диаметров литого ядра.
Полезные советы по обработке наконечников электродов: устройство для заточки наконечников в сочетании с грамотно запрограммированным режимом работы — лучший способ максимально продлить срок службы электродов. Это небольшое автоматическое устройство срезает тонкий слой медного сплава, восстанавливая диаметр и геометрию контактной поверхности. Чрезмерная обработка сокращает срок службы, а недостаточная приводит к грибовидному расплющиванию электрода. Автоматизируйте циклы заточки наконечников с учетом комплекта оснастки, режима сварки по всей толщине и рекомендованного производителем срока службы электродов. Ведите журнал срока службы наконечников в ходе работы. 2Разная тепловая нагрузка на плечи сварочных клещей приводит к различию в сроке службы левого и правого наконечников электрода!Контактная сварка в 2025–2026 годах: тенденции рынка и развитие технологий
Похоже, рынок оборудования для контактной сварки будет расти устойчивыми темпами. Главные факторы роста — увеличение производства электромобилей, распространение современных высокопрочных сталей и постепенный переход от ручной сварки к автоматизированным сварочным системам. Сегодня стоит выбирать машину для контактной сварки с учетом материалов и технологических тенденций ближайших пяти лет.
📈 Рынок контактной сварки — прогноз на 2026–2035 годы
3.8%
Среднегодовой темп роста рынка (2026–2035)
$1.22B
Объем рынка в 2026 году (оценка)
$1.71B
Прогнозируемый объем рынка в 2035 году
Источник: отчет BusinessResearchInsights о рынке оборудования для контактной сварки.
Ключевые технологические тенденции, которые определят развитие контактной сварки до 2026 года
⚡
Внедрение MFDC при обработке AHSS (2024–2026)
Инверторная технология постоянного тока средней частоты находит новые применения в автомобилестроении, особенно при сварке сталей повышенной прочности (AHSS), где необходим точный контроль тока. Научные исследования 2024 года подтверждают устойчивый рост применения технологии постоянного тока средней частоты (MFDC) при производстве кузовов автомобилей, хотя чаще всего по-прежнему используют однофазные машины переменного тока. В новых проектах автомобильных кузовных цехов, создаваемых с нуля, обычно предусматривают оборудование MFDC.
🚗
Корпуса аккумуляторных батарей для электромобилей и UHSS стимулируют новый спрос
В платформах электромобилей используют больше сверхвысокопрочной стали (UHSS), чем в традиционных автомобилях с двигателем внутреннего сгорания, а в корпусах аккумуляторных батарей — больше алюминия. Поэтому требуется как более производительное оборудование для контактной сварки сталей класса 1 500 MPa, так и специализированные системы для сварки алюминия с низким сопротивлением и короткими импульсами.
🤖
Индустрия 4.0: адаптивное управление и интеграция IoT
Современные контроллеры контактной сварки поддерживают адаптивное управление током с упреждением: режим сварки корректируется по беспроводной связи на основе мониторинга динамических кривых сопротивления непосредственно во время сварки. Программная интеграция данных IoT о количестве сварных соединений, обратном выгорании и выплеске электродов, а также об их обработке позволяет согласовать эти операции с графиком прогнозного технического обслуживания. В результате отпадает необходимость в фиксированном графике обработки электродов, из-за которого теряется значительная часть их ресурса. В таких условиях умного производства спор о том, что выбрать — робота для точечной или дуговой сварки, — смещается в сторону роботизированной контактной сварки.
🔋
Конденсаторная сварка для миниатюрной электроники
Рост рынка конденсаторной контактной сварки (CD) обусловлен бумом в производстве электроники и аккумуляторов. Эта технология создает импульсы длительностью в микросекунды и подходит для сварки тонкой фольги, проводов термопар и выводов аккумуляторных элементов — задач, с которыми не справляется управление переменным током частотой 50/60 Hz.
Часто задаваемые вопросы о контактной сварке
Заключение
Сильные стороны контактной сварки — высокая скорость, чистота и стабильность при больших объемах производства. Точечная сварка кузовных панелей, герметичные швы на топливных баках, приварка гаек рельефной сваркой к силовым кронштейнам — во всех этих случаях соединение формируется в соответствии с зависимостью Q=I²Rt. Правильно задайте четыре параметра — ток, время, контактное сопротивление и усилие сжатия электродов, — и процесс будет исключительно надежным.
Рынок ячеек контактной сварки становится более зрелым: технология MFDC, которую сначала внедряли в аэрокосмической и автомобильной промышленности, распространяется в другие отрасли; системы автоматизации роботизированной сварки окупаются на предприятиях, выпускающих более 200 узлов в день; адаптивное управление Индустрии 4.0 заменяет таблицы фиксированных параметров режимами сварки, корректируемыми в реальном времени. Для производителей, выбирающих между ручной контактной сваркой и автоматизацией, данные о времени цикла, стабильности и экономике производства убедительно говорят в пользу роботизации, особенно при многократном выполнении нахлесточных соединений из листового металла, где стабильность робота для точечной сварки помогает снизить долю брака.
Чтобы оценить, насколько роботизированная сварочная ячейка для контактной сварки подходит для ваших производственных задач, ознакомьтесь с готовым решением Zhouxiang — сварочным постом с 1 роботом для автоматизации сборки нахлесточных соединений, рассчитанным на предприятия с малыми и средними объемами производства.
Справочные материалы и источники
- TWI Global — обзор контактной сварки (The Welding Institute, UK)
- American Welding Society — AWS C1.1:2019, AWS D17.2 (стандарты контактной сварки)
- Wikipedia — электроконтактная сварка (обзор процесса, диапазоны тока)
- Технический стандарт NASA PRC-0009 — контактная точечная сварка (требования к диаметру литого ядра)
- Journal of Advanced Manufacturing Processes (2021) — оптимизация времени цикла роботизированной контактной точечной сварки на предприятии SML ISUZU
- ResearchGate (2024) — сравнительное исследование контактной точечной сварки сталей AHSS на переменном токе и с применением MFDC
- BusinessResearchInsights — отчет о рынке оборудования для контактной сварки (среднегодовой темп роста 3,8 %, 2026–2035)
Похожие статьи
Робот для точечной или дуговой сварки: что подходит вашему предприятию?
Технологии роботизированной сварки: что нужно знать каждому производителю металлоконструкций
Из чего складывается стоимость сварочного робота: бюджет на 2025 год
Применение промышленной сварки: способы и отрасли
Роботизированная и ручная сварка: анализ ROI для небольших производителей
Примечание редакции: Это руководство подготовила команда Zhouxiang по техническому контенту на основе опубликованных стандартов сварки (AWS, NASA), отраслевых исследовательских баз данных и технологических данных производителей. Источники приведены для данных из сторонних материалов. Утверждения о практике в отрасли, не подтвержденные первичными исследованиями, сопровождаются оговорками, например «по сообщениям инженеров-сварщиков» или «по данным специалистов отрасли». Данные о рынке взяты из сторонних исследовательских отчетов с указанием организации-источника; Zhouxiang самостоятельно не проверяет прогнозы объема рынка. По вопросам выбора способов сварки для критически важных с точки зрения безопасности применений обращайтесь к сертифицированному инженеру-сварщику (CWE) или в отдел прикладных решений производителя оборудования.

