
Свяжитесь с Zhouxiang

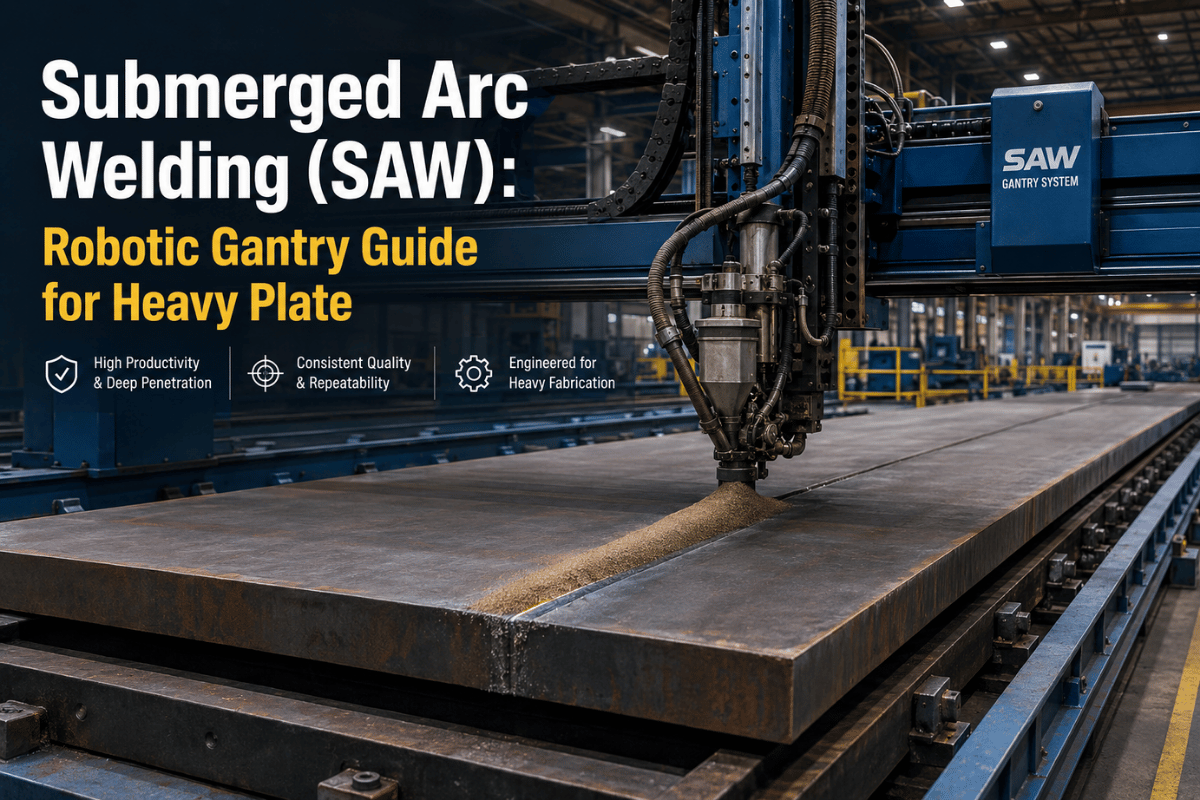
Краткие характеристики: дуговая сварка под флюсом
| Процесс | Дуга с непрерывной подачей проволоки под слоем гранулированного флюса |
| Производительность наплавки | До 45 kg/h (100 lb/h) — примерно в 9× выше, чем при SMAW |
| Диапазон сварочного тока | 300–2 000 A при одной дуге; до 5 000 A при нескольких дугах |
| Диаметр проволоки | 1,6 – 6,4 mm (1/16″ – 1/4″) |
| Толщина листа | От 6 mm до 250+ mm (несколько проходов для толстых сечений) |
| Положение сварки | Нижнее (1F/1G) и горизонтальное угловое (2F) |
| Первый патент | 1935 г. (Ллойд Т. Джонс и др., US 2 043 960) |
| Оптимальное применение | Длинные прямые или поворотные швы на углеродистой и низколегированной стали |
Что такое дуговая сварка под флюсом?
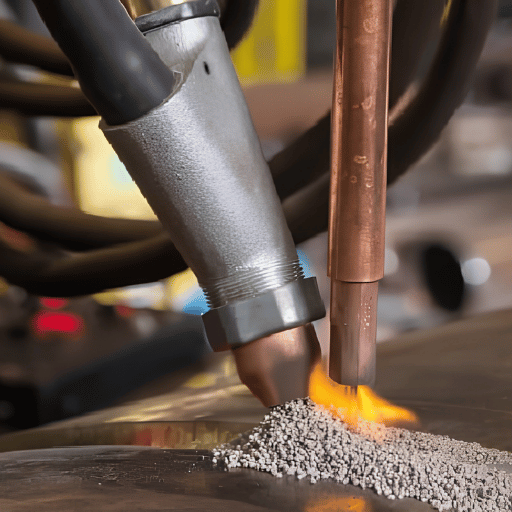 Дуговая сварка под флюсом — это процесс сварки плавлением, при котором дуга между непрерывно подаваемым сплошным или порошковым электродом и свариваемым изделием горит под слоем гранулированного флюса. Флюс плавится непосредственно в зоне дуги, становится электропроводным и защищает сварочную ванну от загрязнения атмосферой, исключая разбрызгивание металла, ультрафиолетовое излучение и большую часть сварочного дыма.
Процесс был впервые запатентован в 1935 году Lloyd T. Jones, Harry Edward Kennedy и Maynard Arthur Rothermund (патент US 2 043 960) и получил промышленное применение у производителей металлоконструкций и судостроительных предприятий, которым требовался способ наплавлять металл быстрее, чем сварщики могли вручную перемещать электрод при дуговой сварке. Сегодня гранулированный флюс состоит из извести, кремнезёма, оксида марганца, фторида кальция и других соединений, которые не только защищают зону сварки, но и могут легировать металл шва почти так же, как при использовании газовой смеси. Производители сосудов под давлением на Reddit нередко отмечают: «Выбор разных флюсов для SAW похож на добавление легирующих элементов в металл шва».
В отличие от ручной дуговой сварки покрытым электродом (SMAW), при которой сварщик видит дугу и использованный вольфрамовый или вольфрамсодержащий электрод, при SAW дуга скрыта под слоем шлака. Сварной шов формируется до того, как оператор увидит сварочную ванну. Её можно осмотреть после удаления шлака и сбора неиспользованного флюса пылесосом для повторного применения.
Как работает процесс SAW: механика и ключевые параметры
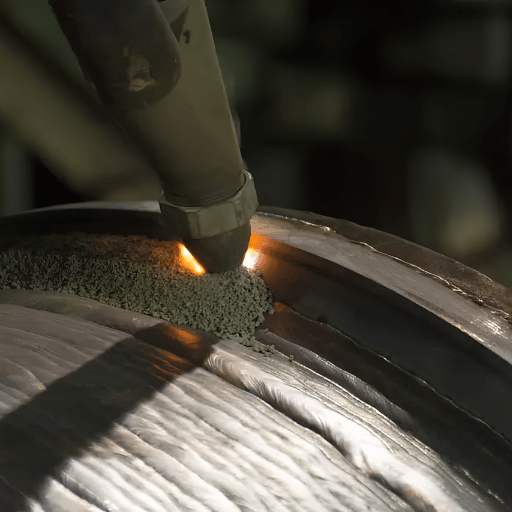 Система SAW заранее подаёт к месту сварки три компонента: присадочную проволоку, гранулированный флюс и электрический ток. Проволока непрерывно подаётся с нужной скоростью через контактный наконечник, флюс поступает перед проволокой из бункера или по напорному трубопроводу, а ток от источника сварочного тока с постоянным напряжением проходит через проволоку к свариваемому изделию. После зажигания дуги нижний слой флюса плавится и превращается в электропроводный шлак, который проводит ток и защищает расплавленную сварочную ванну. В результате образуется ровный сварной валик без брызг и с минимальным количеством дыма. Верхний слой флюса остаётся гранулированным; после каждого прохода его собирают — повторно можно использовать от 50 % до 90 %.
Длина дуги поддерживается постоянной за счёт саморегулирования: если она укорачивается, напряжение на дуге падает, ток в проволоке возрастает, и проволока плавится быстрее; если дуга удлиняется, происходит обратное. Благодаря этому свойству процесс SAW обычно выполняют на полуавтоматических или автоматических машинах: после настройки параметров оператору не нужно управлять сварочной горелкой.
Почему дуговая сварка под флюсом называется «под флюсом»?
Название относится к дуге, а не к свариваемому изделию. При SAW дуга возникает внутри слоя гранулированного флюса — она погружена во флюс и не видна. Нет видимой вспышки дуги, брызг почти нет, а ультрафиолетовое излучение минимально. Операторам не нужны сварочная маска и куртка, чтобы работать рядом с этим процессом. Для дуговой сварки такая значительная польза для безопасности на рабочем месте встречается редко.Какова производительность наплавки при SAW?
Производительность SAW составляет 9–18 кг/ч (20–40 фунтов/ч). Установки с двумя проволоками и многодуговые установки могут достигать 45 кг/ч (100 фунтов/ч), как показано в цитируемом Википедией исследовании Университета Лаппеэнранта-Лахти о глубине проплавления. Производительность SMAW ограничена примерно 5 кг/ч. Эта разница в 9 раз — основная экономическая причина, по которой SAW остается стандартным способом сварки тяжелых плит спустя столетие после изобретения.📐 Инженерная заметка: пять контролируемых параметров SAW
- Скорость подачи проволоки — основной регулятор сварочного тока
- Напряжение дуги — влияет на ширину и усиление сварного валика
- Скорость сварки — влияет на погонную энергию и форму валика
- Вылет электрода (ESO), или расстояние от контактного наконечника до изделия (CTTW), — влияет на плотность тока
- Полярность и ток: постоянный или переменный ток либо переменный ток с регулируемым балансом для нескольких электродов
Основное оборудование и расходные материалы: источник тока, проволока, флюс, тележка
 Для каждой установки SAW необходимы четыре компонента. Если выбирать каждый из них по отдельности, сварочная ячейка может оказаться несбалансированной и работать хуже ожидаемого.
Источник сварочного тока: в большинстве современных систем SAW с одной проволокой используется источник постоянного тока с постоянным напряжением. Для систем с двумя или несколькими проволоками, где возникает проблема магнитного дутья дуги, требуется постоянный ток с регулируемым балансом или многофазный переменный ток. Ток достигает 800A для тонких сечений и 1500A для толстого листа; в системах с несколькими дугами обычно совместно работают два или три источника.
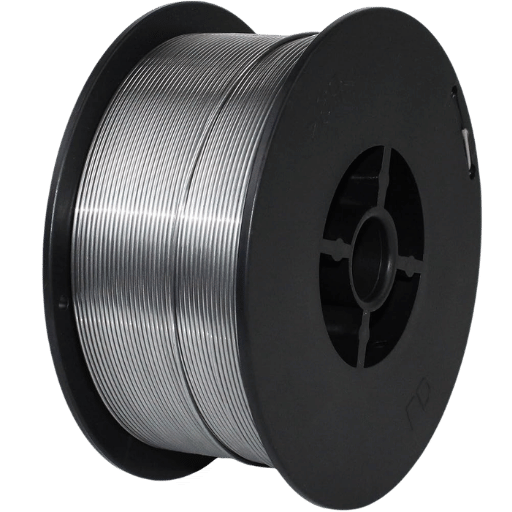
Подающий механизм: высокомоментный привод непрерывно подаёт сплошную или порошковую проволоку через контактный наконечник в подготовленную разделку на поверхности изделия. Для передачи тока и защиты от окисления между использованиями проволоку омедняют. Её поставляют в прямых отрезках или бухтах.
Подача флюса: гранулированный флюс поступает к изделию из бункера самотёком или по специальной линии под давлением. Всасывающая камера возвращает нерасплавленный флюс в бункер для повторного применения, что повышает экономичность SAW.
Тележка для перемещения: сварочная головка движется над неподвижным изделием на портале, боковой балке или перемещается изделие, пока головка остаётся на месте над роликовым стендом с позиционером типа «передняя и задняя бабки». Для длинных металлоконструкций роботизированный сварочный пост SAW на портале легко охватывает участок длиной 5 метров и перемещается по рельсовому пути длиной 12 meter+, не завися от движения крана.
Как выбрать диаметр проволоки и силу тока для разной толщины листа?
Классификация проволоки для углеродистых сталей приведена в AWS A5.17/A5.17M, а для низколегированных сталей — в AWS A5.23. Химический состав проволоки определяется её классификацией (например, EM12K); в сочетании с типом флюса (например, F7A2) он позволяет прогнозировать механические свойства металла шва.| Диаметр проволоки | Типичный сварочный ток | Рекомендуемая толщина листа |
|---|---|---|
| 1,6 mm (1/16″) | 150 – 350 A | Лист толщиной 3 – 12 mm, корневые проходы |
| 2,4 – 3,2 mm (3/32″ – 1/8″) | 250 – 600 A | Лист металлоконструкции толщиной 10 – 25 mm |
| 4,0 mm (5/32″) | 400 – 800 A | Лист обшивки корпуса судна толщиной 20 – 50 mm, балки |
| 4,8 mm (3/16″) | 500 – 1 100 A | Лист для сосудов под давлением толщиной 30 – 80 mm |
| 6,4 mm (1/4″) | 650 – 1 350 A | Толстое сечение 50 – 250 mm, несколько проходов |
Почему SAW подходит для толстого листа: преимущества
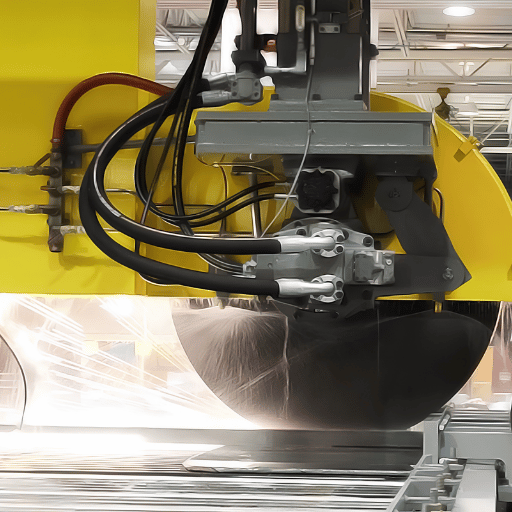 Зайдите в любой цех по изготовлению металлоконструкций с тяжелыми плитами — и увидите, что SAW выполняет самый длинный шов. Вот почему мы ориентируемся на так называемый порог 5 кг/ч против 45 кг/ч — разницу между максимальной производительностью ручной сварки покрытым электродом и пределом многодуговых конфигураций SAW. Именно коэффициент 9 оправдывает затраты на оборудование, накладные расходы на работу с флюсом и сложность слежения за сварным швом.
✔ Преимущества
- Производительность наплавки до 45 kg/h (несколько дуг), 9–18 kg/h при одной проволоке
- Глубокое проплавление толстого листа за один проход без подготовки кромок
- Нет вспышки дуги, ультрафиолетовое излучение минимально, сварочного дыма очень мало — оператор может работать без маски
- 50–90 % гранулированного флюса можно собрать и использовать повторно
- Надёжные пластичные сварные соединения с коррозионной стойкостью и хорошей ударной вязкостью — до −60°C при использовании проволоки и флюса с высокой основностью
- При SAW с одной проволокой можно сваривать и тонкий лист со скоростью до 5 m/min
«Освойте MIG, TIG и ручную сварку покрытым электродом до SAW. Тогда у вас всегда будет работа». — Опытный сварщик, обсуждение карьерного пути на Reddit r/WeldingЭто мнение сообщества важно учитывать: SAW — специальность для опытных сварщиков, а не начальный процесс. Она подходит предприятию с глубокими инженерными компетенциями в области сварки, а не стартапу, который ищет простой способ начать производство металлоконструкций.
В чём SAW уступает: ограничения
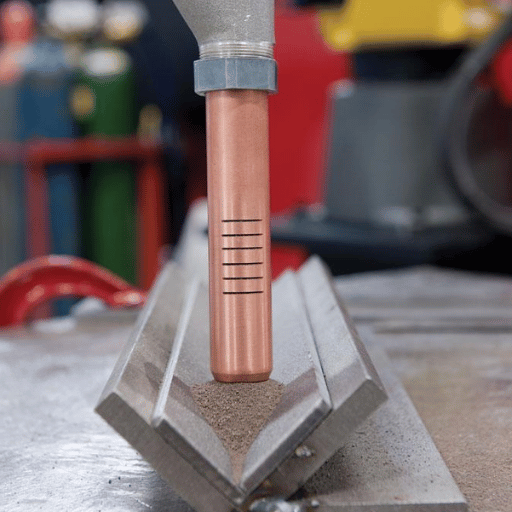 Преимущества SAW обусловлены механизацией и высоким тепловложением. Для деталей, которые не соответствуют требованиям процесса, оба фактора становятся недостатками.
⚠ Ограничения
- Применяется только в нижнем (1F/1G) и горизонтальном угловом (2F) положениях — не подходит для вертикальной сварки и сварки над головой
- Лучше всего подходит для длинных прямых или поворотных швов; на коротких соединениях эффективность снижается из-за очистки между проходами и подготовки
- При диаметре трубы менее примерно 200 mm флюс ссыпается со свариваемого изделия
- Применяется только для железных сплавов (углеродистая сталь, низколегированная сталь, нержавеющая сталь) и некоторых сплавов на основе никеля — не подходит для алюминия и сплавов меди
- Необходимо отслеживать стык, поскольку оператор не видит дугу
- Между проходами необходимо удалять шлак — затраты на работу с флюсом существенны
SAW и другие способы сварки: сравнительная таблица
 Неподходящий для задачи способ сварки приводит либо к падению производительности наплавки, либо к напрасным капитальным затратам. В таблице ниже SAW сравнивается с тремя способами сварки, которые чаще всего заменяют этот процесс или конкурируют с ним при работе с толстым листом: дуговой сваркой плавящимся электродом в среде защитного газа (GMAW/MIG), дуговой сваркой порошковой проволокой (FCAW) и электрошлаковой сваркой (ESW).
| Параметр | SAW | GMAW (MIG) | FCAW | ESW |
|---|---|---|---|---|
| Производительность наплавки | 9–45 kg/h | 2–5 kg/h | 4–6 kg/h | 15–25 kg/h |
| Положение сварки | Нижнее / горизонтальное угловое | Все положения | Все положения | Только вертикальное |
| Оптимальная толщина листа | 12–250+ mm | 1–25 mm | 6–40 mm | 50–500 mm за один проход |
| Оптимальная длина соединения | ≥ 1,2 m, прямое или поворотное | Любая длина | Любая длина | Вертикальные швы толщиной > 50 mm |
| Капиталоёмкость | Высокая | Низкая | Низкая — умеренная | Очень высокая |
Алгоритм выбора способа сварки
- Если толщина листа 25 mm И длина соединения 1,2 m И положение нижнее — SAW (наиболее экономичная производительность наплавки)
- Если толщина листа 50 mm И положение вертикальное — ESW (электрошлаковая сварка), один проход через толстое сечение
- Если толщина листа 6 – 25 mm ИЛИ требуется сварка в разных положениях — FCAW с высокопроизводительной порошковой проволокой
- Если толщина листа < 12 mm ИЛИ это тонкий лист ИЛИ доступ ограничен — GMAW (MIG)
Портальная SAW с роботом: когда автоматизация окупается
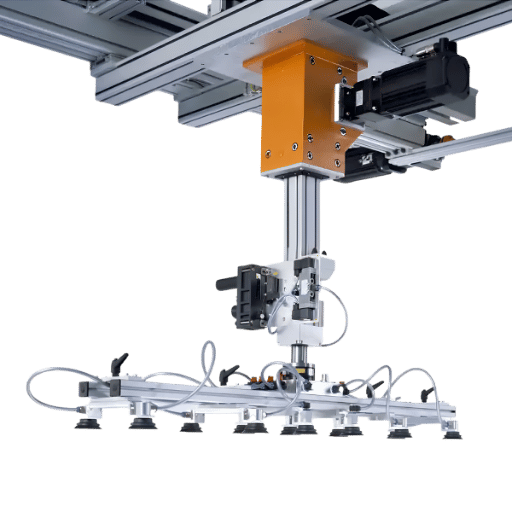 Механизация приближает SAW к стабильной повторяемости. Роботизированный комплекс портального типа обеспечивает следующий шаг: вместо трактора или каретки на боковой балке используется 6-осевой робот, установленный на портальной раме с длинным рельсовым путем. Робот обеспечивает программирование траектории, слежение за сварным швом с помощью машинного зрения и интеграцию с системами управления производством. Портал обеспечивает радиус действия, достаточный для сварки секций корпуса судна, элементов мостового настила и крупных сосудов под давлением за одну установку.
📐 Инженерная заметка: характеристики портального сварочного поста SAW (для примера)
Портальная роботизированная система SAW меняет экономику труда. Операторы подают и принимают детали, следят за параметрами и одновременно контролируют несколько ячеек, но не управляют сварочной горелкой. При использовании машинного зрения для слежения за швом в замкнутом контуре производители металлоконструкций заявляют о приёмке с первого предъявления на уровне 98+, тогда как доля дефектов при ручной SAW на длинных швах толстого листа составляет 5 15.
- 6-координатный сварочный робот, точность повторного позиционирования ±0,05 mm
- Максимальная ширина сварки: 5 m
- Длина рельсового пути: 12 m в стандартной комплектации, настраивается под заказ
- Производительность сварки: 0,3 – 0,5 m/min на одного робота (одна дуга)
- Машинное зрение: стереокамера линейного сканирования, точность облака точек 0,1 mm при частоте 400 fps
- Управление: программирование без обучения робота, импорт моделей Tekla / SOLIDWORKS / UG
💡 Совет специалиста — когда окупается портальная SAW с роботом
Рассчитайте продолжительность ручного цикла, включая переналадку, доработку и доступность операторов. Если ваш цех выполняет 1 500 часов в год сварки длинных швов SAW для одной группы изделий — двутавровых балок, панелей палуб, опор линий электропередачи, баков трансформаторов — срок окупаемости портала составляет 12 24 месяца. При меньшем объёме значительную часть экономии обеспечит трактор на рельсах, а капитальные затраты будут гораздо ниже.
Отрасли и применение: где SAW оправдывает затраты
 Экономические преимущества SAW подходят предприятиям, которые выполняют длинные повторяющиеся швы на тяжёлых стальных изделиях. Основными являются четыре сегмента.
Металлоконструкции и двутавровые балки
Длинные угловые швы на двутавровых балках, балках со стенкой из листа и подкрановых балках — типичный пример применения SAW. Портальные установки с двумя проволоками могут одновременно выполнять два шва на противоположных полках, вдвое сокращая цикл производства крупных металлоконструкций. Роботизированная сварка металлоконструкций объединяет планирование программ с помощью Tekla и траекторию портала, устраняя узкое место ручного программирования, которое раньше мешало проектам с большим разнообразием конструкций.Секции корпуса судна и панели палубы
Автоматизация сварки в судостроении подходит для всех таких изделий: SAW применяют для плоских панелей корпуса, переборок, настила палуб и рёбер жёсткости U-образного профиля. Высокую производительность наплавки обеспечивает возможность выполнять (X) метров непрерывного шва без остановок. Как объясняют знатоки на Reddit r/metalworking: «Можно увидеть, как SAW выполняет 50m за один проход, а ручная работа не успевает». Автоматизация сварки в судостроении упрощает всё это до планирования «пропускной способности верфи».Сосуды под давлением и резервуары для хранения
Речь идёт о котловых днищах, баках трансформаторов, резервуарах для хранения нефти и подобных изделиях для работы под давлением, где сочетаются кольцевые и продольные швы SAW. Свариваемое изделие перемещается на роликовых стендах под неподвижной головкой SAW: независимо от сложной формы это имитирует прямой шов в декартовых координатах относительно головки. Квалификация технических условий на сварку и протоколов аттестации технологии для таких работ регулируется разделом IX ASME.Трубные станы, наплавка и плакирование
C AND Z: на трубных станах для производства спиральных и прямошовных труб применяют SAW для сварки наружной и внутренней сторон труб большого диаметра. S and C: при наплавке полосовым электродом SAW (плоская полоса 60 mm x 0,5 mm вместо круглой проволоки) широко используют для нанесения коррозионно-стойкого слоя на свариваемые изделия из углеродистой стали. Это часто требуется для оборудования нефтегазовой отрасли, работающего под давлением, и теплообменников.Перспективы отрасли 2026+: внедрение роботов и тенденции в сфере труда при SAW
 На ближайшие годы направление развития SAW определяют четыре сходящихся фактора.
Нехватка сварщиков. Американская ассоциация сварщиков, прогнозирующая тенденции в производстве в США, ожидает нехватку 330 000 сварщиков к 2028 году. Это независимо подтверждают отраслевые опросы Randstad и несколько отчётов о занятости в обрабатывающей промышленности. Широкое внедрение механизированной и роботизированной SAW при производстве толстолистовых изделий поможет предприятиям избежать потери производительности из-за нехватки кадров.
Рост рынка роботизированной сварки. Ведущие исследовательские компании промышленного рынка оценивают мировой рынок роботизированной сварки в $10 – 15 billion к 2025 году; типичный среднегодовой темп роста до конца 2030-х годов составляет от 10 % до 15 %. Хотя в общих статистических данных мало достоверных показателей о «зомби-пищевых» продуктах, значительную долю быстрорастущего рынка занимают конкретные конфигурации роботов для SAW, особенно портальные установки: толстолистовой процесс, который сложно автоматизировать, получает огромную ячейку, рассчитанную на интенсивную сварку.
Цифровые двойники и адаптивная сварка с AI. До 2026 года производители металлоконструкций будут выполнять виртуальные пусконаладочные работы портальных ячеек SAW на цифровых двойниках ещё до того, как сталь покинет причал. Настройка параметров с помощью AI в замкнутом контуре переходит из исследований (например, исследования SAW с двумя электродами в Университете Кентукки) в коммерческие системы управления сваркой.
Динамика поисковых запросов. За последние полгода число поисковых запросов “Automatic submerged arc welding” в США выросло примерно с 30 до 110 в месяц. Это небольшой, но быстрый рост, соответствующий интересу покупателей к системам роботизированной сварки SAW.
Действия. Цехам, где сегодня применяют ручную SAW, следует заложить бюджет на модернизацию с установкой портальной SAW в рамках следующего цикла капитальных инвестиций 2026 2027. Компаниям, которые только начинают применять SAW, стоит рассмотреть портальную систему как основное решение и сразу перейти от ручной SAW к автоматизации, устранив равные возможности для конечных пользователей. Всем участникам рынка следует обучать сварщиков программированию траекторий роботов, а не руководствоваться принципом «автоматизировать, чтобы сократить персонал»: нехватка сварщиков на деле серьёзно препятствует работе отрасли.
Часто задаваемые вопросы
Вопрос: для каких задач подходит дуговая сварка под флюсом?
Посмотреть ответ
SAW обеспечивает наивысшую производительность наплавки при проектировании длинных прямых соединений или труб GNAT CV из твёрдых материалов, углеродистой стали и материалов с низким уровнем напряжений. Основные области применения — металлоконструкции, судостроение, сосуды под давлением и трубы большого диаметра.
Вопрос: каковы недостатки дуговой сварки под флюсом?
Посмотреть ответ
SAW можно применять только в нижнем или горизонтальном угловом положении, для железных сплавов и небольшого числа марок на основе никеля. Для экономической целесообразности требуется длина соединения 1,2m+, необходимо удалять шлак между проходами и контролировать дугу — вручную или с помощью установленной на тележке системы, поэтому слежение за стыком обязательно. При высокой производительности наплавки для морских сооружений также существует риск замедленного водородного растрескивания, если не использовать расходные материалы с низким содержанием водорода.
Вопрос: почему дуговая сварка под флюсом называется «под флюсом»?
Посмотреть ответ
Сварочная дуга находится под слоем гранулированного флюса и не выходит на поверхность. Видимого свечения дуги и брызг нет, ультрафиолетовое излучение минимально.
Выполняют ли сварку под флюсом (SAW) с помощью портального робота?
Посмотреть ответ
Да, портальная роботизированная сварка под флюсом длинных швов на толстолистовых изделиях для судов, мостовых настилов и металлоконструкций стала фактическим стандартом. На 6-осевом роботе, установленном на портальной раме, слежение за швом по всей его длине сочетается с генерацией программ на основе модели. Так вместо концепции усовершенствованной тележки для ручной сварки используется процесс с автоматическим наведением.
В: Каков типичный ROI роботизированного сварочного поста SAW?
Посмотреть ответ
По отраслевым данным, срок окупаемости составляет 12–24 месяца для производителей, которые используют оборудование 1500+ часов в год при стабильном выпуске освоенной продукции. Окупаемость обеспечивается сокращением трудозатрат, повышением качества с первого прохода и снижением затрат на доработку длинных сварных швов металлоконструкций.
Зачем мы подготовили это руководство по сварке под флюсом
С 1991 года Zhouxiang поставила сотни единиц оборудования для роботизированной сварки и владеет более чем 200 патентами в области автоматизации. В этом руководстве мы рассматриваем проектирование программ для SAW на основе материалов Wikipedia, AWS Welding Digest и более чем трех десятилетий опыта интеграции сварочных головок SAW в портальные рамы для заказчиков, проектирующих суда, металлоконструкции и сосуды под давлением в 50+ странах. В тексте мы отмечаем данные с отдельной страницы о портальном оборудовании; все источники данных перечислены ниже.
Справочные материалы и источники
- Дуговая сварка под флюсом — Википедия (источник со ссылками Википедии a, b)
- Практическое руководство по сварке под флюсом — AWS Welding Digest, American Welding Society, июль 2025
- AWS A5.17/A5.17M-2019: требования к электродам и флюсам из углеродистой стали для сварки под флюсом — стандарт American Welding Society
- Рекомендуемые сочетания электродов и флюсов для сварки под флюсом — University of Northern Iowa, ScholarWorks
- Наплавка меди на углеродистую сталь дуговым способом под флюсом — электронная диссертация Ohio State University
- Дуговая сварка с двумя электродами — University of Kentucky, UKnowledge
- Прогнозируемая зависимость между твёрдостью и прочностными свойствами спиральных сварных соединений из низколегированной высокопрочной стали, выполненных под флюсом — NIH National Library of Medicine PMC
- Распространённые способы сварки и дефекты сварных швов в судостроении — Marine Insight
Похожие статьи
- Консольный или портальный сварочный робот — как выбрать подходящую кинематическую схему для вашего производства
- 7-осевой портальный сварочный робот — как дополнительная ось помогает работать со сложной геометрией
- Как работает портальный сварочный робот — от модели CAD до выполнения сварного шва, шаг за шагом
- Расчет ROI роботизированной сварки — расчет экономии на оплате труда и окупаемости
- Руководство по стоимости сварочного робота — структура капитальных затрат для покупателей
- Роботизированная или ручная сварка: в каких случаях выбрать каждый способ

