
Свяжитесь с Zhouxiang

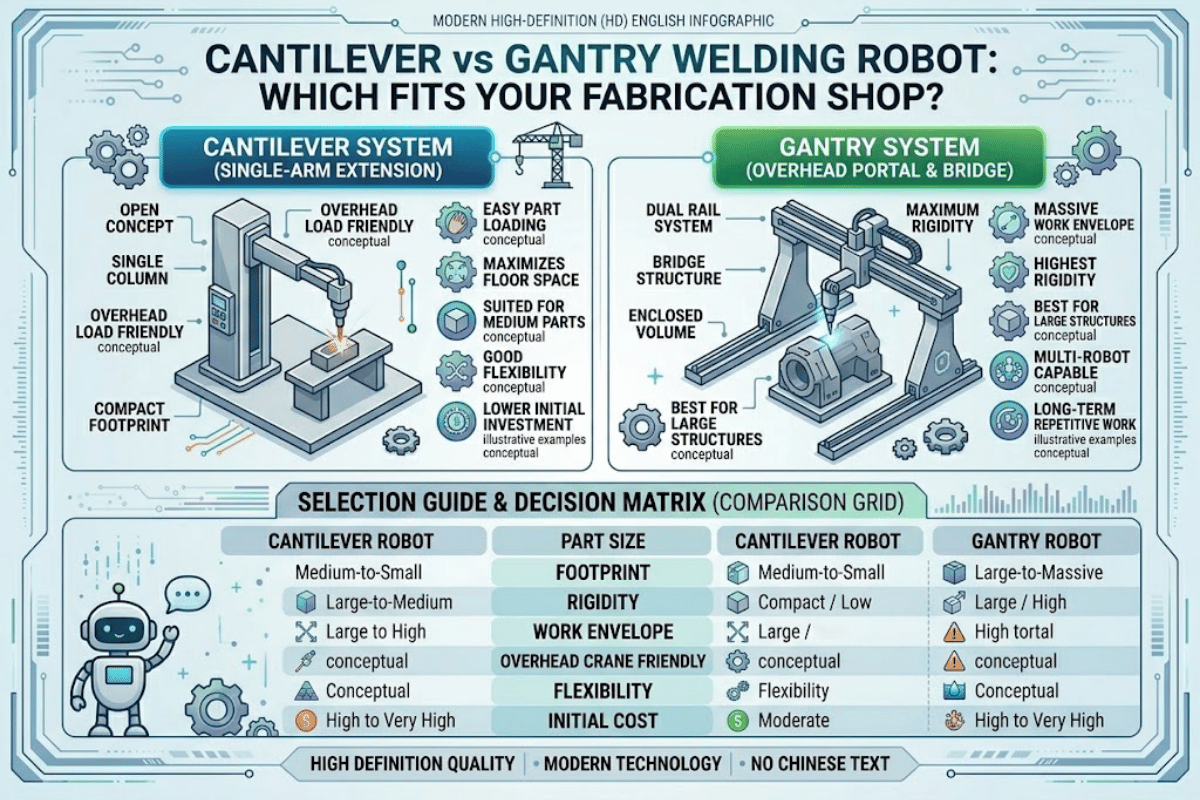
Краткие характеристики: консольная и портальная конструкции
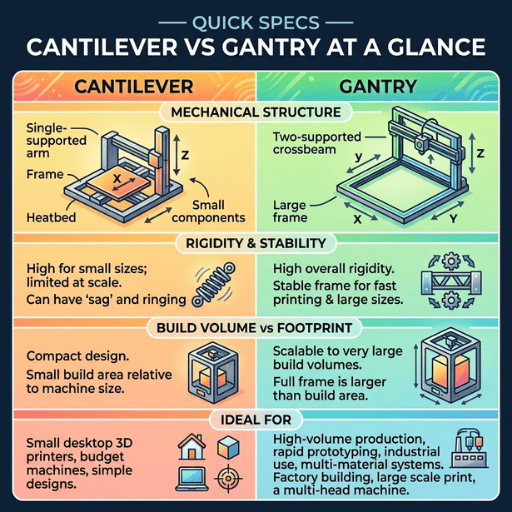 Перед тем как перейти к инженерным подробностям, сравним основные характеристики этих систем. Здесь приведены типичные показатели серийных производственных систем, а не лабораторных прототипов. Поэтому значения могут различаться у предприятий, занимающихся сваркой металлоконструкций — H-балок, коробчатых колонн и листовых балок.
| Параметр | Консольная конструкция | Портальная конструкция |
|---|---|---|
| Общее число осей | 7–9 (6-осевой манипулятор + 1–3 внешние оси) | 8–12 (1–2 6-осевых манипулятора + внешние оси) |
| Ширина рабочей зоны (ось Y) | До ~3.7 м | Пролёт портала — 6 м+ |
| Высота перемещения (ось Z) | ~2.2 м (подъёмная колонна) | Обычно 3–4 м |
| Длина перемещения (ось X) | Стандартно 3–12 м | До 30 м (модульные секции по 4 м) |
| Повторяемость позиционирования манипулятора робота | ±0.05 мм (ISO 9283) | ±0.05 мм (ISO 9283) |
| Точность позиционирования внешней оси | ±0.10 мм (рельс/колонна) | ≤0.10 мм (мост оси Y) |
| Вариант с двумя роботами | Редко (возможны параллельные колонны) | Стандартно (по обе стороны портала) |
| Доступ к рабочей зоне с пола | Свободный (колонна только с одной стороны) | Ограничен двумя рельсами |
Конструкция и кинематика перемещения
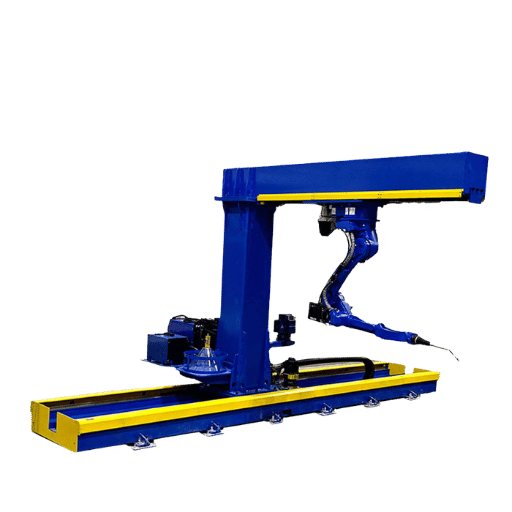
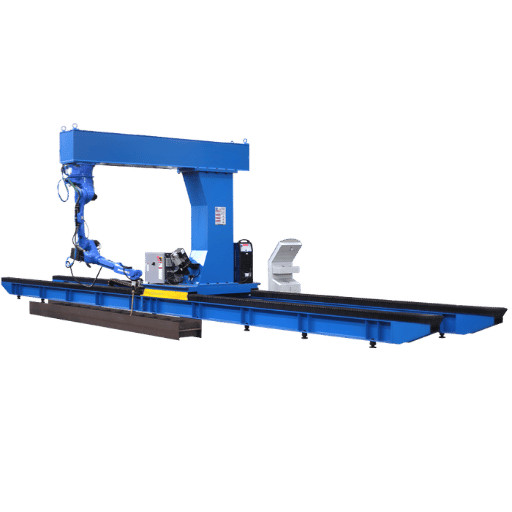 Консольный сварочный робот отличается от портального тем, как его манипулятор подводится к сварному шву. В одном случае используется горизонтальная балка, закреплённая на одной колонне, в другом манипулятор перемещается по мосту на двух рельсах. Это влияет на рабочую зону, точность сварки и компоновку цеха при выполнении любых работ.
Консольная конструкция
Консольная система поддерживает манипулятор робота на горизонтальной балке, закреплённой на одной вертикальной опоре. Опора установлена на напольном рельсовом пути (ось X), а подъёмный механизм на опоре перемещает её по вертикали (ось Z). Консольная балка смещает вертикальную опору по горизонтали (ось Y). Шарико-винтовые приводы по осям Y и Z обеспечивают точное перемещение без люфта, а зубчато-реечный привод напольного рельсового пути обеспечивает большой ход по оси X. С одной стороны находится только одна колонна, поэтому противоположная сторона остаётся свободной для загрузки мостовым краном сверху или обслуживания вилочным погрузчиком.✔ Преимущества
- Свободный доступ к рабочей зоне с трёх сторон для загрузки краном
- Меньшая площадь фундамента — основание только под одну колонну
- Ниже стоимость монтажа — требуется меньше конструктивных анкеров
- Шарико-винтовые передачи по осям Y/Z обеспечивают точную и тихую работу
⚠ Ограничения
- При максимальном вылете по оси Y прогиб балки увеличивается
- Ширина рабочей зоны ограничена примерно 3.7 м: при большем вылете провисание может ухудшить качество сварных соединений.
- Стандартно устанавливается один робот (конфигурации с двумя роботами сложнее)
- Высота ограничена устойчивостью колонны
Портальная конструкция
В портальной сварочной системе используются поперечные балки — мосты, опирающиеся на две стойки, каждая из которых перемещается по собственному напольному рельсовому пути. Роботизированная сварочная ячейка, установленная над мостом или под ним, перемещается параллельно пролёту моста по оси Y. Сам мост движется вдоль двух рельсов по оси X, а колонна на мосту обеспечивает перемещение вверх и вниз по оси Z. Поскольку мост поддерживается с обоих концов, такая портальная конструкция обладает повышенной жёсткостью. Увеличенный ход по оси X — до 30m — обеспечивается реечной передачей. Для поперечного перемещения по оси Y используется реечная или шарико-винтовая передача в зависимости от длины пролёта. Два рельса также упрощают установку роботов по обе стороны моста и позволяют одновременно сваривать изделие с двух сторон.✔ Преимущества
- Мост с опорами с двух сторон исключает прогиб балки
- Длина по оси X может достигать 30 м благодаря модульным секциям рельсов
- Установка двух роботов предусмотрена в стандартной комплектации
- Большая высота перемещения по оси Z благодаря жёсткой верхней конструкции
⚠ Ограничения
- Фундамент под два рельса увеличивает стоимость и сроки монтажа
- Доступ к рабочей зоне с пола ограничен — загрузка возможна только с торцов
- Для прохода моста требуется большая высота потолка
- Для каждого поста требуется больше места
📐 Примечание по инженерным расчётам — прогиб консольной балки
Прогиб консольной балки растёт пропорционально кубу длины вылета. При максимальном вылете по оси Y 3.7 м статический прогиб балки может составлять 0,3-0,5 мм в зависимости от сечения балки и нагрузки на манипулятор. В современных консольных сварочных системах эту проблему решают с помощью лазерного слежения за сварным швом: датчик определяет фактическое положение шва и в реальном времени корректирует траекторию манипулятора. Это помогает сохранять точность сварных швов несмотря на прогиб конструкции.
Рабочая зона и радиус действия
Рабочая зона определяет, какие изделия можно сваривать при заданной компоновке оборудования. Перемещение изделия снижает производительность. Оба типа систем позволяют позиционировать 6-осевой манипулятор в пределах рабочей зоны, но её форма и размеры существенно различаются.| Размер | Консольная конструкция | Портальная конструкция |
|---|---|---|
| Ось X (вдоль длины) | 3–12 м (один напольный рельсовый путь) | До 30 метров (два рельса) |
| Ось Y (поперечное перемещение) | До 3.7 м | 6 м+ (ширина пролёта портала) |
| Ось Z (вертикаль) | ~2.2 м (подъёмная колонна) | 3–4 м (колонна на мосту) |
| Минимальная высота потолка | 4–5 м | 6–8 м |
| Доступ мостового крана | Полный — колонна только с одной стороны | Ограничен — мешает мост |
Точность сварки и качество результатов
 На точность роботизированной дуговой сварки влияет множество факторов, однако задействованы две группы осей перемещения: сам 6-осевой манипулятор робота и внешние оси (колонны, рельсовые пути, мосты), которые позиционируют манипулятор. Понимание того, какая составляющая отвечает за точность, помогает избежать распространённых заблуждений о точности портальных и консольных систем.
Повторяемость позиционирования манипулятора — одинаковая в обеих системах
При испытаниях по методике ISO 9283 повторяемость позиционирования 6-осевого манипулятора проверяют в 5 конфигурациях, проводя 30 испытаний в каждой. Она составляет 0.05 мм независимо от того, установлен робот на консольной или портальной системе. Тип крепления не имеет значения: внутренние оси, редукторы и энкодеры робота обеспечивают одинаковые заданные характеристики независимо от внешних осей.Точность внешних осей — в чём проявляются различия
Внешние оси, однако, работают по-разному. Мост оси Y у портальной системы опирается на оба конца; синхронизированные сервоприводы «ведущий/ведомый» на каждом конце обеспечивают точность 0.10 мм по всей длине 6+m. Балка оси Y консольной системы опирается только на один конец и выступает над плечом или фланцем, поэтому при полном вылете её прогиб может «составить» 6-8mm. (Это статический прогиб конструкции, а не проблема калибровки сервопривода или точности оси.) Если сварное соединение требует наложить несколько проходов на толстую пластину (>20 mm), причём каждый следующий проход должен располагаться не дальше 0.5 мм от предыдущего, обе системы обеспечат нужную точность. Контроллер каждого робота сохраняет заданную траекторию, а манипулятор повторяет её с точностью 0.05 мм независимо от типа внешней оси.📐 Примечание по инженерным расчётам — повторяемость и точность
Точность (насколько конечное положение близко к заданному) и повторяемость (насколько точно робот повторяет заданное положение при 200 повторениях с отклонением не более 0,05mm) — разные характеристики. Для сварки важнее повторяемость: обучение робота выполняется «подводом к шву вручную, а не вводом координат», поэтому обе системы обеспечивают одинаковое качество сварки при последовательном выполнении операций: манипуляторы в них идентичны.
💡 Распространённое заблуждение: «Консольные роботы менее точны»
Да, консольная балка «прогибается» при вылете 6 м, но полностью интегрированные датчики лазерного слежения за сварным швом обнаруживают его фактическое положение и непрерывно корректируют траекторию робота. При использовании слежения за швом точность самого сварного шва составляет 0.02 мм. Иными словами, прогиб не означает ошибку сварки. Цеха, использующие консольные системы, стабильно проходят независимые аудиты качества сварных соединений.
Стоимость, установка и срок окупаемости ROI
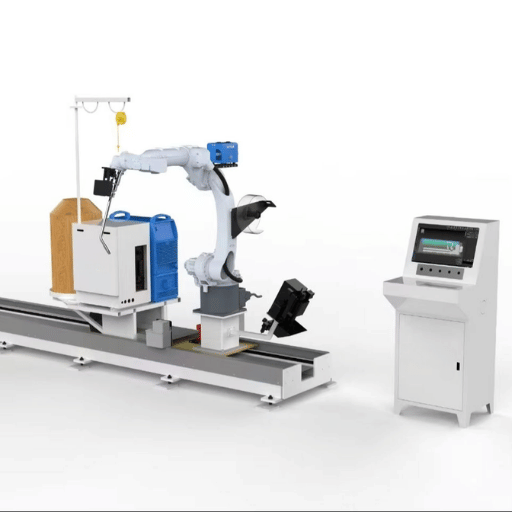 Хотя первый вопрос часто касается капитальных затрат на систему, при оценке производительности следует учитывать также сложности монтажа и возврат инвестиций. Ниже приведена примерная стоимость типичной роботизированной системы для сварки металлоконструкций.
| Статья затрат | Консольная конструкция | Портальная система (один робот) | Портальная система (два робота) |
|---|---|---|---|
| Роботизированный пост | $60K–$120K | $80K–$150K | $150K–$250K+ |
| Источник сварочного тока | $8K–$25K | $8K–$25K | $16K–$50K (×2) |
| Фундаментные работы | Напольные анкеры + основание колонны | Фундамент под два рельса | Фундамент под два рельса + верхняя конструкция |
| Срок монтажа | 2–3 недели | 3–5 недель | 5–8 недель |
| Ежегодное обслуживание | $2K–$4K | $3K–$5K | $5K–$8K |
| Типичный срок окупаемости ROI | 12–18 месяцев | 18–24 месяца | 18–30 месяцев |
💡 Полезный совет — метод расчёта ROI
Рассчитайте ROI сварочного робота по этой формуле: (годовая экономия на оплате труда + экономия материалов + сокращение затрат на доработку) общая стоимость системы = срок окупаемости. Экономию на оплате труда можно определить, сравнив почасовые затраты на 2-3 сварщиков, работающих вручную (включая льготы и оплачиваемые сверхурочные), с затратами на одного оператора робота. Экономия материалов достигается за счёт меньшего разбрызгивания и более равномерной подачи проволоки; при переходе от ручной сварки к роботизированной сокращение затрат на доработку может составить 15-30 %. Роботизированный сварочный пост для металлоконструкций, работающий в две смены, окупится быстрее, чем пост с одной сменой.
Как выбрать: схема принятия решения
 Отталкиваясь от максимальных размеров свариваемого изделия и желаемого объёма выпуска в кратчайшие сроки, ответьте на эти 5 вопросов. При выборе решений для роботизированной сварки важнее функциональность, чем конструкция: у каждого предприятия свои особенности, а заказ получает лучший производитель металлоконструкций. Сравнивайте только сопоставимые варианты: так вы точнее оцените ROI и избежите недостаточных или чрезмерных инвестиций.
Список вопросов для выбора
- Каковы максимальные типичные размеры свариваемых изделий? Ширина менее 3.7 м (12 ft) и длина до 12 м (40 ft) — консольная система. Ширина более 3.7 м или длина более 12 м (40 ft) — портальная система.
- Сколько свободного места на полу и какова высота потолка? Высота потолка менее 6 м (18 ft) — консольная или портальная система. Высота более 6 м (18 ft) подходит для любой конфигурации.
- Нужно ли одновременно выполнять одностороннюю, двустороннюю или автоматически переключаемую двустороннюю сварку? Односторонняя сварка — консольная система. Двусторонняя сварка двумя роботами — портальная система.
- Каков средний месячный объём производства в тоннах? Менее 200 t/month — один консольный пост. Для максимальной загрузки при объёме более 200 t/month — несколько постов или портальная система.
- Каков ваш бюджет? Менее $120K — консольная система. От $120K до $250K+ — портальная система (с одним или двумя роботами).
Выбор системы по области применения
Области применения консольных систем
- Сварка угловых швов на H-балках
- Сборка коробчатых колонн
- Кронштейны и рёбра жёсткости
- Сварка панелей опалубки
- Изделия шириной менее 4 м
Области применения портальных систем
- Сварка мостовых балок
- Сварка судовых панелей и секций корпуса
- Секции ортотропной плиты с U-образными рёбрами
- Сборка крупногабаритных листовых балок
- Задачи, требующие одновременной работы двух роботов
Получите рекомендацию по конфигурации для вашего цеха
Нужен индивидуальный расчёт? Свяжитесь с нашим техническим специалистом и сообщите размеры изделий, месячный объём производства и планировку предприятия. В течение 48 часов мы порекомендуем подходящие конфигурации и подготовим коммерческое предложение с ценами. Главное: начните с размеров изделий и высоты потолка — только эти два фактора уже помогут сузить выбор до 1 или 2 конфигураций. Затем учтите объём производства и бюджет, чтобы принять окончательное решение.Об этом сравнении
Компания Zhouxiang поставляет оборудование для автоматизации сварки с 1991 года и успешно реализовала 1000+ проектов более чем в 50 странах. Сравнение основано на опубликованных отраслевых стандартах (ISO 9283, данные IFR об установках) и данных непосредственных инженерных испытаний продукции — испытаний на прогиб консольных балок и жёсткость портальных мостов на нашем производстве. Мы выпускаем системы обеих конфигураций и рекомендуем их исходя из технической пригодности, а не маржинальности продукта.
Часто задаваемые вопросы
Чем отличаются консольные и портальные сварочные роботы?
Посмотреть ответ
В консольном сварочном роботе используется конструкция с одной колонной: консольная балка выступает в горизонтальном направлении над изделием с одной стороны. В портальной системе используется мостовая конструкция на двух рельсах, охватывающая изделие и опирающаяся на концы. Консольная система обеспечивает свободный доступ с трёх сторон и обходится дешевле, а портальная подходит для более широких изделий (6 метров+) и позволяет устанавливать два робота для одновременной сварки.
Можно ли использовать одну роботизированную станцию для обеих конфигураций?
Посмотреть ответ
Нет, консольная и портальная системы — это совершенно разные конструкции, и преобразовать одну в другую нельзя: потребуется новый фундамент, другая конфигурация рельсов и другая система внешних осей. Однако в обеих системах используются одинаковые 6-осевые манипуляторы роботов, источники сварочного тока и платформы управления, поэтому оператору не придётся переучиваться.
Как рассчитать ROI системы сварочного робота?
Посмотреть ответ
Рассчитайте годовую экономию на оплате труда и материалах, а также сокращение доработок. Затем разделите стоимость системы, включая оборудование, монтаж и обучение, на полученную сумму: консольные конфигурации обычно окупаются за 12-18 месяцев. Портальным моделям при работе в 2 смены требуется больше времени (18-30 месяцев), но они обычно обрабатывают более крупные и дорогостоящие изделия. Подробную структуру затрат смотрите в нашем руководстве по стоимости сварочных роботов.
Какие бывают типы сварочных роботов?
Посмотреть ответ
Сварочные роботы различаются по способу установки: консольные (с креплением сбоку на одной колонне), портальные или декартовы портальные (мост на двух рельсах), с напольным рельсовым путём (один рельс на полу, а не в верхней конструкции), а также коллаборативные роботы для мелкосерийного производства. Каждый тип лучше подходит для изделий определённых размеров и объёмов производства. Подробнее смотрите в нашем руководстве со сравнением трёх конфигураций, включая варианты с напольными рельсами.
Подходят ли сварочные роботы для небольших цехов металлоконструкций?
Посмотреть ответ
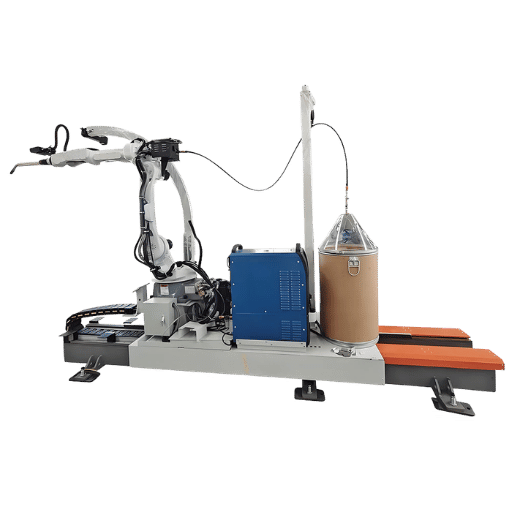
Да, особенно это касается консольных конфигураций. Одну консольную станцию на напольном рельсовом пути длиной 3-6 м можно разместить на площади всего 8 м x 5 м. Стоимость большинства систем начинается от $60K, а окупаемость достигается в течение 12-18 месяцев даже при умеренных объёмах производства. Важнее всего — наличие достаточного объёма повторяющихся работ, чтобы оправдать время на программирование: быстрее всего окупаются предприятия, которые ежедневно сваривают одинаковые детали из похожих заготовок.
В чём разница между декартовыми и портальными роботами?
Посмотреть ответ
В промышленной робототехнике «декартовый» — это классификация роботов, которые перемещаются линейно по осям X, Y и Z; к ним относятся и портальные конструкции. Декартовый портальный сварочный робот имеет линейные внешние оси, например мост и рельсы, а сварочную горелку перемещает шарнирный 6-осевой манипулятор. Термин «портальный» относится исключительно к конструкции с двумя рельсами для моста, а «декартовый» описывает тип движения. Все портальные сварочные роботы относятся к декартовым, однако некоторые декартовые роботы на более простых линейных направляющих, установленных на полу, не имеют портальной конструкции.
Похожие статьи
- Сравнение сварочных роботов на напольных рельсах, консольных и портальных роботов
- Стоимость сварочного робота: полный разбор затрат на 2025 год
- Решения для автоматизации сварки металлоконструкций
- Сварочные роботизированные системы для морской отрасли и судостроения
- Консольный сварочный робот — технические характеристики
Источники
- Отчёт IFR World Robotics за 2025 год — Международная федерация робототехники
- Стандарты робототехники — OSHA, Министерство труда США
- Испытания характеристик по ISO 9283 — документация RoboDK
- Требования безопасности к роботам по ISO 10218-1:2025 — Международная организация по стандартизации
- Безопасность роботизированной дуговой сварки по AWS D16.1M/D16.a:2018 — блог ANSI
- Безопасность роботов по ANSI/A3 R15.06-2025 — Ассоциация развития автоматизации

