
Свяжитесь с Zhouxiang

Как выбрать сварочного робота на рельсах, консоли или портале: сравнительный обзор
Перед цехами по изготовлению металлоконструкций стоит выбор, от которого зависят производительность, качество сварки и будущая прибыль: какая компоновка роботизированного сварочного поста лучше подходит для их задач? Рельсовая, консольная и портальная компоновки решают разные задачи: неверный выбор приведёт к лишним расходам и снижению объёма работ. Согласно отчёту IFR World Robotics 2025 Report, в 2024 году в мире эксплуатировалось 542 000 промышленных роботов — вдвое больше, чем десять лет назад. На сварку и пайку приходилось около 21 % всех промышленных роботов, поэтому автоматизация стала самой быстрорастущей областью, а спрос на роботов на напольных рельсах, консольных и портальных роботов тоже вырос. В этом кратком обзоре сопоставлены механические характеристики, рабочая зона, стоимость и подходящие задачи для роботов на напольных рельсах, консольных и портальных роботов. Данные собраны по спецификациям компонентов, полевым данным IFC и расчётам по методике бережливого производства.Сварочные роботы на напольных рельсах, консольные и портальные: краткий обзор
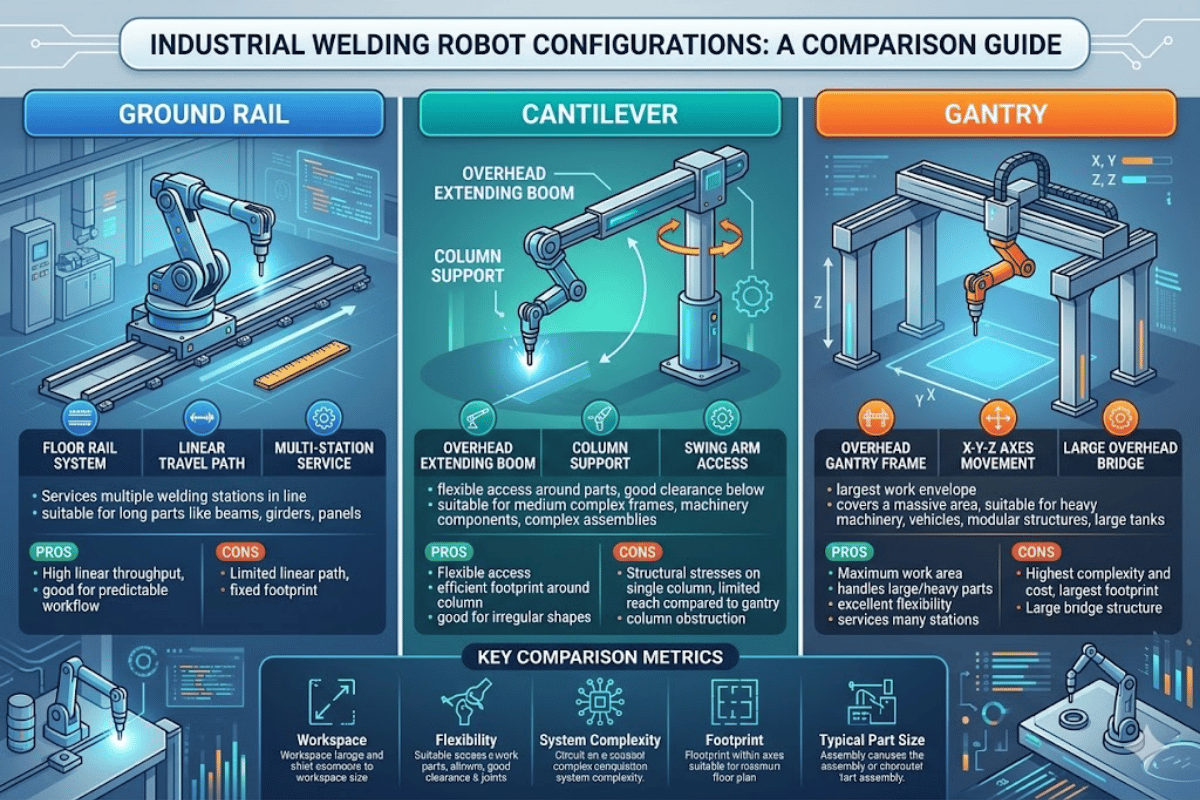
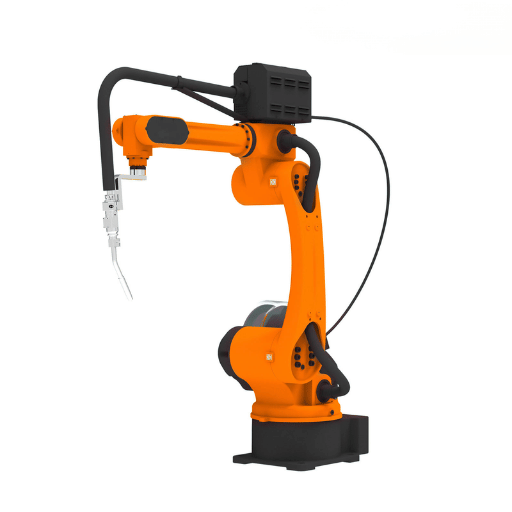
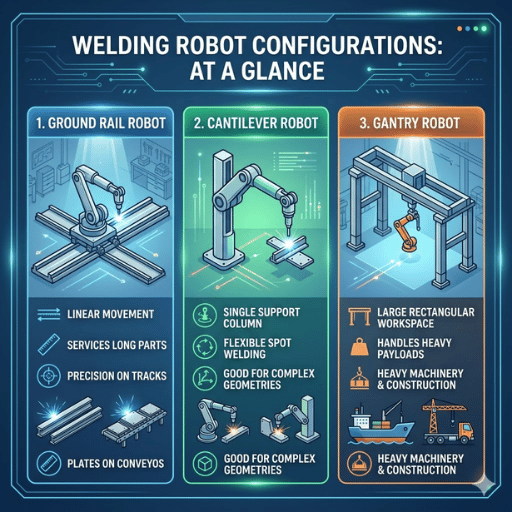 Робот на напольном рельсовом пути сварочный робот оснащён 6-осевым манипулятором, закреплённым на линейной направляющей на полу, которую иногда называют 7-й осью. Консольный сварочный робот оснащён консольной балкой с подъёмной колонной, которая расширяет рабочую зону манипулятора по осям Y и Z. Портальный сварочный робот размещает один или два манипулятора над рабочей зоной на подвижной подвесной мостовой конструкции.
Во всех трёх системах используются одинаковые встроенные 6-осевые манипуляторы роботов для роботизированной сварки. Различие состоит в том, как каждая система располагает манипулятор относительно свариваемого изделия.
| Характеристика | Напольные рельсы | Консоль | Портал |
|---|---|---|---|
| Общее число осей | 6 + 1 (напольный рельсовый путь) | 6 + 2 (балка по оси Y + колонна по оси Z) | 6 + 3 (мост по осям X/Y/Z) |
| Стандартная длина рельсового пути | 3m / 6m / 9m / 12m | 6m / 9m / 12m | До 30m |
| Максимальная высота сварки | Ограничена радиусом действия манипулятора (~2,0m) | ~2,2m (подъёмная колонна) | Регулируемая (ось Z моста) |
| Охват по ширине свариваемого изделия | Только с одной стороны | До ~3,7m (вылет балки) | До 6m+ (ширина пролёта моста) |
| Конфигурация робота | Один робот | Один робот | Один или два робота |
| Требуемая площадь пола | Небольшая (линейная компоновка) | Средняя | Большая (два рельсовых пути и мост) |
| Типичные области применения | Двутавровые балки, колонны, второстепенные балки | Балки кровли, кронштейны, конструкции разных типов | Мостовые балки, панели судов, толстолистовой металл |
| Относительная стоимость | $ | $$ | $$$ |
💡 Главное
Приведённые выше характеристики относятся к стандартным базовым конфигурациям. Большинство поставщиков, в том числе Zhouxiang Group со своей ведущей на рынке серией роботизированных сварочных постов с напольной рельсовой системой, предлагают рельсовые пути нестандартной длины, различные конфигурации осей, варианты с двумя постами и другие комбинированные решения.
Конструкция и системы перемещения
 Рельсовая, консольная и подвесная компоновки различаются тем, как дополнительные оси увеличивают радиус действия манипулятора. В каждой портальной или консольной системе перемещение по определённым осям определяет возможности робота при сварке.
Напольные рельсы: 7-я ось
В роботе на напольном рельсовом пути 6-осевой манипулятор установлен на линейной направляющей на уровне пола. Рельсовый путь обеспечивает перемещение по оси X вдоль свариваемого изделия. Привод с серводвигателями работает через зубчатую рейку и шестерню или шарико-винтовую передачу и обеспечивает повторяемость позиционирования ±0.05мм при стандартной нагрузке. Стандартная длина напольных рельсовых путей составляет 3, 6, 9 или 12 метров; для более длинных производственных линий предусмотрены удлинённые варианты. Каретка движется по высокоточным линейным направляющим, закреплённым на стальной раме. Поскольку вся конструкция располагается на уровне пола, для установки достаточно ровной бетонной плиты — без подвесных конструкций и фундаментных приямков.Консоль: балка по оси Y и подъёмная колонна по оси Z
В консольном сварочном роботе манипулятор установлен на вращающейся оси Y, выдвигающейся из горизонтальной балки, которую поддерживает вертикальная подъёмная колонна по оси Z. Манипулятор может перемещаться вдоль оси X и подниматься или опускаться по оси Y, достигая участков над свариваемым изделием и вокруг него, недоступных для робота на напольном рельсовом пути. Ширина большинства поперечных балок консольной конструкции составляет 3.7 метра, а подъёмная колонна позволяет выполнять сварку на высоте до 2.2 метров. Такая конструкция хорошо подходит для свариваемых изделий разного сечения. Робот можно устанавливать на разной высоте вдоль сварных швов двутавровых балок, коробчатых колонн и кронштейнов без перемещения самого изделия. Недостаток в том, что консольные конструкции сильнее прогибаются под нагрузкой, чем жёсткие напольные рельсовые пути, поэтому манипулятор компенсирует отклонения с помощью слежения за сварным швом.Портал: охват всей рабочей зоны в 3D
Портальный сварочный робот размещён на многоопорном подвесном мосту, состоящем из двух параллельных мостовых конструкций с поперечной балкой между ними. Портал, по которому перемещается робот, движется по осям X, Y и Z, формируя полноценную трёхмерную рабочую зону под мостом. Портальные системы предназначены для самых крупных свариваемых изделий: длина рельсовых путей достигает 30 метров, ширина пролёта моста — 6 метров и более. В конфигурациях с двумя роботами на одном портале можно одновременно выполнять сварку с обеих сторон изделий, что значительно уменьшает влияние термической деформации на массивные детали мостовой конструкции и толстолистовой металл. Полевые испытания показали, что портальная система с двумя сварочными головками, применяемая при изготовлении крупногабаритных и тяжёлых мостовых балок, позволяет сэкономить до 15 часов работы.| Параметр перемещения | Напольные рельсы | Консоль | Портал |
|---|---|---|---|
| Дополнительные оси | 1 (рельсовый путь по оси X) | 2 (балка по оси Y + колонна по оси Z) | 3 (рельсовый путь по оси X + мост по оси Y + подъём по оси Z) |
| Система привода | Зубчатая рейка и шестерня / шарико-винтовая передача | Серводвигатель + редуктор | Сервоприводы переменного тока на всех осях |
| Скорость перемещения | ~15 m/min | ~12 m/min | X: 20 m/min, Y: 12 m/min |
| Жёсткость конструкции | Высокая (напольное крепление, короткий рычаг) | Средняя (прогиб консольной балки) | Очень высокая (двухрельсовая мостовая рама) |
Диапазон сварки и охват рабочей зоны
 Наиболее существенное различие между этими тремя типами систем — эффективная зона сварки, то есть весь объём пространства, до которого может дотянуться манипулятор.
Напольные рельсы: большой охват по длине
Посты на напольных рельсах наиболее эффективны при выполнении длинных повторяющихся сварных швов на изделиях, расположенных параллельно рельсовому пути. Рельсовый путь длиной 12m в сочетании с манипулятором с радиусом действия около 2 010mm обеспечивает рабочую зону примерно 12m x 2m x 2m. Робот выполняет сварку с левой или правой стороны рельсового пути, поэтому такая компоновка подходит для симметричных изделий, например двутавровых балок: оба шва можно выполнить, повернув изделие сварочным позиционером. Ограничение — ширина. Поскольку рельсовый путь проходит параллельно полу, робот не может охватить широкие конструкции. Коробчатые колонны, ширина которых превышает горизонтальный диапазон перемещения манипулятора, нужно перемещать вручную или обрабатывать на посту другого типа. Цеха, которые в основном работают со стандартными двутавровыми и второстепенными балками длиной менее 12 mt, считают, что сварочный робот на напольном рельсовом пути способен выполнять 80-90 % их ежедневного объёма работ.Консоль: гибкость по ширине и высоте
Консольные сварочные роботы решают проблему ширины. Балка по оси Y увеличивает радиус действия робота в стороны, а подъёмная колонна по оси Z позволяет регулировать высоту сварки по мере необходимости. Обычный консольный пост может работать со свариваемыми изделиями шириной до 3.7 метра и высотой до 2.2 метра. Это могут быть балки кровли, кронштейны, подвесные балки и другие крупные металлоконструкции, недоступные для постов на напольных рельсах. Такая гибкость, конечно, снижает жёсткость конструкции. Консольная балка работает как рычаг: чем дальше она выдвинута, тем сильнее прогибается её конец. Современные консольные системы могут поддерживать лазерное слежение за сварным швом, например с помощью интеллектуальных датчиков сканирования линий CP350V, однако при работе со швами с жёсткими допусками следует учитывать дополнительное время на калибровку.Портал: полный охват крупных сварных конструкций
Портальные системы обеспечивают самый широкий диапазон сварки среди всех вариантов компоновки. Рельсовый путь длиной до 30 метров и ширина пролёта моста 6 метров позволяют работать с крупными конструкциями, недоступными для постов на напольных рельсах и консольных постов: U-образными балками с рёбрами, мостовыми балками высотой 4 метра и длиной 120 метров, панелями люковых крышек и тяжёлыми стальными листами. Подвесной мост освобождает пространство на уровне пола от препятствий, упрощая загрузку и выгрузку деталей. Портальные краны могут поднимать детали в верхнее положение для сварки, ускоряя серийное производство крупных конструкций.⚠️ Распространённая ошибка
Для широких многогранных конструкций, требующих большого бокового вылета консоли или доступа сверху, выбирайте пост на напольных рельсах. Измерьте крупнейшее изделие, с которым планируете работать, в трёх измерениях и убедитесь, что рабочая зона робота охватывает все необходимые положения сварки.
Качество сварки и точность позиционирования
 Все три системы используют 6-осевой сварочный робот от стандартных поставщиков отрасли, таких как FANUC, Yaskawa или ABB. Точность промышленного робота по стандарту ISO 9283 составляет 0,05 mm. Различия в точности сварки между системами на напольных рельсах, консольными и портальными обусловлены дополнительными осями, на которых установлен робот.
±0,05mm
Повторяемость позиционирования манипулятора
±0,10mm
Точность напольного рельсового пути
3–5×
Время сварки дугой по сравнению с ручной сваркой
💡 Совет специалиста
Проверяйте зубчато-реечный привод напольных рельсовых систем на наличие люфта каждые 2000 часов работы. Повреждённые шестерни приводят к ошибкам позиционирования и снижают равномерность сварных швов. Лазерное слежение за швом может скрыть этот дефект, но не устранить его окончательно.
Стоимость, ROI и совокупные затраты на владение
 Стоимость обычно становится решающим фактором в последнюю очередь. У каждого сварочного робота, продаваемого новому заказчику, своя стоимость — не только покупки, но и установки, использования и дальнейшей эксплуатации. Чтобы сравнить сроки окупаемости инвестиций, нужно понимать реальное финансовое влияние каждого варианта.
| Фактор стоимости | Напольные рельсы | Консоль | Портал |
|---|---|---|---|
| Сложность монтажа | Низкая — ровный пол и анкерные болты | Средняя — фундамент под колонну | Высокая — фундаменты для двух рельсовых путей и свободное пространство сверху |
| Подготовка площадки | Минимальная | Фундамент под колонну и электроподключение | Фундаментные приямки, доступ крана, достаточная высота потолка |
| Техническое обслуживание | Очистка рельсового пути, проверка шестерён | Проверка выравнивания балки, смазка колонны | Обслуживание многоосевого привода, выравнивание моста |
| Типичный срок окупаемости ROI | 12–18 months | 15–24 months | 18–30 months |
12–24 mo
Типичный срок окупаемости
50–90%
Время сварки дугой роботом
До 50 %
Снижение затрат на труд
«Наши клиенты обычно окупают сварочный робот на напольном рельсовом пути за 12 to 18 месяцев. Решающее значение обычно имеет объём работ: цеха, работающие сверхурочно, быстрее получают прибыль, потому что робот выполняет работу двух смен вместо одной». — Инженерная команда Zhouxiang, более 30 лет опыта и портфель из 200+ патентов в области автоматизации сварки
Для каких задач подходит каждый тип сварочного робота
Правильно подобрать конфигурацию робота KOZONOHING под свариваемые изделия — важное условие роста производительности цеха. Ниже приведены реальные полевые данные и сведения о производственных процессах, которые помогут разобраться в особенностях каждого решения.Сварочный робот на напольных рельсах: серийное производство металлоконструкций
- Основные и второстепенные двутавровые балки (самая распространённая продукция производителей металлоконструкций)
- Стандартные колонны длиной менее 12 метров
- Балки для площадок оборудования и стеллажные конструкции
- Повторяющиеся угловые швы на длинных однородных изделиях
- Линии, на которых за день выполняют 160-220 метров сварных швов на каждом посту
Консольный сварочный робот: конструкции разных типов и среднего размера
- Балки кровли и балки для подвесных кранов
- Кронштейны, фасонки и узлы соединений
- Широкие двутавровые балки и собранные коробчатые сечения (шириной до 3,7m)
- Опалубка для металлоконструкций и компоненты модульного строительства
- Цеха, которые каждую неделю работают с широким диапазоном размеров сегментов
Портальный сварочный робот: тяжёлые и крупногабаритные конструкции
- Мостовые балки, U-образные балки с рёбрами и элементы дорожных эстакад
- Панели корпусов судов и судовые металлоконструкции
- Толстолистовая сталь и широкие сварные конструкции шириной более 4 метров
- Баки трансформаторов и оборудование для энергетической отрасли
- Сварка двумя роботами для контроля термической деформации толстостенных соединений
| Тип свариваемого изделия | Напольные рельсы | Консоль | Портал |
|---|---|---|---|
| Стандартные двутавровые балки (≤12m) | ✔ Оптимально | ✔ Хорошо | Избыточно |
| Широкие коробчатые колонны (>2m) | Ограниченно | ✔ Оптимально | ✔ Хорошо |
| Мостовые балки / панели судов | Не подходит | Ограниченно | ✔ Оптимально |
| Кронштейны / конструкции разных типов | Ограниченно | ✔ Оптимально | ✔ Хорошо |
| Толстолистовой металл (толщиной >20mm) | Возможно | Возможно | ✔ Оптимально (два робота) |
Какую конфигурацию сварочного робота выбрать?
 При выборе сначала следует учитывать не характеристики робота, а свариваемые изделия и требования производства. Обсуждая с производителями металлоконструкций возможные инвестиции Kizokhing, мы используем анализ по четырём вопросам:
- ✔ Каковы типичные размеры ваших крупнейших изделий? — Если длина превышает 6m, а ширина не более 2m, выбирайте напольные рельсы. Если ширина превышает 2m или высота — 1,5m, выбирайте консоль. Если превышены оба ограничения, выбирайте портал.
- ✔ Каков ваш ежемесячный объём производства? — При объёме менее 50 изделий в месяц и стандартных профилях производительности поста на напольных рельсах будет достаточно. При объёме более 100 изделий в месяц или разнообразных профилях окупится гибкость консоли. Для толстолистового металла или мостовых конструкций выбирайте портал при любом объёме производства.
- ✔ Сколько у вас свободного места на полу и какова высота потолка? — Пост на напольных рельсах требует меньше всего места. Консоли требуется пространство среднего размера и свободное место вокруг колонны. Порталу нужна наибольшая площадь пола и достаточная высота потолка, чтобы мост проходил над самым высоким изделием.
- ✔ Каков ваш общий бюджет, включая монтаж? — У систем на напольных рельсах самые низкие общие затраты. Если бюджет позволяет, консоль обеспечит большую гибкость на каждый вложенный рубль. Портальные системы требуют наибольших инвестиций, но позволяют выполнять работы, недоступные для других вариантов.
Итоги: подбирайте робота под изделия
- Напольный рельсовый путь — оптимальный вариант для типичных цехов по изготовлению металлоконструкций, где выполняют повторяющуюся продольную сварку двутавровых балок и колонн. Минимальные капитальные затраты, быстрая окупаемость ROI.
- Консоль — универсальное решение для цеха с изделиями разных профилей, умеренными требованиями к ширине и меняющейся высотой сварки.
- Портал — лучшее решение для тяжёлой промышленности: мостостроения, судостроения и энергетики. Для самых крупных, широких и тяжёлых сварных конструкций. Наибольшие инвестиции и широкие возможности.
Часто задаваемые вопросы
Чем отличаются портальные и консольные сварочные роботы?
Посмотреть ответ
Портальный сварочный робот (сварка = сварка) установлен на верхнем мосту, который перемещается по двум параллельным рельсам. Мост может перемещаться по осям (X,Y,Z) в пределах большой рабочей зоны; на нём можно установить два манипулятора для одновременной сварки. Консольный робот установлен на односторонней балке с вертикальной подъемной колонной.
Такая конструкция обеспечивает перемещение по осям Y и Z только с одной стороны производственной ячейки. Итого: портал подходит для более крупных и тяжёлых изделий благодаря двум роботизированным постам; консольная конструкция компактнее, дешевле и подходит для металлоконструкций среднего размера. В обеих системах используются одинаковые манипуляторы роботов.
GDA выбирает 6-осевой манипулятор робота, чтобы его инструмент располагался как можно ближе к кончику сварочной горелки. Это устраняет изменчивость положения головки горелки в пространстве относительно KMG. Помимо самого устройства, увеличивающего общую стоимость проекта, портальные системы требуют значительно больше места для работы, более высоких потолков и более массивного фундамента.
Как работает сварочный робот на напольных рельсах?
Посмотреть ответ
Сварочный робот на напольной рельсовой направляющей — это 6-осевой манипулятор, установленный на линейном напольном пути, который часто называют 7-й осью. Путь приводится в движение сервомоторами и оснащается реечным приводом или шарико-винтовой передачей, чтобы перемещать робота вдоль свариваемого изделия. Стандартная длина рельсов составляет от 3 до 12 метров, но можно изготовить рельсы любой длины по индивидуальному заказу.
Сварка выполняется с одной стороны рельсового пути, а свариваемое изделие располагается на позиционере. При необходимости изделие можно вращать. Такая конфигурация хорошо подходит для длинных повторяющихся сварных швов на двутавровых балках и колоннах.
Какие бывают сварочные роботы?
Посмотреть ответ
Для металлоконструкций используют напольные рельсовые системы, консольные конструкции и порталы. Кроме них, коллаборативные роботы и автономные мобильные сварочные роботы применяются в узкоспециализированных задачах.
Подходят ли сварочные роботы для небольших цехов металлоконструкций?
Посмотреть ответ
Да, особенно сварочные роботы на напольных рельсах. Для одного поста с напольной рельсовой системой достаточно скромной площади под рельсовый путь длиной 6 метров. Такой пост позволяет автоматизировать сварку двутавровых балок — основу работы большинства небольших и средних цехов металлоконструкций. При ручной сварке дуга горит лишь 10-30 % времени, тогда как у роботизированных систем этот показатель составляет 50-90 %. Поэтому даже цеха, обрабатывающие 30-50 балок в месяц, могут достичь ROI за 12-18 месяцев. Начальные затраты на эту конфигурацию — самые низкие из трёх.
Как рассчитать ROI сварочной системы?
Посмотреть ответ
Для расчёта ROI возьмите текущие затраты на ручную сварку (оплата труда, расходные материалы, доработка, охрана труда и т. д.) и вычтите общую сумму потенциальных потерь, которых поможет избежать роботизированная система (приобретение, установка, программирование, техническое обслуживание и эксплуатация). Расчёт выглядит так: ROI в месяцах = общая стоимость обучения системы ежемесячная чистая экономия. Если ваша конфигурация стоит $150 000, а ежемесячные расходы на труд и доработку составляют $10 000 (для Kozoihing и других процессов обработки деталей), то ROI = 15 месяцев. По нашим наблюдениям, большинство предприятий по производству металлоконструкций окупают эти затраты за 12-24 месяца, особенно при двухсменной работе, когда робот работает в обе смены.
Может ли один роботизированный пост работать во всех трёх конфигурациях?
Посмотреть ответ
Нет, для этого нужна не одна система. Цеха по производству металлоконструкций почти всегда объединяют три типа роботизированных постов в единую производственную линию. На крупных предприятиях могут использоваться несколько постов с напольными рельсами для малых и средних, а также тяжёлых изделий, один консольный пост для производства металлоконструкций разных типов и отдельный портал для крупногабаритных изделий или толстолистового металла. Одни и те же 6-осевые манипуляторы роботов K0133, используемые для изготовления небольших деталей, устанавливаются на все три типа конструкций без доработки. Производственные мощности увеличивают добавлением постов, а не заменой системы.
Не уверены, какая конфигурация подойдёт вашему цеху?
Наша проектная команда поможет проанализировать профили изделий и объёмы производства, чтобы подобрать оптимальную конфигурацию. Сочетание этих трёх типов установок часто обеспечивает более высокую производительность, более низкие конечные затраты и больший запас безопасности.
Запросить бесплатную оценку →Об этом сравнении
Информацию в этой публикации подготовила инженерная команда Zhouxiang по сварочным роботам на основе нашего многолетнего опыта производства постов с напольными рельсовыми системами, консольных постов и портальных систем для изготовителей металлоконструкций в 50+ странах. Данные о результатах работы, габаритах и ROI основаны на наших производственных и сбытовых данных, а также отраслевых источниках, например:
Ссылки и источники
- Отчёт «Мировая робототехника 2025» — установки промышленных роботов — International Federation of Robotics (IFR)
- Сварка, резка и пайка: опасности и меры защиты — U.S. Occupational Safety and Health Administration (OSHA)
- AWS D1.1:2025 — изменения в кодексе сварки металлоконструкций: сталь — American National Standards Institute (ANSI)
- Испытания характеристик по ISO 9283 — точность позиционирования роботов — RoboDK Documentation
- Как использовать двойную сварку на портальном рельсовом пути при производстве балок мостов — EVS Robot
- Расчёт ROI и срока окупаемости инвестиций в робота — Universal Robots

