
Свяжитесь с Zhouxiang

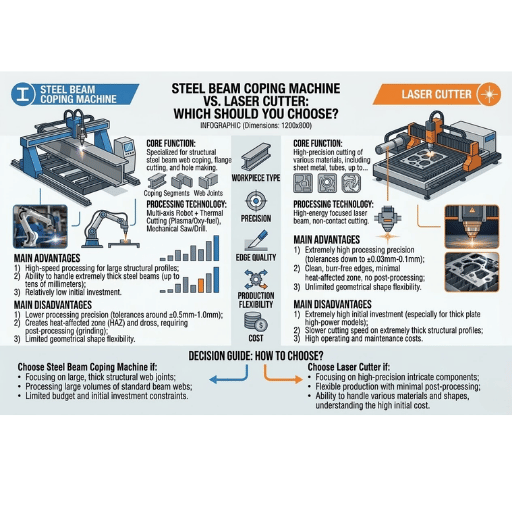
Что такое станок для обработки балок и чем он отличается от лазерного резака?
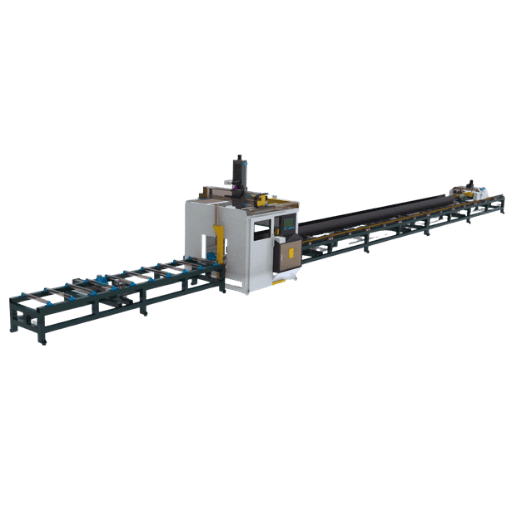 Станок для обработки балок — это роботизированная ячейка с ЧПУ для обработки профилей из металлоконструкций. Многоосевой манипулятор робота — обычно FANUC с 6 или 7 осями либо KUKA — перемещает плазменную горелку (серии Hypertherm X-Definition или HPR) или газокислородную горелку по всей поверхности балки, охватывая полный круг 360 градусов. На балках двутаврового и H-образного профиля, швеллерах и уголках за один проход выполняют обработку торцов, сверление, вырезы, маркировку, разметку профиля, разделение балки и сверление отверстий под болты. Для этого напрямую импортируют файлы из программ 3D-моделирования, таких как Tekla Structures или SDS/2.
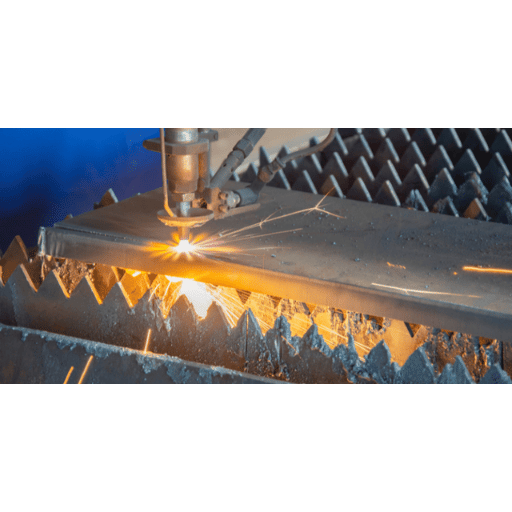
В волоконном лазерном резаке сфокусированный луч с длиной волны 1064 nm передаёт энергию через волоконно-оптический кабель и расплавляет металл. Энергия фокусируется в пятне диаметром 0,1- 0,3 mm, пока температура не превысит 1500 градусов Цельсия. Через коаксиальное сопло подают газ под высоким давлением: кислород для углеродистой стали, азот для нержавеющей. Газ выдувает расплав из зоны реза.
В современных линиях лазерной резки H-балок режущая головка закреплена на портале или манипуляторе робота. Системы могут обрабатывать профили сечением до 1250 на 600 mm.
| Характеристика | Станок для обработки балок | Волоконный лазерный резак |
|---|---|---|
| Способ резки | Плазменная или газокислородная горелка на манипуляторе робота | Сфокусированный лазерный луч (волоконный, 1064 nm) |
| Основные типы профилей | Балка H-образного или двутаврового профиля, швеллер, уголок, труба, лист | Листовой металл, балка H-образного профиля (на специализированных станках) |
| Несколько операций | Обработка торцов, сверление, вырезы, маркировка, снятие фаски — за один проход | Резка, снятие фаски, маркировка — для сверления часто нужна отдельная операция |
| Типичный допуск | ±0,5 mm — ±1 mm | ±0,1 mm (тонкий материал) — ±0,25 mm (толстый материал) |
| Максимальная толщина | До 152 mm (6″) при газокислородной резке | 20–25 mm в стандартной конфигурации; 60 mm на системах мощностью 40–60 kW |
| Интеграция с CAD | Данные из Tekla, SDS/2, STEP и AutoCAD | Tekla, ПО для раскроя, DXF/DWG |
Точность и допуски при резке
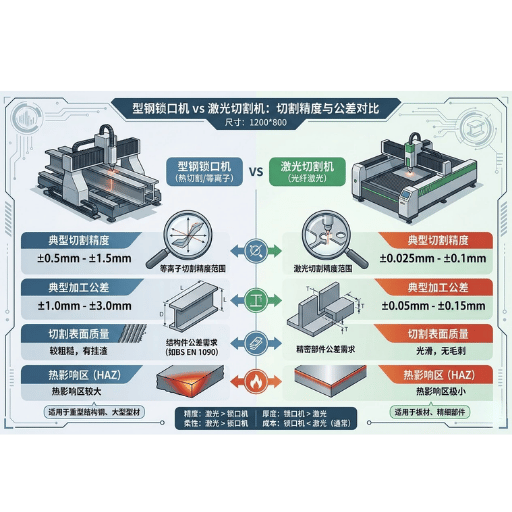 «Какой точности резки может ожидать производитель?» — такой вопрос часто задают в первую очередь. Ответ зависит от толщины материала. При правильной эксплуатации волоконный лазерный резак обеспечивает точность 0,1 mm (4 mil) при резке листа толщиной менее 6 mm (¼ inch) и точность позиционирования около 0,03 mm (1 mil). В результате кромки получаются почти безупречными и в большинстве случаев не требуют дополнительной обработки.
Типичный диапазон допусков при обработке стальных профилей на плазменных станках с ЧПУ составляет 0,5mm–1mm. Технология Perfect Hole от HGG обеспечивает допуск отверстий под болты около 0,2mm, а оборудование, соответствующее требованиям AWS D1.1:2025 Structural Welding Code, даёт качество поверхности, укладывающееся в минимальные требования AISC по шероховатости. В металлоконструкциях при сборке соединений качество кромки гораздо менее критично, чем усилие затяжки соединения. Поэтому такие допуски для станка обработки балок вполне приемлемы.
| Толщина материала | Допуск лазерного резака | Допуск станка для обработки балок |
|---|---|---|
| Менее 6 mm | ±0.05–±0,1 mm | Обычно не применяется |
| 6–12 mm | ±0.1–±0,2 mm | ±0,5 mm |
| 12–25 mm | ±0.25–±0,5 mm | ±0.5–±1 mm |
| 25–150 mm | Выше практического предела | ±1 mm (газокислородная резка) |
💡 Совет специалиста
С увеличением толщины точность лазерной резки обычно снижается. После 12mm расширяется зона термического влияния (ЗТВ), сильнее проявляется отклонение стенки и полок, а допуски становятся сопоставимы с плазменной резкой. Если большая часть ваших заказов — это тяжёлые балки W-образного профиля и швеллеры с толщиной полок более 20mm, преимущество лазера в точности становится менее значимым.
Скорость и производительность в производстве
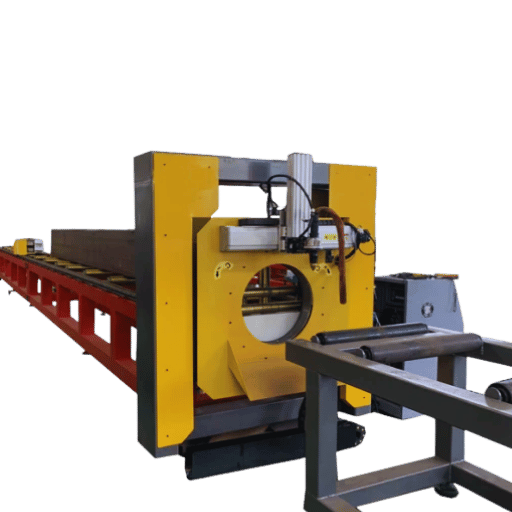 Скорость резки — лишь один из факторов, влияющих на производительность. Например, волоконный лазерный станок режет низкоуглеродистую сталь толщиной 1-2 mm со скоростью 5-10 m/min; при толщине 20+ mm скорость составляет около 0,5-0,7 m/min. В открытых материалах IPG Photonics указано, что при обработке материала толщиной менее 10 mm волоконный лазер обеспечивает скорость в 3-5 раз выше, чем большинство профилей плазменной резки.
Однако станок с ЧПУ для обработки балок, который за один проход автоматически выполняет вырезы, сверление, обработку кромок, маркировку и сверление отверстий под болты, дает множество преимуществ для повышения производительности, которые нельзя оценить только по скорости резки. Такой станок выполняет не только резку, но и все вторичные операции на автоматизированном посту разметки, объединяя процессы, для которых в противном случае потребовалось бы пять или шесть отдельных постов. По данным производителей металлоконструкций, использующих роботизированные плазменные станки для обработки балок, производительность на всех этапах может вырасти до 80 процентов по сравнению с ручной разметкой и резкой горелкой. Количество операций перемещения каждой балки краном сокращается с 3-6 до 1-2.
80%
Сокращение времени производства (станок для обработки балок по сравнению с ручной обработкой)
3–5×
Преимущество лазера по скорости при обработке тонкого материала (<10 mm)
1–2
Количество перемещений балки краном (станок с ЧПУ для обработки балок)
Совместимость с толщиной материала и типами профилей
| Тип профиля | Станок для обработки балок | Волоконный лазерный резак |
|---|---|---|
| Балка H-образного / W-образного профиля | Ширина до 1270 mm × высота до 610 mm | До 1250 × 600 mm (на специализированных станках) |
| Швеллер / уголок | Полная поддержка (уголок размером до 254 × 254 mm) | Ограниченная — требуется оснастка для конкретного профиля |
| Круглая труба / трубопровод | Некоторые модели (HGG, Prodevco: диаметр 100–660 mm) | Системы лазерной резки труб (отдельная категория оборудования) |
| Листовой металл | Дополнительная возможность (ширина до 1220 mm) | Основное преимущество — резка тонкого и среднетолстого листа |
| Максимальная толщина материала | 152 mm (газокислородная резка) | 20–25 mm в стандартной конфигурации; до 60 mm на системах высокой мощности |
⚠️ Важно
Если на вашем производстве обрабатывают балки с толщиной полки более 25 mm, один лазерный резак вряд ли сможет стать универсальным основным оборудованием для резки. Для тяжёлых профилей потребуется станок для обработки балок или плазменная линия. Лазерный станок для резки H-балок хорошо дополнит производство, если нужно обрабатывать более тонкие профили, листовой металл и элементы соединений, но не обязательно подойдёт для основных операций резки.
Совокупная стоимость владения
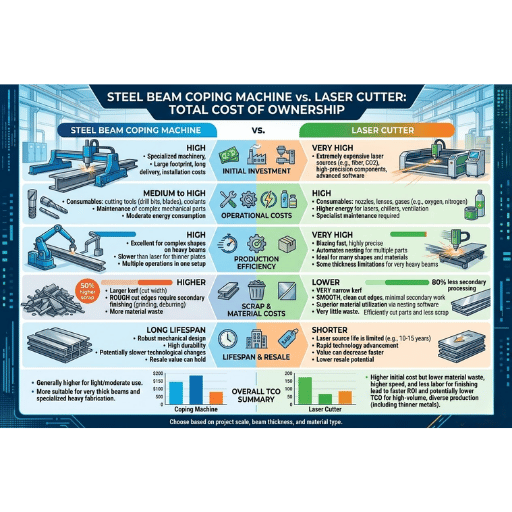 Цена оборудования — очевидный фактор. Ещё важнее учесть скрытые составляющие совокупной стоимости владения: трудозатраты, расходные материалы, обслуживание, площадь цеха и последующие операции, которые оборудование устранит или добавит за период в 5-10 лет.
| Статья расходов | Станок для обработки балок | Волоконный лазерный резак |
|---|---|---|
| Оборудование (новое) | $300K–$1M+ (роботизированная плазменная ячейка) | $250K–$600K+ (система для обработки металлоконструкций) |
| Работники в смену | 1 оператор (заменяет 3–6 постов с ручной обработкой) | 1 оператор + специалист по перемещению материалов |
| Электроэнергия | Средний расход (источник плазменного тока + робот) | Меньше на kW выходной мощности (эффективность волоконного лазера) |
| Расходные материалы | Электроды и сопла плазмотрона, защитные экраны, газ | Защитные стёкла, сопла, вспомогательный газ (N₂ или O₂) |
| Вспомогательный газ (большой расход) | O₂ + воздух — средняя стоимость | N₂: $3 000–$30 000 в месяц при полной загрузке производства |
| Дополнительные операции | Минимум — сверление и маркировка выполняются на станке | Для сверления отверстий под болты в толстых профилях может потребоваться отдельная линия |
| Удаление пыли | Необходимо — закрытая ячейка с системой удаления пыли | Необходимо — закрытая зона резки с системой фильтрации |
💡 Совет специалиста
Не забудьте учесть расход азота в качестве вспомогательного газа при лазерной резке. При резке толстой углеродистой стали на высокой скорости и больших объёмах лазерная система может потреблять азот на $15 000-$30 000 в месяц. Многие производители металлоконструкций недооценивают эти дополнительные расходы при расчёте стоимости, а реальную сумму узнают позже, когда оборудование уже работает на полную мощность. Попросите производителя лазерной системы рассчитать расход газа с учётом вашего фактического набора производственных задач, включая резку толстых листов углеродистой стали.
Когда стоит выбрать станок для обработки балок вместо лазерного резака
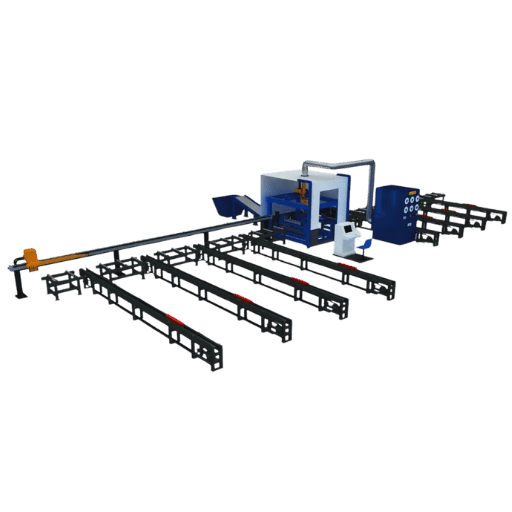 Решение о покупке станка с ЧПУ для обработки стальных балок во многом зависит от ассортимента профилей, объёмов и последующих операций на вашем производстве. Ниже приведена простая схема, которая поможет понять, какие предприятия получат наибольшую выгоду от автоматизации обработки балок.
- ✔ Вы в основном обрабатываете балки H-образного и W-образного профиля, швеллеры и уголки; листовой металл не составляет основу вашей продукции.
- ✔ Вы регулярно обрабатываете балки с толщиной полок более 25 mm.
- ✔ Каждая балка проходит несколько операций: обработку торцов, сверление отверстий под болты, подготовку к сварке, вырезы и маркировку.
- ✔ Вы хотите объединить разметку, обработку торцов, сверление и шлифование на одном посту.
- ✔ Вы используете файлы Tekla Structures или SDS/2 и хотите передавать их прямо на станок.
- ✔ Ручная обработка торцов тормозит производство: найти и удержать квалифицированных операторов сварочных горелок сложно.
⚠️ Распространённая ошибка
Покупка высокотехнологичной роботизированной ячейки для обработки балок на предприятии, где обрабатывают только 10-15 балок в день. Оборудование будет простаивать, а срок окупаемости увеличится до 4-5 лет. Небольшим предприятиям выгоднее вложить эти средства в плазменную линию среднего класса или передать обработку торцов подрядчику.
Когда лазерный резак — более подходящий вариант
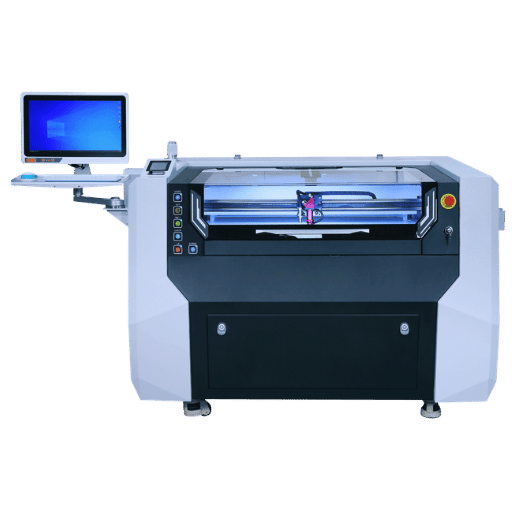 Волоконный лазер повышает производительность на предприятиях, где важны точные допуски, сложная геометрия реза и обработка материалов малой и средней толщины.
Основу производства составляет обработка листового металла. Если предварительные расчёты показали, что лазер позволяет быстрее, чище и экономичнее обрабатывать косынки, опорные и соединительные пластины, рёбра жёсткости и другие плоские детали, чем любая плазменная система, волоконный лазер будет подходящим решением. Меньшая ширина реза (0.1 по сравнению с 3-6 mm), меньше потерь материала в резе и оптимизированное ПО для раскроя сокращают количество отходов на 15-20 percent и более.
Детали с критически важными отверстиями. Для элементов архитектурных металлоконструкций, открытых соединений и деталей с прессовыми посадками лазер позволяет выдерживать точность 0,1 mm. Это сокращает затраты труда на последующее шлифование.
Предприятия, работающие с разными материалами. В отличие от специализированного станка для обработки балок, лазерная система может обрабатывать углеродистую и нержавеющую сталь, алюминий и медные сплавы. Это подойдёт вам, если вы работаете не только с металлоконструкциями.
Большие объёмы резки толстого листа. Специализированные лазерные системы обрабатывают тонкий материал со скоростью 5-10 метров в минуту и за час выполняют в несколько раз больший объём, чем сопоставимый плазменный станок. На загруженных предприятиях, работающих в несколько смен, преимущество в производительности обеспечивает измеримую окупаемость вложений.
Главный вывод
В тяжёлом производстве металлоконструкций лазерная система не заменяет станок для обработки балок, и наоборот. На многих крупных предприятиях работают оба вида оборудования: станок для обработки балок — для профилей, лазер — для листового металла и тонкостенных труб. Выбор зависит от того, какое оборудование сейчас ограничивает производительность.
Часто задаваемые вопросы: станок для обработки стальных балок или лазерный резак
В: Может ли станок для обработки балок полностью заменить лазерный резак?
Показать ответ
Краткий ответ: нет. Станки для обработки балок хорошо работают с профилями металлоконструкций, но не могут сравниться с лазером при резке тонкого листа. Предприятия, которые режут только толстые балки, могут обойтись одним станком для обработки балок, но на практике такое встречается редко.
В: Каковы два недостатка лазерных резаков?
Показать ответ
Следует учитывать два ключевых фактора. Первый — ограничения по толщине: волоконный лазер точно режет углеродистую сталь толщиной до 20-25 mm, но после этого качество реза заметно снижается. Второй — высокая стоимость вспомогательного газа: при полной загрузке производства может потребоваться азот на $15 000-$30 000 в месяц. Покупатели часто недооценивают эти расходы.
В: Какую толщину конструкционной стали может обрабатывать лазерный резак?
Показать ответ
Типичные промышленные волоконные лазеры (6-12 kW) режут низкоуглеродистую сталь толщиной до 20-25 mm с приемлемым качеством поверхности. Более мощные установки (40-60 kW) могут обрабатывать гораздо более толстый материал (60 mm), однако скорость и качество кромки резко снижаются. Чтобы получать детали производственного качества, большинство производителей металлоконструкций ограничивают толщину материала для волоконной лазерной резки диапазоном 16-20 mm согласно требованиям ISO 9013:2017 к размерным допускам.
В: Плазменная резка — более подходящая альтернатива обоим вариантам?
Показать ответ
Занимает ли плазма промежуточное положение — режет более толстый материал, чем лазер, уступает ему в точности и обходится дешевле по стоимости оборудования?
Если предприятию нужно только вырезать контуры и не требуется выполнять несколько операций на одном оборудовании, будет достаточно стола плазменной резки. Однако он не заменит сверление, маркировку и снятие фаски, которые может выполнять станок для обработки балок. Кроме того, стол не обеспечивает качество лазерной резки при обработке тонкого материала. Подробнее о лазерной и плазменной резке стальных балок читайте в нашем сравнительном обзоре.
В: Можно ли интегрировать станок для обработки балок в существующую производственную линию?
Показать ответ
Да. Многие современные станки для обработки балок с ЧПУ напрямую загружают файлы Tekla Structures, SDS/2, STEP и AutoCAD. Станки оснащаются роликовыми системами подачи и выгрузки материала.
Большинство таких установок входят в закрытую роликовую производственную ячейку длиной 20-30 M с системой удаления пыли и подачей сжатого воздуха. Системы подачи и выгрузки можно связать с режимами ручной и автоматической подачи и автоматического цикла. API позволяет подключать оборудование к большинству современных систем управления производством и предприятием.
В: Какое обслуживание требуется каждому станку?
Показать ответ
Для плазменного оборудования стоит планировать замену расходных материалов после 200–300 часов работы дуги (электрод, сопло, защитный экран), калибровку манипулятора робота 4 раза в год, смазку конвейера и замену фильтров системы удаления пыли. При интенсивной эксплуатации лазерных резаков нужно еженедельно проверять целостность защитного стекла, в конце каждой смены очищать сопло, раз в 6 месяцев обслуживать чиллер, а ежегодно заказывать у производителя лазерного источника диагностику системы. Нарушение графика обслуживания быстро приведёт к заметному снижению качества резки.
На поверхности после плазменной резки будет накапливаться значительное количество грата, а у лазерного резака увеличится смещение фокуса и уклон кромки.
Нужна помощь с выбором технологии резки?
Мы разрабатываем системы роботизированной сварки металлоконструкций и системы волоконной лазерной резки. Наш инженерный отдел поможет оценить требования вашего производства и подобрать подходящую конфигурацию.
Получить бесплатную консультацию →Об этом анализе
С 1991 года компания Zhouxiang проектирует и производит оборудование для обработки металлоконструкций. Данные о допусках, скорости и стоимости в этом сравнении взяты из опубликованных спецификаций производителей, стандартов AISC/AWS для изготовления металлоконструкций и наблюдений на предприятиях Северной Америки и Азии. Мы производим системы волоконной лазерной резки и автоматизации сварки.
Наша цель — помочь производителям подобрать подходящие системы резки с учётом реальных производственных задач, а не просто продать оборудование.Ссылки и источники
- AISC 360, раздел M2.2: резка и отделка стали — American Institute of Steel Construction
- AWS D1.1/D1.1M:2025. Нормы сварки металлоконструкций — сталь — American Welding Society
- Лазерная резка — Wikipedia
- Лазерная и плазменная резка: современное руководство — IPG Photonics
- Сравнение лазерной, кислородной и плазменно-дуговой резки — IOP Conference Series
- Влияние параметров волоконного лазера на точность резки стальных листов S355JR — MDPI Metals Journal

