
Contacte con Zhouxiang

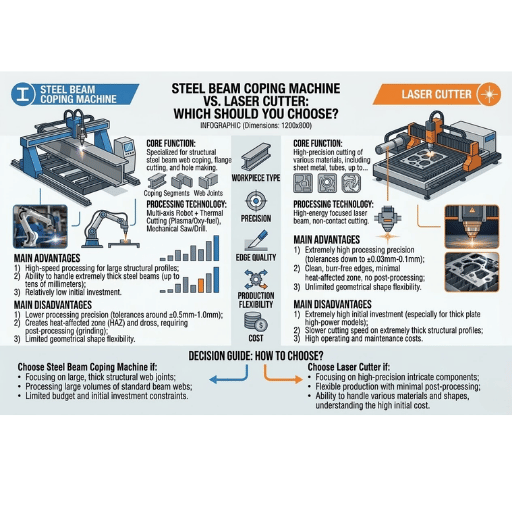
¿Qué es una máquina para entallar vigas y en qué se diferencia de una cortadora láser?
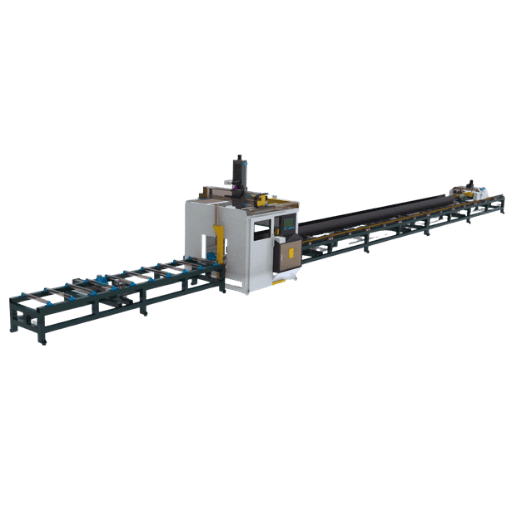 Una máquina para entallar vigas es una célula robotizada controlada por CNC, diseñada para procesar perfiles de acero estructural. Un brazo robótico multieje (normalmente FANUC de 6 o 7 ejes) o KUKA lleva una antorcha de plasma (Hypertherm X-Definition o serie HPR) o una antorcha de oxicorte y la desplaza por los 360 grados de la cara de la viga (viga en H, viga en I, perfil U o angular). En una sola operación, las vigas se entallan, taladran, ranuran, marcan, diseñan, dividen y taladran para los orificios de los pernos mediante archivos importados directamente de programas de modelado 3D como Tekla Structures o SDS/2.
En cambio, el haz de una cortadora láser de fibra funde el material en el punto focal con una intensidad de 1064 nm transmitida por un cable de fibra óptica. La energía se concentra en un punto de 0,1- 0,3 mm de diámetro hasta que la temperatura supera los 1500 grados Celsius. Se utiliza una boquilla coaxial para aplicar gas auxiliar a alta presión —oxígeno para el acero al carbono y nitrógeno para el acero inoxidable— y expulsar el material fundido de la ranura de corte.
Las modernas líneas de corte por láser para vigas en H suspenden el cabezal de corte láser de un pórtico o brazo robótico, capaz de cortar perfiles de secciones estructurales de hasta 1250 por 600 mm.
| Característica | Máquina para entallar vigas | Cortadora láser de fibra |
|---|---|---|
| Método de corte | Antorcha de plasma o de oxicorte en brazo robótico | Haz láser focalizado (fibra de 1064 nm) |
| Perfiles principales | Viga en H, viga en I, perfil U, angular, tubo, chapa | Chapa plana, viga en H (máquinas especializadas) |
| Múltiples procesos | Entallado, taladrado, ranurado, marcado y biselado en una sola pasada | Corte, biselado y marcado; a menudo se necesita taladrado secundario |
| Tolerancia habitual | ±0,5 mm a ±1 mm | ±0,1 mm (material fino) a ±0,25 mm (material grueso) |
| Espesor máximo | Hasta 152 mm (6″) con oxicorte | 20–25 mm estándar; 60 mm con sistemas de 40–60 kW |
| Integración con CAD | Tekla, SDS/2, STEP, AutoCAD | Tekla, software de anidado, DXF/DWG |
Precisión y tolerancia de corte
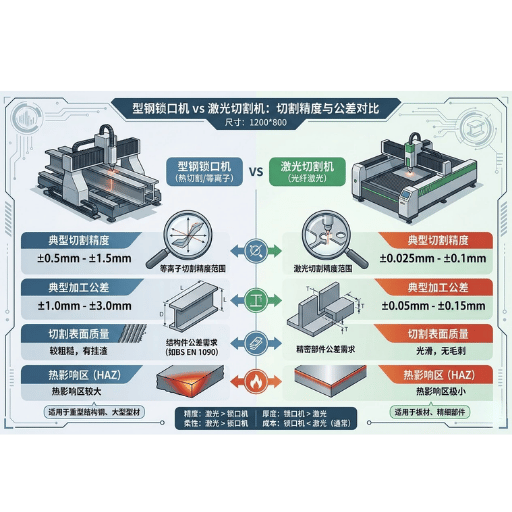 «¿Qué precisión de corte puede esperar el fabricante?» es una pregunta muy habitual al principio, y la respuesta depende del espesor del material. Una cortadora láser de fibra bien utilizada puede mantener una tolerancia de 0,1 mm (4 mil) en una chapa de cualquier espesor inferior a 6 mm (¼ inch), con una precisión de posicionamiento del orden de 0,03 mm (1 mil). Esta precisión produce bordes de corte casi impecables que, en la mayoría de los casos, no requieren ningún acabado secundario.
Las tolerancias habituales del mecanizado CNC por plasma de perfiles de acero se sitúan entre 0,5mm y 1mm. La tecnología Perfect Hole de HGG alcanza tolerancias de aproximadamente 0,2mm en los orificios para pernos, y las máquinas conformes con AWS D1.1:2025 Structural Welding Code producen acabados superficiales que cumplen los requisitos mínimos de rugosidad definidos por AISC. En estructuras metálicas, para el ajuste de las conexiones, cuyo acabado de los bordes es mucho menos crítico que la tensión aplicada a la conexión, estas tolerancias están dentro de lo que puede ofrecer una máquina para entallar vigas.
| Espesor | Tolerancia de la cortadora láser | Tolerancia de la máquina para entallar vigas |
|---|---|---|
| Menos de 6 mm | ±0.05 a ±0,1 mm | Aplicación no habitual |
| 6–12 mm | ±0.1 a ±0,2 mm | ±0,5 mm |
| 12–25 mm | ±0.25 a ±0,5 mm | ±0.5 a ±1 mm |
| 25–150 mm | Por encima del límite práctico | ±1 mm (oxicorte) |
💡 Consejo profesional
La precisión del láser suele deteriorarse a medida que aumenta el espesor. A partir de 12mm, la zona afectada por el calor se ensancha, se acentúan las deformaciones del alma y el ala, y las tolerancias se vuelven comparables a las del corte por plasma. Si la mayor parte de su trabajo consiste en perfiles W pesados y canales con alas de más de 20mm de espesor, la ventaja de precisión del láser empieza a perder importancia.
Velocidad y capacidad de producción
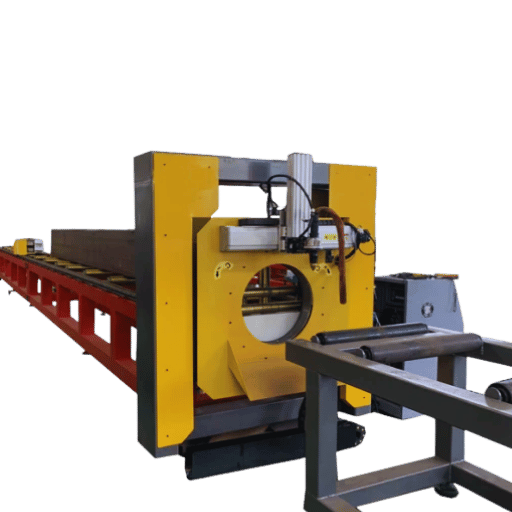 La velocidad de corte por sí sola solo explica parte de la capacidad de producción. Por ejemplo, una cortadora láser de fibra corta chapa de acero dulce de 1-2 mm a 5-10 m/min; con espesores de 20+ mm, la velocidad ronda los 0,5-0,7 m/min. Los datos de corte por láser de fibra publicados por IPG Photonics muestran velocidades de proceso entre 3-5 veces superiores a las de la mayoría de los perfiles cortados por plasma con materiales de menos de 10 mm.
Sin embargo, una máquina CNC para entallar vigas que permite entallar, taladrar, ranurar, marcar y realizar operaciones para los orificios de pernos automáticamente en una sola pasada ofrece numerosas ventajas de capacidad de producción que no se pueden medir solo por la velocidad de corte. Como la máquina se encarga tanto del corte como de todas las operaciones secundarias de esta estación de trazado automatizada, agrupa lo que, de otro modo, requeriría cinco o seis estaciones distintas. Los fabricantes con experiencia en máquinas robotizadas de corte por plasma para entallar vigas informan de ahorros de hasta el 80 percent en el flujo de producción completo frente a los procesos manuales de trazado y corte con antorcha. La manipulación del material pasa de 3-6 movimientos de grúa por viga a 1-2.
80%
Reducción del tiempo de producción (máquina para entallar vigas frente a trabajo manual)
3–5×
Ventaja de velocidad del láser en materiales finos (<10 mm)
1–2
Movimientos de grúa por viga (CNC para entallado)
Compatibilidad con espesores y perfiles de material
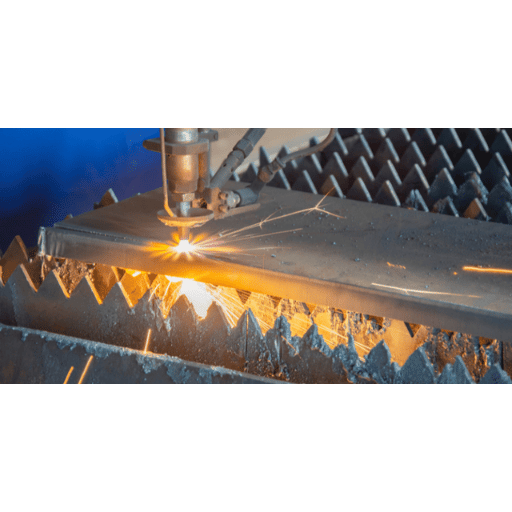
| Tipo de perfil | Máquina para entallar vigas | Cortadora láser de fibra |
|---|---|---|
| Viga en H / perfil W | Hasta 1270 mm de ancho × 610 mm de alto | Hasta 1250 × 600 mm (máquinas especializadas) |
| Perfil U / angular | Admite toda la gama (angulares de hasta 254 × 254 mm) | Limitado; requiere utillaje de fijación específico para cada perfil |
| Tubo redondo / tubería | Algunos modelos (HGG, Prodevco: 100–660 mm de diámetro) | Sistemas de corte por láser para tubos (categoría de máquina independiente) |
| Chapa plana / chapa metálica | Capacidad secundaria (hasta 1220 mm de ancho) | Punto fuerte principal: chapa de espesor fino a medio |
| Espesor máximo del material | 152 mm (oxicorte) | 20–25 mm estándar; 60 mm con alta potencia |
⚠️ Importante
Si su taller trabaja con vigas cuyas alas superan los 25 mm de espesor, es posible que una cortadora láser por sí sola no pueda ser su máquina de corte principal para todo tipo de trabajos. Para las secciones pesadas se necesita una máquina para entallar vigas o una línea de corte por plasma para vigas. Una máquina láser para cortar vigas en H es un buen sistema complementario para perfiles más finos, trabajos con chapa y aplicaciones de conexión, pero no necesariamente para las necesidades de corte principales.
Coste total de propiedad
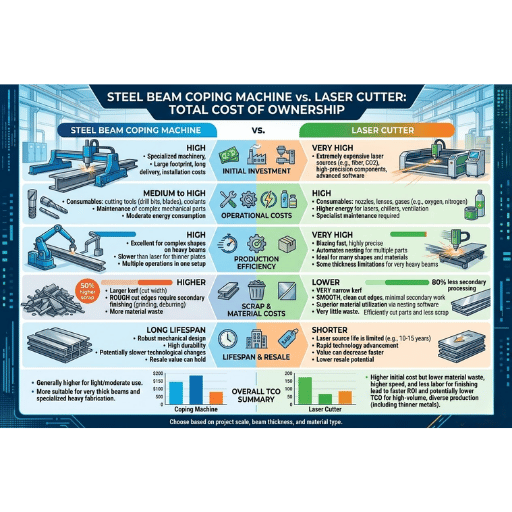 El precio de compra es la variable más evidente. A lo largo de un periodo de 5-10 años, deberían tener aún más peso los costes ocultos de propiedad, como la mano de obra, los consumibles, el mantenimiento, el espacio en planta y las operaciones posteriores que cada máquina elimina o añade.
| Factor de coste | Máquina para entallar vigas | Cortadora láser de fibra |
|---|---|---|
| Equipo (nuevo) | $300K–$1M+ (célula robotizada de plasma) | $250K–$600K+ (sistema para estructuras metálicas) |
| Mano de obra por turno | 1 operario (sustituye 3–6 estaciones manuales) | 1 operario + encargado de manipulación de material |
| Electricidad | Moderado (fuente de alimentación de plasma + robot) | Menor por kW de potencia de salida (eficiencia de la fibra) |
| Consumibles | Electrodos de plasma, boquillas, protectores y gas | Ventanas protectoras, boquillas y gas auxiliar (N₂ o O₂) |
| Gas auxiliar (gran volumen) | O₂ + aire: coste moderado | N₂: $3,000–$30,000/mes a plena producción |
| Operaciones secundarias | Mínimas: taladrado y marcado integrados | Puede necesitar una línea de taladrado independiente para los orificios de pernos en secciones gruesas |
| Captación de polvo | Obligatoria: célula cerrada con extracción | Obligatoria: zona de corte cerrada con sistema de filtración |
💡 Consejo profesional
No olvide tener en cuenta el consumo de gas auxiliar de nitrógeno de un sistema de corte por láser. En cortes de acero al carbono grueso, con alta producción y materiales pesados, el láser puede requerir entre $15.000-$30.000 de nitrógeno al mes. Muchos fabricantes no calculan bien este gasto adicional durante el proceso de presupuestación y solo conocen la factura más alta cuando el equipo ya está a pleno rendimiento. Pida al fabricante de sus sistemas láser un análisis de gases que calcule el consumo de nitrógeno según su combinación real de producción, incluidos los grandes volúmenes de chapa gruesa de acero al carbono.
Cuándo elegir una máquina para entallar vigas en lugar de una cortadora láser
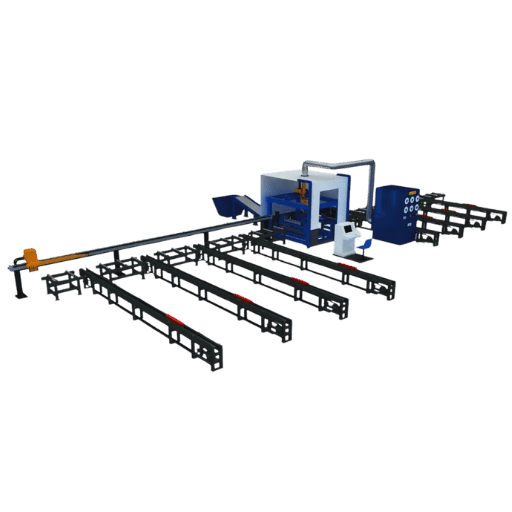 La decisión de comprar una máquina CNC para entallar vigas de acero estructural depende en gran medida de la combinación de perfiles de su taller, el volumen de producción y el flujo de operaciones posteriores. Esta fórmula lógica de decisión se basa en los factores que distinguen a los talleres que más pueden beneficiarse de la automatización del entallado.
- ✔ Su trabajo consiste principalmente en vigas en H, perfiles W, perfiles U y angulares; la chapa plana no es su producto habitual
- ✔ Mecaniza habitualmente vigas con alas de más de 25 mm de espesor
- ✔ Cada viga pasa por varios procesos: entallado, taladrado de orificios para pernos, preparación para soldadura, ranurado y marcado
- ✔ Le interesa integrar el trazado, el entallado, el taladrado y el esmerilado en una sola estación
- ✔ Utiliza archivos de Tekla Structures o SDS/2 y quiere un flujo de trabajo directo desde el archivo hasta la máquina
- ✔ El entallado manual es un cuello de botella en su taller; cuesta encontrar y retener a operarios cualificados para trabajar con antorchas
⚠️ Error habitual
Comprar una célula robotizada de entallado de alta gama para un taller que procesa solo 10-15 vigas al día. Mientras tanto, la máquina se utiliza por debajo de su capacidad y el plazo de recuperación de la inversión se alarga a 4-5 años. A los talleres más pequeños les convendría invertir ese capital en una línea de plasma de gama media o encargar los entallados a un centro de servicios.
Cuándo conviene más una cortadora láser
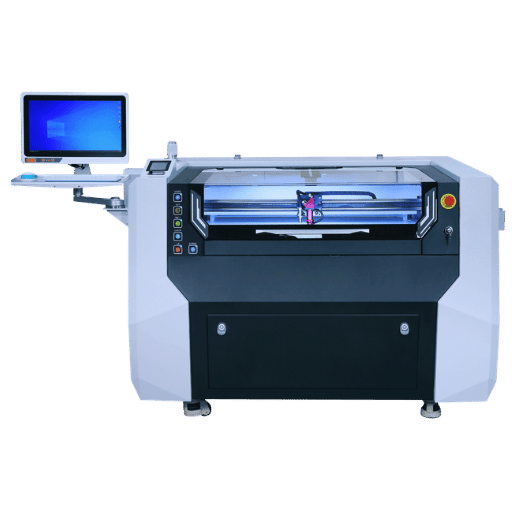 La tecnología láser de fibra ofrece ventajas de producción a los talleres que necesitan tolerancias ajustadas, geometrías de corte complejas y materiales de espesor fino o medio.
Talleres centrados en el procesamiento de chapa: si sus investigaciones anteriores indican que la fabricación de chapa plana —para placas de refuerzo, placas base, placas de conexión, rigidizadores y elementos similares— se realiza con un láser de forma más rápida, limpia y económica que con cualquier sistema de plasma, la solución es un láser de fibra. Una ranura de corte más estrecha (0.1 frente a 3-6 mm), menos material perdido en el corte y un software de anidado optimizado reducen el desperdicio de material en un 15-20 percent o más.
Componentes con requisitos críticos de perforación: las estructuras metálicas arquitectónicas, las conexiones a la vista y las piezas que requieren uniones a presión se fabrican con más facilidad gracias a las ajustadas tolerancias de 0,1 mm que permite el láser. Se reduce la mano de obra necesaria para el esmerilado posterior.
Talleres con distintos materiales: a diferencia de una máquina especializada para entallar vigas, un láser puede mecanizar acero al carbono, acero inoxidable, aluminio y aleaciones de cobre en el mismo sistema, si su taller trabaja con otros materiales además del acero estructural.
Procesamiento de chapa de gran volumen y alta exigencia: las tecnologías de corte por láser patentadas alcanzan velocidades de 5-10 metros por minuto en materiales finos, con un volumen por hora muy superior al de una máquina de plasma equivalente. En talleres con mucha actividad y varios turnos, la ventaja en capacidad de producción ofrece un retorno de la inversión cuantificable.
Conclusión clave
En la fabricación de estructuras metálicas pesadas, un sistema láser no debería considerarse un sustituto de una máquina para entallar vigas, ni viceversa. Muchos grandes fabricantes utilizan ambos equipos en paralelo: una máquina para entallar vigas estructurales y un láser para procesar chapas y tubos de poco espesor. La decisión depende de qué equipo está limitando actualmente la producción.
Preguntas frecuentes: máquina para entallar vigas de acero o cortadora láser
P: ¿Puede una máquina para entallar vigas sustituir por completo a una cortadora láser?
Ver respuesta
Respuesta breve: no. Las máquinas para entallar vigas funcionan bien con perfiles estructurales, pero no pueden competir con el láser al cortar chapa plana fina. Los talleres que solo cortan vigas pesadas quizá puedan arreglárselas únicamente con una máquina para entallar vigas, aunque en la práctica es poco habitual.
P: ¿Cuáles son dos desventajas de las cortadoras láser?
Ver respuesta
Hay dos factores clave que conviene tener en cuenta. El primero son los límites de espesor: los láseres de fibra cortan acero al carbono con precisión hasta 20-25 mm, pero a partir de ese punto la calidad del corte se reduce considerablemente. El segundo es el elevado coste del gas auxiliar: para trabajar a plena producción con nitrógeno, se pueden consumir entre $15.000-$30.000 al mes en gas, un gasto que la mayoría de los compradores subestima al adquirir la máquina.
P: ¿Qué espesor de acero estructural puede cortar una cortadora láser?
Ver respuesta
Los láseres de fibra industriales habituales (6-12 kW) cortan acero dulce (MS) hasta 20-25 mm con una calidad superficial aceptable. Las unidades de mayor potencia (40-60 kW) pueden cortar materiales mucho más gruesos (60 mm), aunque la velocidad y la calidad de los bordes caen en picado. Para obtener piezas de calidad de producción, la mayoría de los fabricantes limita los trabajos con láser de fibra a un intervalo de espesor de 16-20 mm, de acuerdo con las tolerancias dimensionales de ISO 9013:2017.
P: ¿El corte por plasma es una alternativa mejor que ambas?
Ver respuesta
¿Es la opción intermedia: más capacidad de espesor que un láser, menos precisión y un coste de equipo inferior al de cualquiera de los dos?
Si un taller solo necesita perfilar y no requiere varios procesos, bastará con una mesa de corte por plasma. Sin embargo, no elimina la necesidad de otras operaciones, como taladrar, marcar y biselar, que sí pueden realizar las máquinas para entallar vigas; además, estas mesas no ofrecen cortes de calidad láser en materiales más finos. Para obtener más información sobre el corte de vigas de acero por láser frente a plasma, consulte nuestra comparación específica.
P: ¿Puede integrarse una máquina para entallar vigas con mi instalación actual?
Ver respuesta
Por supuesto. Muchas de las actuales máquinas CNC para entallar vigas ya admiten directamente archivos de Tekla Structures, SDS/2, STEP y AutoCAD. La máquina CNC está equipada con rodillos de entrada y salida y un sistema de transporte.
La mayoría de las instalaciones forman parte de una célula de producción con alimentación por rodillos de 20-30 M, cerrada y equipada con un sistema de extracción de polvo y suministro de aire comprimido. La alimentación de entrada y salida puede vincularse a operaciones manuales, de alimentación automática y de ciclo automático. Las conexiones API permiten integrarse con la mayoría de los programas actuales de gestión de recursos de fabricación (MRP) y de talleres.
P: ¿Qué mantenimiento necesita cada máquina?
Ver respuesta
Como regla general, en un sistema de plasma hay que prever cambios de consumibles cada 200–300 horas de arco encendido (electrodo, boquilla y protector), la calibración del brazo robótico 4 veces al año, la lubricación de los transportadores y los cambios de filtros del sistema de captación de polvo. En las cortadoras láser, durante los periodos de uso intensivo hay que revisar semanalmente el estado de las ventanas protectoras, limpiar la boquilla al final de cada turno, tratar el refrigerador cada 6 month y solicitar cada año al fabricante del equipo de grabado un diagnóstico de la fuente láser. Si se descuidan estos programas de mantenimiento, la calidad del corte se deteriorará rápidamente.
En los cortes por plasma se acumulan cantidades considerables de escoria y, en los cortes por láser, aumenta el desplazamiento del foco y la inclinación de los bordes.
¿Necesita ayuda para elegir la tecnología de corte adecuada?
Desarrollamos tanto sistemas de soldadura robotizada para la fabricación de estructuras metálicas como sistemas de corte por láser de fibra. Nuestro departamento de ingeniería puede evaluar sus requisitos de producción para seleccionar la configuración adecuada.
Solicite una consulta gratuita →Acerca de este análisis
Desde 1991, Zhouxiang diseña y fabrica maquinaria para el procesamiento de acero estructural. Los datos sobre tolerancias, velocidades y costes de esta comparación proceden de especificaciones de fabricantes publicadas, normas de fabricación AISC/AWS y observaciones realizadas en talleres de estructuras metálicas de Norteamérica y Asia. Fabricamos sistemas de corte por láser de fibra y sistemas de automatización de la soldadura.
Nuestro objetivo es ayudar a los fabricantes del sector a encontrar los sistemas de corte adecuados para sus necesidades reales de producción, no vender equipos de bajo coste.Referencias y fuentes
- AISC 360, sección M2.2: corte y acabado del acero — American Institute of Steel Construction
- AWS D1.1/D1.1M:2025 Código de soldadura estructural — acero — American Welding Society
- Corte por láser — Wikipedia
- Corte por láser frente a corte por plasma: guía actualizada — IPG Photonics
- Comparación del corte por láser, oxígeno y arco de plasma — IOP Conference Series
- Efecto de los parámetros del láser de fibra en la precisión de corte de chapas de acero S355JR — MDPI Metals Journal

