Contacte con Zhouxiang

Con la confianza de clientes de todo el mundo
Puesto de soldadura robotizada de un solo robot
Puesto de soldadura robotizada de un solo robot para sistema de soldadura automatizado
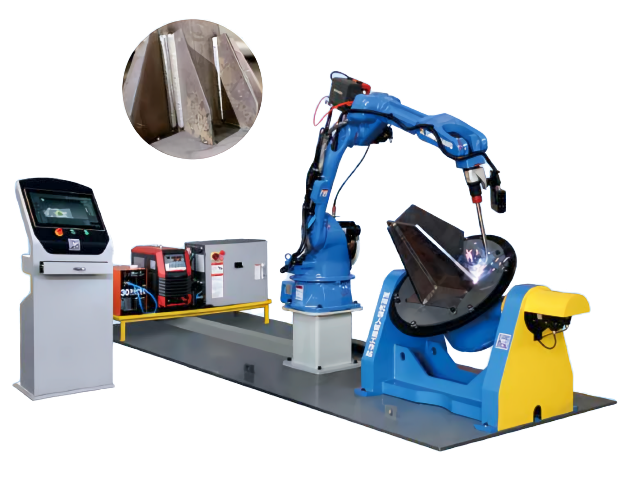
El puesto ZX-DW de ZHOUXIANG combina un sistema de soldadura robotizada sin programación mediante teach pendant con seguimiento láser de la junta para soldar cartelas, soportes y refuerzos, sin programación con teach pendant ni ajuste manual de la antorcha. Un operario maneja la célula. Una solución de alta precisión y fácil de usar que reduce al mínimo las paradas y el retrabajo en talleres con una gran variedad de piezas. Fabricado en Wuxi desde 1991.
ISO 9001
Marcado CE
Más de 200 patentes
Más de 40 países
Más de 33
años de experiencia en fabricación
Más de 200
patentes registradas
Más de 500
empleados e ingenieros
160K
m² de instalaciones de producción
Más de 40
países a los que damos servicio
Descripción general del producto
¿Qué es un puesto de soldadura robotizada de un solo robot?
El ZX-DW es una célula de soldadura robotizada compacta e independiente, diseñada para fabricar piezas estructurales pequeñas de forma eficiente. Este puesto de un solo robot incluye un brazo robótico, una fuente de alimentación de soldadura, un posicionador y un sistema de control, todo ello en una superficie de 3×3 metros. Una característica clave es su sistema de programación sin teach pendant, que utiliza modelos 3D CAD para generar automáticamente los programas de soldadura. Esto reduce notablemente los tiempos de cambio de referencia, de horas a solo minutos, y lo convierte en una solución rentable para talleres que producen grandes volúmenes de piezas como soportes y placas base.
Brazo robótico de 6 ejes
Diseño de muñeca hueca con guiado de cables integrado. Tres opciones de brazo (alcance de 1440, 1840 o 2010 mm), según el tamaño de la pieza. Precisión de posicionamiento repetitivo de ±0,05 mm.
Fuente de alimentación de soldadura
Inversor digital de Aotai o Megmeet para procesos MIG/MAG. Se combina con una antorcha de soldadura alargada y refrigerada por agua TRM para trabajo continuo. Los controles digitales mantienen estables los parámetros del arco.
Posicionador de piezas
Tipo L, tipo P o de cabezal y contrapunto, según la geometría de la pieza. Gira la pieza para que el robot suelde en la posición horizontal óptima y consiga una mejor penetración.
Visión artificial y seguimiento de la junta
El escáner láser lineal estándar sigue la posición real de la junta. El sistema opcional Revopoint 3D Vision 2.0 realiza un escaneo previo a la soldadura para corregir las variaciones dimensionales.
Puesto de soldadura robotizada ZX-DW de un solo robot: configuraciones principales
Tres opciones de brazo robótico, tres tipos de posicionador y dos marcas de fuente de alimentación. Combine las opciones según las piezas y el volumen de producción.
Opciones de brazo robótico
MR10W-1440-D
Capacidad de carga de 10 kg y alcance de 1440 mm. Diseño de brazo hueco con cables de soldadura integrados. Nuestra opción más popular para cartelas y soportes en la fabricación de estructuras metálicas: lo bastante compacto para espacios reducidos y rápido para trabajos de ciclo elevado. Con protección contra el polvo y las salpicaduras de agua.
MR08-1840
Capacidad de carga de 8 kg y alcance de 1840 mm. Si las piezas están más alejadas de la base del robot o utiliza un posicionador tipo L con un radio de giro mayor, este brazo cubre esa distancia adicional. Mantiene la misma muñeca hueca, con más alcance. Adecuado para conjuntos de soportes agrícolas.
MR12-2010
Capacidad de carga de 12 kg y alcance de 2010 mm. Es el brazo de mayor tamaño de la gama ZX-DW. Puede trabajar con antorchas más pesadas y realizar soldaduras de mayor alcance en piezas grandes, dentro de lo que admite una célula de una sola estación: placas base de columnas, ménsulas grandes y nudos estructurales.
Tipos de posicionador
Posicionador tipo L
Rotación de un solo eje para piezas estructurales planas. La carga se realiza desde arriba y el posicionador gira la pieza para presentar todos los cordones de soldadura al robot. Configuración sencilla y superficie ocupada mínima. Una opción adecuada para cartelas y refuerzos.
Posicionador tipo P
Mayor capacidad de carga con función de inclinación. Para conjuntos irregulares que necesitan rotación y ajuste angular durante el ciclo de soldadura. Admite piezas con una geometría más compleja.
Posicionador de cabezal y contrapunto
Sujeción en dos puntos y rotación completa de 360°. Diseñado para bastidores tubulares, conjuntos de tubos y piezas alargadas que requieren acceso a soldaduras circunferenciales. Esta configuración se utiliza ampliamente en los sectores del mobiliario y la climatización.
Selector de modelo de robot y posicionador ZX-DW
Responda a 4 preguntas sobre sus piezas y su producción. Le recomendaremos la configuración ZX-DW más adecuada.
Especificaciones del puesto de soldadura robotizada ZX-DW de un solo robot
Datos reales de máquinas reales. Sin estimaciones ni cifras redondeadas al alza. La precisión de posicionamiento repetitivo se ha confirmado en todas las opciones de brazo robótico. Muy pocas soluciones de puesto de soldadura robotizada del mercado se suministran con programación sin teach pendant de serie.
| Parámetro | Especificación |
|---|---|
| 01. Rendimiento y capacidad | |
| Modelo del equipo | ZX-DW |
| Precisión de posicionamiento repetitivo | ±0,05 mm |
| Área de trabajo máxima | 2,0 × 1,2 × 0,6 m |
| Velocidad de soldadura (media) | 0,3 – 0,5 m/min (en función del proceso) |
| Consumo total de energía | ~36 KVA (robot: 5 KVA + fuente de alimentación: 31 KVA) |
| 02. Configuración del puesto de soldadura robotizada | |
| Opciones de brazo robótico | MR10W-1440-D / MR08-1840 / MR12-2010 |
| Estructura del robot | 6 ejes, brazo y muñeca huecos, guiado de cables integrado |
| Fuente de alimentación de soldadura | Inversor digital de Aotai o Megmeet |
| Antorcha de soldadura | Antorcha de soldadura alargada TRM refrigerada por agua |
| Sistema de control | Sistema de soldadura Friendsss sin teach pendant |
| Sistema de visión | Seguidor de juntas mediante escáner láser lineal |
| Mejora opcional del sistema de visión | Robot CRP2006 + Revopoint 3D Vision 2.0 |
| 03. Proceso y aplicación | |
| Opciones de posicionador | Tipo L / tipo P / cabezal y contrapunto |
| Piezas compatibles | Cartelas, refuerzos, soportes, ménsulas, placas base de columnas y componentes estructurales pequeños |
| Procesos de soldadura | MIG / MAG (con protección de CO₂ o gas mixto) |
| Grado de protección | Protección contra el polvo y las salpicaduras de agua mediante cubierta del cuerpo |
| Funciones auxiliares | Limpieza automática de la antorcha, corte del hilo e integración de la alimentación automática de material |
Núcleo de software inteligente
El sistema Friendsss sin teach pendant importa directamente archivos de modelos 3D de Tekla, SOLIDWORKS o UG, sin necesidad de programar manualmente con el teach pendant. El software identifica automáticamente la ubicación de los cordones de soldadura, asigna los parámetros de soldadura y utiliza tecnología de gemelo digital para supervisar métricas de producción en tiempo real en su puesto de soldadura robotizada.
Sobre el fabricante
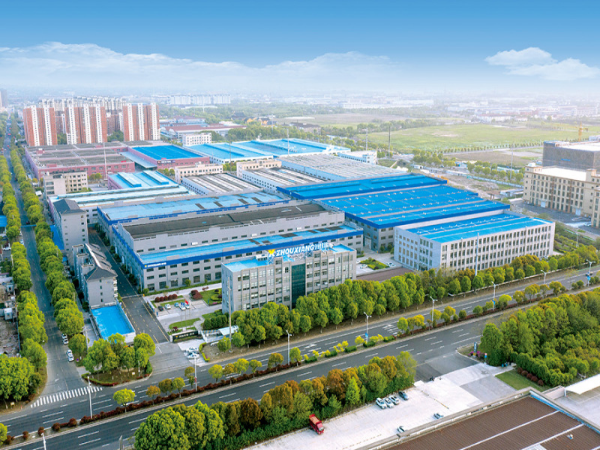
ZHOUXIANG: fabricante y proveedor de puestos de soldadura robotizada desde 1991
Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. es una empresa de soldadura y corte fundada en 1991, con más de 200 patentes y diversas certificaciones y cualificaciones de ámbito nacional. La calidad de nuestras líneas de producción de vigas H, equipos de corte CNC y equipos de soldadura robotizada no tiene comparación.
El puesto de soldadura robotizada ZX-DW de un solo robot, por ejemplo, está diseñado como una solución de automatización llave en mano. Puede trabajar con cobots o robots de servicio pesado y adaptarse a procesos con una gran variedad de piezas. El ZX-DW incorpora funciones como el seguimiento de juntas en tiempo real y ajustes automatizados para aumentar la productividad, reducir el trabajo manual y mejorar el entorno de trabajo en general. Los láseres utilizados en el diseño del ZX-DW mejoran la eficiencia y la seguridad de los operarios. Además, el puesto está diseñado para facilitar su uso y su integración.
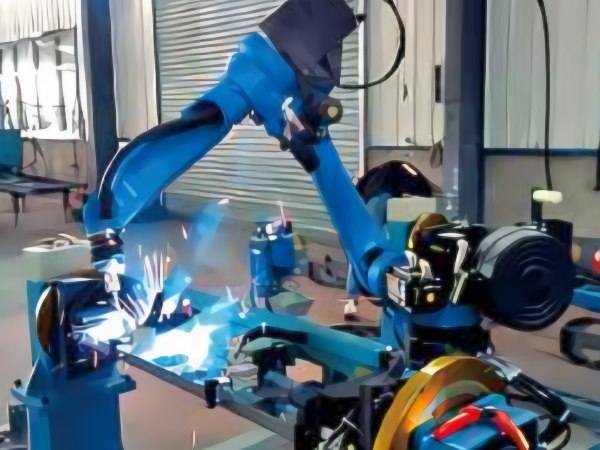
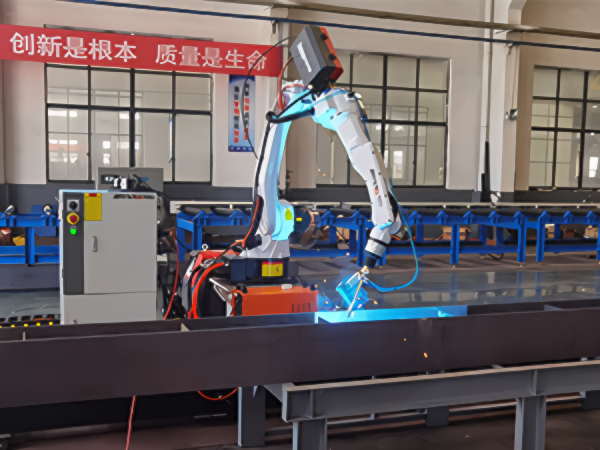
Visita a la fábrica
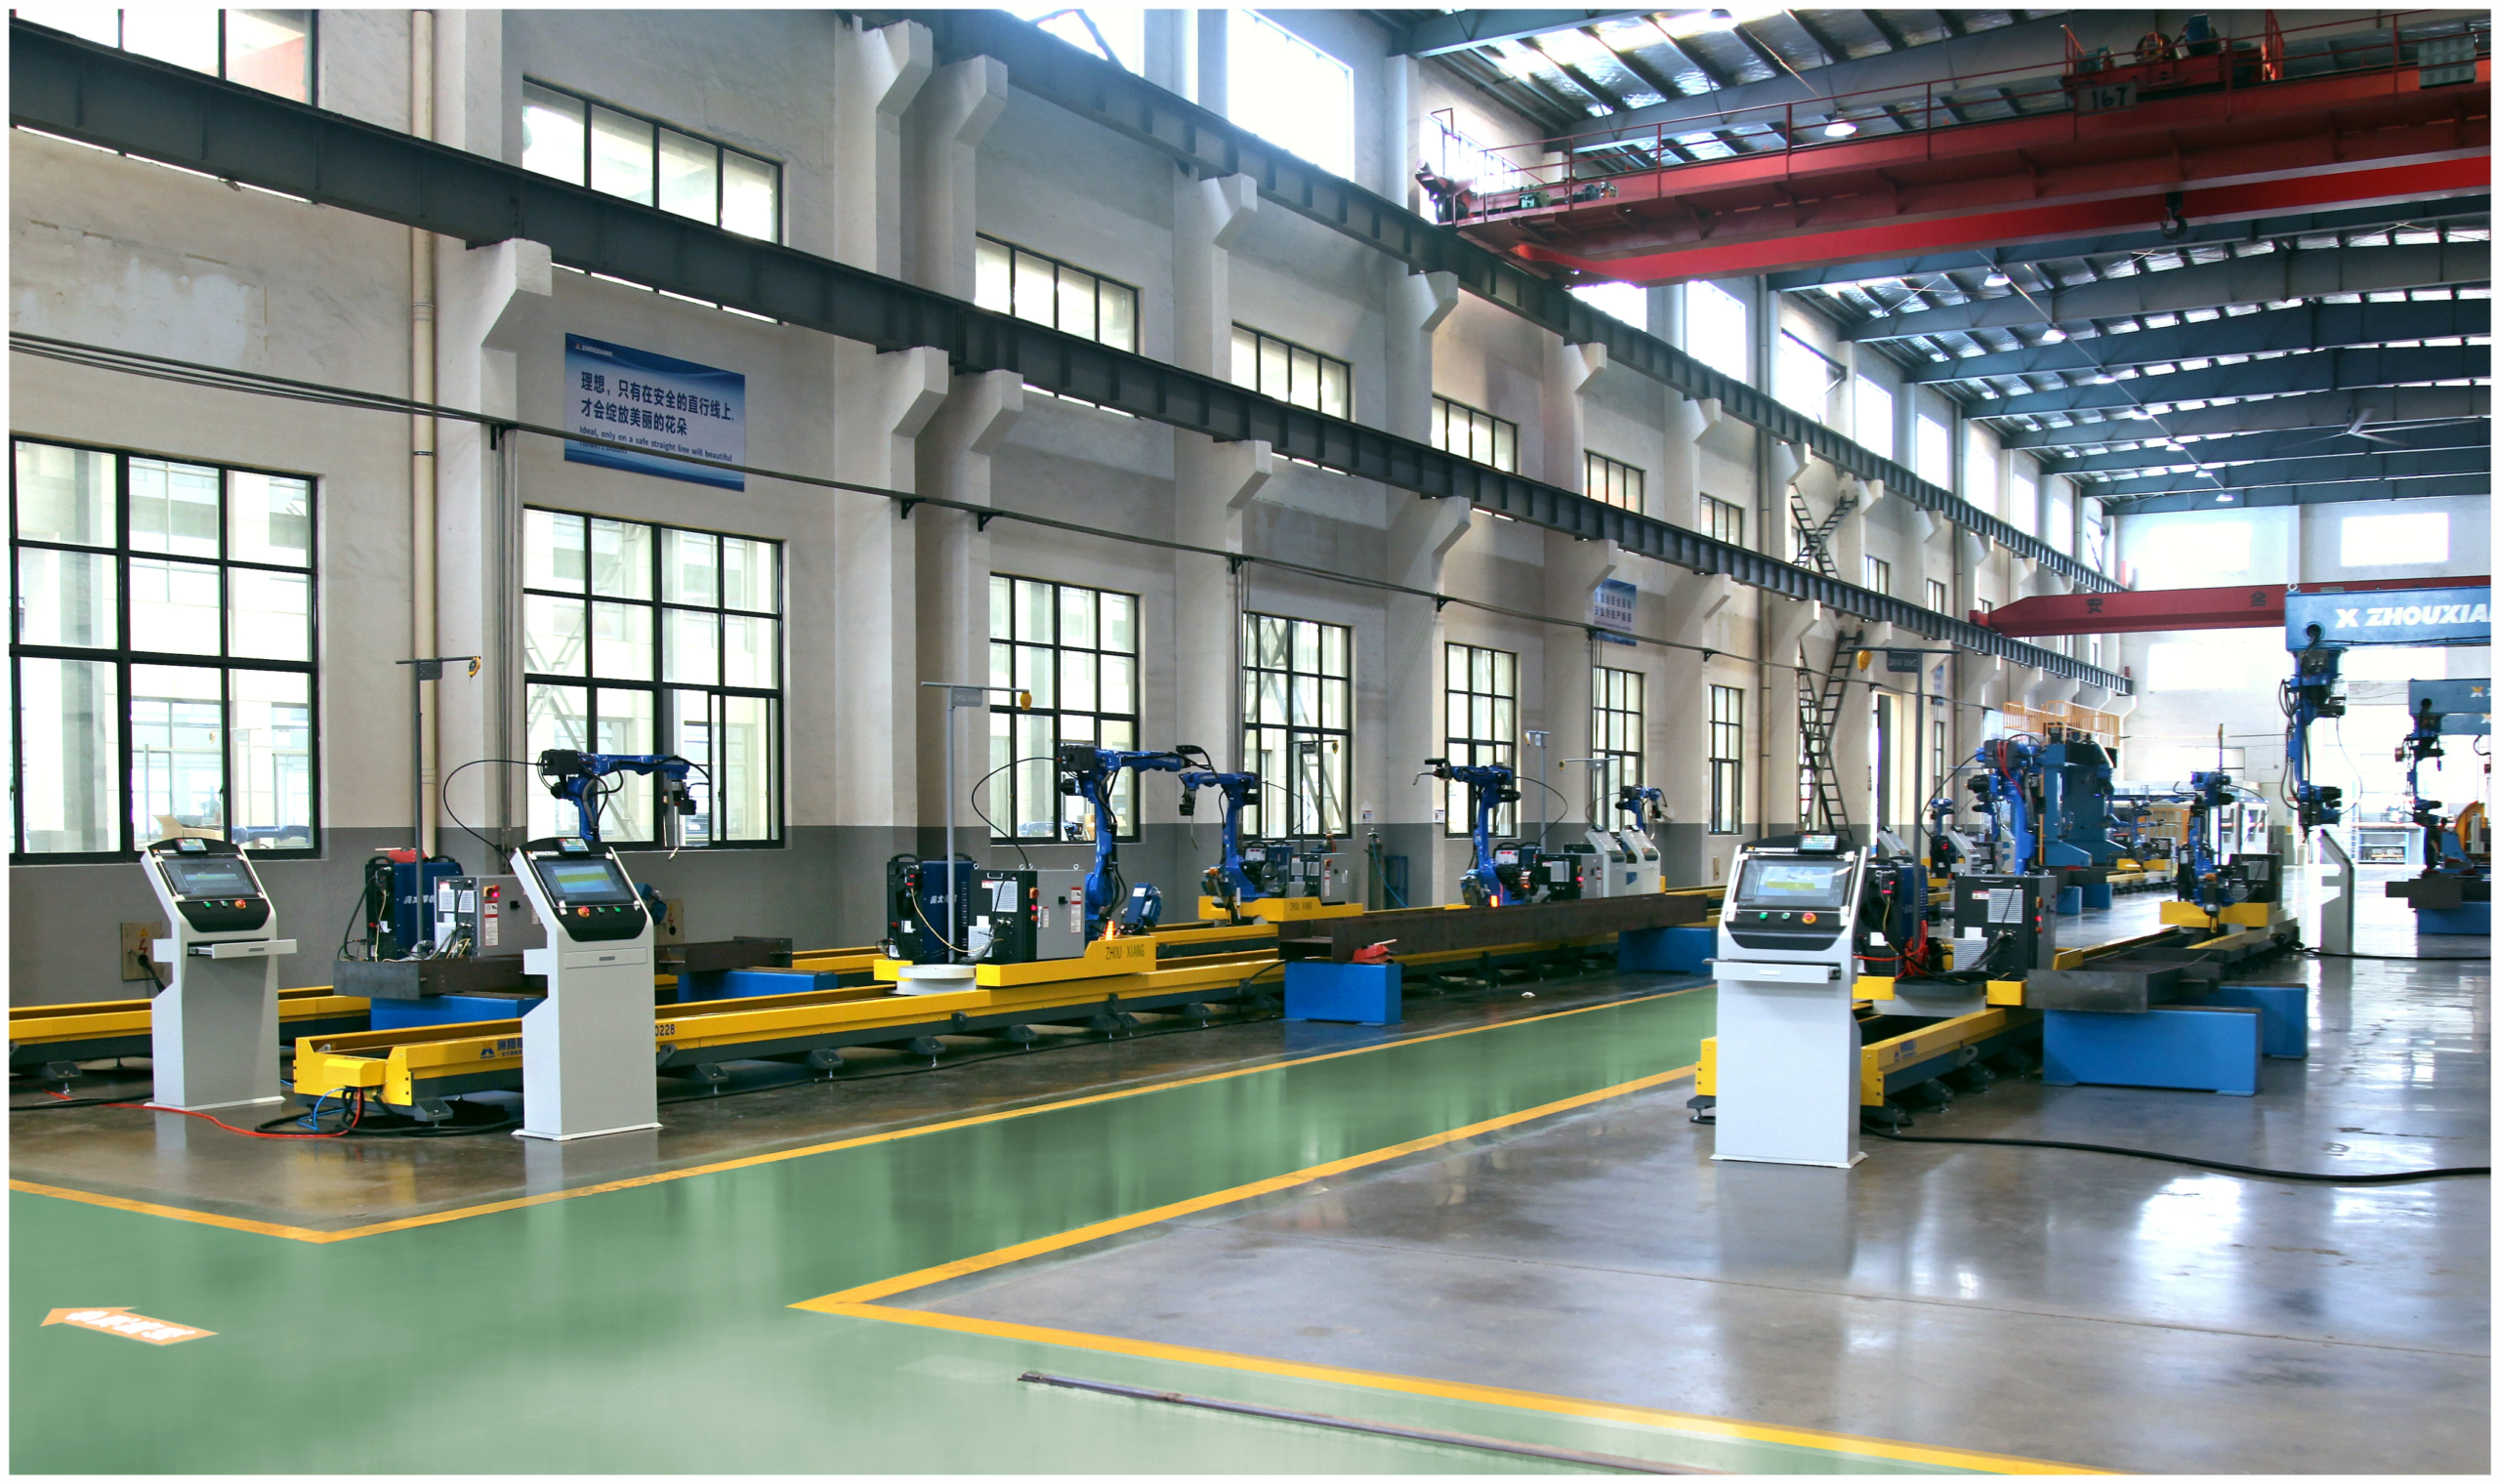
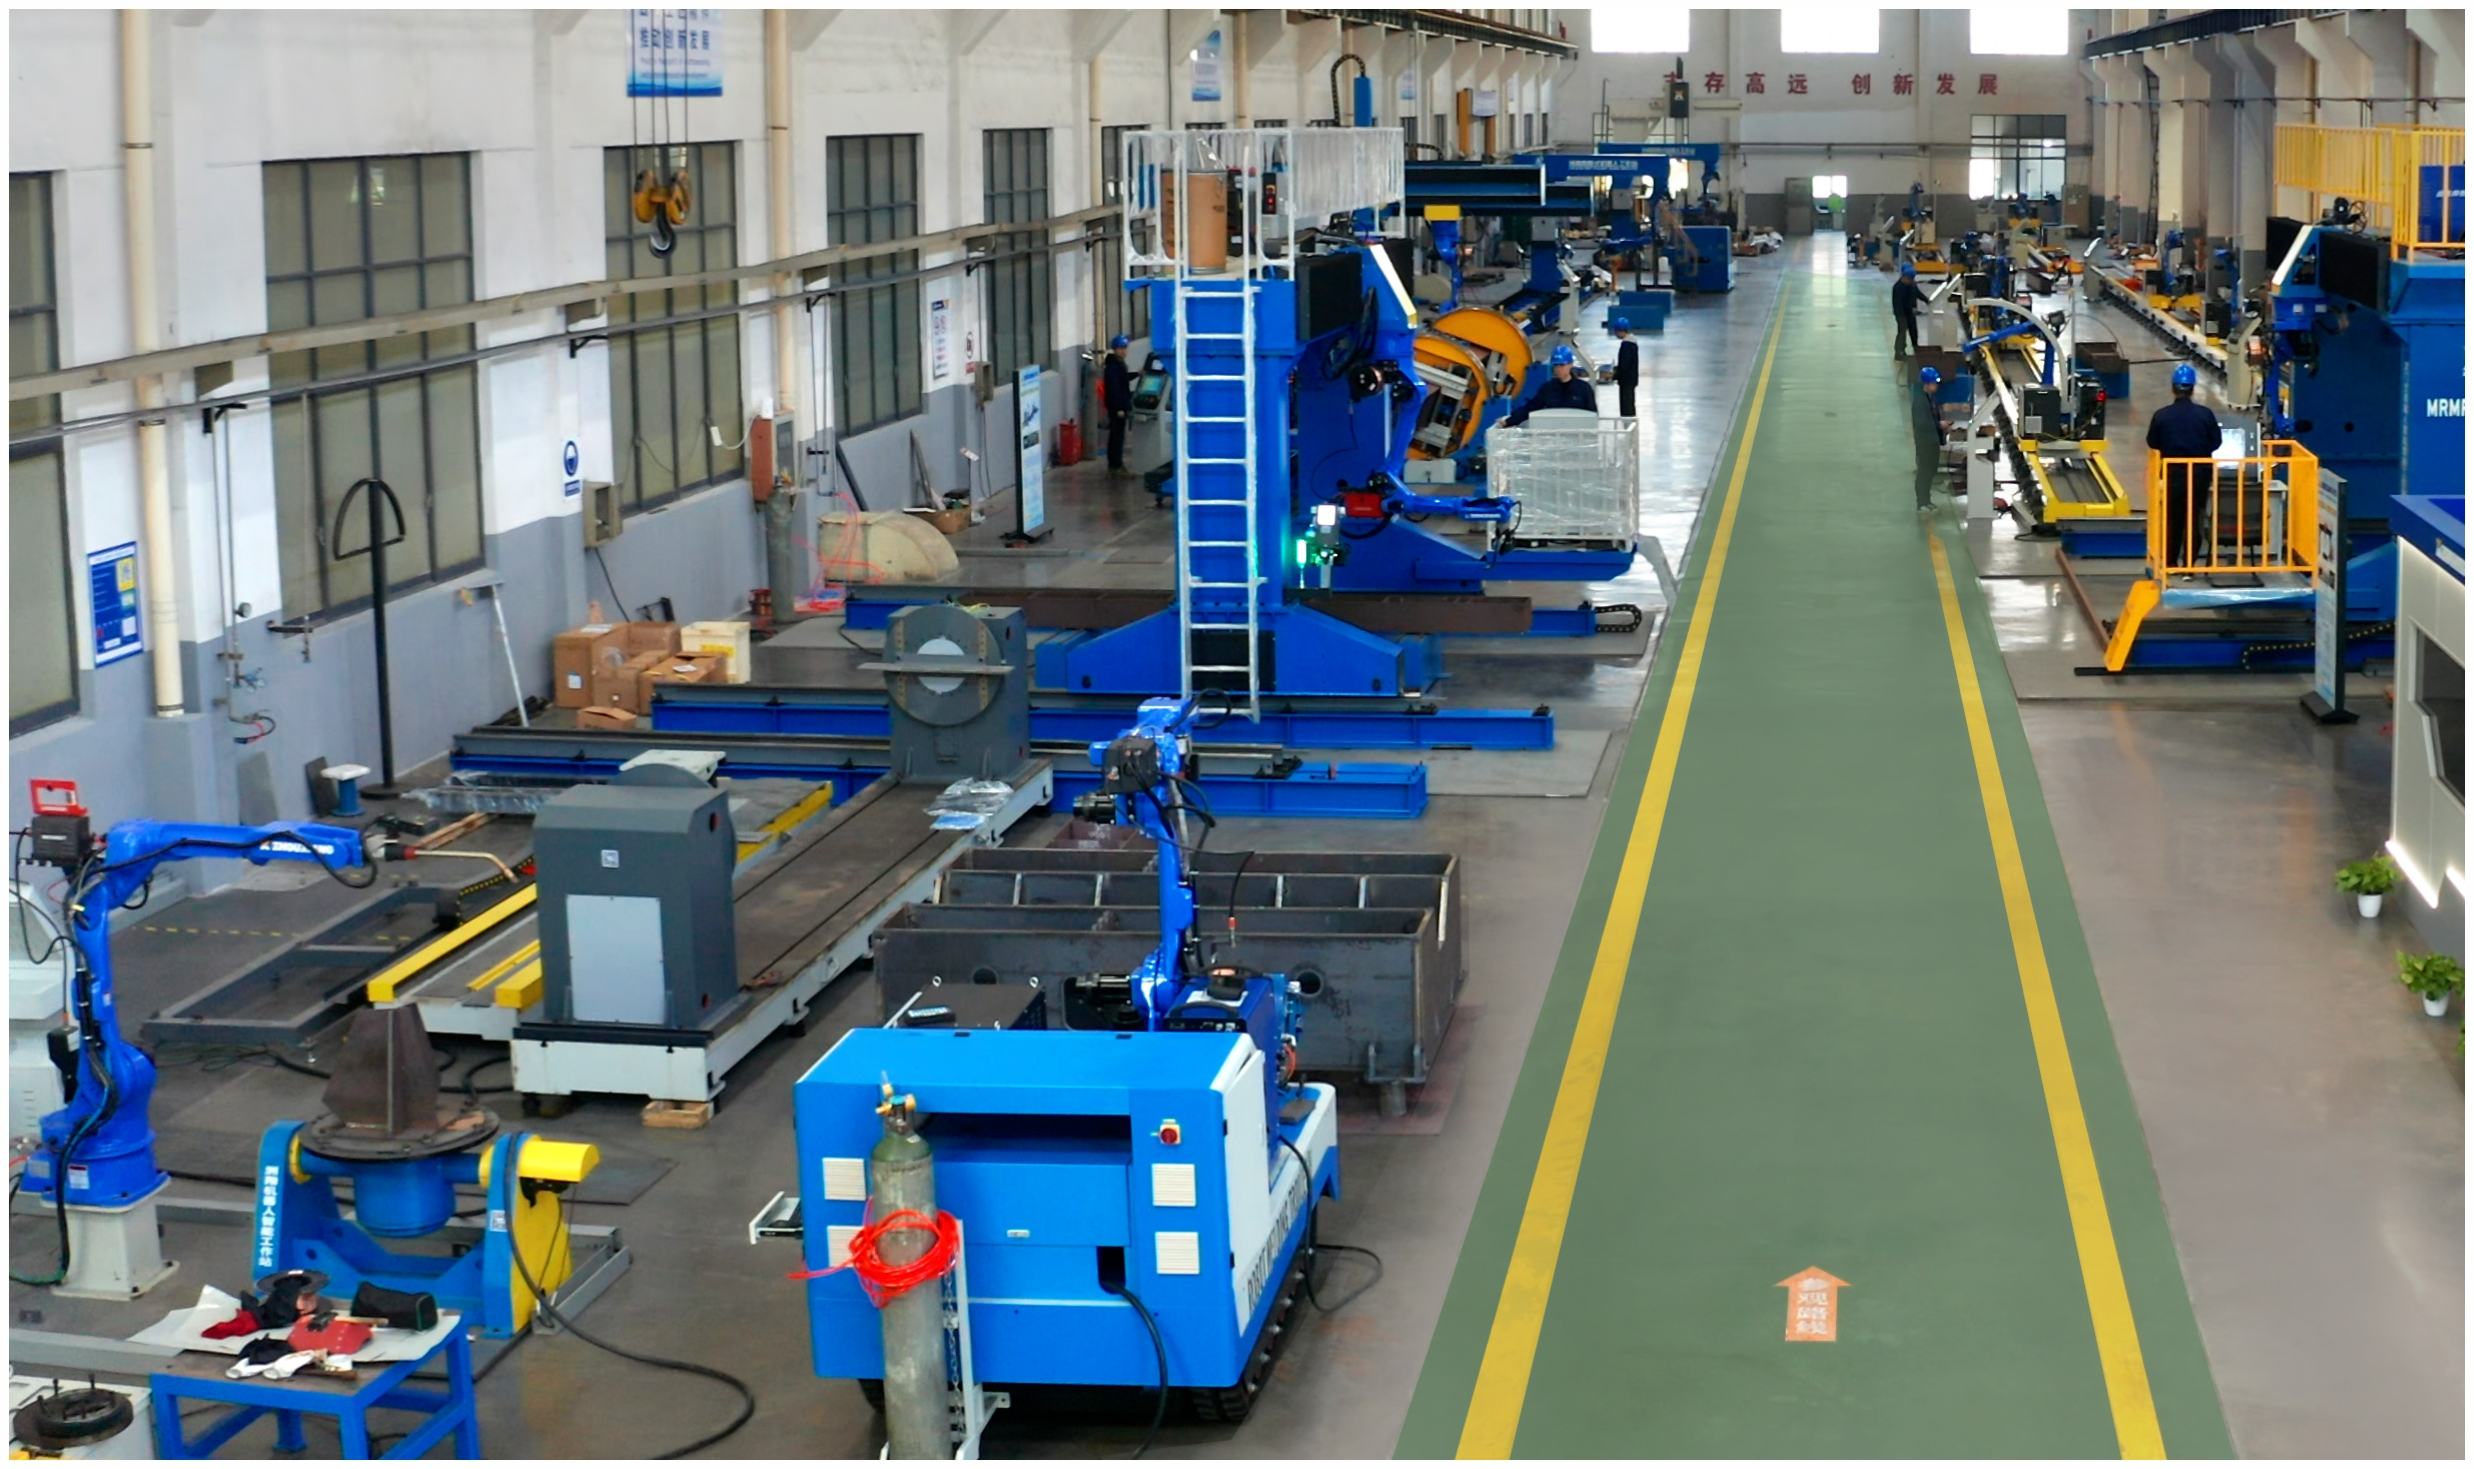
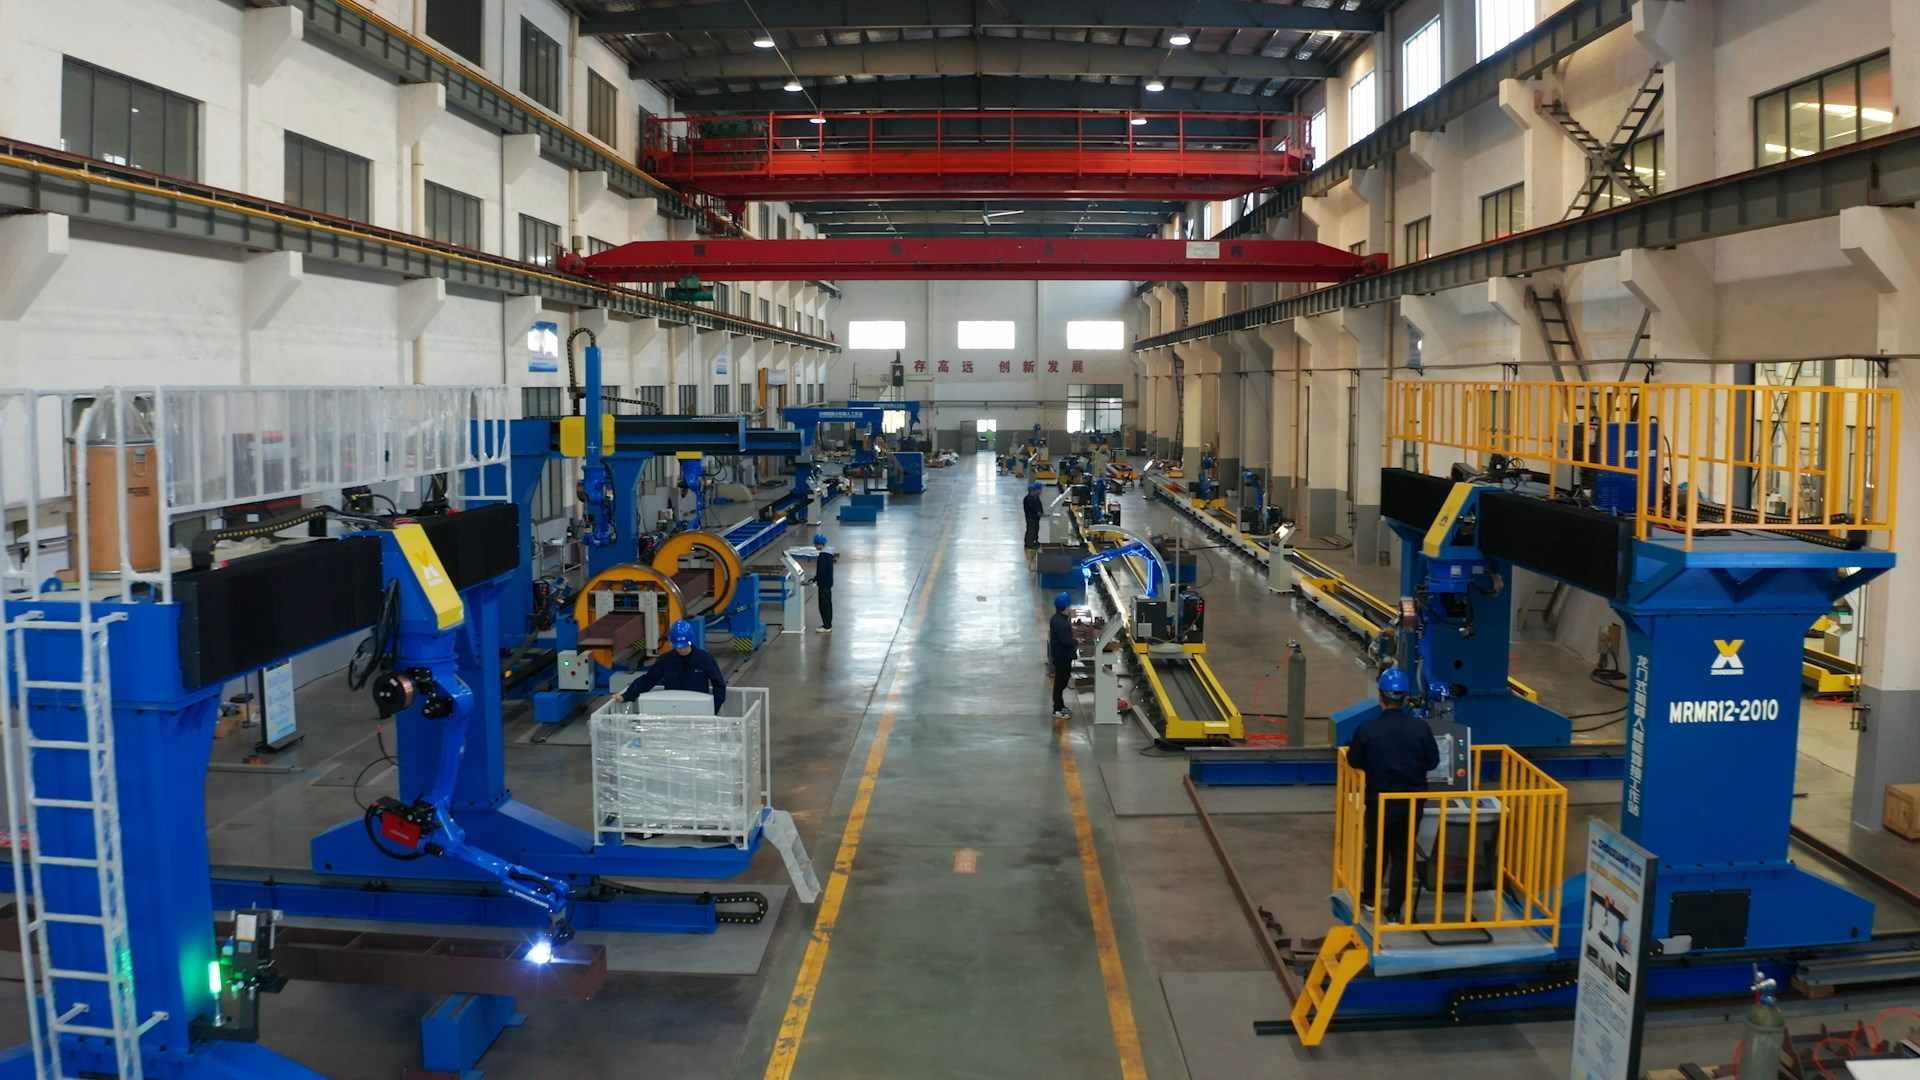
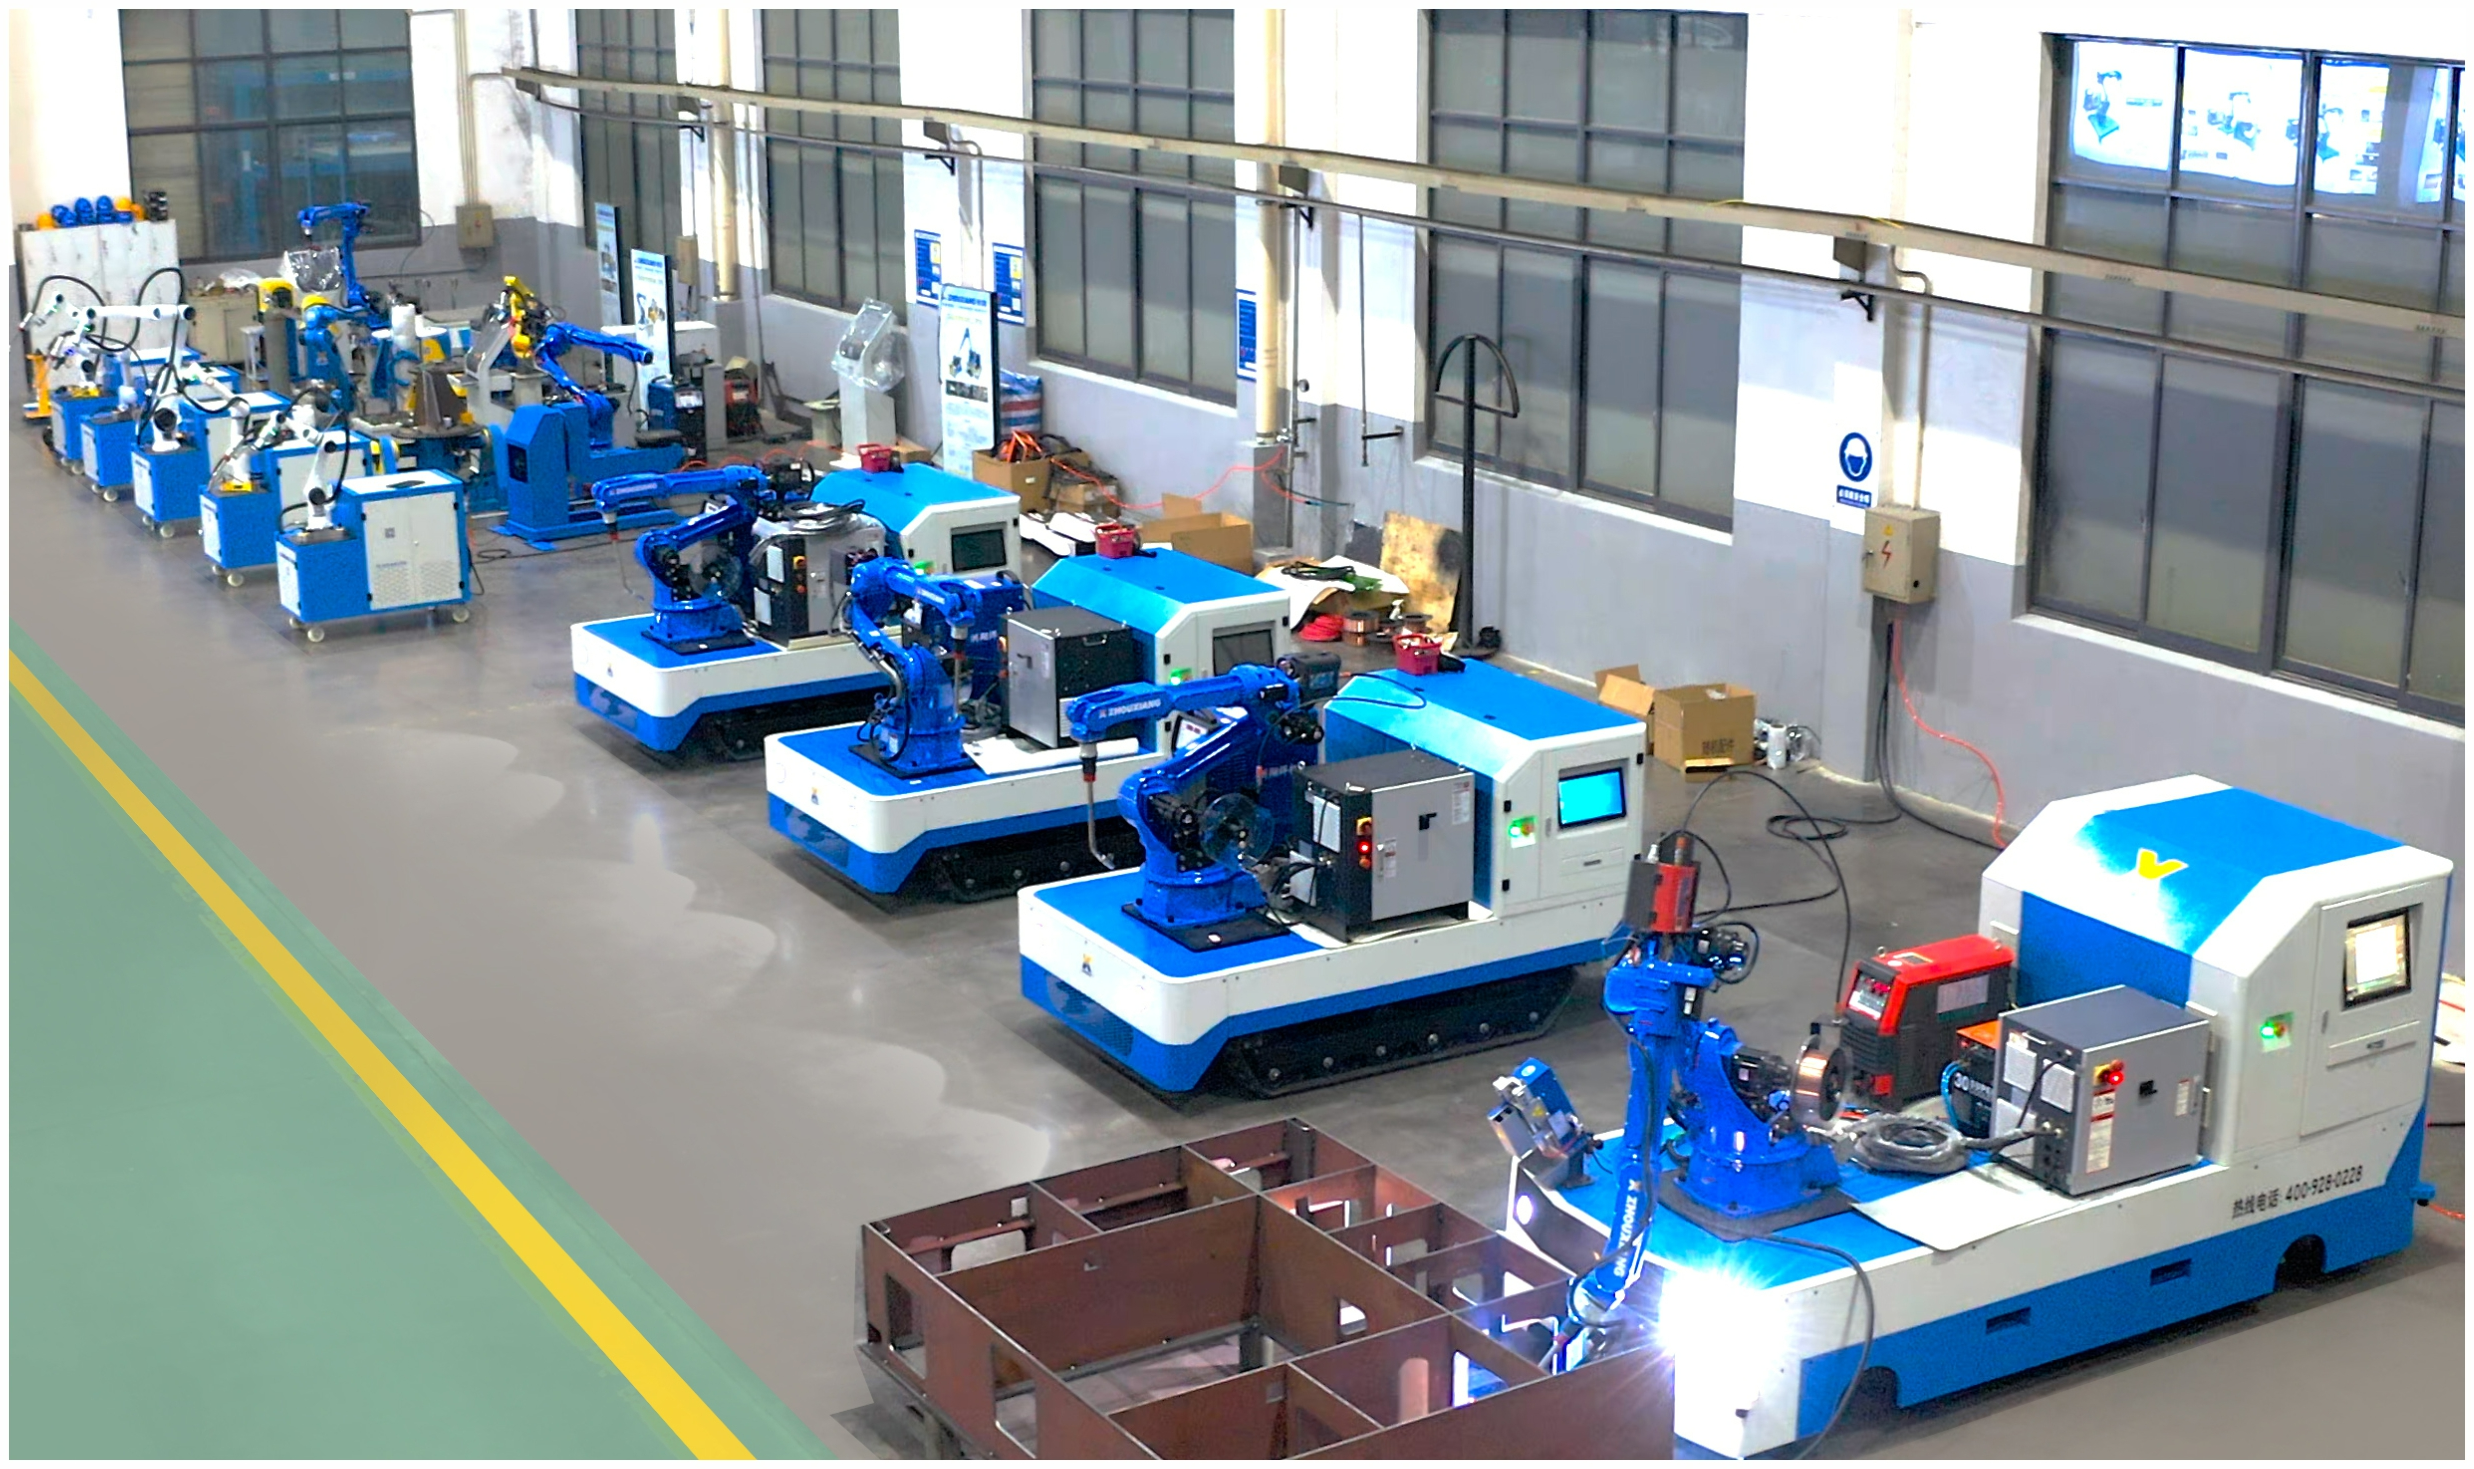
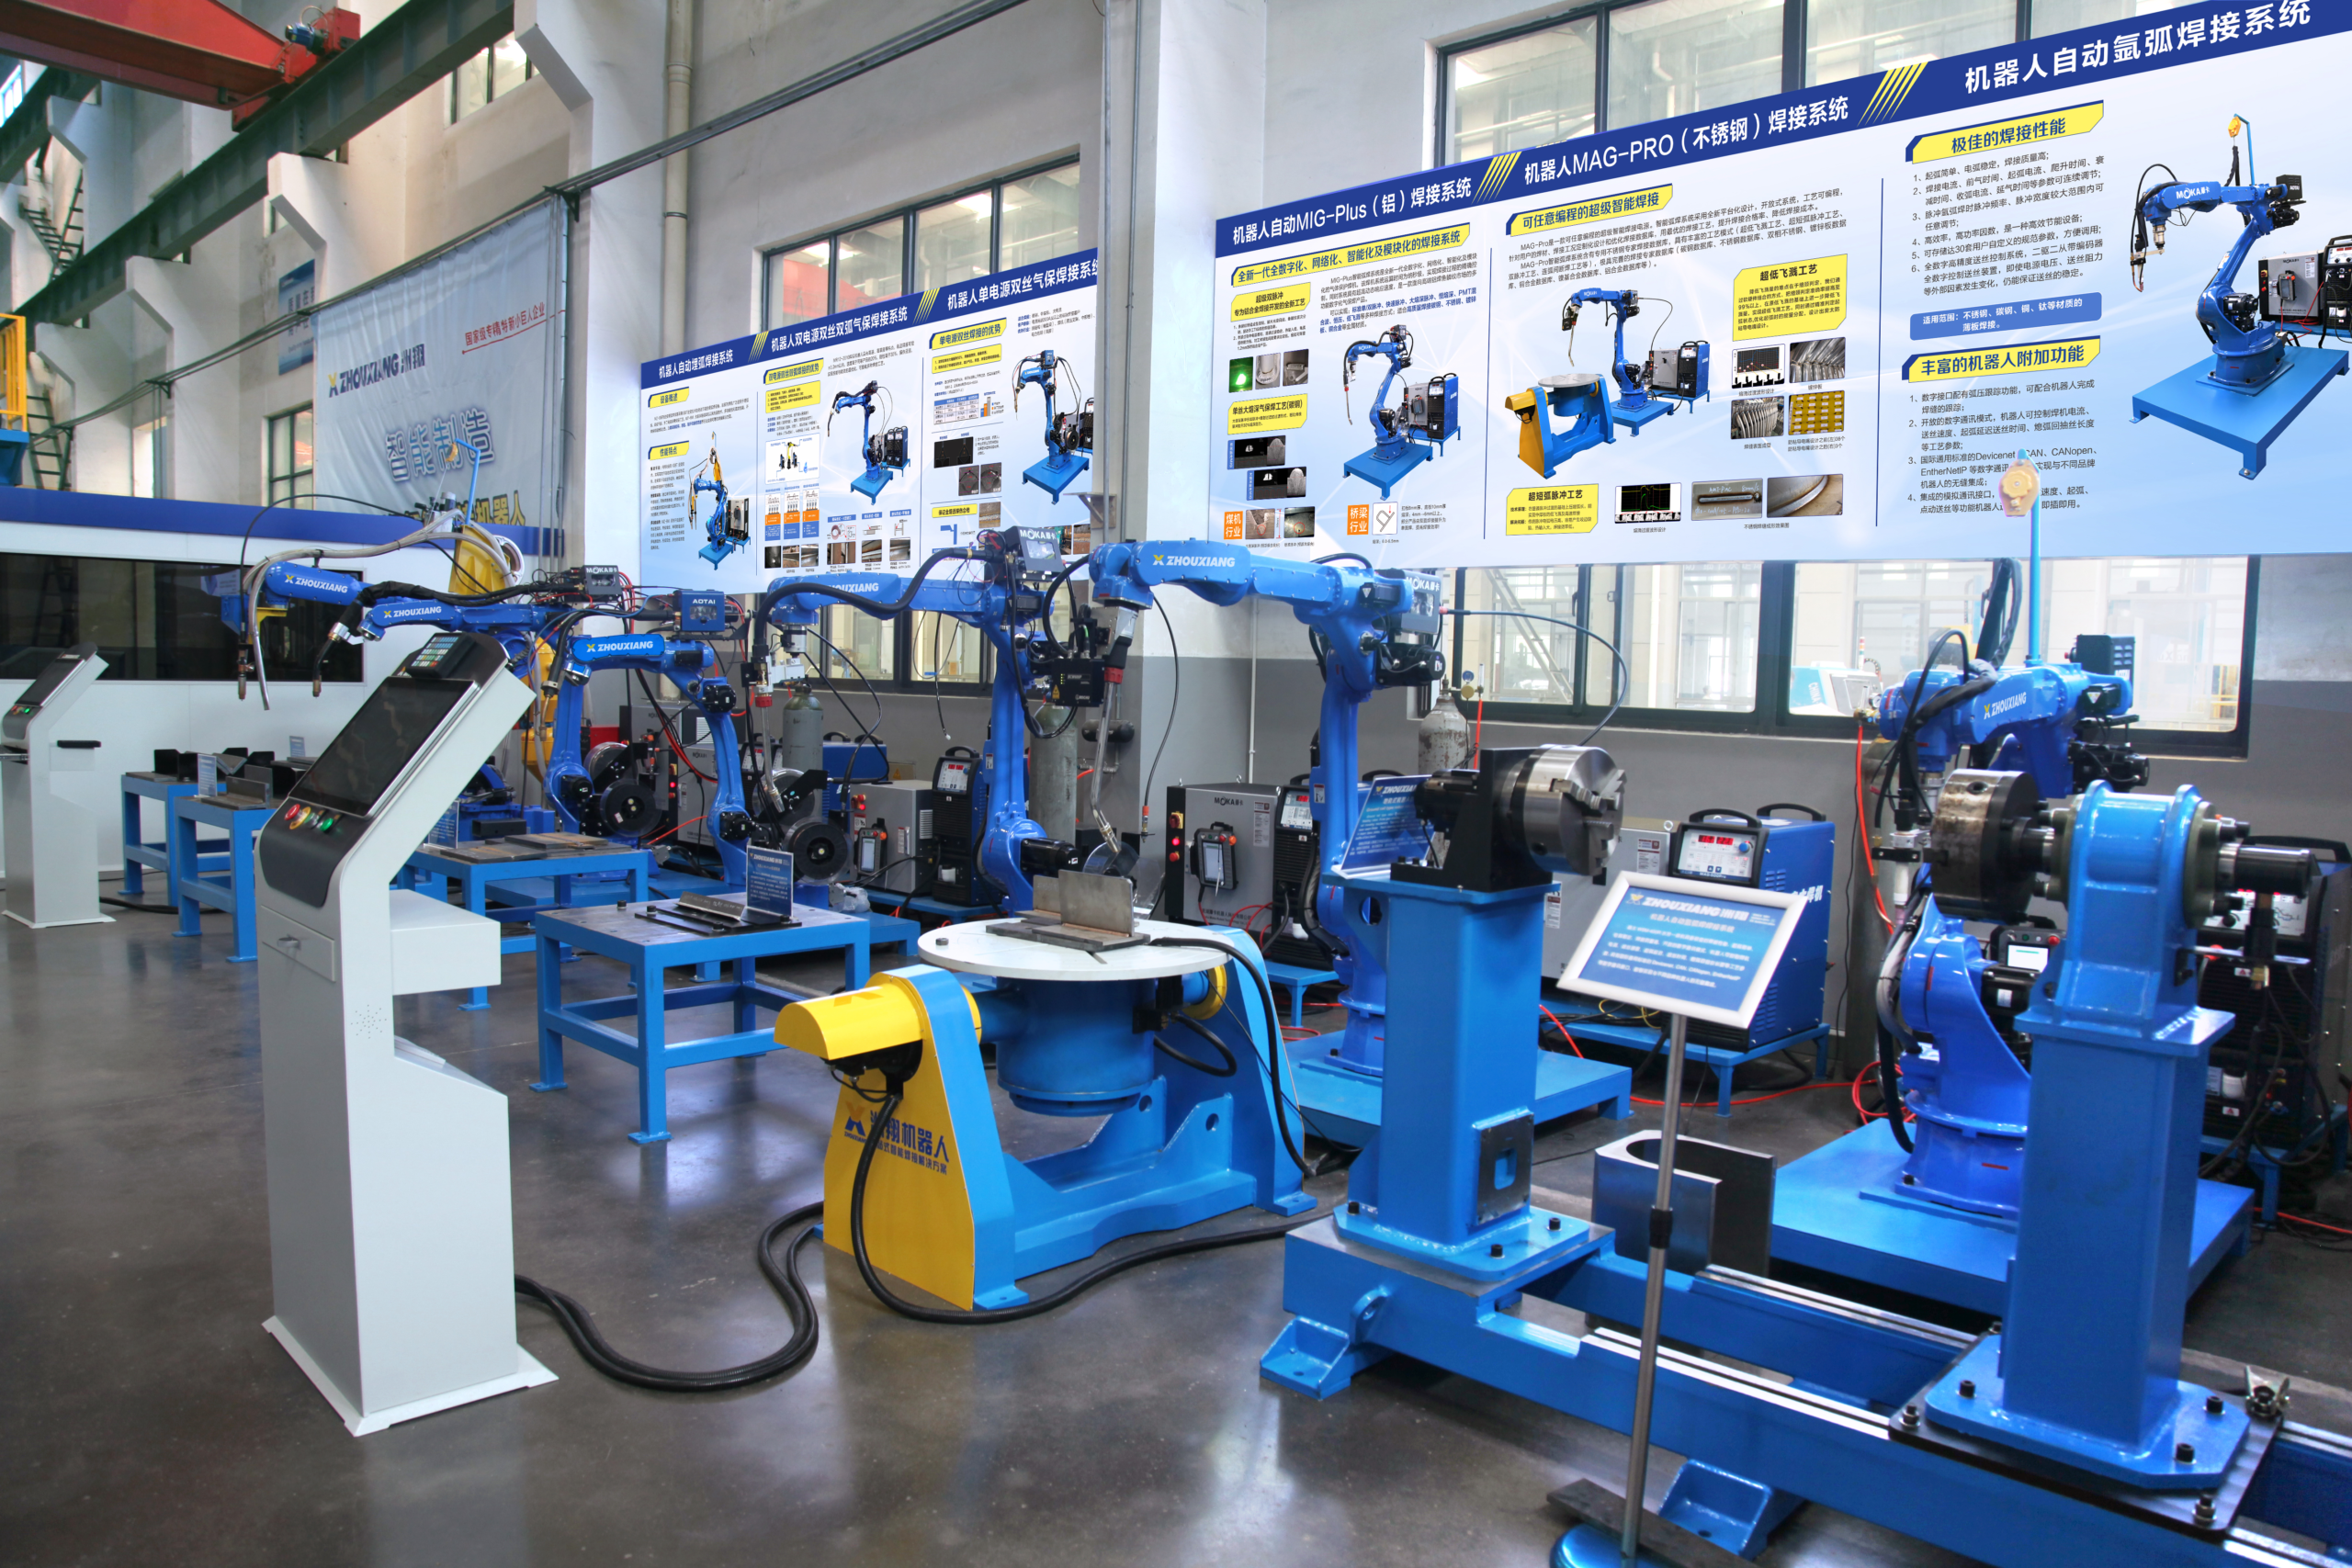
Galería de puestos de soldadura robotizada de un solo robot de ZHOUXIANG
Comparativa
Soldadura manual frente a soldadura robotizada: comparativa
Comparativa basada en datos, referencias del sector y métricas de producción reales de instalaciones Zhouxiang ZX-DW.
Soldadura manual
Tiempo de arco activo25–40 %
Tasa de defectos5–8 %
Precisión de posicionamiento±1–2mm
ConsistenciaVariable
Turnos al día1–2
Cualificación necesaria del operarioAlta (soldador certificado)
Tiempo de preparación para una pieza nuevaMinutos
Exposición a humosDirecta
Coste laboral (Estados Unidos)~$50/hr con prestaciones incluidas
Ampliación de capacidadContratar más soldadores
Soldadura robotizada ZX-DW
Tiempo de arco activo60–80 %
Tasa de defectos<1%
Precisión de posicionamiento±0,05mm
ConsistenciaIdéntica en cada ciclo
Turnos al día2–3 (1 operario)
Cualificación necesaria del operarioBaja (sin teach pendant)
Tiempo de preparación para una pieza nuevaMinutos (con modelo 3D)
Exposición a humosCélula cerrada y extracción
Coste laboral (Estados Unidos)~$30/hr (operario)
Ampliación de capacidadAñadir turnos o células
En resumen
2–3×más capacidad de producción por operario con soldadura robotizada, basándose únicamente en el aumento del tiempo de arco activo. Si se tienen en cuenta la reducción de defectos, el menor retrabajo y la capacidad de trabajar en varios turnos, la producción aumenta aún más.
Solicite un presupuesto al instante →
B2B y venta al por mayor
Puesto de soldadura robotizada al por mayor: OEM, pedidos de flotas y configuraciones personalizadas
Trabajamos directamente con integradores, distribuidores y fábricas usuarias. Sin intermediarios.
OEM y marca blanca
Su marca, nuestra máquina
Suministramos puestos totalmente montados con la identidad de su marca. Pintura personalizada, etiquetas para su panel de control y documentación propia. Ya lo hemos hecho para socios de Turquía, Brasil y el Sudeste Asiático. El plazo de producción es de 30–45 días desde la confirmación del pedido.
30–45
días desde el pedido
hasta la entrega
hasta la entrega
Venta al por mayor y flotas
Precios para varias unidades
¿Va a pedir tres unidades o más? Ajustamos los precios y podemos escalonar las entregas para adaptarnos a su calendario de implantación. Los pedidos de flotas incluyen asistencia coordinada para la puesta en marcha: nuestros ingenieros de campo se encargan de la instalación y de las pruebas de la primera pieza de cada unidad.
Configuración personalizada
A la medida de sus especificaciones
Elija el brazo robótico, el posicionador, la marca de la fuente de alimentación y el nivel del sistema de visión. ¿Necesita una mezcla de gases diferente? ¿Un montaje del útil de fijación fuera de estándar? ¿Arneses de cables más largos para integrar una grúa puente? Configuramos el equipo bajo pedido: esa es la ventaja de ser fabricantes y no distribuidores.
Logística global
Envíos y servicio posventa
Exportamos a más de 40 países y nos ocupamos del transporte marítimo en contenedores, el embalaje en cajas y la documentación de exportación. El servicio posventa incluye diagnóstico remoto mediante la interfaz del gemelo digital, inventario de repuestos y, cuando hace falta, asistencia en las instalaciones del cliente a cargo de nuestros socios regionales de Europa, Oriente Medio y América.
Seguridad y conformidad
Seguridad, normas y mantenimiento de células de soldadura robotizada: lo que deben saber los compradores
Todo comprador acaba preguntando por la seguridad. Normalmente, cuando ya ha decidido comprar. Es mejor tratar el tema desde el principio.
Un robot de soldadura se mueve rápido, trabaja con el arco activo y no sabe que usted ha entrado en su zona de trabajo. No es una táctica para asustar: es pura física. El ZX-DW incluye un paquete de seguridad completo diseñado para cumplir los requisitos de ISO 10218-1 e ISO 10218-2 para células de robots industriales. A continuación se explica qué incluye y qué significan realmente las normas aplicables para su taller.
Funciones de seguridad integradas en la célula de soldadura robotizada
Cerramiento de seguridad físico
Resguardos con estructura de acero y paneles de visualización de policarbonato aptos para soldadura. El cerramiento contiene los destellos del arco, la radiación UV y las salpicaduras. Los enclavamientos de las puertas detienen el movimiento del robot al abrirlas: el brazo se para, no se limita a hacer una pausa.
Sistema de parada de emergencia
Paradas de emergencia de categoría 0 y categoría 1 conforme a IEC 60204-1. Botones tipo seta en el cerramiento, el teach pendant y el panel de control. Al pulsar cualquiera de ellos, se apaga el arco y el robot se detiene dentro de la distancia de parada especificada.
Opción de cortina fotoeléctrica
Cortinas fotoeléctricas de seguridad tipo 4 (con clasificación SIL 3 / PLe) para aplicaciones en las que no resulta práctico instalar un cerramiento completo, por ejemplo, cuando se necesita acceso para una grúa puente que cargue piezas pesadas. La cortina crea un límite de seguridad invisible. Si se interrumpe el haz, el robot se detiene.
Interfaz de extracción de humos
El cerramiento incluye puntos de montaje y bridas para conductos que permiten conectarlo al sistema de extracción de humos del taller. La soldadura MIG/MAG genera humos de manganeso y cromo; la extracción adecuada es imprescindible, especialmente al trabajar con acero inoxidable.
Controlador con funciones de seguridad
El controlador del robot ejecuta una supervisión de seguridad de doble canal: limita la velocidad en modo manual, restringe el espacio mediante zonas de seguridad definidas por software y detecta colisiones. Si el brazo entra en contacto con algo inesperado, se detiene en milisegundos.
Protección eléctrica
El armario de control cumple las normas de construcción de cuadros IEC 61439. Incluye disyuntores, protección contra sobretensiones y una puesta a tierra adecuada; todo viene precableado. La fuente de alimentación de soldadura está aislada del circuito de control, de modo que un fallo de soldadura no se propaga al controlador del robot.
Normas y certificaciones de células de soldadura robotizada
Si exporta productos soldados con esta máquina, los auditores de calidad de sus clientes preguntarán qué normas cumple la célula de soldadura. Esto es lo que podemos documentar.
Seguridad de máquinas y células
ISO 10218-1:2025
ISO 10218-2:2025
Marcado CE
IEC 60204-1
ISO 13849-1 (PLd)
Normas de calidad de soldadura
ISO 3834
EN 1090
AWS D1.1
ISO 10218 abarca la seguridad de los robots a nivel de máquina (parte 1) y de integración de células (parte 2). El marcado CE es estándar en las unidades de exportación; la declaración de conformidad cubre la Directiva de máquinas. ISO 3834, EN 1090 y AWS D1.1 se refieren a la calidad de la soldadura, no a la máquina en sí, pero el registro de parámetros y la precisión de posicionamiento repetitivo del ZX-DW facilitan mucho más el cumplimiento de estas normas que la soldadura manual.
Calendario de mantenimiento de la célula de soldadura robotizada
Las células de soldadura robotizada no son equipos que se puedan «configurar y olvidar». Pero tampoco requieren el mantenimiento problemático que algunos esperan. Este es un calendario de mantenimiento realista, elaborado a partir de registros de servicio de los equipos que tenemos instalados.
| Frecuencia | Tarea | Tiempo necesario | Responsable |
|---|---|---|---|
| A diario | Limpiar las salpicaduras de la boquilla de la antorcha, comprobar la alimentación del hilo e inspeccionar el estado de la punta | 5–10 min | Operario |
| Semanalmente | Comprobar el caudal de gas, inspeccionar el tendido de cables y limpiar el plato del posicionador | 15–20 min | Operario |
| Mensualmente | Inspeccionar la funda de la antorcha, calibrar el TCP (punto central de la herramienta) y comprobar los dispositivos de seguridad | 30–45 min | Técnico de mantenimiento |
| Trimestralmente | Engrasar las juntas del robot (ejes 1-6), comprobar la holgura del reductor e inspeccionar el arnés de cables | 1–2 horas | Técnico de mantenimiento |
| Anualmente | Calibración completa del robot, inspección de los rodamientos del posicionador, actualización del firmware del controlador y auditoría del sistema de seguridad | 4–6 horas | Servicio técnico de ZHOUXIANG o técnico formado |
El error de mantenimiento n.º 1 que vemos: ignorar el tubo guía de la antorcha de soldadura. Un tubo guía desgastado aumenta la resistencia al avance del hilo, lo que provoca inestabilidad del arco y porosidad. Los operarios culpan al robot. Casi siempre es el tubo guía. Sustitúyalo cada 3–4 meses, según el ciclo de trabajo, y desaparecerán alrededor del 70 % de las llamadas por «el robot suelda mal».
Problemas de los sistemas de soldadura robotizada que resolvemos cada semana
No son situaciones hipotéticas. Proceden directamente de llamadas de clientes y visitas a fábricas.
⚠ El problema
No encontramos soldadores: la producción se retrasa
La falta de soldadores no es un problema futuro. Está ocurriendo ahora. La edad media de los soldadores en Estados Unidos supera los 55 años, y la brecha sigue creciendo. Los talleres pierden a trabajadores experimentados cuando se jubilan y no consiguen cubrir las vacantes con suficiente rapidez. Mientras tanto, se acumulan los pedidos y se acortan los plazos de entrega.
✓ Cómo lo solucionamos
Un ZX-DW sustituye a 2-3 puestos de soldadura manual
Con el sistema sin teach pendant, sus operarios actuales, sin necesidad de ser programadores de robots, pueden manejar la célula. Hemos visto talleres pasar de 120 piezas por turno con soldadura manual a más de 260 piezas por turno con soldadura robotizada, usando un solo puesto. El robot no se pone enfermo, no se fatiga a la sexta hora y no necesita tres meses de formación en el puesto.
Un taller de estructuras metálicas a las afueras de Suzhou se puso en contacto con nosotros a finales de 2023: estaba perdiendo licitaciones porque no podía cumplir los plazos de entrega. Cuatro soldadores se habían jubilado en los 18 meses anteriores y no encontraban sustitutos. El jefe de producción nos lo dijo claramente: «Tenemos que soldar más de 200 cartelas al día y ahora apenas llegamos a 120».
Instalamos un ZX-DW con el robot MR10W-1440-D, un posicionador tipo L y el sistema Friendsss sin teach pendant. La instalación tardó unos cuatro días; sinceramente, menos de lo que esperábamos, porque la interfaz sin teach pendant redujo casi a cero el tiempo de programación.
✓ Resultado
En dos semanas alcanzaron las 260 placas por turno. La tasa de rechazo bajó de ~6 % a menos del 1 %. El jefe de producción lo describió como «la decisión más fácil que hemos tomado en cinco años».
⚠ El problema
Calidad de soldadura irregular entre turnos
Las soldaduras del lunes por la mañana no tienen el mismo aspecto que las del viernes por la tarde. Cambian los soldadores, la firmeza de la mano y el nivel de atención. En los talleres que exportan a mercados con inspecciones de recepción estrictas —EN 1090, AWS D1.1—, esta irregularidad provoca retrabajos costosos y deteriora las relaciones con los clientes.
✓ Cómo lo solucionamos
Precisión repetitiva de ±0,05 mm en cada soldadura
El robot no se desvía. El seguidor láser de juntas corrige en tiempo real las variaciones de las piezas y la fuente de alimentación digital mantiene estables los parámetros del arco. La anchura del cordón, la penetración y el aspecto se mantienen constantes durante un turno de 8 horas o incluso durante una jornada de 24 horas.
Este caso fue interesante. Un taller de fabricación de Jiangsu exportaba componentes estructurales a un contratista alemán, que no dejaba de señalar irregularidades en las soldaduras durante las inspecciones de recepción. No eran defectos estructurales; en su mayoría eran problemas estéticos. Mordeduras por aquí, demasiadas salpicaduras por allá. Lo suficiente para generar tensiones.
Instalamos el ZX-DW con el brazo MR12-2010 y lo combinamos con Revopoint 3D Vision 2.0 para realizar escaneos previos a la soldadura. El sistema 3D cartografió cada pieza antes de que el robot iniciara el arco, de modo que la trayectoria de la antorcha se ajustaba a la realidad y no a un modelo CAD idealizado.
✓ Resultado
En el siguiente informe de control de calidad, el contratista alemán no señaló ningún defecto estético. El propietario del taller nos reenvió el correo; básicamente decía: «Sea lo que sea que hayan cambiado, sigan haciéndolo».
⚠ El problema
La programación de robots es demasiado compleja para nuestro equipo
Las células de soldadura robotizada tradicionales requieren a alguien que sepa programar con teach pendant: mover los ejes, definir puntos de paso y ajustar parámetros. Es una especialidad que la mayoría de los talleres pequeños y medianos no tienen. ¿Y contratar a un programador de robots? Supone otro sueldo de $60K-$80K.
✓ Cómo lo solucionamos
Sistema sin teach pendant: importe el modelo y pulse iniciar
El sistema Friendsss lee directamente archivos de Tekla, SOLIDWORKS o UG. Identifica las juntas de soldadura, asigna los parámetros de soldadura y genera el programa del robot, sin necesidad de conocimientos de programación. Los operarios aprenden a utilizarlo en uno o dos días. Hemos formado a personas que nunca habían manejado un robot.
Un fabricante de mobiliario metálico cerca de Foshan crecía un 30 % interanual, pero no conseguía contratar soldadores con suficiente rapidez. Tenía tres puestos de soldadura manual y seguía sin poder cumplir los plazos. El propietario nos dijo que había estudiado células de soldadura robotizada de marcas japonesas, pero la complejidad de la programación y el precio le echaron atrás.
Instalamos dos puestos ZX-DW uno junto al otro, ambos con posicionadores de cabezal y contrapunto para sus conjuntos de bastidores tubulares. El sistema sin teach pendant fue decisivo: en dos días de formación, los operarios sin experiencia con robots ya ejecutaban programas de producción. Sin programación con teach pendant ni licencias de software de programación offline.
✓ Resultado
La producción pasó de 150 bastidores al día (3 puestos manuales) a 280 bastidores al día (2 células robotizadas, 2 operarios). El plazo de recuperación de la inversión fue inferior a 14 meses, solo con el ahorro en mano de obra. El departamento de acabado dejó de solicitar retrabajos de soldadura por completo.
⚠ El problema
Las piezas varían de un lote a otro y el robot no puede adaptarse
Las piezas fabricadas no son piezas mecanizadas. La deformación térmica, las holguras de montaje y los bordes cortados por plasma hacen que cada lote sea ligeramente distinto. Un robot que siga una trayectoria CAD perfecta puede desviarse varios milímetros de la posición real de la junta de soldadura, lo que provoca defectos.
✓ Cómo lo solucionamos
Seguimiento láser y escaneo opcional con visión 3D
El escáner láser lineal de serie sigue la junta durante la soldadura y corrige la posición de la antorcha sobre la marcha. Para aplicaciones más exigentes, el sistema Revopoint 3D Vision 2.0 escanea toda la pieza antes de iniciar la soldadura y genera una nube de puntos que el sistema utiliza para adaptar el programa de soldadura a la geometría real. No al plano, sino a la pieza real colocada en el posicionador.
Un fabricante mediano de maquinaria agrícola tenía a soldadores cualificados realizando soldaduras repetitivas en soportes durante toda la jornada. Había mucha rotación de personal, la calidad de los cordones era irregular y, para colmo, tenían que pagar horas extras para hacer frente a los picos de demanda estacionales.
Configuramos el ZX-DW con el robot MR08-1840 y un posicionador tipo P. El seguimiento por láser lineal era fundamental porque las dimensiones de los soportes variaban ligeramente de un lote a otro. El sistema de visión detectaba esas diferencias y ajustaba automáticamente la trayectoria de soldadura.
✓ Resultado
El tiempo de ciclo de los conjuntos de soportes pasó de 12 minutos (soldadura manual) a 4.5 minutos. Ahora, un solo operario maneja la célula y una estación de carga al mismo tiempo. El supervisor de planta reconoció que tenía sus dudas: “No creía que un robot pudiera adaptarse a las variaciones de nuestras piezas”. Al final, el seguimiento por láser lo resolvió.
Sectores en los que encajan las estaciones de soldadura robotizada
El puesto de soldadura ZX-DW es ideal para fábricas donde se repite la soldadura de estructuras metálicas. Es especialmente adecuado para empresas que fabrican componentes en lotes de entre 50 y 5.000 unidades y en los que predomina la soldadura en ángulo. Entre nuestros clientes hay fabricantes de estructuras metálicas, fábricas de muebles y fabricantes de equipos.
Fabricación de estructuras metálicas
Cartelas · Soportes · Placas base · Refuerzos · Ménsulas
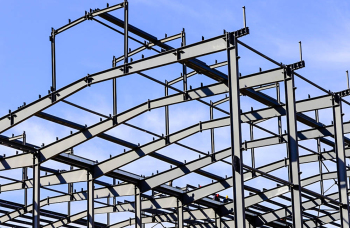
Este es el trabajo de cada día. Los fabricantes de estructuras metálicas que trabajan conforme a EN 1090 o AWS D1.1 sueldan placas de unión en pilares, placas de refuerzo en vigas y placas base con pernos de cortante. Un taller típico suelda manualmente entre 80-150 de estas piezas por turno. El ZX-DW procesa 200-300 en el mismo tiempo y los cordones superan la inspección UT a la primera.
Pase el cursor
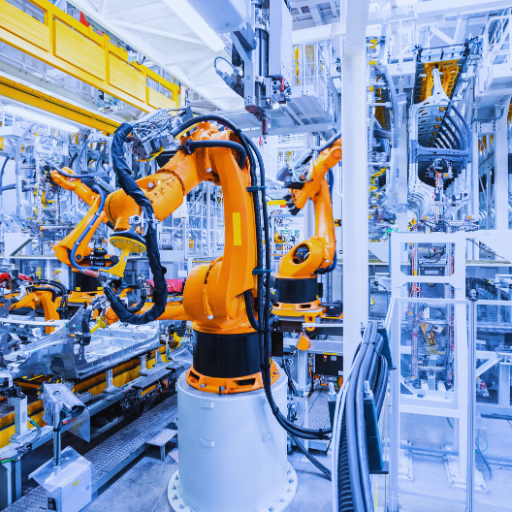
Subconjuntos de automoción
Estructuras de asientos · Soportes de escape · Travesaños de chasis
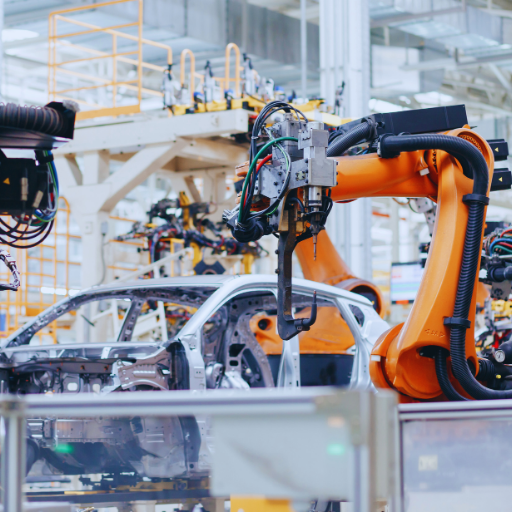
La soldadura de carrocerías completas requiere varios robots; ese no es el cometido del ZX-DW. Pero, ¿y la soldadura de subconjuntos? ¿Estructuras de asientos, soportes de escape y travesaños fabricados en lotes de 500+ unidades? Ahí encaja a la perfección. La repetibilidad (±0,05 mm) y el registro del 100 % de los parámetros satisfacen los requisitos de trazabilidad de los proveedores de nivel 1 y nivel 2.
Pase el cursor
Equipos industriales generales
Bancadas para bombas · Bastidores para bombas · Barandillas de seguridad · Plataformas de acceso
Esta es la categoría cajón de sastre y, sinceramente, donde vemos más variedad. Bastidores para bombas en plantas de tratamiento de agua. Bases de montaje para motores de sistemas transportadores. Barandillas de seguridad en los pasillos de fábrica. Si una pieza lleva soldaduras en ángulo y se repite más de 20-30 veces al mes, el puesto permite recuperar la inversión antes de lo que esperan la mayoría de los compradores.
Pase el cursor
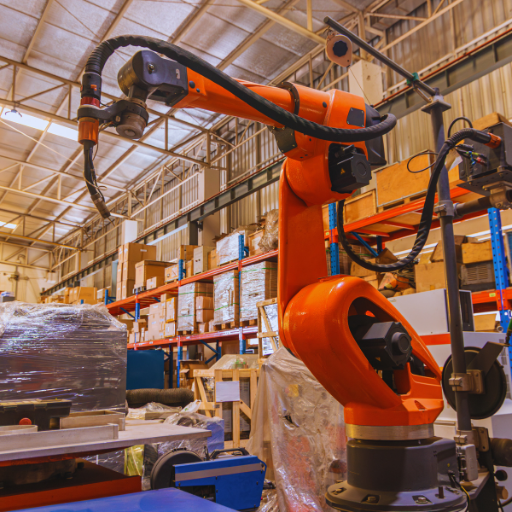
Equipos agrícolas
Bastidores de aperos · Soportes de enganche · Protecciones de la toma de fuerza · Brazos de cargadora
La maquinaria agrícola soporta vibraciones, cargas de impacto y ambientes corrosivos. La calidad de la soldadura es más importante de lo que muchos creen. Hemos visto el ZX-DW en bastidores para aperos de tractor y soportes para sembradoras, donde antes las soldaduras manuales irregulares se agrietaban durante el trabajo en el campo.
Pase el cursor
Aplicaciones para las que no es adecuado
Cordones longitudinales en recipientes a presión (requieren posicionadores giratorios especializados y soldadura por arco sumergido), juntas en silla entre tubos en agrupaciones muy compactas (el alcance del robot puede ser un problema), conjuntos soldados de gran tamaño que superan la capacidad de carga del posicionador, o fabricación a medida de piezas únicas sin repetición. Para esas aplicaciones, disponemos de otros equipos en la gama de productos ZHOUXIANG.
Preguntas frecuentes
01
¿Qué diferencia hay entre un puesto de soldadura robotizada de un solo robot y una célula con varios robots?
Principalmente, el alcance. Una instalación de una sola estación combina un brazo robótico, un posicionador y una mesa de soldadura en un espacio compacto: aproximadamente 3×3 metros para el ZX-DW. Procesa una pieza cada vez (o dos si se utiliza un utillaje de fijación doble de forma ingeniosa). Las células con varios robots o las células de soldadura con cobot incorporan brazos colaborativos, carriles lineales y, a veces, transporte automatizado de piezas. La diferencia de coste inicial es considerable: un ZX-DW cuesta una fracción de lo que cuesta una célula con dos robots. Para los talleres que fabrican cartelas, soportes y otras piezas estructurales pequeñas, una sola estación ofrece la capacidad de producción necesaria sin añadir complejidad.
02
¿Necesito experiencia en programación para manejar un puesto de soldadura ZHOUXIANG?
No. Esa es precisamente la idea del sistema que no requiere programación manual. El software Friendsss importa modelos 3D de Tekla, SOLIDWORKS o UG y genera automáticamente el programa de soldadura: ubicaciones de las juntas, ángulos de la antorcha, velocidad de avance y demás parámetros. Hemos formado a operarios que nunca habían manejado un robot. La mayoría se familiariza con el sistema en dos días. Si más adelante quiere ajustar los parámetros, puede hacerlo; aun así, los programas que se generan automáticamente funcionan bien desde el primer momento con piezas estructurales estándar.
03
¿Qué tipos de piezas puede procesar el ZX-DW?
Está diseñado específicamente para componentes estructurales pequeños que caben dentro de un espacio de trabajo de 2 × 1,2 × 0,6 m. Por ejemplo, cartelas, soportes de nervio, soportes, ménsulas, placas base para pilares y placas de soporte de correas: las piezas repetitivas que consumen muchas horas de soldadura en un taller de estructuras metálicas. Para piezas mayores, como vigas H de longitud completa o vigas cajón, ofrecemos configuraciones de estaciones con carril de suelo o pórtico, con espacios de trabajo mucho mayores. Pero para las piezas que representan el 60-70 % del trabajo de soldadura de piezas pequeñas en un taller de estructuras metálicas típico, el ZX-DW es la solución.
04
¿Cuánto se tarda en recuperar la inversión en un puesto de soldadura robotizada de un solo robot?
Depende de los costes laborales y del número de turnos, pero podemos dar una estimación orientativa. En nuestra instalación de Suzhou, un ZX-DW sustituyó la producción de unos 2.5 soldadores manuales en la fabricación de cartelas. En el proyecto de muebles de Foshan, dos unidades sustituyeron tres puestos de soldadura manual y un puesto de horas extras. En las instalaciones realizadas, el plazo de recuperación de la inversión suele ser de 10-18 meses gracias al ahorro en mano de obra; puede ser menor si se tienen en cuenta la reducción del retrabajo y de las piezas desechadas. Los talleres con dos turnos recuperan la inversión antes, porque el robot no supone un coste adicional para el segundo turno.
05
¿Puede el puesto adaptarse a variaciones dimensionales entre piezas?
Sí, y aquí es donde muchos compradores se llevan una grata sorpresa. El sistema estándar de seguimiento de juntas por láser lineal sigue en tiempo real la posición real de la junta: si la pieza tiene una desviación de 2 mm respecto a la medida nominal, la antorcha la sigue. Para trabajos con tolerancias más estrictas o piezas de geometría más compleja, el sistema opcional Revopoint 3D Vision 2.0 realiza un escaneo completo antes de la soldadura y reconstruye el programa según la pieza real colocada en el posicionador. Hemos procesado piezas con variaciones de 3-4 mm entre lotes y el sistema las compensó sin intervención del operario.
06
¿Qué posicionador debería elegir?
Depende de la geometría de la pieza. El tipo L es el más sencillo: rotación de un solo eje, ideal para piezas estructurales planas, como cartelas y refuerzos. El tipo P también permite inclinar la pieza, lo que facilita el trabajo con conjuntos de forma irregular. El posicionador de cabezal y contrapunto permite una rotación completa de 360° entre dos puntos de sujeción: es la opción adecuada para tubos, bastidores y cualquier pieza que requiera cordones de soldadura circunferenciales. Ayudamos a los clientes a elegir durante el proceso de presupuesto, normalmente después de revisar los planos o las muestras de las piezas. Elegir bien el posicionador es más importante de lo que muchos creen.
07
¿Qué procesos de soldadura admite el ZX-DW?
La configuración estándar es MIG/MAG: con protección de CO₂ o una mezcla de gases (Ar/CO₂). Esto cubre la mayoría de las aplicaciones de soldadura de acero estructural. Las fuentes de alimentación de soldadura digitales de Aotai y Megmeet controlan el arco y se combinan con una antorcha de soldadura alargada TRM refrigerada por agua para trabajos continuos. Actualmente no ofrecemos soldadura TIG ni láser en la plataforma ZX-DW; esos procesos tienen un equilibrio distinto entre velocidad y precisión, más adecuado para otros tipos de puestos de nuestra gama.
08
¿Ofrece ZHOUXIANG fabricación OEM, venta al por mayor o configuraciones a medida?
Las tres opciones. Fabricamos productos OEM y de marca blanca para integradores y distribuidores: su marca, nuestro equipo. Los precios al por mayor se aplican a partir de tres unidades. Además, cada ZX-DW se fabrica técnicamente a medida: puede elegir el cuerpo del robot (MR10W, MR08 o MR12), el tipo de posicionador, la marca de la fuente de alimentación y el nivel del sistema de visión. También hemos atendido solicitudes puntuales, como placas de útiles de fijación no estándar, longitudes modificadas de los mazos de cables y colores de pintura específicos para cumplir las normas de determinadas fábricas. Al ser el fabricante, podemos hacerlo sin pasar por tres niveles de aprobación.

