Contacte con Zhouxiang

Fabricante de robots de soldadura: soluciones industriales de soldadura robotizada de Zhouxiang
Desde 1991, diseñamos y fabricamos sistemas de soldadura robotizada. Sistemas robotizados de soldadura y manipulación para los sectores de la construcción, la automoción y la maquinaria pesada. 5 configuraciones de máquina. Más de 200 patentes. Hemos suministrado equipos a más de 30 países de Europa, Norteamérica, el Sudeste Asiático y Oriente Medio.
Solicite presupuesto →
34
Años en
el sector
el sector
200+
Patentes
registradas
registradas
5
Configuraciones
de robots
de robots
30+
Países
de exportación
de exportación
¿Qué distingue a un fabricante destacado de robots de soldadura?
Prácticamente ninguna de las empresas que le venden un robot de soldadura lo fabrica. La mayoría de distribuidores e integradores compran brazos robóticos a FANUC, KUKA o Yaskawa, los atornillan a una mesa y los venden como un sistema. Eso puede funcionar en automatización general, pero en soldadura el ángulo de la antorcha, la velocidad de avance, la precisión del seguimiento de la junta y la fijación de las piezas deben estar coordinados; de lo contrario, pueden aparecer mordeduras, porosidad o juntas sin soldar.
Un auténtico fabricante de robots de soldadura controla toda la cadena de ingeniería: la cinemática del robot, los parámetros del proceso de soldadura, los sistemas de visión, el diseño de los útiles de fijación y la integración del software. Cuando algo falla en producción —y fallará—, no tendrá que ir de un proveedor de robots a otro de visión y después a otro de fuentes de alimentación de soldadura para averiguar quién es el responsable.
Zhouxiang, fabricante de soluciones de automatización de la soldadura desde 1991. Zhouxiang cuenta con más de 200 patentes, incluidas más de 50 patentes de invención. Zhouxiang mantiene colaboraciones entre la industria, la universidad y los centros de investigación con una docena de universidades chinas en los campos de la soldadura inteligente, la visión artificial 3D y el control adaptativo de procesos.
Estas son las diferencias entre un fabricante y un revendedor:
Inteligencia de soldadura propia
Software de soldadura diseñado específicamente para adaptar automáticamente los parámetros del proceso a la geometría de la junta, en lugar de limitarse al control genérico del movimiento del robot.
I+D interna especializada en el sector
Pruebas específicas de la calidad de la soldadura en situaciones reales de producción, incluidas variaciones del espesor de las chapas, tolerancias de separación y secuencias de soldadura multipasada.
Sistemas integrados de seguimiento de la junta y visión artificial
Sensores y software desarrollados para funcionar de forma nativa con el robot, no como complementos de terceros que añaden latencia y complicaciones de calibración.
Solución llave en mano
El robot, el posicionador, la fuente de alimentación de soldadura, los útiles de fijación y el software de control se entregan como una única unidad probada y calibrada.
Asistencia de ingeniería de aplicaciones
Asistencia de ingeniería de aplicaciones a cargo de profesionales que conocen la metalurgia de la soldadura, no solo la planificación de movimientos robóticos.
Sistemas de soldadura robotizada de Zhouxiang: gama completa
Configuraciones de precisión diseñadas para la fabricación de grandes series. Cada sistema integra controladores inteligentes Bochu, seguimiento de la junta en tiempo real y capacidad para trabajar a partir de modelos CAD 3D.
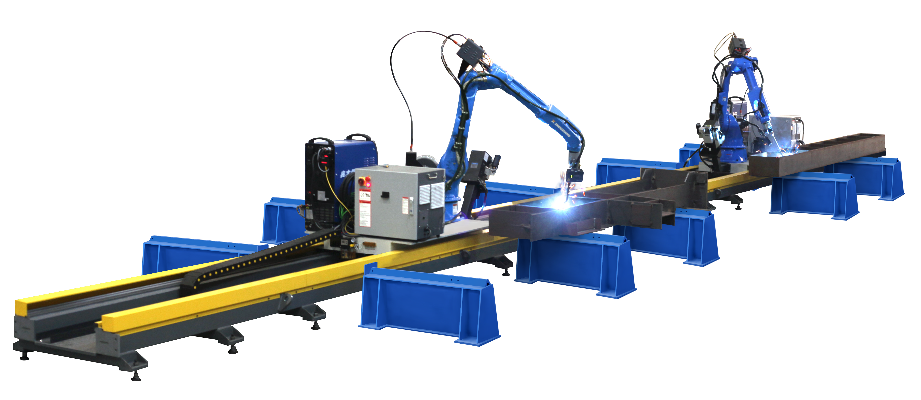
Producción de cordones largos
Ver especificaciones técnicas →
Robot de soldadura sobre carril
Amplía el alcance del robot a lo largo de toda la pieza. Identifica la posición de los cordones de soldadura y genera los programas de soldadura sin necesidad de enseñar los movimientos manualmente con el mando.
Seguimiento de la junta: sensor de largo alcance Bochu
Longitud del carril: adaptable a la pieza
Soldadura sin enseñanza manual a partir de archivos CAD 3D
Soldadura en una pasada de cordones de longitud completa
Funcionamiento simultáneo en dos estaciones de trabajo
Uso principal: vigas H, rigidizadores y chapas
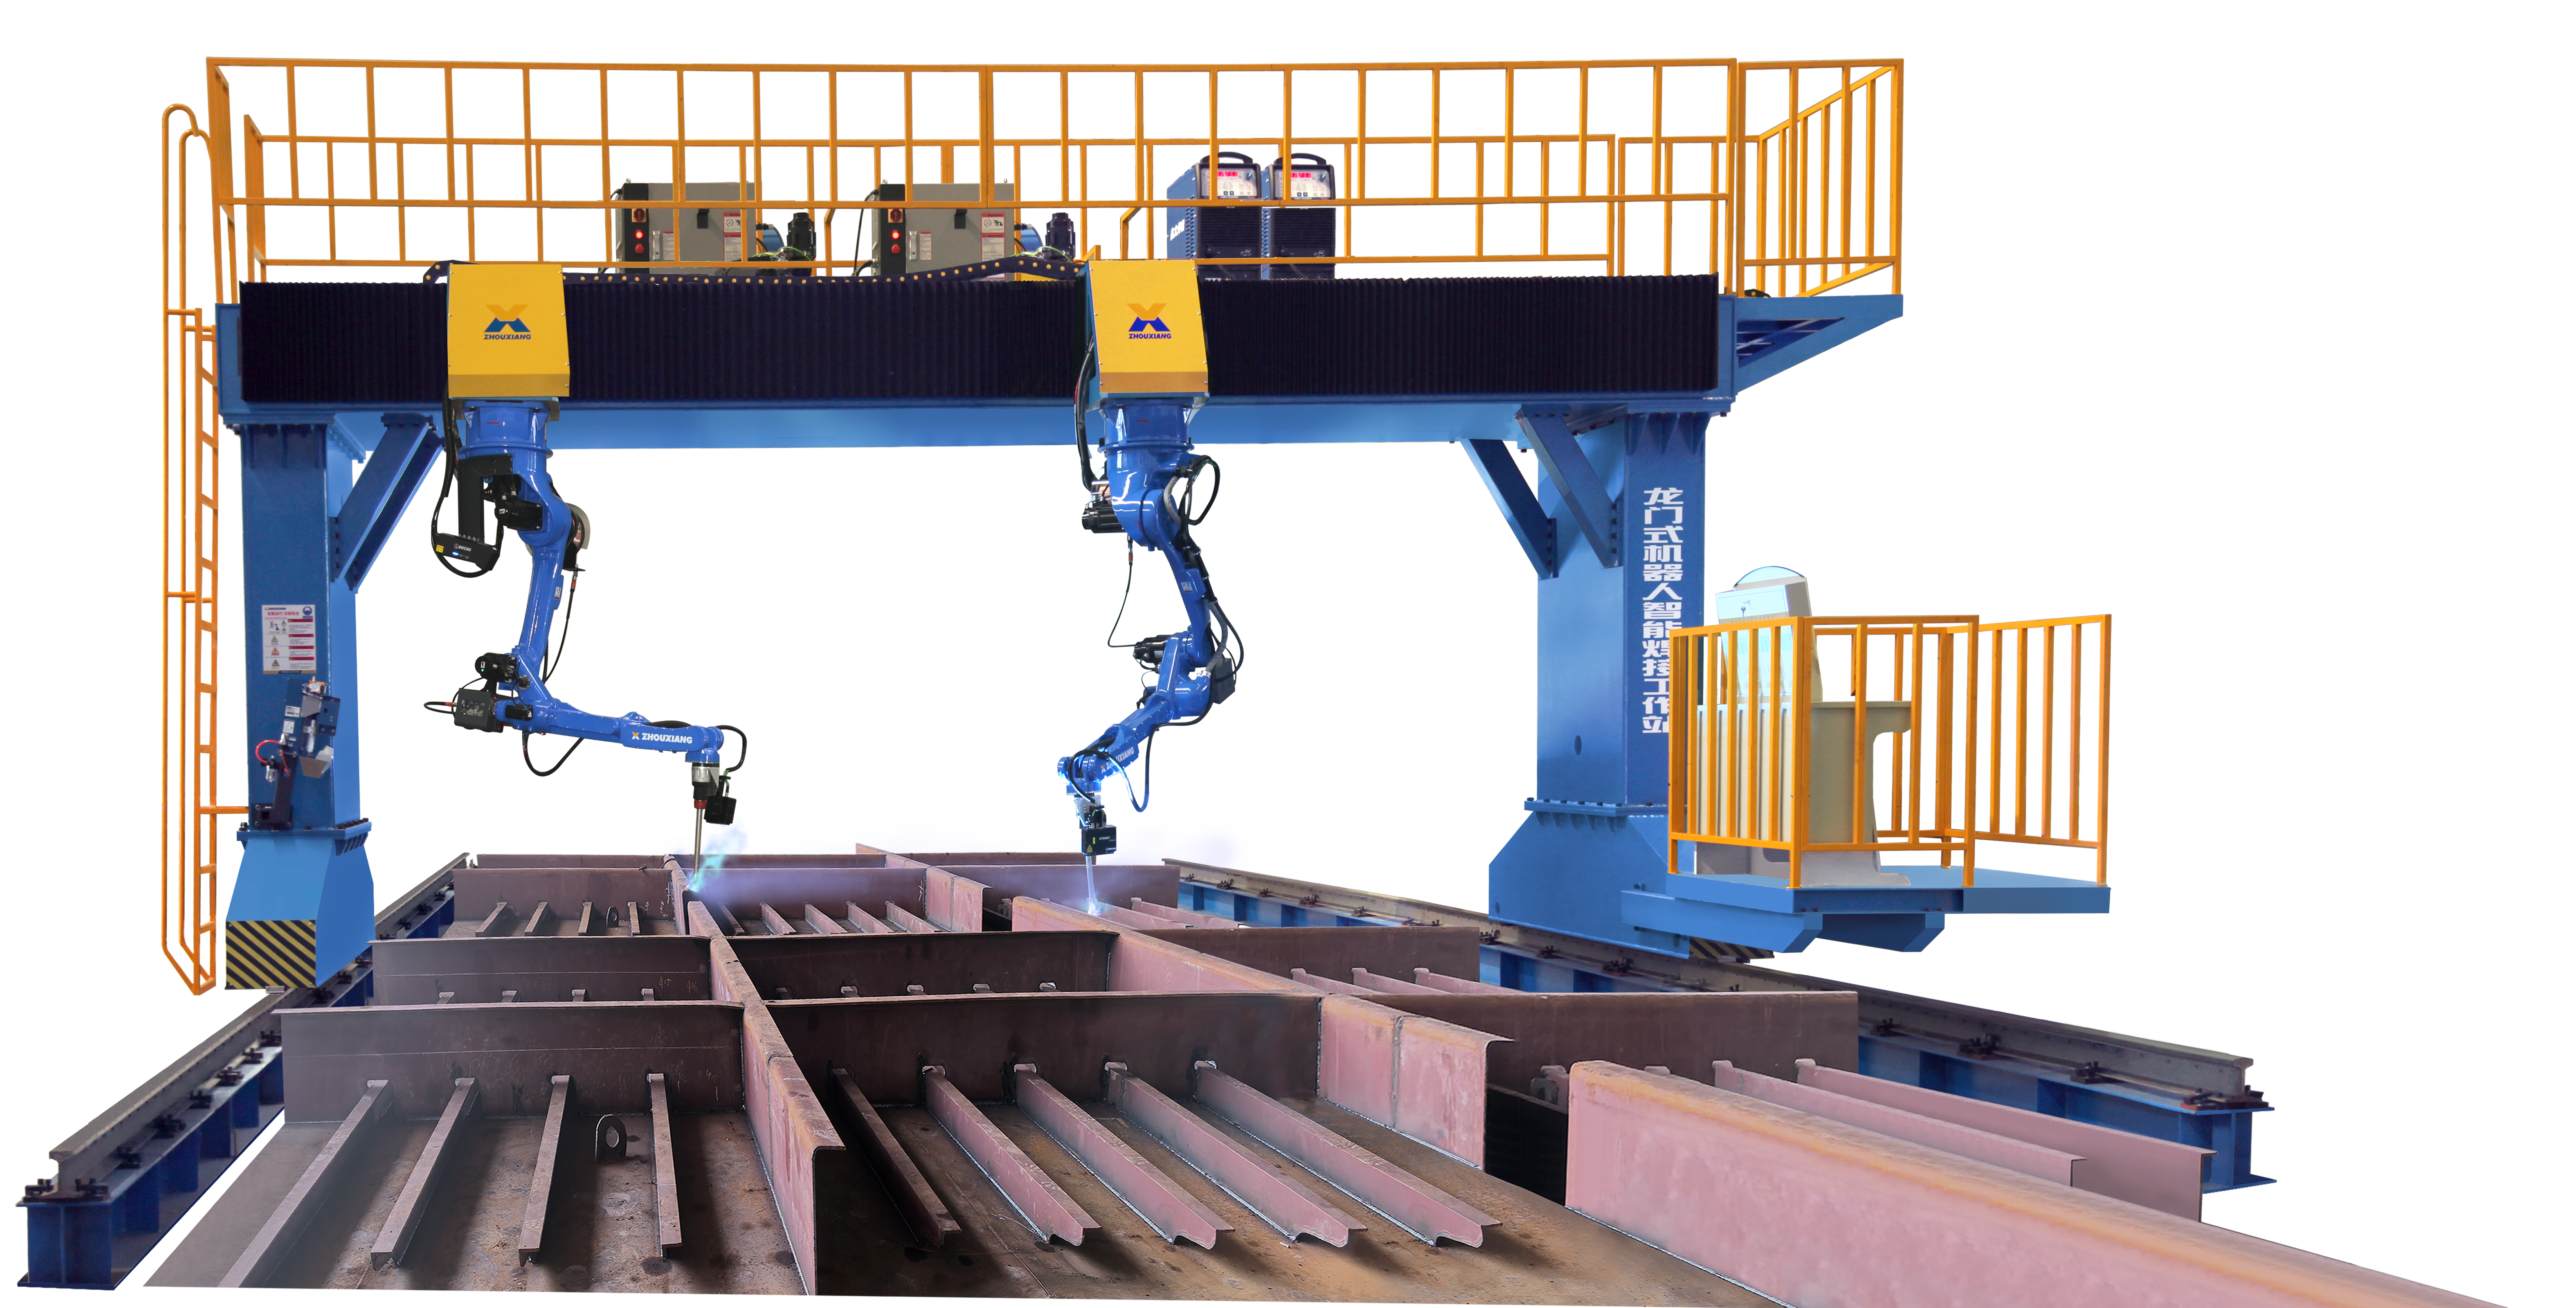
Visión 3D de gran alcance
Ver especificaciones técnicas →
Robot de soldadura de pórtico
Estructura de pórtico para un único taller, con una anchura de soldadura superior a 5 metros. Integra un sistema de visión 3D de escaneado lineal para soldar a partir de nubes de puntos, sin necesidad de planos.
Anchura de soldadura: hasta 5.000 mm
Visión artificial: nube de puntos mediante escaneado lineal 3D
Tipos de cordón: recto, en arco, curvo y plano
Modos con modelo y sin planos
Adecuado para conjuntos horizontales y verticales
Adecuado para la fabricación de puentes y barcos
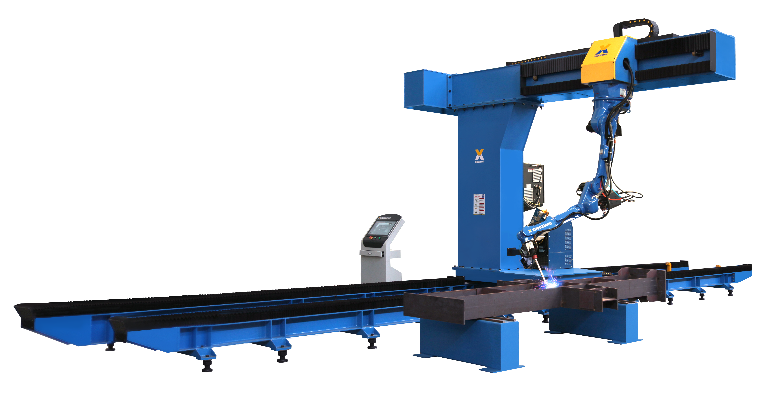
Eficiencia en producción por lotes
Ver especificaciones técnicas →
Robot de soldadura en voladizo
La configuración con viga suspendida sobre la zona de trabajo deja el suelo libre para la carga con grúa, algo esencial para procesar grandes lotes de vigas H de acero estructural.
Carril: longitud adaptable, lubricación automática
Mantenimiento: limpieza automática de la antorcha de soldadura
Visión artificial: sistema 3D con reconstrucción a partir de nubes de puntos
Carga por lotes: reduce el tiempo de uso de la grúa
Estructuras metálicas, puentes y construcción naval
Uso principal: vigas H y chapas de diafragma
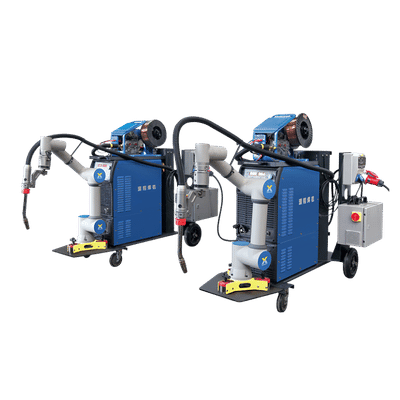
Especialista en construcción naval
Ver especificaciones técnicas →
Robot colaborativo de soldadura (cobot)
Diseñado para trabajar en espacios reducidos de astilleros. Su estructura ligera y su base magnética se fijan a las cubiertas de acero sin necesidad de taladrar.
Peso: transportable por una sola persona
Montaje: base magnética, sin taladrar
Programación: guiado manual y enseñanza
Seguimiento del arco: corrección en tiempo real
Seguridad: no requiere vallado
Preparación: cambio de estación en minutos
Producción de grandes series
Ver especificaciones técnicas →
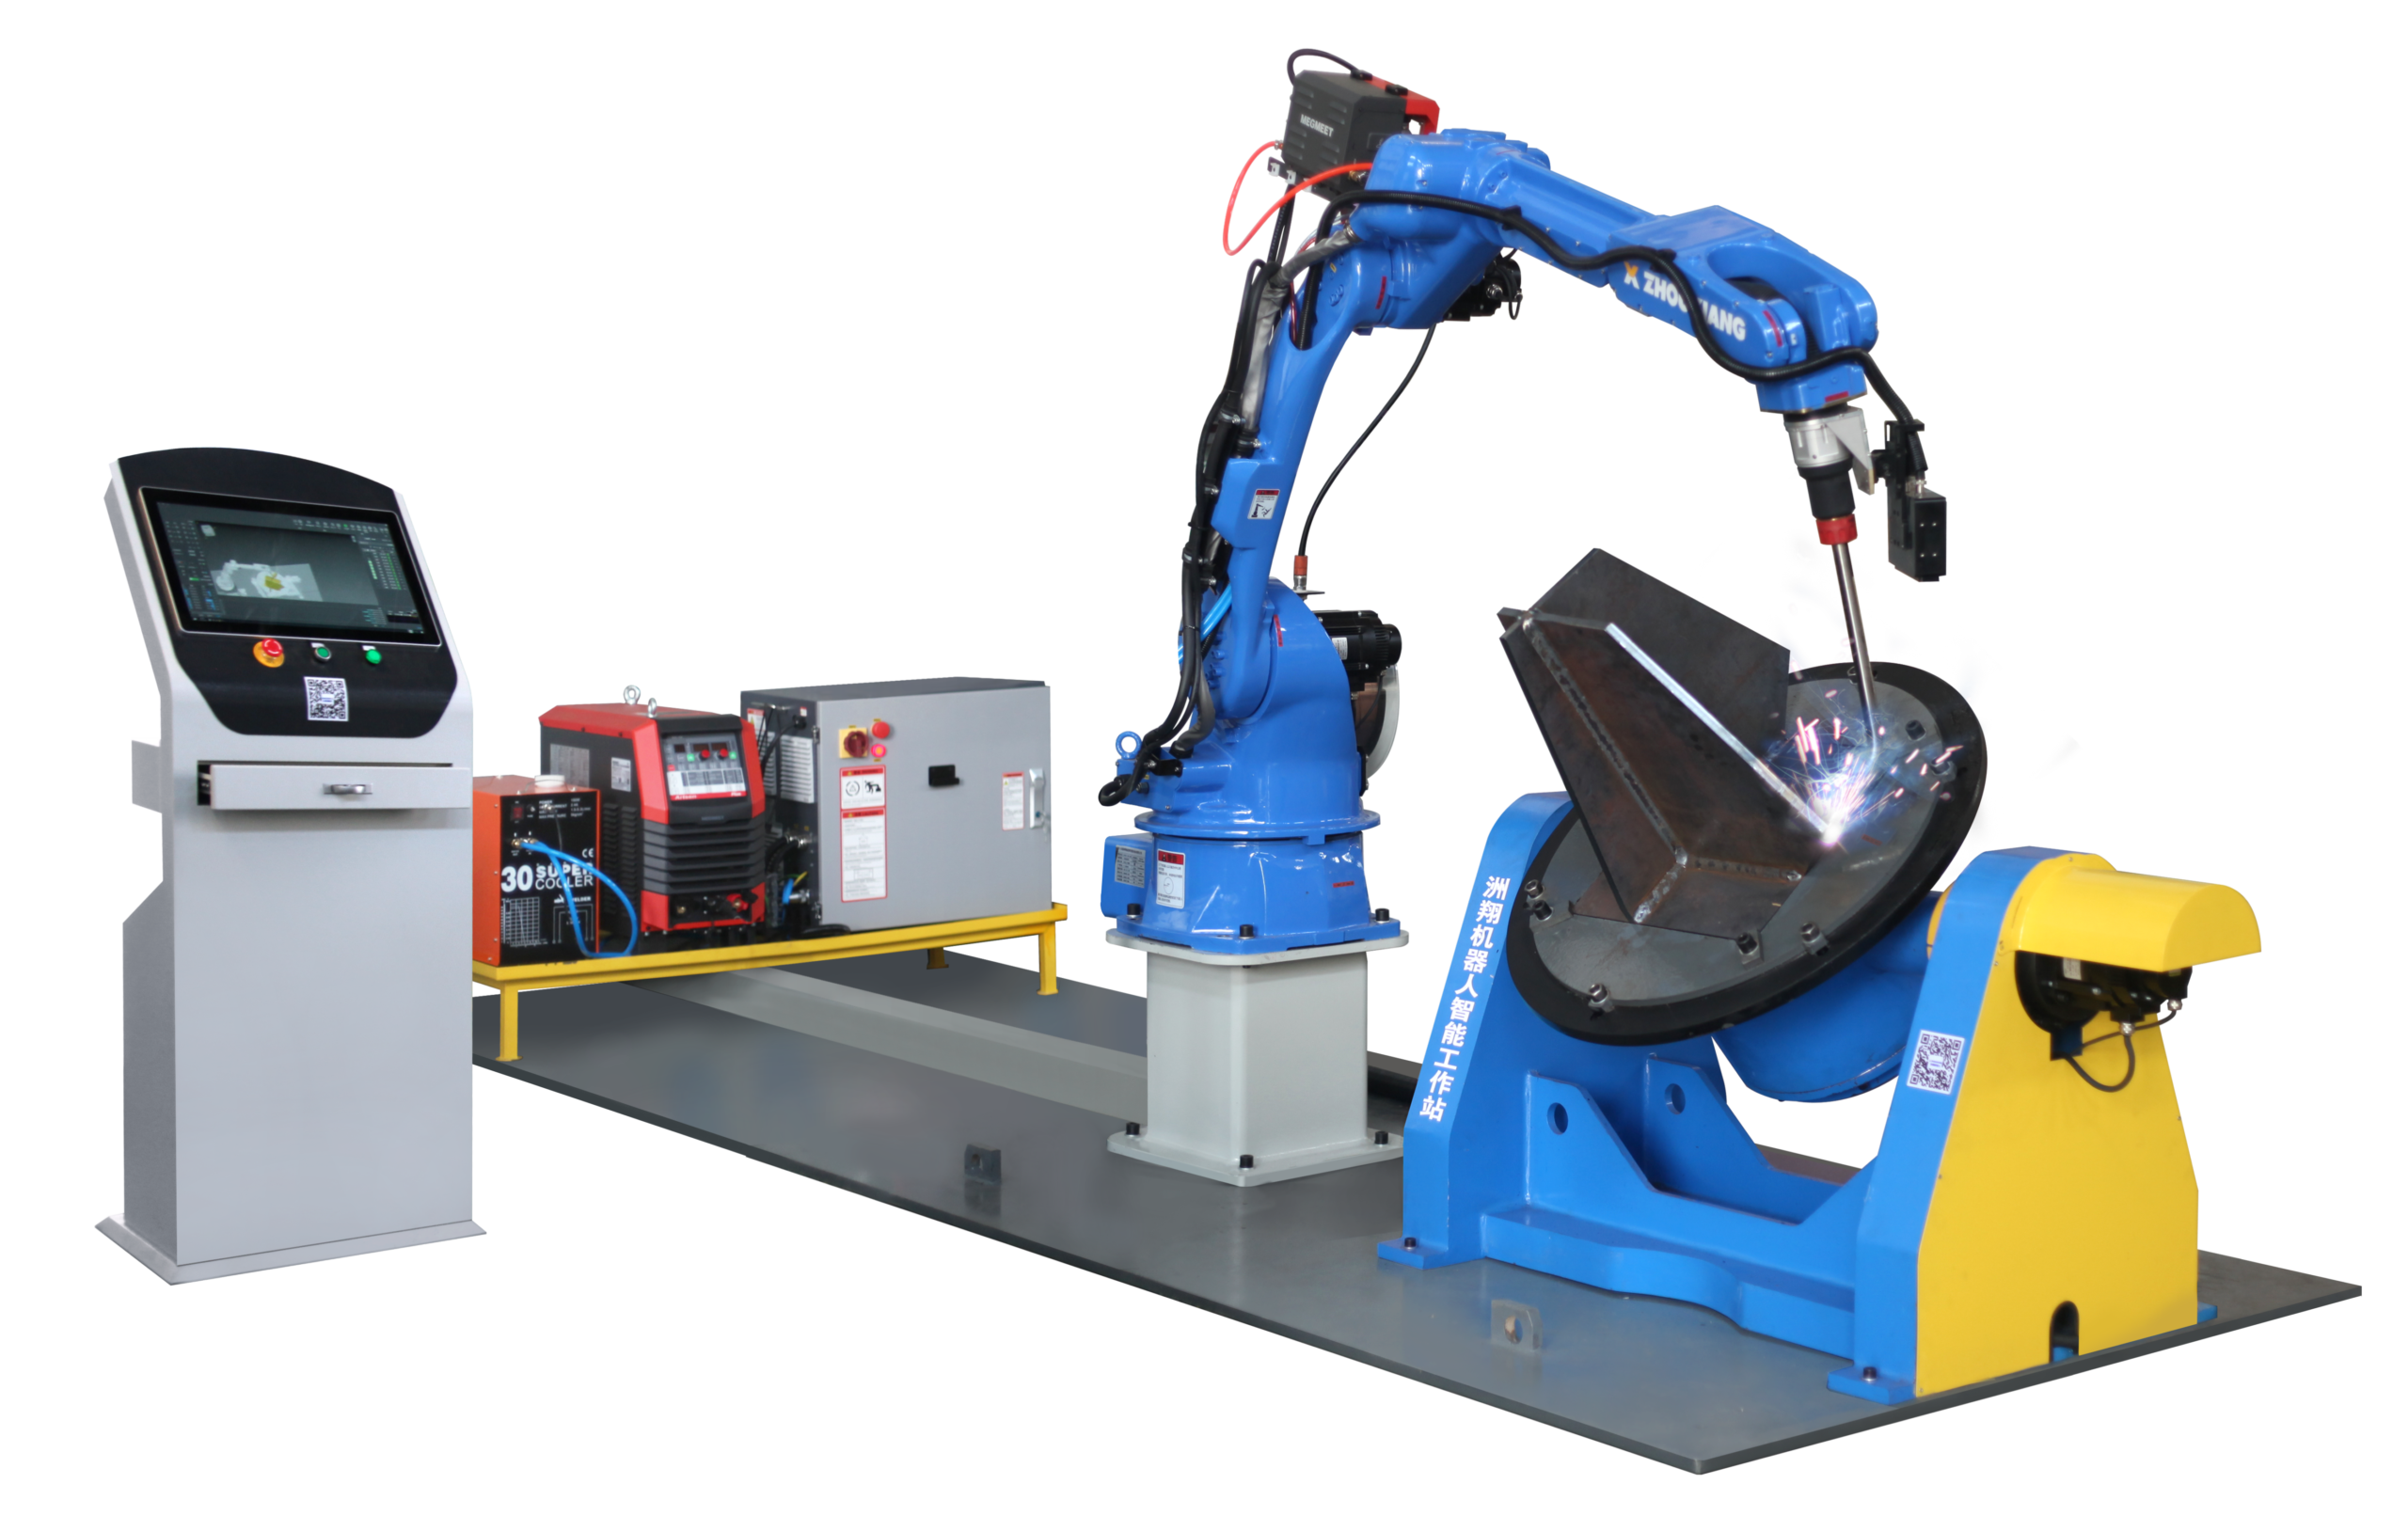
Estación de trabajo de soldadura inteligente
Arquitectura de célula fija con brazo de estructura hueca. Diseñada para entornos exigentes, con construcción resistente al polvo.
Brazo: estructura hueca, cableado interno
Protección: resistente al polvo y a las salpicaduras
Posicionamiento: alta repetibilidad
Velocidad: amplio volumen de trabajo y funcionamiento rápido
Manipulación de materiales: integración semiautomática
Ideal para: producción de grandes series con poca variedad
Herramientas interactivas de fabricación
Evalúe el grado de preparación para la automatización, calcule con precisión el ROI operativo y compare la eficiencia de la robótica con los procesos de soldadura manual.
Comparativa de eficiencia
Recuperación de la inversión
Estimador de costes operativos
Coste robotizado estimado por unidad
14.00$
Reducción de costes frente a la soldadura manual
Analice mis piezas
-45%
Selector de sistemas de soldadura
Sistema más recomendado
92 % DE COINCIDENCIA
Solicite presupuesto para el sistema sobre carril
Robot sobre carril
Por qué encaja: El sistema de carril desplaza el robot por una guía lineal para soldar cordones largos en elementos estructurales en una sola pasada.
Alternativa: Robot en voladizo (85 % de coincidencia)
Cuestionario sobre preparación para la automatización
Puntuación de preparación para la automatización
60/ 100
Recomendación principal
Hable con un ingeniero
Incorpore el seguimiento de la junta
Procesos y tecnologías de soldadura que ofrecemos
El proceso de soldadura determina la configuración del robot, la selección de la antorcha y los parámetros. Los sistemas de Zhouxiang admiten los procesos más habituales en la fabricación de estructuras metálicas y piezas pesadas:
Procesos industriales de soldadura por arco compatibles
MIG / MAG GMAW
Proceso principal de soldadura por arco para acero estructural. Automatización de la alimentación de hilo, altas tasas de deposición y velocidades de avance de 60–300 cm/min en cordones en ángulo habituales.
TIG GTAW
Para paredes delgadas y juntas críticas. Pocas salpicaduras y aporte térmico preciso. Se utiliza en acero inoxidable, aluminio y tuberías de aleación.
Soldadura por puntos RSW
Soldadura por puntos por resistencia para chapa y conjuntos de carrocería de automóviles. Ciclos rápidos, sin material de aporte.
Soldadura por plasma PAW
Para chapas gruesas de acero inoxidable y aleaciones. Mayor penetración que TIG a velocidades más altas. El modo de ojo de cerradura permite soldar chapas de 6–12 mm en una sola pasada.
Soldadura láser LBW
Zona afectada por el calor muy estrecha. Para juntas de precisión en chapas finas y soldadura de cordones a alta velocidad cuando la deformación debe mantenerse por debajo de 0,3 mm.
Inteligencia del software de la plataforma Bochu
Inteligencia de la plataforma Bochu
Desde el punto de vista tecnológico, la plataforma Bochu de Zhouxiang reúne tres capacidades que la distinguen del control de movimientos del robot:
Soldadura sin enseñanza manual
Importe directamente modelos 3D de Tekla, SolidWorks o UG. El sistema identifica la ubicación de los cordones de soldadura, adapta los parámetros del proceso al tipo de junta y genera automáticamente el programa de soldadura.
Seguimiento adaptativo de la junta
Un sensor 3D de largo alcance mide la posición real de la junta por delante de la antorcha y corrige la trayectoria en tiempo real. Compensa separaciones de ajuste de ±3 mm sin intervención manual.
Reconstrucción a partir de nubes de puntos
Para piezas sin modelo 3D, el sistema de visión de escaneado lineal de gran alcance genera una nube de puntos de la pieza, reconstruye su geometría y crea la trayectoria de soldadura a partir de los datos escaneados. No se necesitan planos.
Sectores y aplicaciones de la soldadura robotizada
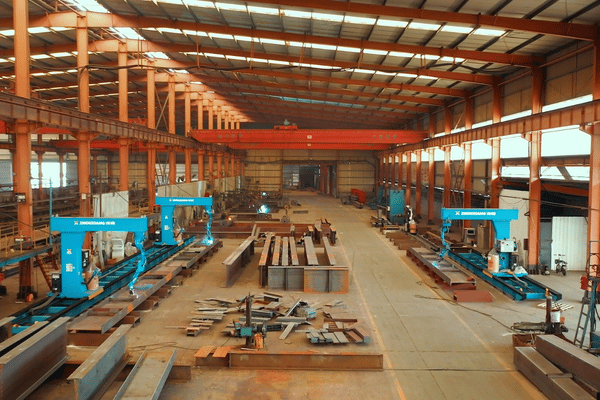
Fabricación de estructuras metálicas
01
Conjuntos objetivo
Vigas H, pilares de sección cajón, vigas armadas y chapas rigidizadoras.
Soldadura por arco repetitiva de grandes series en juntas en ángulo de material de 6-40 mm de espesor. Sistemas sobre carril y en voladizo para los cordones más largos. Estaciones de trabajo para conjuntos completos de soportes pequeños.
Descubra la solución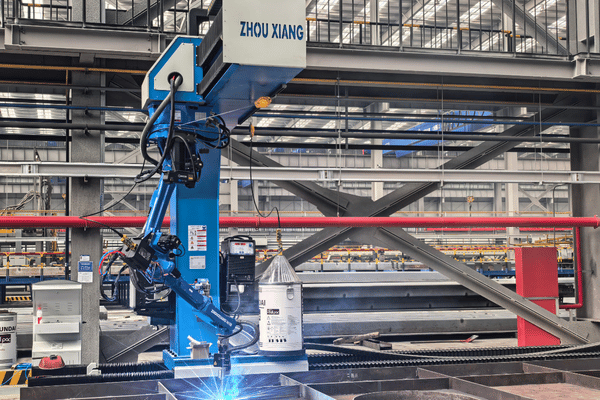
Construcción naval
02
Conjuntos objetivo
Paneles de casco, conjuntos de mamparos y secciones de cubierta.
Los robots de pórtico cubren chapas de gran anchura; los cobots se encargan de soldar en compartimentos reducidos donde no caben células de tamaño completo. El seguimiento del arco compensa las variaciones de ajuste habituales en los conjuntos navales punteados.
Descubra la solución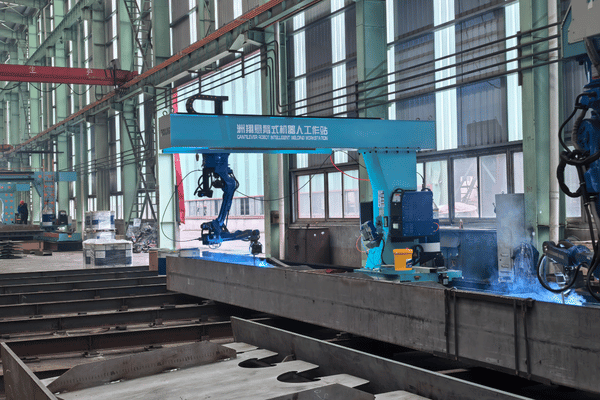
Construcción de puentes
03
Conjuntos objetivo
Vigas cajón, chapas de diafragma y estructuras transversales.
Se utilizan sistemas de pórtico con vanos de 5m para manipular conjuntos de chapas sobredimensionados. La soldadura con reconstrucción a partir de nubes de puntos permite unir componentes de puentes sin un modelo 3D preciso, algo habitual en proyectos de refabricación y modernización.
Descubra la solución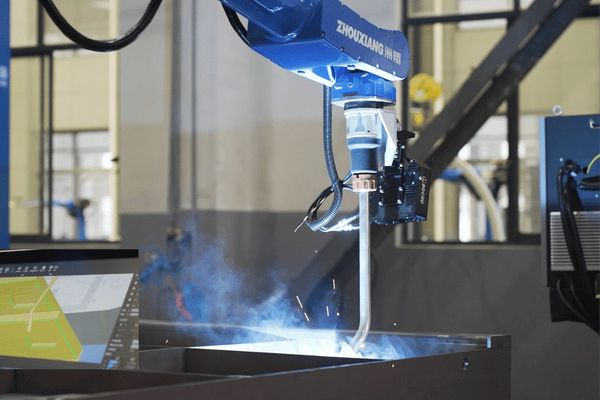
Equipos de generación y distribución eléctrica
04
Conjuntos objetivo
Cubas de transformadores, envolventes de aparamenta eléctrica y bastidores de generadores.
Las tolerancias dimensionales ajustadas requieren soldaduras uniformes y poca deformación. Las células de estaciones de trabajo con carga automatizada mantienen la uniformidad del tiempo de ciclo en la producción a 3 turnos.
Descubra la solución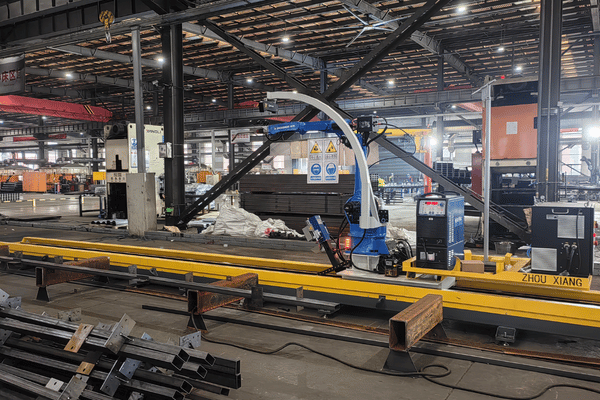
Automoción y maquinaria pesada
05
Conjuntos objetivo
Bastidores de chasis, carcasas de ejes y conjuntos de plumas.
Robots de soldadura por puntos para líneas de carrocerías en bruto; células de soldadura por arco MIG/MAG para la fabricación de estructuras metálicas. Producción de grandes series con poca variedad y un tiempo de ciclo objetivo de 60 segundos o menos por conjunto.
Descubra la solución
EL DENOMINADOR COMÚN
Todas estas aplicaciones de soldadura comparten un denominador común: juntas repetitivas en chapas de acero o aleaciones, volúmenes de producción suficientes para cubrir la inversión en automatización de la soldadura y la necesidad de mantener una calidad de soldadura uniforme que los soldadores manuales no pueden sostener durante todo un turno. Si su taller produce más de 100 conjuntos soldados idénticos al mes.
Casos prácticos de automatización de la soldadura
Planta de estructuras metálicas
Shandong, China12 → 32Conjuntos / turno
8 % → 1,2 %Tasa de retrabajo
4 → 1Soldadores necesarios
11 moRecuperación completa de la inversión
El reto
Una planta que fabricaba 8.000 toneladas de pilares de vigas H al año sufría una rotación de soldadores superior a la prevista y tenía dificultades para sustituirlos. Dos estaciones de soldadura manual (con 1 soldadores en cada una) producían 12 conjuntos de rigidizadores para vigas H por turno. El retrabajo por problemas de ajuste era del 8 % (perfiles desiguales en los cordones en ángulo).
Sistema instalado
2 robots de soldadura sobre carril de Zhouxiang equipados con programación sin enseñanza manual de Bochu y seguimiento de la junta de largo alcance. Longitud total de los carriles: 14 metros en cada estación.
Impacto en las operaciones
El sistema sin enseñanza manual ha eliminado por completo la programación con el mando. Ahora, al inicio de cada lote, el operario importa el modelo de Tekla, carga las piezas en los útiles de fijación y supervisa ambos robots desde una sola estación. El consumo de hilo se ha reducido un 15 % por tres motivos: el robot no sobrepasa los lados de los cordones en ángulo, como sí puede hacerlo un soldador manual fatigado en la hora 6 de un turno de 8 horas.
Línea de paneles de astillero
Jiangsu, China< 5 MinTiempo de preparación
45 cm/mVelocidad (frente a 28)
1 turnoFormación necesaria
±3 mmTolerancia de separación
El reto
Un astillero de tamaño medio necesitaba automatizar la soldadura de mamparos y paneles de cubierta, pero no podía instalar células robotizadas permanentes dentro del casco. El espacio entre rigidizadores era de 400–600 mm y los paneles se trasladaban a diario entre estaciones de montaje.
Sistema instalado
4 robots colaborativos de soldadura Zhouxiang con bases magnéticas y seguimiento del arco.
Impacto en las operaciones
Los cobots se desplazan por la cubierta de una estación a otra, se fijan magnéticamente y el operario guía el robot para enseñarle la primera pasada. El seguimiento del arco compensa las separaciones de ajuste de ±2–3 mm habituales en los paneles navales punteados. Ahora, un operario gestiona dos cobots y dos soldadores cualificados pueden dedicarse a juntas complejas en salas de máquinas y cubas, donde el acceso robótico sigue siendo poco práctico.
Fabricante de puentes
Sudeste Asiático70 cm/mVelocidad (frente a 25)
6 % → 0,8 %Rechazos por falta de planitud
4 → 2Personal necesario
6 → 4 semPlazo de entrega
El reto
Antes, 4 soldadores trabajaban por parejas para soldar secciones de vigas cajón de 3,2 m de ancho y 1,0 m de profundidad, con chapas de diafragma separadas 400 mm entre centros. El trabajo se realizaba mediante soldadura manual. La inspección de calidad detectó que el 6 % de las vigas superaba la tolerancia de planitud de 2 mm debido a la deformación térmica causada por secuencias de soldadura arbitrarias.
Sistema instalado
1 robot de soldadura de pórtico Zhouxiang con visión 3D de escaneado lineal y reconstrucción a partir de nubes de puntos. Vano del pórtico: 4,5 m.
Impacto en las operaciones
Antes de soldar, el sistema de visión 3D escaneaba cada sección de viga, generaba una nube de puntos con la geometría real de la pieza y creaba la trayectoria de soldadura a partir del escaneo en lugar de los planos. Así, el robot seguía la ubicación real de cada chapa de diafragma, en lugar de las coordenadas teóricas.
“Para un lote de 40 vigas, antes ofrecíamos un plazo de 6 semanas. Con el sistema de pórtico, el mismo lote se entrega en menos de 4 semanas. La mejora de la planitud por sí sola nos ha evitado tener que enderezar con soplete casi una de cada cinco vigas.”
Capacidades de fabricación y certificaciones
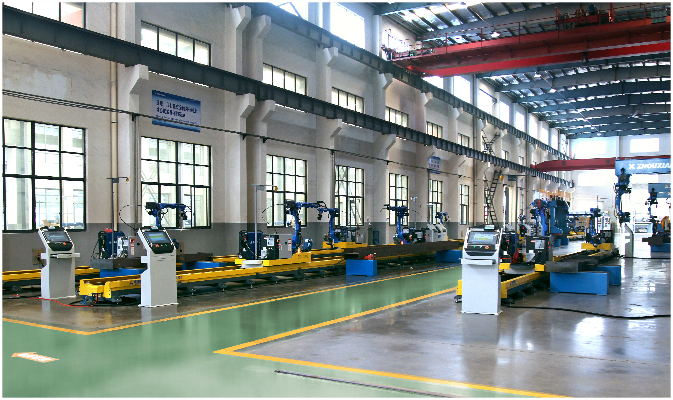
Zhouxiang, con sede en unas instalaciones de producción especializadas en Wuxi, provincia de Jiangsu, cuenta con medios propios de mecanizado, soldadura robotizada, montaje eléctrico e integración.
Zhouxiang mantiene colaboraciones con universidades de ingeniería chinas para desarrollar de forma continua la soldadura inteligente, la visión artificial 3D y el control adaptativo de procesos de soldadura.
Todos los productos están diseñados para realizar soldaduras de alta calidad conforme a AWS D1.1 (Código de soldadura estructural: acero), EN 1090 (Ejecución de estructuras de acero) y las especificaciones de las sociedades de clasificación (BV, DNV, CCS), cuando corresponda. La cartera de más de 200 patentes —incluidas más de 50 patentes de invención— refleja una inversión real en I+D en robótica de soldadura, no solo el montaje de componentes comprados.
Certificaciones y conformidad con normas
ISO 9001:2015
Gestión de la calidad
Marcado CE
Acceso al mercado de la UE
200+ patentes
50+ patentes de invención
ISO 3834
Calidad de la soldadura
Ingeniería e integración
Diseño mecánico
La cinemática de los brazos robóticos, las estructuras de pórtico, los sistemas de carril y los útiles de fijación se diseñan internamente con SolidWorks y Tekla para verificar las estructuras.
Ingeniería de procesos de soldadura
Bibliotecas de parámetros para procesos MIG, TIG, de plasma y láser en acero al carbono, acero inoxidable y aluminio, ajustadas para espesores de chapa de 1,5 mm a 60 mm.
Desarrollo de software
Incluye la plataforma de inteligencia de soldadura Bochu, con generación de trayectorias sin enseñanza manual, algoritmos adaptativos de seguimiento de la junta e interfaces de programación offline.
Protocolo de pruebas
Antes del envío, todos los sistemas se someten a un protocolo completo de pruebas de soldadura, incluidas pruebas destructivas de soldaduras de muestra para verificar la penetración, la fusión y las propiedades mecánicas según la norma aplicable del cliente.
Guía de precios de robots de soldadura: factores de coste
El precio de un robot de soldadura depende de tres variables: la configuración del robot, la sofisticación de sus sistemas inteligentes y de visión, y los útiles de fijación y la complejidad de integrar la pieza de trabajo.
Tipo de sistema
Intervalo de precios habitual (USD)
Principal factor de coste
Robot colaborativo de soldadura (cobot)
$10.000 – $20.000
Fuente de alimentación de soldadura y accesorios
Estación de trabajo de soldadura inteligente
$22.500 – $30.000
Posicionador y sistema de carga automática
Sistema sobre carril (un robot)
$38.500 – $65.000
Longitud del carril y paquete de seguimiento de la junta
Sistema en voladizo
$46.000 – $50.000
Longitud del carril, visión 3D y unidad de limpieza de la antorcha
Sistema de pórtico (compatible con dos robots)
$77.000 – $80.000
Vano del pórtico, visión 3D y software de nubes de puntos
Método de cálculo del ROI
Por término medio, calcular el plazo de recuperación de la inversión en automatización de la soldadura es bastante sencillo. Una célula de soldadura robotizada puede sustituir a 2–3 estaciones de soldadura manual y trabajar 2–3 turnos, frente a los 1.5 turnos que suelen ser viables con soldadores manuales (teniendo en cuenta las pausas, la fatiga y las dificultades para cubrir vacantes).
Reducción de los costes laborales
Un operario de robot gestiona 1–2 células, frente a los 2–3 soldadores manuales necesarios por estación. Con costes laborales totales de $25–$40/hour en Norteamérica o Europa, el ahorro alcanza los $80,000–$150,000/year por célula.
Ahorro de hilo de soldadura (10–18 %)
Los robots no sobrepasan los lados de los cordones en ángulo ni desperdician hilo al iniciar y detener el arco, como puede hacer un soldador fatigado después de la hora seis de un turno.
Disminuye el retrabajo
La tasa baja de 5–10 % (trabajo manual) a menos del 2 % (trabajo robotizado), porque los perfiles uniformes de soldadura requieren menos reparaciones y menos amolado.
Ahorro de gas de protección
El control preciso de los parámetros y una mayor velocidad de avance reducen el consumo total de gas en 15–25 % por metro de soldadura.
La productividad se multiplica por 3–5×
En cordones rectos. Un sistema sobre carril suelda rigidizadores de vigas H a 80 cm/min; un soldador manual realiza la misma junta a 20–25 cm/min.
La mayoría de los fabricantes de estructuras metálicas que producen más de 200 conjuntos repetitivos al mes indican un plazo de recuperación de la inversión de 12-18 meses, siempre que el ahorro de productividad se sume al ahorro en costes de materiales. Los fabricantes de automóviles y electrodomésticos de gran volumen suelen recuperarla en 10 meses.
Abrir la calculadora de ROI →
SLA de ingeniería: 48 HORAS
¿Está listo para automatizar su producción de soldadura?
Envíenos los planos de sus piezas y sus objetivos de producción. El departamento de ingeniería de aplicaciones le asesorará sobre la solución de soldadura adecuada y le enviará un presupuesto detallado en 48 horas.
Solicite un presupuesto gratuito
Sin compromiso • Revisión por expertos
Servicio posventa y asistencia técnica
Un sistema de soldadura robotizada es un activo de producción crítico que afecta directamente a la productividad. Las paradas tienen un coste económico, tanto por la producción perdida como por los retrasos en los pedidos y las horas extra necesarias para recuperarlos. El programa posventa de Zhouxiang está diseñado para reducir al mínimo el tiempo de respuesta y reanudar la soldadura en el menor plazo posible.
Acuerdos de nivel de servicio (SLA)
Diagnóstico remoto 24 horas
Conexión al sistema mediante VPN, acceso a los registros del controlador, identificación del fallo y aplicación de una solución sin esperar a una visita a las instalaciones del cliente. La mayoría de los problemas de software y parámetros se resuelven en un plazo de 4 horas.
Repuestos en un plazo de 48 horas
Las piezas de desgaste habituales (fundas de antorcha, puntas de contacto, boquillas, rodillos de arrastre y ventanas de sensores) se envían en un plazo de 48 horas mediante mensajería urgente a cualquier destino.
Asistencia en las instalaciones del cliente en un plazo de 72 horas
Para averías mecánicas o eléctricas que requieren reparación presencial. En China, la respuesta se produce el mismo día o al día siguiente.
Puesta en marcha y formación
Un ingeniero de aplicaciones supervisa la instalación, realiza las primeras soldaduras de producción junto con sus operarios y permanece en las instalaciones hasta que el equipo puede trabajar de forma autónoma. La formación abarca el funcionamiento diario, el mantenimiento de la antorcha, la resolución de problemas y la programación offline.
Asistencia remota para la programación
Cuando empiece a soldar una pieza con una geometría nueva, el equipo de ingeniería de Zhouxiang le ayudará a generar y validar el programa de soldadura a distancia, lo que reducirá el tiempo de preparación al lanzar nuevos productos.
Garantía estándar de 2 años
Para los componentes mecánicos y eléctricos. Los componentes consumibles (conjuntos de antorcha, cubiertas de sensores) tienen una garantía de 1 año. Hay disponibles garantías ampliadas y contratos de mantenimiento anuales.
Grandes empresas de robótica como FANUC, KUKA, Yaskawa Motoman y ABB comparten el mercado de los robots de soldadura con fabricantes especializados en soldadura, como Lincoln Electric, ESAB y Zhouxiang. La diferencia está en el alcance de su oferta: FANUC y KUKA venden brazos robóticos que los integradores incorporan después a células de soldadura, mientras que fabricantes como Zhouxiang suministran sistemas de soldadura robotizada llave en mano: el robot, los útiles de fijación, el seguimiento de la junta, la fuente de alimentación de soldadura y el carril o pórtico, todo diseñado como una sola unidad. Si dispone de capacidad de integración propia, puede bastar con comprar un brazo robótico sin más. Si necesita un sistema listo para soldar desde el primer día, busque un fabricante que suministre células completas.
Según la configuración, prevea un presupuesto de $35.000 a $320.000. Un cobot básico con base magnética para trabajos en astilleros cuesta a partir de unos $35.000–$55.000. Un sistema montado sobre carril con programación sin enseñanza y seguimiento de la junta cuesta entre $55.000–$110,000. Un pórtico completo con visión 3D, dos robots y un vano de 5 metros cuesta entre $180.000–$320.000. Tenga en cuenta que el brazo robótico suele representar solo el 30–40 % del coste total del sistema; el resto corresponde a útiles de fijación, posicionadores, fuentes de alimentación de soldadura, vallas de seguridad e integración.
El tamaño, la velocidad y el método de programación. Un robot industrial de soldadura trabaja detrás de vallas de seguridad, funciona a plena velocidad y se programa con un mando de programación o software offline. Un cobot prescinde de las vallas, se mueve más despacio y se programa guiando el brazo a mano por la trayectoria de soldadura. Elija un cobot para trabajos variados en astilleros o talleres. Elija un robot industrial para líneas dedicadas que repiten la misma soldadura cientos de veces por turno.
La mayoría de los sistemas de soldadura robotizada utilizan GMAW (MIG/MAG) como proceso principal, ya que la automatización de la alimentación de hilo y las características estables del arco facilitan su automatización. La soldadura robotizada GTAW (TIG) se emplea en piezas de pared fina o juntas críticas, donde son importantes las pocas salpicaduras y la precisión. Los robots de soldadura por puntos son habituales en las líneas de carrocería en bruto del sector automovilístico. Los robots de soldadura por plasma trabajan con acero inoxidable y aleaciones de mayor espesor. Los robots de soldadura láser generan la zona afectada por el calor más estrecha para juntas de precisión en chapas finas. La mayoría de los sistemas modernos pueden cambiar de proceso sustituyendo la antorcha y los parámetros.
La fabricación de estructuras metálicas lidera el mercado: las vigas en H, las columnas y los conjuntos de chapas requieren grandes volúmenes de cordones de soldadura en ángulo repetitivos, que los robots realizan más rápido que los soldadores manuales. En la construcción naval se utilizan sistemas de pórtico y cobots para paneles de casco, mamparos y secciones de cubierta. La construcción de puentes, la fabricación de equipos eléctricos (cubas de transformadores, bastidores de aparamenta) y la fabricación de automóviles también dependen en gran medida de la automatización de la soldadura. Cualquier operación que produzca más de 100 conjuntos soldados idénticos al mes es una buena candidata.
Empiece por responder a tres preguntas. Primera: ¿cuál es su cordón de soldadura más largo? De ello dependen la longitud del carril o el vano del pórtico. Segunda: ¿cuál es el tamaño del lote y cuánta variedad hay entre las piezas? Para una producción de gran volumen y poca variedad conviene una célula dedicada montada sobre carril o una estación de trabajo. Para trabajos de bajo volumen y gran variedad, es más adecuado un cobot o un sistema sin enseñanza con programación offline. Tercera: ¿cuánto espacio tiene en el suelo y de qué acceso dispone para la grúa? Los robots en voladizo se instalan en altura y dejan libre el espacio del suelo para la carga. Adapte el alcance y la capacidad de carga del robot a la chapa de mayor espesor y a la geometría de junta más habitual.
La tolerancia de ajuste de las piezas es la principal limitación práctica. Un robot de soldadura necesita que las piezas estén colocadas a unos ±1,5 mm de la trayectoria programada. Si la variación del punteado supera esa cifra, el robot puede no alcanzar la junta o perforar la pieza. Por eso, las operaciones previas de corte y ensamblaje deben ser más precisas que las que se aceptan en la soldadura manual. Además, los robots resultan rentables en la producción repetitiva. Si fabrica piezas únicas con 20 configuraciones de junta diferentes, el tiempo de programación puede no justificar la inversión.
Depende del sistema. Se tarda 2–4 semanas en aprender a programar con un mando. Los sistemas sin enseñanza reducen ese tiempo a horas: basta con importar un modelo 3D para que el software genere la trayectoria. Los cobots son los más rápidos: guíe el brazo una vez por la trayectoria de soldadura y pulse el botón de inicio.
Busque la certificación de gestión de calidad ISO 9001, el marcado CE para cumplir los requisitos del mercado europeo y la certificación ISO 3834 sobre requisitos de calidad para la soldadura. Si sus productos deben cumplir códigos de soldadura estructural, compruebe que los sistemas del fabricante permiten producir soldaduras conformes con AWS D1.1, EN 1090 o normas equivalentes. También son importantes las certificaciones específicas de su mercado de exportación (CU-TR para Rusia/CEI, BV o DNV para aplicaciones navales). La cartera de patentes del fabricante es una señal de inversión real en I+D, frente al simple montaje de componentes de terceros.
La mayoría de los fabricantes de estructuras metálicas indican un plazo de recuperación de la inversión de 12–18 meses al sustituir dos puestos de soldadura manual por una célula robotizada. Estos son los factores: un robot trabaja en dos o tres turnos sin horas extra, suelda entre 3–5 veces más rápido en cordones rectos y desperdicia entre un 10–18 % menos de hilo porque no sobrepasa los catetos de los cordones en ángulo. El retrabajo baja de una tasa habitual de rechazo del 5–10 % a menos del 2 %, porque cada pasada es idéntica. El consumo de gas de protección disminuye entre un 15–25 % gracias a una mayor velocidad de avance y un control más preciso de los parámetros. En cuanto a la mano de obra, un operario que gestiona dos células robotizadas sustituye a cuatro o seis soldadores manuales, lo que permite ahorrar $100.000+ al año en costes laborales totales con los salarios vigentes en Norteamérica o Europa. Los talleres de gran volumen con más de 200 conjuntos idénticos al mes suelen recuperar la inversión en cerca de 10 meses. En los astilleros y la fabricación de puentes, el plazo es algo mayor —14 to 20 months— debido a que el trabajo es menos repetitivo, aunque los retornos siguen siendo sólidos dada la escasez de soldadores cualificados en esos oficios.
Como mínimo: asistencia de diagnóstico remoto 24 horas al día, repuestos en un plazo de 48 horas y servicio en las instalaciones del cliente en un plazo de 72 horas para averías críticas. Un buen fabricante también ofrece formación para los operarios en sus instalaciones, un periodo de puesta en marcha con un ingeniero de aplicaciones allí presente y asistencia remota para programar nuevas configuraciones de piezas. Compruebe las condiciones de la garantía estándar: 2 años para los componentes mecánicos y 1 año para las piezas consumibles son valores de referencia razonables.
La automatización completa ya es habitual en la soldadura de producción repetitiva: las líneas de carrocería en bruto del sector automovilístico realizan cientos de soldaduras por puntos en cada ciclo sin intervención manual. En la fabricación de estructuras y piezas pesadas, la tendencia apunta a una soldadura adaptativa con visión 3D y seguimiento de la junta, capaz de gestionar las variaciones entre piezas sin volver a enseñar el recorrido manualmente. Aun así, los soldadores cualificados siguen siendo esenciales para evaluar el ajuste de las piezas, valorar la calidad, resolver problemas con los útiles de fijación y abordar juntas complejas demasiado variables o poco frecuentes para justificar su programación. En la práctica, el soldador deja de sujetar la antorcha y pasa a gestionar células robotizadas y resolver problemas que las máquinas no pueden solucionar.
Referencias y fuentes de datos
Normas internacionales y cualificaciones de sistemas
ISO 9001:2015
— Sistemas de gestión de la calidad. Requisitos
ISO 3834
— Requisitos de calidad para la soldadura por fusión de materiales metálicos
AWS D1.1/D1.1M
— Código de soldadura estructural. Acero (American Welding Society)
EN 1090-2
— Ejecución de estructuras de acero y estructuras de aluminio
ISO 10218-1:2011
— Robots y dispositivos robóticos. Requisitos de seguridad
IIW
— Directrices para la cualificación de sistemas de robots de soldadura
Documentos de especificaciones de productos de Zhouxiang
(fichas técnicas de la gama de productos 2025–2026)

