Contacte con Zhouxiang

Estación de soldadura robotizada sobre carril de suelo
Estación de soldadura robotizada sobre carril de suelo para fabricar estructuras metálicas
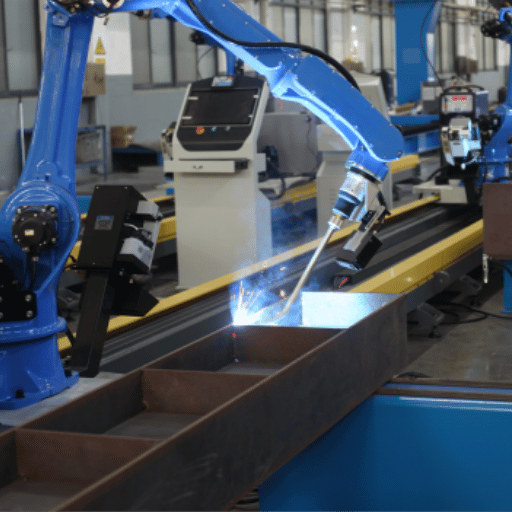
Un puesto de soldadura robotizada sin programación manual que interpreta directamente modelos de Tekla y SolidWorks, sin necesidad de programar las trayectorias manualmente. El seguimiento láser de juntas corrige desviaciones de hasta ±0,05mm en tiempo real. El carril de suelo de 12m permite que dos robots trabajen en ambos lados de una viga sin recolocarla. Fabricada por ZHOUXIANG, empresa con más de 30 años de experiencia y más de 200 patentes en equipos de soldadura automatizada.
30+
Años de fabricación
200+
Patentes registradas
50+
Países a los que presta servicio
±0.05mm
Precisión de repetición
Cómo funciona una estación de soldadura robotizada sobre carril de suelo: proceso tecnológico
Una estación de soldadura robotizada sobre carril de suelo no es una sola máquina, sino un sistema. Sus componentes deben comunicarse entre sí; de lo contrario, se generan piezas defectuosas y costosas. Este es el proceso real, desde la carga de una pieza hasta la retirada de una soldadura terminada.
01
Carga de la pieza y preparación del útil de fijación
El operario coloca el componente de estructura metálica en los útiles de fijación distribuidos a lo largo del carril de suelo. En el caso de las vigas H, suele utilizarse un posicionador de cabezal y contrapunto o un útil de fijación tipo L. Antes de que se mueva ningún elemento, el sistema de control confirma la posición del útil y la presencia de la pieza. La carga lleva entre 2-5 minutos, según el tamaño de la pieza; buena parte puede realizarse mientras el robot suelda la pieza anterior en la estación opuesta.
02
Escaneado 3D y detección de juntas
El módulo de visión artificial, que en nuestro caso incorpora un buscador de juntas de gran distancia de trabajo, escanea la pieza y genera una nube de puntos con las ubicaciones de las juntas. Así, el sistema puede identificar automáticamente la anchura de la separación, la abertura de raíz y la posición del ángulo de envoltura. Los datos se envían directamente al sistema de control. No hace falta programar manualmente. Eso es lo que entendemos por soldadura sin programación manual: el robot localiza las zonas que debe soldar mediante visión, sin que haya que guiarlo a mano por cada junta.
03
Generación de trayectorias de soldadura y ajuste de parámetros
El software inteligente de la máquina procesa los datos del escaneado y los contrasta con la biblioteca de procesos. Para cada tramo de junta, selecciona la velocidad de alimentación del hilo, la velocidad de avance, la tensión y el ángulo de la antorcha de soldadura. Los parámetros y la biblioteca incluyen perfiles para distintos tipos de junta: soldaduras en ángulo en perfiles en U, juntas a tope en chapas y chaflanes en V en alas gruesas. El sistema calcula automáticamente estos ajustes, sin que el operario tenga que introducir valores.
04
Ejecución de la soldadura robotizada
El robot de soldadura se desplaza por el carril de suelo y ejecuta la trayectoria prevista. La unidad de soldadura MIG del brazo robótico mantiene el ángulo de la antorcha y la distancia de salida del hilo, mientras el seguimiento láser corrige en tiempo real cualquier desviación. Los parámetros del arco se mantienen ajustados a los valores de la biblioteca de procesos. El sensor anticolisión controla la distancia alrededor del extremo del robot. Si algo inesperado entra en la zona, el sistema frena antes del contacto.
05
Control de calidad y descarga
Tras la soldadura, los instrumentos de la estación registran todos los parámetros de cada cordón: corriente, tensión, velocidad de avance y consumo de hilo. Estos datos se utilizan para el seguimiento mediante SPC y la trazabilidad. El operario inspecciona la soldadura terminada, descarga la pieza y el ciclo se repite. El tiempo total del ciclo depende de la complejidad de la pieza, pero la soldadura de nervios en vigas H suele realizarse con soldadura automática a 0,3-0,5 m/min.
Componentes principales de una estación de soldadura robotizada sobre carril de suelo
Toda estación de soldadura robotizada sobre carril de suelo cuenta con cinco subsistemas principales. Si falta uno, el conjunto rinde por debajo de lo esperado o simplemente no funciona.
Subsistema 01 – Brazo robótico de 6 ejes y carril lineal de precisión
Sistema de robot y carril
MR12-2010
Carril estándar de 12m
A medida, de 6m a más de 20m
Precisión de ±0,05mm
El brazo de 6 ejes (utilizamos la serie MR, cuyo modelo de referencia es el MR12-2010) se desplaza sobre un carril lineal rectificado de precisión. Nuestro carril estándar mide 12 metros; también hemos fabricado carriles a medida de 6m a más de 20m para fabricantes de vigas de puente. La bancada del carril no es una simple guía atornillada al suelo: está diseñada con amortiguación de vibraciones y compensación térmica para mantener la precisión de posicionamiento de ±0,05mm del robot incluso tras horas de exposición al calor del arco.
Subsistema 02 – Control de soldadura integrado y planificación de trayectorias 3D
Sistema de control y software
Controlador Friendess
Tekla / SolidWorks / UG
Generación automática de trayectorias
Aquí es donde muchos sistemas de la competencia se quedan cortos. Nuestro sistema de control basado en Friendess gestiona tanto la cinemática del robot como los parámetros del proceso de soldadura desde una única interfaz. Lee modelos 3D de Tekla, SolidWorks o UG, los mismos archivos que ya utilizan sus ingenieros de estructuras. Sin programación con joystick ni punto por punto. Importe el modelo y el software genera la trayectoria. Más información a continuación.
Subsistema 03 – Detección de juntas y corrección de soldadura en tiempo real
Seguimiento láser de juntas
Escáner láser lineal
Corrección en tiempo real
Compensación de deformaciones
Junto a la antorcha se instalan un escáner láser lineal y un buscador de juntas de largo alcance. Antes de iniciar el arco, el sensor cartografía la geometría de la junta: anchura de la separación, profundidad y ángulo. Durante la pasada, sigue la junta en tiempo real y envía correcciones al robot. Así se mantiene la calidad cuando la pieza se deforma por la acumulación de calor. Sin este sistema, dependería de que el acero permaneciese perfectamente recto a lo largo de 12 metros. Y no será así.
Subsistema 04 – Fuente de alimentación de soldadura digital y antorcha refrigerada por agua
Fuente de alimentación y antorcha
Aotai / Megmeet
Antorcha TRM refrigerada por agua
Ciclo de trabajo de turno completo
Equipamos cada estación con fuentes de alimentación de soldadura digitales Aotai o Megmeet (a su elección) y antorchas TRM alargadas refrigeradas por agua. La refrigeración por agua es importante en ciclos de trabajo con cordones largos: las antorchas refrigeradas por aire se sobrecalientan y la boquilla se deteriora tras 30-40 minutos de arco continuo. Nuestras antorchas funcionan durante turnos completos sin limitación térmica. La corriente de soldadura, la tensión y la velocidad de alimentación del hilo se sincronizan a través del controlador Friendess; no hace falta un mando independiente para la fuente de alimentación.
Estación de soldadura robotizada sobre carril de suelo frente a soldadura tradicional: qué cambia y qué no
Pasar de la soldadura manual o semiautomática a una estación de soldadura robotizada sobre carril de suelo no es solo una mejora de velocidad. Algunos aspectos mejoran de forma notable; otros se mantienen prácticamente igual. Y algunos, conviene decirlo claramente, requieren adaptación. Este es un análisis sincero basado en lo que hemos observado en cientos de instalaciones.
Estación de soldadura robotizada sobre carril de suelo
Soldadura manual o semiautomática
Tiempo de preparación por pieza nueva
2–5 minutos (importar modelo 3D y generar la trayectoria automáticamente)
✓ Entre 6–9× más rápido
Tiempo de preparación por pieza nueva
15–45 minutos (medir, marcar y ajustar los parámetros manualmente)
✗ Lenta con piezas nuevas
Consistencia de la soldadura en vigas de 12m
Desviación de ±0,05mm, sin variaciones por fatiga
✓ Precisión de máquina
Consistencia de la soldadura en vigas de 12m
La desviación aumenta después de 6m. Depende de la habilidad y el nivel de fatiga del soldador.
✗ Calidad variable
Nivel de cualificación requerido para el operario
Nivel de operario de máquina. Formación de 3 días. No se necesita certificado de soldadura.
✓ Mucho más fácil de aprender
Nivel de cualificación requerido para el operario
Soldador certificado. Formación de 6–12 meses. Se prefieren certificados AWS/EN.
✗ Barrera de entrada elevada
Tasa de retrabajo (habitual)
2–5 % de rechazos en la primera pasada, normalmente por motivos estéticos, no estructurales
✓ Entre 4–5× menos rechazos
Tasa de retrabajo (habitual)
10–20 % en cordones largos. La cifra aumenta en los turnos de noche.
✗ Retrabajo costoso
Capacidad para trabajar en varios turnos
Funciona durante 2–3 turnos con la misma calidad. Sin factor de fatiga.
✓ Calidad constante las 24 horas, los 7 días de la semana
Capacidad para trabajar en varios turnos
La calidad baja un 20–30 % en el segundo o tercer turno, según se ha documentado repetidamente.
✗ Depende de la fatiga
Flexibilidad con una gran variedad de referencias
Gestiona más de 20 variaciones de piezas por turno sin reprogramar
✓ Flexibilidad digital
Flexibilidad con una gran variedad de referencias
El soldador se adapta con naturalidad, pero trabaja más despacio con juntas que no conoce.
△ Adaptabilidad humana
Mano de obra por estación
1 operario gestiona 1–2 estaciones al mismo tiempo
✓ 2× eficiencia de mano de obra
Mano de obra por estación
1 soldador por estación, más un montador o ayudante para conjuntos grandes
✗ Costes laborales más elevados
Inversión inicial
$35.000–$150.000 según la configuración
△ Mayor inversión inicial
Inversión inicial
$2.000–$8.000 por estación de soldadura (solo equipo)
✓ Bajo coste de entrada
Especificaciones técnicas del robot de soldadura sobre carril de suelo para vigas H
| Parámetro | ZXR12-2010 |
ZXR10W-1440-D |
Modelos de robot opcionales |
ZXR12-2010 | ZXR10W-1440-D |
Número de ejes |
6 ejes | 6 ejes |
Radio de acción |
2010mm | 1440mm |
Carga útil |
12KG | 10KG |
Grado de protección |
Ejes J1, J2 IP56 (ejes J3, J4, J5, J6 IP67) |
Ejes J1, J2 IP56 (ejes J3, J4, J5, J6 IP67) |
Método de instalación |
de pie en el suelo / tipo soporte / tipo invertido | de pie en el suelo / tipo soporte / tipo invertido |
Potencia nominal |
4.5KVA | 4.5KVA |
Señal de entrada/salida |
estándar: 16 entradas/16 salidas, 24VDC | estándar: 16 entradas/16 salidas, 24VDC |
Peso del robot |
313KG | 210KG |
Precisión de posicionamiento repetitivo |
±0.05 | ±0.05 |
Cómo resolver los problemas habituales de soldadura con un robot de soldadura sobre carril de suelo
Cada taller de fabricación de estructuras metálicas se enfrenta a problemas parecidos, ya sea en la industria de la automoción, la construcción o la soldadura robotizada de maquinaria para la industria de transformación. Hemos escuchado muchas versiones de lo mismo. Estos son los problemas más frecuentes y lo que puede hacer realmente un robot de soldadura para maquinaria industrial. El objetivo siempre es el mismo: avanzar hacia la automatización y la inteligencia en la producción de estructuras metálicas mediante una soldadura automática fiable y funciones inteligentes que reduzcan de verdad los tiempos de inactividad.
Problema: cada vez hay menos soldadores cualificados
AWS prevé que solo en Estados Unidos faltarán 314.000 soldadores. La edad media de los soldadores certificados sigue aumentando. La formación lleva 6–12 meses. Mientras tanto, se acumulan los pedidos.
Nuestra respuesta:
El sistema de soldadura sin programación manual de Friendess permite que un operario de máquina, sin necesidad de ser soldador certificado, gestione la estación. Importe modelos de Tekla o SolidWorks y el sistema se encarga del resto. Una persona puede supervisar dos o tres máquinas al mismo tiempo.
Problema: la calidad de la soldadura varía en los cordones largos
¿Soldadura manual en una viga H de 12 metros? Hasta un gran soldador pierde consistencia más allá de los 6 metros. La fatiga, las desviaciones del arco y los cambios de postura se acumulan. La tasa de retrabajo en cordones largos puede llegar al 15–20 %.
Nuestra respuesta:
El sensor láser sigue la junta en tiempo real y envía correcciones al sistema de control. La desviación se mantiene dentro de ±0,05mm, independientemente de la longitud del cordón. Aumenta el rendimiento a la primera y se reduce considerablemente el retrabajo.
Problema: la gran variedad y el bajo volumen reducen el ROI
Los robots de soldadura tradicionales requieren reprogramación para cada pieza nueva. Si fabrica 20 configuraciones distintas de vigas H en una semana, el tiempo de preparación reduce las mejoras de productividad.
Nuestra respuesta:
La soldadura sin programación manual resuelve este problema. El sistema lee el modelo 3D, utiliza visión artificial para identificar automáticamente la geometría real de la junta, ajusta la trayectoria de soldadura y empieza a trabajar. Sin programación punto por punto. El cambio de referencia pasa de horas a minutos.
Problema: las vigas largas no caben en estaciones fijas
Una viga de cubierta de 12m o una viga de grúa no se puede soldar en una célula de posición fija. Habría que recolocarla varias veces, lo que lleva tiempo y provoca errores de alineación.
Nuestra respuesta:
El carril de suelo de 12m, ampliable bajo petición, permite que el robot recorra toda la longitud sin recolocar la pieza. Se puede acceder a ambos lados del carril. En una línea de producción con carril de suelo, dos robots trabajan simultáneamente para duplicar la capacidad de producción.
Aplicaciones de las estaciones de soldadura robotizada sobre carril de suelo: sectores a los que prestamos servicio
Una estación de soldadura robotizada sobre carril de suelo no está limitada a un solo sector. Hemos suministrado estos equipos a fábricas que construyen puentes, almacenes, barcos, camiones y estructuras para centrales eléctricas. Los retos de soldadura varían más de lo que cabría esperar entre sectores. Estos son los ámbitos donde vemos más demanda y lo que suele necesitar cada sector de un puesto de trabajo.
Fabricación de estructuras metálicas y edificios
Este es nuestro principal ámbito de actividad. Las vigas H, las columnas cajón, las cerchas de cubierta y las vigas de grúa se fabrican con el carril de suelo. La escasez de soldadores afecta especialmente al sector de la construcción, y los talleres que fabrican más de 100 vigas al mes no pueden aumentar la producción únicamente con mano de obra manual. Nuestras estaciones trabajan con piezas de 3m a 12m en una sola pasada.
Puentes e infraestructuras
La fabricación de puentes implica chapas gruesas, vanos largos y tolerancia cero a los defectos de soldadura. Suministramos una instalación a medida con un carril de 15m a un contratista de estructuras metálicas para puentes en Arabia Saudí. Un único sistema se encargó de soldar chapas de diafragma, rigidizadores y vigas principales. El seguimiento láser de juntas es esencial en este caso, ya que la deformación de chapas de estos espesores puede desplazar las juntas 2–3mm.
Construcción naval e industria marítima
Los astilleros necesitan soldar en ángulos poco habituales. Plataformas en T, nervios en U y rigidizadores longitudinales no son piezas planas que puedan colocarse cómodamente sobre una mesa. Por eso, la configuración en voladizo de 8 ejes (ZX-XRYSW100) es la más solicitada en este sector. Los ejes adicionales permiten alcanzar posiciones con ángulos de envoltura a las que no llegan los brazos estándar de 6 ejes.
Automoción y vehículos pesados
La industria de la automoción utiliza estaciones sobre carril de suelo para fabricar bastidores de chasis, subconjuntos de remolques y componentes de camiones pesados. Los volúmenes son mayores que en la fabricación de estructuras metálicas y la velocidad de cambio de referencia es aún más importante. Nuestro sistema sin programación manual permite cambiar entre 5–8 configuraciones de bastidor distintas por turno sin reprogramar.
Equipos de generación eléctrica y energía
Estructuras para centrales eléctricas, bastidores de calderas y torres de transmisión: todas son pesadas, largas y requieren soldaduras certificadas conforme a las normas ASME o AWS. La biblioteca de procesos de nuestro sistema de control almacena conjuntos de parámetros validados para acero al carbono, acero inoxidable y acero patinable, materiales habituales en la construcción de instalaciones energéticas. Un operario nos dijo: «El robot no se cansa a las 2 AM. Mis soldadores sí».
Maquinaria de transformación y equipos industriales
La soldadura robotizada de maquinaria de transformación abarca una amplia gama de piezas: bastidores de cintas transportadoras, bases de máquinas, conjuntos de cubas hidráulicas y todo tipo de estructuras soldadas. A menudo se trata de piezas únicas o de series cortas. Ahí es donde el sistema sin programación manual demuestra su utilidad. Importe el modelo, suelde la pieza y continúe con la siguiente. Sin acumulación de tareas de programación.
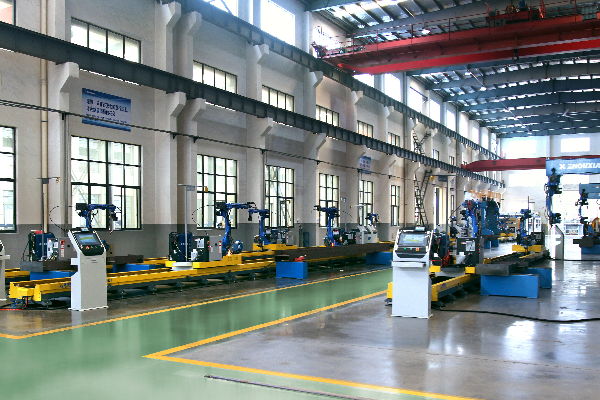
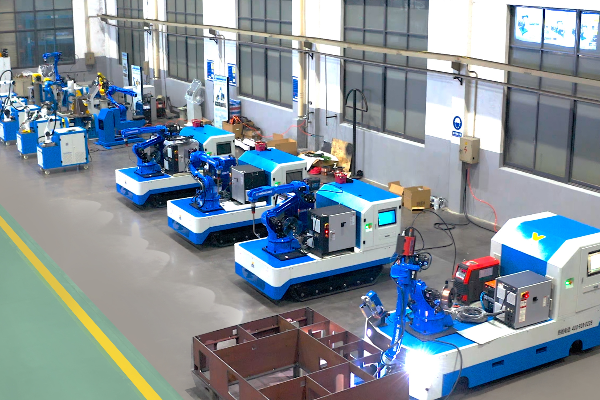
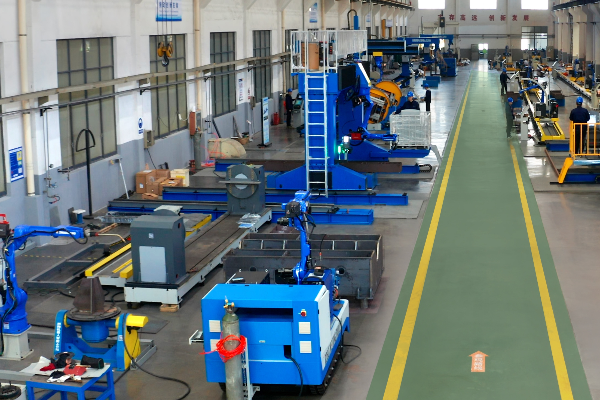
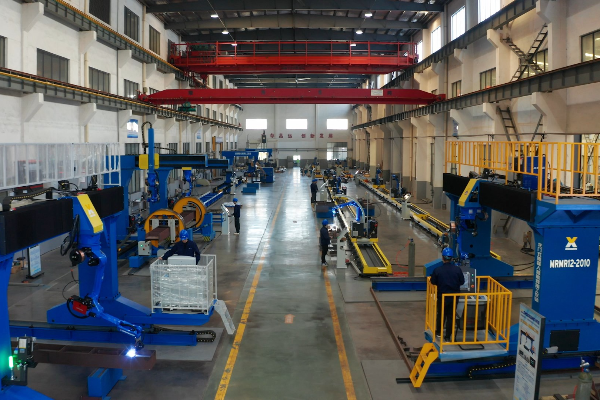
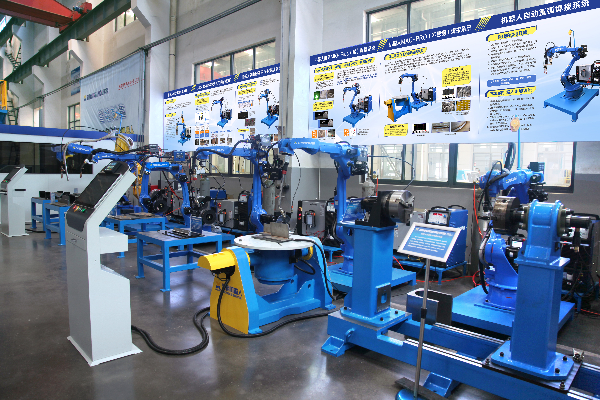
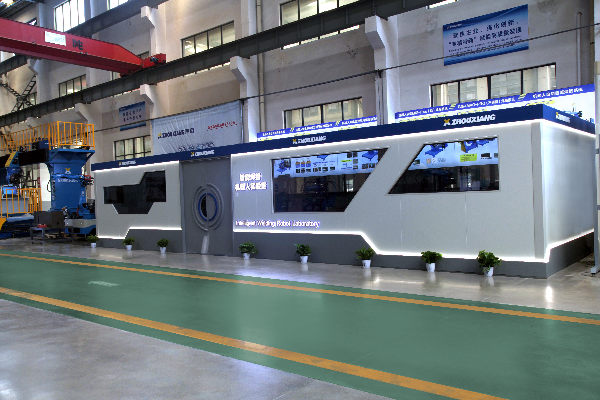
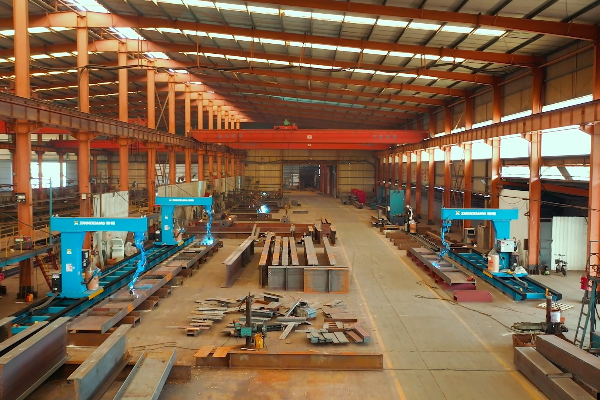
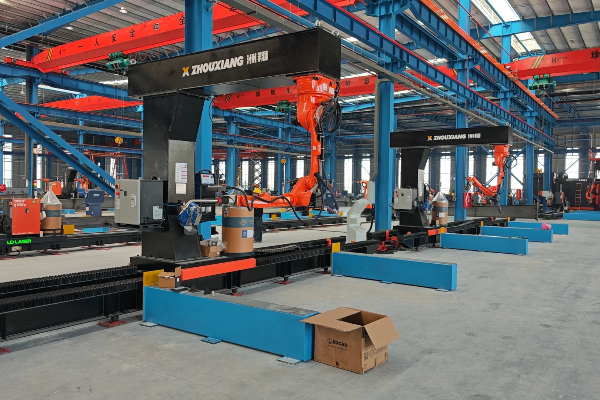
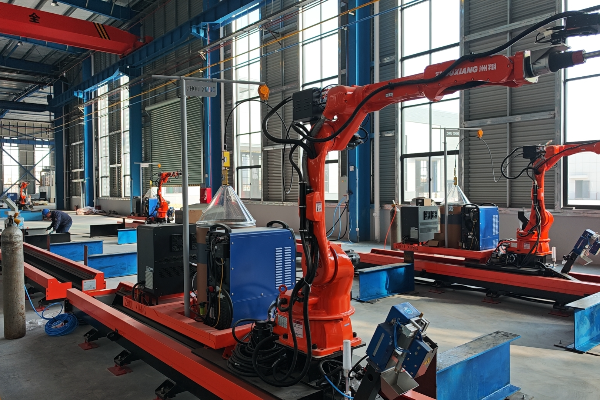
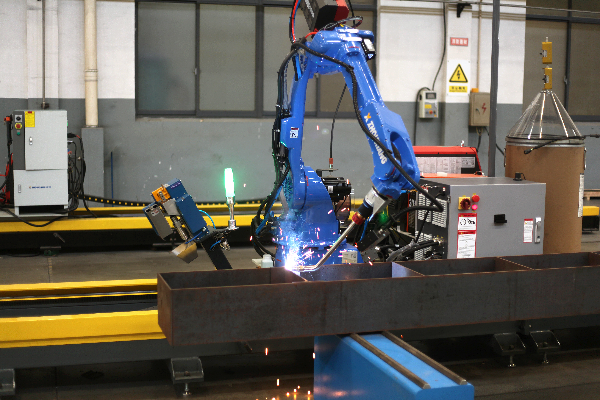
Base de fabricación de estaciones de soldadura robotizada de Zhouxiang Intelligent
×
![]()
Estación de soldadura robotizada sobre carril de suelo: sistemas de seguridad, normas y cumplimiento
La seguridad de una célula de soldadura robotizada no se limita a las etiquetas CE. También importa qué ocurre si se suelta una abrazadera, si una viga se desplaza durante la soldadura o si un operario se acerca demasiado a un brazo en movimiento a 1.5 metros por segundo. Hemos incorporado varias capas de protección en cada estación de soldadura robotizada sobre carril de suelo y las hemos puesto a prueba en condiciones reales, en plantas de producción, no solo mediante simulaciones.
ISO 10218-1/2
Seguridad de los robots. Define límites de velocidad y fuerza, así como los requisitos de parada de emergencia para robots industriales. Todos nuestros brazos MR12-2010 cumplen esta norma.
IEC 62443
Ciberseguridad industrial. El controlador Friendess se conecta a su red para importar modelos; IEC 62443 establece cómo proteger esa conexión.
ISO 9001:2015
Gestión de la calidad. Cada estación de soldadura robotizada sobre carril de suelo sale de nuestra fábrica con un expediente de calidad completo: registros de inspección, muestras de soldaduras de prueba y certificados de calibración.
CE / ISO 14001
Seguridad medioambiental y de producto para los mercados europeos. Disponemos de ambas certificaciones. Las máquinas destinadas a países de la UE incluyen toda la documentación CE en el embalaje.
AWS D1.1 / EN 1090
Normas de calidad de soldadura. Nuestra biblioteca de parámetros almacena procedimientos validados para cumplir D1.1 (acero estructural) y EN 1090 (construcción de estructuras de acero con marcado CE).
Proveedor de estaciones de soldadura robotizada sobre carril de suelo: soluciones OEM, ODM y a medida
ZHOUXIANG suministra estaciones de soldadura robotizada sobre carril de suelo tanto en modelos estándar como en paquetes OEM/ODM totalmente personalizados. Hemos fabricado puestos de soldadura de marca blanca para distribuidores en Alemania, Turquía y Brasil. Si es distribuidor o integrador y desea incorporar la soldadura robotizada a su catálogo, podemos ofrecerle lo siguiente:
Configuraciones a medida
Longitudes de carril de 3m a más de 20m. Uno o dos robots. Puede elegir la marca del equipo de soldadura (integramos Aotai, Megmeet, Lincoln y Fronius). Entre las opciones de posicionador se incluyen los tipos L y P, de cabezal y contrapunto y rotativos de servicio pesado. Diseñamos la solución para adaptarla a su planta, no al revés.
Precios para pedidos de varias unidades
¿Va a comprar 3 o más unidades? Ofrecemos precios por volumen que no suelen aparecer en presupuestos para una sola estación. Un pedido de un grupo turco de fabricación de estructuras metálicas incluyó 8 estaciones para 3 plantas, una operación que marca una diferencia en el coste por unidad.
Logística y asistencia
Enviamos con condiciones CIF/FOB a cualquier puerto importante. Nos encargamos del embalaje en cajas y de la carga de los contenedores. Ofrecemos asistencia para la puesta en marcha en las instalaciones del cliente o a distancia mediante nuestro sistema de gemelo digital. Hay kits de repuestos para los componentes de la estación, y los instrumentos del equipo cuentan con una garantía de 12 meses.
¿Desea conocer los detalles y el precio de las opciones de robot para su proyecto? La forma más rápida es utilizar el formulario de presupuesto que aparece a continuación. Nuestro equipo de exportación responde en un plazo de 24 horas durante los días laborables.
Solicite presupuesto al instante
Comparativa interactiva
Comparativa de estaciones de soldadura robotizada: sobre carril de suelo, en voladizo y sobre pórtico
Compare los tres tipos principales de puestos de trabajo. Elija dos para ver sus especificaciones, ventajas y limitaciones.
Seleccione dos opciones para comparar
Carril de suelo frente a voladizo
Carril de suelo frente a pórtico
Voladizo frente a pórtico
Herramientas adicionales para estaciones de soldadura robotizada sobre carril de suelo
Calculadora del ROI y el plazo de recuperación de la inversión en robots de soldadura
Calcule al instante el retorno de su inversión. Averigüe cuánto puede ahorrar al automatizar los procesos de soldadura en su estación sobre carril de suelo.
Selector de modelos de estación de soldadura robotizada sobre carril de suelo
Encuentre la configuración que necesita. Compare las especificaciones y elija el modelo sobre carril de suelo más adecuado para su línea de producción.
Casos de éxito internacionales: estaciones de soldadura robotizada sobre carril de suelo en acción
Preguntas frecuentes (FAQ)
¿Cómo mejora la uniformidad una estación de soldadura robotizada sobre carril de suelo en una línea de producción inteligente?
Una estación de soldadura robotizada sobre carril de suelo integrada en una línea de producción inteligente utiliza tecnología de visión artificial, parámetros de soldadura y una biblioteca de procesos para calcular automáticamente las trayectorias de soldadura. El equipo de la estación incorpora sensores anticolisión en el extremo del robot, por lo que la intervención manual excesiva se reduce prácticamente a cero. Los componentes de la estación se fabrican con tolerancias muy ajustadas: el sistema puede limitar la desviación a ±0,05mm, lo que permite mantener una calidad uniforme tanto en perfiles de acero de sección cuadrada como en perfiles redondos. Hemos visto a fabricantes del sector del metal reducir el retrabajo en un 80 % o más tras pasar de la soldadura manual a la robotizada.
¿Cómo se integra la detección láser en una configuración de brazo robótico para soldadura MIG sobre carril de suelo?
El sensor láser se monta cerca de la antorcha de soldadura y detecta la junta por delante del arco. En nuestras configuraciones de brazo robótico para soldadura MIG sobre carril de suelo, la tecnología de visión artificial capta la geometría de la junta —la anchura del hueco, la posición del ángulo de envoltura y los desfases de los bordes— y envía esos datos al controlador en tiempo real. Los módulos de sensor y otros componentes proceden de fabricantes reconocidos del sector (utilizamos óptica Bochu). El controlador coteja los datos del escaneo con los parámetros de soldadura y la biblioteca de procesos, y después ajusta la trayectoria de la antorcha y la corriente para que el robot calcule correcciones automáticamente sin detenerse.
¿Qué componentes del equipo de la estación son más importantes?
Los tres principales son la antorcha de soldadura MIG, el controlador del brazo robótico, el sistema de visión artificial y el posicionador. Además, los equipos de la estación —alimentadores de hilo, fuentes de alimentación de soldadura y reguladores de gas— mantienen el conjunto en funcionamiento. Conviene que los sensores, accionamientos y demás componentes adquiridos para la estación sean de marcas con servicio técnico local. Los nuestros proceden de Aotai, Megmeet y Bochu, fabricantes reconocidos del sector con redes de asistencia internacionales. Y no hay que olvidar el sensor anticolisión: protege un brazo robótico de $40.000 frente a un error de $200.
¿Cómo se protege el extremo del robot frente a colisiones y desalineaciones?
El extremo del robot lleva un sensor de fuerza y par, además de un límite de desviación definido por software. Si la antorcha entra en contacto con algo inesperado —un punto de soldadura o una placa desalineada—, el controlador inteligente de la máquina detiene el movimiento de la antorcha en milisegundos. El sistema también utiliza datos de visión artificial para prever problemas de espacio libre antes de que se produzcan. Los componentes de la estación se fabrican con amplios márgenes de seguridad y los parámetros de soldadura y la biblioteca de procesos incluyen rutinas para evitar colisiones en cada tipo de junta.
¿Puede la estación trabajar con distintos perfiles, como los de sección cuadrada y redonda?
Sí, y es una situación muy habitual. Una estación de producción sobre carril de suelo puede trabajar con perfiles de sección cuadrada y redonda, perfiles en H, perfiles en U y la mayoría de los perfiles estructurales habituales. La clave está en los parámetros de soldadura y la biblioteca de procesos: cada material y geometría tiene su propio conjunto de parámetros. La tecnología de visión artificial identifica las dimensiones reales de la pieza y el controlador de soldadura MIG del brazo robótico ajusta el ángulo de la antorcha, la velocidad de avance y la corriente en consecuencia. Hay talleres que trabajan con cinco tipos de perfil distintos en un mismo turno sin volver a programar.
¿Qué función cumplen los componentes de fabricantes reconocidos?
Es una pregunta razonable. La respuesta sincera es que cumplen una función importante. Los componentes de fabricantes reconocidos (equipos de soldadura de Aotai, fuentes de alimentación de Megmeet y módulos de visión de Bochu) garantizan una calibración uniforme, documentación adecuada y asistencia real en garantía. Los componentes adquiridos para la estación deben cumplir las normas ISO e IEC u otras certificaciones equivalentes, porque un sensor que se desvía 0,1mm puede alterar toda la soldadura. Los componentes baratos permiten ahorrar al principio, pero pueden costar el triple en tiempo de inactividad.
¿Cómo reduce la tecnología de visión artificial la intervención manual excesiva?
La tecnología de visión artificial realiza tres tareas a la vez: localiza la junta antes de la soldadura, supervisa el baño durante la soldadura e inspecciona la calidad después. La cámara envía datos en tiempo real al controlador, que los coteja con los parámetros de soldadura y la biblioteca de procesos. Si la junta se desplaza, el sistema se ajusta. Si varía la separación, la compensa. ¿El resultado? El operario carga la pieza, pulsa el botón de inicio y vuelve cuando termina el ciclo. Sin tener que vigilar la máquina. Así se reduce en la práctica la intervención manual excesiva; no es una frase publicitaria, es lo que ocurre.
¿Qué normas debo comprobar al seleccionar componentes e instrumentos para una estación de soldadura robotizada?
Empiece por las normas ISO e IEC u otras certificaciones regionales equivalentes: ISO 9001 para la gestión de la calidad, IEC 61131 para los sistemas de control e ISO 10218 para la seguridad de los robots. Asegúrese de que los componentes de la estación sean de proveedores que puedan aportar informes de ensayo, no solo fichas técnicas. En cuanto a los componentes e instrumentos de la estación, compruebe que la fuente de alimentación de soldadura cumple la normativa eléctrica local y que el sistema de visión lleva el marcado CE o UL. Nuestras estaciones se entregan con documentación completa, incluidos los parámetros de soldadura, la biblioteca de procesos, los esquemas eléctricos y los calendarios de mantenimiento, porque escatimar en documentación puede hacer que los proyectos de integración se desvíen de su curso.

