Свяжитесь с Zhouxiang

Производитель сварочных роботов — решения для промышленной роботизированной сварки от Zhouxiang
С 1991 года проектируем и производим системы роботизированной сварки. Роботизированные системы сварки и манипулирования для металлоконструкций, автомобилей и отраслей тяжёлого машиностроения. 5 конфигураций оборудования. Более 200 патентов. Поставки более чем в 30 стран Европы, Северной Америки, Юго-Восточной Азии и Ближнего Востока.
Запросить предложение →
34
лет в
производстве
производстве
200+
патентов
в портфеле
в портфеле
5
конфигураций
роботов
роботов
30+
стран
экспорта
экспорта
Чем отличается ведущий производитель сварочных роботов?
Почти ни одна компания, продающая сварочные роботы, не производит их самостоятельно. Большинство дистрибьюторов и интеграторов просто закупают манипуляторы роботов у FANUC, KUKA или Yaskawa, прикручивают их к столу и продают как систему. Для обычной автоматизации этого может быть достаточно, но при сварке угол сварочной горелки, скорость перемещения, точность слежения за сварным швом и оснастка должны работать согласованно. Иначе возникают подрезы, пористость или пропуски соединений.
Настоящий производитель сварочных роботов контролирует всю цепочку разработки: кинематику робота, параметры способа сварки, системы машинного зрения, проектирование оснастки и интеграцию программного обеспечения. Когда на производстве что-то идёт не так — а такое случается, — вам не приходится выяснять, кто виноват: поставщик робота, поставщик системы машинного зрения или поставщик источника сварочного тока.
Чжоусян производит оборудование для автоматизации сварки с 1991 года. В портфеле Zhouxiang более 200 патентов, в том числе более 50 патентов на изобретения. Zhouxiang сотрудничает с десятком китайских университетов в рамках объединения науки, образования и производства в сфере интеллектуальной сварки, 3D-машинного зрения и адаптивного управления процессом.
Вот чем производитель отличается от перепродавца:
Собственные интеллектуальные технологии сварки
Специализированное программное обеспечение автоматически подбирает параметры сварки под геометрию соединения, а не просто управляет движением робота общего назначения.
Собственные исследования и разработки с отраслевой специализацией
Качество сварных соединений проверяется в реальных производственных условиях, в том числе при изменении толщины листов, допусков зазора и последовательности многопроходной сварки.
Интегрированные системы слежения за сварным швом и машинного зрения
Датчики и программное обеспечение разработаны для совместной работы с роботом. Сторонние модули могут увеличивать задержки и усложнять калибровку.
Комплексная поставка под ключ
Робот, позиционер, источник сварочного тока, приспособления и управляющее программное обеспечение поставляются как единый проверенный и откалиброванный комплекс.
Инженерная поддержка по применению оборудования
Инженерную поддержку по применению оборудования оказывают специалисты, разбирающиеся в металлургии сварки, а не только в планировании движений робота.
Полная линейка систем роботизированной сварки Zhouxiang
Точно спроектированные комплексы для крупносерийного производства. Каждая система оснащена интеллектуальными контроллерами Bochu, системой слежения за сварным швом в реальном времени и поддерживает управление по 3D-модели CAD.
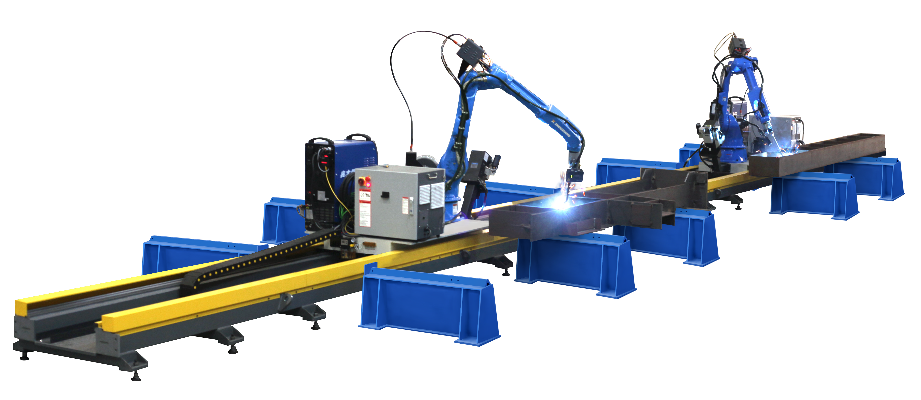
Производство длинных швов
Посмотреть технические характеристики →
Сварочный робот на рельсовой направляющей
Радиус действия робота охватывает всю длину свариваемого изделия. Система определяет положение сварных швов и формирует программы сварки без ручного обучения с пульта.
Слежение за сварным швом: датчик Bochu дальнего действия
Длина рельса: подбирается под свариваемое изделие
Сварка без обучения робота по импортированной 3D-модели CAD
Сварка швов по всей длине за один проход
Одновременная работа на двух постах
Основное применение: двутавровые балки, рёбра жёсткости, листы
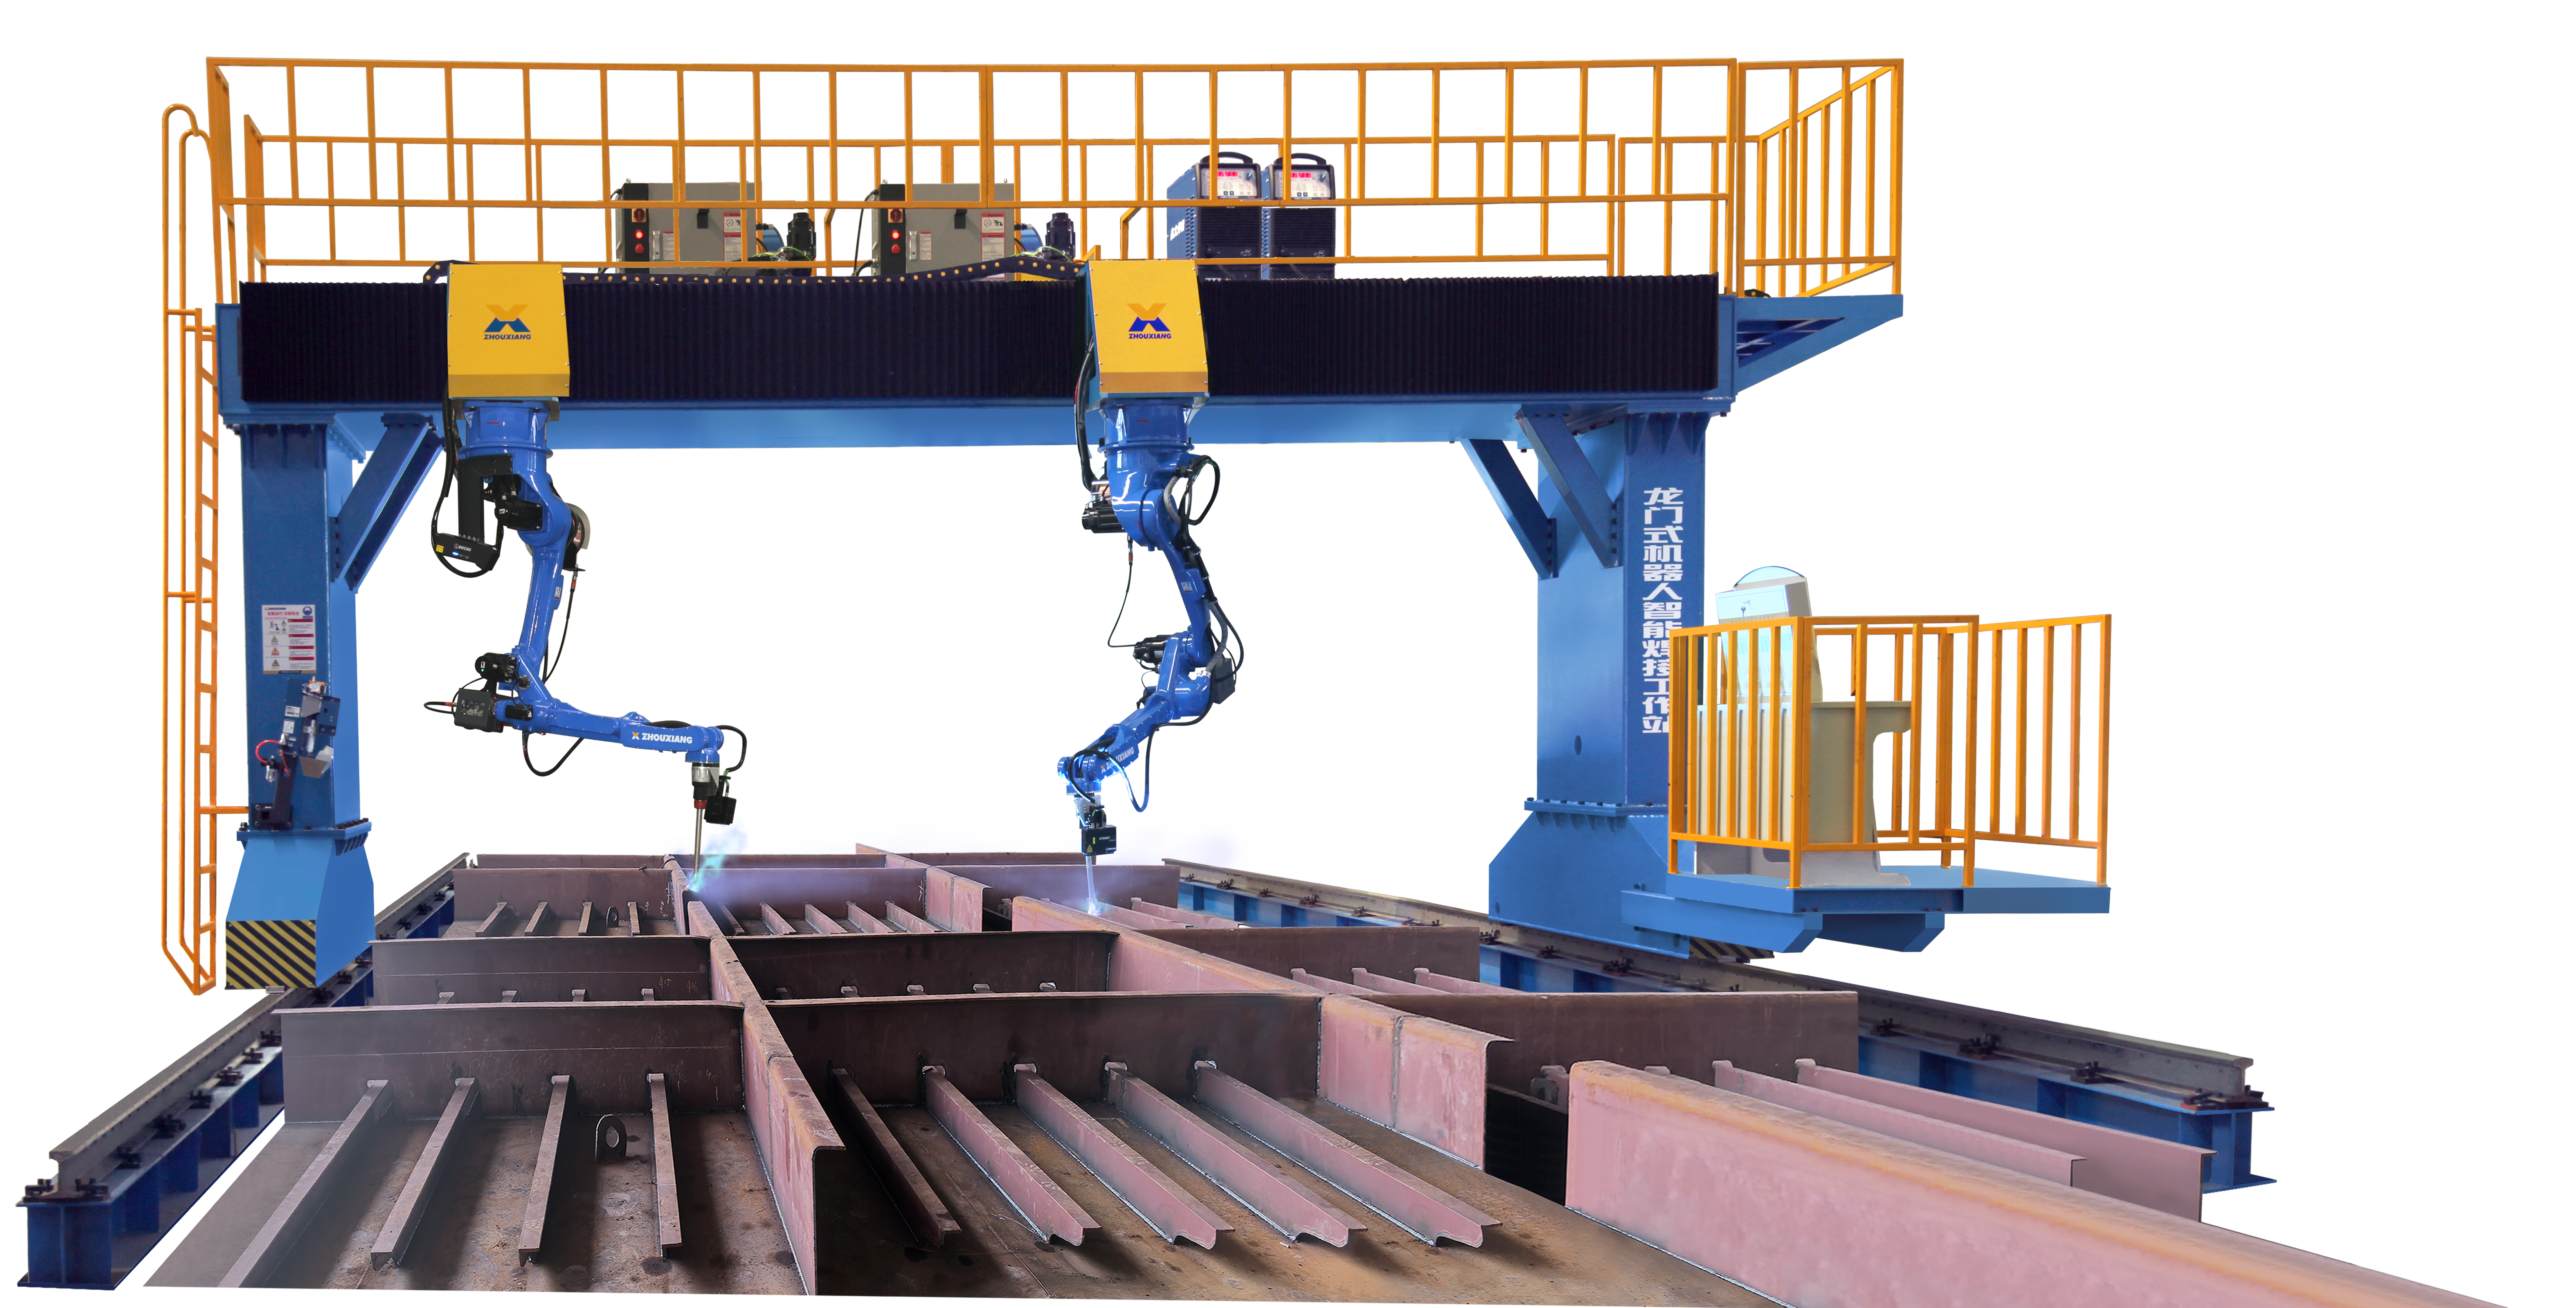
Широкий пролёт и 3D-машинное зрение
Посмотреть технические характеристики →
Портальный сварочный робот
Портальная конструкция для цеха позволяет выполнять сварку на ширине более 5 метров. Большая система 3D-машинного зрения со строчным сканированием обеспечивает сварку по облаку точек без чертежей.
Ширина сварки: до 5 000 мм
Машинное зрение: облако точек, полученное 3D-строчным сканированием
Типы швов: прямые, дуговые, криволинейные и плоские
Режимы работы по модели и без чертежей
Сварка горизонтально-вертикальных конструкций
Для изготовления мостов и судов
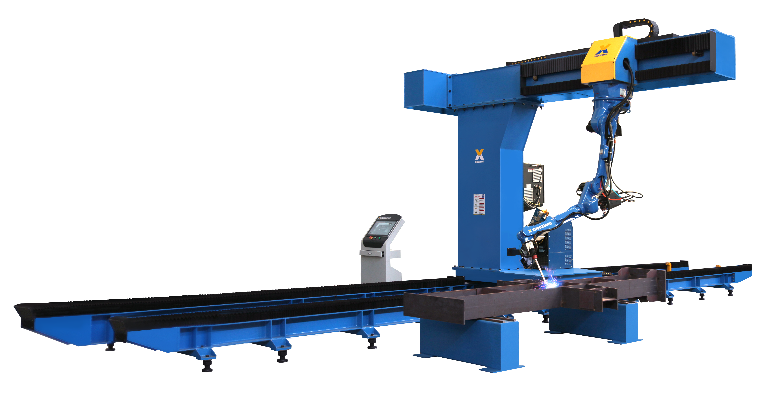
Эффективность серийного производства
Посмотреть технические характеристики →
Консольный сварочный робот
Подвесная балка над рабочей зоной освобождает место на полу для загрузки краном — это особенно важно при обработке крупных партий тяжёлых двутавровых металлоконструкций.
Рельс: настраиваемая длина, автоматическая смазка
Обслуживание: автоматическая очистка сварочной горелки
Машинное зрение: 3D-зрение с реконструкцией облака точек
Загрузка партий: экономия времени работы крана
Металлоконструкции, мостостроение и судостроение
Основное применение: двутавровые балки, диафрагменные листы
Для судостроения
Посмотреть технические характеристики →
Коллаборативный сварочный робот (кобот)
Предназначен для работы в стеснённых условиях судоверфи. Лёгкая конструкция и магнитные зажимы позволяют закрепить робота на стальной палубе без сверления.
Масса: можно переносить одному человеку
Крепление: магнитное основание, без сверления
Программирование: перемещением робота вручную с обучением
Слежение за дугой: коррекция в реальном времени
Безопасность: защитное ограждение не требуется
Настройка: перемещение между постами за несколько минут
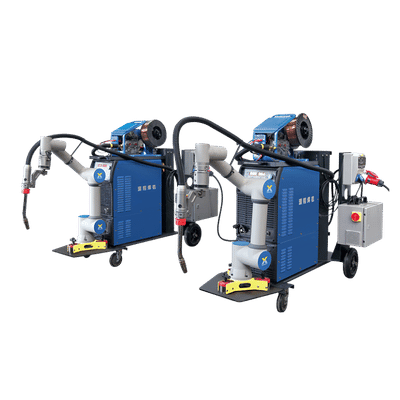
Крупносерийное производство
Посмотреть технические характеристики →
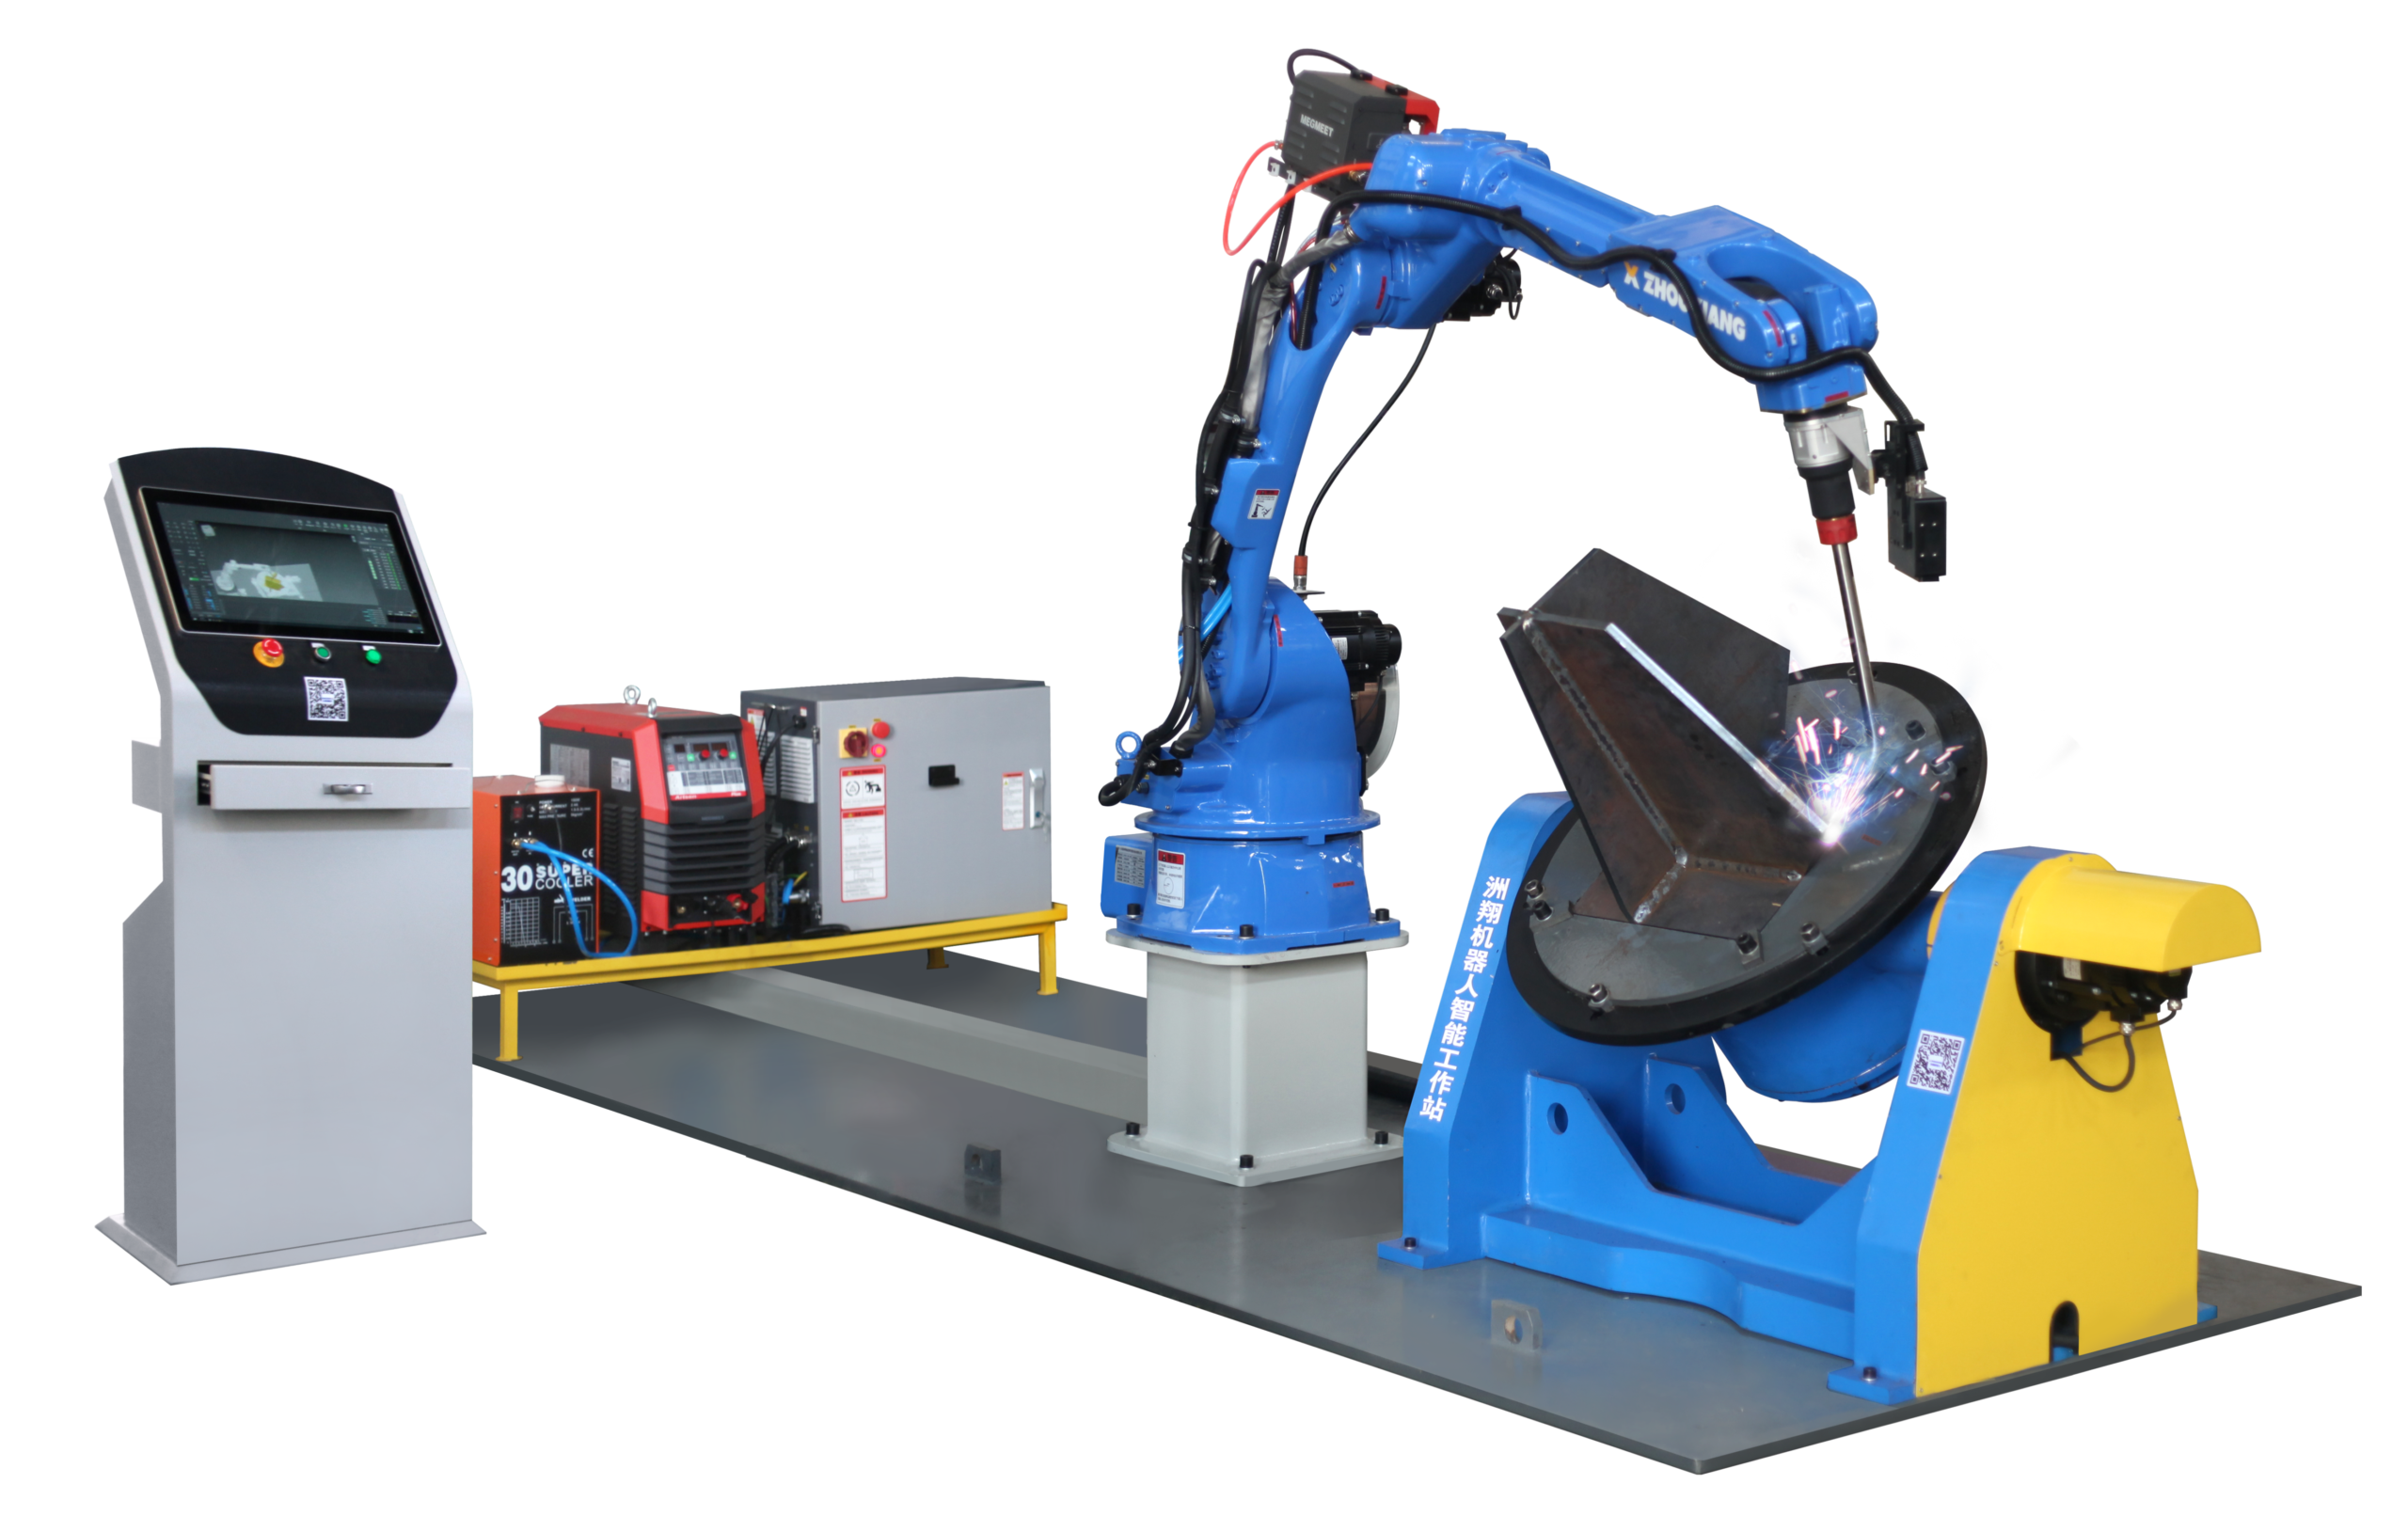
Интеллектуальный роботизированный сварочный пост
Стационарная конструкция ячейки с манипулятором полой конструкции. Рассчитана на тяжёлые условия эксплуатации и защищена от пыли.
Манипулятор: полая конструкция, кабели проложены внутри
Защита: от пыли и капель жидкости
Позиционирование: высокая повторяемость
Скорость: большая рабочая зона и высокая скорость работы
Перемещение изделий: интегрированная полуавтоматическая система
Подходит для: крупносерийного производства с небольшим ассортиментом
Интерактивные инструменты для производства
Оцените готовность к автоматизации, точно рассчитайте операционный ROI и сравните эффективность роботизированной сварки с ручной сваркой.
Сравнение эффективности
Окупаемость инвестиций
Калькулятор эксплуатационных расходов
Расчётная стоимость роботизированной сварки / ед.
14.00$
Снижение затрат по сравнению с ручной сваркой
Проанализировать мои детали
-45%
Подбор сварочной системы
Рекомендуемая система
Совпадение: 92 %
Запросить предложение на систему с рельсовой направляющей
Сварочный робот на рельсовой направляющей
Почему подходит: Рельсовая система перемещает робота по прямой, позволяя за один проход сваривать длинные швы на элементах металлоконструкций.
Альтернатива: консольный робот (совпадение: 85 %)
Опросник готовности к автоматизации
Оценка готовности к автоматизации
60/ 100
Основная рекомендация
Обсудить с инженером
Использовать слежение за сварным швом
Поддерживаемые способы и технологии сварки
Способ сварки определяет конфигурацию робота, выбор сварочной горелки и набор параметров. Системы Zhouxiang поддерживают наиболее распространённые способы сварки в производстве металлоконструкций и тяжёлых изделий:
Поддерживаемые промышленные способы дуговой сварки
MIG / MAG GMAW
Основной способ дуговой сварки металлоконструкций. Автоматическая подача проволоки, высокая скорость наплавки, скорость сварки типовых угловых швов — 60–300 cm/min.
TIG GTAW
Для тонкостенных изделий и ответственных соединений. Низкое разбрызгивание, точный контроль тепловложения. Применяется для сварки нержавеющей стали, алюминия и труб из сплавов.
Точечная сварка RSW
Контактная точечная сварка листового металла и кузовных конструкций автомобилей. Короткий цикл, присадочный материал не используется.
Плазменная сварка PAW
Для толстой нержавеющей стали и листов из сплавов. Более глубокое проплавление, чем при TIG, и более высокая скорость. Режим «замочная скважина» позволяет сваривать листы толщиной 6–12 mm за один проход.
Лазерная сварка LBW
Минимальная зона термического влияния. Для точной сварки тонких листов и высокоскоростной сварки швов, где деформация должна оставаться менее 0,3 mm.
Интеллектуальное программное обеспечение платформы Bochu
Интеллектуальные возможности платформы Bochu
В технологической платформе Bochu от Zhouxiang объединены три возможности, которые отличают её от систем управления движением робота:
Сварка без обучения робота
Импортируйте 3D-модели из Tekla, SolidWorks или UG. Система определит расположение сварных швов, подберёт параметры под тип соединения и автоматически сформирует программу сварки.
Адаптивное слежение за сварным швом
3D-датчик дальнего действия измеряет фактическое положение шва перед сварочной горелкой и корректирует траекторию в реальном времени. Система компенсирует зазоры сборки ±3 mm без участия оператора.
Реконструкция облака точек
Для изделий без 3D-модели система машинного зрения со строчным сканированием строит облако точек, восстанавливает геометрию детали и формирует траекторию сварки по исходным данным сканирования. Чертежи не нужны.
Отрасли и области применения роботизированной сварки
Изготовление металлоконструкций
01
Типовые конструкции
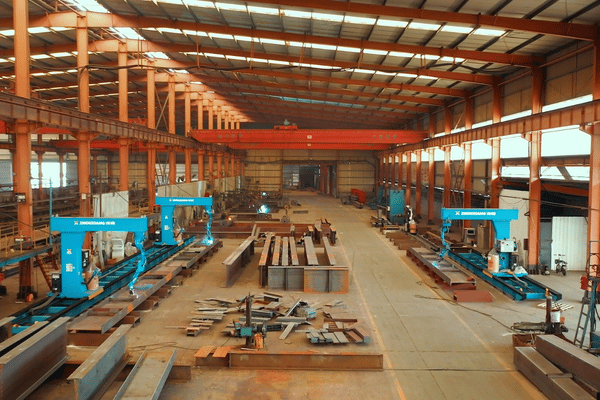
Двутавровые балки, коробчатые колонны, балочные конструкции из листа, рёбра жёсткости.
Высокосерийная повторяющаяся дуговая сварка угловых соединений деталей толщиной 6-40 mm. Рельсовые и консольные системы подходят для самых длинных швов. Роботизированные сварочные посты — для изготовления небольших комплектов кронштейнов.
Узнать о решении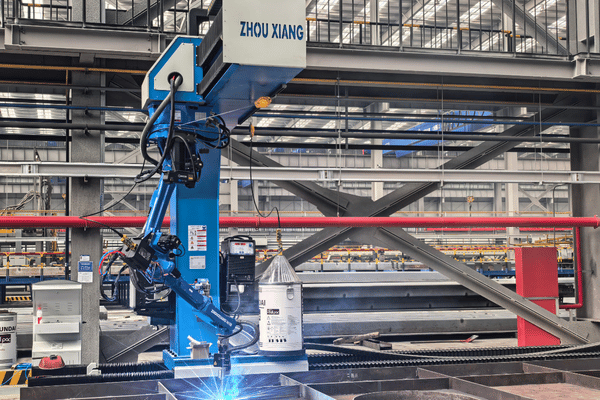
Судостроение
02
Типовые конструкции
Панели корпуса судна, переборки, секции палубы.
Портальные роботы сваривают широкие листы; коботы подходят для работы в стеснённых отсеках, куда не помещаются полноразмерные ячейки. Слежение за дугой компенсирует отклонения сборки, характерные для судовых конструкций, собранных на прихватках.
Узнать о решении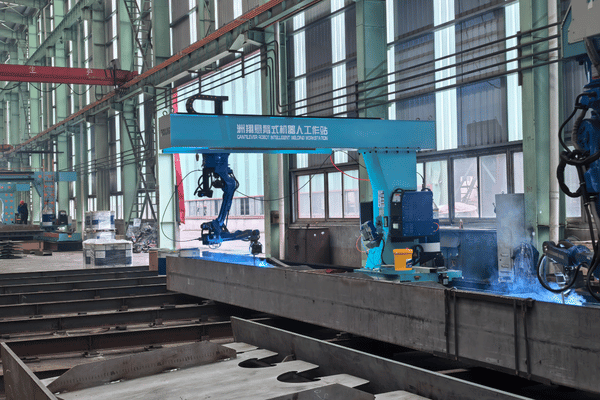
Мостостроение
03
Типовые конструкции
Коробчатые балки, диафрагменные листы, поперечные рамы.
Для обработки крупногабаритных листовых конструкций используют портальные системы с пролётом 5m. Роботизированная сварка по облаку точек позволяет соединять элементы моста без готовой 3D-модели — это особенно востребовано при восстановлении и модернизации.
Узнать о решении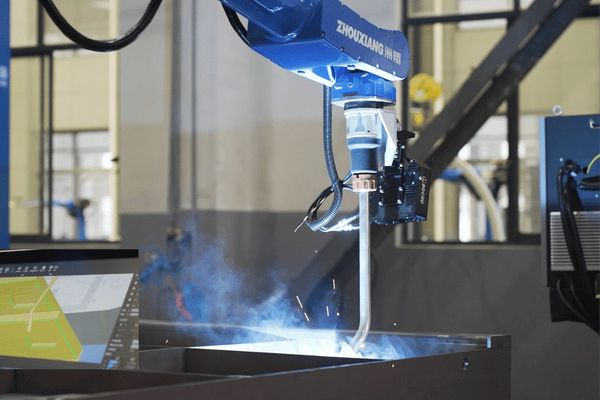
Энергетическое оборудование
04
Типовые конструкции
Баки трансформаторов, корпуса распределительных устройств, рамы генераторов.
Жёсткие допуски по размерам требуют равномерных швов и низкой деформации. Ячейки роботизированных сварочных постов с автоматической загрузкой обеспечивают стабильное время цикла при работе в 3 смены.
Узнать о решении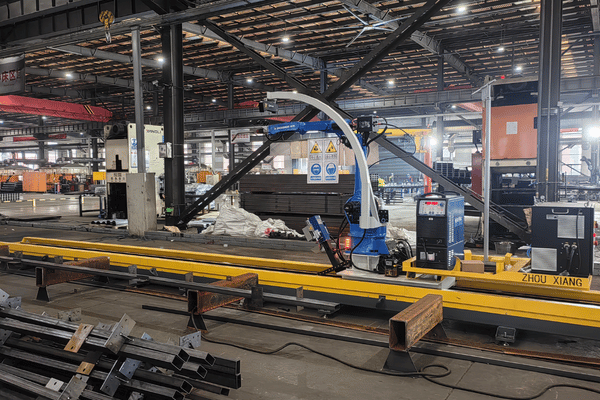
Автомобилестроение и тяжёлое оборудование
05
Типовые конструкции
Рамы шасси, корпуса мостов, стреловые конструкции.
Роботы точечной сварки применяются на линиях изготовления кузовов; ячейки дуговой сварки MIG/MAG — при производстве металлоконструкций. Для крупносерийного производства с небольшим ассортиментом целевое время цикла составляет 60 секунд или меньше на сборку.
Узнать о решении
ОБЩЕЕ УСЛОВИЕ
Все эти сварочные работы объединяет одно: повторяющиеся соединения стальных или легированных листов, объёмы производства, позволяющие окупить автоматизацию сварки, и необходимость поддерживать высокое и стабильное качество швов в течение всей смены — то, чего сложно добиться при ручной сварке. Если ваш цех выпускает более 100 одинаковых сварных сборок в месяц.
Примеры внедрения автоматизации сварки
Завод металлоконструкций
Шаньдун, Китай12 → 32сборки / смена
8 % → 1,2 %доля доработок
4 → 1сварщик требуется
11 мес.полная окупаемость
Задача
Завод, ежегодно выпускавший 8 000 тонн двутавровых колонн, столкнулся с высокой текучестью сварщиков, из-за чего было трудно найти им замену. На двух постах ручной сварки (по 1 сварщику на каждом) производили 12 сборок двутавровых балок с рёбрами жёсткости за смену. Доработка после сборки требовалась в 8 % случаев из-за неодинаковой формы угловых швов.
Установленная система
2 сварочных робота Zhouxiang на рельсовых направляющих с системой сварки без обучения робота и слежением за швом дальнего действия Bochu. Длина рельсов на каждом посту: 14 метров.
Результаты эксплуатации
Система без обучения полностью исключила программирование с помощью пульта. Теперь оператор в начале каждой партии загружает модель Tekla, размещает детали в сварочной оснастке и контролирует обоих роботов с одного поста. Расход проволоки снижен на 15 % по 3 направлениям, а робот не заваривает катеты угловых швов длиннее заданного, как это может случиться с уставшим ручным сварщиком на 6-м часу 8-часовой смены.
Линия панелей на судоверфи
Цзянсу, Китай< 5 минвремя настройки
45 cm/mскорость (в сравнении с 28)
1 сменана обучение
±3 mmдопуск по зазору
Задача
Судоверфи среднего размера требовалось автоматизировать сварку переборок и палубных панелей, но установить стационарные роботизированные ячейки внутри корпуса судна было невозможно. Зазоры между рёбрами жёсткости составляли 400–600 mm, а панели ежедневно перемещали между сборочными постами.
Установленная система
4 коллаборативных сварочных робота Zhouxiang с магнитными основаниями и системой слежения за дугой.
Результаты эксплуатации
Коботы перемещаются между постами на палубе и крепятся магнитами, после чего оператор вручную задаёт первый проход, перемещая робота. Слежение за дугой компенсирует зазоры сборки ±2–3 mm, обычные для судовых панелей, собранных на прихватках. Теперь один оператор управляет двумя коботами, а два квалифицированных сварщика могут выполнять сложные соединения в машинных отделениях и баках, куда роботам пока не попасть.
Производитель мостовых конструкций
Юго-Восточная Азия70 cm/mскорость (в сравнении с 25)
6 % → 0,8 %отбраковка по плоскостности
4 → 2требуется рабочих
6 → 4 нед.срок поставки
Задача
Раньше 4 сварщика, работая парами, сваривали секции коробчатых балок шириной 3,2 m и глубиной 1,0 m с диафрагменными листами через каждые 400 mm. Сварку выполняли вручную. Проверка качества показала, что 6 % балок не соответствовали допуску плоскостности 2 mm из-за тепловой деформации, вызванной произвольной последовательностью сварки.
Установленная система
1 портальный сварочный робот Zhouxiang с 3D-машинным зрением на основе строчного сканирования и реконструкцией облака точек. Пролёт портала: 4,5 m.
Результаты эксплуатации
Перед сваркой система 3D-машинного зрения сканировала каждую секцию балки, строила облако точек фактической геометрии изделия и формировала траекторию сварки по результатам сканирования, а не по чертежам. Благодаря этому робот следовал фактическому расположению каждой диафрагменной пластины, а не расчётным координатам.
«Раньше мы закладывали 6 недель на партию из 40 балок. После установки портальной системы та же партия отгружается менее чем за 4 недели. Одно только улучшение плоскостности избавило нас от необходимости править пламенем почти каждую пятую балку».
Производственные возможности и сертификаты
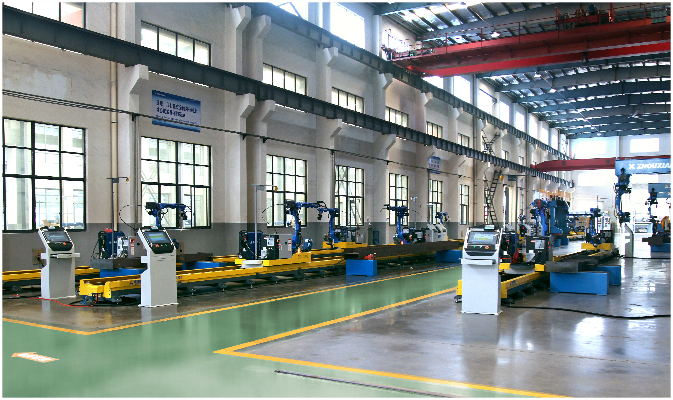
У Zhouxiang есть специализированная производственная площадка в Уси, провинция Цзянсу, с собственными участками механообработки, роботизированной сварки, электромонтажа и интеграции.
Zhouxiang сотрудничает с китайскими техническими университетами в рамках промышленных, научных и образовательных проектов по развитию интеллектуальной сварки, 3D-машинного зрения и адаптивного управления процессом сварки.
Вся продукция разработана для получения высококачественных сварных соединений в соответствии с AWS D1.1 (код сварки металлоконструкций — сталь), EN 1090 (изготовление стальных конструкций) и требованиями классификационных обществ (BV, DNV, CCS), где это применимо. Более 200 патентов, в том числе свыше 50 патентов на изобретения, отражают реальные инвестиции в исследования и разработки в области роботизированной сварки, а не только сборку закупленных компонентов.
Сертификаты и соответствие стандартам
ISO 9001:2015
Менеджмент качества
Маркировка CE
Доступ на рынок ЕС
200+ патентов
50+ патентов на изобретения
ISO 3834
Качество сварки
Инженерная разработка и интеграция
Механическое проектирование
Кинематику манипуляторов роботов, портальные конструкции, рельсовые системы и технологическую оснастку проектируем самостоятельно в SolidWorks и Tekla с проверкой прочности конструкций.
Разработка процессов сварки
Библиотеки параметров для способов сварки MIG, TIG, плазменной и лазерной сварки углеродистой и нержавеющей стали, а также алюминия. Параметры подобраны для толщины листов от 1,5 mm до 60 mm.
Разработка программного обеспечения
Разработка интеллектуальной платформы сварки Bochu, включая автоматическую генерацию траектории без обучения робота, алгоритмы адаптивного слежения за сварным швом и интерфейсы офлайн-программирования.
Протокол испытаний
Перед отгрузкой каждая система проходит полный цикл испытаний сварных соединений. В том числе выполняются разрушающие испытания образцов для проверки проплавления, сплавления и механических свойств в соответствии с применимыми требованиями заказчика.
Руководство по ценам на сварочные роботы — факторы стоимости
Стоимость сварочного робота зависит от трёх факторов: конфигурации робота, функциональности системы машинного зрения и интеллектуальных возможностей, а также приспособлений и сложности интеграции со свариваемым изделием.
Тип системы
Ориентировочная цена (USD)
Основной фактор стоимости
Коллаборативный сварочный робот (кобот)
$10 000 – $20 000
Источник сварочного тока и комплектующие
Интеллектуальный роботизированный сварочный пост
$22 500 – $30 000
Позиционер и система автоматической загрузки
Система на рельсовой направляющей (один робот)
$38 500 – $65 000
Длина рельса и комплект слежения за швом
Консольная система
$46 000 – $50 000
Длина рельса, 3D-машинное зрение, устройство очистки сварочной горелки
Портальная система (поддерживает два робота)
$77 000 – $80 000
Пролёт портала, 3D-машинное зрение, программное обеспечение для облака точек
Методика расчёта ROI
В среднем рассчитать окупаемость автоматизации сварки довольно просто. Одна роботизированная сварочная ячейка может заменить 2–3 поста ручной сварки и работать в 2–3 смены. При ручной сварке большинство цехов фактически получают лишь 1.5 смены, если учесть перерывы, усталость и нехватку персонала.
Снижение затрат на оплату труда
Один оператор робота обслуживает 1–2 ячейки, тогда как на каждом посту ручной сварки работают 2–3 сварщика. При полной стоимости труда $25–$40/hour в Северной Америке или Европе экономия составляет $80,000–$150,000/year на одну ячейку.
Экономия сварочной проволоки (10–18 %)
Роботы не выходят за границы катета углового шва и не расходуют лишнюю проволоку в начале и конце шва, как это может делать уставший сварщик после шестого часа смены.
Снижение объёма доработок
Доля доработок снижается с 5–10 % при ручной сварке до менее 2 % при роботизированной: стабильная форма шва означает меньше ремонтов и шлифовки.
Экономия защитного газа
Точный контроль параметров и более высокая скорость сварки снижают общий расход газа на 15–25 % на каждый метр шва.
Рост производительности в 3–5 раз
При сварке прямых швов система на рельсовой направляющей сваривает рёбра жёсткости двутавровой балки со скоростью 80 cm/min; при ручной сварке аналогичное соединение выполняется со скоростью 20–25 cm/min.
Большинство производителей металлоконструкций, выпускающих более 200 повторяющихся сборок в месяц, сообщают об окупаемости за 12-18 месяцев при условии, что экономия за счёт роста производительности дополняет экономию на материалах. Крупные производители автомобилей и бытовой техники часто достигают окупаемости за 10 месяцев.
Запустить калькулятор ROI →
SLA по инженерным вопросам: 48 ЧАСОВ
Готовы автоматизировать сварочное производство?
Отправьте нам чертежи свариваемых изделий и производственные цели. Наш инженерный отдел подберёт подходящее решение для сварки и направит точное коммерческое предложение в течение 48 часов.
Получить бесплатное предложение
Без обязательств • Экспертная оценка
Послепродажное обслуживание и техническая поддержка
Система роботизированной сварки — важнейшая часть производства, напрямую влияющая на производительность. Простой приводит к финансовым потерям: это не только недовыпущенная продукция, но и задержки заказов и сверхурочная работа для наверстывания графика. Программа послепродажного обслуживания Zhouxiang призвана сократить время реагирования и как можно скорее вернуть систему к сварке.
Соглашения об уровне обслуживания (SLA)
Удалённая диагностика 24 часа в сутки
Подключаемся к системе через VPN, получаем доступ к журналам контроллера, находим неисправность и устанавливаем исправление без ожидания выезда специалиста. Большинство проблем с программным обеспечением и параметрами решается в течение 4 часов.
Запасные части в течение 48 часов
Распространённые быстроизнашивающиеся детали (каналы сварочной горелки, контактные наконечники, сопла, подающие ролики, защитные окна датчиков) отправляются в любую точку экспресс-доставкой в течение 48 часов.
Выездное обслуживание в течение 72 часов
При механических или электрических неисправностях, требующих ремонта на месте. В Китае специалист выезжает в тот же или на следующий день.
Пусконаладочные работы и обучение
Инженер по применению оборудования контролирует установку, вместе с вашими операторами выполняет первые производственные сварные швы и остаётся на площадке, пока команда не сможет работать самостоятельно. Обучение охватывает ежедневную эксплуатацию, обслуживание сварочной горелки, устранение неисправностей и офлайн-программирование.
Помощь с программированием удалённо
Когда вы начинаете сваривать изделия новой геометрии, инженерная команда Zhouxiang помогает удалённо подготовить и проверить программу сварки, сокращая время на настройку при запуске новых продуктов.
Стандартная гарантия на 2 года
На механические и электрические компоненты. На расходные детали (узлы сварочной горелки, защитные крышки датчиков) предоставляется гарантия на 1 год. Доступны расширенная гарантия и договоры на ежегодное техническое обслуживание.
Крупные компании в сфере робототехники, такие как FANUC, KUKA, Yaskawa Motoman и ABB, конкурируют на рынке сварочных роботов с производителями, специализирующимися на сварке, такими как Lincoln Electric, ESAB и Zhouxiang. Разница заключается в охвате поставки: FANUC и KUKA продают манипуляторы роботов, которые интеграторы затем встраивают в роботизированные сварочные ячейки, а производители, такие как Zhouxiang, поставляют готовые к запуску системы роботизированной сварки. В них робот, сварочные приспособления, система слежения за сварным швом, источник сварочного тока и рельсовый путь или портал спроектированы как единый комплекс. Если у вас есть собственные возможности для интеграции, можно приобрести только манипулятор робота. Если вам нужна система, готовая к сварке с первого дня, выбирайте производителя, который поставляет полностью укомплектованные ячейки.
В зависимости от конфигурации заложите в бюджет $35 000–$320 000. Базовый коллаборативный робот с магнитным основанием для работы на верфи стоит примерно $35 000–$55 000. Система на рельсовой направляющей с программированием без обучения вручную и слежением за сварным швом обойдётся в $55 000–$110,000. Полноценный портал с системой машинного зрения 3D, двумя роботами и пролётом 5-meter стоит $180 000–$320 000. Учтите, что на сам манипулятор робота часто приходится лишь 30–40 % стоимости всей системы: остальное составляют сварочные приспособления, позиционеры, источники сварочного тока, защитные ограждения и интеграция.
Размером, скоростью и способом программирования. Промышленный сварочный робот работает за защитным ограждением на полной скорости; его программируют с помощью пульта обучения или офлайн-программного обеспечения. Коллаборативному роботу ограждение не требуется: он движется медленнее, а программу задают, вручную перемещая манипулятор вдоль траектории сварки. Выбирайте коллаборативный робот для мелкосерийных и разнообразных работ на верфи или в производственном цехе. Промышленный робот подойдёт для специализированных линий, где за смену выполняют сотни одинаковых сварных швов.
В большинстве систем роботизированной сварки основным способом служит GMAW (MIG/MAG): автоматическая подача проволоки и стабильные характеристики дуги делают этот процесс самым простым для автоматизации. Роботизированная GTAW (TIG) подходит для тонкостенных изделий и ответственных соединений, где важны низкий уровень разбрызгивания и точность. Роботы для контактной точечной сварки широко применяются на линиях производства кузовов автомобилей. Роботы для плазменной сварки работают с более толстой нержавеющей сталью и сплавами. Лазерная сварка роботами обеспечивает минимальную зону термического влияния при точной сварке тонколистовых материалов. В большинстве современных систем можно переключаться между способами сварки, заменив сварочную горелку и набор параметров.
Ведущая отрасль рынка — производство металлоконструкций: при изготовлении двутавровых балок, колонн и листовых сборок требуется выполнять большие объёмы повторяющихся угловых швов, с чем роботы справляются быстрее сварщиков. В судостроении портальные системы и коллаборативные роботы используют для сварки панелей корпуса, переборок и секций палубы. Автоматизация сварки также широко применяется при строительстве мостов, производстве энергетического оборудования (баки трансформаторов, рамы распределительных устройств) и изготовлении автомобилей. Внедрение особенно целесообразно там, где ежемесячно выпускают более 100 одинаковых сварных сборок.
Начните с трёх вопросов. Первый: какова длина самого длинного сварного шва? От этого зависят длина рельсового пути или пролёт портала. Второй: каков размер партии и насколько разнообразны изделия? Для крупносерийного производства с небольшим ассортиментом подойдёт специализированная ячейка на рельсовой направляющей или роботизированный сварочный пост. Для мелкосерийного производства с широким ассортиментом лучше выбрать коллаборативного робота или систему с программированием без обучения вручную и офлайн-программированием. Третий: сколько места на полу и есть ли доступ для крана? Консольные роботы подвешиваются сверху, оставляя свободное место для загрузки. Подбирайте радиус действия и грузоподъёмность робота с учётом максимальной толщины листа и наиболее распространённой геометрии соединений.
Главное практическое ограничение — точность сборки. Сварочный робот рассчитан на то, что детали расположены примерно в пределах ±1.5 мм от запрограммированной траектории. Если прихватки смещены сильнее, робот может пройти мимо соединения или прожечь металл. Поэтому точность резки и сборки на предыдущих этапах должна быть выше, чем при ручной сварке. Кроме того, роботы окупаются при повторяющемся производстве. Если вы изготавливаете уникальные изделия, каждое из которых требует 20 разных настроек соединений, время на программирование может не оправдать вложений.
Это зависит от системы. На освоение программирования с пульта уходит 2–4 недели. Системы, не требующие обучения вручную, сокращают этот срок до нескольких часов: достаточно загрузить 3D-модель, и программа построит траекторию. Коллаборативные роботы осваиваются быстрее всего: один раз вручную проведите манипулятор по траектории сварки и нажмите кнопку запуска.
Проверьте наличие сертификата системы менеджмента качества ISO 9001, маркировки CE для соответствия требованиям европейского рынка и сертификата ISO 3834, подтверждающего выполнение требований к качеству сварки. Если продукция должна соответствовать нормам сварки металлоконструкций, убедитесь, что системы производителя обеспечивают сварные швы, соответствующие AWS D1.1, EN 1090 или эквивалентным стандартам. Важно также наличие сертификатов, необходимых на вашем экспортном рынке (CU-TR для России и стран СНГ, BV или DNV для морского применения). Портфель патентов производителя указывает на реальные инвестиции в исследования и разработки, а не только на сборку компонентов сторонних поставщиков.
Большинство производителей металлоконструкций сообщают об окупаемости за 12–18 месяцев при замене двух постов ручной сварки одной роботизированной ячейкой. Вот за счёт чего это достигается: робот работает в две или три смены без сверхурочной оплаты, сваривает прямые швы в 3–5 раз быстрее и расходует на 10–18 % меньше проволоки, поскольку не выходит за пределы катета углового шва. Доля изделий, требующих доработки, снижается с обычных 5–10 % брака до уровня менее 2 %, поскольку каждый проход выполняется одинаково. Расход защитного газа уменьшается на 15–25 % благодаря более высокой скорости перемещения и точному контролю параметров. Что касается затрат на труд, один оператор, управляющий двумя роботизированными ячейками, заменяет четырёх-шестерых сварщиков ручной сварки, экономя более $100 000 в год с учётом всех затрат на оплату труда по ставкам Северной Америки или Европы. На предприятиях с крупносерийным производством более 200 одинаковых сборок в месяц окупаемость часто наступает примерно за 10 месяцев. На верфях и предприятиях по изготовлению мостовых конструкций она немного дольше — 14–20 месяцев — из-за меньшей повторяемости операций, но нехватка квалифицированных сварщиков в этих отраслях всё равно делает вложения выгодными.
Как минимум: удалённая диагностика в течение 24 часов, поставка запасных частей в течение 48 часов и выезд сервисного специалиста в течение 72 часов при критических неисправностях. Хороший производитель также обучает операторов на вашем предприятии, проводит пусконаладочные работы с инженером по применению оборудования на площадке и помогает удалённо программировать систему для новых изделий. Проверьте условия стандартной гарантии: 2 года на механические компоненты и 1 год на расходные детали — разумный ориентир.
Полная автоматизация уже стала стандартом при серийной сварке: на автомобильных линиях производства кузовов за цикл выполняют сотни точечных сварных соединений без участия человека. В производстве металлоконструкций и тяжёлых изделий курс взят на адаптивную сварку с системой машинного зрения 3D и слежением за сварным швом: она учитывает различия между деталями без повторного обучения вручную. При этом квалифицированные сварщики по-прежнему необходимы для оценки точности сборки и качества, поиска неисправностей в сварочных приспособлениях и выполнения сложных соединений, которые слишком нестандартны или редки для программирования. На практике сварщики переходят от ручного управления сварочной горелкой к управлению роботизированными ячейками и решению задач, с которыми машины не справляются.
Источники и данные
Международные стандарты и квалификационные требования к системам
ISO 9001:2015
— Системы менеджмента качества — Требования
ISO 3834
— Требования к качеству при сварке плавлением металлических материалов
AWS D1.1/D1.1M
— Нормы сварки металлоконструкций — Сталь (American Welding Society)
EN 1090-2
— Выполнение стальных и алюминиевых конструкций
ISO 10218-1:2011
— Роботы и роботизированные устройства — Требования безопасности
IIW
— Руководство по квалификации систем сварочных роботов
Технические спецификации продукции Zhouxiang
(технические данные линейки продукции за 2025–2026)

