Свяжитесь с Zhouxiang

★★★★★
С 1991 года · мировой лидер отрасли
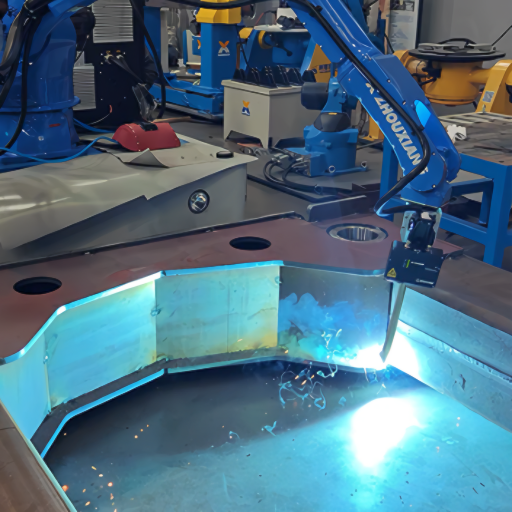
Мобильный сварочный робот на базе AGV
Мобильный сварочный робот на базе AGV — промышленное оборудование для сварки металлоконструкций
Интеллектуальные тележки с мобильным сварочным роботом на базе AGV для балочных производственных линий, изготовления тяжёлых металлоконструкций и работы на верфях.
0,1 mm
Точность машинного зрения
6 осей
Манипулятор робота
Самоходная
Мобильная платформа
Подтверждённое качество
ISO 9001
ISO 14000
ISO 45001
Более 200 патентов
Высокотехнологичное предприятие
Что такое мобильный сварочный робот на базе AGV и как он работает?
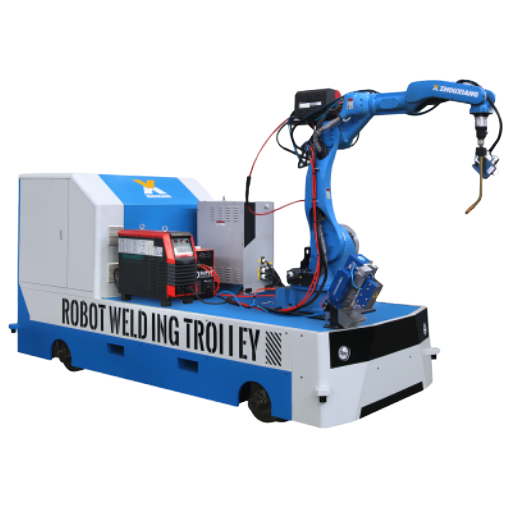
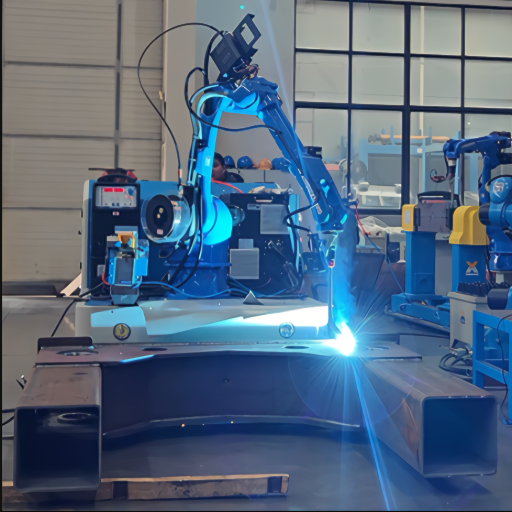
Самоходная тележка доставляет манипулятор робота к свариваемому изделию.На многих производствах делают наоборот: перемещают изделие к роботу. Мобильный сварочный робот на базе AGV меняет порядок действий: к изделию едет оборудование. Тележка с рулевым приводом движется со скоростью 2,2 km/h и доставляет 6-осевой манипулятор прямо к крупным сварным конструкциям.
Устройство системы
Основание
Автоматизированное транспортное средство (AGV), предназначенное для работы в цехе.
Манипулятор
6-осевой манипулятор CRP2010A и источник сварочного тока Aotal NBC500RP Plus.
Система управления
Машинное зрение TracerStudio с точностью 0,1 mm для поиска шва и планирования траектории.
Ежедневный рабочий процесс
01
Назначение задания
Оператор загружает программу сварки. Система определяет расположение свариваемого изделия с помощью датчиков карты.
02
Навигация
Самоходная навигация (магнитная, лазерная или SLAM) направляет тележку к цели. Система обнаружения препятствий активна.
03
Позиционирование
Система машинного зрения сканирует облака точек соединения. Перед сваркой она синхронизируется с позиционерами, чтобы правильно расположить изделие.
04
Сварка и перемещение
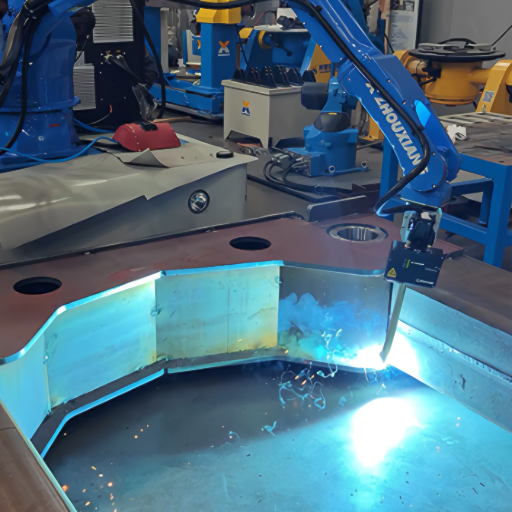
6-осевой манипулятор выполняет сварку по заданной траектории. Тележка перемещается к следующему участку. Во время простоя аккумулятор заряжается автоматически.
Модельный ряд мобильных сварочных роботов: модели и конфигурации
Большинство заказчиков, которые ищут такую систему, не покупают отдельную платформу AGV, чтобы потом устанавливать на неё оборудование. Им нужна готовая система целиком: манипулятор, сварочный аппарат, датчики, управление зарядкой и напольная навигация. Она должна быть готова к сварке сразу после доставки. Именно такую систему мы поставляем. Наши автоматизированные сварочные тележки поставляются полностью готовыми к работе.
ZX-MWR стандартный
Стандартная комплектация
Ходовая платформа, CRP2010A и NBC500RP Plus. Для работы в помещении. Питание по кабелю на катушке. Скорость 2,2 km/h. Оптимально для повторяющихся сварочных траекторий в цехах металлоконструкций и складских помещениях.
ZX-MWR повышенной грузоподъемности
Для тяжёлых условий
Усиленная платформа для дополнительного оборудования. Два подающих механизма для проволоки, интерфейс для подключения позиционера и увеличенный радиус действия сварочной горелки. Предназначена для крупных сборок на балочных производственных линиях.
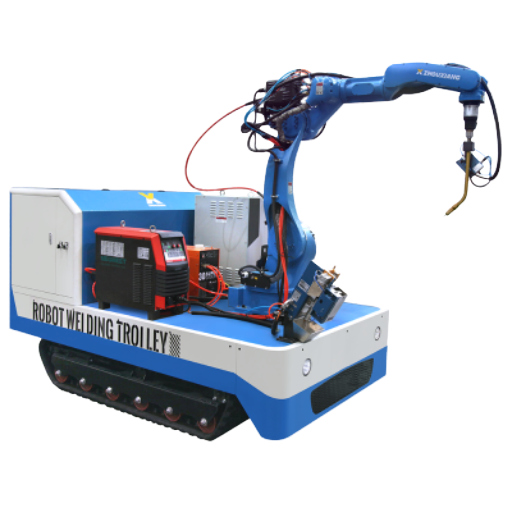
ZX-MWR Tracked
Гусеничная версия
Гусеничная платформа с цепным приводом для сложного рельефа, включая неровные и мягкие поверхности. Радиус разворота больше, но дорожный просвет выше — подходит для открытых производственных площадок.
ZX-MWR Laser
Гибридная лазерная сварка
Волоконный лазер с резервной сваркой MIG. Быстрая обработка тонколистового металла. Совместим с нашим ПО для резки, обеспечивая единый производственный процесс.
ZX-MWR многоблочный
Парк роботов
Несколько роботов управляются централизованным логистическим ПО. Доступны автоматическое планирование зарядки, координация маршрутов и мониторинг в реальном времени по всему цеху.
ZX-MWR Custom
Индивидуальная OEM-конфигурация
Полная адаптация под заказ: габариты, набор датчиков, способ сварки, интеграция с ПЛК и ПО управления. Изготовление по техническому заданию и пусконаладочные работы на площадке заказчика силами наших инженеров.
Основные технические характеристики: В основе системы — шарнирный манипулятор CRP2010A на ходовой платформе. Потребляемая мощность: 50KVA. Сварочный аппарат — Aotal NBC500RP Plus (MIG/MAG), масса комплекта — около 2 500 kg. Габариты: 3 000 на 1 500 на 2 400 mm.
Подбор мобильного сварочного робота на базе AGV
Ответьте на 4 вопроса о вашей задаче — и мы подберём подходящую конфигурацию платформы.
Начать подбор →
Технические характеристики и анализ производительности сварочного робота на базе AGV
Грузоподъёмность и рабочие характеристики
Характеристики реального оборудования. Ниже приведены характеристики стандартной модели ZX-MWR. Гусеничная версия уступает в максимальной скорости, но выигрывает в дорожном просвете и устойчивости на сложном рельефе.
| Параметр | Значение | Примечания |
|---|---|---|
| Общая мощность | 50 KVA | Входное питание: 3 фазы, 380V/50Hz |
| Электропитание | 3×380V 50Hz 3P 5-wire | Питание по кабелю на катушке |
| Масса | 2 500 kg | Полный комплект, включая манипулятор |
| Габариты | 3 000 × 1 500 × 2 400 mm | Стандартные габариты (Д×Ш×В) |
| Манипулятор | CRP2010A (6 осей) | Повторяемость ±0,05 mm |
| Источник сварочного тока | Aotal NBC500RP Плюс | Номинальный ток MIG/MAG 500A |
| Точность камеры | 0,1 mm | Обнаружение шва в 3D |
| ПО обработки изображений | TracerStudio | Корректировка траектории в реальном времени |
| Привод | Рулевой привод | Дифференциальный привод гусеничной версии |
| Управление | Дистанционное управление | Автономный режим — опция |
| Скорость движения | 2,2 km/h | От 0 до 2.2 под нагрузкой |
| Диапазон температур | 0°C to +45°C | Доступен корпус для расширенного диапазона условий |
| Влажность | ≤90 % RH | Без образования конденсата |
Кратко о системе камер
Точность 0,1 mm измерена при контролируемом освещении и расстоянии 500 mm. В реальном цехе с дуговыми вспышками и дымом фактическая точность ближе к 0,2–0,3 mm. Этого всё ещё достаточно для однослойной сварки MIG металлоконструкций.
Рабочий радиус действия
Манипулятор охватывает соединения в радиусе 2 метров от центра. Для более крупных конструкций мы объединяем две установки или добавляем линейную направляющую.
Сравнение колёсной и гусеничной платформ AGV
Два типа привода с разными преимуществами и ограничениями. Сравним их в реальных условиях цеха.
| Параметр | Колёсная платформа AGV | Гусеничная платформа AGV |
|---|---|---|
| Оптимальное покрытие | Ровные гладкие полы в цехе — бетон, эпоксидное покрытие | Неровные или смешанные покрытия, пересечённая местность |
| Скорость | Выше — обычно 2,0-3,0 km/h | Ниже — обычно 1,0-1,8 km/h |
| Радиус поворота | Маневренные повороты, подходит для узких проходов | Больший радиус поворота, требуется больше места |
| Грузоподъёмность | Средняя — подходит для стандартных ячеек | Для более тяжёлого груза, распределённая нагрузка на поверхность |
| Тип поверхности | С трудом передвигается по грязи и гравию | Передвигается по грязи, мягкому грунту и металлическим решёткам |
| Техническое обслуживание | Проще — замена колёс и подшипников | Сложнее — натяжение гусениц, износ катков |
| Вибрация | Меньше вибрации — стабильнее дуга | Больше вибрации из-за гусеничного привода |
| Стоимость | Ниже начальная цена | На 15-30 % дороже колёсной версии |
Практические рекомендации
Если пол в цехе бетонный — выбирайте колёсную платформу. Это очевидный выбор. Она быстрее и эффективнее, маневреннее и требует меньших затрат на обслуживание.
Гусеничная версия подойдёт для открытых площадок с металлоконструкциями, верфей и других объектов, где тележке приходится двигаться по неподготовленной поверхности. Она медленнее и дороже, зато не застрянет в гравии.
Zhouxiang — производитель и поставщик мобильных сварочных роботов на базе AGV
Производитель сварочного оборудования из Уси с 1991 года
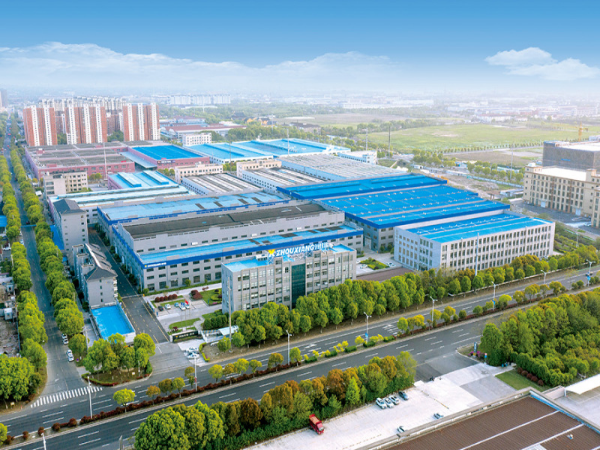
Мы начали работу в 1991 году. Тогда это была небольшая мастерская в Уси, примерно в 100 километрах от Шанхая. В те годы мы выпускали ручные кондукторы и простые позиционеры. Более чем за 30 лет компания выросла: сегодня её площадь составляет 160 000 квадратных метров, а штат насчитывает более 500 человек, включая более 100 инженеров.
Покупателям оборудования этой категории важно знать следующее. У нас более 200 патентов, в том числе около 50 патентов на изобретения. Комплексная сварочная линия zhouxiang включает оборудование для резки с ЧПУ, сварочные манипуляторы, вращатели и позиционеры, линии для производства двутавровых балок, фрезерные, дробеструйные и листогибочные машины, а также лазерное оборудование для резки.
Поэтому «полный комплект сварочного оборудования» — не просто рекламное обещание: мы действительно его производим и поставляем.
1991
Год основания
160K m²
Площадь завода
200+
Патентов
60+
Стран
Сертификаты и влияние на мировую отрасль
Сертификаты: ISO 9001, ISO 14000, ISO 45001, ISO 50001. Мы стали первыми в своей отрасли в Китае, кто получил сертификат ISO 9001.
Правительство присвоило нам статус «Национальное специализированное, точное, особое и инновационное предприятие — малый гигант» в рамках программы для высокотехнологичных предприятий. Наша продукция продаётся в Европе, Северной и Южной Америке, Юго-Восточной Азии и на Ближнем Востоке. На сегодня — более чем в 60 странах.
LW
Автор: Ли Вэй, ведущий инженер по автоматизации
18 лет в сфере автоматизации сварки · член CWI / AWS · отдел исследований и разработок
Технология AGV и интеграция сварочных систем на базе AGV
Автоматизированные транспортные средства (AGV) давно применяются на складах. Узнайте, как эта технология превратилась из простых тележек в мобильные сварочные ячейки..
Виды AGV для сварки
Тележки для перевозки оборудования
Самый распространённый тип. Тележка перевозит всю роботизированную сварочную ячейку: манипулятор, источник сварочного тока, катушку с проволокой и газовый баллон. К этой категории относится наша ZX-MWR. Она доставляет весь комплект к свариваемому изделию.
Буксируемые платформы
Отдельный тягач буксирует прицеп с оборудованием. Подходит для очень тяжёлых источников сварочного тока или многопроцессных установок. В сварочном производстве применяется реже, но используется на верфях.
Навигация с помощью машинного зрения или лазера
Напольная разметка и магниты не нужны. Такие системы используют SLAM или LiDAR для построения карты окружающей среды. Они удобнее, если планировка цеха часто меняется, но навигационное оборудование увеличивает стоимость и сложность системы.
Гибридные технологические платформы
Волоконный лазер и обычная сварка MIG на одной тележке. Переключайтесь между способами сварки, не возвращаясь к ячейке. Такие системы чаще всего используют для обработки тонколистового металла с последующей прихваточной сваркой металлоконструкций.
Рекомендация для производства металлоконструкций
Выбор зависит от того, что вы свариваете, насколько велики изделия и как часто меняется планировка. Для большинства задач по изготовлению металлоконструкций — балочных производственных линий, баков и сборки каркасов — наиболее надёжный вариант — тележка для перевозки оборудования с магнитной навигацией. Эта технология хорошо отработана, стоит дешевле, а обслуживание несложно. LiDAR выглядит привлекательно, но добавляет точки отказа, которые вам, вероятно, не нужны.
Оптовые поставки мобильных сварочных роботов на базе AGV: программы OEM, для парка техники и поставщиков
Для интеграторов, дистрибьюторов и покупателей парка техники
OEM / ODM
Брендирование под заказ, изменение габаритов, интеграция специализированных датчиков. Мы выполняем механическую сборку, проектируем электрооборудование, разрабатываем ПО и проводим испытания. Поставка готового к работе комплекта.
Цены при заказе парка техники
При заказе нескольких единиц действуют скидки за объём. ПО для координации парка — централизованное управление, расписание док-станций и планирование маршрутов — бесплатно при заказе от 5 единиц.
Логистика
Поставка на условиях FOB Уси или CIF до вашего порта. Отгрузка в Хьюстон, Роттердам, Джебель-Али и Сингапур. Срок морской перевозки: 25–35 дней.
Послепродажное обслуживание
Гарантия 12 месяцев. Дистанционная диагностика через VPN. Запасные части отправляем в течение 48 часов. Пусконаладочные работы на площадке доступны по всему миру.
Современная производственная база


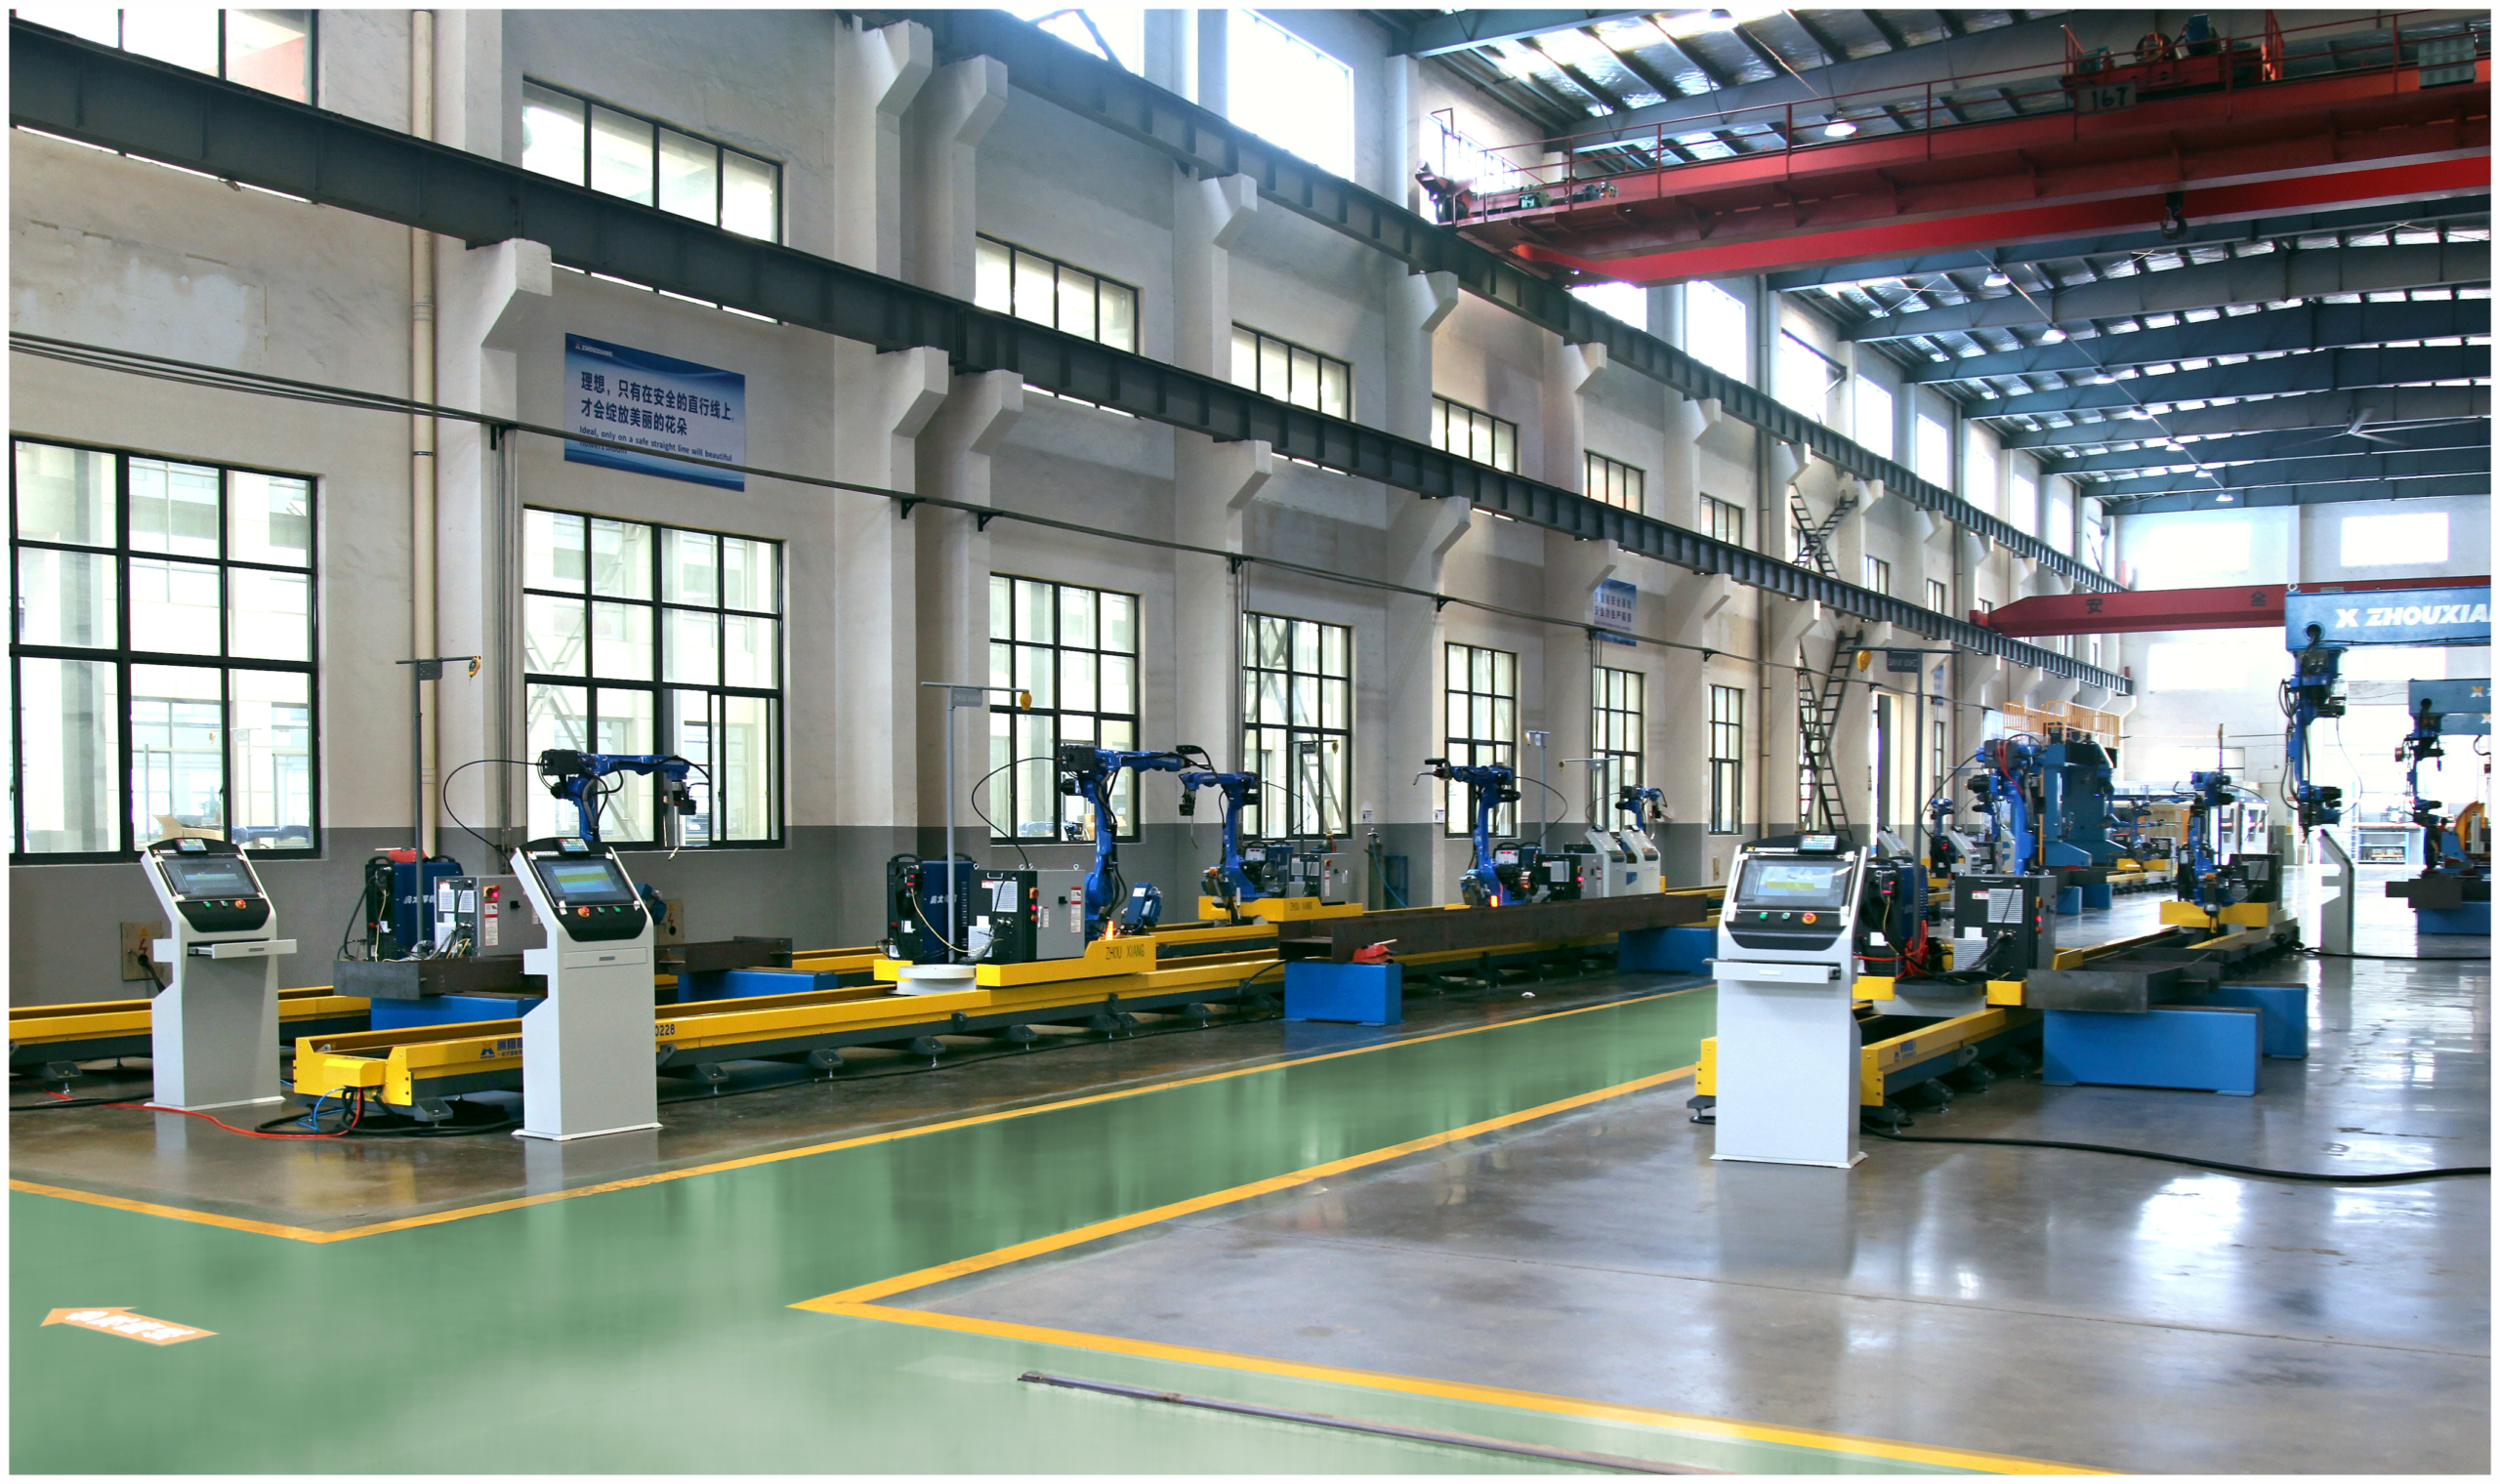
Производственная площадка Zhouxiang по выпуску мобильных сварочных роботов на базе AGV
Реальные проблемы и решения: почему предприятия переходят на автоматизацию роботизированной сварки
На основе реальных внедрений и бесед с заказчиками
Проблема
01
Свариваемые изделия слишком велики, чтобы перемещать их в стационарную ячейку
Это главная причина, по которой к нам обращаются. Металлические рамы, секции корпуса судна, мостовые балки остаются на месте. Стационарная ячейка бесполезна, если изделие в неё не помещается. Мобильный робот подъезжает к изделию, избавляя от перемещений краном и вилочным погрузчиком.
Проект — верфь на побережье Мексиканского залива, 2024
Перемещать панели двойного дна длиной 12m было невозможно. Мы поставили 2 установки с увеличенным радиусом действия сварочной горелки. После калибровки каждая установка обрабатывала в среднем 14 панелей за смену против 6 при ручной сварке (доля брака — 12 %).
«Мы перестали спорить из-за графика работы крана...»
Нехватка сварщиков
02
Не удаётся найти достаточно сварщиков, а имеющиеся специалисты работают на пределе
По данным AWS, к 2028 году США потребуется 330 000 новых специалистов по сварке. Если производство зависит от 4–5 опытных сварщиков и двое уходят, объёмы резко падают. Эта система повышает производительность сварщиков: один оператор контролирует несколько установок.
Проект — производитель металлоконструкций, Огайо, 2023
После ухода трёх сварщиков за 6 месяцев у предприятия накопился огромный объём невыполненных заказов. Мы установили один интеллектуальный робот AGV. Производительность выросла на 40 %, а отставание удалось ликвидировать за 7 недель.
«Не буду притворяться, что он варит так же хорошо, как Гэри...»
Стабильность качества
03
Качество сварки меняется от смены к смене
Из-за усталости сварщиков и отклонений параметров сварные соединения в утреннюю и ночную смены отличаются. Манипулятор робота использует одни и те же настройки для каждого соединения, выдерживая отклонение от заданной траектории в пределах 0,3 mm.
Проект — завод сосудов под давлением, Шаньдун
При рентгеновском контроле доля дефектов достигала 8 %. После подключения нашей установки к сварочному вращателю доля брака по результатам радиографического контроля за 2 месяца снизилась до менее чем 1,5 %.
Гибкость
04
Планировка меняется, а стационарная автоматизация не адаптируется
Демонтаж стационарных ячеек при сезонных изменениях производства — настоящая головная боль. Самоходная установка просто перемещается на новый участок. Перепрограммируйте траекторию, обновите карту навигации — и за выходные всё готово.
Техническое преимущество — подключение
Проблемы с интеграцией? Контроллер поддерживает Modbus TCP, EtherNet/IP и PROFINET. Он синхронизируется с позиционером и вращателем в реальном времени. Промежуточное ПО не требуется.
Калькулятор ROI
Сравнение затрат на роботизированную и ручную сварку
Посмотрите реальные цифры. Измените значения ниже в соответствии с параметрами вашей производственной линии и оцените годовую экономию.
Ручная сварка
Затраты на персонал
Основная зарплата$220 000
Льготы и накладные расходы (30 %)$66 000
Найм и обучение$18 000
Эксплуатационные расходы
Расходные материалы$24 000
Доработка и брак (8 %)$24 320
Расходы на безопасность$12 000
Общие годовые затраты$364 320
Роботизированная сварка на базе AGV
Затраты на персонал
1 оператор робота$49 500
Льготы и накладные расходы (30 %)$14 850
Амортизация оборудования$18 750
Эксплуатационные расходы
Расходные материалы (оптимизированные)$14 400
Доработка и брак (1,5 %)$4 560
Обслуживание и электроэнергия$11 700
Общие годовые затраты$113 760
Годовая экономия при использовании робота AGV
$250,560
Переход на мобильный сварочный робот на базе AGV позволяет экономить около $250 560 в год по сравнению с ручной сваркой силами 4 сварщиков. Роботизированная система окупается в течение 8 месяцев.
Узнать ценуПример внедрения решений для автоматизации сварки
Оценка мобильных сварочных роботов с точки зрения экономии, роста производительности и стабильного качества сварки. Документированные показатели ROI ведущих производителей.
Замена 12 сварщиков ручной сварки на 3 робота AGV
Как Nordic Marine Engineering AB устранила узкие места в сварочном производстве и сократила продолжительность цикла на 62 %.
Проблема
Предприятие столкнулось с нехваткой кадров: 8 опытных сварщиков выходили на пенсию, а подготовка замены занимала 24+ месяца. Доля доработок достигала 11 % из-за дефектов, вызванных усталостью.
Наше решение
Мы внедрили 3 робота AGV-WR600 с лазерной системой слежения за сварным швом (±0,15mm). Система автономно выполняет многопроходную сварку под флюсом на панелях корпуса судна.
62 %Сокращение цикла
0,8 %Доля дефектов
€1.4MЭкономия в год
11moОкупаемость
«Система AGV обеспечивает более стабильное качество, чем наши лучшие сварщики класса A».
— Ларс Эрикссон, вице-президент по производству
Главный вывод: Изделия для судостроения слишком велики, чтобы их перемещать. Наш AGV автономно передвигается по стальным палубам и доставляет робота к сварному шву.
Автоматизация сварки стальных балок при широком ассортименте изделий
Обработка более 85 различных балочных конструкций в неделю с помощью одной мобильной роботизированной сварочной ячейки.
Проблема
Еженедельно требовалось обрабатывать более 85 уникальных конфигураций балок. Стационарная автоматизация не справлялась: программирование занимало более 45 минут на каждый шов. Сварщиков ручной сварки не хватало.
Наше решение
Мы внедрили роботов с системой 3D-сканирования AdaptVision™. Она сканирует изделие, планирует работу и выполняет сварку менее чем за 90 секунд без ручного программирования.
340 %Производительность
3minПереналадка
$890KЭкономия в год
97 %Годных изделий
«Раньше новые требования к проектам вызывали у нас тревогу, а теперь мы рады разнообразию: робот адаптируется быстрее наших лучших программистов».
— Майк Эрнандес, бригадир
Главный вывод: Адаптивное машинное зрение устраняет узкое место на этапе программирования и делает роботизацию эффективной для производств с широким ассортиментом и небольшими объёмами.
Проект трубопровода длиной 120-km в пустыне
Сварка 4 800 стыков труб за 9 месяцев в условиях экстремальной пустынной жары.
Проблема
Требовалось выполнить 4 800 ответственных кольцевых сварных швов при температуре 48°C. Просрочка обернулась бы штрафами в размере $180k за день. Сварщики не могли поддерживать такой темп.
Наше решение
Роботы AGV-WR320P с классом защиты IP65 и встроенной системой охлаждения. Каждый робот стабильно выполняет сварной шов за 55 минут (по сравнению с 4.5 часами при ручной сварке), несмотря на жару.
6 недельСрок завершения раньше плана
98,6 %Годных изделий
$4.2MЭкономия
79 %Сокращение трудозатрат
«Мобильные сварочные роботы изменили наше представление о полевой сварке. Мы уже заказали их для следующих трёх проектов».
— Халид Аль-Махмуд, директор
Главный вывод: Роботы обеспечивают соответствие сварных швов требованиям независимо от жары и усталости сварщиков, что особенно важно при соблюдении жёстких сроков проектов трубопроводов.
Производство стрел экскаваторов без дефектов
Снижение доли дефектов сварки с 9 % до 0,3 % позволило получить OEM-контракт с Caterpillar.
Проблема
Для OEM-контракта требовалось обеспечить долю дефектов менее 0,5 % при сварке сложных стрел из стали Q690D. При ручной сварке этот показатель составлял в среднем 9,2 %, что не соответствовало требованиям аудита.
Наше решение
Мощные платформы AGV с системой мониторинга WeldEye™. Она отслеживает напряжение и ток в реальном времени, обеспечивая 100 % цифровую прослеживаемость.
0,3 %Доля дефектов
100 %Прослеживаемость
¥18MКонтракт
210 %Производительность
«Мониторинг в реальном времени и прослеживаемость помогли нам выиграть контракт — конкуренты не могли предложить такой объём данных».
— Доктор Вэй Чжан, директор по качеству
Ключевой вывод: Контракты OEM уровня Tier-1 требуют цифрового подтверждения качества. Автоматизированный мониторинг позволяет превысить отраслевые критерии приемки.
Калькулятор ROI сварочного робота
Оцените срок окупаемости и годовую экономию при переходе с ручной сварки на мобильный сварочный робот на базе AGV.
Часто задаваемые вопросы
Это самоходная установка — автоматизированное транспортное средство — с 6-осевым манипулятором, который доставляется прямо к свариваемому изделию. Наша система использует машинное зрение TracerStudio с точностью 0,1 mm для обнаружения шва, позиционирования сварочной горелки и выполнения сварки. Скорость движения установки с рулевым приводом — около 2,2 km/h.
Стандартные колёсные модели подходят для ровных полов. Для работы на грязной или неровной поверхности выбирайте гусеничную платформу. Компромисс: меньшая скорость и больший радиус поворота, но лучшая устойчивость на открытых площадках с металлоконструкциями.
Стандартная модель весит 2 500 kg и перевозит полный комплект оборудования. Для перевозки более тяжёлых грузов можно установить усиленные оси. Типичный диапазон грузоподъёмности в отрасли: от 500 kg до нескольких тонн.
Базовая комплектация включает Aotal NBC500RP Plus для сварки MIG/MAG. Модульная система позволяет установить оборудование для TIG, волоконной лазерной сварки или сварки под флюсом для задач на балочной производственной линии.
Базовая комплектация: $80K–$150K. Расширенное машинное зрение, лазер или индивидуальная конфигурация могут увеличить цену до $250K. Большинство покупателей окупают вложения менее чем за 18 месяцев с учётом экономии на оплате труда.
Колёсная версия быстрее (2,2 km/h), маневреннее и лучше подходит для помещений. Гусеничная справляется со сложным рельефом, но движется медленнее и имеет больший радиус поворота. Для большинства цехов предпочтительнее колёсная версия.
Да. Контроллер взаимодействует с позиционером и вращателем через Modbus, EtherNet/IP или PROFINET. Координация выполняется в реальном времени. Мы уже применяли систему для изделий от трубных катушек диаметром 6 дюймов до сосудов диаметром 3 метров.
Это наша специализация. Более 200 патентов, производственная площадка площадью 160 000 m² в Уси. Изготовление по индивидуальным габаритам, датчики и интеграция с фрезерными станциями. Срок производства полностью индивидуальной системы: 90–120 дней.

