Свяжитесь с Zhouxiang

★★★★★
Нам доверяют лидеры отрасли
ISO 9001
Более 200 патентов
Интеллектуальная система сварки металлоконструкций
Роботизированная сварка металлоконструкций: интеллектуальный робот для сварки металлоконструкций
Система сварки без обучения робота, разработанная специально для металлоконструкций — от двутавровых балок до коробчатых колонн. Полная автоматизация: от модели Tekla до готового сварного соединения.
Один оператор
Оптимизированный рабочий процесс требует минимального контроля со стороны человека.
Без пульта обучения
Без ручного программирования. Автоматическое построение траектории.
Полная автоматизация
Прямая интеграция с 3D-моделями Tekla.
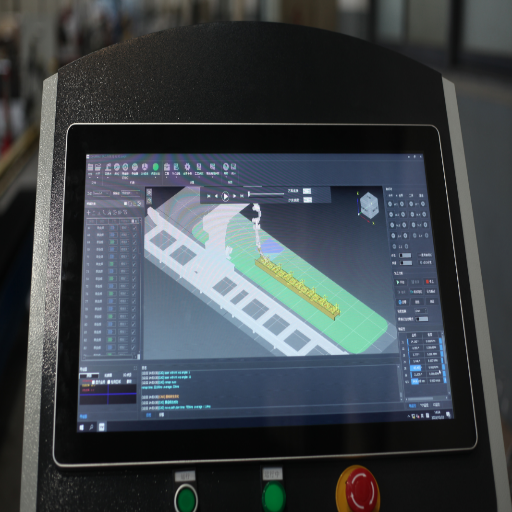
Интеллектуальная система сварки металлоконструкций — основные возможности
Семь функций, запускаемых одним нажатием: от исходной модели Tekla стальной балки до готового сварного соединения без пульта обучения.
-
01
Разбор чертежа одним нажатием
Загрузите модели Tekla или SolidWorks. Программное обеспечение разбивает сборку металлоконструкции на отдельные компоненты — подкрановые балки, ребра жесткости, кронштейны прогонов, опорные элементы — и отправляет каждый из них в очередь сварочного робота. Вручную интерпретировать чертежи не нужно.
-
02
Создание 3D-модели одним нажатием
Нет файла CAD? Система сканирует свариваемое изделие камерой машинного зрения 3D с большой областью обзора и автоматически строит реверс-инжиниринговую модель. Подходит для модернизации и работы со старыми металлоконструкциями, исходные чертежи которых были утеряны много лет назад.
-
03
Автоматическое распознавание сварных швов и подбор способа сварки
Система сварки анализирует толщину листов, геометрию соединения и пространственное положение, а затем подбирает параметры дуговой сварки из внутренней базы способов сварки. Нужно выполнить многопроходную сварку толстого листа? Робот формирует последовательность проходов слой за слоем — без ручного программирования.
-
04
Планирование траектории и обнаружение столкновений
Система автоматически строит траекторию сварки по кратчайшему пути, обходя приспособления, зажимы и саму металлоконструкцию. До включения сварочной горелки симуляция проверяет траекторию на столкновения. Робот самостоятельно выбирает углы сварочной горелки и обходит точки сингулярности — оператору не требуется вмешиваться.
-
05
Позиционирование одним нажатием с помощью 3D-зрения
Позиционирование в два этапа: быстрый скан сверху определяет положение свариваемого изделия, распознает стороны A/B и ориентацию начала и конца. Затем система сопоставляет физическую стальную балку с цифровой моделью. Каждый раз система автоматически корректирует траекторию с учетом реальных отклонений при сборке.
-
06
Сварка и точная коррекция одним нажатием
После первичного позиционирования робот вблизи повторно определяет все сварные швы для точной коррекции, а затем начинает автоматическую сварку. Встроенные циклы очистки сварочной горелки запускаются через настраиваемые интервалы. Способ сварки адаптируется к фактическому состоянию шва в реальном времени, а не только к теоретической модели.
-
07
Цифровой двойник и интеллектуальное подключение
Технология цифрового двойника отображает на панели управления траекторию робота, сварочный ток, напряжение и скорость перемещения в реальном времени. С помощью приложения для телефона руководители могут следить за работой системы из любой точки. Интеграция с MES передает задания на роботизированный сварочный пост и получает данные о ходе производства — вся цепочка данных от планирования до цеха.
Дополнительная функция
Автоматическая калибровка TCP и камеры
Система управления автоматически выполняет калибровку TCP робота и калибровку взаимного положения камеры и манипулятора. Для планового обслуживания не требуется специалист. Сокращение времени на настройку с нескольких часов до нескольких минут особенно важно при работе в несколько смен.
Простая интеграция
Совместимость с Tekla и SolidWorks
Система считывает исходные модели из основных платформ проектирования. Производителям металлоконструкций не нужно экспортировать файлы в промежуточные форматы или обрабатывать их перед загрузкой. Сварочный робот выполняет сварку по тем же данным, которые создали инженеры. Такая прямая связь устраняет разрыв данных между офисом и цехом.
Как работает интеллектуальная система сварки металлоконструкций
Без рекламных обещаний. От «У меня есть модель CAD» до «сварное соединение готово» — вот как робототехника применяется для сварки металлоконструкций.
01
Загрузка 3D-модели / быстрое сканирование
Напрямую считывает модели Tekla или SolidWorks без преобразования. Разбивает сборки на отдельные компоненты. Нет CAD? Встроенная система машинного зрения 3D восстанавливает модель детали примерно за 90 секунд.
02
Автоматическое распознавание и назначение способа сварки
Программное обеспечение распознает тип каждого соединения (угловое, с разделкой кромок, стыковое) и подбирает соответствующую WPS из базы данных. Для толстых листов автоматически формируются многослойные многопроходные последовательности. Участие оператора не требуется.
03
Планирование траектории и симуляция столкновений
Система рассчитывает углы сварочной горелки и траектории перемещения, а затем выполняет полную цифровую симуляцию. Проверяет возможность столкновений манипулятора, сварочной горелки, зажимов и свариваемого изделия. Автоматически устраняет точки сингулярности.
04
Загрузка и выравнивание с помощью 3D-зрения
Загрузка мостовым краном — точное базирование не требуется. Широкоугольное 3D-сканирование определяет положение детали и сопоставляет ее фактическое положение с цифровой моделью, компенсируя отклонения при сборке.
05
Точная коррекция сварного шва
Перед началом сварки робот выполняет сканирование сварного шва лазером для слежения за ним с близкого расстояния. Система обнаруживает отклонения зазора и смещения менее миллиметра и корректирует траекторию до наложения первого валика.
06
Автоматическая сварка без участия оператора
Параметры корректируются в реальном времени на основе данных датчиков. Включена автоматическая очистка сварочной горелки. Продолжительность горения дуги достигает 80-85 % рабочего времени (по сравнению с 30 % при ручной сварке). Обычно один оператор обслуживает две ячейки.
07
Мониторинг цифрового двойника в реальном времени
Передает текущие параметры (напряжение, ток, скорость) на панель мониторинга. Привязывает журналы качества к конкретным соединениям, обеспечивая 100 % прослеживаемость. Данные автоматически передаются обратно благодаря интеграции с MES/ERP.
Полная настройка для новой детали занимает 20-30 минут. Для повторяющихся деталей — мгновенно.
Технические характеристики — интеллектуальная сварка металлоконструкций
Реальные параметры. Мы не завышаем характеристики в спецификациях: эти цифры получены на производственных системах, работающих в цехах заказчиков.
Основные характеристики робота
Грузоподъемность робота
6–20 kg (сварочная горелка + датчик)
Зависит от конфигурации манипулятора
Радиус действия
1 400–3 100 mm
Увеличенный радиус действия для длинных балок
Точность позиционирования
±0,05 mm
Согласно спецификации производителя робота
Система управления
Фирменная + стандартная
Совместима с FANUC / ABB / KUKA
Возможности сварки
Поддерживаемые типы сварных соединений
Угловые, с разделкой кромок, стыковые, многопроходные
Охватывают более 95 % применений
Толщина материала
4 mm – 60 mm
Для сварки толстого листа
Размеры балки
100–2 000 mm H / 15m L
Подходит для стандартных профилей
Масса свариваемого изделия
До 5 000 kg / сторона
Загрузка погрузчиком без крана
Способ сварки
GMAW (MIG/MAG), FCAW
Совместимо с оборудованием ведущих брендов
Машинное зрение и интеллектуальные функции
Система машинного зрения
3D-камера + лазерное слежение за швом
Двухэтапное точное сканирование
Режим программирования
Без обучения робота / офлайн
Ручное программирование не требуется
Интеграция с программным обеспечением
Tekla, SolidWorks, STEP
Прямой импорт модели
Цифровой двойник
MES / приложение в реальном времени
Регистрация параметров для контроля качества
Производительность
Продолжительность горения дуги
До 85 %
По сравнению с 25-35 % при ручной сварке
Производительность по массе
3–8 tons / смена
Роботизированный сварочный пост с одним оператором
Стандарты безопасности
Соответствует требованиям CE
Световая завеса + сканер зоны безопасности
Электропитание
380V / 50Hz
Доступно исполнение на 480V / 60Hz
С какими стальными компонентами работает наша интеллектуальная система сварки?
Система разработана специально для отрасли металлоконструкций. От длинных балок до толстых листов — рассказываем, что ежедневно сваривают наши роботизированные ячейки.
Двутавровые балки H и I
Угловые швы между полкой и стенкой балки, ребра жесткости, кронштейны прогонов. Высота — до 2 000mm, длина — до 15m. Ежедневно такие балки обрабатывают 60 % наших ячеек.
Коробчатые колонны и балки
Коробчатые сечения из четырех листов с внутренними диафрагмами. Робот сваривает наружные швы и доступные внутренние соединения для каркасов высотных зданий.
Подкрановые балки и главные балки
Опорные пластины для рельсов и массивные ребра жесткости. Равномерные угловые швы по всей длине балок для повторяющихся работ с высокими требованиями к качеству.
Компоненты мостов
Соединения диафрагм с полками, накладки стыков стенки. Лазерное слежение за сварным швом обеспечивает высокий процент прохождения УЗК при сварке толстых листов с разделкой кромок.
Фермы и решетчатые конструкции
Трубчатые и угловые соединения элементов стропильных ферм. Офлайн-планирование траектории позволяет сразу обрабатывать сложные короткие швы под разными углами.
Листы и сборочные конструкции
Фасонки, соединительные планки для передачи сдвига, жесткие узловые соединения. Специализированные ячейки для малых деталей обрабатывают более 200 изделий за смену.
Калькулятор ROI
Калькулятор ROI для автоматизации сварки
Оцените срок окупаемости и годовую экономию при переходе на роботизированную сварку металлоконструкций.
Текущий производственный процесс
Посты для повторяющихся сварочных работ с металлоконструкциями
Зарплата, льготы и сверхурочные на одного сварщика в год
Общий объем сваренной стали в месяц
Анализ ROI
Введите производственные данные
и нажмите «Рассчитать ROI»
и нажмите «Рассчитать ROI»
Оптовые поставки и OEM — поставщик сварочных роботов для металлоконструкций
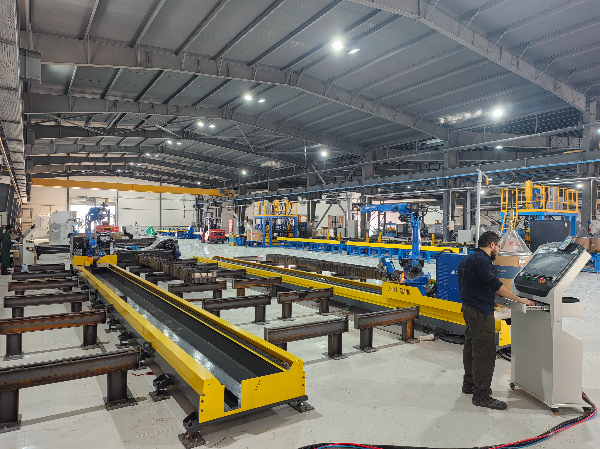
Напрямую с завода в Уси. Без посредников. Мы поставим одну систему или парк оборудования для нескольких производственных площадок.
OEM / ODM
Индивидуальный брендинг, изменение интерфейсов системы управления и интеграция с вашим собственным программным обеспечением. Подтвержденный опыт работы в Европе и на Ближнем Востоке.
Минимальный заказ: 1 единица
Минимальный заказ не ограничен. Начните с одного интеллектуального роботизированного сварочного поста, чтобы проверить ROI, а затем расширяйте производство, когда результаты покажут рост производительности.
Международная логистика
Поставка на условиях FOB Уси или CIF до вашего порта. Мы оформляем полный комплект экспортных документов, контролируем загрузку контейнера и координируем работу с вашими экспедиторами.
Пусконаладочные работы на объекте
Наши инженеры приезжают на ваше предприятие для установки, калибровки и обучения операторов в течение 2-4 недель. Мы подготовим роботизированную ячейку к работе в производстве.
Напрямую
от производителя
от производителя
1991
Основана200+
Патенты50+
Стран поставки4
Сертификаты ISOПроблемы при изготовлении металлоконструкций — и как их решает наша система сварки
Производители металлоконструкций из Техаса, Онтарио и Дубая рассказывают нам об одних и тех же проблемах. Вот что повторяется чаще всего — и что мы с этим сделали.
Дефицит квалифицированных рабочих усиливается
✓ История проекта
Производитель металлоконструкций среднего размера в провинции Шаньдун обслуживал 14 постов ручной сварки, на которых изготавливали двутавровые балки для коммерческого здания. Не удалось заполнить 5 вакансий — из-за нехватки квалифицированных рабочих отгрузка каждой партии задерживалась на 2 недели. Мы установили два роботизированных сварочных поста. Не стану утверждать, что переход прошел мгновенно: цеховой бригаде потребовалось около 10 дней, чтобы освоить новый процесс. Но после этого две ячейки заменили 6 постов ручной сварки, а оставшиеся сварщики переключились на сложные узлы, где действительно требовалось ручное мастерство. Очередь заказов удалось закрыть за месяц.Нестабильное качество сварки и доработка
✓ История проекта
Мы работали с производителем мостовых металлоконструкций в центральном Китае: слишком много соединений диафрагм с полками не проходили УЗК. Причина стала очевидна после проверки: при длинных проходах сварщики вручную отклонялись от центра шва, особенно к концу 10-часовой смены. Мы установили одну роботизированную сварочную ячейку с лазерным слежением за сварным швом. За первый месяц доля успешного прохождения УЗК выросла с 82 % до 97 %. Менеджер по контролю качества сказал нам — и эта фраза запомнилась: «Мы перестали спорить о том, чей шов не прошел проверку».Сварка тормозит производство
✓ История проекта
Вот случай, который удивил даже нас. На заводе по производству металлоконструкций в провинции Цзянсу обрабатывали 800 тонн в месяц на 20 постах ручной сварки. Там купили три наши системы. Через шесть месяцев производство достигло 1 200 тонн в месяц при меньшем количестве работников в цехе. Точные слова руководителя завода: «Мы думали, что нам нужно больше сварщиков. Нам нужно меньше постов, которые действительно работают». Звучит впечатляюще, но расчеты это подтверждали: роботизированные ячейки для сварки стали работали по 18 часов в день в две смены, тогда как на ручных постах фактическая продолжительность горения дуги составляла в среднем около 6 часов за смену.Сложная сварка соединений из толстого листа
Программирование занимает больше времени, чем сварка
Работа на объекте в тяжелых условиях
Интеллектуальная система сварки металлоконструкций: от заказа до производства
Об этом почти не пишут в брошюрах. Мы считаем, что это важнее технических характеристик.
Покупка сварочного робота — не то же самое, что покупка сверлильного станка. Нельзя просто поставить его в цеху, подключить и уйти. На этапе интеграции устанавливают и калибруют ячейку, проверяют ее на ваших деталях и обучают операторов. Именно здесь большинство проектов либо успешно запускаются, либо останавливаются. Мы прошли этот процесс достаточно раз, чтобы выстроить четкий порядок работ. Вот как он выглядит.
Неделя 1-2
Оценка площадки и проектирование ячейки
Наша инженерная команда изучает планировку вашего цеха (план помещения, доступ крана, электропитание), номенклатуру деталей (типовые размеры балок, толщину листов, месячный объем) и текущий рабочий процесс. Мы подготовим 3D-чертеж компоновки ячейки с точным расположением робота, рельсового пути, позиционера, защитного ограждения и шкафа управления. Если систему нужно интегрировать в существующую линию производства двутавровых балок или конвейер, мы также разработаем такую схему.
Неделя 3-10
Изготовление и заводские приемочные испытания
Роботизированную ячейку собирают на нашем предприятии в Уси. До отгрузки мы проводим заводские приемочные испытания (FAT) на образцах деталей — в идеале на ваших изделиях, если вы сможете их отправить. Вы можете присутствовать на испытаниях лично или подключиться по видеосвязи. Мы проверяем весь процесс: загрузку модели, сканирование, планирование и сварку. Если сварное соединение на вашей тестовой детали не проходит УЗК на нашем заводе, система не покинет предприятие.
Неделя 11-12
Доставка и установка на объекте
Систему отправляют в специальной упаковке. В зависимости от вашего местоположения — в Китае или за рубежом — доставка занимает 1-5 недель. Наша монтажная команда выполняет на объекте механический монтаж, подключение электрики, выравнивание и юстировку. Установка одной системы с напольной рельсовой системой обычно занимает 5-7 рабочих дней. Монтаж портальных систем и нескольких ячеек, разумеется, длится дольше.
Неделя 12-13
Пусконаладочные работы и калибровка
Наши специалисты на объекте выполняют калибровку TCP и взаимного положения камеры и манипулятора, а также выравнивают позиционер. Затем мы проводим производственные испытания на ваших реальных деталях. Настраиваем параметры сварки для ваших материалов, типа проволоки и газовой смеси, пока результат не будет соответствовать вашим стандартам качества. Это не 30-минутная демонстрация: обычно требуется 3-5 дней производственных испытаний и точной настройки.
Неделя 13-14
Обучение операторов
Мы обучаем операторов на вашем объекте. Программа охватывает загрузку и выгрузку деталей, работу с программным интерфейсом (импорт модели, управление заданиями, настройка параметров), ежедневное обслуживание (очистка сварочной горелки, замена проволоки, проверка сопла) и базовое устранение неисправностей. Большинство операторов могут самостоятельно работать с ячейкой уже через 5-7 дней. На углубленном обучении ваша команда технического обслуживания освоит диагностику системы, калибровку машинного зрения и управление базой данных способов сварки.
Постоянная поддержка
Послепродажная поддержка и дистанционный мониторинг
Цифровой двойник нужен не для галочки: благодаря ему наша команда удалённой поддержки видит состояние вашей ячейки в реальном времени. Если что-то пойдёт не так в 2 часа ночи во время ночной смены, инженер откроет панель управления и часто успеет определить причину ещё до того, как оператор закончит объяснять проблему. Мы рекомендуем запас запчастей с учётом особенностей эксплуатации вашего оборудования. Устанавливаем обновления программного обеспечения удалённо. И да, мы отвечаем на звонки. Это кажется само собой разумеющимся, но мы слышали достаточно жалоб на других поставщиков оборудования, чтобы знать: так поступают не все.
Условия гарантии:
Стандартная гарантия распространяется на манипулятор робота, систему машинного зрения и аппаратные средства управления. Мы не прячем сведения об изнашиваемых деталях в мелком шрифте: заранее сообщаем, на что распространяется гарантия, а что относится к расходным материалам. Срок гарантии зависит от комплектации и региона. Свяжитесь с нами — и мы ответим прямо.
Инструменты для интеллектуальной сварки металлоконструкций
Руководство по выбору
Подбор сварочной роботизированной системы
Ответьте на 4 вопроса о ваших задачах по изготовлению металлоконструкций. Мы порекомендуем подходящую конфигурацию системы.
Начать подбор →Сравнение затрат
Ручная и роботизированная сварка: сравнение затрат
Сравнение годовых затрат по статьям. Введите свои данные и посмотрите, на что уходят деньги.
Рассчитать затраты →Часто задаваемые вопросы об интеллектуальной сварке металлоконструкций
Вопросы, которые действительно задают нам производители металлоконструкций, — а не придуманные ради SEO.
Коротко: импортируйте 3D-модель из Tekla или SolidWorks, отсканируйте свариваемое изделие системой машинного зрения, позвольте программному обеспечению сопоставить модель с реальной деталью и нажмите «Старт». Робот сам построит траекторию сварки: спланирует перемещения, выберет угол сварочной горелки и обнаружит возможные столкновения. Оператору не нужно стоять у пульта обучения и задавать каждую точку вручную. После недельного обучения операторы без опыта работы с роботами уже выполняли производственные задания. Это не рекламное преувеличение. Так было на линии сварки крановых балок во Вьетнаме в прошлом году.
Крановые балки, двутавровые балки, коробчатые колонны, кронштейны для прогонов, рёбра жёсткости, консоли, диафрагмы мостов, судовые секции, кровельные балки и угловые секции башен. Проще говоря, система предназначена для сварки металлоконструкций, при которой к основному профилю приваривают пластины, кронштейны или рёбра жёсткости. Стандартная высота балок — от 100 мм до 2 000 мм, длина — до 15 метров. Нужно больше? Мы уже создавали системы с направляющими для балок длиной 20 метров. Свяжитесь с нами.
Да, система интегрируется со стандартными источниками сварочного тока для дуговой сварки и подающими механизмами для проволоки. Мы устанавливали её рядом со сварочными аппаратами Lincoln, Fronius и китайских производителей — проблем не возникало. Система также взаимодействует с производственными системами MES. Вы продолжаете использовать своё сварочное оборудование: роботизированная ячейка дополняет вашу линию, а не заменяет всё оборудование. Однако если вашим источникам питания больше 20 лет, может понадобиться доработка интерфейса. Это выясняется во время обследования площадки.
Сканирование проходит в 2 этапа. Сначала камера, установленная на большой высоте, быстро определяет положение свариваемого изделия: где оно находится на самом деле, а не где должно быть по расчётам. Затем система сканирует деталь с близкого расстояния, точно определяет расположение шва и корректирует траекторию с учётом зазоров при сборке, наплывов от прихваток и смещения деталей. Сварочный робот обрабатывает реальный стык, а не идеальный вариант из модели CAD. Идеальна ли система? Нет, таких систем не бывает. Но она выявляет отклонения, которые ускользают от человеческого глаза на 9-м часу смены. Для стабильного качества сварки это имеет большое значение.
Именно так мы его и спроектировали. Загрузите стальную балку погрузчиком или краном. Для большинства конфигураций мостовой кран не требуется — мы специально предусмотрели загрузку погрузчиком. Проверьте соответствие модели на экране. Нажмите «Старт». Пока робот выполняет сварку, перейдите к следующему посту и подготовьте следующее свариваемое изделие. Система берёт на себя всё: расчёт траектории, выбор угла сварочной горелки, автоматические циклы сварки и очистку горелки. Один человек, одна кнопка — и готово.
Это зависит от затрат на оплату труда, графика смен и ассортимента деталей, но большинство производителей металлоконструкций, с которыми мы работали, достигают окупаемости за 12-24 месяца. Примерный расчёт: одна роботизированная ячейка заменяет 2-4 поста ручной сварки. В США это даёт экономию на оплате труда в размере $90K-$300K в год — без учёта других факторов, только зарплаты, льготы и сверхурочные. Если учесть сокращение затрат на доработку, уменьшение объёма брака и рост производительности, выгода становится ещё больше. Мы готовы рассчитать ROI для вашего проекта, если вы предоставите текущие данные о производстве.
Разница как между ночью и днем. При ручном программировании робот и квалифицированный программист робота заняты, пока программист последовательно задает точки сварки. При сварке металлоконструкций, где у каждой балки свое расположение креплений, настройка каждой новой детали может занимать несколько часов простоя. Офлайн-программирование выполняется за рабочим столом. Загрузите модель, автоматически постройте траектории, проверьте столкновения в симуляции и передайте программу роботу. Робот продолжает работать без остановки. Один производитель металлоконструкций в Индонезии сократил настройку для новой детали с целого дня до менее чем часа, используя офлайн-программирование. Программисты роботов по-прежнему нужны для сложных нестандартных случаев, но для 80-90 % задач с ними справляется программное обеспечение? Программное обеспечение берет эту работу на себя.
Цифровой двойник в реальном времени повторяет каждое движение физического робота. На панели управления и в приложении для телефона видны траектория сварочной горелки, сварочный ток, напряжение и скорость. Но главное преимущество — прослеживаемость. Для каждого сварного шва сохраняются полные данные о параметрах сварки. Если инспектор запросит записи по конкретной стальной балке, вы найдёте их за несколько секунд. Благодаря подключению к MES планировщик производства может передавать заказы и отслеживать их выполнение, не выходя в цех. Кажется, мелочь. Но это не так, особенно если на большом участке изготовления металлоконструкций работают несколько роботизированных сварочных постов.

