Свяжитесь с Zhouxiang

Промышленные сварочные роботы — решения для автоматизированной дуговой сварки
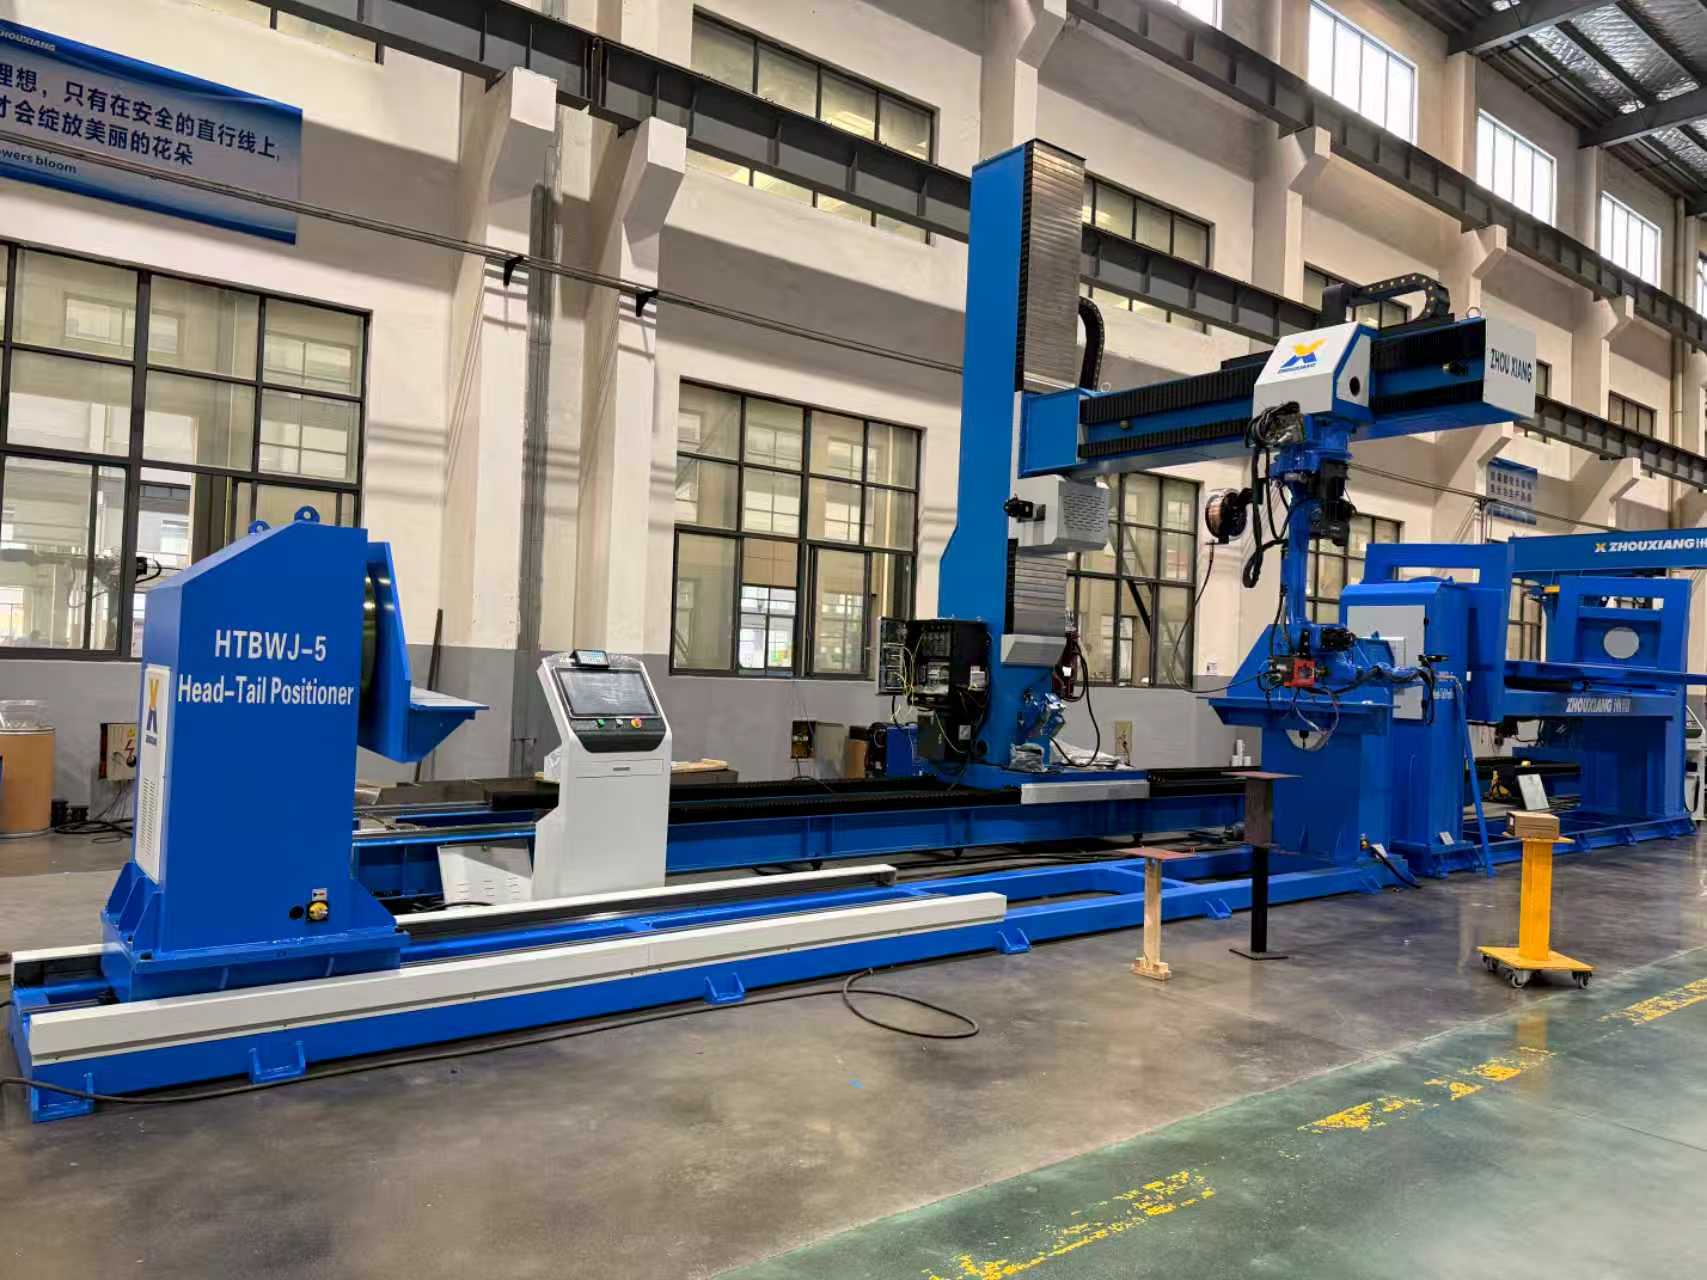
Zhouxiang разрабатывает и производит сварочных роботов для изготовления металлоконструкций, судов и энергетического оборудования. Беспультовое обучение входит в 3 линейки, включающие 5 конфигураций роботов Zhouxiang: на рельсовом пути, консольные, портальные, коллаборативные и для роботизированных сварочных постов. Встроенные опции включают офлайн-программирование без обучающего пульта и 3D-слежение за сварным швом.
200+
Патенты
5
Конфигурации роботов
34
Лет в производстве
6
Точность по осям
Инновации внутри
Teachless Benda и 3D-слежение за сварным швом
Что такое сварочный робот и как он работает?
Если говорить о практике, роботизированная сварка с помощью сварочной горелки, источника сварочного тока и тележки не требует постоянного контроля оператора. Робот выполняет сварку сам. Однорукий сварочный робот Zhouxiang для дуговой сварки заменяет ручной процесс, выполняя сварку MIG, MAG, TIG, порошковой проволокой или плазмой с высокой точностью по нескольким осям.
Точность сервоприводов по нескольким осям
Шесть независимых осей с сервоприводами выполняют запрограммированную линию захода, скорость перемещения и подачу проволоки для каждого соединения. Система координирует движение шести осей с сервоприводами, а при установке напольного рельсового пути — также седьмой или восьмой оси, обеспечивая более стабильную работу, чем даже опытный сварщик.
Работа 6-осевого сервопривода
Логика teachless и интеграция с CAD
Системы teachless устраняют узкое место ручного программирования: они импортируют модели из Tekla, SolidWorks или UG. Система автоматически определяет положение сварных швов и формирует всю программу — угол сварочной горелки, рисунок колебаний и последовательности многопроходной сварки — ещё до того, как оператор коснётся пульта.
Интеграция с Tekla и SolidWorks
Цифровое управление и слежение за сварным швом
Линейный лазерный сканер перед сварочной горелкой измеряет положение разделки кромок в реальном времени. Система слежения с обратной связью передаёт корректировки контроллеру и удерживает конец проволоки по центру соединения даже при смещении деталей, сохраняя заданные параметры напряжения, тока и скорости перемещения.
Лазерная коррекция с помощью машинного зрения
Виды сварочных роботов — выберите подходящую конфигурацию
Конфигурацию робота в первую очередь определяют три параметра: размер свариваемого изделия, объём производства и свободное место в цехе. Решения Zhouxiang для роботизированной сварки охватывают весь диапазон задач — от сварочных приспособлений для точечной сварки на коротких кронштейнах до крупногабаритного Garlinca, который непрерывно сваривает балки длиной 12 метров.
Металлоконструкции
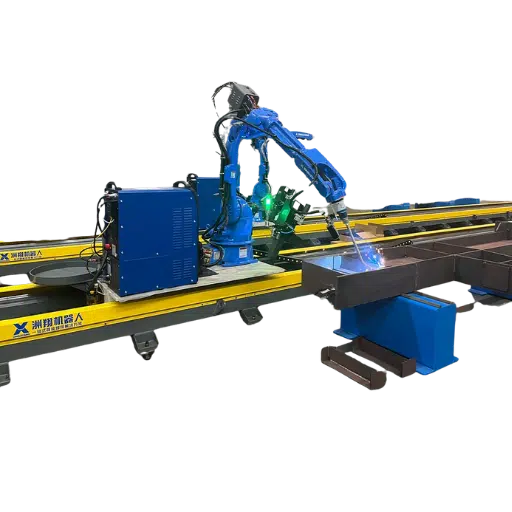
Сварочный робот на рельсовой направляющей
6-осевой роботизированный сварочный комплекс перемещается по напольному рельсовому пути длиной до 6m (опция). Напольные рельсы увеличивают рабочую зону робота вдоль двутавровых балок, коробчатых колонн и сварных балок. Обе стороны рельсов можно использовать одновременно: на одной выполняется сварка, а оператор на другой готовит следующую партию, сокращая время простоя вдвое.
Подходит прежде всего для
Рёбра жёсткости двутавровых балок, консоли, опорные плиты колонн, кронштейны прогонов и другие детали. Особенно подходит для протяжённых непрерывных угловых швов на металлоконструкциях. Сохраняет стабильную работу на протяжении двух смен при сварке литых деталей, без отклонения сварочной горелки.
Возможности системы
- Система сварки Bochu teachless — прямой импорт моделей Tekla/SolidWorks/UG
- Лазерная система Mingtu для слежения за швом и коррекции траектории в реальном времени
- Поддерживает работу одного или двух роботов на общей рельсовой системе
- Точность повторного позиционирования: ±0,05 mm
Металлоконструкции / мосты
Консольный сварочный робот
Робот установлен на верхней консольной балке, а не на полу, поэтому освобождает место в цехе и позволяет подавать свариваемые изделия партиями с помощью крана. Это значительно сокращает время обработки крупногабаритных конструкций в ячейке. Длину рельса можно настроить под задачу (стандартная длина — 12m); линейные направляющие обслуживает автоматическая система смазки.
Оптимальное применение
Вторичная обработка элементов металлоконструкций — косынок, диафрагм и рёбер жёсткости. Также подходит для вторичной обработки малых и средних листовых узлов, в том числе при изготовлении судовых мостиков.
Возможности системы
- Варианты с 7 осями (робот + рельс) или 8 осями (робот + рельс + подъём колонны)
- Система сварки Friendess teachless с 3D-сканером швов и широким полем обзора
- Реконструкция облака точек позволяет выполнять сварку без чертежей, когда нет CAD-модели
- Рабочая зона до 10 m × 1,3 m × 1,2 m при длине рельса 12 m (8 осей)
Судостроение / мосты
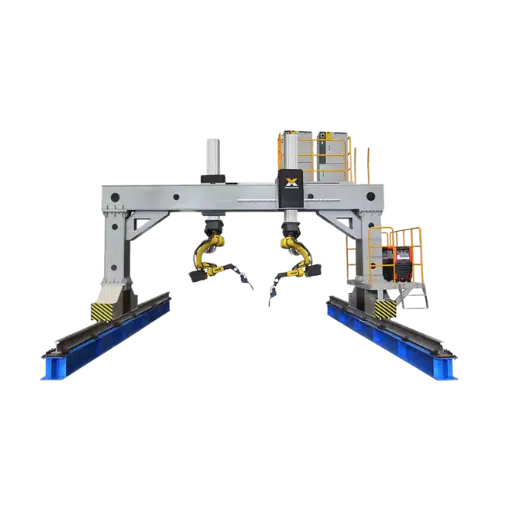
Портальный сварочный робот
Портальная конструкция рассчитана на свариваемые изделия шириной до 5 метров. Робот перемещается в направлениях X и Y. Такая конфигурация подходит для больших плоских панелей и широких листовых узлов, например секций палубы, когда робот на одной рельсовой направляющей не может обработать изделие по всей ширине.
Оптимальное применение
Судостроение (линии изготовления панелей), мосты (балки), энергетическое оборудование (крупные листовые узлы шириной более 1,5 m, для которых требуется полностью автоматическая сварка сверху).
Возможности системы
- Ширина сварки 5 m — подходит для панелей корпуса судна по всей ширине
- Интеллектуальная система сварки Bochu с 3D-машинным зрением
- Поддерживает прямолинейные, дуговые и криволинейные траектории сварки
- Сварка в нижнем и вертикальном положениях
Судостроение / ограниченное пространство
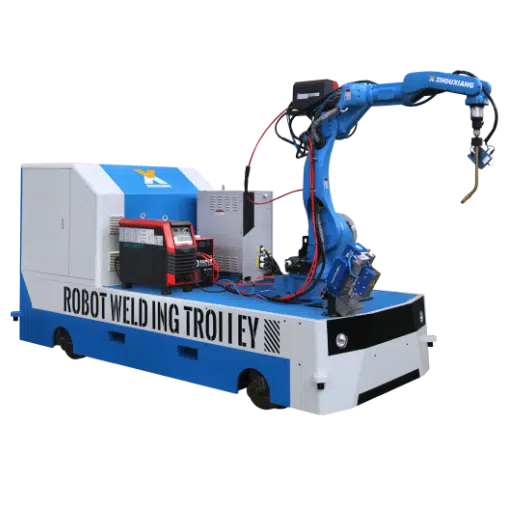
Коллаборативный сварочный робот (кобот)
Лёгкий сварочный кобот создан для работы в тесных и труднодоступных местах у корпуса и между переборками судна. Благодаря колёсам и магнитному основанию он легко перемещается и крепится к стальному листу. Один оператор может доставить устройство к месту работы, установить его и начать сварку там, где не поместится портальная система или робот на рельсовой направляющей.
Оптимальное применение
Разработка на предприятии, сварка внутри судовых отсеков, разработка технологических процессов, монтаж шасси на строительных площадках и изготовление деталей малыми партиями при широком ассортименте.
Возможности системы
- Программирование перемещением и обучением — удобный интерфейс, без кода и пульта
- Встроенное слежение за дугой корректирует отклонения в реальном времени во время сварки
- Лёгкий корпус, рассчитанный на перемещение одним человеком
- Защитное ограждение не требуется — конструкция рассчитана на совместную работу с оператором
Энергетическое оборудование / общее применение
Интеллектуальный сварочный пост
Автономная роботизированная сварочная ячейка с манипулятором полой конструкции и внутренней прокладкой кабелей. Она защищает чувствительную электронику от пыли, брызг и влаги. Компактная конструкция позволяет встроить ячейку в существующую производственную линию без значительных затрат на переналадку. Предназначена для средне- и крупносерийного производства, где одна и та же деталь проходит сотни или тысячи циклов.
Подходит для
Баки трансформаторов, корпуса распределительных устройств, сосуды под давлением и любые производственные ячейки, обрабатывающие более 200 одинаковых деталей в неделю, где важны стабильность сварных швов и минимальное количество доработок.
Возможности системы
- Полый запястный узел с внутренней прокладкой сварочного кабеля — кабель не цепляется за внешние предметы
- Защищённый корпус с классом IP от пыли и капель воды, с защитным кожухом
- Высокая точность повторного позиционирования для стабильного качества сварки
- Интеграция с системами автоматической загрузки для производства без операторов
Характеристики и технические данные сварочных роботов
Ниже приведены сравнительные характеристики основных серий сварочных роботов Zhouxiang. Все значения получены на производственных установках, прошедших заводские испытания. Радиус действия, грузоподъёмность и точность позиционирования указаны по ISO 9283:1998. Точность TCP — ключевой показатель фактического положения конца проволоки относительно запрограммированного — составляет 0,05 mm для всех моделей.
| Параметр | На рельсовой направляющей ZXR12-2010 | На рельсовой направляющей ZXR10W-1440-D | Консольный, 7 осей | Консольный, 8 осей | Портальный тип |
|---|---|---|---|---|---|
| Количество осей | 6 + рельс | 6 + рельс | 6 + рельс | 6 + рельс + колонна | 6 + портал XY |
| Радиус действия манипулятора | 2 010 mm | 1 440 mm | 2 010 mm | 2 010 mm | 2 010 mm |
| Грузоподъёмность | 12 kg | 10 kg | 12 kg | 12 kg | 12 kg |
| Точность повторного позиционирования | ±0,05 mm | ±0,05 mm | ±0,05 mm | ±0,05 mm | ±0,05 mm |
| Степень защиты | J1-J2: IP56 / J3-J6: IP67 | J1-J2: IP56 / J3-J6: IP67 | IP56 / IP67 | IP56 / IP67 | IP56 / IP67 |
| Длина рельса / портала | 6 m (на заказ) | 6 m (на заказ) | 12 m (на заказ) | 12 m (на заказ) | На заказ (ширина ≤5 m) |
| Максимальная рабочая зона | 6 m × 2 m × 2 m | 6 m × 1,4 m × 1,4 m | 10 m × 1,3 m × 0,4 m | 10 m × 1,3 m × 1,2 m | На заказ × 5 m × 2 m |
| Суммарная мощность | 4.5 KVA + сварочный аппарат | 4.5 KVA + сварочный аппарат | 10 KVA + 31 KVA | 13 KVA + 31 KVA | ~44 KVA суммарно |
| Масса робота | 313 kg | 210 kg | ~320 kg | ~350 kg | ~350 kg |
| Скорость сварки | 0,3–0,8 m/min | 0,3–0,8 m/min | 0,3–0,5 m/min | 0,3–0,5 m/min | 0,3–0,5 m/min |
| Сигналы ввода/вывода | 16 входов / 16 выходов 24VDC | 16 входов / 16 выходов 24VDC | 16 входов / 16 выходов 24VDC | 16 входов / 16 выходов 24VDC | 16 входов / 16 выходов 24VDC |
| Сварочная система | Bochu teachless + лазер Mingtu | Bochu teachless + лазер Mingtu | Friendess teachless + 3D-машинное зрение | Friendess teachless + 3D-машинное зрение | Bochu teachless + 3D-машинное зрение |
| Очистка сварочной горелки | Автоматическая очистка горелки SC220A | Автоматическая очистка горелки SC220A | Автоматическая очистка горелки в комплекте | Автоматическая очистка горелки в комплекте | Автоматическая очистка горелки в комплекте |
| Варианты источника сварочного тока | Aotai или Megmeet | Aotai или Megmeet | Aotai или Megmeet | Aotai или Megmeet | Aotai или Megmeet |
Отрасли и области применения роботизированной сварки
В тяжёлой промышленности сварочные роботы выполняют повторяющиеся соединения быстрее и надёжнее, чем при ручной сварке, — при изготовлении металлоконструкций, судостроении, строительстве мостов и производстве энергетического оборудования. На роботах в этих отраслях лежат крупносерийные и эргономически сложные сварочные задачи, которые в первую очередь превышают возможности сварщиков. Ниже — четыре отрасли, в которых технологии Zhouxiang применяются чаще всего.
01 / МЕТАЛЛОКОНСТРУКЦИИ
Изготовление металлоконструкций
Основные области применения
Двутавровые балки, коробчатые колонны, сварные балки, рёбра жёсткости, консоли и кронштейны прогонов. Роботы на рельсовых направляющих и консольные роботы предназначены для большого числа повторяющихся угловых швов в цехе металлоконструкций: соединений рёбер жёсткости с полками, опорных плит с колоннами и косынок со стенками балок.
02 / СУДОСТРОЕНИЕ
Судостроение и морская отрасль
Основные области применения
Линии изготовления панелей корпуса, секции корпуса, секции переборок и трубная арматура. Перед сваркой портальные роботы могут соединять листы шириной до 5 m. При доковом ремонте коботы работают в тесных замкнутых отсеках, куда не могут добраться краны.
03 / ИНФРАСТРУКТУРА
Строительство мостов
Основные области применения
Сварные балки, диафрагмы, поперечные рамы и накладки. Типы соединений похожи на применяемые в металлоконструкциях, однако листы обычно толще (20-50mm), требования сварочных норм (AWS D1.5) строже, а детали крупнее — для перемещения нужен более длинный рельс или портал.
04 / ЭНЕРГЕТИКА
Энергетическое оборудование
Основные области применения
Баки трансформаторов, корпуса распределительных устройств, корпуса турбин и сосуды под давлением. Интеллектуальные сварочные посты с герметизированными роботами и полыми манипуляторами защищают чувствительные электрические компоненты от брызг и загрязнений, поддерживая стабильные условия горения дуги и обеспечивая герметичность соединений.
Примеры из практики — сварочные роботы в работе
Пример 1: производитель металлоконструкций, провинция Шаньдун
Средний по размеру цех металлоконструкций производил около 800 метрических тонн компонентов двутавровых балок в месяц. Ежегодно из-за выхода на пенсию и смены персонала предприятие теряло 12 % сварщиков. Оставшиеся сварщики посвящали около 40 % смены приварке рёбер жёсткости к полкам балок — крайне повторяющейся операции с угловыми швами 6 mm на листах толщиной 8-14 mm.
Разработанное решение
2 сварочных робота ZXR12-2010 на рельсовых направляющих с рельсами длиной 6 m, каждый с системой программирования Bochu teachless и лазерным слежением Mingtu за сварным швом. Загрузочные посты установлены у обоих концов рельсов: пока одна сторона выполняет сварку, на другой загружают детали. Отдельные загрузочные посты подключены к системе автоматизации, которая объединяет два робота в общую систему управления производством и распределяет загрузку между ячейками.
«Мы запустили роботов в сентябре. К декабрю исчезла очередь на приварку рёбер жёсткости, из-за которой задерживалась покраска. Оба оператора роботизированных ячеек раньше занимались ручной сваркой — переход занял около двух недель практического обучения».
3,2×
Рост производительности
при сварке рёбер жёсткости
при сварке рёбер жёсткости
1,8 %
Доля доработок после сварки
(ранее 7,2 %)
(ранее 7,2 %)
14 mo
Полный срок окупаемости
обоих роботов
обоих роботов
Пример 2: линия изготовления судовых панелей, провинция Цзянсу
Верфь, где сваривали плоские панели корпуса балкеров, столкнулась с необходимостью увеличить производительность без расширения площади цеха. Ширина панелей — 4-5 m; на каждой выполняются сотни коротких угловых швов, соединяющих рёбра жёсткости, кронштейны и манжеты. Чтобы добраться до внутренних соединений, сварщикам приходилось подниматься на панели — это было медленно, физически крайне тяжело и невыгодно.
Разработанное решение
Установлен один портальный сварочный робот шириной 5 m с 3D-машинным зрением Bochu и реконструкцией облака точек. Общие рельсы проходят вдоль всей линии изготовления панелей. Вместо импорта CAD-моделей, в которых часто не учитываются отклонения при сборке секций корпуса, 3D-сканер восстанавливает форму панелей по фактическому положению стальных листов, а затем автоматически формирует траектории сварки.
«Реконструкция облака точек решила нашу главную проблему. Листы корпуса деформируются после раскроя и прихватки — иногда отклонение от номинала составляет 4–5 mm. Сканер определяет фактическое положение каждого ребра жёсткости и корректирует траекторию сварки. Нам больше не приходится вручную исправлять отклонения при сборке».
2,6×
Производительность сварки
панелей
панелей
0
Случаи ожогов дугой
(ранее 3/квартал)
(ранее 3/квартал)
20 mo
Достигнутый срок окупаемости
Пример 3: производитель трансформаторов, провинция Чжэцзян
На заводе энергетического оборудования, выпускавшем масляные трансформаторы, узким местом стал станок для сварки швов баков. Требовалась сварка с полным проплавлением листовой низкоуглеродистой стали толщиной 4-8 mm, чтобы обеспечить герметичность швов баков. Даже небольшая утечка требовала полной зачистки и повторной сварки, поэтому шов должен был быть безупречным. При правильной технике ручные сварщики добивались приемлемых результатов, но скорость работы у разных сварщиков различалась. По измерениям, качество сварки в пятницу после обеда было заметно ниже, чем в понедельник утром.
Разработанное решение
В существующую систему производства баков встроили 2 интеллектуальных сварочных поста с роботами и полыми манипуляторами. Автоматический конвейер загружает баки в ячейку, робот сваривает все четыре продольных шва, после чего бак перемещается на поворотный стол для сварки кольцевых швов. Герметичная конструкция корпуса робота защищает сервоприводы от остатков трансформаторного масла и цеховой пыли.
«Разница в стабильности огромна. Раньше мы закладывали по два дополнительных часа на смену для доработки после неудачных испытаний давлением. Теперь проводим испытание и переходим к следующей операции».
99,4 %
Доля успешных испытаний давлением с первого раза
(ранее 91 %)
(ранее 91 %)
40 %
Сокращение времени цикла
на бак
на бак
11 mo
Достигнутый срок окупаемости
КЛЮЧЕВОЙ ВЫВОД
Решение заключалось в применении роботов: сварочные роботы для дуговой сварки фиксируют параметры сварки, устраняя нестабильность ручного труда, которая раньше приводила к снижению качества в пятницу после обеда. Теперь контроль качества сосредоточен на проверке сварочных приспособлений и входном контроле материалов, а не на доработке после сварки. Повторяемость работы робота делает эти подготовительные операции гораздо надёжнее, а эксплуатационная готовность ячейки за 14 months работы ни разу не опускалась ниже 94 %.
Сертификация, безопасность и контроль качества
Сварочные роботы Zhouxiang производятся в соответствии с системой менеджмента качества, сертифицированной по ISO 9001:2015. Маркировка CE подтверждает соответствие требованиям европейского рынка, а каждая установка отвечает основным требованиям охраны здоровья и безопасности Директивы по машиностроению 2006/42/EC. Технологические процессы сварки соответствуют принципам ISO 3834 (требования к качеству сварки плавлением) и стандартам сварки металлоконструкций, указанным заказчиками: AWS D1.1 (строительные металлоконструкции) и AWS D1.5 (мостовые металлоконструкции).
Маркировка CE —
Директива по машиностроению 2006/42/EC
ISO 9001:2015
Менеджмент качества
ISO 3834
Качество сварки плавлением
200+ патентов
(50+ патентов на изобретения)
Заводская проверка качества
Перед поставкой все роботы проходят заводские испытания, включая 72-hour приработку. Проверка охватывает различные циклы сварки при максимальной продолжительности включения, калибровку осей по стандартам точности позиционирования ISO 9283:1998 и полную проверку работы систем слежения за сварным швом, положения сварочной горелки, её продувки и подачи газа. Каждый робот поставляется с заводским протоколом испытаний, в котором указаны точность позиционирования и повторяемость по осям.
Активные механизмы безопасности
Системы безопасности включают торможение сервоприводов на каждой оси (робот сохраняет положение при отключении питания), обнаружение столкновений и автоматическую остановку, а также настраиваемые зоны безопасности в ПО контроллера. Все коллаборативные роботы оснащены ограничением усилия в соответствии с требованиями ISO 10218-1:2011 и ISO/TS 15066:2016 для работы без ограждения.
Интерактивные инструменты для производства
Оцените готовность к автоматизации, рассчитайте точную операционную ROI и сравните эффективность роботизированной сварки с ручной.
Сравнение эффективности
Окупаемость инвестиций
Калькулятор эксплуатационных затрат
Расчётные затраты на роботизированную сварку / единицу
14.00$
Снижение затрат по сравнению с ручной сваркой
Рассчитать для моих деталей
-45%
Подбор конфигурации
Рекомендуемая конфигурация
Робот на рельсовой направляющей
Конфигурация осей
Посмотреть характеристики
6+1осей
Тест готовности к автоматизации
Оценка готовности к автоматизации
60/ 100
Основная рекомендация
Поговорить с инженером
Используйте слежение за сварным швом
Получите подробное предложение для вашей задачи
Укажите размеры, материал, тип соединения и планируемый объём выпуска свариваемого изделия — мы точно подберём подходящий робот и подготовим окончательное ценовое предложение в течение 48 часов.
Запросить предложение →
