
Свяжитесь с Zhouxiang

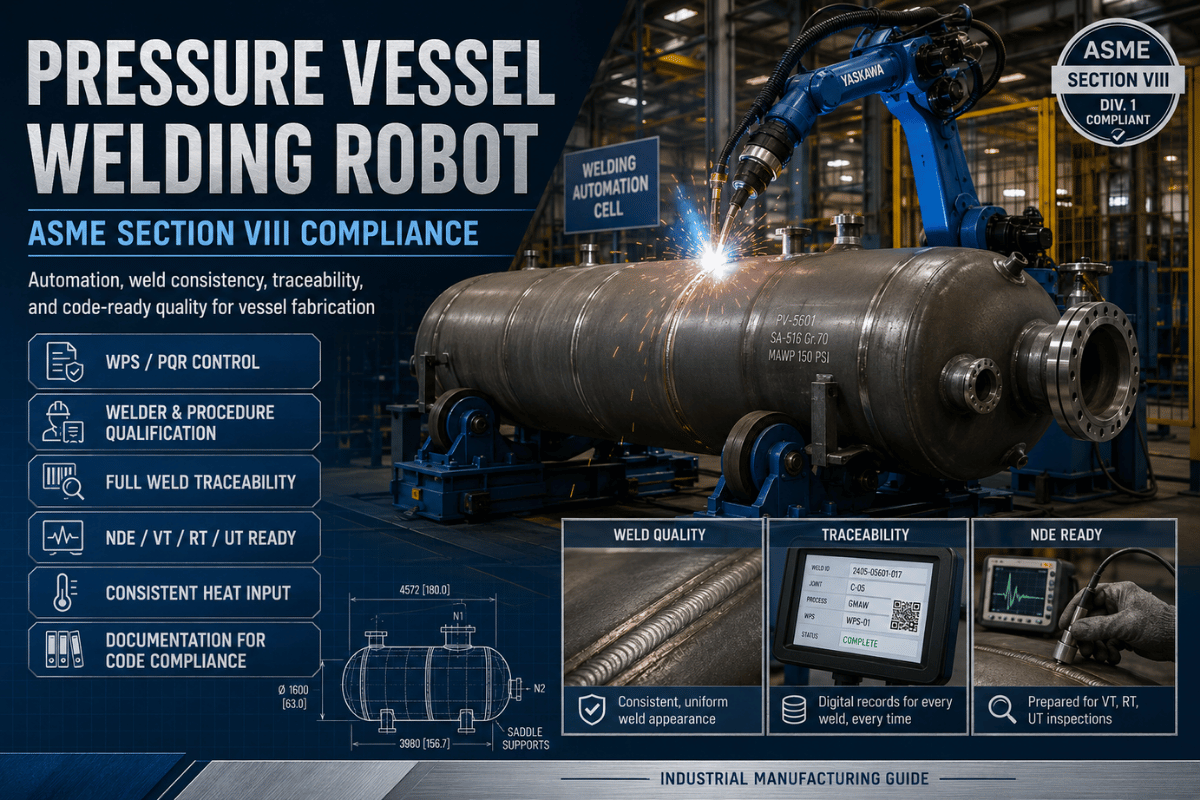
Краткие характеристики
| Основные требования применимого кодекса | ASME BPVC Section VIII — изготовление сосудов под давлением; Section IX — квалификация сварки, пайки и соединения плавлением |
| Наиболее подходящие группы сварных соединений | Повторяющиеся продольные и кольцевые швы обечайки, соединения днища с обечайкой, отдельные сварные соединения патрубков и повторяющиеся узлы энергетического оборудования |
| Основное оборудование роботизированной сварочной ячейки | Манипулятор робота, сварочная горелка, источник сварочного тока, сварочные позиционеры, сварочное приспособление, датчик слежения за швом или контактный датчик, PLC/HMI, система подачи защитного газа или флюса |
| Основной риск для QA | Считать повторяемость робота заменой квалифицированному контролю процедуры, контролю сборки стыков, инспекции и прослеживаемым записям |
| Причина для покупки | Стабильные типы сварных соединений, повторяющаяся геометрия сосудов, строгий контроль сборки стыков и команда QA, готовая контролировать изменения программ и производственные записи |
Преимущества
- Стабильное движение сварочной горелки и повторяемость траектории помогают надёжно выполнять типовые сварные соединения.
- Позиционер увеличивает радиус действия, поворачивая сосуд в устойчивое положение для сварки.
- Более чистое производственное документирование благодаря учёту параметров, редакций кодексов, оценок качества сварки и данных оператора.
Ограничения
- Из-за нестабильной сборки стык смещается относительно заданной траектории.
- Роботы не заменяют обязательные WPS, PQR, квалификацию персонала, неразрушающий контроль или оценку инспектора.
- При небольшом количестве повторяющихся операций выгода от сварки может оказаться недостаточной, чтобы оправдать затраты на программирование и настройку.
Что регулирует ASME Section VIII при производстве сосудов под давлением
 ASME Section VIII задаёт требования к изготовлению сосуда под давлением; это не знак одобрения робота. ASME представляет ASME Boiler and Pressure Vessel Code как основной кодекс по изготовлению котлов и сосудов под давлением; редакция 2025 года обновляется раз в два года. Прежде чем обсуждать робота для любого производства, необходимо определить применимый кодекс, объём работ по сосудам, контроль материалов, правила сварки, план контроля и путь сертификации.
Программа сертификации ASME Boiler and Pressure Vessel связывает сертификацию с системой качества, применимыми кодексами на изготовление и процедурами контроля. Роботизированная сварочная технология помогает обеспечить повторяемость изготовления, но остаётся частью этой системы качества. По-прежнему необходимы ответственность за проектирование, прослеживаемость материалов, аттестованные технологии и записи контроля сосудов под давлением.
Примечание для инженеровПри выборе системы ориентируйтесь на действующую редакцию норм. ASME выпускает BPVC раз в 2 года, поэтому в проектах с роботизированной сварочной ячейкой до окончательного утверждения её конфигурации следует чётко указать применимую редакцию норм для сосудов, параметры конструкции и обязанности инспектора.
Разделы VIII и IX: место сварочного робота
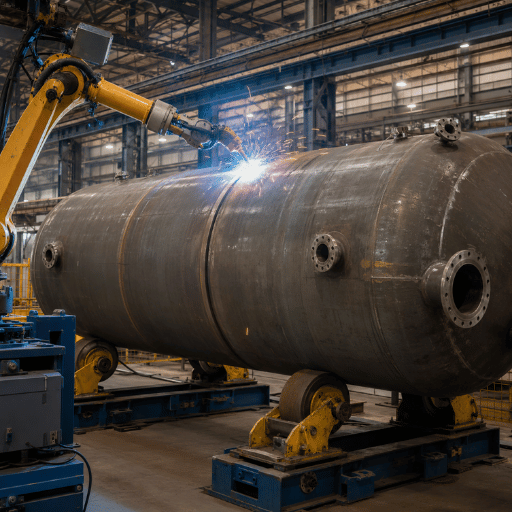 Хотя сосуд под давлением изготавливается в соответствии с Section VIII, вопросы о способе сварки и квалификации персонала относятся к Section IX Кодекса. ASME указывает, что BPVC Section IX охватывает квалификацию технологий сварки, пайки и соединения плавлением, а также персонала. В этой системе робот служит средством выполнения квалифицированной сварки; сам по себе он не является главным основанием для признания сварного соединения приемлемым.
| Область контроля | Раздел VIII: требования к конструкции | Раздел IX: требования к сварке | Вопрос по роботизированной сварочной ячейке |
|---|---|---|---|
| Объём работ по сосудам | Какие требования применяются к сосудам под давлением? | Какие параметры сварки контролируются? | Может ли ячейка стабильно повторять эти параметры? |
| Процедура | Требования к конструкции и изготовлению | Основа WPS и PQR | Использует ли робот квалифицированный способ сварки? |
| Персонал | Система качества и взаимодействие с инспекцией | Квалификация сварщика или оператора сварки | Кто задаёт параметры программы, запускает её и утверждает результат? |
| Записи | Отчётные данные и подтверждения инспекции | Записи о квалификации и производственных сварных швах | Можно ли связать в журналах идентификаторы сварных швов, операторов, программ и параметров? |
Можно ли сваривать сосуд под давлением с помощью робота?
Да, если роботизированный процесс сварки реализован с соблюдением требований к конструкции, процедурам, квалификации, контролю и документации. Робот следует рассматривать как производственный способ в рамках утверждённой системы качества, а не как способ обойти требования к аттестованной технологии сварки.Какие способы сварки применяют для сосудов под давлением?
При изготовлении сосудов под давлением могут применяться дуговая сварка под флюсом, дуговая сварка плавящимся электродом в среде защитного газа, дуговая сварка порошковой проволокой, дуговая сварка неплавящимся электродом в среде защитного газа или комбинированный подход с использованием ячейки — выбор зависит от типа соединения, толщины и материала, доступа и требований к квалификации. Поскольку распространённые процессы сварки по ASME Section IX, такие как SMAW, GTAW, GMAW, FCAW, SAW и PAW, перечислены в учебных материалах по ASME Section IX, возможные способы сварки следует оценить до запроса стоимости робота.Цепочка соответствия требованиям из 9 записей для роботизированной сварки сосудов
 Начните с более важного вопроса, чем «Может ли робот выполнять сварку?». Спросите: «Может ли цех подтвердить, что каждый шов выполнен в контролируемых условиях?». У инженеров, специалистов QA и отдела закупок есть такие инструменты, как цепочка контроля соответствия из 9 записей, чтобы проверить это до покупки роботизированного сварочного поста.
| Документ | Почему это важно | Подтвердить заказчику |
|---|---|---|
| 1. Редакция норм и область применения | Устанавливает основу для проектирования сосуда под давлением. | Инженерный отдел / QA |
| 2. Ответственность за проектирование | Обеспечивает роботизированное изготовление в рамках утверждённого проекта сосуда. | Ответственный за проектирование |
| 3. Прослеживаемость материалов | Связывает материалы обечайки, днища, патрубка и крепления с записью о сварке. | Материалы / контроль качества |
| 4. WPS | Определяет способ сварки и допустимые параметры. | Инженер по сварке |
| 5. PQR | Соответствует основе квалификации процедуры. | Инженер-сварщик / QA |
| 6. Квалификация сварщика или оператора | Указывает, кто может выполнять сварочную операцию или управлять ею. | QA / руководитель сварочных работ |
| 7. Контроль сборки стыков и прихваток | Защищает стык до того, как робот начнёт производственный проход. | Начальник производства |
| 8. План контроля и неразрушающего контроля | Определяет порядок передачи результатов визуального, измерительного и неразрушающего контроля. | QA / инспектор |
| 9. Записи о ремонте и несоответствиях | Не позволяет ремонту отклоняться от утверждённого порядка. | Контроль качества / производство |
В технической статье Michael J. Houle для National Board прихваточная сварка рассматривается как важный этап изготовления сосудов под давлением, а не просто как быстрое временное крепление. Это важно, когда роботу нужна стабильная сборка. Рекомендации National Board по прихваточной сварке в серии технических материаловВ статье National Board о прихваточной сварке прихватки рассматриваются как потенциальный источник дефектов, если их выполнение не контролируется. Поэтому при роботизированном производстве сосудов под давлением готовность участка к автоматизации включает контроль прихваток: робот с повторяемой траекторией не исправит соединение, которое сместилось, треснуло или деформировалось до начала дуговой сварки.
Матрица выбора роботизированной сварочной ячейки для сосудов: продольные и кольцевые швы, днища и патрубки
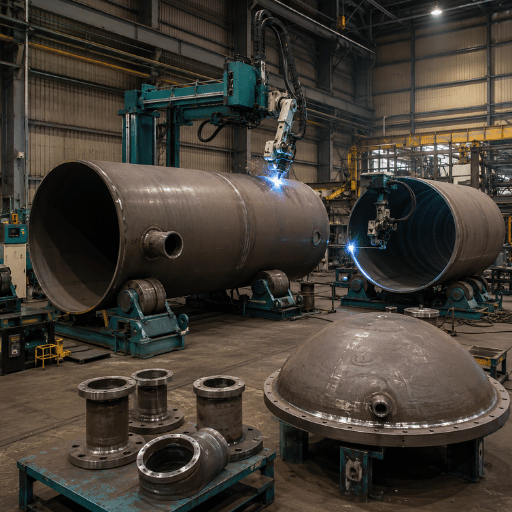 Перед тем как поручать роботу стабильно выполнять сварные швы, производственным участкам по изготовлению сосудов нужно учитывать геометрию изделий. Обычно лучше всего подходят повторяющиеся типы сварных соединений со стабильной сборкой, контролируемым доступом к стыкам и практичными углами наклона сварочной горелки. Если ячейка подходит плохо, причина не всегда в роботе: проблема может быть в перемещении изделия, приспособлении или подготовке стыка.
| Тип сварного соединения | Соответствие ячейки | Потребность в позиционере и доступе | Контрольный пункт QA |
|---|---|---|---|
| Продольный шов обечайки | Подходит, когда подготовка стыков повторяется в рамках семейства сосудов. | Стабильная траектория, приспособление или радиус действия на рельсовой направляющей. | Контроль зазора в стыке, а также начального и конечного участков шва. |
| Кольцевой шов | Подходит при контролируемом вращении. | Роликовые вращатели или позиционер с передней и задней бабками. | Округлость и стабильность вращения. |
| Шов между днищем и обечайкой | Подходит, если доступ и смещение остаются стабильными. | Согласование вращения и радиуса действия сварочной горелки. | Изменение профиля вблизи перехода. |
| Сварное соединение патрубка с обечайкой | Подходит избирательно; зависит от угла и доступа. | Многоосевой радиус действия или локальное сварочное приспособление. | Доступ к корню шва и риск несплавления. |
| Сварной шов фланца или бобышки | Подходит для повторяющихся семейств деталей. | Повторяемость установки в сварочном приспособлении и небольшая библиотека программ. | Ориентация детали и тепловложение. |
| Соединение трубного узла | Подходит для повторяющейся сварки трубных узлов. | Позиционер-вращатель или сварочная станция для обечаек. | Стабильность корневого прохода и прихваток. |
| Шов внутреннего крепления | Зависит от конкретного случая. | Оценка радиуса действия до покупки. | Доступ для инспекции после сварки. |
| Ремонтный шов | Часто плохо подходит для стационарной производственной ячейки. | Ручная настройка или специальная проверка. | Ограничения по процедуре ремонта. |
| Шов на толстом листе | Подходит при стабильных способе сварки и перемещении деталей. | Мощный позиционер, доступ для крана и ограждённая ячейка. | Последовательность проходов и контроль деформации. |
Выбор способа сварки: SAW, GMAW, TIG и гибридные роботизированные ячейки
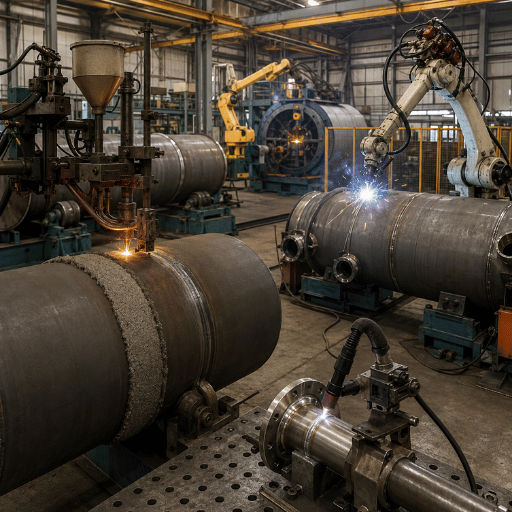 Прежде чем выбирать робота, следует оценить сам способ сварки. Роботизированная сварочная система может перемещать горелку по заданной траектории, выполнять запрограммированный цикл и обеспечивать высокое качество сварки, однако для практического применения она должна подходить для конкретных типов соединений, материалов, толщин и положений сварки, а также соответствовать требованиям к квалификации.
Контрольный пункт для покупателяПри закупке для производственного цеха следует разделять сварочную технологию и систему автоматизации: на качество и безопасность влияют робот, сервооси, передаточные столы, программное обеспечение для мониторинга и записи контроля качества. Офлайн-программирование позволяет заранее подготовить типовые последовательности сварки обечаек, труб и трубных узлов, однако стабильность сварки сосудов под давлением по-прежнему зависит от сварки корневого прохода, контроля ручных прихваток и соблюдения требований к тепловложению при сварке углеродистой стали. Роботизированную систему сварки следует оценивать как оборудование для производственного процесса, а не как гарантию готового результата: изготовитель оборудования должен подтвердить удобство доступа, производительность и условия работы с позиционером. Если в задачи входят сварка труб роботами или сварка трубных узлов роботом, уточните, позволяет ли та же система автоматизации работать с семействами патрубков, швов и приспособлений, не снижая требований к контролю качества сосудов под давлением. Такая комплексная оценка связывает автоматизацию с реальными трудностями сборки и подгонки деталей, требующей значительных трудозатрат, и с практическими задачами сварки, а не с общими рекламными обещаниями.
| Поле данных для запроса коммерческого предложения | Пример записи для замены данными проекта | Для принятия решения |
|---|---|---|
| Диаметр обечайки и толщина стенки | Наружный диаметр 1 200 mm / стенка 12 mm | Радиус действия робота, угол сварочной горелки и планирование проходов |
| Длина сосуда и сварной шов | Сосуд 6 m / сварной шов 4 m | Длина рельсов, план вращения и рабочая зона перемещения |
| Геометрия патрубка | Наружный диаметр патрубка 150 mm / вылет 100 mm | Проверка доступа к патрубкам и риска столкновений |
| Допустимая нагрузка | Сосуд массой 3 000 kg / путь крана 5 m | Подбор позиционера и организация потока в цехе |
| Производственная партия | 12 стыков / 2 катушки | Затраты на программирование и повторяемость работ |
| Период испытаний | Смена 8 часов / пробный запуск 2 часа | Планирование выпуска до утверждения производства |
| Электрические параметры подключения | Питание 15 kW / режим сварки 30 V | Проверка источника сварочного тока и электроснабжения предприятия |
| Настройка процесса | Ток 500 A / подача проволоки 8 m/min | Проверка параметров WPS, а не настройка по умолчанию |
| Проём сварочного приспособления | Проём 600 mm / зазор для сварочной горелки 120 mm | Доступ, ограждение и пространство для обслуживания |
| Зона доступа для контроля | Доступ 300 mm / контрольная точка на 1 соединении | Планирование неразрушающего контроля и границ ремонта |
| Площадь, занимаемая ячейкой | Ширина пола 4 m / смещение ограждения 1 m | Планировка цеха и перемещение материалов |
| Комплект документов по пробной сварке | 3 стыка / 4 hours / контрольная метка 5 mm / путь доступа 2 m | Решение по пробному запуску до утверждения закупки |
| Допуск сборки стыков для проверки | Изменение зазора на 2 mm / длина прихватки 10 mm | Решение по сборке стыков до рассмотрения Zhouxiang компоновки ячейки |
| Направление процесса | Где это обычно подходит | Вопрос по роботизированной сварочной ячейке |
|---|---|---|
| Дуговая сварка под флюсом | Длинные повторяющиеся швы со стабильной подачей флюса и траекторией сварки. | Можно ли согласованно интегрировать флюс, проволоку, вращение и восстановление после сбоев? |
| GMAW / FCAW | Гибкий доступ для роботизированной сварки на многих сборочных конструкциях. | Стабильны ли подача проволоки, защита сварочной ванны, угол сварочной горелки и контроль разбрызгивания? |
| GTAW / TIG | Случаи, требующие контроля качества корня шва или тепловложения, когда производительность — не единственный критерий. | Оправдывает ли ячейка затраты на программирование и перемещение изделий? |
| Гибридная ячейка | Семейства сосудов, для которых нужны несколько способов сварки или сварочных постов. | Можно ли удерживать каждый способ сварки в пределах аттестованного диапазона параметров? |
Контроль, прослеживаемость и границы ремонта после автоматизации
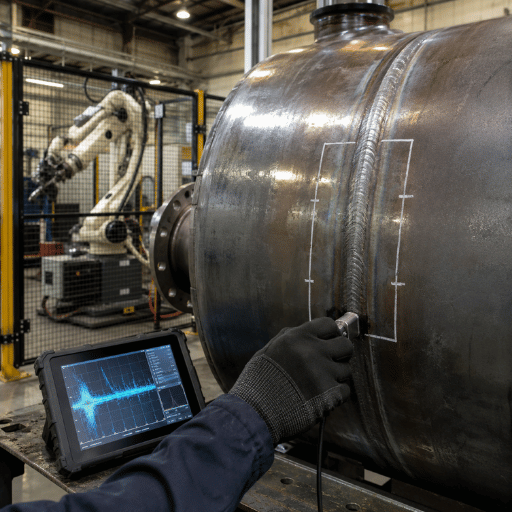 Если сварочная система настроена на сбор данных для записей, автоматизация может упростить проверку документов по качеству. В полезные журналы можно включить идентификатор сварного шва, номер программы, идентификатор оператора, показания тока и напряжения, скорость подачи проволоки, ссылку на траекторию движения, дату, номер партии материала и ссылку на передачу данных инспекции. Эти записи служат подтверждением, но не заменяют обязательный план инспекции.
- – Уточните, как номер шва соотносится с чертежами и маршрутным листом.
- – Зафиксируйте контроль версий программы при первом разрешении на производство.
- – Определите, кто может менять программу и как устроен процесс внесения изменений и их утверждения.
- – Ведите отдельные записи о сварке в рамках производства и ремонта.
- – Обеспечьте визуальный контроль и доступ для неразрушающего контроля обоих соединений до установки приспособлений.
Автоматизация сварки, позиционер и производительность: когда оправдан сварочный робот для сосудов под давлением
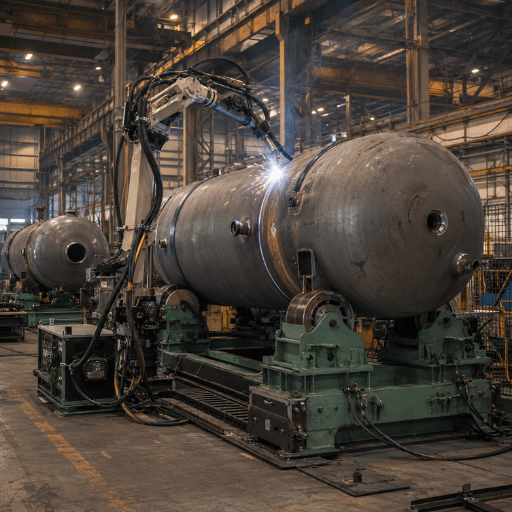 Сварочные роботы особенно полезны на производстве, где уже налажен выпуск сосудов с повторяющимися профилями, подготовка соединений выполняется по отработанной технологии, а объём производства позволяет постоянно загружать робота. С точки зрения выбора сварочного решения вложения могут быть менее оправданны при изготовлении единичных сосудов, нестабильной сборке и внедрении новых систем контроля качества, которые пока в основном опираются на ручные методы.
| Фактор при покупке | Условие для одобрения | Условие приостановки работ и проверки |
|---|---|---|
| Повторяемость типов сварных соединений | Один и тот же тип шва повторяется в рамках одной продуктовой линейки. | Для каждой работы нужна новая стратегия сварки. |
| Дисциплина сборки стыков | Приспособления и контроль прихваток удерживают стык в положении, предусмотренном программой. | Операторы корректируют зазоры на каждом сосуде на основе собственного опыта. |
| Зрелость системы QA | Записи WPS, PQR, квалификации, инспекций и ремонта уже ведутся. | Предполагается, что поставщик определит весь путь обеспечения качества. |
| Пространство для перемещения | Сосуд можно вращать или индексировать, не блокируя инспекцию и движение кранов. | Компоновка ячейки закрывает доступ к шву или мешает перемещению материалов. |
| Нагрузка на персонал | Квалифицированные сварщики могут перейти к настройке, контролю и работе, требующей высокой квалификации. | План исходит из того, что робот полностью заменит сварочные знания и опыт персонала цеха. |
План внедрения: от пробного сварного соединения до первого выпуска в производство
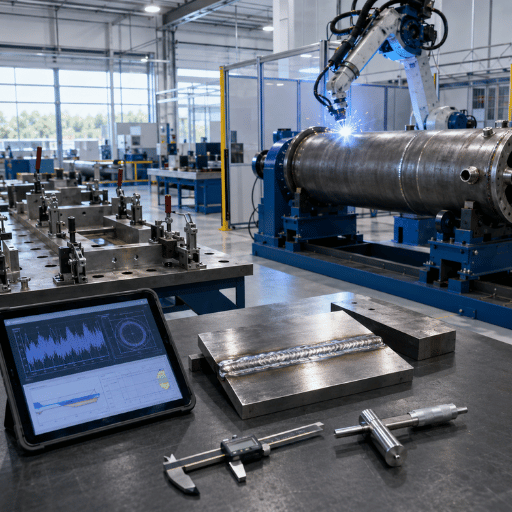 Как и многие проекты по роботизированной автоматизации сварки, такие инвестиции следует внедрять поэтапно. Цель — не купить самого крупного робота, а подобрать способ сварки, приспособление, позиционер и программу, которые выдержат реальные производственные условия, и обеспечить план инспекции и ведение записей.
Путь к выпуску в производство: 8 этапов
Покупатели часто недооценивают объём изменений в программировании. Роботы могут повторять траекторию сварки, но для этого по-прежнему нужны точное описание соединения, дисциплина при установке сварочного приспособления, доступ сварочной горелки и контроль версий. Дополнительные рекомендации по планированию приведены во внутренних руководствах по программированию сварочного робота, послесварочной термообработке и автоматизированным сварочным системам.
- Определите семейство сосудов, карту сварных швов, возможности по материалам и порядок передачи данных инспекции.
- Подтвердите редакцию кодекса, объём работ и ответственную проектную организацию.
- Выберите радиус действия манипулятора робота, тип позиционера, конструкцию приспособления и диапазон доступа.
- Запрограммируйте типовые сварные соединения, при необходимости используя фактическую геометрию детали или заготовку с сопоставимыми характеристиками.
- Согласуйте WPS, PQR, квалификацию сварщика и оператора сварки, а также процесс управления файлами программ.
- Проверьте контроль сборки, прихваточной сварки и очистки соединений.
- Проведите визуальный, объёмный, неразрушающий и размерный контроль в соответствии с установленным планом.
- Утвердите порядок выпуска в производство, изменения программ, замены операторов и ремонта.
Перспективы отрасли: почему предприятия по изготовлению сосудов сейчас рассматривают роботизированную сварку
 Сроки зависят не только от роботов. На них также влияют доступность работников, понимание циклов пересмотра норм и требования заказчиков к прослеживаемости производства. В отчёте IFR World Robotics 2025 говорится, что в 2024 году во всём мире было установлено 542 000 промышленных роботов — это четвёртый год подряд, когда показатель превышает 500,000. Это не доказывает, что роботизированная ячейка для сварки сосудов под давлением — подходящее решение для любого производства, но показывает, что внедрение промышленных роботов уже перестало быть редкостью.
Кадровый вопрос — часть той же картины. В профиле O*NET OnLine для сварщиков, резчиков, паяльщиков и специалистов по пайке твёрдым припоем перечислены производственные задачи: осмотр свариваемых изделий, настройка сварочного оборудования, контроль процессов и позиционирование материалов. Грамотное планирование автоматизации не устраняет потребность в квалифицированных сварщиках: оно позволяет поручить им настройку, контроль технологических процедур, поддержку инспекционного контроля и задачи, которые не следует сводить к следованию заданной траектории.
Системы визуального контроля тоже совершенствуются. В обзоре 2024 года о визуальном контроле в интеллектуальной роботизированной сварке недавние разработки разделены на слежение за сварным швом, обнаружение дефектов сварного валика, измерение геометрии сварочной ванны и планирование траектории. Это полезный технологический контекст, но он не заменяет аттестацию технологии сварки и инспекционный контроль сосудов под давлением.
Часто задаваемые вопросы
В: Может ли робот выполнять сварку сосуда под давлением?
Посмотреть ответ
Да, если сварка выполняется в соответствии с предписанной процедурой, квалификацией, требованиями к инспекции и контролю записей. Робот — лишь способ производства.
Вопрос: одобряет ли ASME Section VIII сварочный робот?
Посмотреть ответ
Нет. Раздел VIII регулирует требования к конструкции сосудов под давлением. Независимо от способа сварки применение роботов определяется конструкцией сосуда, программой качества, аттестованной технологией сварки, квалификацией персонала или оператора, планом контроля и проектной документацией. Если поставщик заявляет, что робот «одобрен ASME», уточните, какие сертификаты, технологические процедуры, квалификации операторов и записи контроля применимы к вашему типу сосудов.
В: Что важнее для роботизированной сварки — Section IX или Section VIII?
Посмотреть ответ
Эти разделы описывают разные части процесса. Section VIII касается изготовления сосудов под давлением, а Section IX — квалификации технологий сварки и персонала. Для большинства проектов роботизированной сварки необходимо изучить оба раздела.
В: Какие способы сварки применяют для сосудов под давлением?
Посмотреть ответ
К распространённым способам сварки относятся сварка под флюсом (SAW), дуговая сварка плавящимся электродом в защитном газе (GMAW/MIG), дуговая сварка порошковой проволокой (FCAW) и дуговая сварка неплавящимся электродом в защитном газе (GTAW/TIG). Выбор зависит от геометрии соединения, материала, толщины, пространственного положения, доступа и требований к аттестации. Для длинных повторяющихся швов в первую очередь можно рассмотреть SAW; для сварки корневого прохода может потребоваться другой способ. Выберите способ сварки до окончательного определения конфигурации роботизированной ячейки.
В: Сколько стоит сварочный робот для сосудов под давлением?
Посмотреть ответ
Цена зависит от радиуса действия робота, мощности источника сварочного тока, размеров позиционера, сварочных приспособлений, комплекта датчиков, защитных ограждений, работ по программированию и пусконаладочных работ для ячейки. Онлайн-диапазоны цен следует использовать лишь для первоначальной ориентировочной оценки. Запросите расчёт цены на основании реальных чертежей сосудов вашего семейства, карты сварных швов и всех требований к инспекционному контролю.
В: Какие документы следует запросить у поставщика перед покупкой?
Посмотреть ответ
Уточните, как конструкция ячейки поддерживает работу с WPS, PQR и квалификацией операторов, контроль сборки и прихваток, регистрацию идентификаторов сварных швов, управление изменениями программ, прослеживаемость материалов, а также передачу изделий на неразрушающий контроль (NDE) и ремонт. Убедитесь, что ответ относится именно к семейству сосудов, которое вы производите, а не основан на общих рекламных материалах о роботах.
В: Может ли одна роботизированная ячейка сваривать сосуды, трубы и энергетическое оборудование?
Посмотреть ответ
В некоторых случаях — но только если рабочие зоны, позиционер, сварочные приспособления, доступ сварочной горелки и аттестованные способы сварки подходят для вашей продукции. Роботизированная ячейка для рам энергетического оборудования не обязательно подойдёт для патрубков сосудов под давлением или очень толстостенных швов, поэтому сначала проанализируйте семейство сварных швов.
Об этом анализе
В этой статье выбор сварочного робота для сосудов под давлением рассматривается в контексте изготовления по ASME BPVC Section VIII, аттестации по Section IX, программы обеспечения качества и инспекционных записей. Для этого материала не предоставлены данные о производстве на предприятии, поэтому сведения о трудовых ресурсах, внедрении роботов и поддержке соблюдения требований норм основаны на документированных общедоступных источниках.
Следующий шаг
Принесите на встречу с поставщиком чертёж одного сосуда, карту сварных швов и применимую нормативную базу. Этого достаточно, чтобы до утверждения бюджета оценить радиус действия робота, выбор позиционера, контроль сборки и план аттестации. Если обработанные компоненты закупаются отдельно, Zhenling предлагает консультации по обработке компонентов границы давления на основании чертежей; это не подтверждает сертификацию по нормам для сосудов и не освобождает изготовителя от обязательств по аттестации и инспекционному контролю. Посмотреть варианты сварочных роботов для энергетического оборудованияПохожие статьи
- Руководство по автоматизации сварки двутавровых балок — полезный материал для сравнения подходов к автоматизации длинных швов.
- Автоматизация сварки на верфях — пример обработки крупных изделий, аналогичной изготовлению сосудов.
- Интеллектуальная система для сварки металлоконструкций — пример многоосевых промышленных роботизированных ячеек.
- Сварочный кобот и промышленный робот: сравнение — полезный материал для сравнения грузоподъёмности, радиуса действия и защитных ограждений.
- Ведущие производители сварочных роботов — обзор рынка поставщиков перед подготовкой запроса цен.
Источники и материалы
- Стандарты ASME Boiler and Pressure Vessel Code — ASME
- Сертификация котлов и сосудов под давлением — ASME
- BPVC Section IX: аттестация сварки, пайки твёрдым припоем и пайки — ASME
- Обзор учебного курса по ASME Section IX — ASME
- Обзор Национального совета — Национальный совет инспекторов котлов и сосудов под давлением
- Сварка прихватками сосудов под давлением и котлов — National Board Technical Series
- Патрубки: слабое место оборудования, работающего под давлением — National Board
- Нормы и стандарты — American Welding Society
- Сварщики, резчики, паяльщики и специалисты по пайке твёрдым припоем — O*NET OnLine
- Спрос на роботов на заводах по всему миру удвоился за 10 лет — International Federation of Robotics
- Технологии визуального контроля в роботизированной сварке — обзорная статья на arXiv

