Свяжитесь с Zhouxiang

Автоматизация сварки двутавровых балок: последовательность приварки рёбер жёсткости, опорных плит и консолей

Содержание
Показать
Производители металлоконструкций, автоматизирующие линии для сварки двутавровых балок, отмечают схожую тенденцию: за первую полностью автоматизированную смену они выпускают больше деталей, чем за всю предыдущую неделю ручной сварки. Такой скачок производительности достигается за счёт устранения потерь времени на сборку и доработку, связанных с усталостью сварщиков и различиями в их подготовке, а также на удаление флюса, — а не за счёт более быстрого оборудования. В любом производстве повторяемая сварка угловых швов на одинаковых соединениях, из одних и тех же материалов и на одинаковых профилях — будь то четыре шва между стенкой и полками каждой двутавровой балки или одинаковые точечные швы на передних дверях автомобилей — одна из возможностей автоматизации производства с самым высоким ROI. В этом руководстве автоматизация сварки двутавровых балок рассматривается с трёх ключевых сторон: устройство линии для изготовления двутавровых балок; выбор уровня автоматизации с учётом ассортимента деталей; параметры сварки под флюсом для выполнения повторяющихся соединений; и реальная окупаемость таких систем в 2025 году.
Что такое автоматизация сварки двутавровых балок?
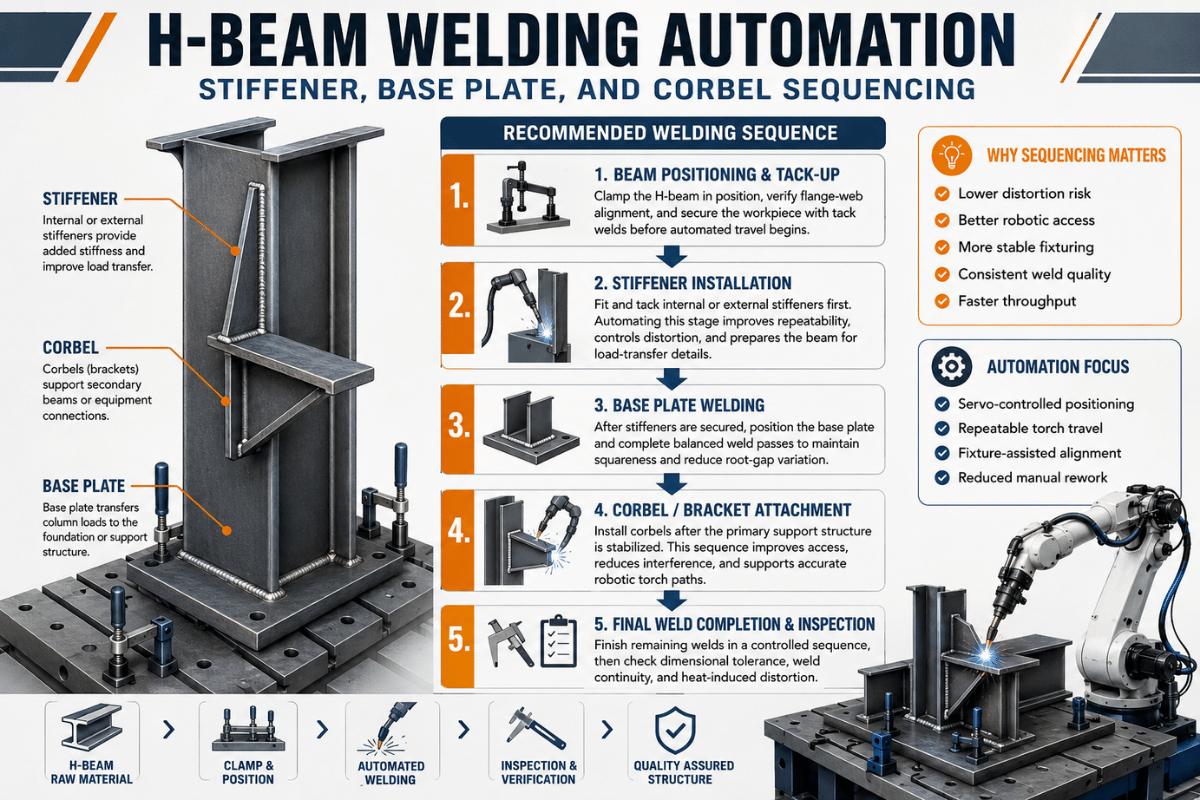
 Автоматизация сварки двутавровых балок — это применение механизированного или роботизированного сварочного оборудования для приварки стенки балки к двум полкам и получения готового двутаврового профиля. Она снижает зависимость от ручной дуговой сварки или дополняет её. Уровень автоматизации может варьироваться от автоматических горелок, протягивающих балку, но требующих от оператора позиционирования каждой детали (уровень 1), до полностью автоматизированных ячеек, которые сами определяют положение изделия перед сваркой без участия человека при переходе от детали к детали (уровень 4). Для выбора материала сравните стальной лист и конструкционные профили компании Baling Steel и укажите марку стали, толщину листа и допуски размеров до определения технологии сварки.
У автоматизации есть чёткое техническое обоснование, связанное с ключевой геометрической особенностью любой двутавровой балки: стенку и полки соединяют всего четыре одинаковых угловых шва. Именно такие повторяющиеся профили автоматизированная сварка позволяет изготавливать особенно эффективно. Производители металлоконструкций отмечают, что автоматизированные линии для двутавровых балок обеспечивают производительность в 3 to пять раз выше за час или смену по сравнению с такими же работами при ручной сварке. Причина — значительно большее время горения дуги: автоматизированные системы поддерживают его на уровне от 60- до 80-percent, тогда как при ручной сварке средний показатель составляет от 15- до 25-percent, поскольку сварщику нужно делать перерывы, готовить оборудование и проверять работу. Благодаря этому росту эффективности производства автоматизация сварки двутавровых балок обычно окупается за 8–22 месяца даже при умеренных объёмах выпуска.
Краткие характеристики: стандартный диапазон сварки двутавровых балок
| Параметр | Стандартный диапазон | Диапазон для тяжёлых изделий |
|---|---|---|
| Высота стенки | 200–1 000 mm | 1 000–2 000 mm |
| Ширина полки | 100–400 mm | 400–800 mm |
| Толщина стенки/полки | 6–18 mm | 18–40 mm |
| Длина балки | 5–12 m | 12–18 m |
| Производительность автоматизированной линии | 18–30 балок за смену | 8–18 балок за смену |
Что такое линия изготовления двутавровых балок?
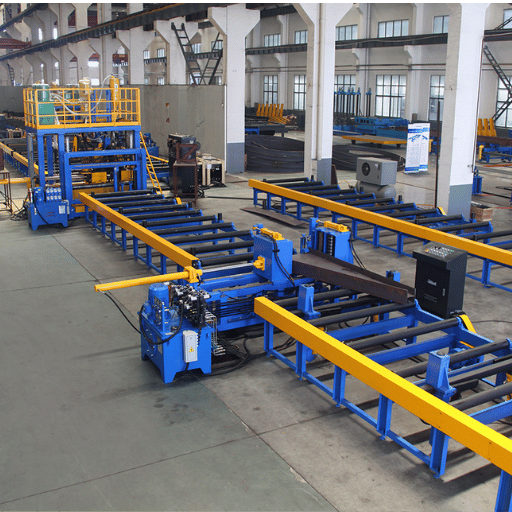
Сварочная линия для двутавровых балок, также называемая линией изготовления балок или автоматизированной системой сварки двутавровых балок, объединяет три согласованные рабочие станции, используемые на предприятиях по обработке металла: сборочную станцию, где две полки и стенку устанавливают в нужное положение и прихватывают, формируя двутавровый профиль; установку для сварки балки методом SAW, которая автоматически выполняет все четыре угловых шва между стенкой и полками; и правильную машину, устраняющую угловую деформацию, вызванную нагревом при сварке. Такое оборудование работает с высотой стенки от 200 mm до 2 000 mm (8 to 80”), шириной полок от 100 до 600 mm (4 to 24”) и балками длиной от 5 до 18 метров (15 to 60 feet). Средняя автоматизированная линия для балок заменяет от 3 to 5 операторов — в зависимости от размера балки и объёма выпуска.Три станции линии для производства двутавровых балок: сборка, сварка и правка
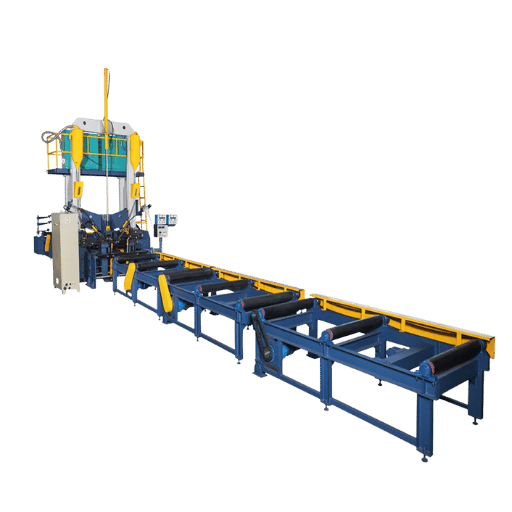 Автоматизированные линии для сварки двутавровых балок объединяют три последовательные станции, соединённые моторизованными рольгангами, по которым изделие непрерывно перемещается от этапа к этапу. В состав линии входят сборочная станция, где устанавливают и прихватывают листы; установка для SAW-сварки продольных угловых швов; и правильная машина, которая восстанавливает заданную геометрию балки после сварки. Разделение процессов на отдельные станции позволяет независимо оптимизировать каждый из них — это важнейший принцип, который многие покупатели оборудования упускают из виду. Большинство сосредотачивается только на установке для SAW-сварки и в итоге получает качественный аппарат, который нечем загрузить. Узнайте, как предлагаемые нами варианты автоматизированной сварки металлоконструкций для разных объёмов производства балок могут помочь вашему предприятию.
| Станция | Функция | Ключевой параметр | Результат |
|---|---|---|---|
| 1 — сборочная машина | Гидравлические зажимы устанавливают стенку вертикально между двумя горизонтальными полками; автоматическая прихваточная сварка фиксирует Т-образное соединение с заданным шагом | Шаг прихваток: 300–500 mm; зазор при сборке ≤1 mm | Прихваченный двутавровый профиль готов к сварке SAW |
| 2 — установка для сварки SAW | Установка протягивает балку через две сварочные горелки SAW и автоматически выполняет все четыре продольных угловых шва; флюс непрерывно подаётся и собирается для повторного использования | Скорость перемещения: 400–2 000 mm/min; ток: 500–1 250 A | Полностью сваренная двутавровая балка (возможна угловая деформация) |
| 3 — правильная машина | Гидравлический роликовый правильный станок прикладывает регулируемое давление, чтобы устранить вызванную сваркой угловую деформацию (скручивание полки) в пределах допуска | Допуск после правки: ≤L/1,000 (обычно ≤3 mm/m) | Готовая двутавровая балка соответствует заданным размерам |
Примечание для инженеров
Допуск на зазор в Т-образном соединении стенки с полкой составляет 1mm. Это обеспечивает стабильное проплавление при сварке под флюсом (SAW). Если зазор превышает 1,5mm, флюс просыпается, возникают дефекты заполнения и нестабильность дуги — главная причина доработок на линии для двутавровых балок. Эти требования к сборке Т-образных соединений установлены в пункте 5.22 стандарта AWS D1.1.
4 уровня программирования сварочных роботов для изготовления двутавровых балок
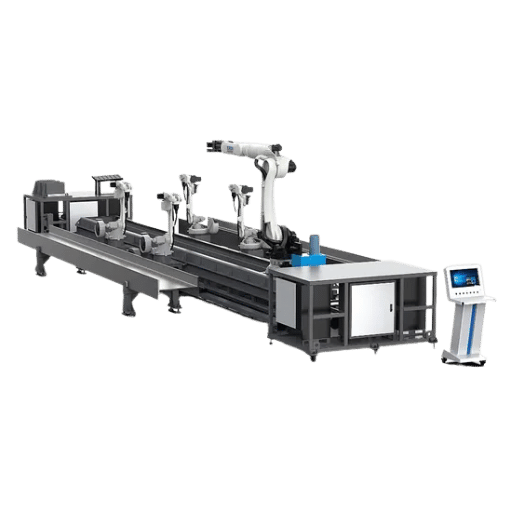 В отрасли сварки автоматизацию часто представляют как выбор между «ручной» и «роботизированной» сваркой. Однако существует четырёхуровневая система программирования роботизированной сварки, и большинство производителей металлоконструкций находятся на 1-м или 2-м уровне. Каждый уровень соответствует отдельному рабочему процессу сварки: от ручного управления с помощью пульта обучения до полностью автономных систем, в которых отдельный контроллер управляет роботом без участия оператора между деталями. Выбрать неверный уровень — недостаточно автоматизировать процесс и получить узкие места или вложить капитальные средства в неиспользуемые возможности — значит допустить самую дорогостоящую ошибку в проекте автоматизации сварки.
| Уровень | Способ программирования | Время настройки на балку | Участие оператора | Криволинейные балки | Для каких задач подходит |
|---|---|---|---|---|---|
| Уровень 1 | Ручное управление с пульта обучения — оператор подводит манипулятор робота к каждой точке сварки | 30–90 min | Высокое — оператор работает постоянно | Нет | Малые объёмы, изделия с высокой вариативностью |
| Уровень 2 | Программирование с помощью шаблонов — оператор выбирает размер балки и тип шва в меню | 5–15 min | Умеренное — наблюдение и корректировка | Нет | Средние объёмы, стандартные размеры двутавровых балок |
| Уровень 3 | Офлайн-программирование (OLP) — траектории сварки создаются по CAD-модели на компьютере; на станке требуется небольшая корректировка | Корректировка: 1–5 min | Низкое — только проверка | Ограниченная | Большие объёмы, стабильный ассортимент балок |
| Уровень 4 | Автономная работа — система машинного зрения 3D сканирует фактическую геометрию балки; робот самостоятельно создаёт программу и выполняет сварку без вмешательства человека между изделиями | Нулевое | Минимальное — обработка исключений | Да — благодаря адаптивному сканированию 3D | Разные размеры, криволинейная форма, высокая вариативность геометрии |
Сегодня системы роботизированной сварки двутавровых балок доступны на всех четырёх уровнях автоматизации. Большинство производителей металлоконструкций сейчас используют системы 1-го или 2-го уровня в этом четырёхуровневом диапазоне. Однако технология 4-го уровня, впервые применённая несколько лет назад на предприятиях — пионерах внедрения, в 2025-2026 годах становится доступной широкому кругу пользователей.«Робот „осматривает“ изделие перед собой и выполняет сварку вообще без участия человека».
Чем отличаются офлайн-программирование и автономная сварка балок?
Для офлайн-программирования (уровень 3) требуется CAD-программа, которая создаёт траектории сварки до того, как балку установят в роботизированный сварочный пост. Программирование в CAD обеспечивает точность, но предполагает, что реальная балка в точности соответствует цифровой модели. Любое отклонение при сборке потребует ручной корректировки на станке. Автономная сварка уровня 4 устраняет это ограничение: сканер структурированного света 3D в реальном времени считывает фактический контур балки, а робот корректирует траекторию во время сварки. Это позволяет не тратить время на программирование для каждой новой балки и автоматически сваривать балки переменного сечения или криволинейные профили без изменения оснастки.Сварка под флюсом (SAW): ключевая технология линий для производства двутавровых балок
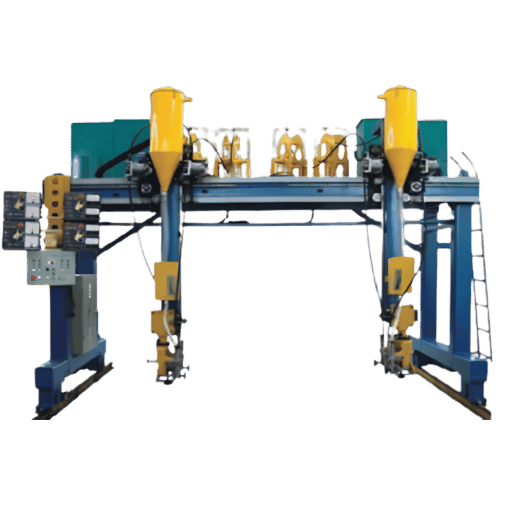 Сварка под флюсом широко применяется при изготовлении двутавровых балок по трём причинам, с которыми не сравнится ни один другой процесс при больших объёмах производства: скорость наплавки достигает 45 kg (почти 100 lbs.) в час (против 1–5 kg/hr при MIG/MAG); слой шлака защищает операторов от брызг и ультрафиолетового излучения; скорость сварки стандартного соединения стенки с полкой составляет от 400 до 2 000mm (16 – 80 inches) в минуту. Поскольку дуга горит под слоем гранулированного флюса — отсюда и название «сварка под флюсом», — неиспользованный флюс автоматически собирается и возвращается в процесс, что снижает расходы на расходные материалы. Подробнее о технологии читайте в нашем руководстве по сварке под флюсом.
| Диаметр проволоки | Диапазон тока | Напряжение | Типовое применение |
|---|---|---|---|
| 2,4 mm (3/32″) | 250–700 A | 22–37 V | Тонкие полки, герметизирующие прихваточные швы (6–12 mm) |
| 3,2 mm (1/8″) — наиболее распространённый размер | 300–900 A | 23–37 V | Стандартный угловой шов между стенкой и полкой двутавровой балки (10–25 mm) |
| 4,0 mm (5/32″) | 400–900 A | 24–40 V | Среднетяжёлые листы для стенки (12–25 mm) |
| 6,4 mm (1/4″) | 700–1 600 A | 30–38 V | Толстые полки и листы для стенки (25–40 mm) |
Примечание для инженеров — выбор электродной проволоки (AWS A5.17)
EM12K (с низким содержанием марганца и высоким содержанием кремния) — стандартная электродная проволока для сварки под флюсом конструкционных сталей при изготовлении двутавровых балок. Она обеспечивает низкий профиль шва и высокую ударную вязкость при -30 °C для всех толщин стенок и полок и размеров балок. Если для конструкций или сосудов под давлением (мостового класса) требуется металл шва с более высоким пределом текучести, стандартным выбором становится EM13K. Нейтральный флюс по классификации AWS A5.17 (обозначение EM12K с префиксом F7A2) обеспечивает стабильное качество многопроходной сварки и снижает риск накопления марганца.
Совет: плотное и точное соединение стенки с полками толщиной до 18mm позволяет не выполнять разделку кромок и сократить время механической обработки каждой балки на 15-20 минут.
Роботизированная и ручная сварка двутавровых балок: что показывают данные
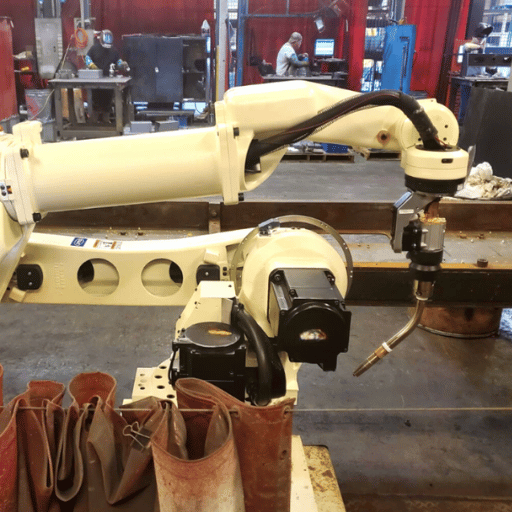 Сравнение роботизированной и ручной сварки часто сводят к качеству. На деле речь идёт о производительности и стабильности. Квалифицированный сварщик вручную не делает сварные соединения хуже. Производству мешает разброс результатов: усталость оператора в течение смены, простои при перемещении изделий и нестабильность зазоров при сборке делают производительность ручной сварки двутавровых балок непредсказуемой.
Преимущества роботизированной сварки
- Высокая доля времени горения дуги: 60–80 % смены (при ручной сварке — 15–25 %)
- Надёжность: доля дефектов 2–3 % против 8–12 % при ручной сварке
- Стабильность времени цикла: ±1 % против отклонений ±15–20 % при ручной сварке
- 1 оператор контролирует 18–30 балок за смену
- Возможна работа без оператора 24/7 (уровень 3+)
Ограничения
- Высокие первоначальные затраты (>$75K+)
- Требуется точность сборки: зазор ≤1 mm
- Уровни 1–2: нет адаптации к вариативности балок
- Обучение работе с программным обеспечением занимает 2–8 недель
- Для обслуживания нужен квалифицированный специалист
Распространённое заблуждение
«Системы роботизированной сварки не справляются с балками разных размеров». Это верно для систем уровней 1–2, которые нужно перепрограммировать для каждого нового размера балки. Автономные системы уровня 4 с машинным зрением 3D опровергают это утверждение: робот сканирует фактическую геометрию каждой балки и самостоятельно корректирует настройки, справляясь с балками разных размеров и даже с криволинейными профилями без перепрограммирования при переходе от одного изделия к другому.
ROI автоматизации сварки двутавровых балок: ориентиры по затратам и анализ окупаемости
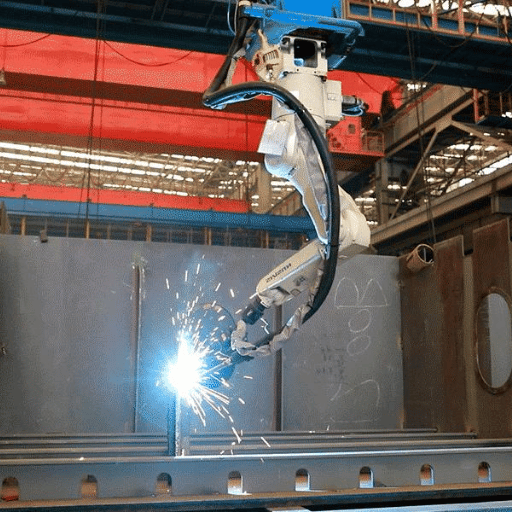 ROI линий для сварки двутавровых балок складывается из двух факторов: снижения затрат на труд и роста производительности. Формула срока окупаемости проста: общая стоимость системы делится на годовую чистую выгоду. В разных цехах отличаются расходы на оплату труда с учётом дополнительных затрат и прирост производительности, который обеспечивает выбранный уровень автоматизации. Ключевое преимущество современного оборудования для автоматизации сварки двутавровых балок — возможность масштабирования: большинство производителей предлагают модульные конфигурации, позволяющие начать с полуавтоматического поста для сварки под флюсом и расширить его до линии из 3 постов по мере роста объёмов производства. Поэтапный подход снижает первоначальные капитальные риски и помогает добиться необходимого рынку прироста производительности без замены основного оборудования. Пример расчёта приведён в нашем полном руководстве по расчёту ROI роботизированной сварки.
Формула расчёта срока окупаемости
Срок окупаемости (месяцы) = Общая стоимость системы ÷ (Ежемесячная экономия на оплате труда + Ежемесячный прирост производства)
Пример: Полуавтоматическая линия SAW стоимостью $200 000 заменяет 2 сварщиков, расходы на каждого из которых с учётом налогов и льгот составляют $75,000/year. Экономия — $150,000/year. Дополнительная производственная мощность даёт ещё $50,000/year. Общий годовой эффект: $200 000. Окупаемость: 12 месяцев.
8–22
месяцев до окупаемости (типовая линия для металлоконструкций)
3–5×
прирост производительности по сравнению с ручной сваркой
$75K–$1M+
диапазон стоимости системы (от кобота до полной портальной линии)
Формула расчёта срока окупаемости
Пример: полуавтоматическая линия SAW стоимостью $200 000 заменяет двух сварщиков, чьи расходы с учётом налогов и льгот составляют $150,000/year. Эта система повышает производительность с уровня $75,000/year при ручной сварке и обеспечивает экономию на разнице, а также даёт дополнительные мощности на $50,000/year (прирост на 7 %). Годовой эффект для предприятия составляет $200 000.
При указанной выше общей стоимости системы срок окупаемости составляет 12 месяцев.Оценка затрат за 2024-2025 основана на диапазонах рыночных цен.
Фактическая стоимость существенно различается в зависимости от конфигурации, требуемого уровня автоматизации и условий установки. Запросите расчёт стоимости для вашей конфигурации.| Тип системы | Уровень автоматизации | Примерная стоимость (USD) | Типовой срок окупаемости |
|---|---|---|---|
| Комплект для сварки коллаборативным роботом | Уровень 1–2 | $40,000–$75,000 | 6–12 месяцев |
| Стандартная линия для двутавровых балок из 3 станций (полуавтоматическая) | Уровень 2 | $150,000–$400,000 | 12–22 месяца |
| Полностью автоматизированная линия для двутавровых балок с ЧПУ | Уровень 3 | $400,000–$700,000 | 18–30 месяцев |
| Роботизированная портальная ячейка с машинным зрением 3D | Уровень 4 | $700,000–$1,200,000+ | 24–36 месяцев |
Что нужно учесть при выборе конфигурации линии для сварки двутавровых балок. Выбор линии зависит прежде всего от двух факторов: требуемого объёма производства и разнообразия размеров обрабатываемых балок. Линия с недостаточными характеристиками не сможет удовлетворить ваши потребности и выйдет на предел мощности уже через 18 месяцев. Избыточная конфигурация потребует капиталовложений, которые не окупятся.
Как выбрать конфигурацию линии для сварки двутавровых балок: руководство для производителей металлоконструкций
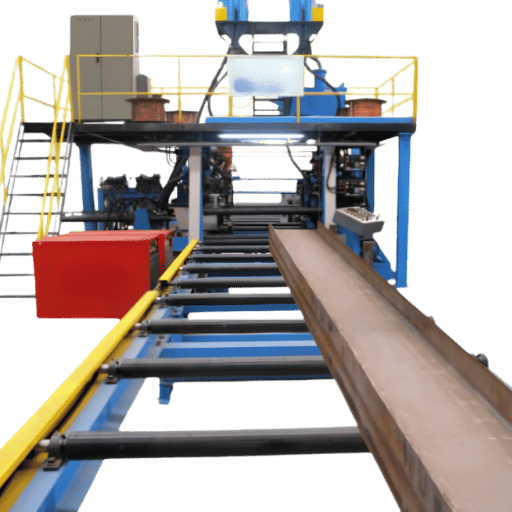 Чтобы подобрать подходящую линию для сварки двутавровых балок, сопоставьте три параметра с условиями вашего производства: объём выпуска, вариативность размеров балок и доступную площадь цеха. Компактная сварочная ячейка с коллаборативным роботом подходит небольшим предприятиям с гибким производством партий менее 10 балок в день; полностью автоматизированная многопозиционная линия SAW — крупным производствам, выпускающим более 30 балок за смену. Используйте приведённые ниже рекомендации, чтобы выбрать систему для вашего предприятия:
| Объём производства в день | Разнообразие размеров балок | Рекомендуемая конфигурация | Уровень |
|---|---|---|---|
| <10 балок в день | Стандартные размеры, низкая вариативность | Полуавтоматическая линия SAW и ручная сборка | Уровень 2 |
| 10–30 балок в день | Разные размеры, умеренная вариативность | Полная линия для сварки двутавровых балок с 3 постами, ЧПУ и офлайн-программированием | Уровень 3 |
| >30 балок в день | Стандартные размеры из каталога | Высокоскоростная полностью автоматизированная линия SAW с автоматизированным конвейером | Уровень 3+ |
| Любой объём | Высокая вариативность ИЛИ криволинейные балки | Роботизированный сварочный пост портального типа со сканированием системой машинного зрения 3D | Уровень 4 |
Список данных для подготовки запроса коммерческого предложения
- Максимальная требуемая ширина полки (определяет также размер станка для изготовления балок)
- Максимальная толщина стенки и полок (определяет минимальную мощность по току для SAW — недостаточная сила тока часто приводит к доработкам)
- Длина самой длинной балки в каталоге (определяет длину линии и занимаемую ею площадь)
- Целевое количество балок в день/неделю (определяет обоснованный уровень автоматизации)
- Какую долю ваших балок составляют нестандартные или изогнутые профили? Это может указывать на необходимость роботизированного сварщика 4-го уровня.
- Доступно питание от 3-фазной сети (для стандартных линий требуется 380V/50Hz, приблизительно 125 kW на линию)
Предупреждение при выборе конфигурации
Одна из самых серьёзных ошибок при выборе спецификации, которая осложняет эксплуатацию линии для балок и приводит к доработкам, — выбрать установку SAW с меньшей силой тока, чем требуется для сварки самой толстой пластины. Если нужно 1 000 ампер, а вы купили сварочный аппарат на 800 ампер, для завершения шва придётся выполнить несколько проходов. Это фактически сведёт на нет многие преимущества автоматизации. Zegbrk_0013.
Тенденции автоматизации сварки двутавровых балок: машинное зрение с AI, коботы и цифровой поток данных (2025–2026)
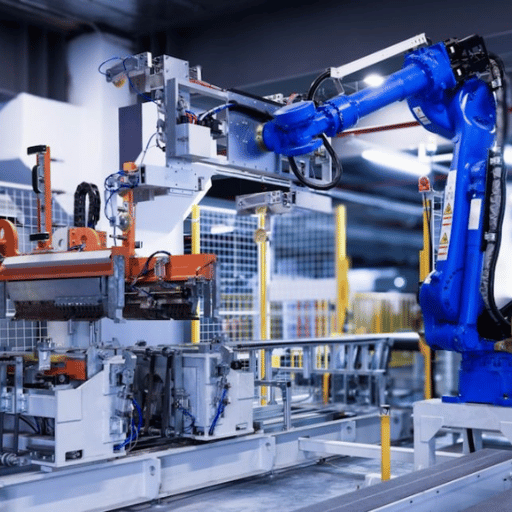 Обзор рынка. Рынок сварочных роботов для двутавровых балок оценивался в $3,11 миллиарда в 2024 году и, согласно прогнозам, достигнет $7,13 миллиарда к 2032 году при среднегодовом темпе роста 13 % — самом быстром среди всех категорий промышленных роботов.
В отчёте IFR World Robotics 2025 также указано, что в 2024 году было установлено 542 000 промышленных роботов, а общее число установок во всех отраслях мира достигло 4 664 000 единиц. Четыре основных изменения расширяют возможности сварки двутавровых балок:
- Офлайн-программирование без участия оператора выходит на массовый рынок (2025-2026): роботизированные сварочные системы 4-го уровня от таких поставщиков, как AGT Robotics и Path Robotics, напрямую считывают данные моделей из ПО для деталировки и выполняют сварку без обучения робота оператором. Благодаря этому программирование становится «решателем узких мест», что позволяет небольшим цехам без труда достигать уровня 3 и выше.
- Производители металлоконструкций внедряют коллаборативных роботов: в 2023 году на коботы пришлось 10,5 % всех новых установок промышленных роботов. Если на вашем производстве выпускают менее 10 балок в день, роботизированная ячейка с коботами ($40K-$75K) — самый быстрый путь к ROI за счёт автоматизации сварки.
- 3D-зрение устраняет необходимость в оснастке и обучении робота: камеры со структурированным подсветом проецируют свет с частотой 100Hz-500Hz и измеряют стык в координатах x/y с точностью по горизонтали от .1 до .3mm. Это позволяет роботу адаптировать траекторию сварочной горелки независимо от отклонений балки и сборки стыка и служит ключевой предпосылкой для сварки металлоконструкций на уровне 4.
- Цифровой поток данных связывает ПО для деталировки со сварочной ячейкой: ПО для деталировки и CAD, такое как Tekla Structures и Revit, интегрируется с автоматизированными сварочными ячейками, передавая данные о швах напрямую из модели без повторного ввода. Это снижает риск ошибок при переносе данных и открывает путь к поточному производству изделий поштучно.
- Волоконная лазерная резка подготавливает детали прямо на балочной линии: стенки и полки балок всё чаще режут на интегрированных ячейках волоконной лазерной резки, расположенных перед постом сборки двутавровых балок. Это исключает перемещение материала между операциями и обеспечивает непрерывное производство металлоконструкций — от листового проката через резку, сборочную сварку, сварку под флюсом и правку до готового изделия — в рамках единого непрерывного процесса.
Рекомендация на 2025 год
Если ваш цех работает на уровне 1-2, для пробной модернизации с быстрой окупаемостью стоит выбрать параметрическую роботизированную сварку по шаблонам (уровень 2 3), а не оборудование машинного зрения. Устранение одного этого узкого места часто повышает производительность на 15-25 % при значительно меньших капитальных затратах.
Заменят ли роботы сварщиков при изготовлении металлоконструкций?
Заменят ли роботы сварщиков? Нет. Даже при автономной сварке 4-го уровня инженеры по сварке будут нужны для контроля роботизированных процессов, проверки технологических карт сварки (WPS) и результатов неразрушающего контроля (NDT). Вместо этого они становятся специалистами по контролю качества, чьи навыки всё более востребованы, а не устаревают; на автоматизированной линии для сварки балок они уже не просто накладывают швы, как в показанном здесь посте на YouTube об автоматизированной сварке балок длиной 75’ с применением машинного зрения AI: «Робот пока не справляется полностью… На такой линии нужен как минимум один штатный инженер по сварке». На предприятиях по изготовлению металлоконструкций, внедряющих автоматизацию 3-го уровня и выше, складывается одна и та же картина: число сотрудников обычно сокращается с пяти сварщиков, работающих вручную, до двух операторов роботов на смену, но зарплата на этих должностях выше, а для них всё чаще требуются сертификаты инспектора по сварке AWS (CWI). Кодекс AWS D1.1 по сварке металлоконструкций требует подписания отчёта сертифицированным инспектором независимо от уровня автоматизации: робот не может самостоятельно сертифицировать сварное соединение. На предприятиях, где переход проходит успешно, лучших сварщиков обычно начинают перекрёстно обучать за три-шесть месяцев до установки оборудования, чтобы они работали вместе с командой поставщика, проводящей пусконаладочные работы. Операторы должны научиться читать технологические карты сварки (WPS), оценивать допуски на сборку и замечать, когда система слежения за сварным швом отклоняется от соединения. Эти навыки не исчезают — они служат барьером контроля качества, обеспечивающим безопасность автоматизированного изготовления металлоконструкций и соответствие нормам.Часто задаваемые вопросы
Чем отличаются требования к автоматизации сварки двутавровых и I-балок?
Полки двутавровых балок значительно шире, чем у европейских профилей IPE, поэтому при автоматизации нужно учитывать два параметра: ширину слоя флюса и угол наклона сварочной горелки. Для двутавровых балок нужна более широкая опора для слоя флюса и больший наклон горелки, чтобы флюс не высыпался за края полок. При сварке таких балок также подводится больше тепла на единицу длины, поэтому правильная машина особенно важна для линии двутавровых балок, тогда как линия для I-балок может работать и без неё.
Могут ли автоматизированные машины для сварки двутавровых балок работать с изогнутыми балками?
Обычно машины для сварки двутавровых балок уровня 1-3 работают с прямыми балками. Для автоматизированного изготовления изогнутых балок и балок с выгибом, используемых в длиннопролётных крышах и мостах, нужны автономные роботизированные ячейки 4-го уровня. Система адаптивного 3D-сканирования определяет фактическую геометрию изгиба и в реальном времени корректирует траекторию перемещения сварочной горелки, вместо того чтобы следовать заранее заданной идеальной траектории.
Такая динамическая корректировка устраняет проблемы со стабильностью сварки, вызванные изменением геометрии стыков на изогнутой балке, и при работе с криволинейными деталями может стать основанием для выбора портальных роботов 4-го уровня.Какой способ сварки чаще всего используют на линиях производства двутавровых балок — SAW или MIG/MAG?
Сварка под флюсом (SAW) широко применяется для большинства основных угловых швов между стенкой и полками двутавровых балок благодаря сочетанию высокой скорости наплавки (свыше 45 kg/hr) и отсутствия брызг. Поэтому это самый экономичный способ выполнять длинные непрерывные швы при производстве двутавровых балок. MIG/MAG (GMAW) обычно используют только для прихваток на этапе изготовления и сборки либо для финишных швов и крепления соединительных пластин после основной производственной линии. В некоторых небольших системах с коллаборативными роботами используют только GMAW: для небольших объёмов и широкого ассортимента производитель принимает меньшую экономичность этого способа на длинных швах в обмен на более доступное оборудование и гибкость при выполнении разных задач.
Сколько времени занимает пусконаладка новой линии для сварки двутавровых балок?
Установка базовой полуавтоматической линии для сварки двутавровых балок с 3 постами обычно занимает 8-16 недель с момента подтверждения заказа до завершения работ на площадке. В этот срок входят заводские приёмочные испытания (FAT), транспортировка, подготовка фундамента, монтаж электрооборудования и обучение операторов. Срок поставки полностью автоматических роботизированных ячеек с 3D-зрением и изготовленной под заказ оснасткой обычно составляет 16-24 недели. Главные факторы, влияющие на сроки, — готовность места для оборудования на площадке (фундамент и коммуникации), срок изготовления специальной оснастки и сложность подключения к системам управления сторонних производителей. Для освоения системы уровня 3 и выше операторам и специалистам по обслуживанию оборудования часто требуется 2-4 недели обучения, прежде чем линия выйдет на полную производительность.
Что такое машина для изготовления двутавровых балок?
Линия для изготовления двутавровых балок — это производственная линия для сборки деталей из профильного металла Н-образной формы: стенки (вертикальной части) и двух полок (горизонтальных частей). Типичная линия включает одну машину для сборки двутавровых балок (для сборки и прихваточной сварки 3 плоских полос в Н-образный профиль), одну машину для сварки под флюсом (для автоматической сварки 4 сторон двух полок и одной вертикальной стенки) и одну правильную машину (для устранения угловой деформации после сварки). Стандартный диапазон производства линии: высота стенки двутавровой балки 200-2000mm, ширина полки 100-600mm, длина балки 5-18m. За смену полностью автоматическая или полуавтоматическая линия выпускает 8-30 изделий.
Проверено инженерной командой Zhouxiang | Более 15 лет опыта проектирования и внедрения систем автоматизации сварки металлоконструкций на производственных предприятиях Азии, Европы и Северной Америки.
Источники: отчёт IFR World Robotics 2025; The Fabricator, март 2024; технические материалы TWI Global по сварочным материалам для SAW; исследование параметров SAW от IJRASET за 2024 год (DOI: 10.22214/ijraset.2024.64851); техническое руководство Miller Electric по SAW; исследование рынка сварочных роботов для металлоконструкций за 2024 год от Intel Market Research.
Отказ от ответственности: это руководство подготовлено Zhouxiang, производителем систем автоматизации для предприятий по изготовлению металлоконструкций.
В материалах о рынке мы ссылаемся на независимые сторонние публикации. Диапазоны цен приведены по данным рынка за 2024-2025 годы; фактические цены зависят от производителя и комплектации.Читайте также
- → Сварка под флюсом: руководство по технологии
- → Роботизированная и ручная сварка: подробное сравнение
- → Руководство по расчёту ROI роботизированной сварки
- → Сварка металлоконструкций: способы и стандарты
- → Способы программирования сварочных роботов
- → Промышленная сварка 2026: роботизированные решения для тяжёлых условий работы

