
Свяжитесь с Zhouxiang

Что такое автоматизированные сварочные системы и почему они важны?
 Автоматизированная сварочная система — это любое решение, при котором машины выполняют часть или всю сварку без участия оператора. Это могут быть механизированные тележки со сварочной горелкой, движущиеся по заданной траектории, или полностью автоматизированные роботизированные ячейки под управлением ПО с AI, машинным зрением для слежения за сварным швом, многоосевыми позиционерами и адаптивными параметрами сварки. Комплекты для автоматизации сварки рассчитаны на производство любого масштаба: от небольших предприятий с одной ячейкой до сборочных линий с несколькими постами.
Это важное различие: автоматизация не делится только на два противоположных варианта. Например, на одном предприятии автоматическая сварочная головка на колонне со стрелой автоматизирует движение горелки по фиксированной траектории, но для настройки задания и контроля всё ещё нужен сварщик. На другом шестикоординатный робот автоматически загружает детали и работает без персонала. Большинство реальных решений по автоматизации сварки находится где-то между этими вариантами.
Почему сейчас автоматизация стала особенно актуальной? На это влияют три фактора в строительстве, коммунальной инфраструктуре, транспорте и других промышленных отраслях: дефицит квалифицированных кадров, ужесточение требований к качеству и контролю, а также глобальная конкуренция, в которой выигрывают предприятия с более высокой производительностью и меньшим объёмом доработок.
💡 Совет эксперта
Автоматизация сварки не заменяет сварщиков. Напротив, беря на себя монотонное выполнение длинных последовательностей сварки в ячейке с фиксированной оснасткой, такие системы позволяют квалифицированным специалистам перейти к более ценным задачам. Предприятия, которые заранее планируют этот переход, быстрее осваивают новые системы и получают более высокую отдачу от инвестиций.
Виды автоматизированных сварочных систем: роботизированные, механизированные и коллаборативные
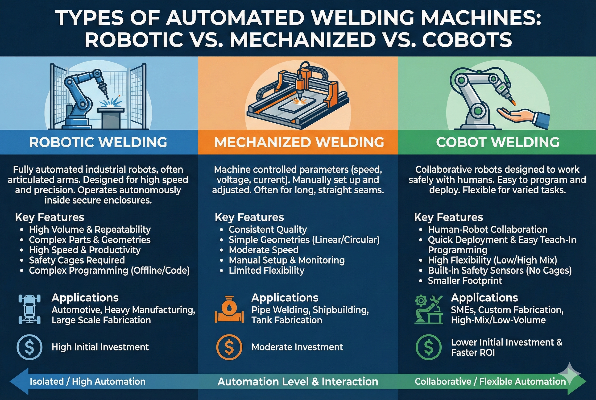 Современные технологии автоматизации сварки можно разделить на три основные категории. Каждая подходит для своих производственных условий. Ошибочный выбор технологии может дорого обойтись предприятию.
Промышленные системы роботизированной сварки
Для автоматизации сварки в условиях крупносерийного производства используют шестикоординатные шарнирные роботы, источники сварочного тока, позиционеры и защитные ограждения. Эти системы выполняют сварку MIG/MAG (GMAW), TIG (GTAW), лазерную и плазменную сварку с повторяемостью менее миллиметра. Шестикоординатный манипулятор робота особенно эффективен в автомобилестроении, производстве тяжёлой техники и любых других областях, где одинаковые сварные соединения выполняются на тысячах деталей в месяц. К недостаткам относятся более высокие первоначальные инвестиции, длительная интеграция и необходимость выделить отдельное место за защитным ограждением.Механизированная сварка и жёсткая автоматизация
Механизированная сварка — в старой литературе её иногда называют автоматической — включает системы с колонной и стрелой, орбитальные сварочные головки, машины для сварки швов и горелки на портале. Такое оборудование движется по фиксированной траектории, а не подстраивается динамически под изменения детали. Оно оптимально для длинных стабильных швов в судостроении, на предприятиях по изготовлению металлоконструкций, при сварке труб и при дуговой сварке под флюсом (SAW) конструкционных балок. Настроить его просто, оно хорошо знакомо операторам, а обучение занимает часы, а не недели.Коллаборативные роботы (коботы)
Коботы упростили внедрение автоматизации сварки. Встроенные датчики усилия и ограниченная скорость позволяют им работать рядом с людьми без отдельных защитных ограждений. По оценке IFR, в 2023 году коботы составляли почти 11 % новых установленных роботов, и их применение быстро растёт на малых и средних предприятиях по изготовлению металлоконструкций. Начальная цена систем сварки коботом может составлять всего $30 000-$70,000 против $100 000+. Программировать кобот можно на планшете или вручную, направляя манипулятор, — дорогостоящее офлайн-программирование не требуется. Поэтому действующие сварщики могут обучить кобот за несколько часов, а не недель.| Параметр | Промышленный робот | Механизированная сварка / жёсткая автоматизация | Кобот |
|---|---|---|---|
| Типичная стоимость | $75K–$250K+ | $20K–$120K | $30K–$90K |
| Для каких задач подходит | Крупные объёмы, повторяющиеся детали | Длинные швы, фиксированная траектория | Широкая номенклатура, малые объёмы |
| Способы сварки | MIG, TIG, лазерная, плазменная | SAW, орбитальная, сварка швов | MIG, TIG |
| Время на настройку | От нескольких недель до нескольких месяцев | Дни | От нескольких часов до нескольких дней |
| Площадь на полу | Большая (ячейка с ограждением) | Средняя | Компактная установка |
| Гибкость | Средняя (перепрограммируемый) | Низкая (фиксированная траектория) | Высокая (обучение вручную) |
| Защитное ограждение | Обязательно | Зависит от ситуации | Обычно не требуется |
Ключевые компоненты системы автоматизации сварки
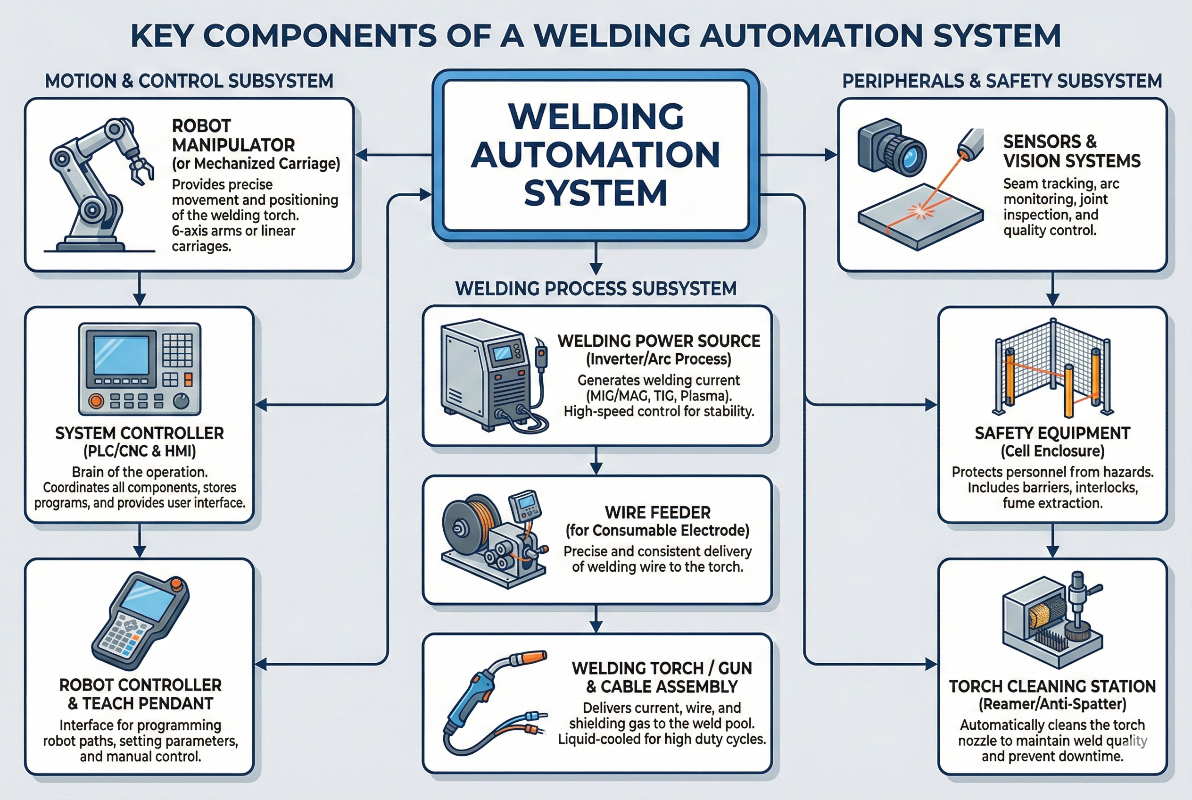 Базовые компоненты одинаковы для любой автоматизированной сварочной системы — будь то ячейка с коботом или линия с несколькими роботами. Ниже перечислены распространённые компоненты и сведения, которые помогут оценить предложения поставщиков и понять структуру затрат.
- Источник сварочного тока — обязательная часть любого комплекса оборудования для автоматизации сварки. Подбирайте источник под способ сварки: например, синергетический источник MIG для GMAW, инверторный источник для TIG или высокотоковый трансформатор для сварки под флюсом. Источник управляет скоростью подачи проволоки, стабильностью дуги и скоростью наплавки.
- Промышленные шестикоординатные роботы, коботы, портальные рамы и манипуляторы с колонной и стрелой составляют систему перемещения. Шестикоординатные роботы обеспечивают максимальный радиус действия и гибкость перемещения. Коботы оснащены средствами безопасности с ограничением усилия. Портальные системы лучше всего подходят для задач, требующих большого линейного радиуса действия.
- Позиционеры поворачивают, наклоняют или индексируют свариваемое изделие, чтобы робот мог выполнять сварку в горизонтальном или нижнем положении, а не противодействовать силе тяжести. Типовые конфигурации включают поворотные столы, узлы с передней и задней бабками и позиционеры типа «колесо обозрения». Правильно подобранные сварочные приспособления сокращают время настройки и обеспечивают повторяемое положение детали.
- Слежение за сварным швом и машинное зрение — датчики учитывают отклонения от детали к детали. Контроль по дуге, лазерное слежение за сварным швом и контактные датчики позволяют роботу динамически корректировать траекторию сварочной горелки, чтобы точно сваривать даже детали с зазорами в стыках и уменьшать объём доработок.
- Конвейеры, устройства предварительной загрузки и разгрузки деталей обеспечивают постоянную подачу свариваемых изделий в роботизированную сварочную ячейку. Встраивание системы перемещения материалов в ячейки для крупносерийного производства может вдвое повысить производительность за счёт сокращения простоев.
- Современные контроллеры поддерживают офлайн-программирование, моделирование сварки и запись данных в реальном времени. В некоторых новых системах используются AI для планирования траектории и интеллектуальные алгоритмы сварки, которые значительно сокращают время программирования сложных сварных конструкций.
- Световые завесы, ограждения, сканеры защитных зон и аварийные выключатели образуют систему безопасности. При проектировании защиты необходимо соблюдать рекомендации OSHA по робототехнике и стандарты ANSI/RIA. Коботы сокращают потребность в мерах безопасности, но не исключают необходимость их планирования.
⚠️ Важно
Не оценивайте ячейку для автоматизации сварки только по роботу. На позиционер, сварочное приспособление и систему слежения за сварным швом может приходиться 30-50 % общей стоимости ячейки, и они непропорционально сильно влияют на качество сварки и длительность цикла. Дорогой робот с плохо спроектированным приспособлением будет работать хуже робота среднего класса с тщательно продуманной технологической оснасткой.
Как автоматизация сварки повышает производительность и качество сварки
В основе каждого бизнес-обоснования автоматизации сварки лежит одна идея: повысить производительность на имеющейся площади и сократить эксплуатационные расходы. Вот что показывают данные:80–90%
Время горения дуги у робота
против 20–30 % при ручной сварке
25–35%
Рост производительности
по сравнению с ручной сваркой
30–60%
Снижение доли дефектов
Boston Consulting Group
12–24 мес.
Типичный срок окупаемости
средний показатель по отрасли
«По нашему опыту поставок систем автоматизации сварки для производителей металлоконструкций и судостроительной отрасли, наибольший прирост производительности достигается не за счёт самого робота, а благодаря сокращению простоев между сварными швами с помощью продуманной оснастки и конструкции позиционера». — Инженерная команда Zhouxiang, более 30 лет в области автоматизации сварки
Какие отрасли получают наибольшую выгоду от автоматизации сварки?
 Автоматизацию сварки создавали не только для автомобильных сборочных линий. Вот отрасли и виды сварочных работ, где она приносит наибольшую отдачу:
Металлоконструкции и тяжёлое производство. В базовых плитах, крупных двутавровых балках, колоннах и узлах соединения несущих элементов часто встречаются длинные повторяющиеся швы, подходящие для роботизированной и механизированной сварки. Портальные системы справляются со сваркой под флюсом и большой скоростью наплавки; роботизированные ячейки подходят для более широкой номенклатуры, тонких материалов, сложных разделок кромок и угловых швов. Предприятия с крупносерийным производством металлоконструкций могут сократить длительность цикла на 50 %.
Судостроение. На верфях обрабатывают тяжёлые панели, узлы и изогнутые секции обшивки. Механизированная сварка с системами на колонне и стреле используется уже несколько десятилетий, но роботизированные сварочные ячейки всё чаще выполняют сварку рёбер жёсткости с панелями и других сложных узлов. При масштабах судостроения даже повышение производительности на 15 % на нескольких сварочных постах может сэкономить тысячи трудочасов на каждом судне.
Автомобилестроение и авиакосмическая отрасль. Автомобилестроение по-прежнему лидирует по темпам внедрения: по данным IFR, в эксплуатации находится почти 45 % всех сварочных роботов. Для изготовления кузовов автомобилей преимущественно используют контактную сварку, а роботы для дуговой сварки собирают рамы и шасси. В авиакосмической отрасли требуются точные TIG- и лазерная сварка тонкостенных деталей из специальных сплавов, где необходим безупречный результат. В авиакосмической отрасли также набирает популярность аддитивное производство деталей, близких к окончательной форме и размерам, с помощью систем наплавки проволоки дугой, часто в сочетании с платформами роботизированной сварки.
Энергетическое оборудование и сосуды под давлением. Для котельных труб, теплообменников и сосудов под давлением нужны аттестованные сварные соединения, отвечающие требованиям кодов ASME. Орбитальные сварочные головки и автоматизированные системы TIG обеспечивают стабильное качество, необходимое для успешного прохождения радиографического контроля каждого соединения.
Общее производство металлоконструкций (широкая номенклатура, малые объёмы). Коботы открывают здесь новые возможности, позволяя решать сложные задачи при широкой номенклатуре продукции. Раньше предприятия, выпускавшие 50 наименований деталей в неделю, считались неподходящими для автоматизации. Системы сварки коботом с быстро переналаживаемыми приспособлениями и программированием вручную позволяют автоматизировать даже небольшие партии по 10-25 изделий.
💡 Совет эксперта
Не считайте, что ваши объёмы слишком малы для автоматизации. Современные роботизированные сварочные ячейки с коботами окупаются даже при партиях всего в 20 изделий на задание, если переналадка занимает менее 15 минут. Важен не только годовой объём — анализируйте время горения дуги в течение смены. Если сварщики активно выполняют сварку менее 30 % рабочего времени, автоматизация может помочь.
Как выбрать подходящую автоматизированную сварочную систему для вашего предприятия
Выбор системы автоматизации сварки — это инвестиционное решение, которое повлияет на работу вашего предприятия в течение следующих 10-15 лет. Принимайте решение последовательно.
Порядок принятия решения о покупке
Краткий ориентир: если годовые затраты на труд при сварке превышают $150 000, а основная часть соединений регулярно выполняется способами GMAW или GTAW, расчёты чаще всего показывают, что автоматизация окупится менее чем за 24 месяца. Если вы сомневаетесь, начните с кобота: меньший инвестиционный риск и быстрый запуск позволят оперативно оценить автоматизацию, прежде чем переходить к полноценной роботизированной ячейке.
- Начните с оценки текущих проблемных мест. Это нехватка рабочей силы, производительность, проблемы с качеством или всё сразу? Предприятие, теряющее квалифицированных сварщиков из-за их выхода на пенсию, сталкивается с другими трудностями, чем то, которое не успевает выполнять заказы в срок.
- Затем определите производственные потребности. Сколько наименований деталей вы обрабатываете за неделю? Каковы размеры партий? Пять деталей партиями по 500+ подходят для ячейки с промышленным роботом. Если же у вас 50 наименований деталей и партии по 20 изделий, рассмотрите коботов.
- Убедитесь, что выбранный способ сварки подходит для системы. Сварку MIG низкоуглеродистой стали автоматизировать проще всего. Для TIG-сварки алюминия или нержавеющего сплава требуются более высокий навык работы со сварочной горелкой и защитный газ. Для сварки толстого листа под флюсом нужен портал или стрела, а не робот.
- Рассчитайте полную стоимость капитального оборудования, а не только системы. Обычно на капитальное оборудование приходится не более 60-75 % общих затрат на проект. Учтите технологическую оснастку ($15K-$80K), монтаж, настройку, модернизацию системы безопасности и техническое обслуживание в первый год. Робот, оценённый в $100K, может обойтись в $140K-$170K до ввода в эксплуатацию.
- Тщательно проверьте интегратора. Опытный интегратор сможет разработать роботизированную сварочную ячейку с учётом особенностей ваших типов соединений. Интегратор, отвечающий за весь цикл — от проектирования системы до монтажа и обучения, — снижает для вас риски. Запросите контакты клиентов с похожим производственным опытом. Убедитесь, что системы рассчитаны на ваши материалы и типы соединений. Узнайте, доступны ли поддержка при пусконаладочных работах на площадке и послепродажное обслуживание.
- Определите необходимую площадь, включая зоны безопасности, места для размещения материалов и проходы для операторов. Компактные ячейки с коботами можно установить между действующими рабочими постами. Для полноценных роботизированных ячеек может потребоваться отдельная зона; также предусмотрите возможность расширения в будущем.
- Наконец, учитывайте, что сроки поставки сильно различаются. Готовые к отгрузке типовые системы с коботами часто можно получить через 4-6 недель. На полностью индивидуальные роботизированные ячейки с заказными приспособлениями может уйти 16-24 недели от подачи заказа до начала производства. Учтите это при планировании мощностей.
Ознакомьтесь с автоматизированными сварочными системами Zhouxiang →
Распространённые ошибки при выборе системы автоматизации сварки и способы их избежать
За более чем 30years работы с предприятиями — производителями металлоконструкций, судостроительной и энергетической отраслей — мы снова и снова наблюдали одни и те же ошибки. Вот 5 наиболее частых ситуаций, которые обходятся покупателям дороже всего.⚠️ Ошибка #1: выбор системы до определения процесса
Представьте: на выставке предприятие влюбляется в робота определённой марки и покупает его, не проанализировав фактические конфигурации соединений, толщину материалов и производственный поток. Система доставлена, но не может добраться до половины сварных швов или занять нужные положения при сварке.
Что делать вместо этого: Начните с аудита сварочных операций. Зафиксируйте все типы соединений, длину швов, ограничения доступа и требования к производительности. При выборе системы учитывайте особенности конструкции сварных соединений, чтобы робот действительно мог достать до каждого шва. Затем подберите систему по собранным данным.
⚠️ Ошибка #2: недооценка требований к приспособлениям и позиционерам
Большинство заказчиков планируют покупку робота и источника сварочного тока, а приспособления оставляют на последний момент. Из-за некачественных приспособлений возникают отклонения в сборке стыков, которые система слежения за сварным швом не может полностью устранить. Поэтому ожидаемого снижения доработок не происходит.
Что делать вместо этого: Выделите 15–25 % общей стоимости ячейки на технологическую оснастку и приспособления. Привлекайте инженеров по сварке к рассмотрению конструкции приспособлений до начала изготовления.
⚠️ Ошибка №3: ожидание 100 % автоматизации с первого дня
Полностью автоматизированная линия со сваркой, автоматической загрузкой, несколькими роботами и встроенным контролем — это конечная цель, а не отправная точка. Предприятия, которые пытаются автоматизировать всё сразу, сталкиваются с задержками интеграции, цепочкой ошибок при отладке и недовольством операторов.
Что делать вместо этого: Начните с самого массового и простого соединения. Запустите одну ячейку на целевой производительности, обучите команду, а затем расширяйте систему. Поэтапное внедрение позволяет быстрее получить результат, развить внутреннюю экспертизу и последовательно расширять производственные возможности.
⚠️ Ошибка #4: считать стоимость оборудования общим бюджетом
Стоимость оборудования может составлять всего 60-75 % общих затрат на проект с монтажом. Остальные расходы на оснастку, инфраструктуру безопасности, модернизацию электроснабжения, монтажные работы, программирование и обучение операторов увеличат предложение на $175K до $240K+ к моменту запуска производства.
Что делать вместо этого: Умножьте стоимость оборудования на 1,3–1,5×, чтобы получить реалистичный общий бюджет проекта. Если поставщик не предоставляет полную оценку затрат, запросите её у независимого интегратора.
⚠️ Ошибка #5: пропуск оценки площадки на месте
Если покупать систему автоматизации без осмотра предприятия интегратором и проверки реальных деталей, требования к системе могут оказаться несовместимыми с условиями на месте. На любом предприятии есть ограничения — высота потолка, допустимая нагрузка на пол, мощность электроснабжения, доступность кранов, — которые влияют на конфигурацию ячейки.
Что делать вместо этого: Настаивайте на осмотре площадки до подписания заказа. Привезите образцы деталей. Надёжный интегратор не предложит готовое решение для автоматизации сварки, спроектированное под вашу производственную площадку, не увидев места его установки.
Часто задаваемые вопросы
В: Сколько стоит автоматизация сварки?
Стоимость в первую очередь зависит от типа системы и уровня интеграции. Бюджет на базовую роботизированную сварочную ячейку с коллаборативным роботом начинается примерно от $30 000-$70,000. Стоимость готовых промышленных роботизированных сварочных ячеек составляет $75 000-$250 000 и зависит от способа сварки, конфигурации сварочного позиционера и сложности ячейки. Индивидуальные многороботные производственные линии для автомобильной промышленности или крупного машиностроения могут стоить $500 000 и более. Но учтите: стоимость оборудования — лишь небольшая часть общих затрат на автоматизацию. Чтобы оценить полную стоимость системы с монтажом, умножьте эту сумму на 1,3-1,5: сюда входят технологическая оснастка, сварочные приспособления, средства безопасности, модернизация электрооборудования, обучение операторов и заключительные пусконаладочные работы. Распространённая ошибка — считать цену на ценнике всем бюджетом, а затем неприятно удивляться, когда стоимость автоматизации оказывается ближе к $240K+.
В: Окупается ли автоматизация сварки в небольшом цехе?
Да — сейчас она гораздо доступнее. Цеха металлообработки с широкой номенклатурой и небольшими объёмами производства могут добиться окупаемости за 18-24 месяца за счёт увеличения времени горения дуги.
В: Чем сварка коллаборативным роботом отличается от традиционной роботизированной сварочной ячейки?
Коллаборативный робот для сварки рассчитан на безопасную работу рядом с людьми без ограждённой защитной ячейки. Он легче, медленнее и проще в программировании — обычно с помощью ручного ведения или экранного интерфейса. Обычные роботизированные сварочные ячейки оснащены промышленным роботом с большей грузоподъёмностью и скоростью, который работает за защитными ограждениями; программируют их с помощью пульта обучения или офлайн-моделирования. Коллаборативные роботы уступают в скорости и грузоподъёмности, зато они гибче и проще в установке. Для больших объёмов производства и тяжёлых работ предпочтительнее традиционные роботизированные ячейки.
В: Сократит ли автоматизация потребность в квалифицированных сварщиках?
Автоматизация позволяет сохранить возможность выполнять «ручную» сварку горелкой по стали, но при этом создаёт новый спрос на операторов ячеек, программистов и техников по обслуживанию. Американское общество сварщиков предупреждает, что к 2026 году в США не будет хватать 375 000 специалистов по сварке. Автоматизация помогает поддерживать объёмы производства, пока сварщики старшего возраста выходят на пенсию, и создаёт новые квалифицированные рабочие места.
В: Сколько времени занимает настройка новой сварочной задачи на автоматизированной системе?
Перепрограммирование коллаборативного робота для новой детали занимает от 15 минут до нескольких часов. В промышленных роботизированных сварочных ячейках с готовыми программами переналадка занимает 30-60 min. Создание совершенно новых сложных программ занимает 1-3 days.
В: Какие способы сварки можно автоматизировать?
Автоматизировать можно большинство способов дуговой сварки: MIG/MAG (GMAW), TIG (GTAW), сварку под флюсом (SAW), плазменную дуговую сварку и лазерную сварку — все они широко применяются в автоматизированных системах. Контактная сварка (точечная сварка) широко используется в автомобилестроении, а орбитальная сварка — при работе с трубами. Для каждого способа сварки есть варианты автоматизации, выбор которых зависит от материала, толщины, конфигурации соединения и длительности цикла.
В: Как понять, подходит ли автоматизация для моего цеха?
Рассчитайте срок окупаемости: разделите общую стоимость системы с монтажом на сумму ежегодной экономии на оплате труда и повышении качества (накладные расходы на оплату труда, доработка, брак и время переналадки). Если расчётный срок окажется меньше 24 месяцев, инвестиция оправданна. Обратите внимание на такие показатели, как высокие затраты на оплату труда, высокий уровень доработок, задержки поставок или расходы на сверхурочную работу, превышающие 15 % бюджета на оплату труда при сварке. Если окупаемость занимает более 36 месяцев, пересмотрите процесс и оцените, подходит ли конкретная задача для автоматизации.
Хотите узнать больше об автоматизации сварки в вашем цехе?
С 1991 года Zhouxiang разрабатывает решения для автоматизации сварки в тяжёлом машиностроении, судостроении и энергетике. Мы получили 200 патентов и установили десятки станков, поэтому поможем подобрать решение для автоматизации, подходящее вашей организации.
Получить бесплатную консультацию →
