
Свяжитесь с Zhouxiang

Обслуживание сварочных роботов: полное руководство по повышению готовности оборудования и качества сварки
Обслуживание сварочного робота включает ежедневный осмотр горелки, еженедельную проверку кабелей и TCP, ежемесячную смазку и калибровку, а также постоянный контроль расходных материалов. Всё это входит в график профилактического обслуживания, который помогает поддерживать роботизированную сварочную ячейку в оптимальном рабочем состоянии. Отсутствие этих работ обходится дорого: незапланированные простои обходятся значительно дороже самого обслуживания и создают риски для имеющегося оборудования и новых капитальных проектов. В этой статье рассматриваются точный график обслуживания роботизированной сварки, лучшие практики, затраты и способы устранения неисправностей, которые помогают продлить срок службы оборудования до 15 лет вместо выхода из строя уже через шесть.Почему обслуживание сварочного робота нельзя откладывать
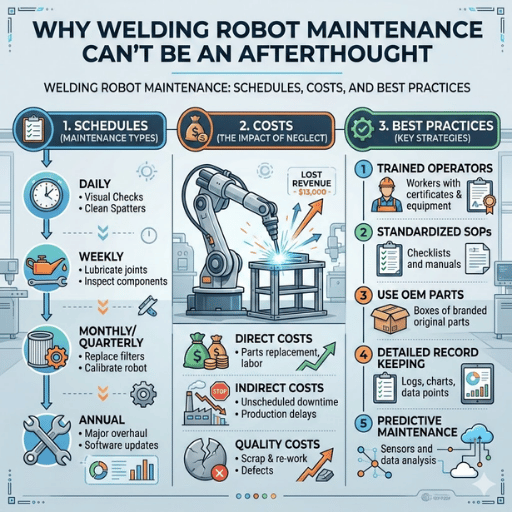 По нашему опыту в Zhouxiang, большинство незапланированных простоев сварочных роботов вызвано отсутствием регулярного обслуживания, а не критическими отказами. Все данные, которые мы изучали за последние десять лет, подтверждают этот вывод: рецензируемая статья, опубликованная в Frontiers in Robotics and AI (2025), анализировала роботизированную сварочную ячейку поставщика 1-го уровня для автомобильной промышленности на протяжении трех лет и статистически показала, что проблемы, связанные с обслуживанием, стали причиной 79 процентов всех простоев. Три наиболее распространенные неисправности — проблемы с подачей воды, правкой наконечников и зажимами — на 100 процентов можно было предотвратить при своевременном обслуживании.
Непосредственные потери от таких простоев огромны. Согласно отчету Siemens True Cost of Downtime 2024, каждый час незапланированного простоя обходится в $125 000 прямых потерь из-за проблем с качеством, простоя производства и нарушений безопасности. На сталелитейных предприятиях средние потери от незапланированного простоя ($1 000 в час) немного выше средних потерь от обычных плановых остановок для обслуживания ($5 000 в час), но с учетом расходов на срочную доставку, простоя сотрудников и списания деталей незапланированный простой обходится в 15 раз дороже.
79%
простоев из-за проблем с обслуживанием
15x
во сколько раз незапланированный простой дороже планового
10-20 лет
срок службы робота при надлежащем обслуживании
График ежедневного, еженедельного и ежемесячного обслуживания
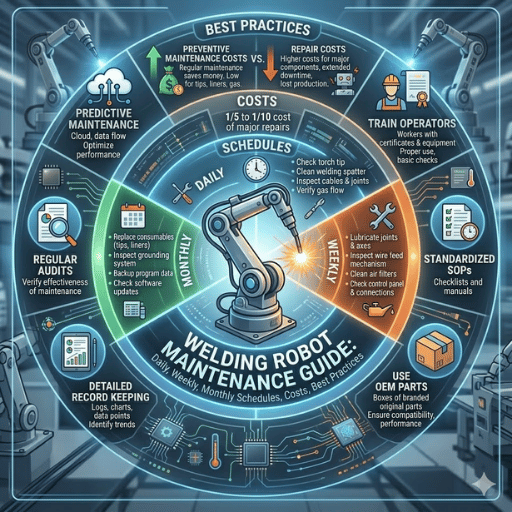 Разница в готовности роботизированного оборудования при реактивном и профилактическом обслуживании очень заметна: готовность оборудования превышает 95 процентов против доступности ячейки на уровне 70-80 процентов. Поэтому владельцу роботизированной сварочной ячейки необходима стандартизированная процедура обслуживания, чтобы сохранять конкурентоспособность. Приведённый ниже график основан на рекомендациях производителей сварочных роботизированных систем и служит надёжной отправной точкой, адаптированной для производственных условий.
| Периодичность | Задача | Что проверять |
|---|---|---|
| Ежедневно 10-15 мин/смену | Сопло сварочной горелки и контактный наконечник | Удалите брызги; проверьте отверстие наконечника на овальный износ и оплавление |
| Подача защитного газа | Проверьте давление и расход газа у сопла (целевое значение для GMAW — 20-30 CFH) | |
| Катушка сварочной проволоки | Проверьте уровень проволоки и натяжение подающих роликов | |
| Визуальный осмотр кабелей | Проверьте кабели на перегибы, трение и видимые следы износа в местах соединений | |
| Проверка на утечки | Прислушайтесь к утечкам воздуха; проверьте пневматические линии, соединения и фитинги на утечки | |
| Еженедельно 30-45 мин | Проверка TCP | Проверьте TCP относительно контрольной точки; при обнаружении отклонения выполните повторную калибровку |
| Прокладка кабелей | Осмотрите всю трассу кабеля на предмет волочения, истирания и перегибов | |
| Канал для проволоки (при работе в 3 смены) | Проверьте усилие протяжки; при круглосуточной работе 24/7 заменяйте еженедельно. | |
| Блокировки безопасности | Проверьте все аварийные выключатели и цепи безопасности | |
| Ежемесячно 2-4 часа | Смазка шарниров | Смазывайте согласно спецификациям производителя; полностью заменяйте смазку каждые 3 000-5 000 часов работы |
| Резервная батарея | Проверьте батареи контроллера и манипулятора; заменяйте ежегодно | |
| Повторная затяжка сварочного приспособления | Подтяните все болты, фланцы инструмента и приспособления для фиксации изделий с требуемым усилием | |
| Полное резервное копирование системы | Сохраните все программы, параметры конфигурации и данные калибровки |
💡 Полезный совет
Распечатайте этот график, повесьте его у роботизированной сварочной ячейки и выдайте копию оператору. Оператор — первая линия защиты: обучите его регулярно проводить проверки, замечать ранние признаки износа и выявлять проблемы до того, как они приведут к отказу. Своевременное вмешательство помогает избежать незапланированных простоев робота и связанных с ними финансовых потерь.
Уход за горелкой, расходными материалами и кабелями — источник 80 % проблем
 В любой роботизированной сварочной ячейке сварочная горелка и расходные материалы работают интенсивнее всего. Они находятся в центре сварочной дуги, поэтому повреждения быстро усугубляются при работе системы. На их долю приходится почти 80 процентов всех проблем с качеством сварки на наших предприятиях — прежде всего это касается контактного наконечника, сопла и канала для проволоки.
Срок службы контактного наконечника
Стандартные медные контактные наконечники служат около 4-8 часов горения дуги в условиях роботизированной сварки. При работе в три смены это означает до 12 замен наконечника в день, что значительно увеличивает простои и затраты на расходные материалы. Наконечники из хромоциркониевой бронзы (CuCrZr) позволяют сократить частоту замен до одного раза в 8-24 часа (в 2-3 раза реже). В тех же условиях основная причина отказа — эрозия отверстия: проволока со временем «прогрызает» эллиптическое отверстие в меди, что приводит к высокому сопротивлению, нестабильной дуге и нарушению баланса фаз.Сопло и расход газа
Брызги в сопле быстро приводят к загрязнению защитного газа при роботизированной сварке. Даже 0,5 % воздуха в потоке защитного газа вызывает отдельные поры в сварном шве, а 1,0 % приводит к крупной сквозной пористости, из-за которой шов не проходит визуальный контроль. Оптимальное сочетание расхода газа и рабочего напряжения дуги соответствует диапазону 20-30 CFH (источник: The Fabricator). Слишком высокое давление создаёт турбулентность и затягивает воздух, что приводит к пористости; при недостаточном расходе отдельные участки остаются без защиты по мере движения дуги.Замена канала для проволоки
При работе в одну смену заменяйте направляющий канал каждые 3 месяца. При работе в три смены круглосуточно 24/7 заменяйте его еженедельно. Чрезмерно затянутые подающие ролики — основная причина повреждения канала: они образуют мелкую медную стружку, которая застревает внутри и мешает подаче проволоки. Перед установкой нового канала обязательно продуйте его сжатым воздухом.Порядок осмотра кабелей
Ежедневно осматривайте все силовые кабели на перегибы, разрывы и нагрев в местах соединений. Еженедельно проверяйте трассы прокладки проводов на наличие острых кромок, способных вызвать истирание. Ежемесячно измеряйте электрическое сопротивление, чтобы выявить изменения общего состояния кабеля, которые могут быть незаметны при внешнем осмотре.💡 Полезный совет
Используйте автоматические или непрерывно работающие устройства для очистки горелки («римеры»), чтобы очищать контактный наконечник от брызг, обрезать проволоку до точной длины вылета и наносить противобрызговый состав каждые 15 минут. Такие устройства быстро окупаются благодаря увеличению срока службы расходных материалов и сокращению простоев.
Калибровка TCP и проверка качества сварки
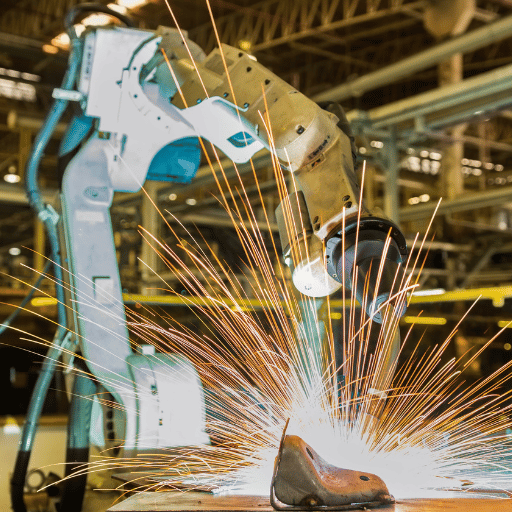 Каждая программа сварки изделия опирается на одну координату — положение «центра инструмента» горелки (TCP) на выходе контактного наконечника. Если TCP откалиброван неверно, все последующие сварные швы на изделиях будут смещены вплоть до повторной калибровки.
Отклонение вольфрамового наконечника всего на 1mm может привести к браку при сварке с жёсткими допусками. Исследования показывают, что у 37 % сварочных роботов ежегодно происходит смещение калибровки из-за нагрева, ударных нагрузок и микроскопических допусков компонентов.
⚠️ Важно
Всегда проверяйте TCP после столкновения, замены шейки горелки или смены инструмента. Столкновение может сместить как ориентацию инструмента, так и положения энкодеров; запуск производства без повторной калибровки приведёт к браку сварных соединений и снижению производительности.
Профилактическое и прогнозное обслуживание сварочных роботов
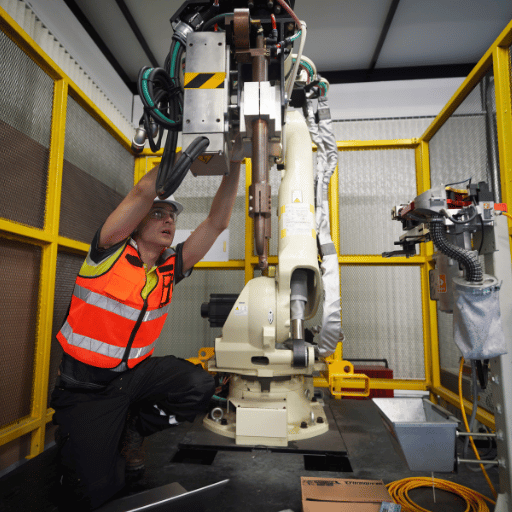 Графики профилактического обслуживания составляют заранее: оборудование проверяют ежедневно, еженедельно и ежемесячно независимо от его фактического состояния. Такой подход необходим для поддержания высокой готовности оборудования — от 70-80 % до более 95 %. Прогнозное обслуживание дополняет его своевременным выявлением проблем с помощью датчиков Интернета вещей и анализа данных.
| Параметр | Профилактическое обслуживание | Прогнозное обслуживание |
|---|---|---|
| Подход | Фиксированный график (по времени/часам работы) | По состоянию оборудования (на основе данных датчиков) |
| Затраты на внедрение | Низкие — контрольные списки, обучение, базовые инструменты | Выше — датчики IoT, программная платформа, интеграция |
| Снижение числа отказов | Устраняет около 80 % предотвратимых отказов | Дополнительное снижение числа внезапных отказов на 30-50 % |
| Влияние на готовность оборудования | 70-80% → 95%+ | С 95 % до 98 %+; дополнительный рост готовности — до 25 % |
| Для кого подходит | Для любых производств (обязательная основа) | Для крупносерийных производственных линий с несколькими ячейками |
| Срок окупаемости ROI | Сразу | Окупаемость за 6-18 месяцев |
Порядок принятия решения
- Начните с профилактического обслуживания: оно просто, недорого и помогает сократить простои, устраняя большинство проблем, возникающих в эксплуатации.
- В течение 6-12 месяцев фиксируйте причины простоев, чтобы выявить закономерности.
- Начните внедрение прогнозного обслуживания на самой ценной производственной линии, где простои сильнее всего влияют на затраты.
- Примените методику прогнозирования на других производственных участках, когда соберете данные об ROI, достаточные для обоснования
Диагностика распространённых неисправностей сварочных роботов
 В производственных системах, выпускающих бракованные изделия, предположение о первопричине обычно оказывается неверным: на результат влияет группа взаимосвязанных факторов. Потери времени, средств и квалифицированного труда можно избежать, если устранять первопричину, а не «лечить симптомы». Например, контактные наконечники могут повреждаться от ударов трижды в день не потому, что их нужно постоянно заменять, а потому, что из-за чрезмерного натяжения подающих роликов проволока стачивается о кромку. Используйте приведённую ниже таблицу, чтобы быстро определить возможную причину проблемы.
| Признак | Вероятная причина | Решение |
|---|---|---|
| Пористость сварных соединений | Загрязнение защитного газа, сопло забито брызгами, утечка газа в шланге | Очистите сопло; проверьте расход газа — 20-30 CFH; проверьте все газовые соединения и фитинги на утечки |
| Нестабильная подача проволоки / образование «гнезда» | Изношенный канал, неверное натяжение подающих роликов, неподходящий тип роликов | Замените канал; отрегулируйте натяжение до половины оборота после начала проскальзывания; подберите канавку ролика под тип проволоки |
| Нестабильность дуги / брызги | Износ отверстия контактного наконечника, плохое соединение рабочего кабеля, загрязнение основного металла | Замените контактный наконечник; очистите и затяните рабочий зажим; удалите окалину или масло |
| Сварные швы постоянно проходят мимо стыка | Смещение TCP после столкновения, погнутая шейка горелки, смещение сварочного приспособления | Полностью перекалибруйте TCP; осмотрите шейку горелки; проверьте выравнивание сварочного приспособления |
| Преждевременное оплавление контактного наконечника | Слишком низкая скорость подачи проволоки, слишком малое расстояние от контактного наконечника до изделия, чрезмерное натяжение подающих роликов | Увеличьте WFS; проверьте CTWD согласно технологической инструкции; уменьшите натяжение подающих роликов |
| Вибрация манипулятора робота или необычный шум | Износ редуктора, недостаток смазки, ослабленные крепёжные болты | Проверьте цвет и уровень жидкости в редукторе; подтяните все крепёжные элементы; запланируйте профилактическое обслуживание у производителя |
Сколько стоит обслуживание сварочного робота?
 Затраты на обслуживание сварочных роботов складываются из двух составляющих: профилактических работ и расходных материалов. Ежегодно они составляют от 2-5 % стоимости системы. Это небольшая сумма по сравнению с затратами на дорогостоящие простои. Используйте это руководство как отправную точку и корректируйте интервалы с учётом способа сварки и режима работы. Пренебрежение обслуживанием обходится дорого, а правильно подобранная программа помогает продлить срок службы каждого робота на вашем предприятии.
| Категория затрат | Годовой диапазон | Примечания |
|---|---|---|
| Программа профилактического обслуживания | $2 000 – $5 000 на робот | Включает трудозатраты на профилактическое обслуживание, смазочные материалы, батареи и резервное копирование |
| Расходные материалы (наконечники, сопла, каналы) | $1 000 – $2 000 на робот | На контактные наконечники приходится половина затрат; наконечники CuCrZr снижают общие расходы |
| Ежегодное обслуживание у производителя | $3 000 – $8 000 на робот | Услуги сторонних поставщиков часто на 30-40 % дешевле прямого обслуживания у производителя |
| Незапланированный ремонт (без программы профилактического обслуживания) | $15 000 – $30 000+ за случай | Экстренное обслуживание, ускоренная доставка деталей, потери производства |
Главный вывод
Ежегодные затраты на обслуживание составляют 2-5 % стоимости сварочной системы. Один незапланированный отказ может обойтись дороже, чем профилактическое обслуживание за целый год. Окупаемость хорошо спланированной программы обслуживания — это вопрос не «если», а «когда». Её можно почти всегда оценить по первому «предотвращённому отказу».
Часто задаваемые вопросы
В: Как часто нужно менять контактные наконечники и сопла сварочного робота?
Посмотреть ответ
Стандартные медные контактные наконечники изнашиваются за 4-8 часов горения дуги. На заводе с 3 сменами их может потребоваться заменять до 12 раз в день. Контактные наконечники из хромоциркониевой бронзы служат в 2-3 раза дольше. Сопла проверяют ежедневно, а заменяют каждые 1-4 недели в зависимости от режима работы.
Автоматическая станция очистки горелки значительно продлевает срок службы расходных материалов, удаляя брызги до того, как они успеют затвердеть.
В: Что такое калибровка TCP и как часто её нужно выполнять?
Посмотреть ответ
Калибровка TCP точно определяет положение конца проволоки относительно манипулятора робота. Проверяйте TCP перед началом смены, после столкновения, замены шейки горелки или наконечника. Повторно калибруйте раз в неделю методом 4 точек.
Даже смещение на 1 mm может привести к браку сварных соединений.
В: Как организовать программу профилактического обслуживания сварочного робота?
Посмотреть ответ
В качестве отправной точки используйте рекомендованные производителем интервалы обслуживания: например, FANUC рекомендует проводить полное профилактическое обслуживание каждые 3 850 часов, ABB — каждые 3 840 часов, а Yaskawa — каждые 6 000 часов работы сервоприводов. Дополните этот график ежедневными, еженедельными и ежемесячными контрольными списками. Фиксируйте все работы в CMMS (система управления техническим обслуживанием), чтобы анализировать данные с течением времени.
Корректируйте интервалы с учётом фактической загрузки и условий эксплуатации. Например, при работе робота в три смены расходные материалы придётся менять чаще, чем при односменной работе. Обучите операторов обращать внимание на нужные признаки во время ежедневных проверок и назначьте ответственного за обслуживание, который будет вести график профилактических работ и контролировать запасы запасных частей.
В: Из-за чего появляется пористость при роботизированной сварке и как её устранить?
Посмотреть ответ
Пористость почти всегда вызвана проблемами с защитным газом: сопло забито брызгами во время сварки или деформировано и мешает потоку газа; есть утечки в газовых шлангах или фитингах; основной металл загрязнён влагой или маслом; либо неправильно настроен расход газа. Даже загрязнение защитного газа воздухом всего на 0,5 % приводит к пористости.
Устраняйте проблему последовательно: очистите сопло, проверьте расход газа (20-30 CFH для GMAW), проверьте шланги и фитинги на утечки, просушите и очистите основной металл.
В: Как долго служат сварочные роботы при надлежащем обслуживании?
Посмотреть ответ
При надлежащем обслуживании — 10-20 лет. Без него срок службы может сократиться до 40 %.
В: Стоит ли использовать станцию очистки горелки для сварочного робота?
Посмотреть ответ
Да, если производство работает более чем в одну смену. Автоматические станции очистки сопел (римеры) очищают сопло и регулируют вылет проволоки, а также наносят противобрызговый состав за 5 секунд — вручную на это уходит более 5 минут. Они автоматически срабатывают каждые 5-15 изделий. Инвестиции окупаются за счёт увеличения срока службы расходных материалов, повышения качества изделий и уменьшения пористости благодаря более чистым соплам, а также отсутствия простоев на ручную очистку. Для большинства станций требуется цеховой воздух с давлением 80-100 PSI и расходом 15-16 CFM.
Нужна помощь с программой обслуживания сварочного робота?
Ознакомьтесь с нашими решениями для роботизированной сварки, рассчитанными на долгий срок службы, простое обслуживание и стабильное качество сварки.
Ознакомиться с решениями для сварочных роботов → Получить бесплатное предложение →Ссылки и источники
- Анализ простоев роботизированной сварки — исследование поставщика 1-го уровня для автомобильной промышленности (2025) — Frontiers in Robotics and AI / PubMed Central
- Истинная стоимость простоев в 2024 году — Siemens
- Мировая робототехника 2025 — установка промышленных роботов — International Federation of Robotics (IFR)
- Прогнозное техническое обслуживание и умная фабрика — Deloitte
- Робототехника — оценка опасностей и способы их устранения — U.S. Occupational Safety and Health Administration (OSHA)
- Травмы, связанные с роботами, в отчетах OSHA о тяжелых травмах (2015-2022) — ScienceDirect / Applied Ergonomics
- Улучшенный поток защитного газа — более эффективная сварка — The Fabricator
- Стоимость контактных наконечников при роботизированной сварке и срок их окупаемости — Canadian Metalworking
- Слежение за сварным швом и его обнаружение с помощью глубокого обучения — PMC / NCBI

