
Contacte con Zhouxiang

Mantenimiento de robots de soldadura: guía completa para maximizar la disponibilidad y la calidad de la soldadura
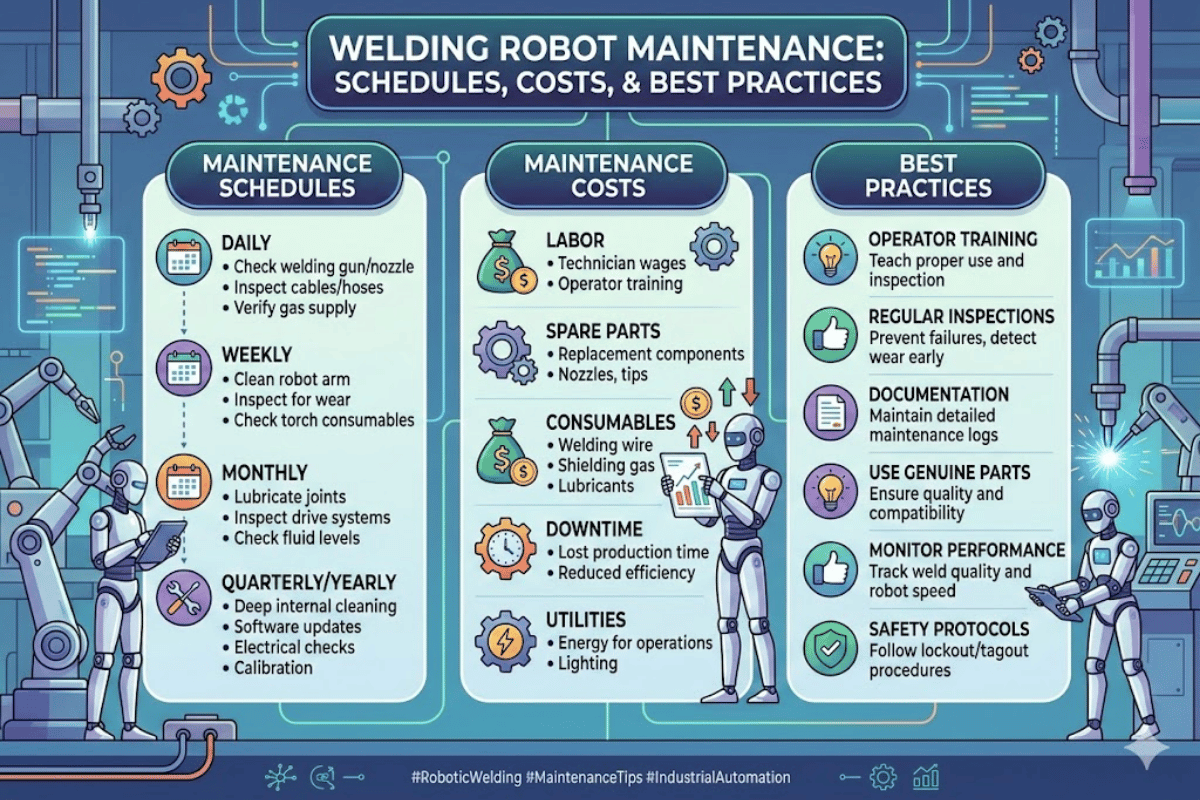
El mantenimiento de un robot de soldadura incluye la inspección diaria de la antorcha, revisiones semanales de los cables y del TCP, lubricación y calibración mensuales, además de un plan continuo de gestión de consumibles. Todo ello forma parte del mantenimiento preventivo que garantiza que la célula de soldadura robotizada funcione al máximo rendimiento. La falta de estas tareas provoca paradas imprevistas cuyo coste supera con creces el del mantenimiento, además de poner en riesgo los equipos existentes y los nuevos proyectos de inversión. En este artículo se detallan el calendario de mantenimiento de robots de soldadura, las buenas prácticas, los costes y el diagnóstico de averías que marcan la diferencia entre una vida útil de 15 años y una avería al cabo de seis.Por qué el mantenimiento de los robots de soldadura no puede dejarse para más adelante
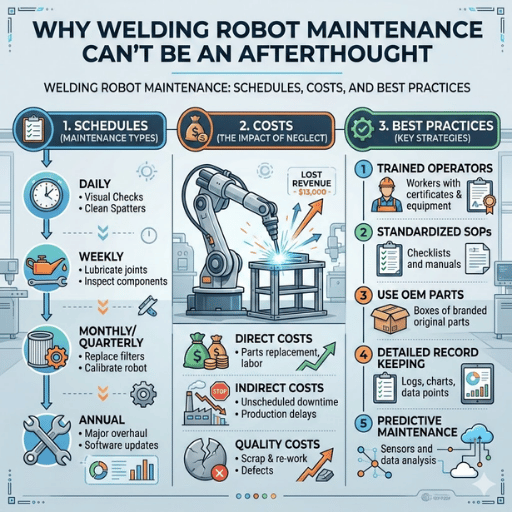 En Zhouxiang, nuestra experiencia indica que la mayoría de las paradas imprevistas de los robots de soldadura se deben a la falta de mantenimiento rutinario, no a averías catastróficas. Todos los datos que hemos estudiado durante los últimos diez años confirman esta conclusión: un artículo revisado por pares y publicado en Frontiers in Robotics and AI (2025) analizó durante tres años una célula de soldadura robotizada de un proveedor de nivel 1 del sector automovilístico y demostró estadísticamente que los problemas relacionados con el mantenimiento causaron el 79 percent de todas las paradas. Los tres fallos más comunes —problemas con el agua, rectificado de las puntas y fallos de las pinzas— se habrían podido evitar al 100 percent con el mantenimiento adecuado.
El coste inmediato de estas paradas es enorme. Según el informe Siemens True Cost of Downtime 2024, cada hora de parada imprevista supone una pérdida directa de $125.000 por problemas de calidad, paradas y seguridad. En las acerías, en concreto, la pérdida media por una parada imprevista ($1.000 por hora) es ligeramente superior a la pérdida media por las paradas de mantenimiento planificadas ($5.000 por hora), pero las paradas imprevistas cuestan 15 veces más si se incluyen los envíos urgentes, la mano de obra inactiva y las piezas desechadas.
79%
de las paradas se debe a problemas relacionados con el mantenimiento
15x
multiplicador del coste de las paradas imprevistas frente a las planificadas
10-20 años
vida útil del robot con un mantenimiento adecuado
Calendario de mantenimiento diario, semanal y mensual
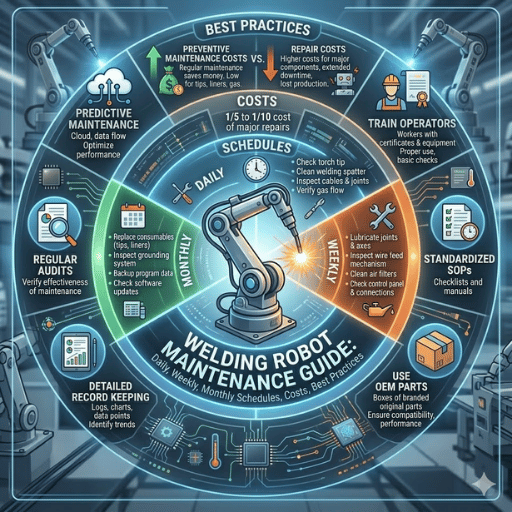 La diferencia en disponibilidad de los robots entre los programas de mantenimiento reactivo y proactivo es tan marcada —más del 95 percent frente a una disponibilidad de la célula del 70-80 percent— que cualquier empresa que trabaje con células de soldadura robotizada necesita una rutina de mantenimiento estandarizada para seguir siendo competitiva. El siguiente calendario se basa en las recomendaciones de los principales fabricantes de sistemas de soldadura robotizada y ofrece un buen punto de partida, adaptado a un entorno de producción.
| Frecuencia | Tarea | Qué revisar |
|---|---|---|
| Diario 10-15 min/turno | Boquilla de la antorcha y punta de contacto | Retirar las salpicaduras acumuladas; revisar si el orificio de la punta presenta desgaste ovalado o retroceso de la fusión |
| Caudal del gas de protección | Comprobar la presión y el caudal en la boquilla (objetivo: 20-30 CFH para GMAW) | |
| Bobina de hilo de soldadura | Comprobar el nivel de hilo y la tensión de los rodillos de arrastre | |
| Inspección visual de los cables | Buscar dobleces, rozaduras o señales visibles de desgaste en los puntos de conexión | |
| Comprobación de fugas | Prestar atención a posibles fugas de aire y revisar si hay fugas en las conexiones y los racores de las líneas neumáticas | |
| Semanal 30-45 min | Verificación del TCP | Comprobar el TCP respecto a un punto de referencia y recalibrarlo si se detecta desviación |
| Tendido de los cables | Revisar todo el recorrido de los cables para detectar arrastre, abrasión o dobleces | |
| Guía de hilo (operación en 3 turnos) | Comprobar si hay resistencia al tirar del hilo; sustituir la guía semanalmente en operaciones 24/7 | |
| Enclavamientos de seguridad | Probar todas las paradas de emergencia y los circuitos de seguridad | |
| Mensual 2-4 horas | Lubricación de las juntas | Engrasar según las especificaciones del fabricante; sustituir toda la grasa cada 3.000-5.000 horas de funcionamiento |
| Batería de respaldo | Comprobar las baterías del controlador y del brazo robótico; sustituirlas una vez al año | |
| Reapriete de los útiles de fijación | Reapretar todos los pernos, las bridas de herramienta y los útiles de fijación de la carga útil según las especificaciones | |
| Copia de seguridad completa del sistema | Guardar todos los programas, parámetros de configuración y datos de calibración |
💡 Consejo profesional
Imprima este calendario, colóquelo en la célula de soldadura y entregue una copia al operario. El operario es la primera línea de defensa: fórmelo para que realice revisiones periódicas de mantenimiento, detecte los primeros signos de desgaste e identifique los problemas antes de que se conviertan en averías. Actuar a tiempo evita que las paradas imprevistas de los robots afecten a sus resultados.
Cuidado de la antorcha, los consumibles y los cables: dónde empieza el 80 % de los problemas
 En cualquier célula de soldadura robotizada, la antorcha y sus consumibles son los componentes que más trabajan. Se encuentran en el centro del arco de soldadura, donde los daños se multiplican rápidamente con cada ciclo del sistema, y son responsables directos de casi el 80 percent de los problemas de calidad de la soldadura en nuestras instalaciones, principalmente la punta de contacto, la boquilla y la guía de hilo.
Vida útil de la punta de contacto
Las puntas de contacto de cobre estándar duran alrededor de 4-8 horas de arco en aplicaciones de soldadura robotizada. En un entorno de tres turnos, esto implica sustituirlas hasta 12 veces al día, lo que contribuye enormemente a las paradas y al coste de los consumibles. Las puntas de cromo-zirconio (CuCrZr) reducen la frecuencia de sustitución a una vez cada 8-24 horas (2-3X). En las mismas condiciones, el modo de fallo predominante es la erosión del orificio: con el tiempo, el hilo «come» el cobre y crea un orificio elíptico, lo que provoca una resistencia elevada, un arco «irregular» y un desequilibrio de fase.Boquilla y caudal de gas
Las salpicaduras en la boquilla contaminan rápidamente el gas de protección en la soldadura robotizada. Con solo un 0,5 % de aire arrastrado en el flujo del gas de protección se forma porosidad aislada en la soldadura, y con un 1,0 % aparece porosidad extensa que atraviesa la pared y no supera la inspección visual. La combinación de caudal de gas y tensión de arco de trabajo más elevada se sitúa entre 20-30 CFH (fuente: The Fabricator). Una presión excesiva en la protección genera turbulencias y arrastra aire, lo que provoca porosidad; si la cobertura es insuficiente, algunas zonas quedan sin protección a medida que avanza el arco.Sustitución de la guía de hilo
En operaciones de un turno, sustituya las guías cada 3 meses. En operaciones 24/7 en tres turnos, cámbielas semanalmente. La tensión excesiva de los rodillos de arrastre es la principal causa de fallo de la guía: genera pequeñas virutas de cobre que se alojan en su interior y dificultan el paso del hilo. Al sustituir una guía, sople siempre su interior con aire comprimido antes de colocar la siguiente bobina de hilo.Protocolo de inspección de cables
Inspeccione visualmente a diario todos los cables de alimentación para detectar dobleces, desgarros o puntos calientes en las conexiones. Cada semana, revise todos los recorridos del cableado para localizar bordes afilados que puedan causar abrasión. Cada mes, mida la resistencia eléctrica para detectar cambios en el estado general de los cables que podrían pasar inadvertidos en una inspección externa.💡 Consejo profesional
Utilice unidades automáticas de limpieza continua de antorchas («escariadores») para escariar la punta y retirar las salpicaduras, cortar el hilo a una longitud de «salida» exacta y aplicar producto antisalpicaduras cada 15 minutos. La prolongación de la vida útil de los consumibles y la reducción de las paradas permiten recuperar pronto la inversión.
Calibración del TCP y verificación de la calidad de la soldadura
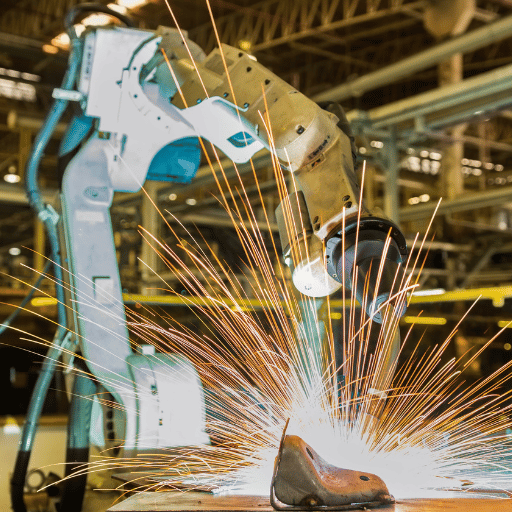 Todos los programas de piezas se basan en una única coordenada: la posición del «punto central de la herramienta» (TCP) de la antorcha, en el extremo de la punta de contacto. Si el TCP no está bien calibrado, todas las soldaduras posteriores de las piezas quedarán desalineadas hasta que se vuelva a calibrar.
Una desviación de solo 1mm en una punta de tungsteno puede dar lugar a soldaduras rechazadas cuando se trabaja con tolerancias estrictas. Los estudios indican que el 37 % de los robots de soldadura experimenta una desviación de calibración anual debido al calor, los golpes y las tolerancias microscópicas de los componentes.
⚠️ Importante
No omita nunca la verificación del TCP después de una colisión, de sustituir el cuello de la antorcha o de cambiar la herramienta. Una colisión puede desplazar tanto la orientación de la herramienta como las posiciones de los encóderes; iniciar la producción antes de recalibrar provocará soldaduras rechazadas y reducirá la capacidad de producción.
Mantenimiento preventivo y predictivo de robots de soldadura
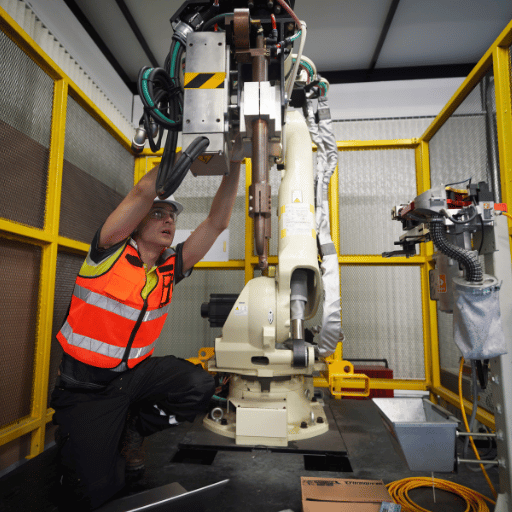 Los calendarios de mantenimiento preventivo se establecen de antemano e incluyen inspecciones diarias, semanales y mensuales de los equipos de producción, con independencia de su estado real. Aunque este mantenimiento es esencial para mantener una alta disponibilidad —del 70-80 % a más del 95 %—, los enfoques predictivos basados en sensores del Internet de las cosas y el análisis de datos permiten identificar los problemas a tiempo.
| Factor | Mantenimiento preventivo | Mantenimiento predictivo |
|---|---|---|
| Enfoque | Calendario fijo (basado en tiempo/horas) | Basado en el estado (guiado por sensores) |
| Coste de implementación | Bajo: listas de comprobación, formación y herramientas básicas | Más elevado: sensores IoT, plataforma de software e integración |
| Reducción de averías | Elimina aproximadamente el 80 % de las averías evitables | Reducción adicional del 30-50 % de las averías imprevistas |
| Impacto en la disponibilidad | 70-80% → 95%+ | Del 95 % al 98 %+ y hasta un 25 % más de disponibilidad |
| Indicado para | Todas las operaciones (requisito básico imprescindible) | Líneas de producción de gran volumen con varias células |
| Plazo de recuperación de la inversión (ROI) | Inmediato | Plazo de recuperación de la inversión de 6-18 meses |
Criterios de decisión
- Empiece por el mantenimiento preventivo: es sencillo, económico y ayuda a reducir las paradas al resolver la mayoría de los problemas que surgen en las instalaciones
- Registre los motivos de las paradas durante 6-12 meses para identificar patrones
- Empiece a implantar el mantenimiento predictivo en la línea de producción de mayor valor, donde las paradas tienen mayor impacto en los costes
- Extienda el enfoque predictivo a las demás células de fabricación cuando disponga de datos sobre el ROI que justifiquen la inversión
Diagnóstico de problemas habituales en robots de soldadura
 En los sistemas de fabricación que producen piezas defectuosas, la suposición sobre la causa raíz suele ser falsa; los factores relacionados forman un conjunto de causas y efectos. Se pueden evitar las pérdidas de tiempo, dinero y talento derivadas de que los operarios «traten los síntomas» si se aborda el origen del problema. Por ejemplo, en lugar de sustituir constantemente unas puntas de contacto que reciben golpes tres veces al día, hay que corregir la tensión de los rodillos de arrastre, que está desgastando el hilo hasta formar un reborde. Consulte la siguiente tabla de diagnóstico para identificar rápidamente qué puede estar fallando.
| Síntoma | Causa probable | Solución |
|---|---|---|
| Porosidad en las soldaduras | Contaminación del gas de protección, boquilla obstruida por salpicaduras o fuga en la manguera de gas | Limpiar la boquilla; comprobar que el caudal de gas sea de 20-30 CFH; revisar todas las conexiones y los racores de gas para detectar fugas |
| Alimentación irregular del hilo / formación de nidos de pájaro | Guía desgastada, tensión incorrecta de los rodillos de arrastre o tipo de rodillo incorrecto | Sustituir la guía; ajustar la tensión a media vuelta más allá del punto de deslizamiento; adaptar la ranura del rodillo al tipo de hilo |
| Inestabilidad del arco / salpicaduras | Orificio de la punta de contacto desgastado, mala conexión del cable de masa o contaminación del metal base | Sustituir la punta de contacto; limpiar y apretar la pinza de masa; retirar la cascarilla de laminación o el aceite |
| Las soldaduras quedan sistemáticamente fuera de la junta | Desviación del TCP por una colisión, cuello de la antorcha doblado o útil de fijación desplazado | Recalibrar completamente el TCP; inspeccionar el cuello de la antorcha; comprobar la alineación del útil de fijación |
| Retroceso prematuro de la fusión en la punta de contacto | Velocidad de alimentación del hilo demasiado baja, distancia entre la punta de contacto y la pieza demasiado corta o rodillos de arrastre demasiado apretados | Aumentar la WFS; comprobar el CTWD según el procedimiento; reducir la tensión de los rodillos de arrastre |
| Vibración o ruido inusual del brazo robótico | Desgaste de la caja de engranajes, falta de grasa o pernos de montaje flojos | Revisar el color y el nivel del lubricante de la caja de engranajes; reapretar todas las fijaciones; programar el mantenimiento preventivo del fabricante |
¿Cuánto cuesta el mantenimiento de un robot de soldadura?
 El coste del mantenimiento de robots de soldadura se divide en dos partidas: el plan de mantenimiento preventivo y los consumibles. En conjunto, representan entre el 2-5 % del valor del sistema al año. Es una proporción pequeña en comparación con el coste de las paradas; use esta guía como punto de partida y adapte los intervalos a su proceso de soldadura y ciclo de trabajo. Si descuida estas necesidades de mantenimiento, la vida útil de todos los robots de su planta se verá afectada; el programa adecuado ayuda a prolongarla.
| Partida de costes | Intervalo anual | Observaciones |
|---|---|---|
| Programa de mantenimiento preventivo | $2.000 – $5.000 por robot | Incluye la mano de obra de mantenimiento preventivo, lubricantes, baterías y procedimientos de copia de seguridad |
| Consumibles (puntas, boquillas y guías) | $1.000 – $2.000 por robot | La mitad corresponde únicamente a las puntas de contacto; las puntas CuCrZr reducen el gasto total |
| Servicio anual de mantenimiento preventivo del fabricante | $3.000 – $8.000 por robot | Los proveedores externos suelen cobrar un 30-40 % menos que el fabricante |
| Reparación imprevista (sin programa de mantenimiento preventivo) | $15.000 – $30.000+ por incidente | Servicio de emergencia, piezas urgentes y producción perdida |
Idea clave
El mantenimiento anual cuesta entre el 2-5 % del valor del sistema de soldadura. Una sola avería imprevista puede costar más que todo un año de mantenimiento preventivo. La rentabilidad de un programa de mantenimiento bien planificado no depende de «si» se recuperará la inversión, sino de «cuándo»; casi siempre puede calcularse a partir del primer fallo evitado.
Preguntas frecuentes
P: ¿Cada cuánto debo sustituir las puntas de contacto y las boquillas de un robot de soldadura?
Ver respuesta
Las puntas de contacto de cobre estándar se desgastan tras 4-8 horas de arco y, en una fábrica con 3 turnos, puede ser necesario sustituirlas hasta 12 veces al día. Las puntas de cromo-zirconio duran entre 2-3 veces más. Las boquillas se revisan a diario y se sustituyen cada 1-4 semanas, según el ciclo de trabajo.
El uso de una estación automática de limpieza de antorchas puede prolongar considerablemente la vida útil de los consumibles, ya que elimina las salpicaduras antes de que se incrusten.
P: ¿Qué es la calibración del TCP y con qué frecuencia debe realizarse?
Ver respuesta
La calibración del TCP determina la posición exacta de la punta del hilo respecto al brazo robótico. Compruébela antes de empezar el turno y después de una colisión o de cambiar el cuello de la antorcha o la punta. Vuelva a calibrar una vez a la semana con el método de 4 puntos.
Una desviación de apenas 1 mm puede provocar soldaduras rechazadas.
P: ¿Cómo puedo establecer un programa de mantenimiento preventivo para mi robot de soldadura?
Ver respuesta
Empiece con los intervalos de mantenimiento recomendados por el fabricante: FANUC, por ejemplo, exige un mantenimiento preventivo completo cada 3.850 horas; ABB, cada 3.840 horas, y Yaskawa, cada 6.000 horas de servo. Añada a este calendario listas de comprobación diarias, semanales y mensuales. Registre todas las tareas en un CMMS (sistema informatizado de gestión del mantenimiento) para poder analizar los datos con el tiempo.
Adapte los intervalos al uso real y al entorno de trabajo. Por ejemplo, un robot que funciona en tres turnos necesitará que sus consumibles se sustituyan con más frecuencia que uno que trabaja en un solo turno. Forme a los operarios para que sepan qué deben revisar a diario y asigne a un supervisor de mantenimiento la gestión del calendario preventivo y del inventario de repuestos.
P: ¿Qué causa la porosidad en la soldadura robotizada y cómo se corrige?
Ver respuesta
La porosidad casi siempre se debe a problemas con el gas de protección: boquillas obstruidas por salpicaduras durante la soldadura, boquillas deformadas que impiden el paso del gas, fugas en las mangueras o sus racores, humedad o depósitos de aceite en el metal base, o ajustes incorrectos del caudal. Una contaminación del gas de protección con apenas un 0,5 % de aire puede provocar porosidad.
Para eliminarla, siga un proceso sistemático: limpie la boquilla, compruebe el caudal (20-30 CFH para GMAW), revise si hay fugas en todas las mangueras y los racores, y deje que la pieza se seque antes de limpiarla.
P: ¿Cuánto duran los robots de soldadura con un mantenimiento adecuado?
Ver respuesta
Con un mantenimiento adecuado, duran 10-20 años. Sin él, la vida útil puede reducirse hasta un 40 %.
P: ¿Debería utilizar una estación de limpieza de antorchas para mi robot de soldadura?
Ver respuesta
Sí, en cualquier operación que dure más de un turno. Las estaciones automáticas de limpieza de boquillas (escariadores) limpian la boquilla y ajustan la longitud de salida del hilo, además de aplicar un aerosol antisalpicaduras en 5 segundos, frente a los más de 5 mins que requiere la limpieza manual. Funcionan automáticamente cada 5-15 piezas. La inversión se recupera gracias a la mayor vida útil de los consumibles, a la mejor calidad de las piezas por la menor porosidad que proporcionan las boquillas limpias y a la eliminación de las paradas para la limpieza manual. La mayoría de las estaciones necesita aire comprimido de taller a 80-100 PSI y 15-16 CFM.
¿Necesita ayuda con el programa de mantenimiento de sus robots de soldadura?
Descubra nuestras soluciones de soldadura robotizada, diseñadas para durar, facilitar el mantenimiento y ofrecer un rendimiento de soldadura duradero.
Descubra nuestras soluciones de robots de soldadura → Solicite presupuesto gratuito →Referencias y fuentes
- Análisis del tiempo de inactividad en la soldadura robotizada: estudio de un proveedor de automoción de nivel 1 (2025) — Frontiers in Robotics and AI / PubMed Central
- El verdadero coste del tiempo de inactividad en 2024 — Siemens
- World Robotics 2025: instalaciones de robots industriales — International Federation of Robotics (IFR)
- Mantenimiento predictivo y fábrica inteligente — Deloitte
- Robótica: evaluación de riesgos y soluciones — U.S. Occupational Safety and Health Administration (OSHA)
- Lesiones relacionadas con robots en los informes de lesiones graves de OSHA (2015-2022) — ScienceDirect / Applied Ergonomics
- Mejor caudal de gas de protección, soldadura más eficiente — The Fabricator
- Coste y plazo de recuperación de la inversión de las puntas de contacto en la soldadura robotizada — Canadian Metalworking
- Seguimiento y detección de cordones de soldadura mediante aprendizaje profundo — PMC / NCBI

