
Contacte a Zhouxiang

Manutenção de robôs de soldadura: guia completo para maximizar a disponibilidade e a qualidade da soldadura
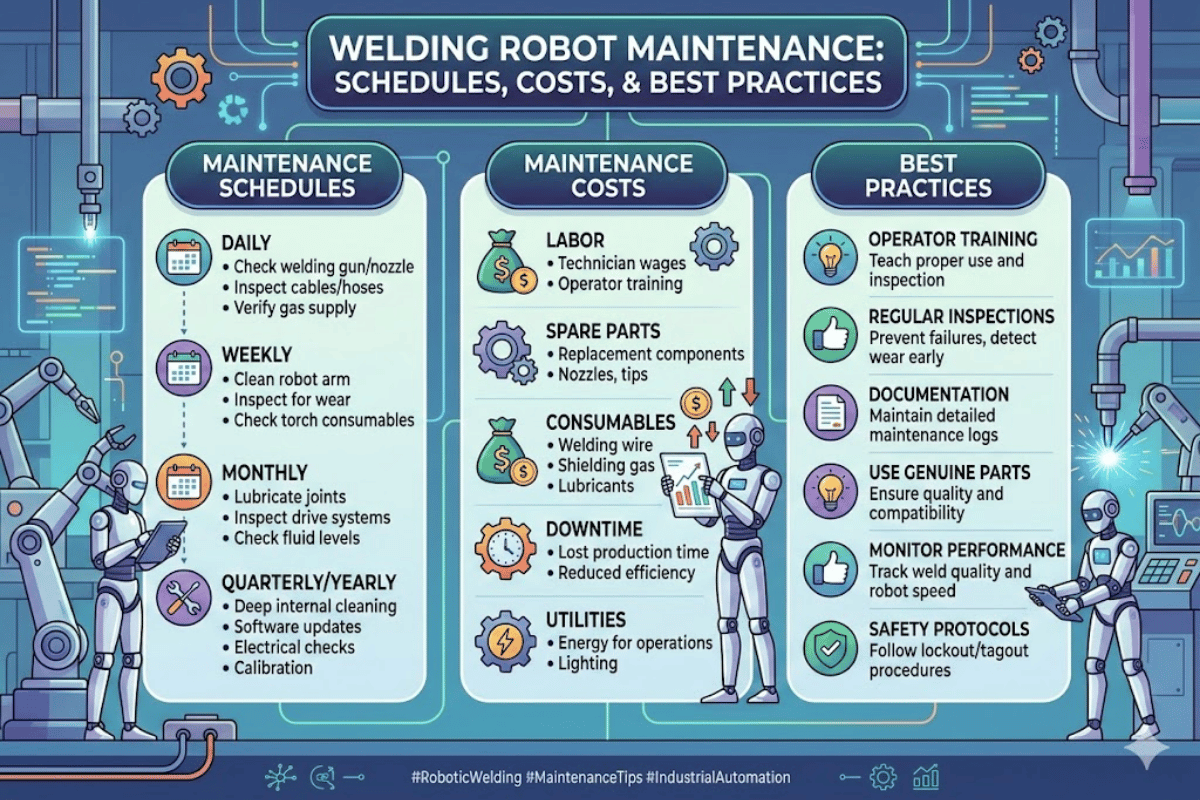
A manutenção de um robô de soldadura inclui a inspeção diária da tocha, a inspeção semanal dos cabos e do TCP, a lubrificação e calibração mensais e um plano contínuo de gestão dos consumíveis. Tudo isto faz parte de um programa de manutenção preventiva que mantém a célula de soldadura robotizada a funcionar com o máximo desempenho. A falta destas medidas causa paragens não planeadas cujo custo ultrapassa largamente o da manutenção, além de colocar em risco o equipamento existente e os novos projetos de investimento. Este artigo aborda o calendário exato de manutenção de sistemas de soldadura robotizada, as boas práticas, os custos e a resolução de problemas que podem fazer a diferença entre uma vida útil de 15 anos e uma avaria ao fim de seis.Porque é que a manutenção dos robôs de soldadura não pode ficar para depois
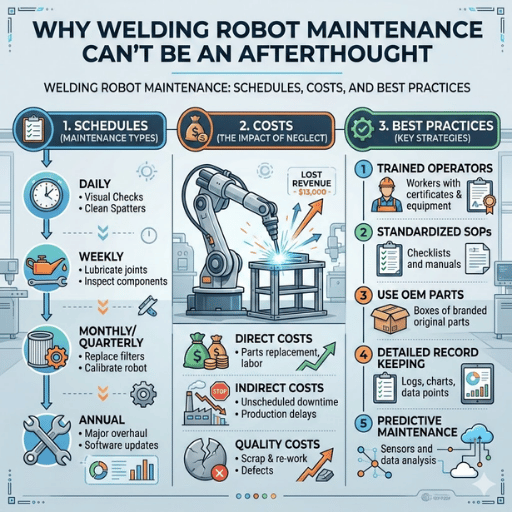 Segundo a experiência da Zhouxiang, a maioria das paragens não planeadas de robôs de soldadura deve-se à falta de manutenção de rotina, e não a avarias catastróficas. Os dados que analisámos ao longo dos últimos dez anos confirmam esta conclusão: um artigo científico com revisão por pares, publicado em Frontiers in Robotics and AI (2025), analisou durante três anos uma célula de soldadura robotizada de um fornecedor Tier 1 do setor automóvel e demonstrou estatisticamente que os problemas relacionados com a manutenção causaram 79 por cento de todas as paragens. As três falhas mais comuns — problemas no circuito de água, limpeza das pontas de contacto e falhas dos grampos — poderiam ter sido totalmente evitadas com a manutenção adequada.
O custo imediato destas paragens é enorme. Segundo o relatório Siemens True Cost of Downtime 2024, cada hora de paragem não planeada representa uma perda direta de $125 000 devido a problemas de qualidade, paragem de produção e segurança. Nas siderurgias, em particular, a perda média por paragens não planeadas ($1 000 por hora) é ligeiramente superior à perda média causada por paragens normais de manutenção planeada ($5 000 por hora). No entanto, quando se incluem os custos de expedições urgentes, mão de obra parada e peças rejeitadas, as paragens não planeadas são 15 vezes mais dispendiosas.
79%
das paragens causadas por problemas de manutenção
15x
multiplicador de custos das paragens não planeadas face às planeadas
10-20 anos
vida útil do robô com manutenção adequada
Calendário de manutenção diária, semanal e mensal
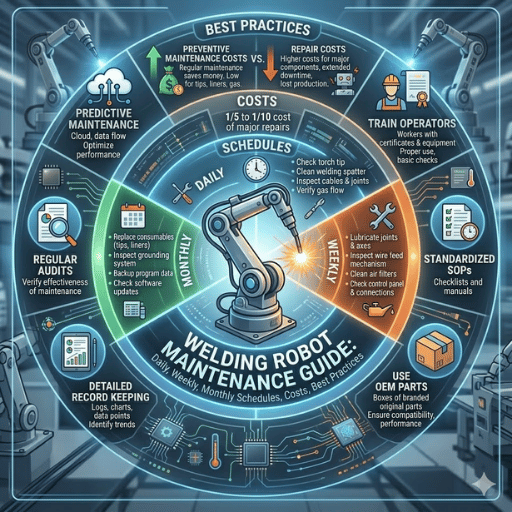 A diferença na disponibilidade dos sistemas de soldadura robotizada entre os programas de manutenção reativa e proativa é tão acentuada — mais de 95 por cento de disponibilidade contra 70-80 por cento de disponibilidade da célula — que uma rotina de manutenção normalizada é indispensável para manter a competitividade de quem opera uma célula de soldadura robotizada. O calendário abaixo baseia-se nas recomendações dos fabricantes de sistemas de soldadura robotizada de maior dimensão e constitui um ponto de partida sólido, adaptado a um ambiente de produção.
| Frequência | Tarefa | O que verificar |
|---|---|---|
| Diariamente 10-15 min/turno | Bocal da tocha e ponta de contacto | Remova a acumulação de salpicos; verifique se o orifício da ponta apresenta desgaste ovalizado ou queima por retorno do arco. |
| Caudal do gás de proteção | Verifique a pressão e o caudal no bocal (valor recomendado: 20-30 CFH para GMAW). | |
| Bobina de arame | Verifique o nível de arame e a tensão dos rolos de arrasto. | |
| Inspeção visual dos cabos | Procure dobras, pontos de fricção e sinais visíveis de desgaste nos pontos de ligação. | |
| Verificação de fugas | Esteja atento a fugas de ar; verifique se há fugas nas ligações e uniões das linhas pneumáticas. | |
| Semanalmente 30-45 min | Verificação do TCP | Verifique o TCP face a um ponto de referência; recalibre se detetar desvios. |
| Traçado dos cabos | Inspecione todo o percurso dos cabos para detetar arrastamento, abrasão ou dobras. | |
| Tubo-guia do arame (funcionamento em 3 turnos) | Faça um teste de tração para verificar o arrasto; substitua semanalmente em operações 24/7. | |
| Encravamentos de segurança | Teste todos os botões de paragem de emergência e circuitos de segurança. | |
| Mensalmente 2-4 horas | Lubrificação das juntas | Aplique massa lubrificante de acordo com as especificações do fabricante; substitua-a por completo a cada 3 000-5 000 horas de funcionamento. |
| Bateria de reserva | Verifique as baterias do controlador e do braço; substitua-as anualmente. | |
| Reaperto dos dispositivos de fixação | Reaperte todos os parafusos, flanges das ferramentas e dispositivos de fixação da carga de acordo com as especificações. | |
| Cópia de segurança completa do sistema | Guarde todos os programas, parâmetros de configuração e dados de calibração. |
💡 Conselho prático
Imprima este calendário, coloque-o junto da célula de soldadura e entregue uma cópia ao operador. O operador é a primeira linha de defesa: forme-o para realizar verificações de manutenção regulares, detetar sinais precoces de desgaste e identificar problemas antes que se transformem em avarias. A intervenção atempada evita que as paragens não planeadas do robô afetem os resultados da empresa.
Cuidados com a tocha, os consumíveis e os cabos: onde começa 80% dos problemas
 Em qualquer célula de soldadura robotizada, a tocha de soldadura e os respetivos consumíveis são os componentes sujeitos a maior esforço. Estão no centro do arco de soldadura, onde os danos se agravam rapidamente sempre que o sistema funciona, e são responsáveis por quase 80 por cento dos problemas de qualidade da soldadura nas nossas instalações — sobretudo a ponta de contacto, o bocal e o tubo-guia do arame.
Vida útil da ponta de contacto
As pontas de contacto de cobre convencionais duram cerca de 4-8 horas de tempo de arco em aplicações de soldadura robotizada. Num ambiente com três turnos, isto pode implicar a substituição das pontas até 12 vezes por dia, contribuindo significativamente para as paragens e os custos dos consumíveis. As pontas de crómio-zircónio (CuCrZr) reduzem a frequência de substituição para uma vez a cada 8-24 horas (2-3X). Nestas mesmas condições, o modo de falha predominante é a erosão do orifício: com o tempo, o arame «come» o cobre e forma um orifício elíptico, provocando elevada resistência, um arco «irregular» e desequilíbrio de fase.Bocal e caudal do gás
Na soldadura robotizada, a acumulação de salpicos no bocal pode contaminar rapidamente o gás de proteção. A presença de apenas 0,5% de ar arrastado no fluxo de gás de proteção provoca porosidade localizada na soldadura; 1,0% causa porosidade extensa que atravessa a parede e não passa numa inspeção visual. O melhor equilíbrio entre o caudal de gás e a tensão do arco em funcionamento situa-se entre 20-30 CFH (fonte: The Fabricator). Uma pressão excessiva no bocal de proteção provoca turbulência e arrasta ar, causando porosidade; com uma cobertura insuficiente, algumas zonas ficam desprotegidas durante o movimento do arco.Substituição do tubo-guia do arame
Em operações de um turno, substitua o tubo-guia a cada 3 meses. Em operações de três turnos, 24/7, substitua-o semanalmente. A tensão excessiva dos rolos de arrasto é a principal causa de falha do tubo-guia: provoca pequenas limalhas de cobre que ficam presas no interior e dificultam o avanço do arame. Ao substituir o tubo-guia, limpe-o sempre com ar comprimido antes de instalar a bobina de arame seguinte.Procedimento de inspeção dos cabos
Inspecione visualmente todos os cabos de alimentação diariamente para detetar dobras, rasgões ou pontos quentes nas ligações. Semanalmente, verifique se existem arestas vivas no percurso dos cabos que possam causar abrasão. Mensalmente, teste a resistência elétrica para detetar alterações na integridade geral dos cabos que uma inspeção externa poderá não revelar.💡 Conselho prático
Utilize unidades automáticas de limpeza contínua da tocha («reamers») para limpar o orifício da ponta e remover salpicos, cortar o arame com um comprimento de «stick out» preciso e aplicar produto antissalpicos a cada 15 minutos. O investimento é rapidamente recuperado graças à maior vida útil dos consumíveis e à redução das paragens.
Calibração do TCP e verificação da qualidade da soldadura
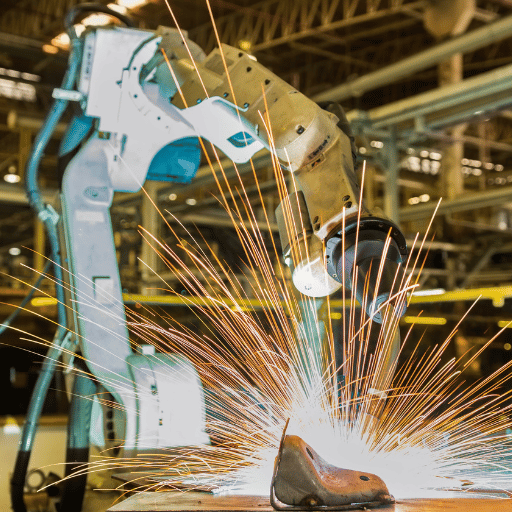 Cada programa de peças parte de uma única coordenada: a posição do «Tool Center Point» (TCP) da tocha na saída da ponta de contacto. Se o TCP não estiver calibrado, todas as soldaduras seguintes ficarão fora de posição até à recalibração.
Um desvio de apenas 1mm na ponta de tungsténio pode resultar em soldaduras rejeitadas quando se trabalha com tolerâncias apertadas. Os estudos mostram que 37% dos robôs de soldadura sofrem desvios de calibração todos os anos devido ao calor, a impactos e às tolerâncias microscópicas dos componentes.
⚠️ Importante
Nunca omita a verificação do TCP após uma colisão, a substituição do pescoço da tocha ou uma troca de ferramenta. Uma colisão pode alterar a orientação da ferramenta e as posições dos encoders; iniciar a produção antes de recalibrar provocará soldaduras rejeitadas e reduzirá a taxa de produção.
Manutenção preventiva e preditiva de robôs de soldadura
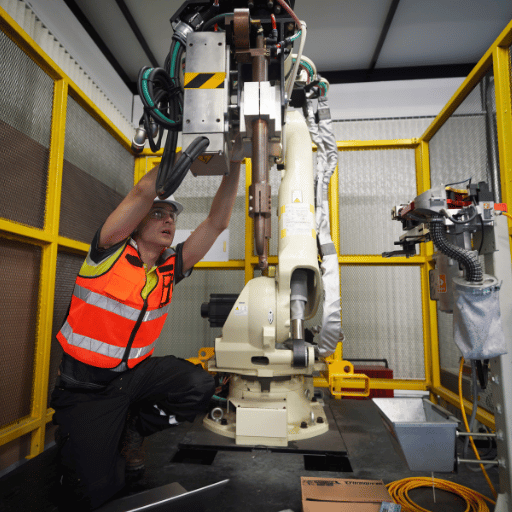 Os calendários de manutenção preventiva são definidos antecipadamente e determinam inspeções diárias, semanais e mensais do equipamento de produção, independentemente do seu estado real. Embora sejam essenciais para manter níveis elevados de disponibilidade — de 70-80% para mais de 95% —, as abordagens preditivas, baseadas em sensores da Internet das Coisas e na análise de dados, ajudam também a identificar problemas atempadamente.
| Fator | Manutenção preventiva | Manutenção preditiva |
|---|---|---|
| Abordagem | Calendário fixo (com base no tempo/número de horas) | Com base no estado (orientada por sensores) |
| Custo de implementação | Baixo — listas de verificação, formação e ferramentas básicas | Mais elevado — sensores IoT, plataforma de software e integração |
| Redução de falhas | Elimina cerca de 80% das falhas evitáveis | Redução adicional de 30-50% nas falhas inesperadas |
| Impacto na disponibilidade | 70-80% → 95%+ | De 95% para 98%+, com ganhos adicionais de disponibilidade até 25% |
| Mais indicada para | Todas as operações (requisito de base) | Linhas de produção de grande volume com várias células |
| Cronograma do ROI | Imediato | 6-18 meses |
Critérios de decisão
- Comece pela manutenção preventiva: é simples, económica e ajuda a minimizar as paragens ao resolver a maioria dos problemas encontrados no terreno.
- Registe os motivos das paragens durante 6-12 meses para identificar padrões.
- Comece a implementar a manutenção preditiva na linha de produção de maior valor, onde as paragens têm maior impacto nos custos.
- Implemente a metodologia preditiva nas restantes células de fabrico quando tiver dados de ROI que justifiquem o investimento.
Resolução de problemas comuns em robôs de soldadura
 Nos sistemas de fabrico que produzem peças defeituosas, a hipótese sobre a causa principal está geralmente errada; os fatores relacionados formam um conjunto de causa e efeito. O tempo, os custos e o trabalho especializado desperdiçados pelos operadores ao «tratarem os sintomas» podem ser evitados se resolverem a causa de base. Por exemplo, em vez de substituírem constantemente pontas de contacto que sofrem impactos três vezes por dia, quando é a tensão dos rolos de arrasto que desgasta o arame até formar uma aresta. Consulte a matriz de resolução de problemas abaixo para identificar rapidamente o que poderá estar a correr mal.
| Sintoma | Causa provável | Solução |
|---|---|---|
| Porosidade nas soldaduras | Contaminação do gás de proteção, bocal obstruído por salpicos ou fuga de gás na mangueira | Limpe o bocal; verifique o caudal de gás 20-30 CFH; inspecione todas as ligações e uniões de gás para detetar fugas. |
| Avanço irregular do arame / formação de ninhos de pássaro | Tubo-guia desgastado, tensão incorreta dos rolos de arrasto ou tipo de rolo inadequado | Substitua o tubo-guia; ajuste a tensão para meia volta além do ponto de patinagem; escolha a ranhura do rolo de acordo com o tipo de arame. |
| Instabilidade do arco / salpicos | Orifício da ponta de contacto desgastado, ligação deficiente do cabo de massa ou contaminação do metal de base | Substitua a ponta de contacto; limpe e aperte o grampo de massa; remova a carepa ou o óleo. |
| Cordões de soldadura sistematicamente fora da junta | Desvio do TCP após uma colisão, pescoço da tocha dobrado ou dispositivo de fixação deslocado | Recalibre completamente o TCP; inspecione o pescoço da tocha; verifique o alinhamento do dispositivo de fixação. |
| Queima prematura da ponta de contacto | Velocidade de avanço do arame demasiado baixa, distância entre a ponta de contacto e a peça demasiado curta ou rolos de arrasto demasiado apertados | Aumente a WFS; verifique a CTWD de acordo com o procedimento; reduza a tensão dos rolos de arrasto. |
| Vibração ou ruído anormal no braço robótico | Desgaste da caixa redutora, pouca massa lubrificante ou parafusos de montagem soltos | Verifique a cor e o nível do fluido da caixa redutora; reaperte todos os elementos de fixação; agende a manutenção preventiva do fabricante. |
Quanto custa a manutenção de um robô de soldadura?
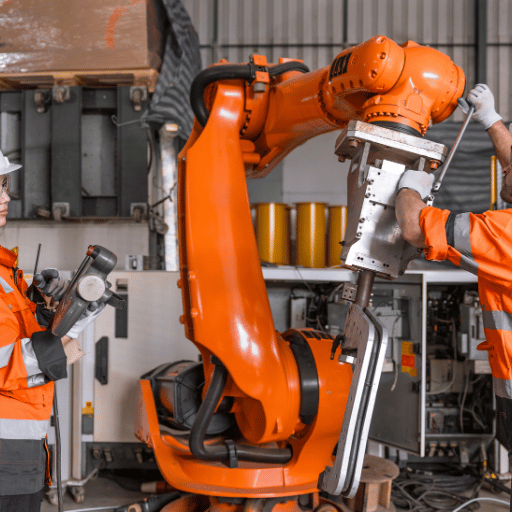 Os custos de manutenção dos robôs de soldadura dividem-se em duas categorias: o plano de manutenção preventiva e os custos dos consumíveis. No total, representam entre 2-5% do valor do sistema por ano. É uma pequena fração do custo das paragens dispendiosas. Use este guia de manutenção como ponto de partida e adapte os intervalos ao processo de soldadura e ao ciclo de funcionamento. Se descurar estas necessidades de manutenção, o programa adequado ajudará a prolongar a vida útil de todos os robôs da sua instalação.
| Categoria de custos | Intervalo anual | Observações |
|---|---|---|
| Programa de manutenção preventiva | $2 000 – $5 000 por robô | Inclui mão de obra de manutenção preventiva, lubrificantes, baterias e procedimentos de cópia de segurança. |
| Consumíveis (pontas, bocais e tubos-guia) | $1 000 – $2 000 por robô | Metade do custo corresponde apenas às pontas de contacto; as pontas CuCrZr reduzem a despesa total. |
| Serviço anual de manutenção preventiva do fabricante | $3 000 – $8 000 por robô | Os prestadores independentes cobram muitas vezes menos 30-40% do que o fabricante. |
| Reparação não planeada (sem programa de manutenção preventiva) | $15 000 – $30 000+ por incidente | Assistência de emergência, peças urgentes e produção perdida. |
Conclusão principal
Os custos anuais de manutenção representam 2-5% do valor do sistema de soldadura. Uma única falha não planeada pode custar mais do que um ano inteiro de manutenção preventiva. O retorno do investimento num programa de manutenção bem planeado não é uma questão de «se», mas de «quando» — e esse momento pode quase sempre ser determinado pela primeira «falha evitada».
Perguntas frequentes
P: Com que frequência devo substituir as pontas de contacto e os bocais de um robô de soldadura?
Ver resposta
As pontas de contacto de cobre convencionais desgastam-se após 4-8 horas de tempo de arco e, numa fábrica com 3 turnos, podem ter de ser substituídas até 12 vezes por dia. As pontas de crómio-zircónio duram 2-3 vezes mais. Os bocais devem ser verificados diariamente e substituídos a cada 1-4 semanas, consoante o ciclo de funcionamento.
A utilização de uma estação automática de limpeza da tocha pode aumentar significativamente a vida útil dos consumíveis, removendo todos os salpicos antes que fiquem incrustados.
P: O que é a calibração do TCP e com que frequência deve ser feita?
Ver resposta
A calibração do TCP determina a posição precisa da ponta do arame em relação ao braço robótico. Confirme-a antes do início do turno e após uma colisão ou a substituição do pescoço da tocha ou da ponta. Recalibre semanalmente pelo método de 4 pontos.
Um desvio de apenas 1 mm pode causar soldaduras rejeitadas.
P: Como posso implementar um programa de manutenção preventiva para o meu robô de soldadura?
Ver resposta
Comece pelo intervalo de manutenção recomendado pelo fabricante. Por exemplo, a FANUC recomenda uma manutenção preventiva completa a cada 3 850 horas, a ABB a cada 3 840 horas e a Yaskawa a cada 6 000 horas de funcionamento dos servomotores. Integre neste calendário listas de verificação diárias, semanais e mensais. Registe tudo num CMMS (sistema informatizado de gestão da manutenção) para poder analisar os dados ao longo do tempo.
Adapte os intervalos à utilização e ao ambiente de funcionamento reais. Por exemplo, um robô utilizado em três turnos exige a substituição mais frequente dos consumíveis do que um que funciona num único turno. Explique aos operadores o que devem observar durante as inspeções diárias e designe um supervisor de manutenção para gerir o calendário de manutenção preventiva e o inventário de peças sobresselentes.
P: O que causa porosidade na soldadura robotizada e como posso corrigi-la?
Ver resposta
Porosidade. Quase sempre se deve a problemas no gás de proteção: bocais obstruídos por salpicos durante a soldadura, bocais deformados que dificultam o caudal, fugas nas mangueiras ou uniões do gás, humidade ou depósitos de óleo no metal de base, ou definições incorretas do caudal. Uma contaminação do gás de proteção com apenas 0,5% de ar provoca porosidade.
Siga estes passos para resolver o problema: limpe o bocal, verifique o caudal (20-30 CFH para GMAW), examine todas as mangueiras e uniões para detetar fugas e deixe o metal de base secar antes de o limpar.
P: Qual é a vida útil de um robô de soldadura com manutenção adequada?
Ver resposta
Com manutenção adequada, 10-20 anos. Sem manutenção, a vida útil pode diminuir até 40%.
P: Devo utilizar uma estação de limpeza da tocha no meu robô de soldadura?
Ver resposta
Sim, em qualquer operação com mais de um turno. As estações automáticas de limpeza do bocal («reamers») limpam o bocal e ajustam a extensão do arame, além de aplicarem spray antissalpicos em 5 segundos — uma operação que demora mais de 5 minutos quando feita manualmente. Funcionam automaticamente a cada 5-15 peças. O retorno do investimento resulta da maior vida útil dos consumíveis, de peças de melhor qualidade com menos porosidade graças aos bocais mais limpos e da eliminação das paragens para limpeza manual. A maioria das estações necessita de ar comprimido da rede a 80-100 PSI e 15-16 CFM.
Precisa de ajuda com o programa de manutenção do seu robô de soldadura?
Explore as nossas soluções de soldadura robotizada, concebidas para durar, facilitar a manutenção e garantir um desempenho de soldadura prolongado.
Explore as nossas soluções de robôs de soldadura → Solicite uma proposta gratuita →Referências e fontes
- Análise do tempo de inatividade na soldadura robotizada — estudo de um fornecedor de nível 1 do setor automóvel (2025) — Frontiers in Robotics and AI / PubMed Central
- O verdadeiro custo do tempo de inatividade 2024 — Siemens
- World Robotics 2025 — instalações de robôs industriais — International Federation of Robotics (IFR)
- Manutenção preditiva e a fábrica inteligente — Deloitte
- Robótica — avaliação de riscos e soluções — Administração de Segurança e Saúde no Trabalho dos Estados Unidos (OSHA)
- Lesões relacionadas com robôs nos relatórios de lesões graves da OSHA (2015-2022) — ScienceDirect / Applied Ergonomics
- Melhor caudal de gás de proteção, soldadura mais eficiente — The Fabricator
- O custo e o prazo de retorno do investimento dos bicos de contacto na soldadura robotizada — Canadian Metalworking
- Seguimento e deteção de cordões de soldadura com aprendizagem profunda — PMC / NCBI

