Contacte a Zhouxiang

Linha de processamento laser de perfis de aço
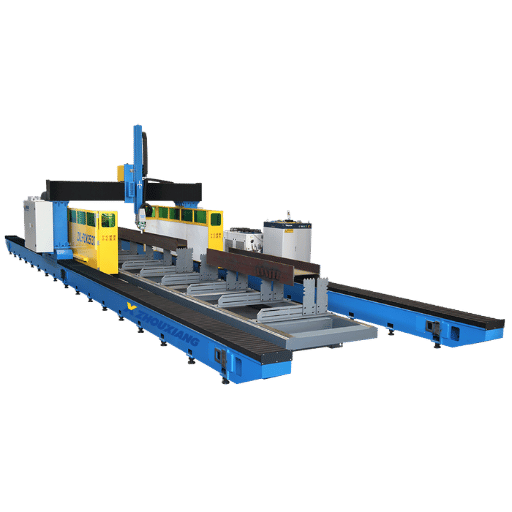
Linha industrial de processamento laser de perfis de aço — precisão de ±0,05 mm, capacidade para 24 metros
Cinco eixos CNC. 20 000 watts. Corta, chanfria, fura, recorta contornos e marca vigas H, vigas I, perfis U e cantoneiras num único ciclo automatizado. Fabricada pela Zhouxiang — 30 anos de experiência em equipamentos para o fabrico de estruturas metálicas, com expedição a partir de Wuxi, China.
Cinco eixos CNC
20 000 watts
Fabricada pela Zhouxiang
20 kW
Potência do laser
±0,05 mm
Precisão de repetição
24 m
Comprimento máximo da viga
6+/h
Vigas processadas
Como funciona uma linha de processamento laser para perfis de aço
Perguntam-nos isto muitas vezes, por isso explicamos o processo real. Não há nada de mágico — apenas engenharia bem executada e um laser de fibra de 20 kW, que faz aquilo para que foi concebido.
-
0101
Importação de modelos 3D e nesting
A sua equipa de desenho exporta o modelo estrutural do Tekla, SolidWorks ou UG. O software de nesting BOCHU FSCUT9200 lê o ficheiro, identifica cada perfil de viga e secção transversal e gera percursos de corte eficientes. Sem introdução manual de dados. A preparação passa de horas a minutos.
-
0202
Carregamento e alinhamento automáticos do material
As vigas H, vigas I, perfis U ou cantoneiras em bruto são alimentados no transportador de rolos. Os sensores laser detetam a geometria do perfil e alinham automaticamente a peça de trabalho. Sem aperto manual nem definição de referências — o CNC trata do posicionamento com uma precisão de ±0,2 mm.
-
0303
Corte laser de 5 eixos
A cabeça de corte montada no pórtico desloca-se até 50 m/min na área de trabalho de 3500 × 24000 mm. Os eixos A e B inclinam-se até ±90° cada, permitindo fazer cortes retos, chanfros compostos, recortes de contornos, ranhuras e furos sem reposicionar a viga de aço.
-
0404
Marcação, gravação e riscagem
Depois de cortar, a mesma cabeça laser grava diretamente no aço números de peças, símbolos de soldadura, marcas de montagem e linhas de alinhamento. Os soldadores e montadores recebem instruções nítidas gravadas no metal — sem marcadores de tinta que se apagam durante o transporte.
-
0505
Peças prontas para soldadura
As peças saem da linha com arestas limpas, chanfros precisos e sem rebarbas. Seguem diretamente para a montagem a jusante — seja para uma estação de soldadura por arco submerso, os nossos postos de soldadura robotizada ou mesas de montagem manual. Sem retificação. Sem acabamento secundário.
Modelos e configurações de máquinas de corte laser para aço estrutural
Uma linha de processamento de vigas trata do corte, chanfragem, furação, marcação e riscagem. Escolha a configuração adequada ao espaço da sua fábrica e ao volume diário de trabalho.
Linha laser de vigas em pórtico ZX-FCM35240-20000W
O nosso modelo de topo. Laser de fibra Raycus de 20 kW, cabeça de corte de 5 eixos (oscilação A/B de ±90°) e área útil de 3500×24000 mm. Processa perfis H, I, U e cantoneiras até 1200 mm de largura × 500 mm de altura. Processa mais de 6 vigas de 12 metros por hora, com secção transversal de 600×200 mm. É a máquina indicada para o fabrico de estruturas metálicas em grande volume, quando a taxa de produção e a elevada precisão são igualmente importantes.
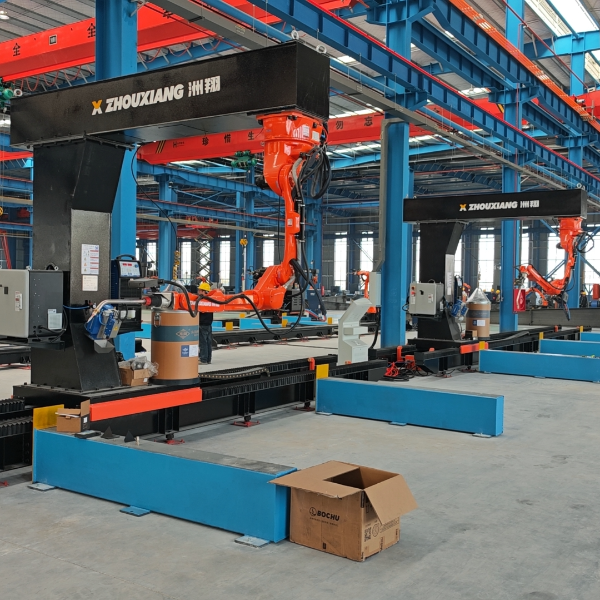
Integração com soldadura robotizada
Combine a máquina de corte laser com os nossos postos de soldadura robotizada em consola ou em pórtico para obter um fluxo completo, da viga à montagem. A linha laser alimenta diretamente as estações de soldadura de vigas a jusante com peças prontas para soldadura — chanfradas, com contornos recortados e marcadas. Isto reduz o ciclo de fabrico em cerca de 35-40%, comparativamente ao uso de estações de processamento separadas com transferências manuais entre elas.
Linha completa de produção de estruturas metálicas
Para fábricas que processam aço desde a chapa em bruto até aos elementos estruturais acabados: a nossa máquina de montagem de vigas H, estação de soldadura por arco submerso, máquina de endireitamento, linha de granalhagem e linha de processamento laser secundário funcionam como um sistema integrado. Os controlos CNC coordenam todo o fluxo — do alinhamento da chapa ao corte final. É um exemplo de fabrico inteligente de estruturas metálicas, não apenas uma máquina de corte laser isolada num canto.
Linha de processamento laser de perfis de aço — dados de capacidade e desempenho
Valores reais da nossa área de produção. Não são estimativas: foram testados e verificados em aço estrutural, em condições reais de corte.
Parâmetro
ZX-FCM35240-20000W
Área útil de corte
3 500 × 24 000 mm
Curso do eixo X
3 500 mm
Curso do eixo Y
24 000 mm
Curso do eixo Z
1 000 mm
Largura máxima de corte (viga H)
1 200 mm
Altura máxima de corte (viga H)
500 mm
Comprimento máximo de corte
24 000 mm
Precisão de posicionamento X/Y
± 0,2 mm
Precisão de repetição do posicionamento
± 0,05 mm
Velocidade máxima de deslocação
50 m/min
Oscilação do eixo A
± 90°
Oscilação do eixo B
± 90°
Aceleração máxima
0.5 G
Fonte laser
Laser de fibra Raycus de 20 000 W
Cabeça de corte / tocha
Boci BLT462P
Software de controlo e nesting
BOCHU FSCUT9200
Sistema de arrefecimento
Chiller industrial Hanli
Alimentação elétrica
380 V / 50 Hz, 3 fases
Grau de proteção
IP54
Operações
Corte, furos, ranhuras, chanfragem, gravação, marcação, riscagem
Taxa de produção (viga H de 600×200 mm)
6+ peças/hora (secções de 12 m)
Especificações baseadas em condições normalizadas. A taxa de produção varia consoante a complexidade do perfil, o grau do material e o padrão de corte. Estão disponíveis, mediante pedido, potências laser personalizadas (12kW–30kW) e comprimentos de trabalho à medida. A estrutura do pórtico é fabricada em aço soldado de elevada rigidez — fiável e suficientemente duradoura para funcionar continuamente em três turnos.
Problemas comuns no fabrico de estruturas metálicas resolvidos por uma linha de processamento laser
Não são situações hipotéticas. Cada problema abaixo surgiu em pedidos de informação sobre projetos reais — e todos tinham um prazo concreto.
✕ Problema
O corte por plasma não mantém as tolerâncias de chanfragem em vigas longas
O corte CNC por plasma em aço estrutural desvia-se ±0,5 mm ou mais, sobretudo em vigas longas, nas quais a acumulação de calor deforma a peça de trabalho. Todos os chanfros precisam de ser retificados manualmente antes do ajuste para soldadura. Isso significa pagar duas vezes em mão de obra e tempo de paragem.
✓ Solução
Laser de precisão de 5 eixos com seguimento da altura em tempo real
A linha laser mantém uma precisão de repetição de ±0,05 mm ao longo de toda a extensão de 24 metros. A deteção automática das arestas compensa a curvatura da viga. Não é necessário acabamento secundário a jusante. A taxa de aprovação das soldaduras aumenta de cerca de 78% para 97%.
✕ Problema
Equipa de 8 pessoas para processar vigas manualmente
Corte por chama, recorte manual de contornos, furação e marcação — cada etapa exige um operador diferente numa estação diferente. Está a pagar a oito trabalhadores qualificados para produzir 15 vigas por turno. Boa sorte a encontrar substitutos quando se reformarem.
✓ Solução
Automatize o processo: dois operadores, mais de 50 vigas por turno
A linha de processamento laser executa o corte, a chanfragem, a furação, o recorte de contornos, a marcação e a riscagem numa única passagem automatizada. Dois operadores controlam todo o sistema. Os seis trabalhadores que ficam disponíveis podem passar para onde realmente fazem falta — montagem, soldadura ou controlo de qualidade.
✕ Problema
Atrasos nos projetos devido ao processamento em várias estações
Quando a sua linha de processamento de vigas consiste em três máquinas separadas — uma serra, um berbequim e uma máquina de recorte de contornos — cada transferência acrescenta tempo e risco de erro. Só a movimentação de materiais consome 30% do turno. Falhar um prazo num projeto de aço estrutural pode implicar penalizações contratuais muito elevadas.
✓ Solução
Uma máquina, uma passagem, todas as operações
O laser em pórtico executa todas as operações sem reposicionar a peça: corte de ranhuras, recorte de contornos, preparação de chanfros, padrões de furos, gravação e marcação. O alinhamento automático do material elimina a preparação manual entre vigas. Entra aço, saem peças prontas para soldadura.
✕ Problema
Incompatibilidade de software que causa retrabalho
Os seus engenheiros projetam no Tekla. A sua máquina de corte não lê ficheiros Tekla. Alguém volta a introduzir as dimensões manualmente. Surgem erros. As vigas são cortadas incorretamente. O desperdício de material acumula-se. Parece-lhe familiar?
✓ Solução
Importação direta de ficheiros Tekla / SolidWorks / UG
O BOCHU FSCUT9200 importa diretamente ficheiros de modelos 3D. Lê os perfis, identifica as posições de corte e gera esquemas de nesting. Sem reintrodução manual de dados nem erros de transcrição. O tempo de preparação por lote passa de horas a minutos.
✕ Problema
O corte por chama deforma vigas de suporte de carga
O elevado aporte térmico do corte por chama deforma elementos estruturais de suporte de carga. Isso implica endireitamento, alívio de tensões e retrabalho. Em aço de alta resistência, a zona afetada pelo calor pode comprometer por completo as propriedades do material.
✓ Solução
Baixo aporte térmico do laser de fibra de 20 kW
O laser de fibra de feixe concentrado corta com uma largura de corte reduzida e uma dispersão térmica mínima. As zonas afetadas pelo calor mantêm-se estreitas — um fator crítico para vigas pesadas e aplicações em estruturas metálicas. Sem necessidade de endireitamento. Sem comprometer as propriedades metalúrgicas.
✕ Problema
Qualidade inconsistente em processos dependentes do operador
Com seis operadores de corte com tocha, obtém seis qualidades de corte diferentes. Os cortes de segunda-feira de manhã não são iguais aos de sexta-feira à tarde. Os soldadores a jusante nunca sabem o que vão receber.
✓ Solução
Repetibilidade CNC — todos os cortes iguais
O laser segue percursos programados. O primeiro corte do dia é igual ao último. ±0,05 mm. Sempre. Tanto faz ser segunda ou sexta-feira: a máquina não se cansa, não se distrai nem decide atalhar. Essa consistência dá-lhe uma vantagem competitiva face aos métodos manuais — sobretudo quando os processos a jusante dependem de tolerâncias apertadas.
fábrica com linha de processamento laser para perfis de aço
Galeria de imagens da fábrica e estações técnicas
Vista geral da linha de processamento

Vistas detalhadas das estações
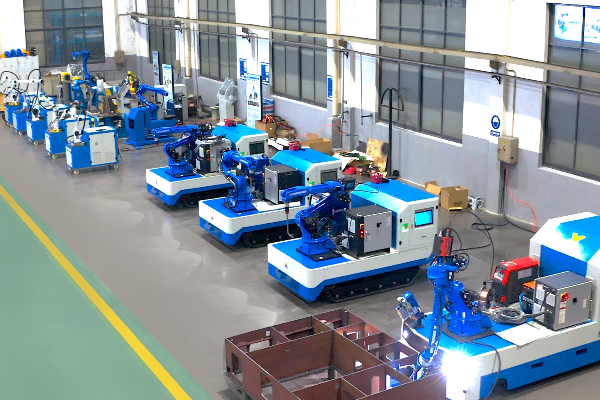


Robótica e movimentação de materiais


Soluções de empilhamento automatizado

×
❮
![Vista ampliada da fábrica]()
Setores que dependem de linhas de processamento laser para estruturas metálicas
As nossas máquinas são utilizadas em aplicações previsíveis — e noutras que talvez não esperasse. Veja onde acabam as vigas de aço processadas a laser.
Construção comercial e edifícios altos
Torres de escritórios com estrutura de aço, centros comerciais e armazéns. Pilares de viga H, vigas de piso e elementos de contraventamento — todos exigem recortes de contorno e chanfros precisos para ligações resistentes a momentos. São projetos de grande volume e prazos apertados, nos quais a produtividade de uma linha laser supera os métodos manuais por um fator de 3-4x.
Pontes e infraestruturas
Vigas principais de pontes, capitéis de pilares e contraventamentos transversais. Aqui, uma precisão de chanfragem de ±0,05 mm não é um luxo — é um requisito da especificação. Já processámos vigas para viadutos rodoviários, pontes ferroviárias e passagens pedonais. O engenheiro de estruturas aprova o trabalho mais depressa quando sabe que as arestas foram cortadas a laser.
Construção naval e setor marítimo
Cavernas do casco, vigas de convés e reforços de anteparas. O fabrico nos estaleiros navais exige consistência em centenas de secções idênticas. As nossas linhas laser funcionam junto das estações de soldadura em estaleiros navais, da ilha de Changxing a Dalian.
Energia e indústria petroquímica
Suportes de tubagens, estruturas de equipamentos e armações de plataformas para instalações de petróleo e gás. Paragens de refinarias com janelas de encerramento apertadas — em que cada dia de inatividade custa centenas de milhares. A velocidade do processamento laser já ajudou mais do que um gestor de projeto a cumprir o prazo.
Automóvel e instalações fabris
Estruturas metálicas para fábricas de montagem automóvel, instalações de produção e centros logísticos. As ligações limpas e precisas são importantes quando o edifício alberga equipamentos de precisão. Alguns fabricantes de equipamento original do setor automóvel já especificam aço cortado a laser para as estruturas das suas fábricas.
Instalações aeroespaciais e de defesa
Hangares, instalações de ensaio e estruturas de lançamento. Aço de alta resistência e tolerâncias exigentes. Não se trata de grande volume, mas as ligações de suporte de carga não admitem erros. O processamento laser para aplicações estruturais aeroespaciais é um nicho em crescimento.
Integração de automação, software e CNC na nossa linha de processamento laser para perfis de aço
O laser faz o corte. Mas são o software e a automação que transformam uma ferramenta numa linha de produção. Eis o que funciona nos bastidores.
Software de nesting e controlo BOCHU FSCUT9200
Importa diretamente ficheiros do Tekla, SolidWorks e UG. Lê modelos estruturais 3D, identifica automaticamente todos os perfis e posições de corte e gera esquemas de nesting otimizados que mantêm o desperdício de material abaixo de 5%. O software trata do planeamento dos percursos, do ajuste da velocidade e da prevenção de colisões. A pessoa responsável pelo desenho exporta o modelo e a máquina começa a cortar. Isto é automação a sério — não apenas uma palavra da moda.
Controlo de movimento CNC de 5 eixos
Três eixos lineares (X/Y/Z) e dois eixos rotativos (A/B), cada um com ±90°. O controlador interpola simultaneamente os cinco eixos para executar chanfros compostos complexos. Velocidade máxima de deslocação: 50 m/min. Aceleração: 0.5G. O sistema CNC mantém a precisão ao longo de toda a área de trabalho de 24 metros — sem perda de precisão nos limites do curso.
Deteção automática de arestas e seguimento da altura
Sensores capacitivos e laser mapeiam em tempo real a superfície da peça de trabalho. O sistema compensa a curvatura do material, as irregularidades da superfície e a dilatação térmica durante o corte. Num vão de 24 metros, até uma curvatura de 2 mm comprometeria a geometria dos chanfros numa máquina menos avançada. Os nossos sensores detetam-na e o CNC ajusta o processo em tempo real.
Integração da movimentação de materiais e dos transportadores
Os transportadores de rolos motorizados alimentam material em bruto na zona de corte e retiram as peças acabadas. A centragem automática e o posicionamento por referência eliminam o alinhamento manual. O sistema muda de viga em menos de 60 segundos — sem elevação por grua nem manobras com empilhador. Na prática, é aqui que se ganha uma boa parte da eficiência de produção. A movimentação consumia 30% do turno; agora demora menos de 5%.
Integração com equipamentos a jusante:
A linha laser comunica com as nossas estações de soldadura por arco submerso, máquinas de montagem e postos de soldadura robotizada através de uma rede CNC partilhada. Os dados das peças, os relatórios de corte e os registos de qualidade são transferidos automaticamente. É a isto que chamamos «fabrico inteligente»: não se trata de AI, mas de máquinas que comunicam entre si para que os operadores não tenham de transportar pranchetas de uma estação para outra.
Apoio pós-venda, peças sobresselentes e formação de operadores para a sua linha laser de vigas
Conhecemos a principal preocupação dos compradores internacionais quanto ao equipamento proveniente da China. Eis exatamente o que fazemos para a resolver.
Diagnóstico remoto 24/7
Diagnóstico de avarias por videochamada com a nossa equipa de engenharia em Wuxi. A maioria dos problemas — falhas de software, ajustes de parâmetros e códigos de alarme — é resolvida numa hora, sem que ninguém tenha de apanhar um avião. O sistema CNC inclui acesso remoto, para que os nossos engenheiros possam ver exatamente o que a sua máquina está a registar.
Stock de peças sobresselentes
Mantemos stock de peças sobresselentes nos principais mercados regionais. Os consumíveis — bicos, lentes de proteção e ligações de gás — são expedidos a partir de armazéns locais. As peças sujeitas a desgaste chegam normalmente no prazo de 3-5 dias úteis. Para componentes críticos (cabeça de corte e módulos da fonte laser), mantemos stock de reserva na nossa fábrica para expedição urgente. O tempo de paragem custa dinheiro. Sabemos disso.
Assistência e formação no local
Engenheiros disponíveis para deslocações de assistência técnica. Programas anuais de manutenção. Formação de atualização para novos operadores. Atualizações de software e firmware disponibilizadas pela BOCHU. A história da Índia no nosso site — onde passámos três meses à espera de um visto para instalar um robô de soldadura de um cliente — aconteceu mesmo. É este o nível de compromisso de que falamos. Garantia padrão de um ano, extensível.
Linha de processamento laser de perfis de aço: ferramentas de avaliação
Utilize estas calculadoras interativas para estimar o ROI, comparar a eficiência de corte e determinar os requisitos de potência da sua configuração de produção.
Perguntas frequentes
Como é que uma linha laser de vigas solda e corta aço no fabrico moderno?
Não solda — vamos esclarecer isso primeiro. A linha de processamento laser executa todas as operações de preparação para soldadura: corte à medida, preparação de chanfros, recorte de contornos, padrões de furos, abertura de ranhuras e marcação. A cabeça CNC de 5 eixos alterna entre estas operações sem reposicionar a peça de trabalho. Numa configuração de fabrico moderna, a linha laser alimenta estações de soldadura de vigas ou de soldadura por arco submerso a jusante com peças prontas para soldadura. Alguns clientes combinam a linha laser com os nossos postos de soldadura robotizada para criar um fluxo totalmente automatizado — mas são máquinas separadas a trabalhar em sequência, não uma única unidade que faz tudo. O corte laser de precisão reduz o retrabalho na fase de soldadura, onde se obtém a verdadeira poupança de tempo.
Qual é a verdadeira diferença entre o corte laser e o corte por plasma de vigas H?
A qualidade das arestas, basicamente. O nosso laser mantém uma precisão de repetição de ±0,05 mm — uma máquina de corte CNC por plasma costuma desviar-se ±0,5 mm, na melhor das hipóteses. Essa diferença determina se as juntas para soldadura ficam bem ajustadas ou precisam de retificação. O laser também produz uma largura de corte menor, reduzindo o desperdício de material em 15-20%. Além disso, o aporte térmico é inferior, o que reduz a deformação em vigas longas. Ainda assim, o corte por plasma continua a fazer sentido em chapas muito espessas, acima de 50 mm, onde a potência do laser ainda não é economicamente competitiva. Mas, para o processamento de vigas de aço estrutural na gama de 6 mm a 40 mm, o laser ganha em velocidade, precisão e custo total por corte. Algumas fábricas reduziram em 60-70% o número de estações de corte por chama e por plasma após instalarem uma linha de vigas.
Que perfis de aço pode processar a linha de vigas?
Vigas H, vigas I, perfis U, cantoneiras, perfis T e perfis estruturais personalizados. Dimensões máximas da secção transversal: 1200 mm de largura × 500 mm de altura. Comprimento máximo: 24 metros. Quanto às operações: cortes retos, corte em chanfro até ±90°, furação, abertura de ranhuras, recorte de contornos, gravação, marcação e riscagem. Tudo numa só passagem. Uma máquina faz o trabalho que antes exigia uma serra, um berbequim de coluna, uma máquina de recorte de contornos, uma tocha de chanfrar e uma estação de marcação. É esta versatilidade que a torna uma verdadeira solução de corte para o fabrico de estruturas metálicas, e não apenas uma máquina laser que também processa vigas.
O processamento laser é adequado para vigas pesadas e aço de suporte de carga?
Resposta curta: sim, e é até melhor do que as alternativas para esta aplicação. O laser de fibra de alta potência, de 20 kW, corta vigas pesadas com deformação térmica mínima — a zona afetada pelo calor mantém-se estreita porque a energia está concentrada e a velocidade de corte é elevada. Isso é importante para elementos estruturais de suporte de carga, cujas propriedades mecânicas do aço não podem ser comprometidas. Os graus de aço de alta resistência sensíveis ao calor — utilizados em vigas principais de pontes, pilares de edifícios altos e aplicações estruturais exigentes nos setores aeroespacial e automóvel — beneficiam ainda mais do corte laser do que do corte por chama ou por plasma, que introduzem muito mais calor na peça de trabalho. Já processámos vigas para projetos de pontes em que o engenheiro de estruturas exigiu especificamente arestas cortadas a laser. É uma exigência cada vez mais comum.
Que benefícios oferece a soldadura laser de vigas pesadas e aço de suporte de carga?
A soldadura laser permite uma penetração profunda e cria pequenas zonas afetadas pelo calor, produzindo juntas resistentes, fiáveis e duradouras em vigas pesadas e elementos de aço de suporte de carga. Reduz a necessidade de acabamento secundário e de maquinação após a soldadura, acelera a produção em grande escala e permite utilizar processos de fabrico inteligente nos setores da construção e das infraestruturas.
O corte laser é uma boa alternativa ao corte tradicional por chama de vigas de aço e em que situações continua a ser necessário polir ou fazer acabamento secundário?
O corte a laser de vigas pode ser mais produtivo do que o corte por chama, pois permite cortes precisos, aproveita melhor o material e afeta menos o material pelo calor. Ainda assim, o corte por chama pode continuar a ser necessário para determinadas composições de ligas. Também podem ser necessárias operações de acabamento secundário, como retificação e rebarbagem, para obter superfícies com os requisitos estéticos e as tolerâncias apertadas exigidas na montagem de componentes para as indústrias automóvel e aeroespacial.
Que vantagem de produtividade oferece a integração de uma máquina de corte por plasma CNC numa linha de processamento de vigas a laser?
A combinação de uma máquina de corte por plasma CNC com uma linha de processamento de vigas a laser permite processar com maior flexibilidade uma gama mais ampla de espessuras e materiais. Permite também, pela primeira vez, otimizar o custo e a velocidade do processo de corte: o corte por plasma é mais adequado para cortes mais espessos e menos precisos, enquanto o corte a laser é mais indicado para cortes de espessura fina a média e mais precisos. Esta otimização do processo de corte melhora a cadência de produção e reforça a vantagem competitiva no setor do fabrico de estruturas metálicas.
Que controlos de qualidade e funcionalidades de alta precisão são esperados de uma linha inteligente de processamento de vigas de aço a laser?
As funcionalidades de alta precisão de uma linha inteligente de processamento de vigas de aço a laser incluem realimentação de posição em circuito fechado, controlo adaptativo da potência e ajuste automático dos parâmetros em função das condições do material. Estas funcionalidades garantem a consistência da qualidade dos cortes e das soldaduras em todas as séries de produção para as indústrias aeroespacial e automóvel, apoiam os princípios do fabrico inteligente e reduzem o desperdício e o retrabalho.
Qual é a fiabilidade e a durabilidade das linhas de processamento de vigas a laser na produção em grande escala?
Os sistemas modernos de processamento de vigas incluem ótica concebida para funcionamento em grande escala, sistemas de refrigeração robustos e invólucros de proteção, o que torna estas linhas fiáveis e duradouras. Estes sistemas também oferecem uma disponibilidade previsível e são fáceis de reparar. Muitos fornecedores de linhas de processamento de vigas disponibilizam um conjunto completo de serviços pós-venda e assistência, bem como programas de manutenção preventiva para maximizar a vida útil operacional.
Que aspetos são mais importantes na utilização de uma linha de processamento de vigas para chanfrar aço espesso destinado ao fabrico?
Entre os aspetos importantes estão a seleção da potência laser e da ótica de focagem adequadas, a escolha do padrão e do ângulo de chanfro corretos, a fixação para controlo térmico e a coordenação com os sistemas CNC de controlo do movimento. Estes parâmetros adequados minimizam a deformação de secções espessas e reduzem a necessidade de acabamento secundário. Isto melhora o ajuste das juntas antes da soldadura em estruturas pesadas e conjuntos sujeitos a cargas.
As linhas de processamento de vigas a laser são adequadas para o fabrico de componentes aeroespaciais e automóveis? Que tipo de assistência pós-venda deve ser disponibilizado?
Sim. As linhas de processamento de vigas a laser são adequadas para o fabrico de componentes aeroespaciais e automóveis, dada a precisão e a repetibilidade necessárias nestas indústrias. São essenciais serviços pós-venda que incluam formação, peças sobresselentes, diagnóstico remoto e assistência no local. Estes serviços garantem fiabilidade a longo prazo e dão aos fabricantes o apoio necessário para manterem a competitividade no setor.

