
Свяжитесь с Zhouxiang

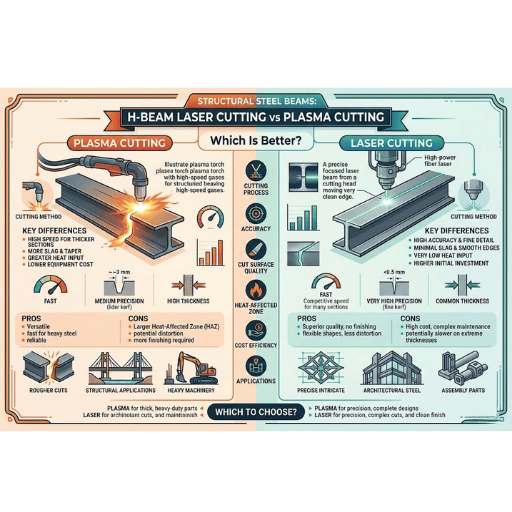
Зайдите сегодня в любой цех по изготовлению металлоконструкций — и услышите один и тот же спор: резать двутавровые балки лазером или плазмой?
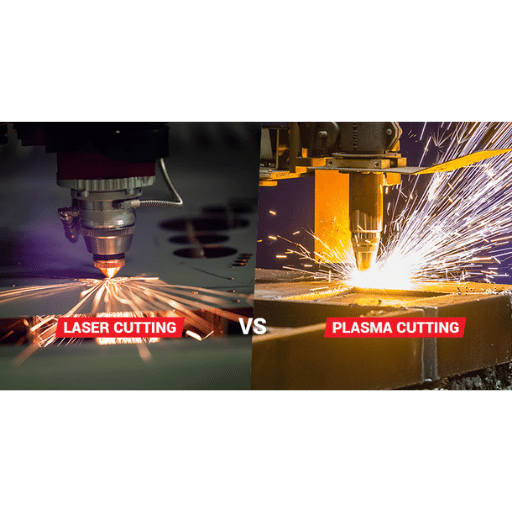
У каждой технологии резки есть свои преимущества и недостатки: обе позволяют снимать фаску на стенке балки, разрезать колонну и вырезать отверстия в полке. Однако выполняют они эти операции по-разному, с разными затратами и качеством кромки. В этом руководстве мы отделим рекламные обещания от реальности: приведём реальные данные о допусках, совокупной стоимости владения и методику, которая поможет выбрать способ резки двутавровых балок и других металлоконструкций.Лазерная и плазменная резка двутавровых балок: краткое сравнение
| Критерий | Волоконная лазерная резка | Плазменная резка |
|---|---|---|
| Допуск по размерам | ±0,10 мм (ISO 9013, диапазон 1–2) | ±0,5–0,6 мм (ISO 9013, диапазон 2–4) |
| Ширина зоны термического влияния | 0,1–0,5 мм | 0,5–2,3 мм |
| Практическая максимальная толщина (полки) | 20–25 мм (6–15 кВт); 50+ мм (30 кВт+) | 50–160 мм (зависит от системы) |
| Шероховатость поверхности реза (Ra) | ~13,7 µм (≤12 мм) | ~26,6 µм, типичное значение |
| Ширина реза | 0,1–1,0 мм | 1,5–5 мм |
| Эксплуатационные затраты в месяц (полная загрузка) | ~$20 000 (система 40 кВт) | ~$20 000 (система 300 A) |
| Объём резки в погонных метрах за месяц | ~38 000 м (40 кВт) | ~19 000 м (300 A) |
| Капитальные вложения | $250 000–$600 000+ (система для металлоконструкций) | $175 000–$225 000 (комплектная система XPR300) |
| Типичный срок окупаемости | ~5 лет | ~2 года или меньше |
| Устойчивость к окалине и ржавчине | Требуется чистая поверхность без окалины | Режет металл с окалиной, ржавчиной и покрытиями |
| Соответствие AISC 360-22 | Да (оба способа прямо разрешены) | Да (оба способа прямо разрешены) |
Источники данных: общее описание Hypertherm XPR300; руководство по лазерной резке IPG Photonics; раздел M2 AISC 360-22.
Точность и допуски резки: насколько точен каждый способ при обработке металлоконструкций?
 На практике допуск по размерам — не абстрактная величина. Когда сотрудники цеха сверлят отверстия под болты в стенке двутавровой балки или размечают фаски под сварку на полке колонны, от допуска зависит, состыкуются ли детали на объекте или их придётся изготавливать заново. На данном этапе стандарт ISO 9013:2017, устанавливающий допуски на геометрию и качество термической резки, даёт наиболее сопоставимые критерии для сравнения результатов лазерной и плазменной резки.
| Показатель | Волоконный лазерный станок | Высокоточная плазменная установка (XPR300) | Стандартная плазменная установка |
|---|---|---|---|
| Класс качества по ISO 9013 | Диапазон 1–2 | Диапазон 2–3 | Диапазон 3–5 |
| Допуск по размерам (10–35 мм) | ±0,10 мм | ±0,2–0,5 мм | ±0,6 мм+ |
| Точность позиционирования | ±0,05 мм | ±0,2–0,4 мм | ±0,5–1,0 мм |
| Зона термического влияния | 0,1–0,5 мм | 0,5–1,5 мм | 1,0–2,3 мм |
| Ширина реза | 0,1–1,0 мм | 1,5–3 мм | 2–5 мм |
💡 Совет специалиста
Для отверстий под болты в металлоконструкциях AISC 360-22 допускает термическую резку (плазменную, лазерную или газовую), если шероховатость любого отверстия в обычной стальной конструкции не превышает 1 000 in (25 м), а глубина подреза составляет менее 1/16 in. (2 мм). Лазерная и плазменная резка позволяют соблюсти эти требования при правильно подобранном оборудовании.
Толщина материала: с какими размерами двутавровых балок справляются разные технологии
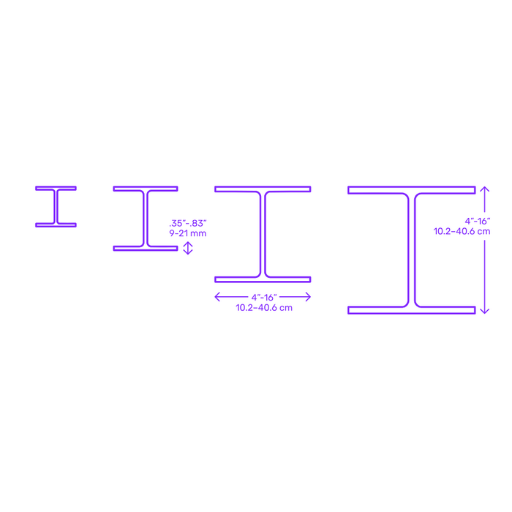
| Система | Практический максимум (углеродистая сталь) | Порог качества | Применимость к двутавровым балкам |
|---|---|---|---|
| Волоконный лазер 6–10 кВт | 20–25 мм | Наилучшее качество ≤12–16 мм | Лёгкие и средние профили (лёгкие W8–W12) |
| Волоконный лазер 15–20 кВт | 40–50 мм | Хорошее качество ≤25–30 мм | Средние профили (большинство средних W10–W14) |
| Волоконный лазер 30–60 кВт | 80–200 мм | Производственное качество ≤50–80 мм | Тяжёлые профили, высокие капитальные затраты |
| Высокоточная плазменная установка (XPR300) | 50 мм | Качество X-Definition на всей толщине | Средние и тяжёлые профили |
| Плазменная установка HPR800XD | 160 мм | Производственное качество ≤100 мм | Все металлоконструкции, включая тяжёлые W14 |
⚠️ Важно
Для стабильного качества волоконной лазерной резки требуется чистый материал без окалины и ржавчины. Согласно AWS Welding Digest (May 2024), для достижения наилучшего качества при длительной эксплуатации балки перед поставкой с металлургического предприятия следует подвергать дробеструйной обработке или химической очистке. Плазменная резка подходит для металлических поверхностей с покрытиями и загрязнениями, включая окалину, ржавчину и краску.
Качество реза и обработка кромки: какой способ лучше подготавливает к сварке?
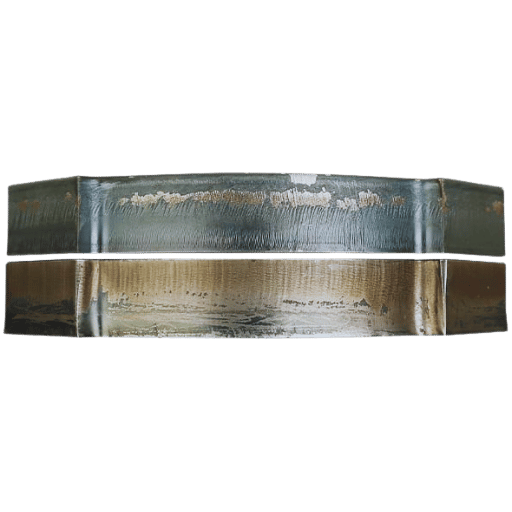 В зависимости от марки металлоконструкции и формы детали качество кромки оценивают с учётом её готовности к сварке. При расчёте стоимости плазменной резки колонны необходимо включать затраты на зачистку кромок. Эти экономические расчёты быстро становятся важными при выборе между волоконным лазером и кислородно-плазменной резкой для обработки толстых полок, стенок и элементов металлоконструкций.
В чём разница: зона термического влияния и загрязнение азотом
Плазменная резка с кислородом создаёт на кромках реза участки с внедрённым азотом и нитридные полосы по границам зёрен, что может привести к пористости сварного шва при сварке этих кромок методами FCAW или SMAW. Современные плазменные системы X-Definition значительно снижают или устраняют риск Hazard4 при сварке через такие полосы и, по заявлению производителя, обеспечивают качество кромки, которое «сводит к минимуму или полностью исключает вторичную обработку» — пескоструйную очистку, шлифование и т. д. — на профилях толщиной более 1/4″ согласно рекомендациям Hypertherm по качеству кромки для отдела продаж и устранения неисправностей. Критичность кромки зависит от состава газовой смеси плазменной горелки, конфигурации сопла и марки стали.- Кромки после лазерной резки: Ra22lnm, зона термического влияния 0,1-0,5 мм, ширина реза 0,1-1 мм (однопроходная резка до -16 мм), готово к использованию в цехе
- Высокоточная плазменная резка (O2): Ra 34nlm, зона термического влияния 0,7-3,0 мм, ширина реза 1,5-6 мм — в критичных зонах сварки может потребоваться дополнительная шлифовка кромки
- Лазерная разметка заменяет линии мелом и стеатитовым карандашом: точная и стойкая разметка выполняется за один проход
- Плазменная резка с ЧПУ и компьютерным управлением траекторией горелки позволяет обрабатывать толстые стенки и полки, а также выполнять резы под сварку на нечувствительной стали толщиной 3–25 мм с необходимой производительностью, если дополнительная шлифовка кромок экономически оправдана в общей стоимости готовой конструкции
Распространённая ошибка: скрытые затраты на шлифование
На бумаге этому уделяют меньше внимания, но впоследствии это обходится дороже: переходя с лазера на плазму ради снижения капитальных затрат, цеха часто не учитывают дополнительные трудозатраты и задержки из-за обрезки, прорезания пазов и вырезов в стенках плазменным способом. Такие кромки необходимо шлифовать в соответствии с требованиями AWS D1.1 к подготовке под сварку. Эта дополнительная операция может занимать 15-30 минут на каждое соединение балки. Эти амортизируемые затраты не отражаются в строке сравнения стоимости оборудования, но входят в прямые трудозатраты и являются реальной частью сравнения расходов на плазменную и лазерную резку.
Эксплуатационные затраты и ROI: совокупная стоимость владения для цехов по обработке двутавровых балок
 Стоимость лазерной системы существенно отличается от стоимости плазменной. Разница в эксплуатационных затратах при одинаковом объёме производства часто меньше, а разница в годовом объёме выпуска — больше!
3–4×
Более высокая стоимость
Лазер по сравнению с плазмой (капитальные вложения)
2×
Больше погонный объём резки
Лазер при тех же ежемесячных затратах
~2 года
Типичный срок
окупаемости плазменной системы
~5 лет
Типичный срок
окупаемости лазерной системы
| Статья затрат | Волоконная лазерная система | Высокоточная плазменная система |
|---|---|---|
| Капитальные вложения (система для металлоконструкций) | $250,000–$600,000+ | $175 000–$225 000 (комплектная система XPR300) |
| Стоимость расходных материалов за час | Низкая (линза/сопло служат несколько месяцев) | Выше (электрод/сопло: 1–2 часа горения дуги; ~$24–$27 за комплект) |
| Потребляемая мощность (вся система) | ~45–75 кВт (лазер 15–20 кВт) | ~50–103 кВт (система 170–300 A) |
| Ежемесячные эксплуатационные затраты (полная загрузка) | ~$20 000 (40 кВт) | ~$20 000 (300 A) |
| Затраты на дополнительное шлифование | Низкие (кромки после лазерной резки обычно готовы к сварке) | Переменные (зависят от материала, газа и требований к кромке) |
| Типичный срок окупаемости | ~5 лет | ~2 года или меньше |
Сравнение капитальных и эксплуатационных затрат: Hypertherm XPR300 и волоконный лазер; IPG Photonics; эксплуатационные затраты Hypertherm
💡 Методика расчёта совокупной стоимости владения
Чтобы точно сравнить совокупную стоимость владения системой для резки двутавровых балок, учтите следующие расходы: стоимость оборудования и установки, стоимость расходных материалов на один рез, затраты на электроэнергию по местному тарифу, трудозатраты на шлифование (при необходимости), предварительную очистку (для лазера) и ценность производственной мощности, рассчитанную по полной почасовой ставке цеха. Цеха с большим объёмом производства, обрабатывающие более 300 балок в неделю в производственном режиме, часто обнаруживают, что лазерная система окупается быстрее отраслевого среднего показателя в 5 лет.
Что выбрать? Критерии выбора для производителей двутавровых балок
| Условия производства | Выбирайте лазерную резку | Выбирайте плазменную резку |
|---|---|---|
| Толщина полки | Преимущественно ≤20 мм (системы средней мощности) | Постоянно >20 мм или смешанный ассортимент тяжёлых профилей |
| Требования к подготовке под сварку | Жёсткие допуски, кромки не требуют шлифования | Стандартные сварные швы; шлифование допустимо |
| Бюджет на оборудование | Доступны вложения в систему стоимостью $250 000–$600 000+ | Предпочтительнее стартовые вложения $175 000–$225 000 — ниже, чем у лазерных систем, и с более быстрой окупаемостью |
| Состояние материала | Чистые балки, прошедшие дробеструйную обработку или без окалины | Балки с окалиной, ржавчиной или краской, поставляемые с металлургического предприятия |
| Приоритет по объёму выпуска | Максимальная производительность, в 2× раза больше объёма при тех же затратах, что и у плазменной системы | Более быстрая окупаемость, меньшие первоначальные вложения |
| Дополнительные функции | Разметка, нанесение маркировки и обработка фасок за один проход | Фигурная обрезка тяжёлых профилей, резка фасок при высокой силе тока, устойчивость к окалине |
💡 Для цехов с комбинированным производством
Многие производители металлоконструкций среднего размера используют плазменную резку для обработки тяжёлых профилей и больших объёмов фигурной обрезки, а для лёгких профилей, шаблонов отверстий и деталей с жёсткими допусками выделяют отдельный лазерный станок средней мощности. Такой подход позволяет использовать каждую систему там, где она работает лучше всего, и удобен, если есть возможность вложить средства в оба типа оборудования.
Об этом сравнении
За более чем 10 лет работы над проектированием лазерных систем для резки двутавровых балок на предприятиях по изготовлению металлоконструкций Zhouxiang на практике сталкивалась с обеими сторонами этого сравнения. В обзоре использованы опубликованные отраслевые данные AISC, AWS, Hypertherm и IPG Photonics, а не собственные заявления, поскольку для обоснованного выбора производителю нужны факторы, которые можно проверить по достоверным цифрам. Если ваш цех планирует увеличить мощности для обработки двутавровых балок, состав обрабатываемых профилей и требования к подготовке под сварку скажут больше, чем общее сравнение технологий.
Часто задаваемые вопросы
Вопрос: Лазерная резка двутавровых балок лучше плазменной?
Ответ ▾
Для полок толщиной ≤20 мм лазер выигрывает по точности (±0,10 мм против ±0,5 мм), ширине зоны термического влияния (0,1–0,5 мм против 0,5–2,3 мм) и чистоте кромки — обычно шлифование перед сваркой не требуется. При толщине свыше 25 мм высокоточная плазменная резка остаётся ведущим способом производства двутавровых балок во всём мире.
Вопрос: Сталь какой толщины может разрезать плазменный станок?
Показать ▾
Возможности промышленных систем плазменной резки широко варьируются в зависимости от силы тока. Для качественной резки металлоконструкций толщиной от 25 мм подходит Hypertherm XPR300 (300 A), обрабатывающая материал толщиной до 50 мм. Высокоточные системы Hypertherm мощностью 300 A выполняют резы качества X-Definition на толщине до 50 мм. Плазменная система HPR800XD при максимальной силе тока режет металлоконструкции толщиной до 160 мм, а при большей толщине качество реза значительно снижается. Для изготовления металлоконструкций из углеродистой стали толщиной 25-50 мм обычно задают требования по качеству согласно AWS D1.1. Для практической резки полок двутавровых балок большинство высокоточных плазменных систем охватывают весь диапазон тяжёлых металлоконструкций — от W8 до тяжёлых W14.
Вопрос: Чем отличается лазерная резка от плазменной?
Подробнее ▾
При лазерной резке световой луч усиливается и направляется через оптоволокно в режущую головку. При плазменной резке сфокусированная струя газа нагревает материал, а затем выдувает его. Современные плазменные системы могут обеспечивать сопоставимые допуски. В отличие от плазмы, лазер позволяет с высокой точностью вырезать отверстия и выполнять угловые резы с допуском 0.10 мм, оставляя очень узкий «рез» (ширину пропила). При рабочей температуре свыше 20 000 °C плазменная дуга также может обеспечивать сопоставимую точность в современных высокоточных системах, но для качественного реза требуется чистый металл без окалины. Кроме того, начальные затраты на плазменное оборудование выше, а окупаемость медленнее, чем у лазерных станков.
Вопрос: Обеспечивает ли плазменная резка чистые кромки для сварки металлоконструкций?
Ответ ▾
Качество кромки зависит от технологии плазменной резки, выбора газа и состояния материала. Современные высокоточные системы, например Hypertherm XPR300 с кислородом, могут давать кромки, соответствующие образцу 3 стандарта AWS C4.1-77 (Ra ≤25 µm), и готовые к сварке на углеродистой стали толщиной от 6 мм без шлифования. Старые обычные плазменные системы, особенно работающие на азоте, часто образуют грат, надрезы и поверхностные оксиды, поэтому перед сваркой металлоконструкций в соответствии с требованиями AWS D1.1 кромки приходится шлифовать. При толщине полок двутавровых балок 12–20 мм разница между высокоточной и обычной плазменной резкой может добавить 15–30 секунд на шлифование каждого реза. При большом объёме производства эти затраты быстро накапливаются. Волоконный лазер, напротив, стабильно обеспечивает Ra ≤12,5 µm на мягкой стали толщиной до 20 мм, поэтому для лёгких и средних металлоконструкций обычно не требуется шлифование.
Вопрос: Плазменный станок дешевле в эксплуатации, чем лазерный?
Показать ▾
Ежемесячные эксплуатационные затраты на высокоточную плазменную систему 300 A и волоконный лазер мощностью 40 кВт примерно одинаковы: работа оборудования на полной мощности обходится чуть меньше чем в $20 000 в месяц. Первоначальные капитальные вложения в плазменную систему значительно ниже (она примерно в 3-4 раза дешевле), а срок окупаемости короче (~2 года против ~5 лет для лазера). Однако почасовые затраты на изнашиваемые детали у неё значительно выше: комплекты электродов и сопел служат лишь 1-2 часа горения дуги, тогда как лазерная оптика — несколько месяцев. При более высоких первоначальных вложениях и минимальных расходах на изнашиваемые детали лазер оказывается экономически выгоден для изготовления двутавровых балок в расчёте на метр реза: при одинаковых ежемесячных эксплуатационных затратах он обеспечивает примерно вдвое больший объём.
Вопрос: Может ли волоконный лазерный станок обрабатывать целые профили двутавровых балок?
Подробнее ▾
Да, в некоторых случаях. Производственная волоконная лазерная установка с 3-D системой вращательного патрона, предназначенная исключительно для обработки конструкционных профилей, может за один цикл загрузки обрабатывать двутавры, двутавровые балки, швеллеры, уголки и замкнутые профили: выполнять вырезы для стыковки, сверлить отверстия, делать вырезы в стенке, снимать фаски и наносить разметку. Если толщина полок профиля находится в пределах возможностей волоконных лазеров, обычно оснащённых источником мощностью 6-15 kW, — 20-25 mm, — при необходимости 3D-обработки обычно проще выбрать волоконный лазер, а не плазменную установку.
Установки повышенной мощности могут обрабатывать материал толщиной до 50+ mm.
Подберите лазерную систему для резки двутавровых балок для своего цеха
Zhouxiang проектирует лазерные станки для резки двутавровых балок и профильного проката сечением от 8 мм до 50+ мм для предприятий по изготовлению металлоконструкций. Свяжитесь с нами, чтобы подобрать систему резки с учётом ассортимента профилей и объёма производства.
Получить предложение по системеСсылки и источники
- ISO 9013:2017 — Термическая резка: классификация и допуски геометрических параметров качества — International Organization for Standardization
- AISC 360-22, раздел M2 — Часто задаваемые вопросы о резке и обработке стали — American Institute of Steel Construction
- Часто задаваемые вопросы American institute of steel construction AISC, пункт 2.4 — отверстия под болты. Способы выполнения отверстий под болты на производстве 13.5 1. Ролики 45º 13.5 2. Сетчатая разметка 13.6 3. Diamask 13.9 4. Профилирование 13.13 5. Огневая резка 14.2.13. Существуют разные способы выполнения отверстий под болты в цехе. Производство показано на рисунке 13.4.
- Волоконная лазерная резка и плазменная резка в металлообработке (May 2024) — AWS Welding Digest
- XPR300: достойная альтернатива волоконной лазерной резке — Hypertherm
- Эксплуатационные затраты на автоматизированную плазменную резку — Hypertherm
- Лазерная и плазменная резка: современное руководство — IPG Photonics
- Сравнение лазерной, кислородной и плазменно-дуговой резки — Journal of Physics: Conference Series, IOP Science, 2021
- Исследование микроструктуры металлоконструкций после термической резки (2016) — ScienceDirect / Journal of Physics: Conference Series
- Anderson Steel: пример применения технологии PythonX — Lincoln Electric

