
Contacte con Zhouxiang

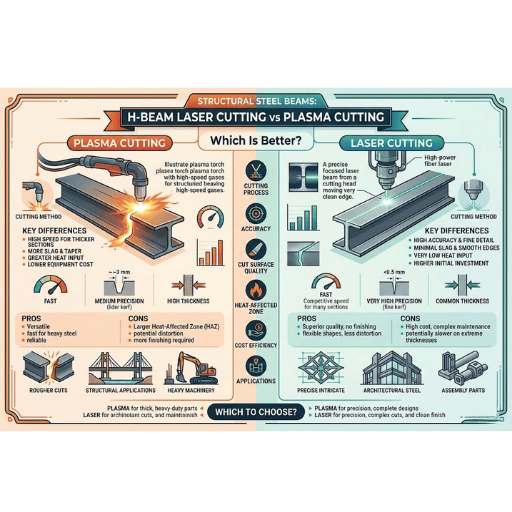
Entre hoy en cualquier taller de fabricación de estructuras metálicas y oirá el mismo debate: ¿cortar las vigas H con láser o con plasma?
Cada tecnología de corte tiene sus propias ventajas e inconvenientes para achaflanar un alma, cortar una columna y perforar agujeros en un ala. Sin embargo, cada una realiza estos cortes de forma distinta, con costes y calidades de borde muy diferentes. Esta guía separa las expectativas de la realidad con datos reales de tolerancias, cifras del coste total de propiedad y un método pensado para decidir sobre trabajos con vigas H y otras estructuras de acero.Corte láser o por plasma de vigas H: resumen
| Criterio | Corte por láser de fibra | Corte por plasma |
|---|---|---|
| Tolerancia dimensional | ±0,10 mm (ISO 9013 rango 1–2) | ±0,5–0,6 mm (ISO 9013 rango 2–4) |
| Anchura de la zona afectada por el calor | 0,1–0,5 mm | 0,5–2,3 mm |
| Espesor máximo práctico (ala) | 20–25 mm (6–15 kW); 50+ mm (30 kW+) | 50–160 mm (según el sistema) |
| Rugosidad de la superficie de corte (Ra) | ~13,7 µm (≤12 mm) | ~26,6 µm habitual |
| Anchura de corte | 0,1–1,0 mm | 1,5–5 mm |
| Coste operativo mensual (producción a plena capacidad) | ~$20.000 (sistema de 40 kW) | ~$20.000 (sistema de 300 A) |
| Producción lineal mensual | ~38.000 m (40 kW) | ~19.000 m (300 A) |
| Inversión inicial | $250.000–$600.000+ (sistema estructural) | $175.000–$225.000 (XPR300 completo) |
| Plazo de recuperación de la inversión (habitual) | ~5 años | ~2 años o menos |
| Tolerancia a la cascarilla de laminación y al óxido | Requiere una superficie limpia y sin cascarilla | Corta a través de cascarilla de laminación, óxido y recubrimientos |
| Cumplimiento de AISC 360-22 | Sí (ambos métodos están expresamente permitidos) | Sí (ambos métodos están expresamente permitidos) |
Fuentes de datos: descripción general de Hypertherm XPR300; guía de corte por láser y plasma de IPG Photonics; sección M2 de AISC 360-22.
Precisión y tolerancias de corte: ¿qué precisión ofrece cada método en el acero estructural?
 En la práctica, la tolerancia dimensional no es un concepto abstracto. Cuando el equipo del taller taladra agujeros para pernos en el alma de una viga H o marca biseles de preparación para soldadura en el ala de una columna, la tolerancia dimensional determina si la unión encajará en obra o habrá que volver a fabricarla. ISO 9013:2017, la norma que regula las tolerancias geométricas y de calidad del corte térmico, ofrece actualmente el mejor punto de referencia para comparar en igualdad de condiciones los resultados del corte por plasma y por láser.
| Parámetro | Cortadora láser de fibra | Cortadora de plasma HD (XPR300) | Plasma convencional |
|---|---|---|---|
| Rango de calidad ISO 9013 | Rango 1–2 | Rango 2–3 | Rango 3–5 |
| Tolerancia dimensional (10–35 mm) | ±0,10 mm | ±0,2–0,5 mm | ±0,6 mm+ |
| Precisión posicional | ±0,05 mm | ±0,2–0,4 mm | ±0,5–1,0 mm |
| Zona afectada por el calor | 0,1–0,5 mm | 0,5–1,5 mm | 1,0–2,3 mm |
| Anchura de corte | 0,1–1,0 mm | 1,5–3 mm | 2–5 mm |
💡 Consejo profesional
En cuanto a los agujeros para pernos en acero estructural, AISC 360-22 permite cualquier agujero en construcciones de acero habituales si se ha realizado mediante corte térmico (plasma, láser o plasma de gas), siempre que la rugosidad sea inferior o igual a 1.000 in (25 m) y la profundidad de las muescas sea inferior a 1/16 in. (2 mm). Una instalación adecuada permite conseguirlo tanto con corte láser como por plasma.
Espesor del material: qué dimensiones de vigas H admite cada tecnología
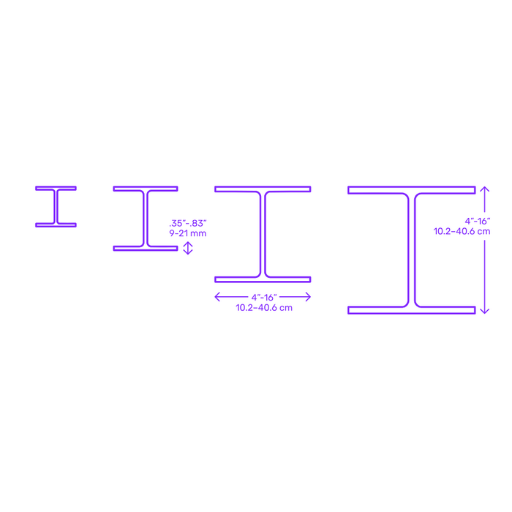
| Sistema | Espesor máximo práctico (acero al carbono) | Límite de calidad | Perfiles de vigas H que puede procesar |
|---|---|---|---|
| Láser de fibra de 6–10 kW | 20–25 mm | Mejor calidad ≤12–16 mm | Perfiles ligeros y medianos (W8–W12 ligeros) |
| Láser de fibra de 15–20 kW | 40–50 mm | Buena calidad ≤25–30 mm | Perfiles medianos (la mayoría de W10–W14 medianos) |
| Láser de fibra de 30–60 kW | 80–200 mm | Calidad de producción ≤50–80 mm | Perfiles pesados, inversión inicial elevada |
| Plasma HD (XPR300) | 50 mm | Calidad X-Definition en todo el rango | Perfiles medianos y pesados |
| Plasma HPR800XD | 160 mm | Calidad de producción ≤100 mm | Todos los perfiles estructurales, incluidos los W14 pesados |
⚠️ Importante
La calidad del corte con láser de fibra depende en gran medida de que la chapa esté limpia y libre de cascarilla y óxido, para lograr resultados uniformes. Según AWS Welding Digest (mayo de 2024), para obtener los mejores resultados de forma sostenida, el material debe granallarse o limpiarse químicamente antes de entregarse desde la acería como perfil estructural. Los talleres que utilizan plasma pueden cortar superficies metálicas con recubrimientos o contaminadas con cascarilla de laminación, óxido o pintura.
Calidad de corte y acabado de los bordes: ¿qué método deja mejor preparación para la soldadura?
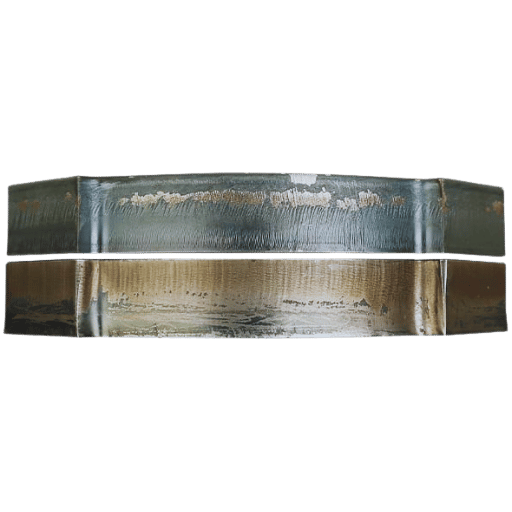 El acabado del corte no está completo hasta que se ha tenido en cuenta la relación entre el borde y la soldadura, algo que depende de la calidad del acero estructural y de la forma de la pieza. Al presupuestar una columna cortada por plasma, hay que incluir el coste del desbaste en la partida de mano de obra. Estos cálculos económicos cobran enseguida importancia al elegir entre láser de fibra y plasma HD con oxígeno para cortar alas, almas y detalles de estructuras de acero gruesas.
Qué marca la diferencia: zona afectada por el calor y contaminación por nitrógeno
El plasma HD (oxígeno) crea islas con nitrógeno implantado y vetas de nitruro en los límites de grano de los bordes de corte, lo que puede provocar porosidad en la soldadura cuando esos bordes se sueldan con FCAW o SMAW. Los sistemas de plasma modernos X-Definition reducen considerablemente o eliminan el peligro 4 de soldar a través de esas vetas y ofrecen una calidad de borde que, según se afirma, «minimiza por completo o elimina totalmente el procesamiento secundario», como el chorreado con arena o el amolado, entre otros, en secciones de más de 1/4″ de grosor, según las directrices de Hypertherm para ventas y resolución de problemas relacionadas con la calidad de los bordes de corte. La mezcla de gases de la antorcha de plasma, la configuración de la boquilla y el tipo de acero determinan la criticidad del borde.- Bordes cortados por láser: Ra22lnm, zona afectada por el calor de 0,1-0,5 mm, anchura de corte de 0,1-1 mm (corte en una pasada de hasta -16 mm), listos para el taller
- Plasma HD (O2): Ra 34nlm, zona afectada por el calor de 0,7-3,0 mm, anchura de corte de 1,5-6 mm; puede ser necesario desbastar los bordes en zonas críticas para la soldadura
- El marcado por láser sustituye las líneas de tiza y piedra de jabón por marcas precisas y permanentes en un solo paso
- El corte por plasma CNC, con trayectoria de la antorcha controlada por ordenador para cortar almas, alas y biseles de preparación para soldadura en acero no sensibilizado de 3–25 mm, ofrece la capacidad de producción necesaria cuando el desbaste secundario de los bordes resulta rentable dentro del coste total de la estructura terminada
Error habitual: el coste oculto del desbaste
Quizá no se tenga tan en cuenta sobre el papel, pero puede resultar más caro a largo plazo: los talleres que pasan del láser al plasma para reducir el coste de los equipos suelen olvidar la mano de obra adicional que requieren los recortes de contorno, las ranuras y las aberturas en el alma hechos con plasma, que deben desbastarse para cumplir las normas de preparación de soldaduras AWS D1.1. Esta operación secundaria puede costar entre 15-30 minutos de trabajo directo en taller por unión de viga. Es un coste amortizado que no figura en la partida de activos de la comparativa, pero que sí aparece en las horas de mano de obra directa y forma parte del coste real del corte por plasma frente al láser.
Costes operativos y ROI: coste total de propiedad para talleres de vigas H
 La diferencia entre el coste de un sistema láser y el de uno de plasma puede ser considerable, mientras que la diferencia de sus costes operativos suele ser menor y la diferencia en la producción anual, mayor.
3–4×
Mayor coste
Inversión inicial: láser frente a plasma
2×
Más producción lineal
Láser con el mismo coste mensual
~2 años
Plazo de recuperación habitual
Plasma
~5 años
Plazo de recuperación habitual
Láser
| Factor de coste | Sistema láser de fibra | Sistema de plasma HD |
|---|---|---|
| Inversión inicial (sistema estructural) | $250,000–$600,000+ | $175.000–$225.000 (XPR300 completo) |
| Coste de consumibles por hora | Bajo (lente y boquilla: duran meses) | Más alto (electrodo y boquilla: 1–2 hr de arco activo; ~$24–$27 cada uno) |
| Consumo eléctrico (sistema completo) | ~45–75 kW (láser de 15–20 kW) | ~50–103 kW (sistema de 170–300 A) |
| Coste operativo mensual (producción a plena capacidad) | ~$20.000 (40 kW) | ~$20.000 (300 A) |
| Coste del desbaste secundario | Bajo (los bordes cortados por láser suelen quedar listos para soldar) | Variable (depende del material, el gas y la criticidad del borde) |
| Plazo de recuperación habitual | ~5 años | ~2 años o menos |
Comparativa de inversión inicial y costes operativos: Hypertherm XPR300 frente a láser de fibra; IPG Photonics; costes operativos de Hypertherm
💡 Marco para calcular el coste total de propiedad
Para comparar correctamente el coste total de propiedad de su sistema de corte de vigas H, incluya estos costes: inversión en la máquina e instalación, consumibles por corte, electricidad según la tarifa local, mano de obra de desbaste (si se necesita), limpieza previa (láser) y valor de la capacidad según la tarifa horaria total del taller. Los talleres de gran volumen que procesan más de 300 vigas por semana a ritmos de producción suelen comprobar que el plazo de recuperación de la inversión en un sistema láser puede ser inferior a la media del sector, de 5 años.
¿Qué sistema elegir? Criterios para talleres de fabricación de vigas H
| Su situación | Elija el corte láser | Elija el corte por plasma |
|---|---|---|
| Espesor del ala | Principalmente ≤20 mm (sistemas de potencia media) | De forma habitual, >20 mm o perfiles pesados de distintos tamaños |
| Requisitos de preparación para soldadura | Tolerancias estrictas para soldadura, sin necesidad de desbaste | Soldaduras estructurales estándar; se admite el desbaste |
| Presupuesto de inversión | Puede asumir el coste del sistema, de $250.000–$600.000+ | Prefiere una inversión inicial de $175.000–$225.000: menor coste que los sistemas láser y recuperación más rápida |
| Estado del material | Vigas limpias, granalladas previamente o sin cascarilla | Vigas tal como se entregan de la acería, con cascarilla, óxido o pintura |
| Prioridad de producción | Máxima capacidad de producción, 2× más que el plasma con el mismo coste | Recuperación más rápida de la inversión y menor coste inicial |
| Funciones adicionales | Marcado de trazados, marcado de piezas y perfilado de biseles en una pasada | Recortes de contorno en perfiles gruesos, corte de biseles con alta intensidad y tolerancia a la cascarilla |
💡 Para talleres con un sistema híbrido
Muchos fabricantes de estructuras de tamaño mediano utilizan el corte por plasma para procesar perfiles pesados y realizar recortes de contorno en grandes volúmenes, y cuentan con una máquina láser de potencia media específica para perfiles ligeros, plantillas de agujeros y piezas detalladas que requieren tolerancias estrictas. Este flujo de trabajo combinado permite que cada sistema de corte se utilice donde mejor funciona, siempre que se disponga del capital necesario para instalar ambos sistemas.
Sobre esta comparativa
Tras más de una década diseñando sistemas láser para cortar vigas H destinados a fabricantes de estructuras, Zhouxiang conoce en la práctica ambos lados de esta comparativa. Este análisis se basa en datos publicados del sector procedentes de AISC, AWS, Hypertherm e IPG Photonics, no en afirmaciones propias, porque una decisión bien fundamentada debe apoyarse en factores que puedan contrastarse con cifras verificables. Si su taller está estudiando la capacidad necesaria para procesar vigas H, la capacidad de corte según el espesor y las necesidades de preparación para soldadura de la combinación de trabajos aportan más información que una comparativa genérica.
Preguntas frecuentes
P: ¿Es mejor el corte láser que el plasma para cortar vigas H?
Respuesta ▾
Para alas de ≤20 mm, el láser ofrece mejores resultados en precisión (±0,10 mm frente a ±0,5 mm), anchura de la zona afectada por el calor (0,1–0,5 mm frente a 0,5–2,3 mm) y limpieza de los bordes; normalmente no hace falta desbastarlos antes de soldar. Por encima de 25 mm, el plasma de alta definición sigue siendo el método de producción predominante para vigas H en todo el mundo.
P: ¿Qué espesor de acero puede cortar una cortadora de plasma?
Mostrar ▾
La capacidad de los sistemas industriales de corte por plasma varía mucho según la intensidad de corriente. Para cortar acero estructural de 25 mm o más con una calidad adecuada, el sistema Hypertherm XPR300 (300 A) ofrece buenas prestaciones y puede cortar hasta 50 mm. Los sistemas Hypertherm de alta definición y 300 A realizan cortes de calidad X-Definition hasta 50 mm. El sistema de plasma HPR800XD, a máxima intensidad, puede cortar acero estructural de hasta 160 mm; por encima de ese espesor, los cortes son muy agresivos. La calidad habitual en la fabricación de estructuras de acero, según AWS D1.1, se especifica para acero al carbono de 25-50 mm. En la práctica, la mayoría de los sistemas de plasma de alta definición admiten todo el rango de perfiles estructurales pesados de vigas H que se necesita, desde W8 hasta W14 pesado.
P: ¿Qué diferencia hay entre el corte láser y el corte por plasma?
Detalles ▾
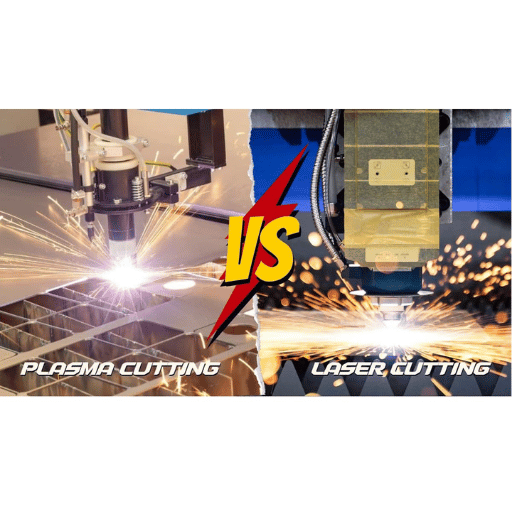
El corte láser utiliza un haz de luz convergente, amplificado mediante una fibra hasta el cabezal de corte. El corte por plasma, que calienta el material con un chorro de gas enfocado y lo expulsa mediante un soplador, puede ofrecer un rango de tolerancias similar. A diferencia del plasma, el láser puede cortar agujeros con precisión y esquinas cerradas con tolerancias de 0,10 mm, y genera una «anchura de corte» muy pequeña. El arco de plasma alcanza temperaturas de trabajo superiores a 20.000 °C y puede lograr una precisión similar con sistemas modernos de alta definición, pero necesita metal limpio y sin cascarilla para obtener cortes de calidad. Además, exige una inversión inicial mayor y tiene un plazo de recuperación más largo que el corte por plasma.
P: ¿El corte por plasma deja bordes limpios para soldar acero estructural?
Respuesta ▾
La calidad de los bordes depende de la tecnología de plasma, el gas elegido y el estado del material. Los sistemas modernos de plasma de alta definición, como Hypertherm XPR300 con oxígeno, pueden producir bordes de corte que cumplen AWS C4.1-77 Sample 3 (Ra ≤25 µm), listos para soldar acero al carbono de 6 mm o más sin desbaste. Los sistemas de plasma convencional más antiguos, especialmente los que utilizan nitrógeno, suelen generar escoria, muescas y óxidos superficiales que deben desbastarse antes de que una soldadura estructural pueda superar la inspección AWS D1.1. En alas de vigas H estructurales de 12–20 mm de espesor, la diferencia entre el borde de plasma de alta definición y el de un sistema convencional puede suponer entre 15–30 segundos de desbaste adicional por corte, un coste que se acumula rápidamente en trabajos de gran volumen. En cambio, el láser de fibra ofrece de forma sistemática Ra ≤12,5 µm en acero dulce de hasta 20 mm, por lo que evita el desbaste en todo el rango de perfiles estructurales ligeros y medianos.
P: ¿Cuesta menos operar una máquina de corte por plasma que una cortadora láser?
Mostrar ▾
El coste operativo mensual de un sistema de plasma de alta definición de 300 A y el de un láser de fibra de 40 kW es aproximadamente el mismo: utilizar el sistema a plena capacidad cuesta algo menos de $20,000/month. El sistema de plasma requiere una inversión inicial considerablemente menor (unas 3-4 veces menos) y tiene un plazo de recuperación más corto (~2 años frente a ~5 años para el láser), pero el coste por hora de los consumibles es mucho más alto: los juegos de electrodos y boquillas duran solo 1-2 horas de arco, frente a varios meses de vida útil de la óptica láser. Aunque requiere una inversión inicial mayor, el láser apenas genera gastos en piezas de desgaste y resulta muy rentable para fabricar vigas H si se compara el coste por metro de corte: produce aproximadamente el doble con el mismo coste operativo mensual.
P: ¿Pueden las máquinas de corte por láser de fibra procesar perfiles estructurales completos de vigas H?
Detalles ▾
Sí, en determinados casos. Un sistema láser de fibra para producción, equipado específicamente con un plato de sujeción giratorio 3-D para perfiles estructurales, puede procesar vigas H, vigas I, perfiles U, perfiles en ángulo y perfiles tubulares en un único ciclo de carga. También puede realizar recortes de contorno, taladrado de agujeros, aberturas en el alma, cortes biselados y marcado. Si el espesor de las alas está dentro de la capacidad de un láser de fibra, normalmente una unidad de 6-15 kW para espesores de 20-25 mm, suele ser más fácil optar por el láser de fibra que por el plasma cuando se necesita procesamiento 3D.
Los sistemas de mayor potencia pueden procesar espesores de hasta 50+ mm.
Elija un sistema láser para cortar vigas H en su taller
Zhouxiang diseña máquinas láser para cortar vigas H y perfiles estructurales de 8 mm a 50+ mm para talleres de fabricación. Póngase en contacto con nosotros hoy para encontrar el sistema de corte adecuado según los perfiles y el volumen de producción de su taller.
Solicite presupuesto para un sistemaReferencias y fuentes
- ISO 9013:2017 — Corte térmico: clasificación y tolerancias de calidad geométrica — Organización Internacional de Normalización
- AISC 360-22, sección M2 — Preguntas frecuentes sobre corte y acabado del acero — American Institute of Steel Construction
- Preguntas frecuentes de American Institute of Steel Construction (AISC), 2.4—Orificios para pernos. Métodos para hacer orificios para pernos en producción: 13.5 1. Rodillos de 45º; 13.5 2. Regla de cuadrícula; 13.6 3. Diamask; 13.9 4. Perfilado; 13.13 5. Corte con soplete; 14.2.13. Hay distintos métodos de taller para hacer orificios para pernos. La producción se ilustra en la figura 13.4.
- Corte por láser de fibra frente a corte por plasma en la fabricación de metal (mayo de 2024) — AWS Welding Digest
- XPR300: una alternativa viable al corte por láser de fibra — Hypertherm
- Costes operativos del corte por plasma automatizado — Hypertherm
- Corte por láser frente a corte por plasma: guía actual — IPG Photonics
- Comparación del corte por rayo láser, oxígeno y arco de plasma — Journal of Physics: Conference Series, IOP Science, 2021
- Examen de la microestructura del acero estructural tras el corte térmico (2016) — ScienceDirect / Journal of Physics: Conference Series
- Anderson Steel: estudio de caso sobre la tecnología PythonX — Lincoln Electric

