Contacte a Zhouxiang

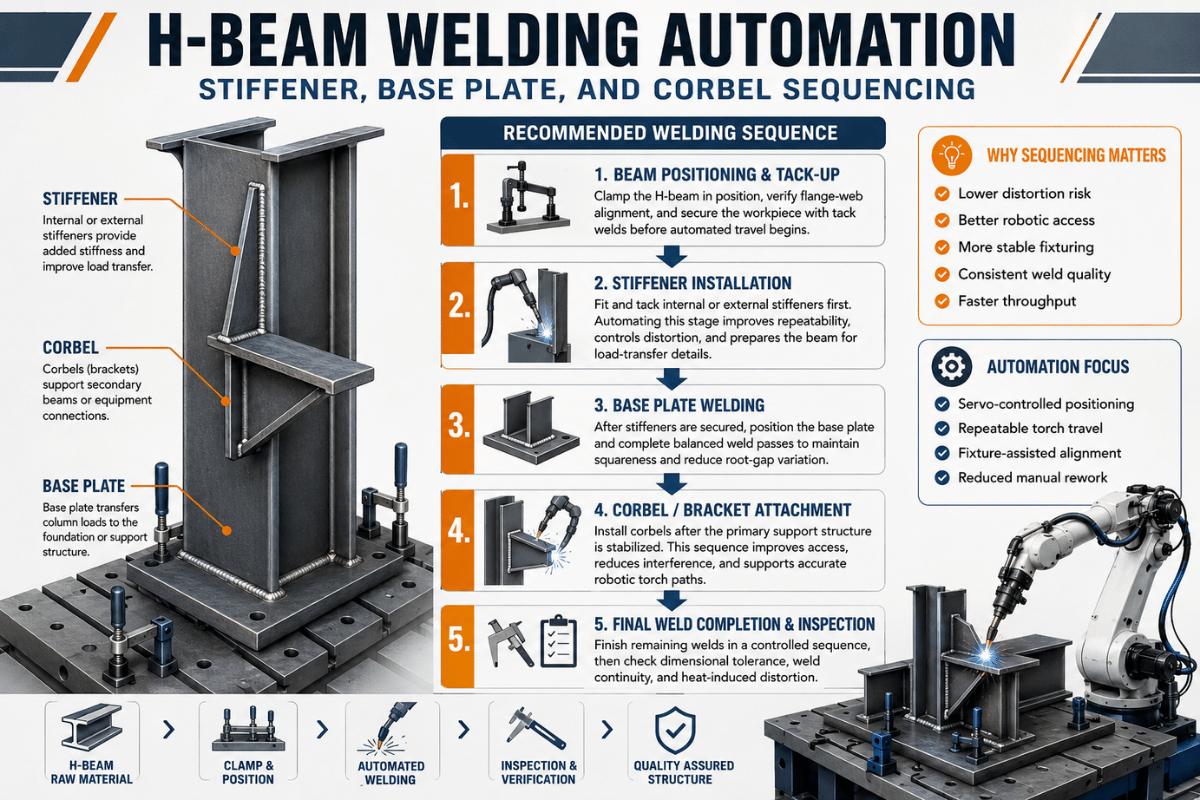
Automação da soldadura de vigas H: sequência de reforços, chapas de base e consolas

Índice
Mostrar
Os fabricantes de estruturas metálicas que automatizam as linhas de vigas H observam algo semelhante: no primeiro turno totalmente automatizado, produzem mais peças do que em toda a semana anterior de soldadura manual. Este aumento de produtividade resulta de eliminar o tempo perdido e invisível — retrabalho na preparação das juntas, diferentes níveis de fadiga dos soldadores e remoção de escória — e não de utilizar máquinas mais rápidas. Em qualquer tipo de produção, se for necessário executar soldaduras de ângulo repetíveis na mesma junta, com os mesmos materiais e no mesmo perfil — sejam as quatro soldaduras entre alma e banzo de cada viga H, sejam soldaduras por pontos idênticas nas portas dianteiras dos automóveis —, esta é uma das oportunidades de maior ROI na automação do fabrico. Este guia explora a automação da soldadura de vigas H a partir das três perspetivas mais importantes: a configuração de uma linha de fabrico de vigas H; o nível de automação adequado à variedade de peças; os parâmetros SAW para executar juntas repetidas; e o ROI real destes sistemas em 2025.
O que é a automação da soldadura de vigas H?
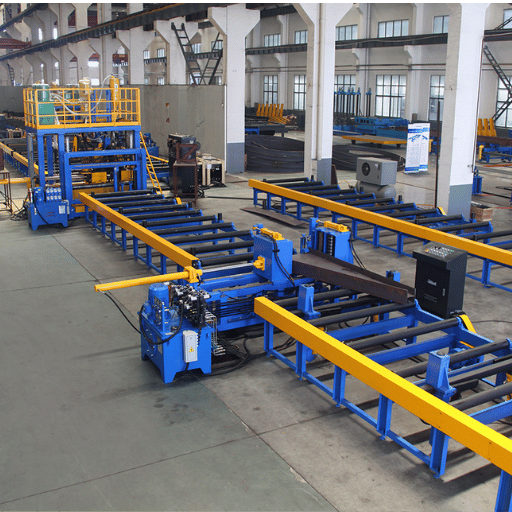 Automatizar a soldadura de vigas H significa recorrer a tecnologia de soldadura mecanizada ou robotizada para unir a alma aos dois banzos de uma viga de aço estrutural, formando um perfil acabado em I ou H, reduzindo a dependência da soldadura manual por arco ou complementando-a. A automação pode ir desde tochas automáticas de passagem contínua, que ainda exigem que um operador posicione cada peça (Nível 1), até células totalmente automatizadas que posicionam a peça para o processo sem intervenção humana entre peças (Nível 4). Para os materiais do projeto, compare as chapas de aço e os perfis estruturais da Baling Steel e especifique a classe, a espessura da chapa e as tolerâncias dimensionais antes de definir o procedimento de soldadura.
A automação justifica-se claramente do ponto de vista estrutural, começando por uma propriedade geométrica fundamental de qualquer viga H ou I: a alma e os banzos são sempre unidos por apenas quatro soldaduras de ângulo. É precisamente este perfil idêntico que a soldadura automatizada executa com excelência. Os fabricantes de estruturas metálicas verificam que as linhas automatizadas de produção de vigas H alcançam entre 3 e 5 vezes mais produção por hora ou por turno do que operações de soldadura manual equivalentes, graças ao aumento significativo do tempo de arco ligado (os sistemas automatizados mantêm o arco ligado entre 60 e 80 por cento do tempo, contra uma média de 15 a 25 por cento na soldadura manual, em que o trabalhador tem de fazer pausas, preparar o trabalho ou verificar o resultado). Este aumento expressivo da eficiência de produção explica por que razão a automação de vigas H costuma ter um prazo de retorno do investimento de 8–22 meses, mesmo com volumes de produção moderados.
Resumo técnico: gama normalizada de soldadura de vigas H
| Parâmetro | Gama normalizada | Gama para serviço pesado |
|---|---|---|
| Altura da alma | 200–1 000 mm | 1 000–2 000 mm |
| Largura do banzo | 100–400 mm | 400–800 mm |
| Espessura da alma/banzo | 6–18 mm | 18–40 mm |
| Comprimento da viga | 5–12 m | 12–18 m |
| Taxa de produção automatizada | 18–30 vigas/turno | 8–18 vigas/turno |
O que é uma máquina de fabrico de vigas H?
Uma máquina de soldadura de vigas H — também designada por linha de fabrico de vigas ou sistema automatizado de soldadura de vigas I — integra três estações coordenadas utilizadas nas oficinas de estruturas metálicas: uma estação de montagem e soldadura, onde dois banzos e uma alma são posicionados e ponteados para formar um perfil H; uma máquina SAW de passagem contínua, que executa automaticamente as quatro soldaduras de ângulo entre alma e banzo; e uma unidade de endireitamento, que corrige a distorção angular provocada pelo calor da soldadura. Estes sistemas abrangem alturas da alma de 200 mm a 2 000 mm (8 to 80”), larguras de banzo de 100 a 600 mm (4 to 24”) e comprimentos de viga de 5 a 18 metros (15 to 60 feet). Uma linha automatizada de produção de vigas substitui, em média, 3 a 5 operadores, consoante as dimensões das vigas e o volume de produção.Por dentro da linha de produção de vigas H com 3 estações: montagem, soldadura e endireitamento
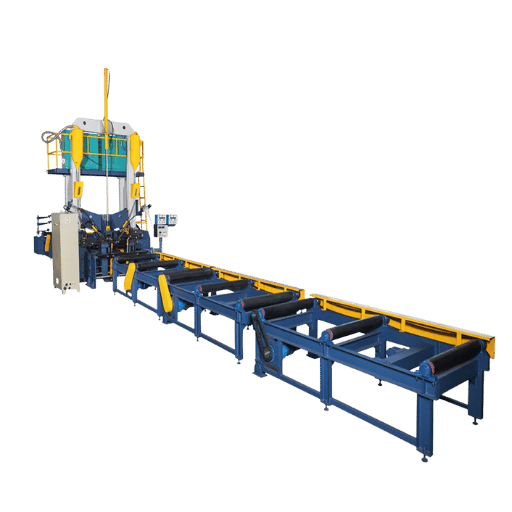 As linhas automatizadas de soldadura de vigas H ligam três estações sequenciais através de transportadores de rolos motorizados, fazendo avançar continuamente o produto em bruto de uma etapa para a seguinte. Incluem uma estação de montagem da viga, onde as chapas são posicionadas e ponteadas; a máquina SAW, que executa as soldaduras de ângulo longitudinais; e a máquina de endireitamento, que mantém a forma dimensional geral após a soldadura. A separação física destes três processos em estações distintas permite otimizar cada um de forma independente — o conceito mais importante que a maioria dos compradores de automação ignora. Muitos concentram-se apenas na máquina SAW e acabam por adquirir uma máquina bem construída que não conseguem manter abastecida com produto. Descubra como as nossas diversas configurações de soldadura automatizada de estruturas metálicas, adequadas a diferentes volumes de produção de vigas, podem beneficiar a sua empresa.
| Estação | Função | Parâmetro principal | Resultado |
|---|---|---|---|
| 1 — Máquina de montagem | Grampos hidráulicos posicionam a alma na vertical entre dois banzos horizontais; a soldadura automática por pontos fixa a junta em T a intervalos de passo definidos | Passo dos pontos: 300–500 mm; folga de preparação: ≤1 mm | Perfil H ponteado, pronto para SAW |
| 2 — Máquina de soldadura SAW | A máquina de soldadura de passagem contínua faz avançar a viga por duas tochas SAW, executando automaticamente as quatro soldaduras de ângulo longitudinais; o fluxo é depositado e recuperado continuamente | Velocidade de deslocação: 400–2 000 mm/min; corrente elétrica: 500–1 250 A | Viga H totalmente soldada (pode apresentar distorção angular) |
| 3 — Máquina de endireitamento | O endireitador hidráulico de rolos aplica pressão controlada para corrigir, dentro das tolerâncias, a distorção angular provocada pela soldadura (torção dos banzos) | Tolerância de correção: ≤L/1,000 (normalmente ≤3 mm/m) | Viga H acabada conforme as especificações dimensionais |
Nota de engenharia
A tolerância de ajuste da junta em T entre a alma e o banzo corresponde a uma folga de 1 mm, para garantir uma penetração consistente numa operação de soldadura por arco submerso (SAW). Numa linha de produção de vigas H, se a folga exceder 1,5 mm, ocorre queda do fundente, surgem defeitos de enchimento e o arco torna-se instável — a principal causa de retrabalho. Este desafio de ajuste para juntas em T é abordado no requisito da cláusula 5.22 da norma AWS D1.1 de soldadura.
Os 4 níveis de programação de robôs de soldadura para o fabrico de vigas H
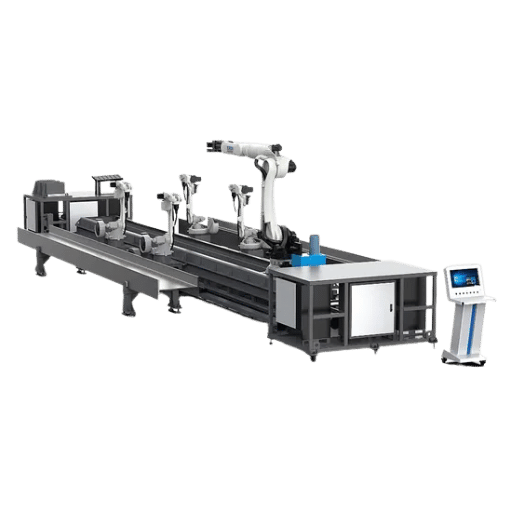 O debate sobre a automação da soldadura na indústria tende a apresentar uma falsa dicotomia: a escolha seria entre «manual» e «robotizada». No entanto, existe um sistema de 4 níveis de programação da soldadura robotizada, e a maioria dos fabricantes de estruturas metálicas encontra-se no Nível 1 ou no Nível 2. Cada nível corresponde a um fluxo de trabalho de soldadura distinto, desde o controlo manual com consola de programação até aos sistemas totalmente autónomos, em que um controlador dedicado comanda o robô sem qualquer intervenção do operador entre peças. Escolher o nível errado — «automação insuficiente» (estrangulamentos no processo) ou «automação excessiva» (investimento de capital em capacidades não utilizadas) — é o erro mais dispendioso num projeto de automação da soldadura.
| Nível | Método de programação | Tempo de preparação/viga | Intervenção do operador | Vigas curvas | Mais indicado para |
|---|---|---|---|---|---|
| Nível 1 | Programação manual com consola — o operador conduz o braço robótico até cada ponto de soldadura | 30–90 min | Elevada — operador a tempo inteiro | Não | Peças de baixo volume e grande variação |
| Nível 2 | Programação assistida — modelos paramétricos; o operador seleciona no menu a dimensão da viga e o tipo de soldadura | 5–15 min | Moderada — monitoriza e ajusta | Não | Volume médio, dimensões normalizadas de vigas H |
| Nível 3 | Programação offline (OLP) — trajetórias de soldadura geradas a partir do modelo CAD num PC; são necessários pequenos retoques na máquina | 1–5 min para retoques | Reduzida — apenas verificação | Limitada | Grande volume, catálogo de vigas consistente |
| Nível 4 | Autónomo — a visão 3D analisa a geometria real da viga; o robô programa-se e solda sem intervenção humana entre peças | Zero | Mínima — gestão de exceções | Sim — através de análise adaptativa 3D | Dimensões variadas, geometrias curvas e com grande variação |
Atualmente, existem sistemas de soldadura robotizada de vigas H em todos os 4 níveis de automação. A maioria dos fabricantes de estruturas metálicas trabalha com sistemas dos Níveis 1 ou 2 deste espectro de 4 níveis; no entanto, a tecnologia de Nível 4, que surgiu há vários anos em aplicações pioneiras, está a tornar-se amplamente disponível em 2025-2026.«O robô “observa” a peça de trabalho à sua frente e solda sem qualquer intervenção humana.»
Qual é a diferença entre programação offline e soldadura autónoma de vigas estruturais?
A programação offline (Nível 3) utiliza software CAD para gerar trajetórias de soldadura antes de a viga ser colocada no posto de trabalho do robô. Embora a programação CAD seja precisa, pressupõe que a peça física corresponde perfeitamente ao desenho — qualquer desvio na preparação da junta exige retoques manuais na máquina. A capacidade de soldadura autónoma do Nível 4 elimina esta pressuposição: um scanner 3D de luz estruturada lê o contorno real da viga em tempo real, e o robô corrige dinamicamente a trajetória durante a soldadura. Isto elimina o tempo de programação entre vigas e permite soldar automaticamente perfis de vigas variáveis ou curvos sem modificar os dispositivos de fixação.Soldadura por arco submerso (SAW): a tecnologia central das linhas de produção de vigas H
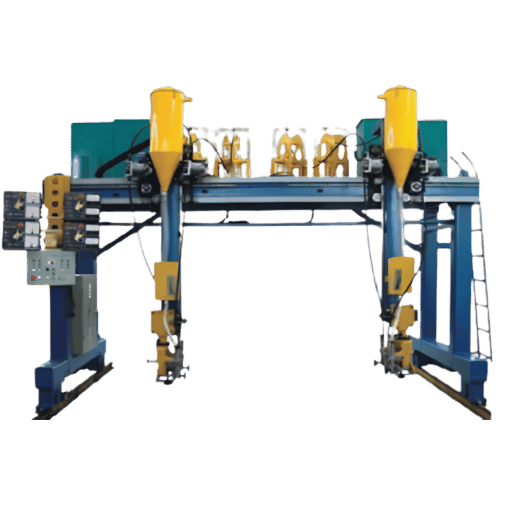 A soldadura por arco submerso domina o fabrico de vigas H por três razões que nenhum outro processo iguala à mesma escala: taxas de deposição até 45 kg (quase 100 lbs.) por hora (contra 1–5 kg/hr para MIG/MAG); um escudo de escória que protege os operadores dos salpicos e da radiação UV; e velocidades de deslocação numa junta normalizada entre alma e banzo de 400 to 2 000mm (16 – 80 inches) por minuto. Como o arco de soldadura fica submerso em fluxo granular — origem do nome soldadura por arco submerso —, o fluxo não consumido é recuperado e reciclado automaticamente, reduzindo os custos dos consumíveis. Consulte a análise técnica completa no nosso guia dedicado à soldadura por arco submerso.
| Diâmetro do fio | Gama de corrente elétrica | Tensão | Aplicação típica |
|---|---|---|---|
| 2,4 mm (3/32″) | 250–700 A | 22–37 V | Banzos finos, soldaduras de selagem por pontos (6–12 mm) |
| 3,2 mm (1/8″) — o mais comum | 300–900 A | 23–37 V | Soldadura de ângulo normalizada entre alma e banzo de viga H (10–25 mm) |
| 4,0 mm (5/32″) | 400–900 A | 24–40 V | Chapas de alma de espessura média a elevada (12–25 mm) |
| 6,4 mm (1/4″) | 700–1 600 A | 30–38 V | Banzos pesados e chapas de alma espessas (25–40 mm) |
Nota de engenharia — seleção do elétrodo (AWS A5.17)
O EM12K (baixo teor de manganês e alto teor de silício) é o elétrodo normalizado para a soldadura SAW estrutural de vigas H. Produz um cordão baixo com excelente tenacidade a -30 °C em toda a gama de espessuras da alma, dos banzos e das vigas. Quando são necessários metais depositados com maior limite de elasticidade, em aplicações estruturais ou em vasos de pressão (classe de pontes), o EM13K é a opção normalizada. A classificação do fluxo segundo a AWS A5.17 — fluxo neutro (designação com o prefixo F7A2 para EM12K) — proporciona qualidade consistente na soldadura multipasse, com pouco risco de acumulação de manganês.
Dica: ajuste próximo e preciso para almas com espessura mínima de 18mm; elimina a necessidade de chanfrar no processo, reduzindo em 15-20 minutos por viga o tempo de maquinagem.
Soldadura robotizada vs. soldadura manual de vigas H: o que mostram os dados
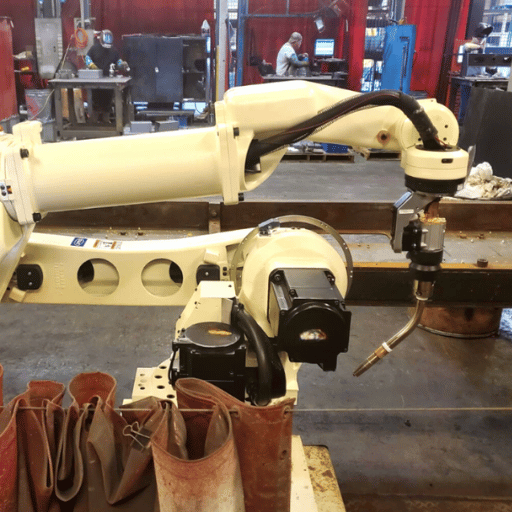 A comparação entre soldadura robotizada e manual é muitas vezes apresentada como uma questão de qualidade. Na realidade, trata-se de eficiência e consistência. Um soldador manual experiente não produz soldaduras de qualidade inferior — o que prejudica a produção é a variabilidade: a fadiga do operador ao longo do turno, o tempo de paragem para reposicionamento e a inconsistência das tolerâncias de preparação combinam-se e tornam imprevisível a taxa de produção de vigas H na soldadura manual.
Vantagens da soldadura robotizada
- Elevado tempo de arco ligado: 60–80% do turno (contra 15–25% na soldadura manual)
- Fiabilidade: taxa de defeitos de 2–3% contra 8–12% na soldadura manual
- Consistência do tempo de ciclo: ±1% contra uma variação de ±15–20% na soldadura manual
- 1 operador monitoriza 18–30 vigas/turno
- Capacidade de operação sem supervisão 24/7 (Nível 3+)
Limitações
- Elevado investimento de capital inicial (>$75K+)
- Exige precisão na preparação da junta, com folga ≤1 mm
- Níveis 1–2: não se adaptam à variação das vigas
- Curva de aprendizagem na configuração do software (2–8 semanas)
- É necessário um técnico qualificado para a manutenção
Ideia errada comum
«Os sistemas de soldadura robotizada não conseguem trabalhar com vigas de dimensões variadas.» Isto é verdade para os sistemas de Nível 1–2, que exigem uma nova programação para cada dimensão de viga. Os sistemas autónomos de Nível 4 com visão 3D contrariam diretamente esta limitação: o robô analisa a geometria real de cada viga e ajusta-se automaticamente, trabalhando com dimensões variadas e até com perfis curvos sem alterar a programação entre peças.
ROI da automação da soldadura de vigas H: referências de custos e análise do prazo de retorno
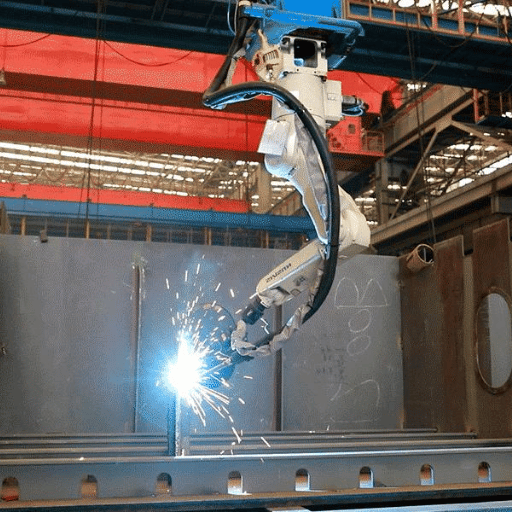 O ROI da automação de linhas de vigas H resulta de duas fontes: redução dos custos de mão de obra e aumento da taxa de produção. A fórmula do prazo de retorno do investimento é simples: custo total do sistema dividido pelo benefício líquido anual. Os valores que variam de oficina para oficina são o custo total da mão de obra e o aumento da taxa de produção proporcionado pelo nível de automação. Uma vantagem importante das máquinas modernas de automação de vigas H é a escalabilidade: a maioria dos fabricantes oferece configurações modulares que permitem começar com uma estação SAW semiautomática e expandir para uma linha completa com 3 estações à medida que o volume de produção aumenta. Esta abordagem faseada reduz o risco do investimento inicial e permite alcançar os ganhos de produção exigidos pelo mercado sem substituir o equipamento principal. Consulte o nosso guia completo para calcular o ROI da soldadura robotizada para ver um exemplo.
Fórmula do prazo de retorno do investimento
Prazo de retorno (meses) = Custo total do sistema ÷ (Poupança mensal em mão de obra + Aumento mensal da produção)
Exemplo: Uma linha SAW semiautomática de $200 000 que substitui 2 soldadores, cada um com um custo total de $75,000/ano, gera uma poupança de $150,000/ano. Acrescem $50,000/ano em capacidade de produção. Benefício anual total: $200 000. Prazo de retorno: 12 meses.
8–22
meses para recuperar o investimento (linha de estruturas metálicas típica)
3–5×
aumento da taxa de produção face à soldadura manual
$75K–$1M+
gama de custos do sistema (de robô colaborativo a linha completa com pórtico)
Fórmula do prazo de retorno do investimento
Exemplo: Uma linha SAW semiautomática de $200 000 que substitui dois soldadores manuais tem um custo total de $150,000/ano. Este sistema aumenta a taxa de produção a partir dos $75,000/ano dos soldadores manuais e proporciona uma poupança correspondente a essa diferença, além de $50,000/ano em capacidade adicional (aumento de 7%). O benefício anual para a organização é de $200 000.
Com base no custo total do sistema indicado acima, o prazo de retorno é de 12 meses.Os custos indicados para 2024-2025 refletem intervalos de valores de mercado.
Os custos reais variam bastante consoante a configuração, o nível de automação pretendido e os requisitos de instalação. Solicite uma proposta para a configuração específica de que necessita.| Tipo de sistema | Nível de automação | Custo aprox. (USD) | Prazo de retorno típico |
|---|---|---|---|
| Conjunto de soldadura com robô colaborativo | Nível 1–2 | $40,000–$75,000 | 6–12 meses |
| Linha de vigas H normalizada com 3 estações (semiautomática) | Nível 2 | $150,000–$400,000 | 12–22 meses |
| Linha CNC de vigas H totalmente automática | Nível 3 | $400,000–$700,000 | 18–30 meses |
| Célula robotizada com pórtico e visão 3D | Nível 4 | $700,000–$1,200,000+ | 24–36 meses |
Variáveis a considerar ao escolher a configuração de uma linha de soldadura de vigas H. A escolha depende sobretudo de dois fatores: o volume de produção necessário e a variedade de dimensões de vigas que é preciso processar. Uma linha subdimensionada será ultrapassada pelas necessidades e ficará sem capacidade dentro de 18 meses. Uma linha sobredimensionada representa um investimento de capital cujo retorno nunca será recuperado.
Como configurar a linha de soldadura de vigas H: guia de seleção para fabricantes de estruturas metálicas
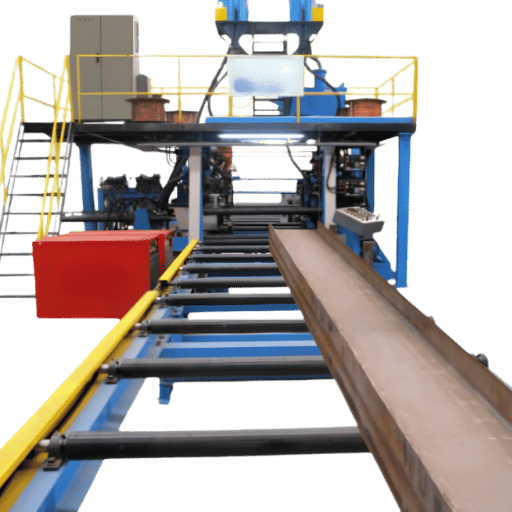 Para selecionar a linha de soldadura de vigas H adequada, é necessário ajustar três variáveis à realidade da produção: volume de produção, variação das dimensões das vigas e espaço disponível no chão de fábrica. Uma célula compacta de soldadura com robô colaborativo é adequada a oficinas flexíveis de pequenos lotes, com menos de 10 vigas por dia; uma linha SAW automática com várias estações é indicada para ambientes de fabrico pesado que produzem mais de 30 vigas por turno. Utilize o quadro abaixo para escolher o tipo de sistema adequado à sua operação:
| Volume diário | Variação das dimensões das vigas | Configuração recomendada | Nível |
|---|---|---|---|
| <10 vigas/dia | Dimensões normalizadas, pouca variação | Linha SAW semiautomática + montagem manual | Nível 2 |
| 10–30 vigas/dia | Dimensões variadas, variação moderada | Linha CNC completa de vigas H com 3 estações, programação offline | Nível 3 |
| >30 vigas/dia | Dimensões normalizadas de catálogo | Linha SAW automática de alta velocidade com transportador automático | Nível 3+ |
| Qualquer volume | Grande variação OU vigas curvas | Posto de trabalho com robô de pórtico e análise por visão 3D | Nível 4 |
Lista de verificação antes de solicitar uma proposta — prepare estes valores
- Largura máxima do banzo necessária (também determina a dimensão da máquina para fabricar as vigas)
- Espessura máxima das chapas da alma e dos banzos (determina a capacidade mínima de corrente SAW; escolher uma corrente insuficiente é uma causa comum de retrabalho)
- Viga mais comprida do catálogo (determina o comprimento da linha e a área total que ocupa)
- Número previsto de vigas por dia/semana (define a justificação do nível de automação)
- Que percentagem das vigas que produz têm perfis não normalizados ou curvos? (Este pode ser um indicador da necessidade de um soldador robotizado de nível 4.)
- Alimentação de 3 fases disponível (as linhas padrão exigem 380V/50Hz, aproximadamente 125 kW por linha)
Aviso sobre a configuração
Um dos erros de especificação mais críticos, que causa frustração com a linha de vigas e acaba por gerar retrabalho, é escolher uma máquina de soldadura SAW com menos corrente do que a necessária para a chapa mais espessa a soldar. Se forem necessários 1 000 amps mas for adquirida uma máquina de 800 amps, será preciso fazer várias passagens para concluir a soldadura, anulando na prática muitas das vantagens de eficiência da automação. Zegbrk_0013.
Tendências na automação da soldadura de vigas H: visão por AI, robôs colaborativos e fio digital (2025–2026)
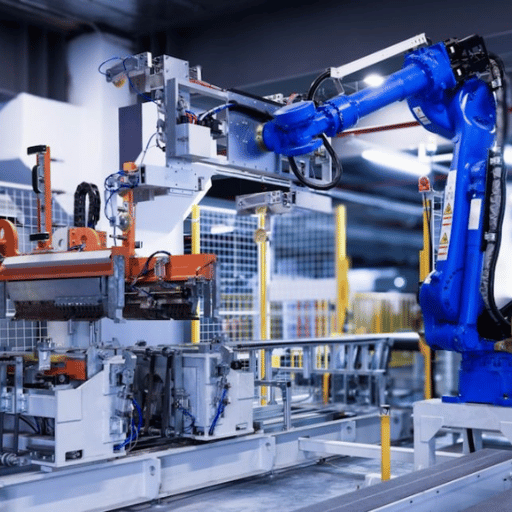 Visão geral do mercado O mercado dos robôs de soldadura para estruturas metálicas foi avaliado em $3,11 mil milhões em 2024 e prevê-se que atinja $7,13 mil milhões até 2032, com uma CAGR de 13%, o crescimento mais rápido entre todas as categorias de robôs de fabrico.
O relatório World Robotics 2025 da IFR indica também que foram instalados 542 000 robôs industriais em 2024, elevando o total de instalações em todos os setores para 4 664 000 unidades em todo o mundo. Quatro grandes mudanças estão a alterar o que é possível na soldadura de vigas H:
- A programação offline autónoma torna-se corrente (2025-2026): os sistemas de soldadura de nível 4, disponíveis em fornecedores como AGT Robotics e Path Robotics, leem diretamente os dados dos modelos do software de pormenorização e soldam sem programação por ensino manual, «libertando» a programação para se tornar a «solução para o estrangulamento» que permitirá a oficinas mais pequenas alcançar facilmente níveis superiores ao nível 3.
- O fabrico de estruturas metálicas adota o robô colaborativo: 10,5% de todas as novas instalações de robôs industriais foram de robôs colaborativos em 2023. Se as suas instalações produzirem menos de 10 vigas por dia, não há forma mais rápida de obter ROI com a automatização da soldadura do que através de uma célula robotizada com robôs colaborativos ($40K-$75K).
- A visão 3D elimina os dispositivos de fixação e a programação por ensino: a luz projetada entre 100 Hz-500 Hz por câmaras de luz estruturada, que medem a junta de soldadura nas dimensões x/y com uma precisão lateral de .1 a .3 mm, permite adaptar o percurso da ferramenta robotizada, independentemente das variações da viga e do ajuste das peças (fator essencial para o nível 4 no fabrico de estruturas metálicas).
- O fluxo digital liga o software de pormenorização à célula de soldadura: o software CAD de pormenorização, como Tekla Structures e Revit, está a integrar-se com células de soldadura automatizadas, «transferindo» diretamente os dados das juntas do modelo — sem necessidade de voltar a introduzi-los, o que reduz os erros de transcrição e abre caminho ao fluxo de peça única.
- O pré-processamento com laser de fibra alimenta diretamente as linhas de vigas: o corte das chapas da alma e dos banzos está a passar para células integradas de corte a laser de fibra, instaladas antes da estação de montagem da viga H. Isto elimina a movimentação de materiais entre processos e permite a produção contínua de estruturas metálicas — desde a chapa plana até ao corte, à soldadura de montagem, à SAW e ao endireitamento — num fluxo de trabalho único e ininterrupto.
Conselho prático para 2025
Se a sua oficina operar nos níveis 1-2, a atualização-piloto com maior retorno do investimento consiste em avançar para a soldadura robotizada com modelos paramétricos (nível 2 3), em vez de investir em equipamento de visão. Só a resolução desse estrangulamento permite muitas vezes aumentar a taxa de produção em 15-25%, com um investimento de capital substancialmente inferior.
Os robôs vão substituir os soldadores no fabrico de estruturas metálicas?
Os robôs vão substituir os soldadores? Não. Mesmo na soldadura autónoma de nível 4, serão necessários engenheiros de soldadura para supervisionar as aplicações robotizadas e verificar os procedimentos de soldadura (WPS) e os resultados dos ensaios não destrutivos (NDT). Em vez de se tornarem obsoletos, passam a supervisionar o controlo da qualidade, funções mais procuradas numa linha automatizada de soldadura de vigas do que a simples execução de cordões, como se vê nesta publicação do YouTube sobre soldadura automatizada de vigas de 75’ com visão artificial AI: “O robô ainda não consegue fazer tudo… Há pelo menos um engenheiro de soldadura dedicado numa linha destas.” Nas oficinas de fabrico que adotam automação de nível 3+, o padrão de mão de obra é consistente: o número de trabalhadores costuma passar de 5 soldadores manuais para 2 supervisores de robôs por turno, mas estas funções são mais bem remuneradas e exigem cada vez mais a credencial AWS Certified Welding Inspector (CWI). O Código de Soldadura Estrutural AWS D1.1 exige a aprovação de um inspetor certificado, independentemente do nível de automação — um robô não pode certificar a própria junta soldada. As oficinas que fazem uma transição bem-sucedida costumam começar a dar formação cruzada aos seus melhores soldadores manuais 3 a 6 meses antes da instalação, integrando-os na equipa do fornecedor responsável pela colocação em serviço. Os operadores têm de aprender a interpretar especificações de procedimentos de soldadura (WPS), avaliar as tolerâncias de ajuste e reconhecer quando o seguimento da junta se desvia do cordão. Estas competências não estão a desaparecer — são o controlo de qualidade que mantém o fabrico automatizado de estruturas metálicas seguro e em conformidade com as normas.Perguntas frequentes
Quais são as diferenças entre os requisitos de automatização da soldadura de vigas H e vigas I?
Os banzos das vigas H são significativamente mais largos do que os das vigas I (perfis europeus IPE), o que afeta dois parâmetros de automatização: a largura de contenção do fluxo e o ângulo de posicionamento da tocha. As vigas H exigem um suporte mais largo para o leito de fluxo e uma inclinação mais acentuada da tocha para evitar o transbordo nas extremidades dos banzos. Também recebem mais calor por unidade de comprimento, pelo que a unidade de endireitamento é ainda mais essencial numa linha de vigas H; uma linha para vigas I pode até funcionar sem ela.
As máquinas automatizadas de soldadura de vigas H conseguem trabalhar com vigas curvas?
As máquinas de soldadura de vigas H típicas dos níveis 1-3 trabalham com vigas direitas. Para o fabrico automatizado de vigas H curvas e arqueadas — utilizadas em coberturas e pontes de grande vão — são necessárias células de trabalho robotizadas autónomas de nível 4. A leitura adaptativa 3D acompanha a geometria real da curva e ajusta em tempo real o percurso do movimento da tocha à curva efetiva, em vez de seguir cegamente um percurso idealizado.
Este ajuste dinâmico supera os desafios à consistência da soldadura causados pela variação das juntas numa viga curva e pode justificar a especificação de soluções robotizadas com pórtico de nível 4 para trabalhar em curvas.Qual é o processo de soldadura mais comum nas linhas de produção de vigas H — SAW ou MIG/MAG?
A soldadura por arco submerso (SAW) é amplamente utilizada na maioria das soldaduras de ângulo primárias entre a alma e os banzos das linhas de produção de vigas H, graças à combinação inigualável de taxas de deposição (superiores a 45 kg/hr) e ausência de salpicos, que a torna a solução mais económica para as soldaduras longas e contínuas necessárias à produção de vigas H longitudinais. A MIG/MAG (GMAW) é normalmente utilizada apenas para fixar componentes por pontos na fase de fabrico e montagem ou para acrescentar soldaduras finais ou chapas de ligação depois da linha de produção principal. Alguns sistemas mais pequenos, baseados em robôs colaborativos, utilizam uma solução integral GMAW e aceitam a menor economia do processo nestas soldaduras longas em troca de equipamento mais barato e maior flexibilidade de gama de trabalhos para um produtor de pequenos volumes e grande variedade.
Quanto tempo demora a colocação em serviço de uma nova linha de soldadura de vigas H?
A instalação de linhas semiautomáticas básicas de vigas H com 3 estações demora normalmente 8-16 semanas, desde a confirmação da encomenda até à conclusão dos trabalhos no local, incluindo o ensaio de aceitação em fábrica (FAT), o transporte, a preparação das fundações, a instalação elétrica e a formação dos operadores. As células robotizadas totalmente automáticas com visão 3D e dispositivos de fixação à medida têm normalmente prazos de entrega de 16-24 semanas. O principal fator que condiciona o prazo é a disponibilidade de espaço para a máquina no local (fundações e serviços), o prazo de fabrico de ferramentas especiais e a complexidade da interface com sistemas de controlo de terceiros. Um sistema de nível 3 ou superior exige muitas vezes 2-4 semanas de formação para operadores e manutenção antes de atingir as taxas de produção máximas.
O que é uma máquina de fabrico de vigas H?
Uma máquina de fabrico de vigas H, ou linha de fabrico de vigas H, é uma linha de produção para fabricar e montar peças de aço com secção em H, constituídas por uma alma (vertical) e dois banzos (horizontais). Uma linha de produção típica de perfis H inclui uma máquina de montagem de perfis H (que monta e solda por pontos 3 peças de barra plana em forma de H), uma máquina de soldadura por arco submerso (para soldar automaticamente os 4 lados dos dois banzos e da alma) e uma máquina de correção (máquina de endireitamento que corrige a deformação angular após a soldadura). A gama de produção normal da linha inclui perfis H com alma de 200-2000mm, banzos de 100-600mm e vigas H com 5-18m de comprimento; a quantidade produzida pode ser de 8-30 peças/turno em linhas totalmente automáticas ou semiautomáticas.
Revisto pela Zhouxiang Engineering Team | Mais de 15 anos de experiência na conceção e implementação de sistemas de automatização da soldadura de estruturas metálicas para instalações de fabrico na Ásia, Europa e América do Norte.
Fontes: relatório IFR World Robotics 2025; The Fabricator, março de 2024; conhecimentos técnicos sobre consumíveis SAW da TWI Global; estudo de 2024 sobre parâmetros SAW da IJRASET (DOI: 10.22214/ijraset.2024.64851); guia técnico SAW da Miller Electric; estudo de mercado de 2024 da Intel Market Research sobre robôs de soldadura para estruturas metálicas.
Aviso: este guia foi compilado pela Zhouxiang, fabricante de sistemas de automação para empresas de fabrico de estruturas metálicas.
Quando apresentamos dados de mercado, citamos publicações independentes de terceiros. Os intervalos de preços referem-se aos dados de mercado de 2024-2025 e os preços variam consoante o fabricante e as opções.Artigos relacionados
- → Soldadura por arco submerso: guia do processo
- → Soldadura robotizada ou manual: comparação completa
- → Guia de cálculo do ROI da soldadura robotizada
- → Soldadura de estruturas metálicas: métodos e normas
- → Métodos de programação de robôs de soldadura
- → Soldadura industrial 2026: soluções robotizadas para trabalhos pesados

