
Contacte a Zhouxiang

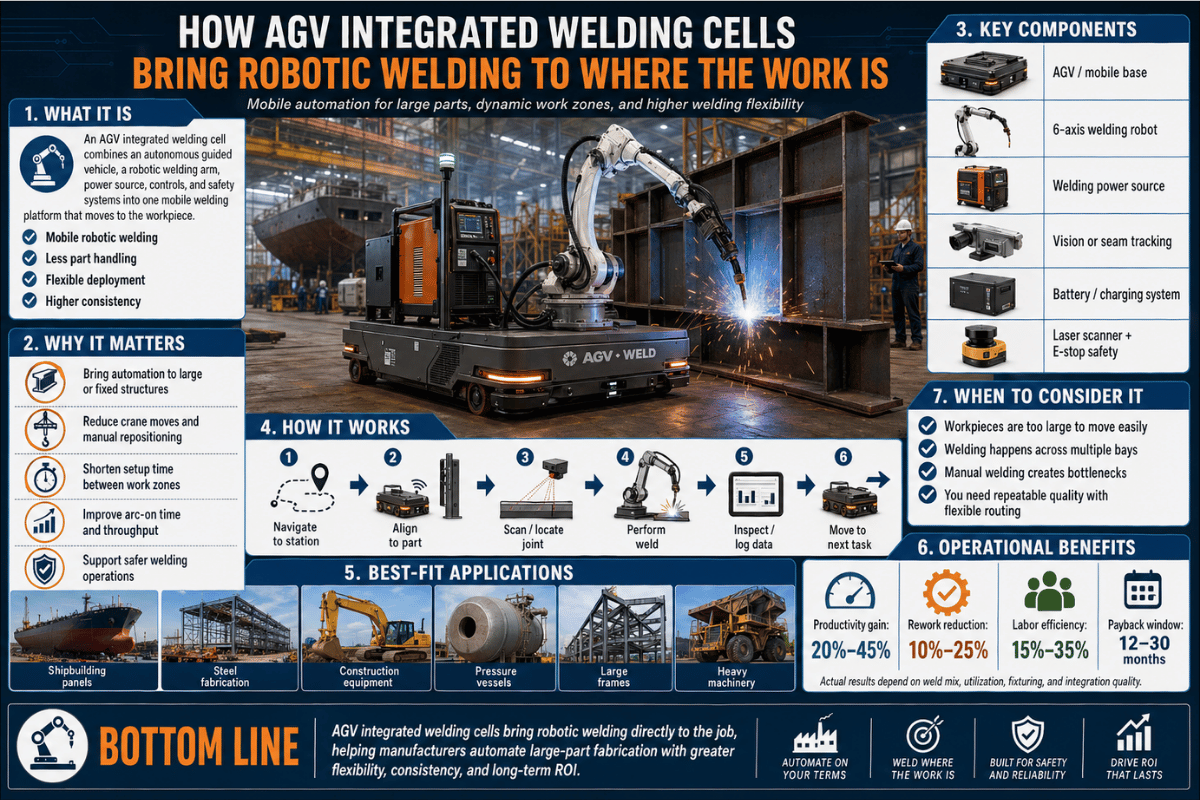
Como as células de soldadura integradas com AGV levam a soldadura robotizada até às peças
Uma célula de soldadura integrada com AGV é um sistema completo de soldadura robotizada montado num veículo guiado automaticamente, que desloca o robô até à peça de trabalho, em vez de esperar que um empilhador leve a peça para uma célula fixa. Este guia explica o que é, como funciona, em que situações se destaca e em quais não, quanto custa e como instalá-la na fábrica, com base em dados de engenharia de instalações de 2025-2026 e em fontes validadas do setor.Especificações rápidas — célula de soldadura com AGV típica
| Tipo de tração | Com rodas (pavimentos de betão) / sobre lagartas (superfícies irregulares) |
| Velocidade de deslocação | 1,0–3,0 km/h com carga |
| Peso do sistema (configuração completa) | 2 000–3 000 kg |
| Braço robótico | 6 eixos, repetibilidade de ±0,05 mm |
| Precisão da visão por câmara | 0,1 mm (laboratório) / 0,2–0,3 mm (produção com arco elétrico) |
| Alimentação elétrica | ~50 KVA, 380V/50Hz, 3 fases |
| Processos de soldadura | MIG/MAG (o mais comum), TIG, SAW, híbrido de laser de fibra |
| Intervalo do investimento de capital | $80K–$250K+ consoante a carga útil e a visão artificial |
| Prazo de retorno típico | 12–24 meses (taxa de produção 3–5× superior à soldadura manual) |
O que é uma célula de soldadura integrada com AGV?
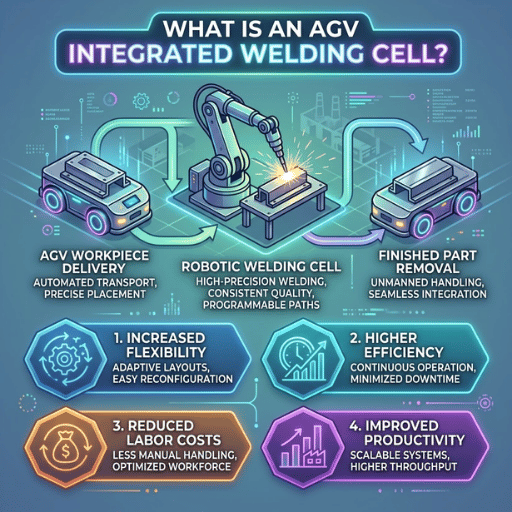 Uma célula de soldadura integrada com AGV é uma célula de soldadura robotizada cuja base é um veículo guiado automaticamente (AGV): um carro autónomo que transporta o robô, a fonte de alimentação para soldadura, o alimentador de fio e o sistema de visão artificial até à peça de trabalho, onde solda. Nas células de soldadura automatizadas convencionais, o robô fica fixo numa gaiola, e a peça tem de ser içada, posicionada num dispositivo e levada para dentro da gaiola. As células com AGV invertem esta lógica: é a célula que vai até à peça.
O AGV segue um percurso predefinido, utilizando fita magnética, marcadores QR, triangulação laser ou um sistema de orientação híbrido. A camada de segurança é controlada pela ISO 3691-4 (veículos industriais sem condutor). Do lado da soldadura, a célula inclui normalmente um braço articulado de 6 eixos, uma fonte de alimentação MIG/MAG de 350-500 A e um laser de linha ou uma câmara estéreo 3D que localiza a junta quando o carro estaciona. A segurança do sistema robótico é regida pela recém-publicada ISO 10218-1:2025, enquanto a segurança da integração é abrangida pela ISO 10218-2.
As células com AGV inserem-se no setor mais amplo das células de soldadura robotizada, que a Research and Markets estimou em $4,22 billion em 2026, prevendo que alcance $6,08 billion até 2030, com uma taxa de crescimento anual de 9,5%. As células com AGV são o segmento de crescimento mais rápido, pois ultrapassam a limitação mais comum das células fixas: a mobilidade da peça de trabalho.
Esta tecnologia partilha a mesma família que os AGV de movimentação de materiais usados em linhas de montagem automóvel e no transporte em armazéns, mas a variante de soldadura acrescenta um robô, uma fonte de alimentação para soldadura e um sensor de seguimento da junta. Enquanto os sistemas convencionais de movimentação transportam paletes entre postos, o AGV configurado para soldadura leva a célula de produção até à peça — uma solução prática quando esta é demasiado grande ou pesada para um empilhador ou uma linha de transporte, e útil para aumentar a produção sem ampliar a área fabril. Os percursos definidos por software também minimizam o custo de reencaminhamento quando o layout da fábrica muda.
O que é a integração de um AGV?
A integração de um AGV consiste em ligar a parte do AGV de uma célula de soldadura ao restante ambiente de produção: à fonte de alimentação para soldadura, ao posicionador ou rotador, aos scanners de segurança, à infraestrutura de orientação ao nível do pavimento e ao PLC ou MES da fábrica. Quando é bem feita, o operador carrega um trabalho, o AGV desloca-se até à próxima peça de trabalho, o robô solda, o carro recarrega automaticamente entre ciclos e um supervisor vê toda a frota num único painel. Quando é mal feita, o robô solda na perfeição num carro que fica preso numa junta de dilatação do pavimento de betão e não consegue alertar a linha.Como funciona uma célula de soldadura com AGV? — Componentes do sistema
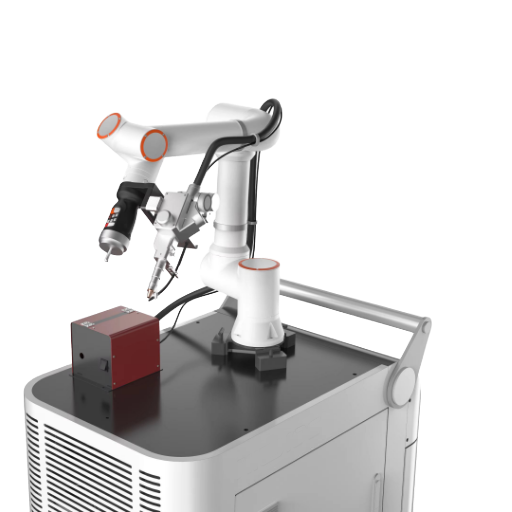 Uma célula de soldadura com AGV gere 5 subsistemas. Os elementos mecânicos são simples; é o fluxo de informação entre os vários componentes que provoca a maioria dos atrasos na integração.
1. Base do AGV
Camada de mobilidade. Desloca-se sobre rodas ou lagartas e inclui sensores de direção, scanner de segurança, baterias e interface de carregamento. Velocidade de 1,0-3,0 km/hr, consoante o tipo de tração.
2. Braço robótico de 6 eixos
Manipulador articulado que segura a tocha de soldadura. Distingue-se pela repetibilidade (aproximadamente 0,05 mm) e pelo alcance (cerca de 1,4 m a 2,0 m a partir da base). Depois de o carro estacionar, o braço de 6 eixos executa o percurso de soldadura.
3. Fonte de alimentação para soldadura
Para aço estrutural, utiliza-se normalmente um inversor MIG/MAG de 350-500 A, com cabeças intercambiáveis de TIG, arco submerso e soldadura híbrida por laser de fibra, montadas como opções modulares «plug-in». A potência máxima consumida situa-se entre 30-50 KVA.
4. Visão artificial e seguimento da junta
Um laser de linha ou uma câmara 3D analisa a junta, identifica a posição real do cordão de soldadura e gera as correções necessárias ao percurso da célula robotizada. Isto é importante porque raramente a peça de trabalho se encontra a menos de 0,05 mm da posição programada.
5. Camada de segurança e comunicações
Scanners laser de 360° e circuitos de paragem de emergência, além de uma ligação de fieldbus (Modbus TCP, EtherNet/IP ou PROFINET) ao PLC da fábrica. Obrigatório ao abrigo da ISO 10218-2.
- Atribuição da posição — o operador carrega ou seleciona um programa de soldadura; o sistema localiza a peça de trabalho no mapa do layout.
- Navegação — o AGV desloca-se até ao destino com os scanners de deteção de obstáculos ativos durante todo o percurso.
- Alinhamento — depois de estacionar, o sensor de visão artificial localiza a junta e corrige os desvios de posicionamento da peça; se existir um posicionador, este inclina a peça.
- Soldadura e reposicionamento — o braço de 6 eixos acompanha a junta, o carro avança lentamente para soldar cordões longos e a bateria recarrega automaticamente durante os períodos de inatividade.
📐 Nota de engenharia — A diferença real dos 0,1 mm
Para ver um exemplo de como estes subsistemas são normalmente integrados numa configuração de produção, consulte a gama de robôs móveis de soldadura com AGV da Zhouxiang, fornecida com o braço de 6 eixos CRP2010A, a fonte MIG/MAG Aotal NBC500RP Plus de 500 A, o sistema de visão TracerStudio e um conjunto integrado de scanners de segurança.
Em laboratório, os sistemas de visão artificial atingem uma precisão de 0,1 mm a uma distância de ~500 mm, com condições de iluminação controladas e ideais. Numa fábrica em funcionamento — com o arco elétrico, os fumos de soldadura e a névoa de líquido de refrigeração junto à lente — a precisão efetiva das células de produção aproxima-se dos 0,2-0,3 mm. É suficiente para uma passagem MIG em aço estrutural (tolerância de 3 mm na preparação do chanfro), mas não para soldadura TIG multipasse em aço inoxidável com paredes de 0,8–1,5 mm ou em juntas aeroespaciais, sem limpeza adicional da lente e filtragem de imagem.
Defina as dimensões de soldadura com base nos valores da fábrica em funcionamento, não nos valores de laboratório.AGV, célula fixa, robô colaborativo ou pórtico — critérios para decidir
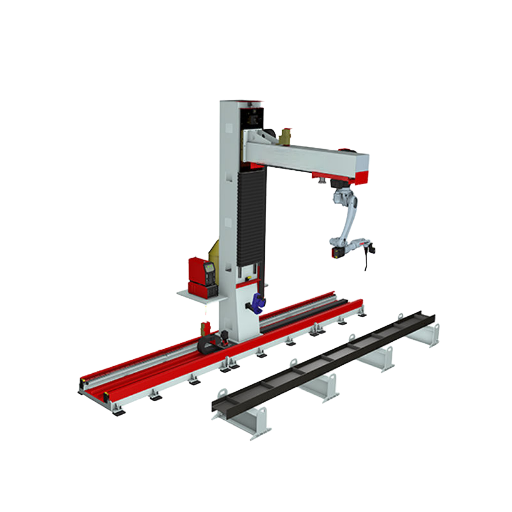
O erro de aquisição mais comum é, de longe, escolher o formato errado. As células com AGV não são melhores do que as células fixas: são simplesmente a solução adequada para um tipo específico de problema. Segue-se uma comparação direta, sob a forma de uma matriz de avaliação que pode aplicar à sua fábrica.| Critério | Célula com AGV | Célula fixa | Robô colaborativo | Pórtico/braço em consola |
|---|---|---|---|---|
| É possível deslocar a peça de trabalho? | Não (a célula desloca-se) | Sim (içar até à gaiola) | Sim (peças pequenas) | Peças longas sob o carril do pórtico |
| Flexibilidade do layout | Alta — reencaminhamento por software | Baixa — gaiola fixa | Média — deslocação com empilhador | Baixa — vão fixo do carril |
| Tempo de ciclo típico | Mais lento (deslocação + soldadura) | O mais rápido (apenas soldadura) | Lento (limites de velocidade por motivos de segurança) | Rápido em cordões longos |
| Investimento de capital inicial (típico) | $80K–$250K+ | $120K–$300K+ | $40K–$120K | $200K–$800K+ |
| Aplicação mais adequada | Peças de trabalho grandes e imóveis; fábricas com vários postos | Peças pequenas a médias, grandes volumes, uma única referência | Oficinas de produção por encomenda, baixo volume, peças variadas | Vigas longas, pilares, cordões no casco |
Pontuação de adequação do AGV (critérios de decisão em 6 dimensões)
Atribua a cada dimensão uma pontuação de 0 a 2, de acordo com a sua operação. A pontuação total varia entre 0 e 12.- ① Mobilidade da peça de trabalho (0–2) — 2: não é possível deslocá-la de forma económica (painéis do casco de 12 m, vigas estruturais de 18 m). 1: pode ser deslocada, mas lentamente. 0: pode ser facilmente posicionada numa gaiola.
- ② Volatilidade do layout (0–2) — 2: o mix de produção e o layout da fábrica mudam trimestralmente. 1: mudam anualmente. 0: processo estável numa única linha.
- ③ Cobertura de vários postos (0–2) — 2: os postos de soldadura estão distribuídos por >500 m². 1: 100–500 m². 0: uma única bancada.
- ④ Condições do pavimento (0–2) — 2: betão betonado com juntas de dilatação regulares. 1: superfícies variadas. 0: pavimento irregular ou trabalho no exterior (favorece uma variante sobre lagartas ou uma célula fixa).
- ⑤ Disponibilidade de operadores qualificados (0–2) — 2: não há soldadores disponíveis para contratar. 1: mercado de trabalho restrito. 0: equipa completa de soldadores qualificados.
- ⑥ Meta de produção (0–2) — 2: é necessário aumentar a produção atual em 3–5× sem ampliar a área fabril. 1: é necessário aumentá-la em 1,5–2×. 0: a taxa de produção atual é suficiente.
Interpretação da pontuação
Pode encontrar uma versão simplificada desta avaliação, com 4 perguntas, no seletor de robôs móveis de soldadura com AGV, para obter uma estimativa rápida para a sua fábrica.
- 8–12 → o AGV é o formato adequado. As vantagens de mobilidade e flexibilidade do layout compensam o ciclo de deslocação e soldadura, ligeiramente mais lento.
- 5–7 → considere uma solução híbrida. Combine uma célula com AGV para as peças imóveis com uma célula fixa ou uma célula de soldadura robotizada de posto único para as restantes.
- 0-4 → opte por um formato fixo. Um pórtico, um braço em consola ou um robô colaborativo de soldadura, em vez de uma célula industrial completa, proporcionará um ciclo mais rápido e um investimento de capital inferior.
Em que situações as células de soldadura com AGV são adequadas (e em quais não são)
 A realidade é esta: as células com AGV são adequadas para um conjunto restrito de situações e inadequadas para outro conjunto igualmente restrito. Ambos são importantes na aquisição.
✔ Situações em que as células com AGV são adequadas
-
- Painéis do casco e do convés na construção naval. As instalações documentadas da Zhouxiang em estaleiros navais processam, em média, ~14 painéis por turno em painéis de fundo duplo de 12 m, com sistemas de alcance alargado — face a 6 na soldadura manual.
- Vigas e pilares de aço estrutural. Os fabricantes por encomenda que trabalham com 80+ configurações de vigas diferentes por semana conseguem alterações de série inferiores a 3 minutos ao fazer alterações no layout através do software.
- Soldaduras circunferenciais em tubagens no local. Unidades de classe IP65 com gestão térmica ativa executam soldaduras circunferenciais no exterior, em condições de temperatura ambiente elevada, onde os ciclos de trabalho dos soldadores manuais diminuem drasticamente. O ganho de produtividade face à soldadura manual depende da temperatura ambiente e da geometria da junta, mas a diferença entre os métodos aumenta com o calor.
- Fabrico pesado para contratos OEM. Os contratos OEM Tier-1 exigem cada vez mais telemetria por soldadura e rastreabilidade ao longo do ciclo de vida. Instalações documentadas da Zhouxiang em conjuntos estruturais de aço de alta resistência Q690D, incluindo a produção de braços de escavadoras da Yangtze, registam taxas de defeitos próximas de 0,3% — muito abaixo dos valores de referência típicos da soldadura manual.
⚠ Situações em que as células com AGV não são adequadas
- Peças pequenas e repetitivas numa única linha. Para peças pequenas, uma célula fixa oferece um ciclo mais rápido, desde que a instalação permita içá-las e posicioná-las de uma só vez. Consulte a soldadura robotizada de peças pequenas em grandes volumes para este perfil de produção.
- Fabrico de precisão em salas limpas ou para o setor aeroespacial, sensível às condições ambientais. Os requisitos de limpeza, controlo de FOD e remoção de partículas do pavimento da classe ISO 14644 são incompatíveis com o tráfego livre de veículos de transporte com rodas. Um pórtico ou uma célula fixa é a solução adequada.
- Fábricas existentes com pouca flexibilidade nos corredores estreitos. Os raios de viragem dos AGV são uma limitação real: nas fábricas onde os corredores dos empilhadores também são os percursos dos montadores, o carro simplesmente não consegue virar. As obras adicionais no pavimento para repintar as linhas dos corredores custam muitas vezes mais do que a própria célula.
Custos e ROI: quanto custa realmente uma célula de soldadura com AGV?
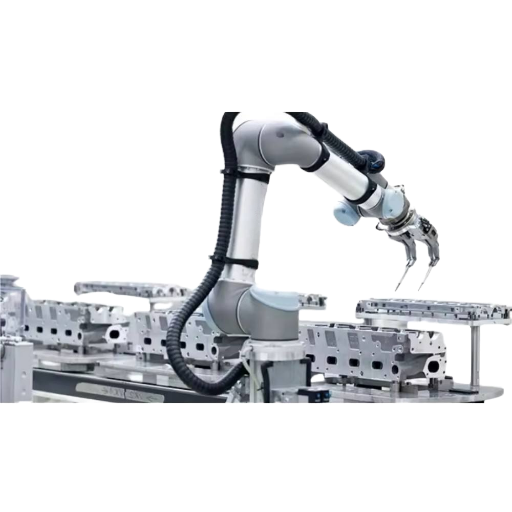 O investimento de capital depende da carga útil, da sofisticação da visão artificial e do âmbito da integração. Três níveis cobrem a maioria dos cenários de aquisição.
| Nível | Intervalo | Mais adequado para | Prazo de retorno típico |
|---|---|---|---|
| $ Standard | $80K–$150K | Fábricas interiores com pavimento de betão; apenas MIG/MAG; orientação magnética | 12–18 meses |
| $$ Heavy / Laser | $150K–$250K | Plataforma reforçada, híbrido de laser de fibra, orientação por laser/SLAM | 18–24 meses |
| $$$ Custom OEM | $250K+ | Geometria totalmente personalizada, vários processos, software de gestão de frotas | 24–36 meses (consoante o volume) |
📐 Nota de engenharia — Uma fórmula prática para calcular o ROI
Poupança anual ≈ (Soldadores substituídos × salário total × multiplicador da taxa de produção) − (1 operador × salário total + depreciação da célula + manutenção + diferença de consumíveis)
Onde: o salário total inclui um fator de cerca de 30% para benefícios e custos gerais, acrescido ao salário base; o multiplicador da taxa de produção é indicado como 3-5 para ciclos de trabalho MIG/MAG; a diferença nos consumíveis é pequena, mas não deve ser ignorada em aplicações de grande volume. A maioria dos compradores B2B de células AGV obtém o ROI no prazo de dois anos.
12–24 meses
Intervalo de retorno documentado
3–5×
Taxa de produção face à soldadura manual
~90%
Redução da taxa de defeitos
Solicite uma proposta para uma célula com AGV personalizada →
Roteiro de integração: como adicionar uma célula com AGV à linha de produção
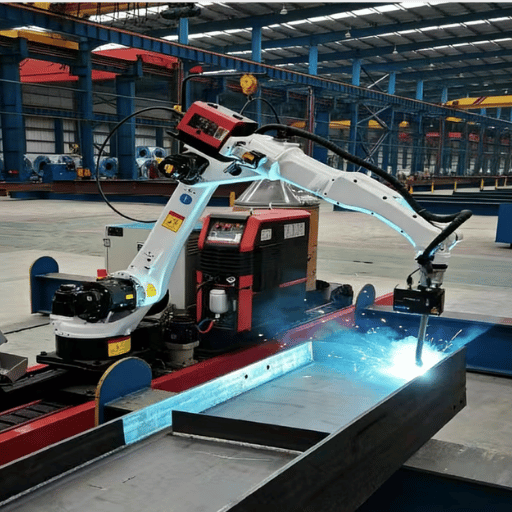 Raramente é a parte do AGV que causa problemas. O ponto crítico é a integração com a fábrica. Os relatórios de lições aprendidas do setor e as análises posteriores às instalações de AGV mal sucedidas apontam para o mesmo plano de 5 etapas e os mesmos 3 riscos ocultos.
Lista de verificação da integração em 5 etapas
- ✔ Levantamento do local e análise do pavimento. Mapeie cada junta de dilatação do betão, canal de drenagem, percurso dos montadores, rota dos empilhadores e calha de cabos. A subestimação desta etapa é a razão mais comum para os atrasos na instalação de AGV.
- ✔ Mapeamento da interface do PLC. Decida qual o fieldbus que transportará as comunicações entre a célula e a linha — Modbus TCP, EtherNet/IP ou PROFINET — e documente todos os sinais: pedido de trabalho, posição atingida, soldadura concluída, falha, paragem de emergência.
- ✔ Sincronização do dispositivo de fixação e do posicionador. Se a peça de trabalho estiver num posicionador ou rotador motorizado, a célula com AGV tem de coordenar os tempos de movimento. O robô só inicia a soldadura depois de o posicionador indicar «dentro da tolerância».
- ✔ Planeamento das zonas de segurança. Defina a distância de separação de proteção para o AGV em movimento e para o arco de soldadura. Cumpra a ISO 10218-2 para a segurança da integração e a OSHA Subpart Q (Welding, Cutting, and Brazing) para os riscos específicos da soldadura.
- ✔ Formação dos operadores e testes em modo de observação. Mantenha a célula em modo de observação (programada, mas sem suportar a carga de produção) durante pelo menos um turno antes da transferência definitiva. Registe todas as falhas, situações de quase acidente e interrupções de ciclo.
⚠️ Importante — Os 3 riscos ocultos que a maioria dos compradores não deteta
- Precisão do levantamento do pavimento. Uma diferença de altura de 5 mm numa junta de dilatação não é visível numa planta do pavimento e constitui um obstáculo para um AGV com rodas. Os relatórios de entrada em funcionamento de AGV identificam frequentemente os levantamentos incompletos do pavimento como a causa mais citada dos problemas de resolução após a instalação.
- Alterações na complexidade do processo. Os layouts mudam. Surgem novos dispositivos de fixação. Os fabricantes subestimam a complexidade da instalação de AGV e só se apercebem das limitações quando o carro não consegue adaptar-se a uma alteração trimestral do layout.
- Protocolo das baterias e do carregamento. As avarias dos AGV estão muitas vezes relacionadas com níveis de água das baterias negligenciados e com o desgaste progressivo das rodas, que reduz a precisão da navegação automática. Defina um protocolo de manutenção e inclua-o nas listas de verificação da mudança de turno desde o primeiro dia.
Perspetivas do setor para 2026: evolução das células de soldadura com AGV
Três sinais vão moldar os próximos 24 meses do segmento das células de soldadura com AGV. Cada um é referenciado numa publicação formal, e não num fornecedor.
Dimensão do mercado — categoria mais ampla
Sinal 1 – A soldadura adaptativa baseada em AI passa da fase de ensaios à prática normativa. A monitorização contínua da qualidade da soldadura e os ajustes dos parâmetros do processo com base em amostras, apoiados por telemetria de monitorização da soldadura, serão o principal fator de diferenciação no desenvolvimento de produtos em 2026: a célula deteta, decide e inicia ajustes durante a mesma passagem de soldadura.
Sinal 2 – As frotas conectadas substituem as células isoladas. As decisões de aquisição passam de «comprar uma célula» para «comprar uma frota e geri-la num único painel». As frotas, coordenadas ao nível da célula (quem carrega e quando; gestão do fluxo de tráfego; distribuição de trabalhos), começam a constituir uma vantagem competitiva. A passagem de uma unidade para um carro único reduz o risco de um ponto único de falha, que atrasa as instalações de uma só unidade. Para compradores e integradores, a oportunidade mais rentável é um pacote de software de gestão de frotas associado ao equipamento.
Sinal 3 – A utilização de gémeos digitais antes da instalação torna-se obrigatória. A modelação da célula antes de esta chegar ao chão de fábrica — percurso do AGV, envelope de alcance do robô, sobreposição das zonas de segurança com os percursos dos trabalhadores — reduz o maior risco de integração difícil de corrigir. Até ao final de 2026, espera-se que esta prática seja a norma em encomendas superiores a $200 K.
A Research and Markets estima o mercado de células de soldadura automatizadas em $3,84 B (2025) → $4,22 B (2026) → $6,08 B (2030), com uma taxa de crescimento anual composta de 9,5%, impulsionada pelo investimento em fábricas inteligentes, pela adoção da soldadura baseada em AI e pela escassez de mão de obra. A previsão IFR World Robotics 2025 confirma o contexto do setor: foram instalados 542 000 robôs industriais em todo o mundo em 2024, o segundo valor mais elevado de que há registo.
«A verdadeira mudança em 2026 é a passagem de células robóticas isoladas para sistemas inteligentes e conectados. Os fabricantes que encaram a área de soldadura como uma frota — em vez de um conjunto desordenado de robôs dispersos — fornecem os dados de que a soldadura com AI precisa.» — Perspetiva sintetizada de analistas do setor, baseada no relatório 2026 Trends Shaping Welding Automation da Pemamek e nas perspetivas para 2026 da Xiris sobre monitorização da soldaduraUma norma a acompanhar: a ISO 10218-1:2025 substitui a edição de 2011, em vigor há décadas. Os integradores com documentação e avaliações de riscos baseadas na redação de 2011 terão de as atualizar. Antes de confirmar uma encomenda com entrada em serviço prevista para 2026, solicite ao fornecedor o pacote de conformidade com a 10218-1:2025.
Fale com a equipa de engenharia sobre o seu projeto →
Perguntas frequentes
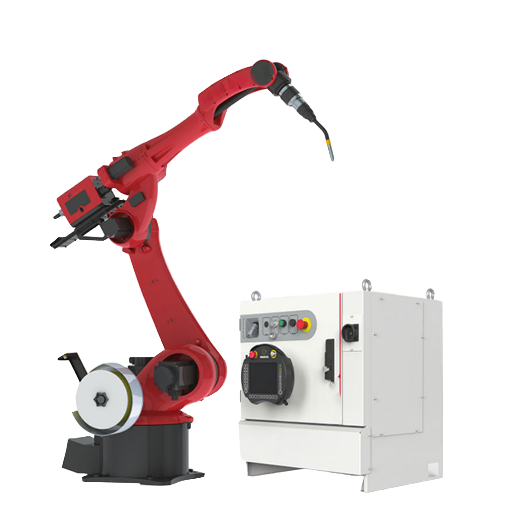
P: Quanto custam os robôs AGV?
Ver resposta
Uma célula AGV concebida para soldadura enquadra-se normalmente em três escalões: $80K–$150K para uma célula MIG/MAG standard com rodas, $150K–$250K para uma configuração híbrida com elevada capacidade de carga ou laser, e $250K ou mais para sistemas OEM totalmente personalizados com gestão de frota. O investimento de capital é apenas metade da equação; a poupança salarial total resultante da redução do número de soldadores, juntamente com a diminuição do retrabalho, determina grande parte do prazo de retorno do investimento.
P: Qual é a diferença entre AGV, AMR e AGC?
Ver resposta
Um AGV (veículo guiado automaticamente) segue um percurso definido — fita magnética, códigos QR ou triangulação laser. Um AMR (robô móvel autónomo) navega dinamicamente com recurso a SLAM e câmaras 3D, alterando o percurso em tempo real para contornar pessoas e obstáculos. Um AGC (carro guiado automaticamente) é uma variante mais simples e económica do AGV, normalmente sem inteligência a bordo para além do seguimento de linha. Nas células de soldadura, o AGV é de longe a opção mais comum, porque a soldadura tolera percursos previsíveis e beneficia da repetibilidade do processo.
P: Quanto custa, em geral, uma célula de soldadura?
Ver resposta
Considerando todos os formatos, os preços das células de soldadura vão de cerca de $40K para uma pequena instalação com robô colaborativo a $800K+ para um sistema de pórtico de grandes dimensões com vários robôs. As células industriais fixas custam normalmente entre $120K–$300K. As células AGV situam-se na faixa intermédia ($80K–$250K). O preço varia em função da capacidade de carga, da complexidade do processo de soldadura, do nível de sofisticação da visão artificial e do âmbito da integração.
P: Uma célula AGV de soldadura consegue trabalhar com peças de grandes dimensões?
Ver resposta
Sim — essa é a sua principal aplicação. A célula AGV desloca-se até à peça de trabalho, pelo que as dimensões da peça dependem do espaço disponível no chão de fábrica e do envelope de soldadura, e não do tamanho de uma estrutura de fixação. Entre as aplicações documentadas contam-se painéis de fundo duplo de 12 m em estaleiros navais e vigas estruturais de 18 m em áreas de fabrico. Para peças de trabalho que excedam o alcance do robô, duas células coordenadas ou um braço com deslocação linear ampliam a área de cobertura.
P: Que processos de soldadura são suportados pelas células AGV?
Ver resposta
MIG e MAG são os processos mais comuns, porque o ciclo de trabalho, a taxa de deposição e a linha de alimentação dos consumíveis se adequam à operação com AGV. A soldadura TIG também é suportada e utilizada em aço inoxidável de parede fina ou em cordões de soldadura de precisão para a indústria aeroespacial, mas a taxa de produção é inferior. A soldadura por arco submerso (SAW) é utilizada no fabrico pesado. Existem configurações híbridas com laser de fibra para aplicações de chapa fina e alta velocidade. A seleção depende da espessura do metal, da taxa de deposição e da classe de inspeção final da soldadura.
P: Os AGV estão a substituir os soldadores?
Ver resposta
Não da forma sugerida pelo título. As células AGV transformam o trabalho de soldadura, aumentando a procura de operadores, programadores e profissionais de garantia da qualidade, em vez de eliminarem postos de trabalho ligados à soldadura. As projeções da American Welding Society indicam que serão necessários 320 500 novos profissionais de soldadura nos Estados Unidos até 2029, mesmo com a rápida adoção da automação — a procura recai sobre operadores qualificados, capazes de operar células, interpretar dados de qualidade e intervir em situações atípicas. As células tratam do trabalho repetitivo e de grande volume; as pessoas tratam da variedade, do retrabalho e da qualificação.
Revisto pela Divisão de I&D da Zhouxiang
Revisto pela Divisão de I&D da Zhouxiang Robô de soldadura — 33 anos de automação da soldadura industrial, um portefólio de 200+ patentes (incluindo 50+ patentes de invenção) e células de soldadura instaladas em 60+ países. Redigido por Li Wei, engenheiro sénior de automação (CWI / membro da AWS), com 18 anos de experiência em sistemas de automação da soldadura.
Sobre esta análise
Os intervalos de custos e os prazos de ROI indicados neste guia sobre células de soldadura integradas com AGV baseiam-se em instalações documentadas da Zhouxiang em estaleiros navais, estruturas metálicas, condutas e fabrico pesado, e foram comparados com a previsão para 2026 de células de soldadura automatizadas da Research and Markets (CAGR de 9,5%), os números de instalações do IFR World Robotics 2025 e as projeções para a mão de obra de soldadores nos EUA apoiadas pela AWS. A pontuação AGV-Fit é original deste artigo e reflete a forma como os integradores da Zhouxiang avaliam as vantagens e desvantagens do AGV face às células fixas em processos reais de aquisição.
Referências e fontes
- ISO 10218-1:2025 — Robótica: requisitos de segurança (Parte 1: robôs industriais) — International Organization for Standardization
- ISO 10218-2 — Requisitos de segurança para robôs industriais: integração — International Organization for Standardization
- OSHA 29 CFR 1910 Subparte Q — Soldadura, corte e brasagem — U.S. Occupational Safety and Health Administration
- Projeções da força de trabalho de soldadura nos Estados Unidos — serão necessários 320 500 novos profissionais até 2029 — com o apoio da American Welding Society (AWS); dados da Lightcast Knowledge Base
- Relatório World Robotics 2025 — 542 000 robôs industriais instalados em 2024 — International Federation of Robotics
- Relatório de mercado das células de soldadura automatizadas 2026 — $4.22B → $6.08B, 9,5% CAGR — Research and Markets
- Tendências que estão a moldar a automação da soldadura em 2026 — análise do setor da Pemamek
Artigos relacionados
- Como escolher um robô de soldadura — guia de seleção
- Soldadura robotizada vs. soldadura manual — custo, qualidade e velocidade
- Cálculo do ROI da soldadura robotizada — fórmula e valores reais
- Estação robotizada de soldadura com carril de translação no solo — funcionamento e seleção
- 15 principais fabricantes de robôs de soldadura — panorama do setor em 2026
- Robô colaborativo de soldadura vs. robô industrial — escolha da configuração adequada

