
Contacte a Zhouxiang

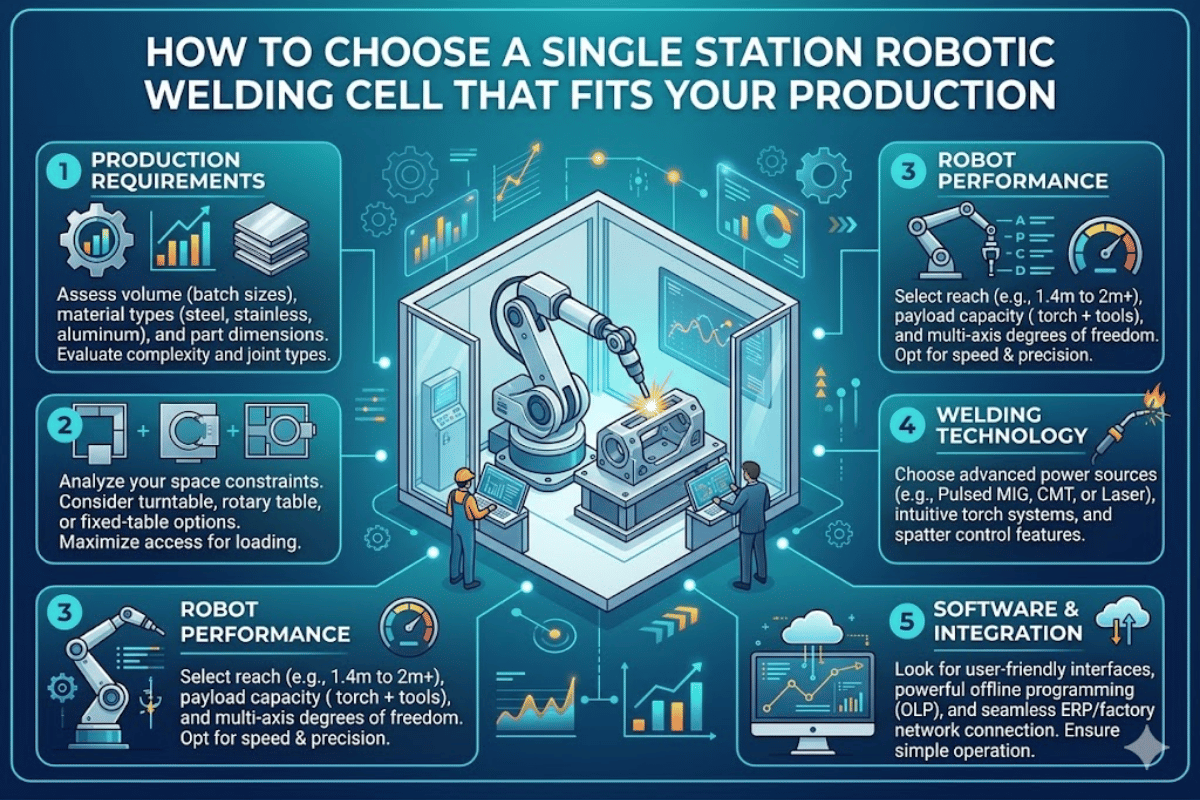
Como escolher uma célula de soldadura robotizada de posto único adequada à sua produção
As oficinas de soldadura de maior dimensão, que produzem 50 a 500 peças idênticas e repetíveis por dia, enfrentam a mesma questão: uma célula de soldadura robotizada de posto único é suficiente ou será melhor passar diretamente para uma configuração de posto duplo? A resposta depende sobretudo das dimensões das peças, da duração do ciclo de soldadura e da capacidade do operador para carregar rapidamente a peça de trabalho seguinte. Este guia apresenta os subconjuntos, as configurações, os preços e as decisões de projeto, com base em dados de mais de 1 000 instalações de células de soldadura robotizada em oficinas de fabrico de aço, construção naval e indústria pesada.O que é uma célula de soldadura robotizada de posto único?
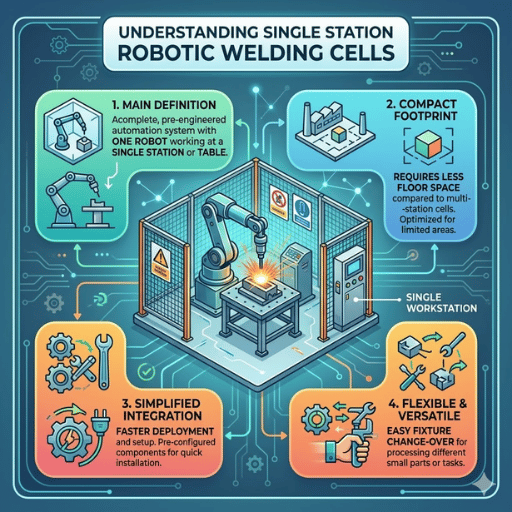 Uma célula de soldadura robotizada de posto único é um sistema de soldadura automatizado autónomo, no qual um robô e um posicionador de peças de trabalho partilham uma área de trabalho fixa. O operador carrega uma peça de trabalho e sai para lá do limite da célula de segurança. Em seguida, o robô executa um processo de soldadura previamente programado, seja soldadura por arco MIG/MAG, TIG ou soldadura a laser.
Ao contrário de uma linha de produção completa, repleta de estações com vários robôs e que muitas vezes exige um pavilhão inteiro, uma célula de posto único ocupa aproximadamente 3 m × 4 m (cerca de 130 sq ft) de espaço no chão de fábrica. Esta área reduzida é a forma mais económica de iniciar a transição da soldadura manual para a automação.
542,000
Robôs industriais instalados em todo o mundo em 2024
21%
Utilizados em aplicações de soldadura e brasagem
$10.38B
Dimensão do mercado mundial da soldadura robotizada (2025)
Fonte: Relatório World Robotics 2025 — International Federation of Robotics
A procura de automatização da soldadura continua a crescer devido à escassez cada vez maior de profissionais qualificados nas profissões ligadas à soldadura. Oficinas que antes dependiam de três ou quatro soldadores experientes já não conseguem preencher sequer um posto. Uma célula de soldadura robotizada de posto único permite que operadores com formação básica mantenham a produção enquanto o soldador trabalha na programação e no controlo da qualidade.Componentes principais de uma célula de soldadura robotizada
 Todas as células de soldadura robotizada, pré-concebidas ou construídas por medida, incluem os mesmos oito grupos funcionais de componentes. Compreender a função de cada elemento ajuda a evitar especificações excessivas, que desperdiçam dinheiro, ou insuficientes, que limitam a capacidade futura de produção.
1. Robô de soldadura (braço articulado de 6 eixos)
O braço robótico conduz a tocha de soldadura ao longo do percurso programado, com precisão repetível. Os robôs industriais de soldadura têm normalmente 6 eixos de movimento, repetibilidade de 0,05 mm e capacidade de carga de 6-20 kg. O alcance pode variar entre 1 400 mm nos braços mais pequenos e 2 010 mm nos modelos de maior alcance. Escolha o comprimento adequado à maior dimensão das suas peças soldadas.| Especificação | Robô para célula standard | Robô de maior alcance |
|---|---|---|
| Eixos | 6 | 6 |
| Alcance | 1 440 mm | 2 010 mm |
| Capacidade de carga | 10 kg | 12 kg |
| Repetibilidade | ±0,05 mm | ±0,05 mm |
| Índice de proteção | IP56 / IP67 | IP56 / IP67 |
| Peso | 210 kg | 313 kg |
2. Fonte de alimentação para soldadura
A fonte de alimentação para soldadura controla a tensão do arco, a velocidade de alimentação do fio e os parâmetros de soldadura. As fontes com inversor digital, disponíveis de fabricantes como Miller, Fronius e Aotai, entre outros, permitem ao controlador do robô ajustar os parâmetros durante a soldadura. Esta função é essencial para peças com geometrias de junta diferentes. Compare a corrente nominal da fonte com a espessura máxima do material utilizado: 350A cobre uma vasta gama de aplicações em aço estrutural; 500A destina-se à soldadura de chapas espessas para trabalhos pesados.3. Posicionador
O posicionador manipula e orienta a peça de trabalho para que o robô alcance todas as juntas de soldadura na posição que produz menos salpicos e a melhor qualidade da soldadura. Os tipos e as opções mais comuns incluem:- Os posicionadores com fuso principal e contraponto seguram uma peça de trabalho cilíndrica ou enquadrada entre duas placas rotativas — uma configuração destinada a conjuntos de tubos e secções de vigas.
- As mesas rotativas de eixo único com servocomando orientam peças planas para uma soldadura de ângulo eficiente em todo o perímetro.
- Os posicionadores basculantes e rotativos em forma de L ou H incluem um eixo rotativo para peças soldadas tridimensionais mais complexas, como suportes e chapas de reforço.
4. Dispositivo de fixação e sistema de aperto
Os dispositivos de fixação mantêm as peças em bruto na posição correta para garantir a colocação repetível das soldaduras. Um dispositivo bem testado equilibra a força de aperto e a dilatação térmica: um aperto excessivo deforma as peças à medida que a temperatura aumenta durante o ciclo de soldadura. Os sistemas de aperto pneumáticos ou hidráulicos libertam as peças automaticamente após a soldadura, reduzindo o tempo de descarga em 40-60% face aos grampos de alavanca.5. Controlador do robô e interface de programação
Os controladores gerem os programas de soldadura, definem os pontos finais do percurso, sincronizam o movimento do robô com a rotação do posicionador e controlam todas as entradas e saídas (16 entradas, 16 saídas a 24VDC é uma configuração habitual). Os controladores mais avançados suportam programação offline com o software MotoSim ou RobotStudio: as trajetórias de soldadura são programadas numa estação de trabalho de engenharia e testadas offline antes de serem implementadas no chão de fábrica, poupando tempo de célula durante a preparação.6. Sistemas de segurança
Todas as células de soldadura robotizada têm de estar vedadas para proteger os operadores durante o funcionamento. Os equipamentos de segurança mais comuns incluem:- Vedação perimetral com portões de acesso interbloqueados
- Sensores de cortina de luz nas aberturas de carga e descarga
- Botões de paragem de emergência (no mínimo, um no painel do operador e outro na entrada da célula)
- Proteções contra a radiação do arco
- Sistemas de extração de fumos
💡 Dica profissional
Antes de aprovar a configuração da célula, peça ao integrador uma análise de alcance 3D. Esta confirma que o robô consegue aceder facilmente a todas as juntas de soldadura sem colidir com os dispositivos de fixação e o posicionador, identificando problemas de folga antes do fabrico.
Células de soldadura de posto único e de posto duplo
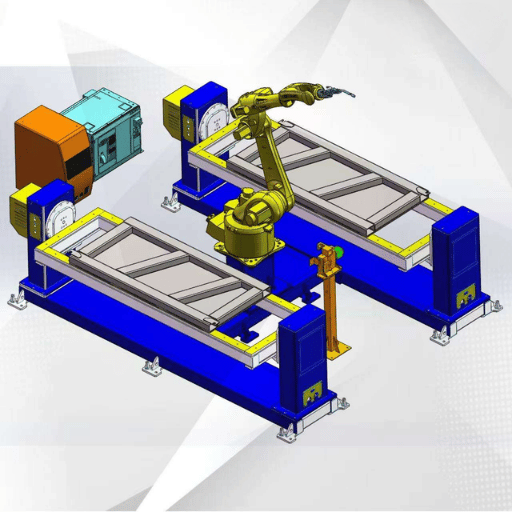 É frequente pensar-se, erradamente, que a automatização da soldadura duplica sempre a taxa de produção com uma célula de posto duplo. Na realidade, o aumento depende da relação entre a duração do ciclo de soldadura e o tempo de carga e descarga.
| Fator | Posto único | Posto duplo (mesa rotativa) |
|---|---|---|
| Área ocupada | ~12 m² (130 sq ft) | ~20 m² (215 sq ft) |
| Tempo de inatividade do robô | O robô aguarda durante a carga e descarga | O robô solda enquanto o operador carrega a outra estação |
| Tempo de mudança de estação | N/A | 2-3 segundos (rotação de 180°) |
| Aumento da taxa de produção face à soldadura manual | 3-4× com operador experiente | 4-6× (elimina a inatividade do robô durante a carga) |
| Intervalo de custos habitual | $130,000 – $200,000 | $200,000 – $350,000 |
| Mais indicado para | Grande variedade e baixo volume, peças grandes, primeira automatização | Produção de grande volume, ciclos curtos, produção contínua |
⚠️ Importante
Não conte com uma produção duplicada numa célula de posto duplo face a uma de posto único. O benefício habitual depende da relação específica entre o tempo de soldadura e o tempo de carga. Calcule o benefício potencial antes de investir numa célula maior e mais dispendiosa.
Como escolher a célula de soldadura robotizada certa para a sua oficina
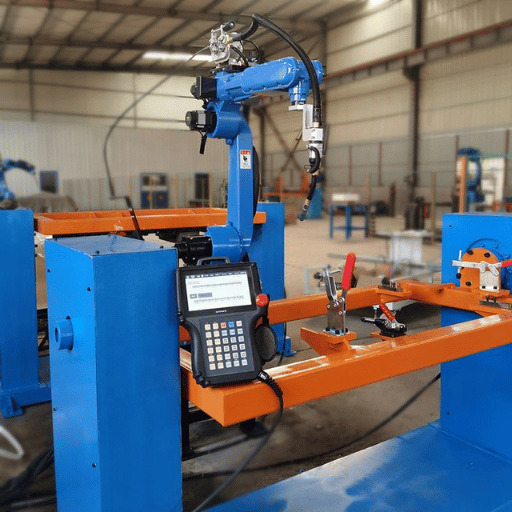 Com base em mais de 1 000 projetos de automatização da soldadura concluídos em mais de 50 países, a equipa Zhouxiang reduziu o processo de decisão a cinco pontos que explicam 90% dos erros de especificação que encontramos no terreno.
Critérios de seleção em 5 pontos
- Dimensões e peso das peças — Meça a maior peça soldada (L × W × H) e o conjunto soldado mais pesado. Estes dados determinam o alcance do robô, os limites de carga do posicionador e a área necessária no chão de fábrica.
- Tipo e posição das juntas de soldadura — Conte as juntas de cada peça soldada e registe o tipo (ângulo, topo a topo, sobreposta ou em chanfro). Oriente as peças com juntas em várias faces usando um posicionador basculante e rotativo. As peças com juntas apenas num plano podem usar uma mesa rotativa simples.
- Volume diário e variedade de peças — As oficinas com grande volume e pouca variedade beneficiam de dispositivos de fixação dedicados e células pré-concebidas. As oficinas com grande variedade e baixo volume beneficiam de placas modulares para dispositivos de fixação e utillagem e dispositivos de fixação de mudança rápida.
- Gama de materiais e espessuras — As chapas retangulares standard de aço-carbono com menos de 12 mm podem ser soldadas com parâmetros MIG standard. Materiais de maior resistência, como aço inoxidável e alumínio, ou chapas com mais de 20 mm, exigem provavelmente MIG pulsado, TIG ou soldadura com fio tandem. Cada processo influencia a escolha da fonte de alimentação para soldadura e da tocha.
- Plano de crescimento — Escolha um sistema de soldadura robotizada que acompanhe o crescimento da sua oficina e as novas necessidades. Uma célula de posto único com carril de translação no solo pode ser ampliada para 2 postos e ter o curso aumentado para peças soldadas mais compridas, sem precisar de ser substituída.
“A célula de soldadura robotizada mais dispendiosa é aquela que não corresponde às necessidades reais de produção. Já vimos oficinas comprarem sistemas de posto duplo para 200 peças soldadas por dia, quando uma célula de posto único consegue realizar todo esse trabalho e ainda deixa margem para crescer.” — Zhouxiang Engineering Team, com base nos dados de execução de projetos em mais de 1 000 instalações
Quanto custa uma célula de soldadura robotizada?
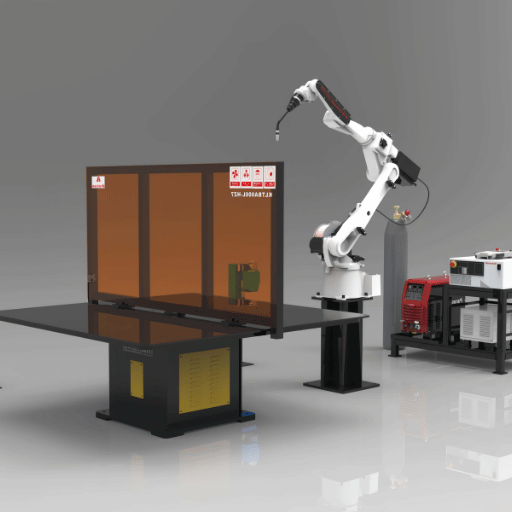 O preço é a primeira informação que todas as oficinas querem saber e, na minha opinião, a resposta mais simples é: depende das necessidades. Seguem-se intervalos de preços reais do mercado, por nível de complexidade do sistema, para 2025-2026.
| Tipo de sistema | Intervalo de preços (USD) | Inclui |
|---|---|---|
| Célula de soldadura com robô colaborativo | $50,000 – $150,000 | Robô colaborativo, fonte de alimentação para soldadura, dispositivo de fixação básico, scanner de segurança |
| Posto único pré-concebido | $130,000 – $250,000 | Robô industrial, posicionador, resguardo de segurança, fonte de alimentação para soldadura, controlador |
| Sistema de soldadura robotizada por medida | $250,000 – $600,000+ | Configurado com vários robôs, posicionador multiposto, seguimento da junta, programação offline |
Dados de preços de Guia de custos 2025 da CLOOS North America
Entre os custos adicionais a prever estão: dispositivos de fixação ($5 000-$40 000+), transporte e instalação ($5 000-$15 000), formação dos operadores ($3 000-$10 000) e contratos de assistência anuais ($5,000-$25,000/year). O custo dos dispositivos de fixação apanha sempre de surpresa quem compra pela primeira vez: um único dispositivo de fixação para uma peça soldada complexa pode custar até $5 000.12-24 mo
Prazo típico de retorno do investimento (ROI)
3-5×
Aumento da produtividade face à soldadura manual
$10,000+
Custo do tempo de inatividade por turno (média do setor)
Erros comuns de configuração que atrasam o ROI da sua célula de soldadura
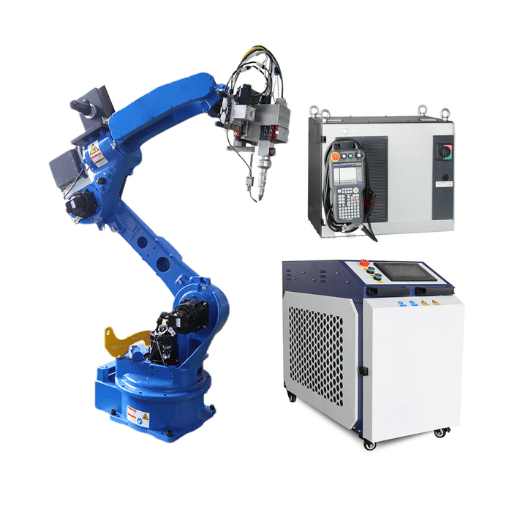 Depois de construírem centenas de células de soldadura robotizada, os nossos engenheiros de projeto continuam a encontrar os mesmos cinco erros. Cada um pode atrasar várias semanas a entrada em produção do projeto e causar milhares de dólares em perdas de produção.
Erro 1: não calibrar o ponto central da ferramenta (TCP)
Alguns operadores de células de soldadura robotizada programam os percursos de soldadura a olho, sem definir o TCP — o ponto preciso na extremidade da tocha de soldadura que o controlador utiliza como referência predefinida. Embora a soldadura pareça uniforme num cordão reto, os ângulos, círculos e juntas com várias passagens produzem resultados imprevisíveis e variações no comprimento do arco, porque o robô usa um ponto de referência incorreto. Segundo os dados de campo da ABICOR BINZEL, o posicionamento incorreto do TCP nos percursos de soldadura está entre as cinco principais causas de falhas na soldadura robotizada.Erro 2: restringir excessivamente o dispositivo de fixação
Apertar demasiado as peças antes da soldadura não deixa espaço para a dilatação térmica. As sequências de soldadura entram em conflito com a forma natural do material e criam tensões internas que deformam as peças no final da soldadura. Para evitar este problema, projete dispositivos de fixação com referências flutuantes que permitam às peças mover-se ligeiramente na direção prevista da dilatação.Erro 3: ignorar a manutenção dos consumíveis
A acumulação de resíduos no revestimento do arame é a causa mais comum de problemas de alimentação relacionados com o arame e os metais de adição, provocando o recuo do arame queimado. Se o revestimento for demasiado curto, não chegará até ao fundo da cabeça de retenção. Inclua a substituição dos revestimentos na manutenção preventiva regular; se esperar até a oficina sofrer uma perda de programação (LOS, Loss Of Schedule) devido a problemas de humedecimento do material de adição, poderá ser tarde demais.Erro 4: classificação incorreta da fonte de alimentação
Uma fonte de alimentação configurada abaixo das necessidades de soldadura do material mais espesso leva o sistema a procurar constantemente os parâmetros de arco corretos, desperdiçando tempo e consumíveis. Uma configuração acima do necessário também pode ser dispendiosa. Ajuste a fonte de alimentação às necessidades reais de produção, e não apenas à peça mais pesada.Erro 5: não ter uma estratégia de programação offline
Programar todos os percursos de soldadura com o robô instalado na célula pode poupar dinheiro em aplicações com grande variedade de peças, mas atrasa a automatização: são necessários 20-30% de cada turno para programação, durante os quais a célula fica parada. Com software de programação offline, pode criar e simular programas com visualização 3D, identificar problemas num PC e, em seguida, transferi-los e carregá-los no robô, poupando tempo de produção valioso.💡 Dica profissional
A redução do tempo de inatividade através da manutenção preventiva pode incluir a limpeza diária do bocal de gás, a inspeção semanal do tubo-guia, a verificação mensal do TCP e um ensaio de calibração trimestral. As oficinas que reduzem ao mínimo as paragens não planeadas programam a manutenção dos equipamentos de soldadura robotizada tal como fazem com as máquinas CNC.
Perguntas frequentes
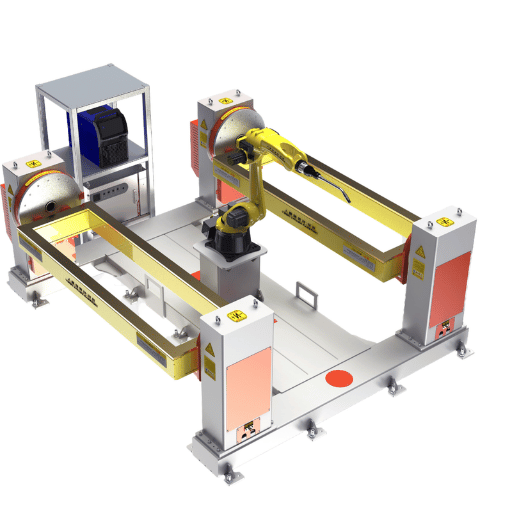
P: As células de soldadura robotizada compensam para pequenas oficinas de fabrico?
Ver resposta
Sim, se a sua oficina produzir pelo menos 30-50 peças repetidas por dia. As células de soldadura com robô colaborativo reduzem ainda mais a barreira de entrada, mas exigem medidas de segurança adequadas. Calcule mensalmente se a poupança anual em mão de obra supera o pagamento mensal do aluguer ou do empréstimo da célula, e o ROI torna-se evidente. Se a sua oficina soldar repetidamente peças com a mesma geometria, até uma célula de estação única poderá amortizar-se em 18 meses.
P: Quanto tempo demora a instalação de uma célula de soldadura robotizada de posto único?
Ver resposta
Células pré-concebidas: 3-5 dias para a instalação mecânica e mais 1-2 weeks para a programação e formação dos operadores. Para posicionadores configurados por medida, conte com 4-8 weeks.
P: Que processos de soldadura pode executar uma célula robotizada?
Ver resposta
A maioria dos sistemas de soldadura robotizada por arco baseia-se em GMAW/MIG, devido à elevada taxa de deposição e à facilidade de automatização. Muitas oficinas têm, porém, células que utilizam FCAW ou GTAW/TIG em aplicações de precisão, soldadura por arco com fio fluxado para chapas espessas ou soldadura a laser para materiais muito finos que exigem um aporte térmico mínimo. A escolha do processo depende da geometria e dos requisitos de qualidade dos materiais.
P: Preciso de um programador de robôs experiente para operar uma célula de soldadura?
Ver resposta
Não necessariamente. As células de soldadura atuais com sistemas de programação sem ensino conseguem importar ficheiros de modelos 3D e gerar automaticamente trajetórias de soldadura. A programação com consola de programação continua a exigir formação (40-80 horas), mas o software de programação offline permite aos engenheiros desenvolver programas num PC, enquanto as operações de soldadura propriamente ditas decorrem numa linha de produção. A maioria das oficinas tem um ou dois técnicos designados como programadores de robôs, enquanto os operadores são responsáveis por carregar as peças e vigiar a célula.
P: Como melhora uma célula de soldadura robotizada a qualidade da soldadura?
Ver resposta
Os robôs produzem soldaduras precisas porque controlam cuidadosamente o ângulo da tocha, a velocidade de deslocação e a alimentação do fio em cada passagem. Os soldadores tendem a alterar estes parâmetros inconscientemente, devido ao cansaço, às mudanças de posição e à convergência de estímulos visuais. As células de soldadura robotizada com sensores integrados de seguimento da junta detetam desvios na junta em tempo real durante a soldadura e ajustam o percurso da tocha. O seguimento integrado da junta mantém uma qualidade consistente do produto mesmo com desvios de 70% no alinhamento das juntas. As taxas de defeitos diminuem normalmente 80-90% face à soldadura manual.
P: Que medidas de segurança são necessárias numa célula de soldadura robotizada?
Ver resposta
No mínimo: vedação de segurança perimetral, portões de acesso interbloqueados, comandos de paragem de emergência, sensores de cortina de luz em todos os pontos de acesso dos operadores e proteções contra a radiação do arco. Nos Estados Unidos, as células de soldadura robotizada têm de ser certificadas segundo a ANSI/RIA 15.06 (segurança de robôs) e a ANSI Z49.1 (segurança na soldadura). As células com robôs colaborativos sem vedação perimetral também têm de cumprir a ISO 10218-2 e a ISO/TS 15066 (limitação de força e velocidade). Antes do arranque, faça sempre uma avaliação de riscos detalhada segundo a AWS D16.3M.
Pronto para configurar a sua célula de soldadura?
Envie-nos um desenho da peça, a taxa de produção diária e o tipo de material. Os nossos engenheiros podem aconselhar sobre as soluções de soldadura robotizada mais adequadas às suas necessidades e enviar uma estimativa de preço em 48 horas.
Solicite uma proposta personalizada →Sobre esta análise
A Zhouxiang constrói sistemas de automatização da soldadura desde 1991 e tem mais de 1 000 soluções de células de soldadura robotizada em funcionamento em mais de 50 mercados de todo o mundo. Os valores apresentados baseiam-se em dados públicos do mercado e no nosso sistema de orçamentação de projetos de 2024-2025. As configurações de robôs nos orçamentos correspondem à nossa gama mais recente de produtos de posto único. Somos fabricantes de robôs, e não distribuidores independentes. Por isso, o nosso processo de seleção baseia-se diretamente nos nossos estudos de caso, na montagem, na colocação em serviço e na assistência ao longo do ciclo de vida.
Referências e fontes
- Relatório World Robotics 2025 — International Federation of Robotics
- ANSI Z49.1: Segurança na soldadura, corte e processos conexos — American Welding Society
- ISO 10218-2: Robótica — Requisitos de segurança para sistemas de robôs e integração — International Organization for Standardization
- Quanto custa uma célula de soldadura robotizada em 2025 — CLOOS North America
- Soldadura com robô — os 5 erros mais comuns — ABICOR BINZEL
- AWS D16.3M/D16.3: Guia de avaliação de riscos para soldadura robotizada por arco — American Welding Society

