
Contacte con Zhouxiang

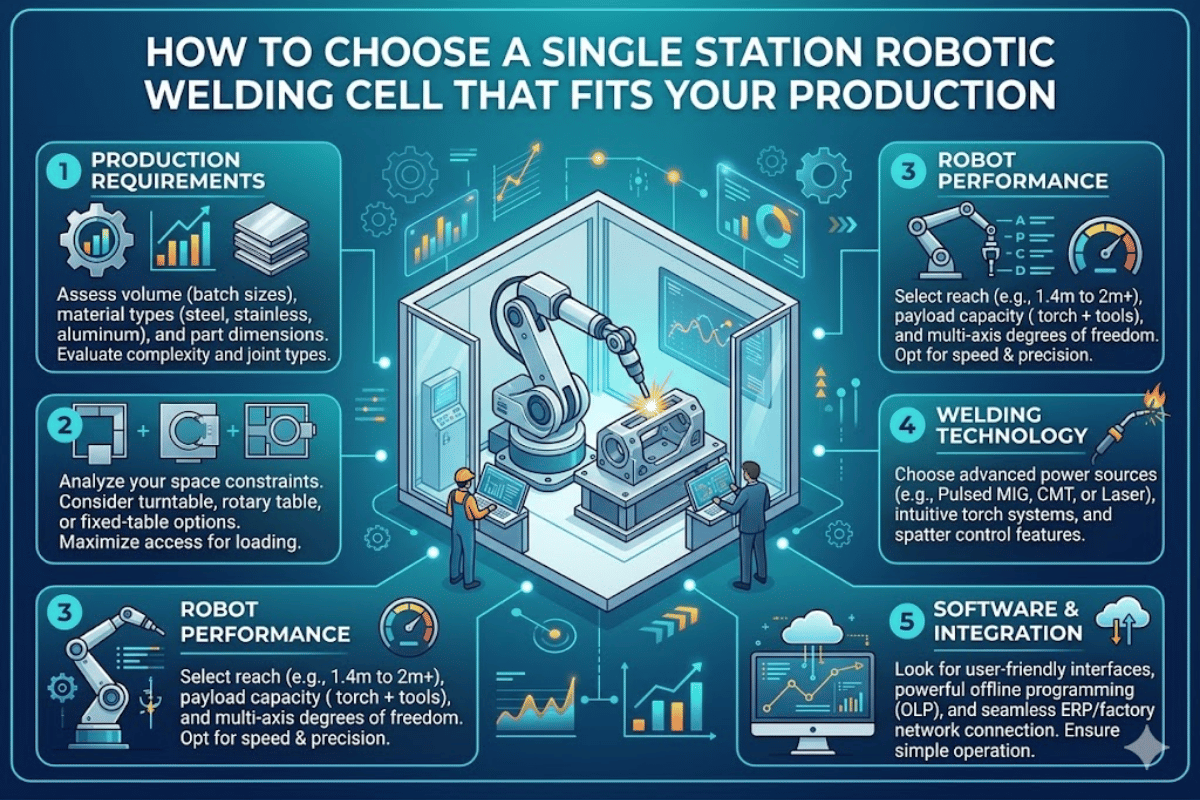
Cómo elegir una célula de soldadura robotizada de una estación que se adapte a su producción
Los talleres de soldadura de mayor tamaño que producen entre 50 y 500 piezas idénticas y repetitivas al día se enfrentan a la misma pregunta: ¿es suficiente una célula de soldadura robotizada de una estación o conviene prescindir de esa opción y pasar directamente a una configuración de dos estaciones? La respuesta depende sobre todo del tamaño de las piezas, la duración del ciclo de soldadura y la capacidad del operario para cargar rápidamente la siguiente pieza. Este informe presenta los subconjuntos, las configuraciones, los precios y las decisiones de diseño, basándose en datos de más de 1.000 instalaciones de células de soldadura robotizada en talleres de fabricación de acero, construcción naval y fabricación pesada.¿Qué es una célula de soldadura robotizada de una estación?
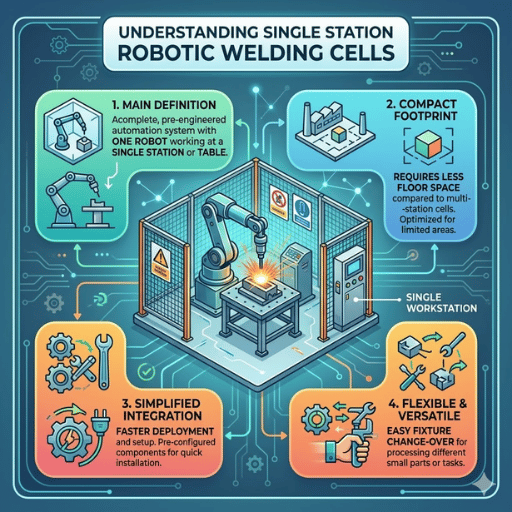 Una célula de soldadura robotizada de una estación es un sistema de soldadura automatizado e independiente en el que un robot y un posicionador de piezas comparten un espacio de trabajo fijo. El operario carga una pieza, sale de la zona delimitada por la célula de seguridad y el robot ejecuta un proceso de soldadura preprogramado, ya sea soldadura por arco MIG/MAG, TIG o láser.
A diferencia de una línea de producción completa con varias estaciones y robots, que a menudo requiere una planta entera, una célula de una estación ocupa aproximadamente 3 m × 4 m (unos 130 sq ft) de superficie. Este espacio reducido es la opción más rentable para que los talleres pasen de la soldadura manual a la automatización.
542,000
Robots industriales instalados en todo el mundo en 2024
21%
Utilizados en aplicaciones de soldadura y soldeo
$10.38B
Tamaño del mercado mundial de la soldadura robotizada (2025)
Fuente: Informe World Robotics 2025 de la IFR — Federación Internacional de Robótica
La demanda de automatización de la soldadura sigue creciendo debido a la creciente escasez de profesionales cualificados en este oficio. Los talleres que antes dependían de tres o cuatro soldadores cualificados ahora no consiguen cubrir ni un solo puesto, y una célula de soldadura robotizada de una estación permite que operarios con formación básica produzcan mientras el soldador trabaja en programación y control de calidad.Componentes principales de una célula de soldadura robotizada
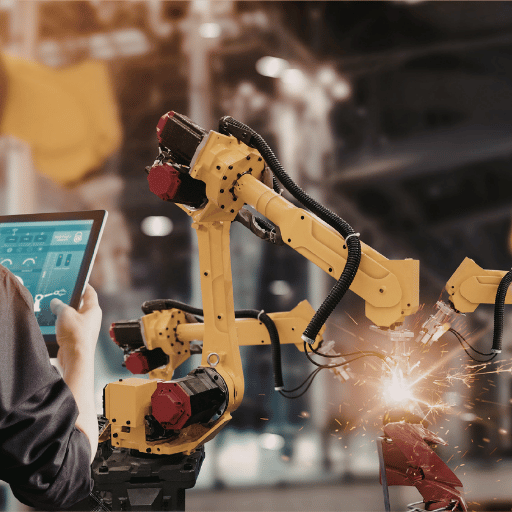 Todas las células de soldadura robotizada, tanto prediseñadas como fabricadas a medida, cuentan con los mismos ocho grupos funcionales de componentes. Comprender la función de cada elemento le ayudará a evitar especificaciones excesivas, que suponen un gasto innecesario, o insuficientes, que limitarían la capacidad de producción futura.
1. Robot de soldadura (brazo articulado de 6 ejes)
El brazo robótico desplaza la antorcha de soldadura por la trayectoria programada con precisión repetible. Los robots industriales de soldadura suelen tener 6 ejes de movimiento, una precisión de repetición de 0,05 mm y una carga útil de 6-20 kg. El alcance puede ir desde 1.400 mm en los brazos más pequeños hasta 2.010 mm en los modelos de mayor alcance; elija la longitud que mejor se adapte a las dimensiones de sus piezas soldadas de mayor tamaño.| Especificación | Robot para célula estándar | Robot de mayor alcance |
|---|---|---|
| Ejes | 6 | 6 |
| Alcance | 1.440 mm | 2.010 mm |
| Carga útil | 10 kg | 12 kg |
| Precisión de repetición | ±0,05 mm | ±0,05 mm |
| Grado de protección | IP56 / IP67 | IP56 / IP67 |
| Peso | 210 kg | 313 kg |
2. Fuente de alimentación de soldadura
La fuente de alimentación controla la tensión del arco, la velocidad de alimentación del hilo y los parámetros de soldadura. Las fuentes con tecnología de inversor digital (disponibles de Miller, Fronius, Aotai, etc.) permiten que el controlador del robot modifique los parámetros durante la soldadura, algo esencial cuando se trabaja con piezas que presentan geometrías de junta distintas. Compruebe que la intensidad nominal de la fuente se ajusta al material de mayor espesor con el que trabaja: 350A cubre una amplia variedad de aplicaciones en acero estructural, mientras que 500A es adecuado para soldar chapa gruesa en trabajos pesados.3. Posicionador
El posicionador manipula y orienta la pieza para que el robot pueda alcanzar todas las juntas en una posición que reduzca al mínimo las salpicaduras y ofrezca la mejor calidad de soldadura. Entre los tipos y opciones habituales se incluyen:- Los posicionadores de cabezal y contrapunto sujetan una pieza cilíndrica o enmarcada entre dos platos giratorios; están pensados para conjuntos de tuberías y secciones de vigas.
- Las mesas giratorias de un eje con servocontrol orientan las piezas planas para realizar de forma eficiente soldaduras en ángulo por todo el perímetro.
- Los posicionadores basculantes y giratorios en forma de L o H incorporan un eje giratorio para piezas soldadas tridimensionales más complejas, como soportes y cartelas.
4. Útil de fijación y sistema de sujeción
Los útiles de fijación mantienen las piezas en bruto en la posición correcta para que las soldaduras se coloquen de forma repetible. Un útil bien probado equilibra la fuerza de sujeción y la dilatación térmica: si se sujeta con demasiada fuerza, las piezas se deforman al aumentar la temperatura durante el ciclo de soldadura. Los sistemas de sujeción neumáticos o hidráulicos se liberan automáticamente al terminar la soldadura y reducen el tiempo de descarga un 40-60 % frente a las bridas de palanca.5. Controlador del robot e interfaz de programación
Los controladores gestionan los programas de soldadura, definen los puntos finales de las trayectorias, sincronizan el movimiento del robot con el giro del posicionador y gestionan todas las entradas y salidas (lo habitual son 16 entradas y 16 salidas a 24VDC). Los controladores más avanzados permiten la programación offline con programas como MotoSim o RobotStudio: las trayectorias de soldadura se programan en una estación de trabajo de ingeniería y se prueban antes de llevarlas al taller, lo que ahorra tiempo de producción durante la preparación de la célula.6. Sistemas de seguridad
Toda célula de soldadura robotizada debe estar cerrada para proteger al operario durante el funcionamiento. Los dispositivos de seguridad más habituales son:- Vallado perimetral con puertas de acceso con enclavamiento
- Sensores de cortina fotoeléctrica en las aberturas de carga y descarga
- Pulsadores de parada de emergencia (como mínimo, uno en el panel del operario y otro en la entrada de la célula)
- Pantallas de protección contra la radiación del arco
- Sistemas de extracción de humos
💡 Consejo profesional
Antes de aprobar la configuración de una célula, pida al integrador un análisis de alcance en 3D. Así comprobará que el robot puede acceder sin problemas a todas las juntas sin chocar con los útiles de fijación ni con el posicionador y podrá detectar problemas de espacio libre antes de la fabricación.
Células de soldadura de una o dos estaciones
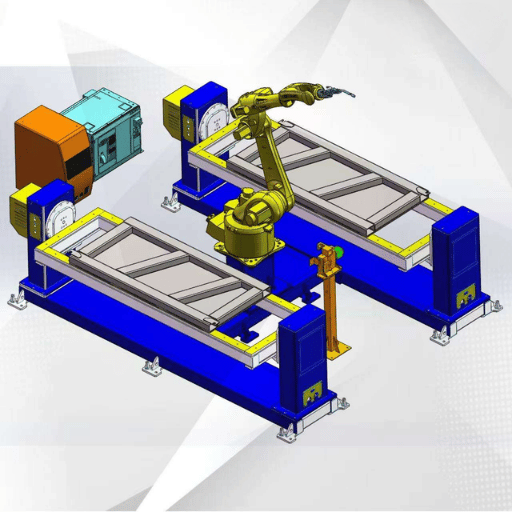 Una idea equivocada muy extendida sobre la automatización de la soldadura es que una célula de dos estaciones siempre duplica la capacidad de producción. En realidad, la mejora depende de la proporción entre el tiempo del ciclo de soldadura y el tiempo de carga y descarga.
| Factor | Una estación | Dos estaciones (mesa giratoria) |
|---|---|---|
| Superficie ocupada | ~12 m² (130 sq ft) | ~20 m² (215 sq ft) |
| Tiempo de inactividad del robot | El robot espera durante la carga y descarga | El robot suelda mientras el operario carga la otra estación |
| Tiempo de cambio de estación | N/A | 2-3 segundos (giro de 180°) |
| Aumento de la capacidad de producción frente a la soldadura manual | 3-4× con un operario cualificado | 4-6× (elimina el tiempo de inactividad del robot durante la carga) |
| Intervalo de costes habitual | $130,000 – $200,000 | $200,000 – $350,000 |
| Más adecuada para | Gran variedad y poco volumen, piezas grandes, primeras aplicaciones de automatización | Producción de gran volumen, ciclos cortos, producción continua |
⚠️ Importante
No dé por hecho que una célula de dos estaciones duplicará la producción respecto a una de una estación. La ventaja habitual depende de la proporción concreta entre el ciclo de soldadura y el tiempo de carga. Calcule la mejora potencial antes de invertir en una célula más grande y costosa.
Cómo elegir la célula de soldadura robotizada adecuada para su taller
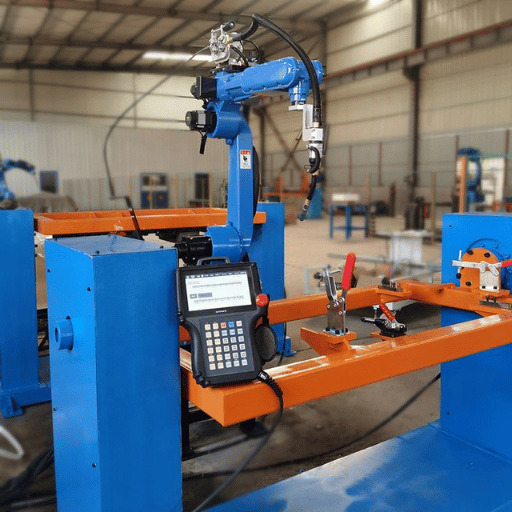 A partir de más de 1.000 proyectos de automatización de la soldadura realizados en más de 50 países, el equipo de Zhouxiang ha reducido el proceso de decisión a cinco puntos que explican el 90 % de los errores de especificación que observamos sobre el terreno.
Guía de selección en 5 puntos
- Dimensiones y peso de la pieza: mida la pieza soldada de mayor tamaño (L × W × H) y el conjunto soldado más pesado. Estos datos determinan el alcance del robot, la carga máxima del posicionador y la superficie necesaria.
- Tipo y posición de las juntas: cuente las juntas de cada pieza soldada y anote su tipo (en ángulo, a tope, solapada o en ranura). Oriente las piezas con juntas en varias caras mediante un posicionador basculante y giratorio. Si las juntas están en un solo plano, puede utilizar una mesa giratoria sencilla.
- Volumen diario y variedad de piezas: los talleres con gran volumen y poca variedad se benefician de útiles de fijación específicos y células prediseñadas. Los que trabajan con poco volumen y gran variedad se benefician de placas modulares para los útiles y de utillaje de cambio rápido.
- Material y espesores: las chapas rectangulares estándar de acero al carbono de menos de 12 mm pueden soldarse con parámetros MIG estándar. Los materiales de mayor resistencia, otros materiales como el acero inoxidable o el aluminio, y las chapas de más de 20 mm probablemente requieran soldadura MIG pulsada, TIG o con hilo en tándem. Cada modo influye en la elección de la fuente de alimentación y la antorcha de soldadura.
- Plan de crecimiento: elija un sistema de soldadura robotizada que pueda crecer con su taller y adaptarse a nuevas necesidades. Una célula de una estación con carril de suelo puede ampliarse a 2 estaciones y aumentar su recorrido para piezas soldadas más largas, sin tener que sustituirla.
«La célula de soldadura robotizada más cara es la que no se ajusta a las necesidades reales de producción. Hemos visto talleres que compran sistemas de dos estaciones para producir 200 piezas soldadas al día, cuando una célula de una estación puede realizar todo ese trabajo y dejar margen para crecer». — Zhouxiang Engineering Team, según los datos de entrega de proyectos de más de 1.000 instalaciones
¿Cuánto cuesta una célula de soldadura robotizada?
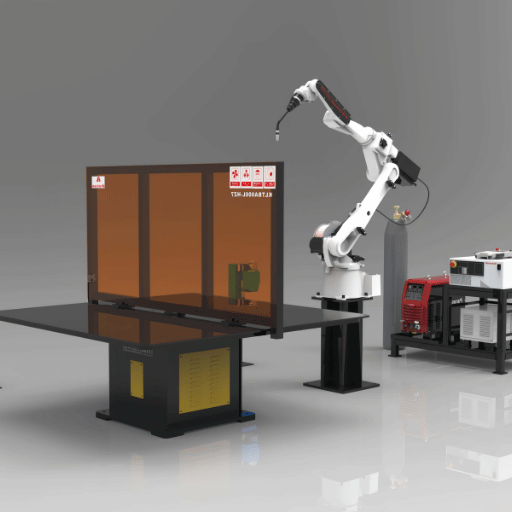 El precio es lo primero que quiere conocer cualquier taller y, en mi opinión, la respuesta más sencilla es: depende de lo que necesite. Estos son intervalos de precios reales del mercado según la complejidad del sistema para 2025-2026.
| Tipo de sistema | Intervalo de precios (USD) | Incluye |
|---|---|---|
| Célula de soldadura colaborativa | $50,000 – $150,000 | Robot colaborativo, fuente de alimentación, útil de fijación básico, escáner de seguridad |
| Célula prediseñada de una estación | $130,000 – $250,000 | Robot industrial, posicionador, cerramiento de seguridad, fuente de alimentación, controlador |
| Sistema de soldadura robotizada a medida | $250,000 – $600,000+ | Configurado con varios robots, varios posicionadores, seguimiento de la junta y programación offline |
Datos de precios de la Guía de costes de CLOOS North America 2025
Entre los costes adicionales que conviene prever están los útiles de fijación ($5.000-$40.000+), el transporte y la puesta en marcha ($5.000-$15.000), la formación de los operarios ($3.000-$10.000) y los contratos de servicio anuales ($5,000-$25,000/year). El coste de los útiles de fijación suele sorprender a quienes compran por primera vez: fijar una pieza soldada compleja con una sola estación de utillaje puede costar hasta $5.000 por la propia pieza.12-24 mo
Plazo de recuperación típico del ROI
3-5×
Aumento de productividad frente a la soldadura manual
$10,000+
Coste del tiempo de inactividad por turno (media del sector)
Errores habituales de configuración que retrasan el ROI de su célula de soldadura
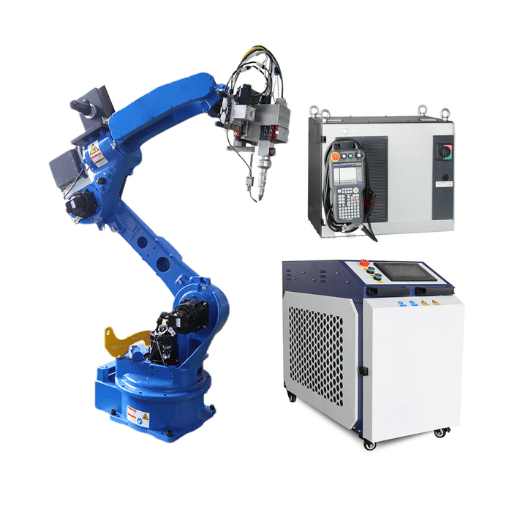 Tras construir cientos de células de soldadura robotizada, nuestros ingenieros de proyectos observan una y otra vez los mismos cinco errores. Cada uno puede retrasar varias semanas la puesta en marcha de la producción y causar miles de dólares en pérdidas.
Error 1: omitir la calibración del punto central de la herramienta (TCP)
Algunos operarios de soldadura robotizada enseñan las trayectorias a ojo, sin ajustar el TCP, el punto exacto de la punta de la antorcha que el controlador utiliza como referencia predeterminada. Aunque la soldadura parezca uniforme en una pasada recta, los ángulos, los círculos y las juntas con varias pasadas producen resultados imprevisibles y variaciones en la longitud del arco porque el robot utiliza un punto de referencia erróneo. Según los datos de campo de ABICOR BINZEL, ajustar la dirección del TCP en las trayectorias de soldadura se encuentra entre las cinco causas principales de fallos en la soldadura robotizada.Error 2: restringir demasiado el útil de fijación
Sujetar las piezas con demasiada fuerza antes de soldarlas no deja espacio para la dilatación térmica. La secuencia de soldadura fuerza el material contra su forma física y crea tensiones internas que deforman las piezas al terminar la soldadura. Para evitarlo, diseñe los útiles de fijación con referencias flotantes que permitan que las piezas se «dilaten» ligeramente en la dirección prevista del calentamiento.Error 3: descuidar el mantenimiento de los consumibles
La acumulación de residuos en la guía del hilo es la causa más frecuente de problemas de alimentación relacionados con el hilo de aportación y puede provocar el retroceso del hilo fundido. Si la guía es demasiado corta, el hilo no llegará hasta el cabezal de retención. Incluya el cambio de las guías en el mantenimiento preventivo periódico; si espera a que los problemas de humectación del material de aportación provoquen una pérdida de planificación (LOS, Loss Of Schedule) en el taller, puede que ya sea demasiado tarde.Error 4: elegir una potencia nominal incorrecta para la fuente de alimentación
Configurar la fuente de alimentación por debajo de lo necesario para soldar el material de mayor espesor hace que el sistema busque continuamente los parámetros de arco adecuados, con la consiguiente pérdida de tiempo y de vida útil de los consumibles. Una configuración con especificaciones excesivas también puede resultar costosa. Dedique tiempo a ajustar la fuente a sus necesidades reales de producción, no a la pieza más pesada que fabrique.Error 5: no disponer de una estrategia de programación offline
Programar todas las trayectorias de soldadura con el robot instalado puede ahorrar dinero en aplicaciones con gran variedad de piezas, pero ralentiza la automatización: exige dedicar a la programación el 20-30 % de cada turno mientras la célula permanece parada. Con un programa de programación offline, puede crear y simular programas con visualización 3D, detectar problemas en un PC y después transferirlos y cargarlos en el robot, ahorrando un valioso tiempo de producción.💡 Consejo profesional
El mantenimiento preventivo puede reducir el tiempo de inactividad si se programa la limpieza diaria de la boquilla de gas, la inspección semanal de la guía del hilo, la verificación mensual del TCP y una prueba de calibración trimestral. Los talleres que reducen al mínimo las paradas imprevistas planifican el mantenimiento de los equipos de soldadura robotizada igual que el de sus máquinas CNC.
Preguntas frecuentes
P: ¿Merecen la pena las células de soldadura robotizada para los pequeños talleres de fabricación?
Ver respuesta
Sí, si en su taller fabrica al menos 30-50 piezas repetitivas al día. Las células de soldadura colaborativa ofrecen una barrera de entrada aún menor, pero requieren medidas de seguridad adecuadas. Calcule si el ahorro anual en mano de obra compensa el pago mensual del arrendamiento financiero o del préstamo de la célula, y el ROI quedará claro. Si en su taller se suelda repetidamente la misma geometría de pieza, incluso una célula de una sola estación puede amortizarse en 18 meses.
P: ¿Cuánto se tarda en instalar una célula de soldadura robotizada de una estación?
Ver respuesta
Células prediseñadas: 3-5 días para la instalación mecánica y otras 1-2 semanas para la programación y la formación de los operarios. Para posicionadores con una configuración especial, prevea 4-8 semanas.
P: ¿Qué procesos de soldadura puede realizar una célula robotizada?
Ver respuesta
La mayoría de los sistemas robotizados de soldadura por arco se basan en GMAW/MIG, por su alta tasa de deposición y facilidad de automatización, pero muchos talleres cuentan con células para FCAW o GTAW/TIG en aplicaciones de precisión, soldadura por arco con hilo tubular para chapas gruesas o soldadura láser para materiales muy finos que requieren un aporte térmico mínimo. La elección del proceso de soldadura depende de la geometría y de los requisitos de calidad de los materiales.
P: ¿Necesito un programador de robots cualificado para manejar una célula de soldadura?
Ver respuesta
No necesariamente. Las células de soldadura actuales con sistemas de programación sin enseñanza manual pueden importar archivos de modelos 3D y generar trayectorias automáticamente. La programación con el mando de enseñanza sigue requiriendo formación (40-80 horas), pero el software de programación offline permite que los ingenieros desarrollen programas en un PC mientras la célula realiza operaciones de soldadura en la línea de producción. La mayoría de los talleres asignan a uno o dos técnicos la programación del robot; los operarios se encargan de cargar las piezas y supervisar la célula.
P: ¿Cómo mejora la calidad de la soldadura una célula de soldadura robotizada?
Ver respuesta
Los robots producen soldaduras precisas porque controlan cuidadosamente el ángulo de la antorcha, la velocidad de avance y la alimentación del hilo en cada pasada. Los soldadores tienden a modificar estos parámetros de forma inconsciente por el cansancio, los cambios de postura y la convergencia de señales visuales. Las células robotizadas con sensores integrados de seguimiento de la junta detectan en tiempo real las desviaciones de la junta durante la soldadura y modifican la trayectoria de la antorcha. El seguimiento integrado de la junta mantiene una calidad constante incluso cuando la desviación en el ajuste de las juntas alcanza el 70 %. Los índices de defectos suelen reducirse un 80-90 % frente a la soldadura manual.
P: ¿Qué medidas de seguridad necesita una célula de soldadura robotizada?
Ver respuesta
Como mínimo: vallado perimetral de seguridad, puertas de acceso con enclavamiento, mandos de parada de emergencia, sensores de cortina fotoeléctrica en todos los puntos de acceso para operarios y pantallas contra la radiación del arco. En Estados Unidos, las células de soldadura robotizada deben cumplir ANSI/RIA 15.06 (seguridad de robots) y ANSI Z49.1 (seguridad en soldadura). Toda célula con un robot colaborativo que funcione sin vallado perimetral también debe cumplir ISO 10218-2 e ISO/TS 15066 (limitación de fuerza y velocidad). Antes de la puesta en marcha, realice siempre una evaluación de riesgos detallada conforme a AWS D16.3M.
¿Listo para configurar su célula de soldadura?
Envíenos un esquema de la pieza, el ritmo de producción diario y el tipo de material. Nuestros ingenieros pueden asesorarle sobre las mejores soluciones de soldadura robotizada para sus necesidades y enviarle un presupuesto aproximado en 48 horas.
Solicite un presupuesto personalizado →Sobre este análisis
Zhouxiang fabrica sistemas de automatización de la soldadura desde 1991 y cuenta con más de 1.000 soluciones de células de soldadura robotizada en funcionamiento en más de 50 mercados de todo el mundo. Las cifras citadas se basan en datos públicos del mercado y en nuestro propio sistema de presupuestos de proyectos de 2024-2025. La configuración del robot de los presupuestos utiliza nuestra línea de productos actual de una estación. Somos fabricantes de robots, no distribuidores externos, por lo que nuestro proceso de selección se basa directamente en nuestros propios casos de proyecto, montaje, puesta en marcha y asistencia durante el ciclo de vida.
Referencias y fuentes
- Informe World Robotics 2025 — Federación Internacional de Robótica
- ANSI Z49.1: Seguridad en soldadura, corte y procesos afines — American Welding Society
- ISO 10218-2: Robótica — Requisitos de seguridad para sistemas de robots e integración — Organización Internacional de Normalización
- Cuánto cuesta una célula de soldadura robotizada en 2025 — CLOOS North America
- Soldadura con robot: los 5 errores más habituales — ABICOR BINZEL
- AWS D16.3M/D16.3: Guía de evaluación de riesgos para la soldadura robotizada por arco — American Welding Society

