
Contacte con Zhouxiang


Robot de soldadura por puntos frente a robot de soldadura por arco: cómo elegir el proceso adecuado para su línea de producción
Casi la mitad de todos los sistemas robóticos industriales en uso en el mundo se destinan a la automatización de la soldadura, según el informe World Robotics 2025 de la IFR. Solo en 2024 se instalaron 542.000 robots nuevos, y existen dos opciones entre las que elegir. ¿Debería comprar un robot de soldadura por puntos o un robot de soldadura por arco? La respuesta depende de los materiales, el tipo de junta, el ritmo de producción y el presupuesto. Esta guía compara los procesos de soldadura por arco y por puntos en todas las características relevantes para su taller, con criterios establecidos por la industria automovilística y datos recopilados en su fábrica durante las últimas tres décadas de experiencia líder en automatización de la soldadura.Soldadura por puntos frente a soldadura por arco: resumen comparativo
 Antes de analizar las características de cada proceso de soldadura, aquí tiene una comparación directa de los aspectos más importantes para tomar una decisión de compra. Ambos unen piezas mediante métodos de soldadura habituales: la soldadura por puntos une metales en puntos concretos, mientras que la soldadura por arco también permite crear cordones continuos, pero los resultados son muy distintos.
| Aspecto | Robot de soldadura por puntos | Robot de soldadura por arco |
|---|---|---|
| Principio de soldadura | Soldadura por resistencia (presión + calor en puntos concretos) | El arco eléctrico funde el material de aportación y forma un cordón continuo |
| Tipo de junta | Juntas solapadas en puntos discontinuos | Juntas a tope, en ángulo, solapadas, de esquina y de borde (continuas) |
| Espesor del material | 0,5 mm – 3 mm (chapa) | 0,5 mm – 50+ mm (de chapa fina a placa gruesa) |
| Velocidad por junta | 0,1 – 0,5 segundos por soldadura | Velocidad de avance de 150 – 800 mm/min |
| Material de aportación | No se necesita | Hilo o varilla (MIG, TIG, soldadura con electrodo revestido) |
| Gas de protección | No se necesita | Necesario (argón, CO2 o mezcla) |
| Sector principal | Ensamblaje de carrocerías | Estructuras de acero, maquinaria pesada, construcción naval |
| Coste habitual del sistema | $70K – $140K | $50K – $150K |
💡 Consejo profesional
El robot de soldadura que necesita depende de lo que vaya a unir. Para chapas solapadas de menor espesor, de entre 1 y 3 mm, la soldadura por puntos es la opción más rápida. Para metales estructurales gruesos, de más de 4 mm, o para producir cordones continuos, la soldadura por arco es claramente la mejor opción.
Cómo funciona cada proceso de soldadura
 Conocer los principios físicos de cada proceso de soldadura le permite elegir el sistema de soldadura robotizada adecuado para su aplicación. Estos procesos forman juntas de maneras completamente distintas.
Cómo funciona la soldadura robotizada por puntos
La soldadura por puntos es una variante de la soldadura por resistencia. En ella, dos puntas de electrodos de cobre sujetan dos chapas metálicas solapadas y hacen pasar una corriente eléctrica elevada por la interfaz. La resistencia eléctrica en la interfaz eleva la temperatura de contacto hasta 6,500F (3,600C) y funde el metal. A diferencia de la soldadura por arco, no necesita material de aportación ni gas de protección. Un ciclo típico de soldadura robotizada por puntos dura entre 0.1 y 0.5 segundos por soldadura. El robot guía la pinza, los electrodos sujetan las piezas, la corriente circula durante milisegundos y el robot pasa al siguiente punto. Nuestras células de soldadura robotizada realizan entre 200 y 300 soldaduras por puntos por hora, en función de la complejidad de la pieza, con un robot de 6 ejes. El proceso cumple las normas de soldadura para automoción AWS D8.1M:2021 en materia de calidad y controla la presión de los electrodos, los ajustes de corriente y el tamaño de los núcleos de soldadura en chapas de acero.Cómo funciona la soldadura robotizada por arco
La soldadura por arco emplea un arco eléctrico para fundir dos materiales: el metal base y un electrodo (hilo o varilla) que actúa como material de aportación. Así se forma un cordón sólido y continuo a lo largo de la junta. Se establece un arco entre el electrodo y la pieza, que alcanza temperaturas superiores a 6,500F (3,600C). Un gas de protección evita que el baño de soldadura fundido entre en contacto con el aire. Entre los procesos de soldadura por arco que automatizan los robots de soldadura se encuentran:- MIG/MAG (Metal Inert Gas / Metal Active Gas): la opción preferida para la soldadura robotizada por arco. Permite alimentar hilo, ofrece una elevada tasa de deposición y se utiliza con acero y acero inoxidable.
- Tungsten Inert Gas (TIG): utiliza un electrodo de tungsteno no consumible. Es comparativamente más lento, pero resulta idóneo para trabajos de gran precisión en metales finos y aleaciones especiales tradicionales.
- Soldadura con electrodo revestido (SMAW): se automatiza pocas veces. Está pensada para la construcción y las reparaciones en campo, donde la portabilidad prima sobre el ritmo de producción. La soldadura láser y la soldadura por plasma también se utilizan en aplicaciones especializadas de fabricación metálica.
Calidad de la soldadura y resistencia de la junta
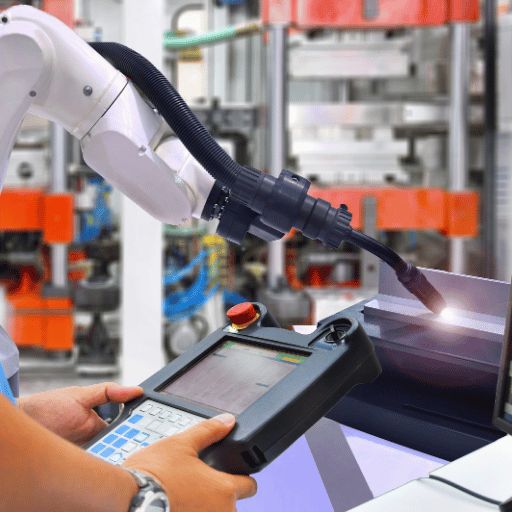 La calidad de la soldadura es el aspecto que más diferencia la soldadura por arco de la soldadura por puntos en aplicaciones estructurales. Cada proceso produce un tipo de junta fundamentalmente distinto, como demuestra su capacidad para soportar cargas.
| Indicador de calidad | Soldadura por puntos | Soldadura por arco |
|---|---|---|
| Continuidad de la junta | Puntos discontinuos (núcleos) | Cordón continuo |
| Resistencia al cizallamiento | Alta en juntas solapadas de chapa | Alta en todas las configuraciones de junta |
| Resistencia a la fatiga | Moderada (concentración de tensiones en los bordes del núcleo) | Alta (distribución continua de la carga) |
| Estanqueidad | No es estanca a gases ni líquidos (hay huecos entre los puntos) | Estanca a gases y líquidos si se ejecuta correctamente |
| Repetibilidad (robot) | Precisión de posicionamiento ±0,05 mm | Precisión de posicionamiento ±0,05 mm |
| Zona afectada por el calor | Mínima (limitada al núcleo) | Más amplia (aporte continuo de calor a lo largo del cordón) |
Según nuestra experiencia en la integración de robots de soldadura para fabricar estructuras metálicas, el defecto de calidad más habitual no está en el robot, sino en el utillaje de fijación. Los robots aprenden exactamente lo que se les enseña. Si el útil de fijación no sujeta la pieza de forma uniforme, incluso un sistema de soldadura robotizada de $200.000 producirá las mismas variaciones en la calidad de las soldaduras.” — Zhouxiang Engineering Team, más de 30 años en automatización de la soldadura
Velocidad de producción y tiempo de ciclo
 La velocidad de producción suele ser el factor decisivo para los fabricantes que evalúan la soldadura robotizada. Los robots de soldadura por puntos y los robots de soldadura por arco trabajan a ritmos muy distintos. La elección adecuada depende de la geometría de la pieza y del volumen de producción necesario.
60
Soldaduras por puntos por minuto (un solo robot)
50-90%
Proporción de tiempo de arco (robotizada frente a 15-30 % manual)
4-5x
Aumento de productividad frente a un soldador humano
| Factor de velocidad | Robot de soldadura por puntos | Robot de soldadura por arco |
|---|---|---|
| Ciclo de soldadura por junta | 0,1 – 0,5 segundos | Varía según la longitud del cordón |
| Tiempo de cambio de posición | Principal cuello de botella (70-80 % del ciclo) | Menor (seguimiento continuo del cordón) |
| Necesidad de varias pasadas | Siempre una sola pasada | 1-5 pasadas según el espesor |
| Más adecuado para | Ensamblajes de gran volumen con muchos puntos | Cordones largos y juntas estructurales |
Compatibilidad de materiales y rango de espesores
 La elección del material es uno de los ámbitos en los que escoger un proceso de soldadura equivocado puede salir muy caro. La soldadura por resistencia por puntos utiliza electrodos para conducir corriente a través de las piezas metálicas y unirlas mediante calor. Por tanto, solo sirve cuando los metales conducen la electricidad y pueden sujetarse entre los electrodos. La soldadura por arco admite muchos más materiales.
| Material | Soldadura por puntos | Soldadura por arco (MIG) | Soldadura por arco (TIG) |
|---|---|---|---|
| Acero con bajo contenido de carbono | 0,5 – 3 mm | 0,8 – 50+ mm | 0,5 – 6 mm |
| Acero inoxidable | 0,5 – 3 mm | 0,8 – 25 mm | 0,3 – 6 mm |
| Acero galvanizado | 0,5 – 3 mm (aumenta el desgaste de los electrodos) | 0,8 – 12 mm | No recomendado |
| Aleaciones de aluminio | Posible (requiere una corriente elevada) | 1 – 25 mm | 0,5 – 6 mm |
| Acero estructural (>6 mm) | No apto | Admite varias pasadas | Poco práctico |
| Metales distintos | Limitado | Posible con el material de aportación adecuado | Posible |
⚠️ Error habitual
Aunque se dé por hecho que un robot de soldadura por puntos puede trabajar con placas gruesas, en realidad no suele poder soldar piezas metálicas de más de 3 mm de espesor. Esto provoca que los núcleos de soldadura se formen de manera deficiente, reduce la resistencia al cizallamiento y acelera el deterioro de los electrodos. Para placas de más de 3 mm es necesaria la soldadura por arco.
Comparación de costes: soldadura robotizada por puntos frente a soldadura por arco
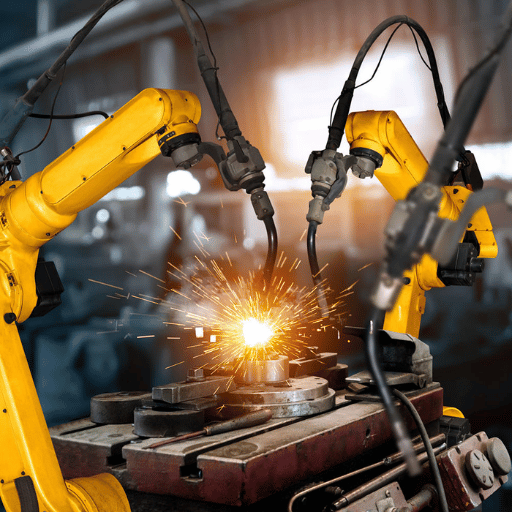 La inversión total en una célula de soldadura robotizada va mucho más allá del robot de soldadura por puntos o del robot de soldadura por arco. Los equipos periféricos, el utillaje de fijación, la integración y los consumibles recurrentes generan diferencias de coste considerables entre ambos métodos de automatización de la soldadura.
| Partida de coste | Célula de soldadura por puntos | Célula de soldadura por arco |
|---|---|---|
| Brazo robótico (6 ejes) | $60,000 – $100,000 | $30,000 – $80,000 |
| Equipo de soldadura | $10.000 – $40.000 (pinza de soldadura + transformador) | $8.000 – $25.000 (fuente de alimentación de soldadura + alimentador de hilo) |
| Integración + seguridad | $20,000 – $60,000 | $15,000 – $50,000 |
| Sistema completo | $90,000 – $200,000 | $53,000 – $155,000 |
| Consumibles (anuales) | $2.000 – $5.000 (puntas de electrodo) | $5.000 – $15.000 (hilo + gas + puntas) |
| ROI habitual | 12 – 18 meses | 12 – 24 meses |
Cómo elegir el robot de soldadura adecuado
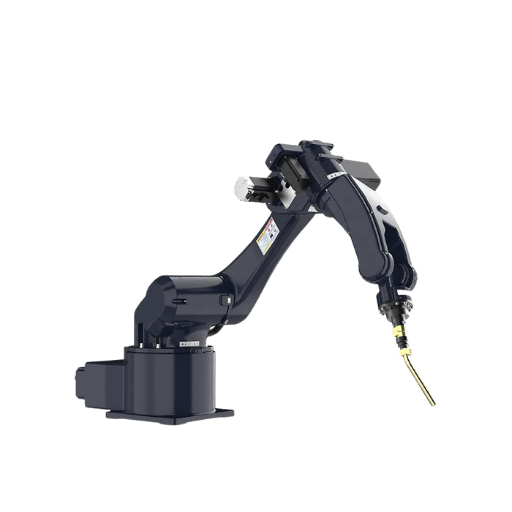 La elección entre un robot de soldadura por puntos y uno de soldadura por arco depende de cuatro criterios. Nuestros especialistas en ingeniería aplican este método para ayudar a clientes de más de 50 países con sus proyectos de automatización de la soldadura.
- ✔
Paso 1 — Material y espesor: Si sus piezas son chapas de menos de 3 mm con juntas solapadas, la soldadura por puntos es la opción más adecuada. Si va a soldar materiales más gruesos o necesita cordones continuos, elija la soldadura por arco.
- ✔
Paso 2 — Tipo de junta: La soldadura por puntos solo sirve para juntas solapadas. Si el diseño requiere juntas a tope, cordones en ángulo, juntas de esquina o soldaduras de borde, necesita un robot de soldadura por arco.
- ✔
Paso 3 — Volumen y velocidad: Para ensamblajes de gran volumen con cientos de puntos de soldadura por unidad (paneles de carrocería, carcasas de electrodomésticos), la soldadura por puntos ofrece una velocidad excepcional. Para unos pocos cordones de soldadura, pero más largos, la soldadura por arco es más eficiente.
- ✔
Paso 4 — Requisitos de estanqueidad: Si la soldadura debe ser estanca a gases o líquidos (recipientes a presión, cubas, tuberías), la soldadura por arco es la única opción. La soldadura por puntos deja huecos entre los puntos discontinuos.
Cuándo NO automatizar con soldadura por puntos
A menudo, una empresa necesita ambos procesos. Una fábrica de automóviles puede instalar robots de soldadura por puntos en la línea de carrocerías y robots de soldadura por arco en las zonas de fabricación de bastidores y sistemas de escape. Son dos técnicas distintas que se emplean en la misma línea de producción para operaciones de soldadura diferentes.
Evite la soldadura por puntos en estos casos: acero estructural de más de 3mm de espesor; situaciones que requieran una penetración completa del cordón; materiales de construcción no conductores; producción de bajo volumen o de piezas únicas (cuando el utillaje necesario para cada pieza hace que la soldadura manual sea más barata); o cuando el electrodo impida acceder a ambos lados de la junta.
Preguntas frecuentes
P: ¿La soldadura por puntos es lo mismo que la soldadura por arco?
Ver respuesta
No. La soldadura por puntos funde el metal en puntos discontinuos mediante la presión de los electrodos y la corriente eléctrica: es un método de soldadura por resistencia. La soldadura por arco funde material de aportación y forma un cordón continuo mediante un arco eléctrico. Difieren en el tipo de junta, el rango de materiales y la velocidad.
P: ¿Qué desventajas tiene la soldadura por puntos?
Ver respuesta
Entre las desventajas de la soldadura por puntos se incluyen: capacidad limitada en cuanto al espesor del material; imposibilidad de conseguir estanqueidad a gases o líquidos; uso limitado a juntas solapadas; necesidad de un brazo robótico de gran capacidad de carga, porque las pinzas de soldadura por puntos pesan mucho; desgaste de las puntas de los electrodos, que requiere reacondicionarlas y sustituirlas con regularidad; y dificultad para soldar materiales muy conductores, como el cobre y el aluminio, sin equipos de gran capacidad térmica.
P: ¿Qué desventajas tiene la soldadura robotizada?
Ver respuesta
La soldadura robotizada tiene varios inconvenientes: la inversión inicial asciende a entre $50.000 y $200.000 para una célula de soldadura completa; cada nuevo diseño de pieza requiere programación y utillaje de fijación específico; y se necesita personal cualificado para mantener el sistema en funcionamiento. Los sistemas de visión artificial o el software de programación offline pueden reducir el tiempo de preparación, pero aumentan la inversión. En la producción repetitiva de piezas idénticas, estos costes se compensan con una mayor velocidad y uniformidad, y con menos mano de obra.
P: ¿Puede un mismo robot de soldadura realizar soldadura por puntos y por arco?
Ver respuesta
En teoría, cambiar el utillaje de extremo de brazo permite que un robot se ocupe de ambos procesos. Sin embargo, la soldadura por puntos necesita un robot con una capacidad de carga de 150-250 kg para soportar la pesada pinza de soldadura, mientras que para la soldadura por arco basta con un brazo de 6-20 kg. El software del controlador, el tendido de cables y los equipos periféricos también varían entre ambos procesos. En producción, la mayoría de las plantas asignan robots distintos a cada proceso en vez de cambiar las herramientas: el tiempo de cambio de referencia y las limitaciones de una capacidad de carga compartida rara vez compensan el ahorro frente al uso de dos células de soldadura diseñadas para cada proceso.
P: ¿Qué método de soldadura es mejor para chapa fina?
Ver respuesta
Para juntas solapadas en chapas de 0.5 a 3 mm y grandes volúmenes de producción, la soldadura por puntos es la mejor opción: distorsión mínima, cero proyecciones y menos de un segundo por soldadura. Para juntas continuas y estancas en chapas finas, la soldadura TIG ofrece resultados más limpios.
P: ¿Cuánto cuesta una célula de soldadura robotizada?
Ver respuesta
Una célula de soldadura robotizada completa cuesta entre $50.000 y $200,000. Las células de soldadura por arco parten de unos $50.000 en las configuraciones básicas. Las células de soldadura por puntos empiezan más arriba, en torno a $90,000, porque el robot necesita una capacidad de carga suficiente (150-250 kg) para llevar la pesada pinza de soldadura. A esto hay que añadir los cerramientos de seguridad, el utillaje de fijación, la programación y la instalación. Los datos del sector muestran que la mayoría de los fabricantes recuperan esta inversión en un plazo de 12 a 24 meses gracias al aumento de la capacidad de producción y a la reducción de los costes laborales.
¿No sabe qué robot de soldadura se adapta a su línea de producción?
Nuestro equipo ha configurado sistemas de soldadura robotizada para fabricantes de estructuras metálicas, astilleros y proveedores de automoción en más de 50 países. Cuéntenos qué pieza necesita soldar y le recomendaremos la configuración adecuada.
Solicite una consulta gratuita →Acerca de esta comparación
Esta guía ha sido elaborada por el equipo de ingeniería de Zhouxiang, basándose en más de 30 años de experiencia en el diseño y la construcción de líneas de producción de soldadura robotizada, principalmente para fabricantes de estructuras metálicas y productores de maquinaria pesada. Los rangos de costes reflejan datos de mercado de fuentes del sector disponibles públicamente y nuestra propia experiencia en proyectos con varias marcas de robots. Fabricamos sistemas de soldadura por arco. Esta comparación presenta tanto la soldadura por puntos como la soldadura por arco para que pueda identificar el proceso adecuado según sus necesidades reales de producción.
Referencias y fuentes
- Informe World Robotics 2025 — International Federation of Robotics (IFR)
- AWS D8.1M:2021 Especificación sobre la calidad de la soldadura en automoción — Soldadura por resistencia por puntos de acero — American Welding Society
- Soldadura por resistencia por puntos — Directrices de aplicación de AHSS — WorldAutoSteel
- Optimización del tiempo de ciclo de la soldadura robotizada por resistencia por puntos para aplicaciones de automoción — Journal of Advanced Manufacturing and Processing (Wiley)
- Soldadura por arco — Wikipedia
- Soldadura por puntos — Wikipedia

