
Свяжитесь с Zhouxiang


Сварочный робот для точечной сварки или дуговой сварки: как выбрать подходящий способ для вашей производственной линии
Согласно отчету World Robotics 2025 Report Международной федерации робототехники (IFR), почти половина всех промышленных робототехнических систем в мире используется для автоматизации сварки. Только в 2024 году было установлено 542 000 новых роботов, и у вас есть два варианта. Что купить: сварочный робот для точечной сварки или робот для дуговой сварки? Ответ зависит от материалов, типа соединения, темпа производства и бюджета. В этом руководстве мы сравниваем дуговую и точечную сварку по всем параметрам, важным для вашего производства, опираясь на стандарты автомобильной промышленности и данные, собранные непосредственно на вашем предприятии за последние три десятилетия развития передовой автоматизации сварки.Точечная и дуговая сварка: краткое сравнение
 Прежде чем подробно рассматривать особенности каждого способа сварки, сравним основные параметры, влияющие на решение о покупке. Оба способа позволяют соединять свариваемые изделия — при точечной сварке металлы соединяются в отдельных точках, а при дуговой образуются непрерывные швы. Однако результаты у них сильно различаются.
| Параметр | Сварочный робот для точечной сварки | Робот для дуговой сварки |
|---|---|---|
| Принцип сварки | Контактная сварка (давление и нагрев в отдельных точках) | Электрическая дуга расплавляет присадочный металл, формируя непрерывный шов |
| Тип соединения | Нахлесточное соединение в отдельных точках | Стыковые, угловые, нахлесточные, тавровые и кромочные соединения (непрерывные) |
| Толщина материала | 0,5 mm – 3 mm (листовой металл) | 0,5 mm – 50+ mm (от тонких листов до толстых плит) |
| Скорость на одно соединение | 0,1 – 0,5 секунды на сварную точку | Скорость перемещения 150 – 800 mm/min |
| Присадочный материал | Не требуется | Проволока или пруток (MIG, TIG, ручная дуговая сварка покрытым электродом) |
| Защитный газ | Не требуется | Требуется (аргон, CO2 или смесь газов) |
| Основная отрасль | Сборка кузовов автомобилей | Металлоконструкции, тяжелое оборудование, судостроение |
| Типовая стоимость системы | $70K – $140K | $50K – $150K |
💡 Совет специалиста
Выбор сварочного робота зависит от того, какие материалы нужно соединять. Для нахлесточных соединений листового металла толщиной от 1 до 3 mm точечная сварка быстрее. Для толстых металлоконструкций толщиной более 4 mm или непрерывных швов подходит дуговая сварка.
Как работают разные способы сварки
 Понимание физических принципов каждого способа сварки поможет выбрать подходящую систему роботизированной сварки для ваших задач. Эти способы формируют соединения совершенно по-разному.
Как работает роботизированная точечная сварка
Точечная сварка — разновидность контактной сварки. Два медных электрода зажимают внахлест расположенные металлические листы и пропускают через место контакта сильный электрический ток. Из-за электрического сопротивления в месте контакта температура достигает 6,500F (3,600C), и металл сплавляется. В отличие от дуговой сварки, присадочный металл и защитный газ не требуются. Один цикл роботизированной точечной сварки обычно занимает 0,1–0,5 секунды на точку. Сварочный робот перемещает клещи, электроды зажимают свариваемые изделия, ток подается на несколько миллисекунд, после чего робот переходит к следующей точке. В наших роботизированных сварочных ячейках один 6-осевой робот выполняет 200–300 точек в час в зависимости от сложности деталей. Процесс соответствует автомобильным стандартам качества сварки AWS D8.1M:2021: для стальных листов контролируются давление электродов, параметры тока и размеры литого ядра.Как работает роботизированная дуговая сварка
При дуговой сварке электрическая дуга расплавляет основной металл и электрод (проволоку или пруток), который служит присадочным материалом. В результате вдоль соединения формируется сплошной шов без зазоров. Дуга возникает между электродом и свариваемым изделием, а температура превышает 6,500F (3,600C). Защитный газ предохраняет сварочную ванну от контакта с воздухом. К распространенным способам дуговой сварки, которые автоматизируют с помощью сварочных роботов, относятся:- MIG/MAG (сварка в среде инертного газа / сварка в среде активного газа): предпочтительный способ роботизированной дуговой сварки. Подача проволоки, высокая производительность наплавки, сталь и нержавеющая сталь
- Tungsten Inert Gas (TIG): используется неплавящийся вольфрамовый электрод. Этот способ сравнительно медленный, но лучше всего подходит для высокоточной сварки тонкого металла и традиционно — для экзотических сплавов
- Сварка покрытым электродом (SMAW): редко автоматизируется. Применяется в строительстве и при ремонтных работах на выезде, где мобильность важнее темпа производства. Лазерную и плазменную сварку также используют для специализированных задач обработки металла
Качество сварки и прочность соединения
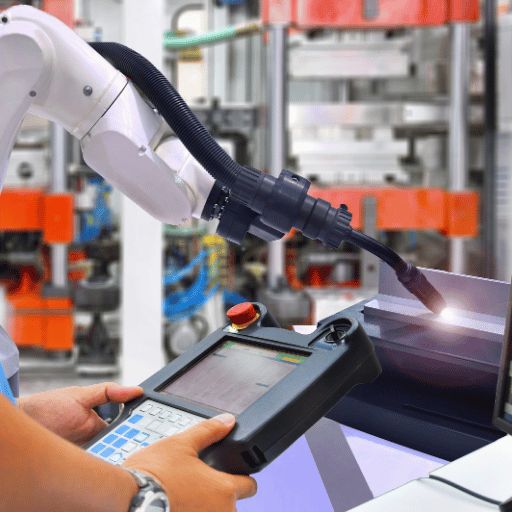 Разница в качестве сварки при дуговом и точечном способах особенно важна для несущих конструкций. Каждый способ формирует принципиально разные соединения, что отражается на их способности выдерживать нагрузку.
| Показатель качества | Точечная сварка | Дуговая сварка |
|---|---|---|
| Непрерывность соединения | Отдельные точки (литые ядра) | Непрерывный шов |
| Прочность на срез | Высокая для нахлесточных соединений листового металла | Высокая для всех типов соединений |
| Усталостная прочность | Средняя (концентрация напряжений у краев литых ядер) | Высокая (нагрузка распределяется по всей длине) |
| Герметичность | Не обеспечивает газо- и жидконепроницаемость (между точками остаются зазоры) | Обеспечивает газо- и жидконепроницаемость при надлежащем выполнении |
| Повторяемость (робот) | Точность позиционирования ±0,05 mm | Точность позиционирования ±0,05 mm |
| Зона термического влияния | Минимальная (только вокруг литого ядра) | Шире (непрерывный нагрев вдоль шва) |
По нашему опыту интеграции сварочных роботов для изготовления металлоконструкций, самый распространенный дефект качества связан не с самим сварочным роботом, а с оснасткой. Робот точно повторяет то, чему его обучили. Если сварочное приспособление каждый раз удерживает деталь по-разному, роботизированная сварочная система стоимостью $200 000 будет так же воспроизводить эти отклонения в качестве сварки. — Инженерная команда Zhouxiang, более 30 лет опыта в автоматизации сварки
Скорость производства и длительность цикла
 Для производителей, выбирающих роботизированную сварку, скорость производства часто становится решающим фактором. Точечные и дуговые сварочные роботы работают в совершенно разном темпе, а выбор зависит от геометрии деталей и требуемого объема выпуска.
60
Сварных точек в минуту (один робот)
50-90%
Доля времени сварки (роботизированная сварка; вручную 15-30 %)
4-5x
Рост производительности по сравнению с ручной сваркой
| Показатель скорости | Сварочный робот для точечной сварки | Робот для дуговой сварки |
|---|---|---|
| Цикл сварки одного соединения | 0,1 – 0,5 секунды | Зависит от длины шва |
| Время перемещения | Основное узкое место (70-80 % цикла) | Незначительное (непрерывное слежение за швом) |
| Необходимость нескольких проходов | Всегда один проход | От 1 до 5 проходов в зависимости от толщины |
| Лучше всего подходит для | Сборка больших объемов с множеством точек сварки | Длинные швы, несущие соединения |
Совместимость с материалами и диапазон толщин
 Ошибка при выборе способа сварки с учетом материала может обойтись очень дорого. При контактной точечной сварке электроды проводят ток через металлические свариваемые изделия, соединяя их нагревом. Поэтому этот способ применим только к электропроводным металлам, которые можно зажать между электродами. Дуговая сварка подходит для более широкого круга задач.
| Материал | Точечная сварка | Дуговая сварка (MIG) | Дуговая сварка (TIG) |
|---|---|---|---|
| Низкоуглеродистая сталь | 0,5 – 3 mm | 0,8 – 50+ mm | 0,5 – 6 mm |
| Нержавеющая сталь | 0,5 – 3 mm | 0,8 – 25 mm | 0,3 – 6 mm |
| Оцинкованная сталь | 0,5 – 3 mm (повышенный износ электродов) | 0,8 – 12 mm | Не рекомендуется |
| Сплавы алюминия | Возможно (требуется высокий сварочный ток) | 1 – 25 mm | 0,5 – 6 mm |
| Конструкционная сталь (>6 mm) | Не подходит | Возможна сварка в несколько проходов | Непрактично |
| Разнородные металлы | Ограниченно | Возможно при правильном выборе присадочного материала | Возможно |
⚠️ Распространенная ошибка
Некоторые считают, что сварочный робот для точечной сварки подходит для толстых плит, но на практике этим способом сложно сваривать металлические изделия толщиной более 3 mm. В результате формируются некачественные литые ядра, снижается прочность на срез и быстро изнашиваются электроды. Для плит толщиной более 3 mm требуется дуговая сварка.
Сравнение стоимости: роботизированная точечная и дуговая сварка
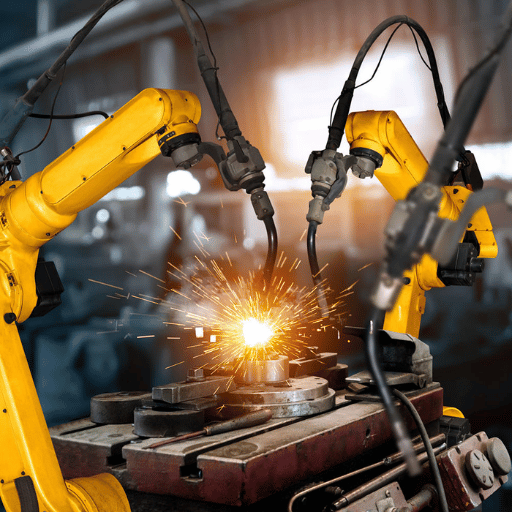 Общие инвестиции в роботизированную сварочную ячейку значительно превышают стоимость сварочного робота для точечной или дуговой сварки. Периферийное оборудование, технологическая оснастка, интеграция и текущие затраты на расходные материалы заметно влияют на стоимость этих двух способов автоматизации сварки.
| Статья затрат | Ячейка для точечной сварки | Ячейка для дуговой сварки |
|---|---|---|
| Манипулятор робота (6 осей) | $60,000 – $100,000 | $30,000 – $80,000 |
| Сварочное оборудование | $10 000 – $40 000 (сварочные клещи и трансформатор) | $8 000 – $25 000 (источник сварочного тока и механизм подачи проволоки) |
| Интеграция и безопасность | $20,000 – $60,000 | $15,000 – $50,000 |
| Система целиком | $90,000 – $200,000 | $53,000 – $155,000 |
| Расходные материалы (за год) | $2 000 – $5 000 (наконечники электродов) | $5 000 – $15 000 (проволока, газ и контактные наконечники) |
| Типичный ROI | 12 – 18 месяцев | 12 – 24 месяца |
Как выбрать подходящий сварочный робот
 Выбор между сварочным роботом для точечной сварки и роботом для дуговой сварки зависит от четырех критериев. Наши инженеры применяют эту систему оценки в проектах автоматизации сварки для клиентов из более чем 50 стран.
- ✔
Шаг 1 — материал и толщина: Если нужно сваривать листовой металл толщиной менее 3 mm внахлест, оптимальным выбором будет точечная сварка. Для более толстых материалов или непрерывных швов выбирайте дуговую сварку.
- ✔
Шаг 2 — тип соединения: Точечная сварка подходит только для нахлесточных соединений. Для стыковых, угловых, тавровых или кромочных соединений нужен робот для дуговой сварки.
- ✔
Шаг 3 — объем и скорость: Для крупносерийной сборки с сотнями точек сварки на одно изделие (кузовные панели автомобилей, корпуса бытовой техники) точечная сварка обеспечивает непревзойденную скорость. Для небольшого числа длинных швов эффективнее дуговая сварка.
- ✔
Шаг 4 — требования к герметичности: Если соединение должно быть газо- или жидконепроницаемым (сосуды под давлением, баки трансформатора, трубопроводы), подходит только дуговая сварка. Между отдельными точками при точечной сварке остаются зазоры.
Когда не следует автоматизировать точечную сварку
Нередко предприятию нужны оба способа. На автомобильном заводе роботы для точечной сварки могут работать на линии сборки кузова, а роботы для дуговой сварки — на участках изготовления рам и выхлопных систем. Это два разных способа сварки, применяемых на одной производственной линии для разных операций.
Не используйте точечную сварку для металлоконструкций толщиной более 3mm, когда требуется полный провар шва, для непроводящих строительных материалов, при мелкосерийном производстве или выпуске единичных изделий (затраты на оснастку для каждой детали делают ручную сварку дешевле), а также если невозможно получить доступ к обеим сторонам соединения из-за электродов.
Часто задаваемые вопросы
В: Точечная сварка — это то же самое, что дуговая?
Показать ответ
Нет. При точечной сварке металл соединяется в отдельных точках под давлением электродов и воздействием электрического тока — это разновидность контактной сварки. При дуговой сварке присадочный металл расплавляется электрической дугой, образуя непрерывный шов. Эти способы различаются типами соединений, диапазоном материалов и скоростью.
В: Какие недостатки есть у точечной сварки?
Показать ответ
К недостаткам точечной сварки относятся ограничение по толщине материала, невозможность обеспечить газо- или жидконепроницаемость, применение только для нахлесточных соединений, необходимость в роботе с высокой грузоподъемностью из-за тяжелых сварочных клещей, износ наконечников электродов, требующий регулярной правки и замены, а также сложности при сварке материалов с высокой электропроводностью, таких как медь и алюминий, без оборудования большой тепловой мощности.
В: Какие недостатки есть у роботизированной сварки?
Показать ответ
У роботизированной сварки есть несколько недостатков: первоначальные затраты на полную сварочную ячейку составляют $50 000–$200 000, для каждого нового изделия нужны программирование и отдельная оснастка, а для обслуживания системы требуется обученный персонал. Системы машинного зрения и программное обеспечение для офлайн-программирования сокращают время настройки, но увеличивают инвестиции. При серийном выпуске одинаковых изделий эти затраты компенсируются повышением скорости и стабильности сварки и сокращением трудозатрат.
В: Может ли один сварочный робот выполнять и точечную, и дуговую сварку?
Показать ответ
Теоретически смена концевой оснастки позволяет одному роботу выполнять оба вида сварки. Но для точечной сварки из-за тяжелых клещей нужен робот с грузоподъемностью 150–250 kg, тогда как для дуговой достаточно манипулятора с грузоподъемностью 6–20 kg. Также для этих способов сварки различаются ПО контроллера, прокладка кабелей и периферийное оборудование. На практике большинство предприятий выделяют отдельные роботы под каждый способ: время переналадки и компромисс по грузоподъемности редко оправдывают экономию по сравнению с использованием двух специализированных сварочных ячеек.
В: Какой способ сварки лучше подходит для тонкого листового металла?
Показать ответ
Для нахлесточных соединений листового металла толщиной 0,5–3 mm при больших объемах лучше подходит точечная сварка: минимальная деформация, отсутствие брызг и менее секунды на одну точку. Для непрерывных герметичных швов на тонких листах более чистый результат дает сварка TIG.
В: Сколько стоит роботизированная сварочная ячейка?
Показать ответ
Полная роботизированная сварочная ячейка стоит от $50 000 до $200,000. Цена ячеек для дуговой сварки начинается примерно от $50 000 за базовую конфигурацию. Стоимость ячеек для точечной сварки выше и составляет около $90,000, поскольку робот должен иметь достаточную грузоподъемность (150–250 kg), чтобы перемещать тяжелые сварочные клещи. Дополнительно потребуются защитные ограждения, оснастка, программирование и монтаж. По отраслевым данным, большинство производителей окупают эти инвестиции за 12–24 месяца за счет роста производительности и снижения затрат на оплату труда.
Не знаете, какой сварочный робот подойдет для вашей производственной линии?
Наша команда разрабатывала системы роботизированной сварки для производителей металлоконструкций, судоверфей и поставщиков автомобильной промышленности из более чем 50 стран. Расскажите нам о вашем свариваемом изделии, и мы порекомендуем подходящую конфигурацию.
Запросить бесплатную консультацию →О сравнении
Это руководство подготовила инженерная команда Zhouxiang, опираясь на более чем 30 лет опыта проектирования и создания роботизированных производственных линий, главным образом для производителей металлоконструкций и тяжелого оборудования. Диапазоны стоимости основаны на общедоступных отраслевых данных и нашем опыте реализации проектов с роботами разных брендов. Мы производим системы для дуговой сварки. В этом сравнении представлены и точечная, и дуговая сварка, чтобы вы могли выбрать способ, соответствующий реальным потребностям вашего производства.
Справочные материалы и источники
- Отчет World Robotics 2025 Report — Международная федерация робототехники (IFR)
- AWS D8.1M:2021. Требования к качеству сварки в автомобильной промышленности — контактная точечная сварка стали — American Welding Society
- Контактная точечная сварка — руководство по применению AHSS — WorldAutoSteel
- Оптимизация времени цикла роботизированной контактной точечной сварки в автомобильной промышленности — Journal of Advanced Manufacturing and Processing (Wiley)
- Дуговая сварка — Wikipedia
- Точечная сварка — Wikipedia

