
Свяжитесь с Zhouxiang

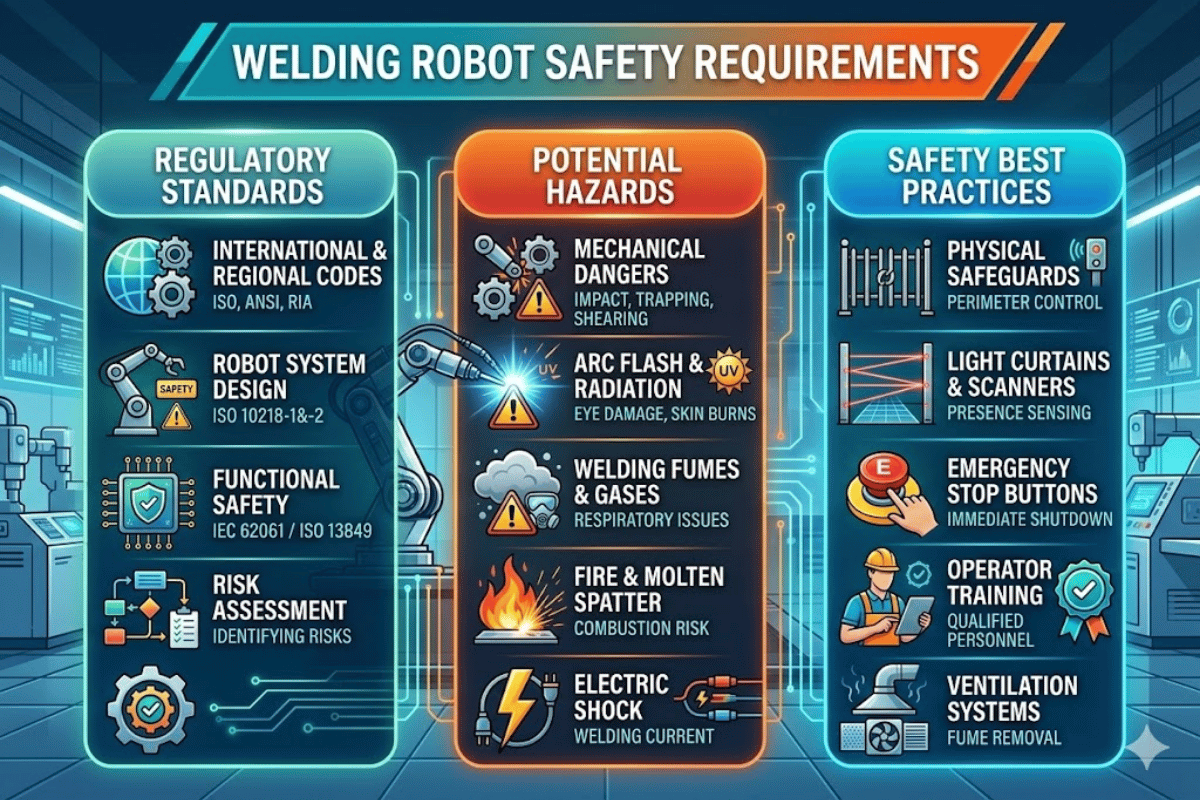
Требования безопасности при работе со сварочными роботами, которые должен соблюдать каждый производитель
Роботизированные сварочные ячейки автоматизируют самые разные процессы — от сварки кузовных панелей автомобилей до балок металлоконструкций. Однако переход от ручной сварки к автоматизации не сводит риски к нулю. Сварочные аэрозоли, излучение дуги, риск столкновения с движущимися механическими частями и опасность поражения электрическим током никуда не исчезают; при роботизированной сварке ими просто управляют иначе, чем при ручной. Это руководство по роботизированной сварке содержит основные сведения, необходимые для соответствия требованиям при установке новых систем и эксплуатации существующих роботизированных сварочных ячеек. В нём описаны применимые стандарты, подход к оценке рисков, необходимые СИЗ и средства безопасности, особенности включения коллаборативных роботов в план работ, а также организация обучения операторов. Устанавливаете ли вы свою первую роботизированную сварочную ячейку или проверяете устаревшую ячейку, это руководство поможет составить план действий для команды.Какие опасности связаны с роботизированной сваркой?
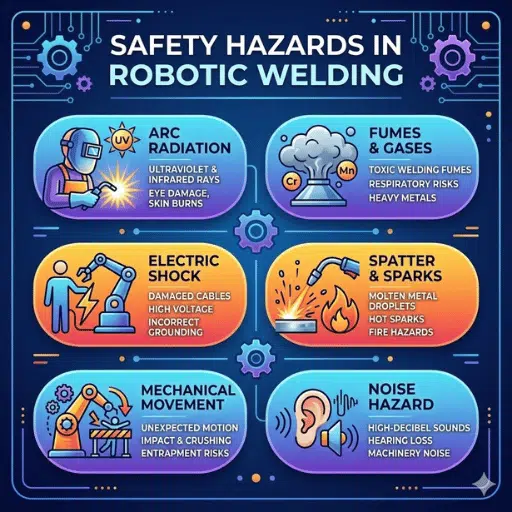 Среди проектировщиков широко распространено заблуждение, которое поддерживают все новые производители: «роботы выполняют сварку за ограждением, поэтому работники на участках роботизированной сварки будут в безопасности». Однако роботизированная сварка создаёт собственный профиль опасностей, который частично совпадает с рисками ручной сварки, но не сводится к ним. Различить их — шаг №1.
Управление по охране труда США (OSHA) делит опасности, связанные с роботами, на четыре категории: удар или столкновение, раздавливание и защемление, отказ механических частей, а также опасности, связанные с окружающей средой или электричеством. В роботизированных сварочных ячейках к ним добавляются опасности, связанные со способом сварки, и вместе они формируют более полную картину рисков.
Механические опасности и риск столкновений
Манипуляторы промышленных роботов перемещаются со скоростью более 2 000 мм/с. Если из-за ошибки в программе, сбоя датчика или неисправности приводного компонента робот неожиданно меняет траекторию движения, это может привести к серьёзным травмам при ударе. Согласно исследованию NIOSH, в США с 1992 по 2017 год зафиксирована 41 смерть работников, связанная с роботами; 78 % погибших получили травмы от ударов роботов — чаще всего во время технического обслуживания, а не при штатном цикле работы.Излучение дуги и термические опасности
Сварочная дуга испускает интенсивное ультрафиолетовое и инфракрасное излучение; даже за ограждением ультрафиолетовые лучи отражаются и достигают находящихся поблизости работников. При дуговой сварке также образуются брызги расплавленного металла и капли, а поверхности нагреваются до температур, способных вызвать ожоги у всех, кто находится в сварочной ячейке во время сварки или вскоре после неё.Воздействие сварочных аэрозолей и газов
При роботизированной сварке образуются те же аэрозоли, что и при ручной, в том числе марганец, шестивалентный хром и оксид цинка, но при более высокой продолжительности включения оборудования. OSHA устанавливает предельно допустимую концентрацию (PEL) сварочных аэрозолей на уровне 5 mg/m³ в виде средневзвешенного значения за 8-часовую смену (TWA). Однако при более высоких объёмах производства, которые обеспечивают автоматизированные системы роботизированной сварки, суммарный объём выбросов аэрозолей за тот же период может превысить показатели ручной сварки.Электрические опасности
Сварочное оборудование работает при напряжении, способном привести к поражению электрическим током. Риск возрастает во время настройки системы, подачи проволоки и технического обслуживания, если рядом с роботизированной системой повреждена изоляция или есть влага.💡 Главный вывод
Роботизированная сварка не устраняет опасности, а меняет их характер. Переход от ручной сварки к автоматизации добавляет риски столкновения и защемления, тогда как излучение дуги, сварочные аэрозоли и электрические опасности сохраняются. Понимание рисков, связанных как с робототехникой, так и с процессом сварки, — основа тщательной оценки рисков.
Основные стандарты безопасности для сварочных роботизированных систем
 Единого стандарта, охватывающего всю роботизированную сварочную установку, нет. Поэтому поставщику приходится учитывать взаимосвязанные требования стандартов OSHA, ISO, ANSI и Американского общества сварки (AWS). Ниже показано, как основные стандарты безопасности промышленных роботов соотносятся с конкретными требованиями безопасности:
| Стандарт | Область применения | Основные требования |
|---|---|---|
| ISO 10218-1/2:2025 | Проектирование промышленных роботов и интеграция роботизированных ячеек | Функциональная безопасность, кибербезопасность, работа коллаборативных роботов, новая классификация роботов (классы I/II) |
| ANSI/A3 R15.06-2025 | Национальное принятие ISO 10218 в США | Обязательная оценка рисков, безопасные ограничения перемещения, четыре режима коллаборативной работы |
| AWS D16.1M/D16.1:2018 | Роботизированные системы дуговой сварки (GMAW, FCAW) | Проверка программы до зажигания дуги, обученный наблюдатель в ограниченном пространстве, контроль опасностей, связанных со сваркой |
| ISO/TS 15066:2016 | Предельные значения силы и давления для коллаборативных роботов | Биомеханические пороговые значения боли для разных частей тела; теперь включены в ISO 10218:2025 |
| OSHA 29 CFR 1910.147 | Блокировка и маркировка источников энергии (LOTO) | Отключение и изоляция источников энергии перед обслуживанием роботизированных сварочных ячеек |
| OSHA 29 CFR 1910.252 | Общие требования к сварке | Предотвращение пожаров, вентиляция и СИЗ для всех сварочных работ |
«В настоящее время специальных стандартов OSHA для робототехнической отрасли нет. OSHA регулирует безопасность роботов на основании действующих общих отраслевых стандартов и положения об общей обязанности работодателя». — Страница OSHA о стандартах для робототехникиПо нашему опыту интеграции сварочных роботов на предприятиях по производству металлоконструкций и тяжёлого оборудования, на практике чаще всего возникает разрыв между пониманием того, какие стандарты применимы, и тем, как выполнить их требования в цехе. Таблица выше отвечает на вопрос «что», а приведённый ниже раздел об оценке рисков — на вопрос «как».
💡 Главный вывод
Ни один стандарт полностью не охватывает роботизированную сварку. Для роботизированной системы нужны стандарты по робототехнике (ISO 10218, ANSI R15.06), для процесса дуговой сварки — AWS D16.1, а для рабочего места в целом — требования OSHA (1910.147, 1910.252). В редакциях ISO 10218:2025 требования к коллаборативным роботам включены в основную структуру стандарта.
Как провести оценку рисков при работе со сварочным роботом
 Для каждой роботизированной сварочной ячейки необходимо провести оценку рисков. Это обязательное требование: его устанавливают ISO 12100:2010 и ANSI/RIA R15.06. Цель оценки — выявить все предсказуемые опасности, оценить тяжесть и вероятность причинения вреда, а затем внедрить меры контроля, пока остаточный риск не станет приемлемым. Ниже приведён практичный пятиэтапный процесс оценки роботизированных сварочных ячеек, которого придерживаются наши инженеры.
Шаг 1. Определите границы системы
Определите физические границы сварочной ячейки: рабочую зону робота с учётом габаритов свариваемого изделия, места загрузки изделия и все проёмы. Зафиксируйте предполагаемые сварочные операции, продолжительность включения оборудования, режим смен и персонал, который будет управлять роботизированной системой, настраивать её и обслуживать.Шаг 2. Выявите все опасности
Осмотрите периметр и внутреннее пространство ячейки. Выявите все источники опасности: траектории движения робота, зоны защемления на манипуляторе и сварочных приспособлениях, зоны излучения дуги, образование сварочных аэрозолей, электрические шкафы, пневматические и гидравлические линии. По нашему опыту, чаще всего недооценивают следующие опасные зоны: область на 360 градусов за позиционером во время его движения, кабельные лотки в режиме обучения, а также пространство между двумя роботами, где пересекаются их рабочие зоны.Шаг 3. Оцените уровень риска
Оцените тяжесть возможного вреда (от лёгкой травмы до смерти) и вероятность его наступления (от редкой до частой) для каждой опасности. В ISO 12100 приводится чёткая матрица для оценки совокупности факторов: тяжести, частоты воздействия, возможности избежать опасности и вероятности опасного события.Шаг 4. Примените иерархию мер контроля
Соблюдайте трёхуровневую иерархию приоритетов, установленную ISO 12100:- Устранение опасностей на этапе проектирования — исключите опасности конструктивными решениями (например, полностью закройте сварочную ячейку, исключив доступ во время работы).
- Защитные устройства — ограждения, световые завесы, блокируемые калитки и защитные коврики вокруг робота.
- Административные меры — обучение, знаки безопасности, протоколы безопасности, средства индивидуальной защиты.
Шаг 5. Проверьте меры и оформите документацию
После внедрения мер безопасности повторно проведите оценку рисков и убедитесь, что остаточные риски приемлемы. Задокументируйте всё: выявленные опасности, оценённые риски, принятые меры контроля и остаточные риски. Такая документация требуется стандартом ANSI R15.06 и проверяется во время аудитов OSHA.💡 Главный вывод
Оценка рисков — итеративный процесс, а не разовое мероприятие. Любое изменение способа сварки, программы робота или компоновки ячейки требует повторной оценки. Все пять шагов выше соответствуют ISO 12100 и выполняют требования ANSI R15.06.
Необходимые средства безопасности и СИЗ при работе со сварочными роботами
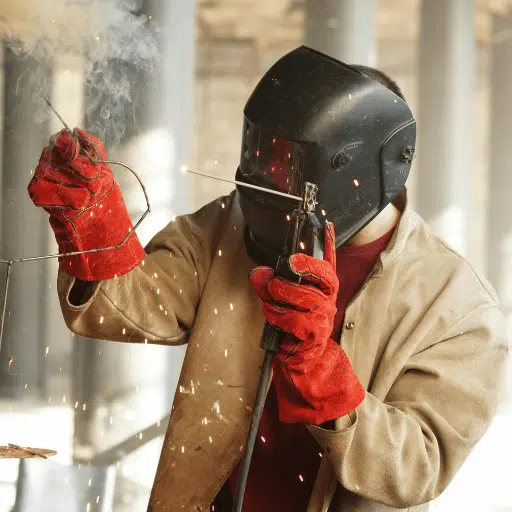 Средства безопасности роботизированной сварочной ячейки обычно делятся на встроенные функции безопасности робота, снижающие риск столкновения и несанкционированного доступа, и средства индивидуальной защиты (СИЗ), защищающие от опасностей, связанных непосредственно со сваркой. При выборе средств обнаружения присутствия изучите информацию о световых завесах и лазерных сканерах CCH в рамках оценки рисков интегратором ячейки: сам по себе выбор устройства не подтверждает безопасность всей функции.
Встроенные средства безопасности робота
- Аварийный останов (E-stop) — красная кнопка грибовидной формы на жёлтом фоне, подключённая к жёстко смонтированной цепи безопасности. Кнопка должна находиться в зоне досягаемости всех операторов и у каждой точки доступа. При останове категории 0 питание немедленно отключается, а останов категории 1 обеспечивает контролируемое замедление.
- Защитное ограждение — согласно ISO 13857 его минимальная высота должна составлять 1 400 mm (55 inches). Ограждения нельзя устанавливать ближе к опасным зонам, чем граница ограниченного пространства, указанная в оценке рисков.
- Световые завесы — массивы инфракрасных лучей, срабатывающие при попадании чего-либо в защищённую зону. Их следует размещать с учётом расчёта безопасного расстояния по ISO 13855. Минимальный уровень эффективности — PLd.
- Двери с блокировкой безопасности — блокируемые двери с защитным запиранием не открываются, пока робот не остановится. См. ISO 14119.
- Защитные коврики — напольные коврики, реагирующие на давление и останавливающие робота, если человек входит в рабочую зону вокруг него.
- Трёхпозиционное устройство разрешения движения — согласно ISO 10218-1 оно должно быть установлено на пультах обучения. Если отпустить выключатель разрешения движения или нажать его до крайнего положения, минуя среднее, движение робота остановится.
- Удаление сварочных аэрозолей — местный отсос (через горелку или вытяжные зонты) либо общеобменная вентиляция. Я снова и снова сталкиваюсь с ошибочным предположением работников, что из закрытой сварочной ячейки не нужно удалять аэрозоли, потому что «они остаются внутри». Аэрозоли продолжают накапливаться, и работники подвергаются их воздействию во время загрузки, выгрузки и обслуживания ячейки.
Обязательные СИЗ при работе рядом со сварочными роботами
Даже если сварочный робот находится за ограждением, работники должны использовать средства индивидуальной защиты:- Сварочная маска — согласно стандартам OSHA для сварки GMAW (MIG) при силе тока 60-500A требуются защитные стёкла с затемнением не ниже 10 по 29 CFR 1910.252. Рекомендуются маски с автоматическим затемнением и боковыми щитками.
- Защитные очки — с маркировкой ANSI Z87.1; их нужно носить под маской и находясь в зоне досягаемости сварочной ячейки.
- Огнестойкая рабочая одежда — рубашка с длинными рукавами и брюки без отворотов; при работе внутри ячейки — кожаный фартук.
- Сварочные перчатки — термостойкие рабочие перчатки для работы со свариваемыми изделиями и сварочным оборудованием.
- Респиратор — необходим, если инженерных средств защиты недостаточно. При работе с шестивалентным хромом OSHA требует использовать респиратор, если концентрация вещества в воздухе превышает пороговое значение 2.5 µg/m³.
- Защитная обувь с металлическим подноском — обязательна в любом производственном цехе со сварочным оборудованием.
💡 Главный вывод
Средства безопасности и СИЗ дополняют друг друга, а не заменяют. Ограждения, аварийные остановы и световые завесы снижают риски, связанные с робототехникой, а СИЗ защищают от опасностей процесса сварки (излучения дуги, сварочных аэрозолей и термических ожогов). Заложите бюджет на обе категории с самого начала.
Требования безопасности при сварке коллаборативными роботами (коботами)
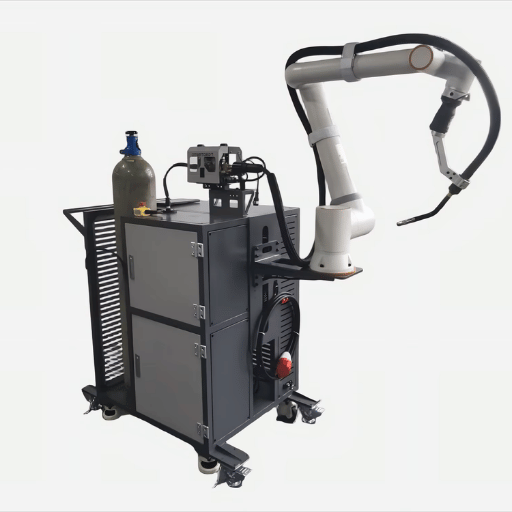 Коллаборативные роботы — коботы — становятся всё популярнее в сварочном производстве, особенно на предприятиях с мелкосерийным выпуском и широкой номенклатурой изделий. Однако понятие «коллаборативный» не означает, что для кобота допустимы любые условия работы. Безопасность сварки коботом должна соответствовать тем же стандартам, что и традиционная роботизированная сварка. При этом стандарт производительности применим лишь к ограниченному набору конечных исполнительных устройств, а также необходимо соблюдать дополнительные требования к взаимодействию человека и робота, изложенные в ISO/TS 15066:2016 (позднее включённом в ISO 10218:2025).
Четыре режима коллаборативной работы
- Контролируемый останов с контролем безопасности — робот полностью останавливается до входа человека в совместную рабочую зону. После того как оператор выходит из зоны, робот возобновляет работу.
- Ручное ведение — оператор физически направляет манипулятор робота с помощью датчиков силы и крутящего момента. Кобот движется только по команде оператора.
- Контроль скорости и расстояния — робот регулирует скорость в зависимости от того, насколько близко находится ближайший оператор. Если минимальное безопасное расстояние нарушено, робот останавливается.
- Ограничение мощности и силы (PFL) — силы воздействия ограничиваются биомеханическими пороговыми значениями боли, установленными в приложении A к ISO/TS 15066.
Биомеханические пределы силы
ISO/TS 15066 устанавливает максимально допустимые значения переходных (ударных) контактных сил для разных частей тела. Они рассчитаны на основе порогов возникновения боли, полученных в ходе исследования Университета Майнца с участием 100 испытуемых:| Часть тела | Максимальная сила (N) | Максимальное давление (N/cm²) |
|---|---|---|
| Череп / лоб | 130 | 110 |
| Лицо | 65 | 110 |
| Грудная клетка | 140 | 110 |
| Плечо / локоть | 150 | 130 |
| Кисть / пальцы | 140 | 200 |
| Бедро / колено | 220 | 160 |
Ключевые отличия безопасности коботов и традиционных роботов
Коллаборативная сварка не отменяет необходимость ограждений. Требуемые буферные зоны по периметру зависят от режима ограничения мощности и силы (PFL) и результатов оценки рисков. В режиме ограничения мощности и силы кобот может работать без ограждения, однако сварочная дуга требует удаления сварочных аэрозолей и применения СИЗ работниками. На проверенных нами предприятиях по производству металлоконструкций мы обнаружили, что для большинства конфигураций сварки коботами по-прежнему полезны частичные ограждения, сдерживающие брызги и ультрафиолетовое излучение, даже если манипулятор робота соответствует предельным значениям PFL. Традиционные промышленные роботы обычно работают со скоростью более 2 000 мм/с и грузоподъёмностью более 100 kg. Большинство сварочных коботов работают со скоростью от 250-1 000 мм/с при грузоподъёмности 3-35 kg. Разница в кинетической энергии — основная причина, по которой коботы могут работать рядом с людьми, но только в пределах установленных ограничений силы.💡 Главный вывод
«Коллаборативный» не означает «без ограждения». Даже в режиме PFL процесс сварки сопровождается излучением дуги, сварочными аэрозолями и брызгами, поэтому требуется физическая защита. Уровень необходимых защитных мер для роботизированной сварочной ячейки определяется оценкой рисков, схемой подключения, конечными исполнительными устройствами и программированием.
Как создать программу обучения безопасности при работе со сварочными роботами
 Без обученного персонала средства безопасности и стандарты мало защищают людей. Эффективная программа обучения помогает внедрить требования безопасности в производственную культуру и адаптировать её к повседневной работе в цехе. Ниже приведён план обучения с учётом должностных обязанностей, который охватывает потребности всех, кто взаимодействует с роботизированной сварочной системой.
| Должность | Темы обучения | Периодичность |
|---|---|---|
| Оператор | Расположение кнопок аварийного останова, блокировка и маркировка источников энергии (LOTO), применение СИЗ, безопасные процедуры загрузки и выгрузки, осведомлённость об опасности сварочных аэрозолей | Первичное обучение + ежегодное повторное обучение |
| Специалист по техническому обслуживанию | Процедуры LOTO, проверка цепей безопасности, работа с пультом робота, осмотр сварочного оборудования, выявление опасностей | Первичное обучение + раз в полгода |
| Инженер / программист | Методика оценки рисков, настройка системы безопасности, проверка программы (пробный запуск без дуги), протокол входа в ограниченное пространство | Первичное обучение + по мере необходимости |
Контрольный список ежедневных проверок безопасности
- ✔ Перед началом каждой смены проверяйте защитные ограждения и блокировки.
- Периодически проверяйте кнопки аварийного останова: ANSI R15.06 требует проводить функциональные проверки через установленные интервалы.
- Перед началом сварки убедитесь, что система удаления сварочных аэрозолей работает.
- Убедитесь, что все СИЗ на месте и в хорошем состоянии.
- Перед запуском робота уберите из рабочей зоны мусор, инструменты и незакреплённые предметы.
- После изменения программы проверьте её в пробном режиме без дуги.
💡 Главный вывод
Обучение с учётом должностных обязанностей эффективнее общего инструктажа. Операторы, специалисты по техническому обслуживанию и инженеры сталкиваются с разными опасностями, поэтому каждому нужны свои инструкции по безопасности. Ведите записи об обучении для проверок OSHA и страховых компаний.
Часто задаваемые вопросы
Какие стандарты OSHA применяются к сварочным роботам?
Специальных правил OSHA для робототехники нет. Применимые разделы 29 CFR 1910 включают 1910.147 (блокировка и маркировка источников энергии, LOTO), 1910.212 (ограждение оборудования), 1910.252 (сварка) и 1910.254 (дуговая сварка). ANSI/RIA R15.06 и AWS D16.1M применяются в соответствии с Общей обязанностью работодателя обеспечивать безопасность труда.
Какие основные риски связаны с промышленными сварочными роботами?
Ключевые риски — травмы при столкновении и ударе из-за движения манипулятора робота, воздействие излучения дуги, вдыхание сварочного дыма, поражение электрическим током и термические ожоги. По статистике NIOSH, 78 % смертельных случаев с участием роботов произошли из-за удара или столкновения с работниками, выполнявшими техническое обслуживание, а не во время штатной работы ячейки.
Нужно ли ограждать сварочные роботы защитным забором?
Для обычных промышленных сварочных роботов требуется защитное ограждение по периметру высотой не менее 1 400 mm (55 in) согласно ISO 13857. Для коллаборативных роботов (коботов), работающих в режиме ограничения мощности и усилия, ограждение не требуется, однако для защиты от излучения дуги, брызг и сварочного дыма необходимы экраны и средства локализации. Фактические требования определяются на основе оценки рисков.
Какие средства индивидуальной защиты нужны при работе рядом со сварочным роботом?
Минимально необходимые средства индивидуальной защиты: сварочная маска с требуемой степенью затемнения светофильтра (степень затемнения 10 для GMAW при 60-500A), защитные очки ANSI Z87.1, огнестойкая одежда, термостойкие сварочные перчатки, обувь со стальным подноском, а также средства защиты органов дыхания при концентрации сварочного дыма выше предельно допустимых уровней воздействия, установленных osha. Этот минимум применяется и тогда, когда робот работает за защитным ограждением, а сотрудники загружают изделия, обслуживают и осматривают ячейку.
Как часто следует проверять системы безопасности сварочного робота?
Регулярно проверяйте работоспособность кнопок аварийного останова. Периодичность проверок (например, еженедельно или при каждой смене) должна быть определена в протоколах безопасности. Перед началом каждой смены проверяйте защитные планки, входы датчиков приближения, контроль ограждений, световые завесы и защитные маты. Не реже раза в год, а также после изменения программы робота, компоновки ячейки или способа сварки проводите полный аудит системы безопасности: проверяйте код защитной цепи и оценку рисков.
Чем отличаются требования безопасности для коботов и традиционных роботов?
Традиционные промышленные роботы требуют полного ограждения по периметру (забор, световая завеса, двери с блокировкой), поскольку они работают на высокой скорости (2000+ mm/sec) и перемещают большие полезные нагрузки. Коботы могут работать рядом с людьми в четырёх режимах взаимодействия, определённых ISO/TS 15066. Усилие контакта между человеком и коботом следует ограничивать порогом болевого ощущения для соответствующей части тела с учётом биомеханических ограничений человека (например, менее 140 N при кратковременном контакте с грудной клеткой, без длительного зажатия). Для сварочных работ обоим типам роботов необходимы экраны от излучения дуги, удаление сварочного дыма и средства индивидуальной защиты работников. Риски, связанные со способом сварки, одинаковы при использовании традиционного робота и кобота. Часто упускают один важный нюанс: допустимые пределы квазистатического усилия (при зажатии) составляют лишь 40-65 % от пределов для кратковременного удара, поэтому защемление коботом может причинить вред при значительно меньшем усилии, чем однократное столкновение.
Нужна помощь в проектировании безопасной роботизированной сварочной ячейки?
С 1991 года Zhouxiang реализовала более 1 000 проектов по автоматизации сварки в более чем 50 странах. Наша команда поможет вам выбрать из широкого ассортимента систем роботизированной сварки и создать ячейку, соответствующую всем применимым стандартам безопасности.
Получить бесплатную консультацию по безопасностиПрозрачность: Zhouxiang производит сварочные роботы и автоматизированные сварочные производственные линии. Эта статья основана на более чем 30-летнем практическом опыте нашей команды в реализации проектов по автоматизации сварки, а также на общедоступных нормативных данных osha, ISO, ANSI и AWS. Все приведённые здесь нормативные данные актуальны по состоянию на March 2026. Однако стандарты периодически пересматриваются. При принятии решения о соответствии требованиям всегда проверяйте, что вы используете последнюю редакцию стандарта. Кроме того, при работе с нормативными требованиями по безопасности рекомендуем консультироваться с квалифицированным инженером по охране труда.
Источники и материалы
- Робототехника — оценка опасностей и способы их устранения — Управление по охране труда и здоровья (OSHA)
- Смертельные случаи, связанные с роботами, в США, 1992–2017 — Национальный институт охраны труда и здоровья (NIOSH/PubMed)
- 29 CFR 1910.1026 — Хром(VI) — OSHA
- ISO 10218-1:2025 — требования безопасности для робототехники — Международная организация по стандартизации
- ANSI/A3 R15.06-2025 — требования безопасности для роботов — Американский национальный институт стандартов (ANSI)
- Комитет D16 по роботизированной и автоматизированной сварке — Американское общество сварки (AWS)
- ISO 12100:2010 — безопасность машин — оценка рисков — Международная организация по стандартизации
- 29 CFR 1910.252 — сварка, резка и пайка — OSHA
- ISO/TS 15066:2016 — коллаборативные роботы — Международная организация по стандартизации

