
Свяжитесь с Zhouxiang

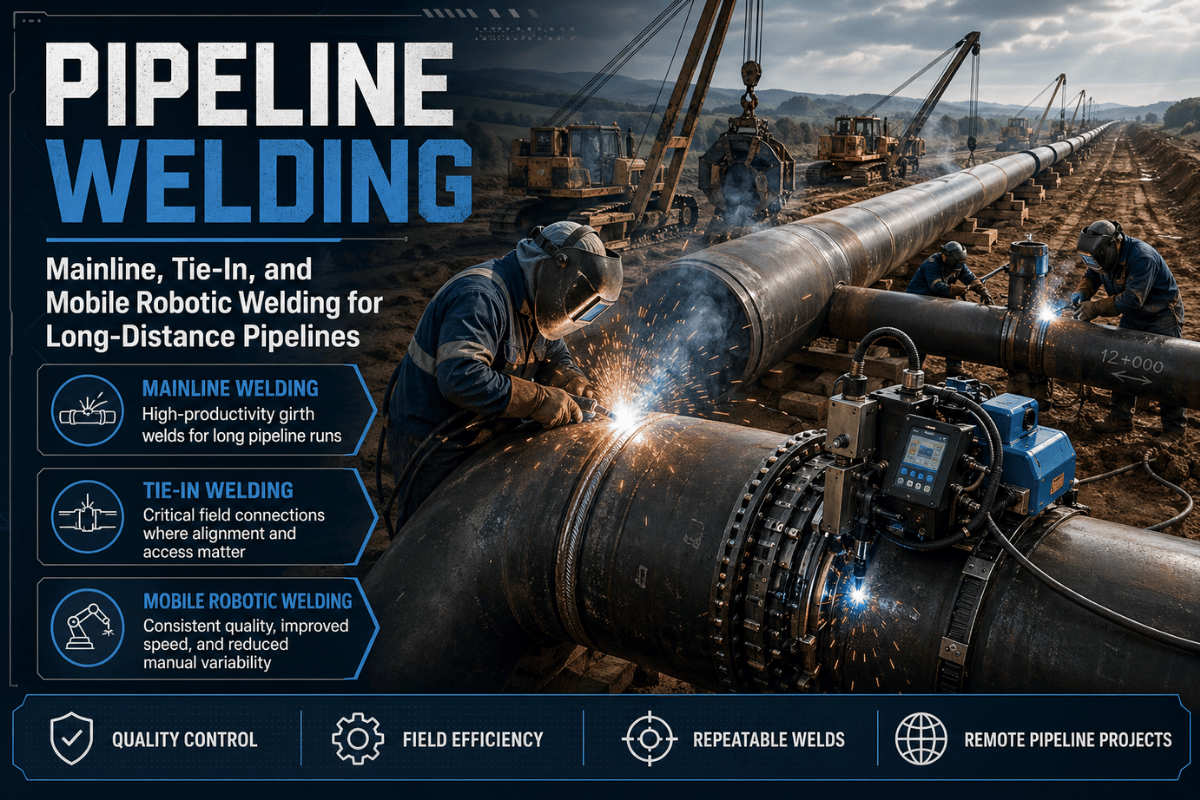
Выбор технологии сварки магистральных трубопроводов, врезок и мобильной роботизированной сварки
Сварка трубопроводов соединяет трубы в магистральные системы под давлением для транспортировки нефти, газа, воды и коммунальных ресурсов, а также для технологических установок, энергетической инфраструктуры и других отраслей сварочного производства. Бригадам на объекте важно не просто получить аккуратный шов. Им также нужно контролировать сборку стыков, соблюдение технологии, допуск сварщиков, этапы инспекционного контроля, риск ремонта и документацию, перемещаясь по меняющемуся рельефу.
Поэтому хороший план сварки трубопровода больше похож на систему организации производства на объекте, чем на отдельный совет по сварке. В реальных условиях до выполнения первого корневого прохода нужно увязать геометрию труб, погрешности сварщика, выбор присадочного материала, защиту от погодных условий, доступ для неразрушающего контроля и передачу документации.
Краткие характеристики
| Распространённые материалы трубопроводов | Трубы из углеродистой и легированной стали; марка стали и толщина стенки зависят от проекта |
| Распространённые способы сварки | SMAW, GMAW, FCAW, GTAW, SAW, механизированная и автоматическая сварка |
| Типовая последовательность работ на объекте | Подготовка кромок, очистка, центровка, корневой проход, горячий проход, заполняющие проходы, облицовочный проход, визуальный контроль, НК, закрытие документации |
| Основной риск | Дефект сварного соединения может привести к утечке или задержке перед гидравлическим испытанием, испытанием под давлением либо сдачей объекта |
| Применение автоматизации | Оптимально, когда траектория повторяется, условия доступа стабильны, а труба или конструкция слишком велика, чтобы переместить её в стационарную ячейку |
Что такое сварка трубопроводов?
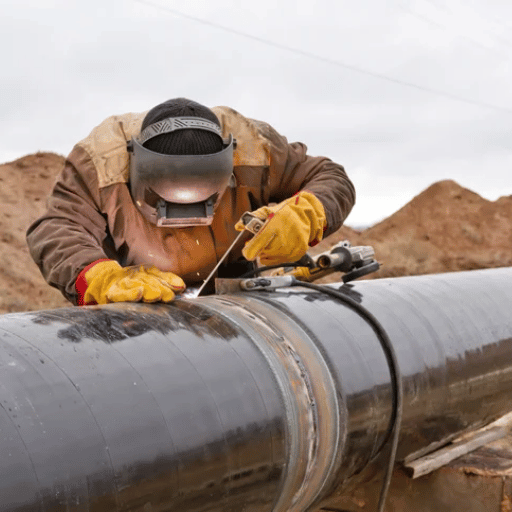 Кратко: сварка трубопроводов — это соединение труб в непрерывную трубопроводную систему. На практике она включает подготовку стыков, центровку труб, контроль технологии, допуск сварщиков, инспекцию, испытания и правила ремонта линий, проходящих по удалённым полосам отвода, через заводы, станции и переходы или по пересечённой местности.
Сварка труб — более широкое понятие, относящееся к навыкам изготовления конструкций. Сварщики могут работать с трубными узлами в цехе, технологическими трубопроводами, трубными конструкциями или при обслуживании предприятия. В строительстве на объекте этот термин обычно относится к магистральным или распределительным трубопроводам, где каждый стык становится звеном длинной системы под давлением. Это различие важно: качество шва на трубопроводе оценивают по требованиям заказчика, применимому нормативному документу, результатам контроля и риску при эксплуатации, а не только по внешнему виду валика.
AWS описывает трубопроводного сварщика как специалиста, который строит и обслуживает системы для транспортировки нефти, газа, воды и других материалов на большие расстояния. Это объясняет, почему в результатах поиска рядом встречаются технические материалы, статьи о зарплате трубопроводных сварщиков и страницы о сертификации. В этой статье мы учитываем эти темы, но основное внимание уделяем процессу работ на объекте.
Как выполняют сварку трубопровода: от сборки стыка до облицовочного прохода
 Правильная сварка кольцевых стыков труб на объекте начинается до того, как электрод или проволока коснутся трубы. До сварки нужно определить угол скоса кромок, притупление, зазор в корне, смещение кромок, способ очистки поверхности, тип центровочного зажима и порядок предварительного подогрева. От этого зависит сложность выполнения корневого прохода. Опытные специалисты могут компенсировать некоторые отклонения, но план проекта не должен каждый раз на это рассчитывать.
| Этап | Что проверить на объекте | Возможные проблемы |
|---|---|---|
| Скос кромок и подготовка торцов | Угол скоса, притупление, чистота поверхности, отступ покрытия | Чрезмерная шлифовка, загрязнение, неправильное притупление кромки |
| Центровка | Зазор в корне, внутреннее смещение кромок, усилие зажима | Неполное проплавление, вогнутость шва, дополнительные затраты времени на ремонт |
| Корневой проход | Скорость сварки, сила тока или напряжение, контроль замочной скважины | Прожог, втягивание корня, несплавление |
| Горячий, заполняющие и облицовочный проходы | Температура между проходами, удаление шлака, сопряжение валиков | Шлаковые включения, подрезы, неудовлетворительный профиль облицовочного прохода |
| Контроль и документация | Результаты визуального контроля, статус НК, карта сварных соединений, идентификатор сварщика | Забракованный шов, отсутствие прослеживаемости, задержка сдачи объекта |
Какие способы сварки применяют для трубопроводов?
 TWI относит ручную дуговую сварку покрытым электродом, сварку порошковой проволокой, дуговую сварку плавящимся электродом в защитном газе, сварку под флюсом и аргонодуговую сварку к распространённым способам сварки труб. В проекте для корневого прохода могут выбрать один способ, а для заполняющих или облицовочного прохода — другой. Выбор зависит от формы стыка, доступности, требований к газовой защите, расчёта трудозатрат, ожиданий инспектора и утверждённой WPS.
| Способ | Где подходит | Ограничения на объекте | Применение автоматизации |
|---|---|---|---|
| SMAW / сварка покрытым электродом | Удалённые стыки, ремонт, врезки, изменяющиеся условия доступа | Замена электродов и квалификация сварщика влияют на стабильность результата | Ограниченно |
| GMAW / FCAW | Механизированные заполняющие и облицовочные проходы в контролируемых рабочих зонах | На открытом воздухе важны защита сварочной ванны и стабильная подача проволоки | Подходит, когда условия доступа и газовой защиты контролируются |
| GTAW / TIG | Качественные корневые проходы, трубы малого диаметра или ответственные стыки | Медленный способ, требующий высокой квалификации | Условно подходит в контролируемых зонах |
| SAW | Работы на трубном заводе, изготовление трубных узлов или работы на производственной площадке | Менее практична для кольцевых стыков в открытом поле | Эффективна при стационарной или направляемой установке |
| Автоматическая сварка труб | Повторяющиеся стыки, стабильный доступ, запланированные точки контроля | Требует времени на настройку, контроля траектории и квалифицированной поддержки технологии | Наиболее эффективна при реальном повторении операций |
Для трубопроводов применяют сварку покрытым электродом, MIG или TIG?
Подходят все эти способы. Многие трубопроводные сварщики продолжают применять SMAW, поскольку переносное оборудование удобно на труднодоступных объектах. Сварка GMAW типа MIG или FCAW подходит для более высокой скорости благодаря газовой защите, подаче проволоки или перемещению сварочной каретки. TIG используют, когда корневой проход или материал требуют особого контроля. В одной технологии сварки трубопровода способы сварки могут различаться от прохода к проходу.Сварка магистральных труб и врезок: почему меняется порядок работ
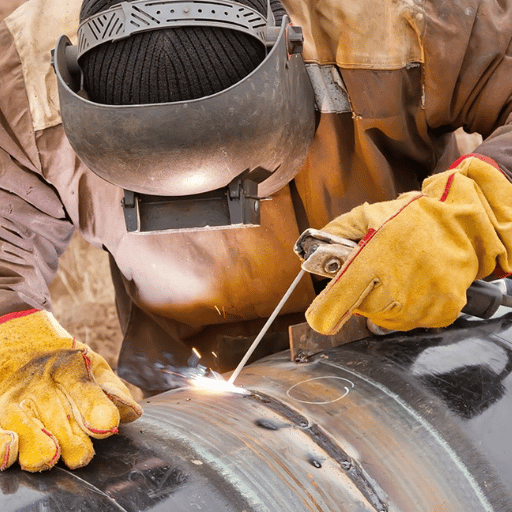 Производственная сварка магистрального трубопровода зависит от перемещения вдоль трассы. Бригады подготавливают полосу отвода, раскладывают трубы, обрабатывают торцы, центрируют стыки, последовательно выполняют одинаковые кольцевые швы, проводят контроль, наносят покрытие и переходят дальше. Сварка врезок выполняется иначе.
Она соединяет участки, переходы, станции или места ремонта, где трубу нельзя просто приподнять, чтобы получить доступ.
Работы на магистральном трубопроводе
Дополнительные стыки. Продуманный порядок работы бригады сокращает производственное время. Оборудование занимает выделенные полосы, а возможности для механизированной или автоматической сварки расширяются. Для производительности важен ритм работы, но инспекционный контроль по-прежнему на первом месте.Сварка врезок
Ограниченный доступ, уже выполненные стыки, повышенный риск доработки и большая зависимость от опытного сварщика, строгих контрольных точек и чёткой связи между сварочной бригадой и специалистами по контролю и испытаниям.Положения 5G/6G при сварке трубопроводов и основы аттестации
 Трубопроводных сварщиков обычно испытывают в заранее заданных положениях, поскольку на объекте труба не поворачивается, чтобы облегчить сварку. При испытании в положении 5G труба расположена горизонтально и неподвижна; сварщик выполняет шов в нижнем, вертикальном и потолочном положениях вокруг стыка. При испытании в положении 6G труба закреплена под углом, например 45 градусов. Это усложняет испытание и имитирует более трудный доступ на объекте.
Контроль технологии — это не то же самое, что квалификация сварщика. Согласно стандартам AWS, спецификации технологии сварки подтверждаются протоколами аттестации технологии. В проекте сварщик, подрядчик, технология, основной и присадочный материалы, предварительный подогрев, последовательность проходов и критерии приемки должны точно соответствовать применимым требованиям.
Что такое сварка труб в положении 6G?
Сварка труб в положении 6G — это квалификационное положение, при котором труба закреплена под углом и её нельзя вращать. При сварке в положении 6G сварщик должен учитывать силу тяжести, изменение угла ведения сварочной горелки, контролировать сварочную ванну и сохранять правильное положение тела на протяжении всего соединения. Успешная сдача испытания в положении 6G не означает автоматической квалификации сварщика для выполнения любых работ на трубопроводе, но подтверждает высокий уровень навыков сварки труб.Контроль, нормативные документы и предотвращение утечек
 Для газопроводов США в 49 CFR Part 192 есть подраздел, посвящённый сварке. Он охватывает технологии сварки, квалификацию сварщиков, погодные условия, подготовку стыков, инспекцию сварных соединений, неразрушающий контроль, а также ремонт или удаление дефектов. Для трубопроводов, транспортирующих опасные жидкости, 49 CFR Part 195 устанавливает аналогичные требования к сварке, а также к испытаниям стыков и документации, в том числе в разделах 195.308 и 195.310. До начала работ проектной команде всё равно нужно проверить актуальные нормативные требования, спецификацию заказчика, договор и требования юрисдикции.
22-е издание стандарта API Standard 1104 охватывает сварку трубопроводов и связанных с ними объектов при строительстве и ремонте труб и компонентов, находящихся в эксплуатации, для транспортировки сырой нефти, нефтепродуктов, топливных газов, диоксида углерода и азота. OSHA 1910.252 также содержит требования безопасности при сварке, включая требования к пожарному наблюдению и вентиляции для определённых условий работ.
Примечание по проектированию: контрольные точки инспекции
До начала сварочных работ установите контрольные точки: допуск сборки стыка, визуальная проверка корневого прохода, финальный визуальный контроль, допуск к НК, приемка ремонта, подтверждение границ испытания под давлением и закрытие документации. Карта сварных соединений без идентификатора сварщика, номера технологии, статуса НК и истории ремонта — ненадёжное подтверждение после того, как бригада покинет полосу отвода.Ручная, автоматическая и мобильная роботизированная сварка трубопроводов: когда что подходит
 Ручная сварка по-прежнему важна там, где условия доступа к каждому стыку меняются, защита от погодных условий недостаточна, нужно принимать решение о приемке или браковке ремонта либо переменная геометрия от точки к точке создаёт сложности. Автоматическая сварка труб эффективна, если стыки повторяются, а в бюджете проекта предусмотрены приспособления, контрольные образцы, мониторинг параметров и квалифицированные операторы. Мобильная роботизированная сварка подходит для полевых работ на разных участках трубопровода, когда она позволяет найти компромисс между повторяемостью заводского производства и сваркой без участия рабочих.
| Вариант организации работ | Подходит | Не подходит |
|---|---|---|
| Ручная бригада | Врезки, ремонт, удалённый доступ, сварка небольших партий | Сотни повторяющихся стыков при жёстких требованиях к циклу |
| Механизированная сварочная каретка | Повторяющиеся кольцевые швы при стабильной опоре труб | Нерегулярный доступ, серьёзные препятствия, разные траектории швов |
| Стационарная роботизированная ячейка | Изготовление в цехе и сборка повторяющихся трубных узлов | Крупные секции, которые нельзя переместить в ячейку |
| Мобильная роботизированная сварка | Крупные, трудноперемещаемые свариваемые изделия с программируемыми траекториями сварки | Разовые врезки без повторяемой траектории и времени на настройку |
Список оборудования для сварки магистральных трубопроводов большой протяжённости
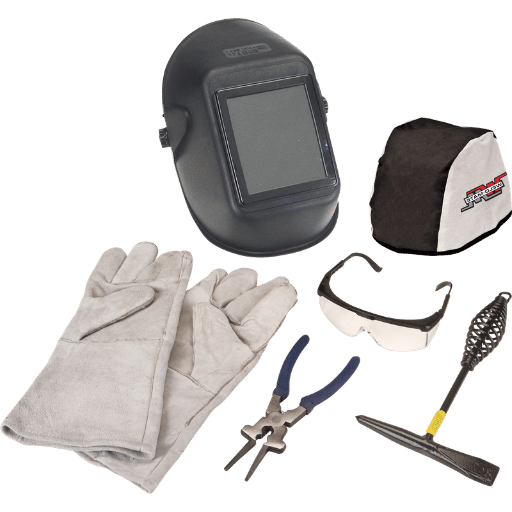 Выбор способа сварки трубопровода — лишь часть общего комплекта оборудования. Проектной команде нужны инструменты, позволяющие выполнять все технически сложные стыки в пределах заданной длины и рабочей зоны, предусмотренных заводской программой.
| Источник сварочного тока | Возможности для выбранного способа сварки, ПВ, совместимость с генератором, длина кабелей, заземление, контроль параметров |
| Инструменты для центровки | Внутренние или наружные зажимы, шаблоны для зазора, шаблоны для проверки смещения кромок, порядок допуска сборки стыка |
| Подготовка торцов | Скос кромок, торцевание, очистка, отступ покрытия, контроль шлифовки |
| Контроль нагрева | Инструменты для предварительного подогрева, температурные мелки или измерители, контроль температуры между проходами |
| Расходные материалы | Обращение с электродами и проволокой, хранение, выдача, прослеживаемость |
| Доступ для контроля | Инструменты для визуального контроля, допуск к НК, порядок ремонта, нумерация сварных соединений |
| Средства автоматизации | Обучение траектории робота, доступ сварочной горелки, контроль защитного газа, запасные части, обучение оператора |
Матрица выбора для 9 этапов: от магистральной сварки до врезок
 Эта матрица связывает план строительства трубопровода с выбором сварочного оборудования. Она помогает избежать распространённой ошибки: выбора сварочного аппарата до того, как команда определила этап работ.
| Этап | Условия сварки | Основной риск | Оптимальное решение | Применимость робота или автоматизации |
|---|---|---|---|---|
| 1. Подготовка полосы отвода | Открытая местность, меняющийся рельеф | Доступ и логистика | Ручная бригада с мобильным вспомогательным оборудованием | Применяйте только после стабилизации маршрутов, электропитания и доступа |
| 2. Раскладка труб и обработка кромок | Повторяющиеся секции | Отклонения при сборке стыков | Инструменты для подготовки, шаблоны, зажимы | Стоит испытать, если запланировано 20+ похожих стыков за смену |
| 3. Корневой проход | Неподвижная труба | Проплавление и центровка | Квалифицированный сварщик или квалифицированная механизированная технология корневого прохода | Условно подходит: только при наличии технологической поддержки и стабильной геометрии стыка |
| 4. Производственная сварка магистрального трубопровода | Повторяющиеся кольцевые швы | Отклонения длительности цикла и частота ремонтов | Полуавтоматическая или автоматическая сварка после технологических испытаний | Эффективно при повторяемых условиях доступа, газовой защиты и последовательности стыков |
| 5. Участок перехода | Дорога, река или зона с препятствиями | Центровка и доступ для контроля | Ручная бригада со специальными приспособлениями | Проводите испытания, только если до начала работ известны габариты и траектория |
| 6. Сварка врезки | Готовые секции | Положение, сборка стыка, затраты на доработку | Опытный сварщик и строгие контрольные точки | Редко подходит, если только геометрия не повторяется и нет времени на настройку |
| 7. Ремонт сварного соединения | Зона удаления дефекта | Контроль нагрева и прослеживаемость | Специалист по ручной сварке, WPS для ремонта, допуск инспектора | Редко подходит, поскольку форма каждого ремонта отличается |
| 8. Контрольная остановка | Точка НК | Несоответствие в документации | Карта сварных соединений, статус НК, история ремонта | Полезно, если оборудование регистрирует параметры и идентификаторы сварных соединений |
| 9. Сдача объекта | Комплект документации | Отсутствие прослеживаемости | Цифровые журналы сварки и подписанные этапы допуска | Эффективно, если журналы параметров связаны с номерами стыков |
Что меняется в сварке трубопроводов в 2026 году?
 В поисковых запросах и практике на объектах заметны три тенденции. Во-первых, требования к квалификации никуда не исчезают. Подрядчикам по-прежнему нужны специалисты, способные сдать испытания по сварке труб и работать по технологии. Во-вторых, покупатели ищут аппараты для автоматической сварки труб и роботизированные сварочные комплексы для труб, но запросов меньше, и они чаще связаны с покупкой оборудования, чем с широкой темой карьеры. В-третьих, инспекционные записи всё сложнее считать документацией, которую можно оформить задним числом.
Последняя тенденция повышает ценность систем, которые связывают сварной шов с записью параметров, идентификатором сварщика или оператора, статусом контроля и журналом ремонта. Она меняет и подход к роботам. При мобильной работе робот нужен не только для повышения скорости. Он обеспечивает повторяемое движение сварочной горелки, программируемые траектории, сохранение настроек и упрощает передачу данных инспектору, если этап работ это позволяет.
Для команд, планирующих тяжёлые трубные узлы за пределами классической полосы отвода, решения Zhouxiang для роботизированной сварки, роботизированной сварки металлоконструкций и интеллектуальная система сварки металлоконструкций могут лучше соответствовать задаче, чем специализированная установка для сварки магистрального трубопровода. Сначала определите этап работ, затем выбирайте оборудование.
Часто задаваемые вопросы о сварке трубопроводов
Какие способы сварки применяют для трубопроводов?
При сварке трубопроводов или изготовлении трубных конструкций применяют SMAW, GMAW, FCAW, GTAW, SAW, механизированную и автоматическую сварку. Утверждённая технология определяет, какой способ разрешён для данного материала, прохода, положения и условий эксплуатации. В некоторых проектах корневой проход выполняют одним способом, а заполняющие или облицовочный проходы — другим.
Для трубопроводов применяют сварку покрытым электродом, MIG или TIG?
Единственного способа сварки для всех трубопроводов нет. Сварку покрытым электродом широко применяют при удалённых работах и ремонте, поскольку оборудование удобно перемещать. GMAW типа MIG или FCAW лучше подходят, когда можно контролировать газовую защиту и подачу проволоки. TIG используют для некоторых корневых проходов и стыков, требующих повышенного контроля. Допустимый способ определяет технология, а не его разговорное название.
Что такое сварка труб в положении 6G?
Положение 6G — это сварка неподвижной трубы, закреплённой под углом. Оно сложно, поскольку меняются влияние силы тяжести, положение тела и угол сварки. Квалификация по-прежнему зависит от нормативных требований, технологии, материала, способа сварки и контрольного образца.
Сколько зарабатывают сварщики трубопроводов?
По данным AWS, примеры годовой зарплаты трубопроводных сварщиков в 2025 году составляли около $52 000 для начинающих, $69 000 — медианная зарплата и $100 000+ в верхнем диапазоне. Фактический доход зависит от страны, членства в профсоюзе, командировок, сверхурочных, сертификации, рисков проекта и вида работ: строительство на объекте, ремонт, поддержка инспекции или изготовление в цехе.
Выполняют ли сварку трубопроводов под водой?
Большинство трубопроводов сваривают не под водой. Подводная сварка — узкая специализация для некоторых морских работ и ремонтных задач. Гораздо чаще сварку выполняют на суше, на производственной площадке, на трубоукладочной барже или в контролируемых условиях на объекте.
Какой сварочный аппарат лучше всего подходит для трубопроводов?
Единственного лучшего аппарата не существует. Подходящее оборудование должно соответствовать утверждённой технологии, диаметру трубы, источнику сварочного тока, доступу на объект, условиям защиты от непогоды, плану контроля и квалификации бригады. Для удалённых врезок переносной комплект SMAW может оказаться лучше сложной системы. Механизированное или мобильное роботизированное оборудование может дать преимущество, если повторяющиеся стыки или крупные конструкции оправдывают время на настройку. Перед покупкой попросите поставщика оборудования продемонстрировать на образцовом стыке, похожем на реальный проект, доступ сварочной горелки, контроль параметров и газовой защиты, работу с расходными материалами, повторяемость деталей, порядок ремонта и доступ для НК. Демонстрация на чистом стендовом образце полезна, но она не заменяет сварку трубопроводного стыка в траншее, на эстакаде, станции или в цехе тяжёлых конструкций.
Может ли мобильный сварочный робот заменить сварщиков трубопроводов?
Нет, в качестве общего правила — не может. При правильном применении мобильный сварочный робот сокращает время ручной сварки по повторяющимся траекториям, записывает данные о параметрах и помогает бригадам работать с крупными изделиями. Квалифицированные сварщики, инспекторы и инженеры по сварке по-прежнему контролируют аттестацию технологии, решения по сборке стыков, приемку, ремонт и работу на объекте.
Оцените мобильную сварочную установку для длинных труб
Если в вашем проекте по трубопроводам, трубным узлам или изготовлению тяжёлых конструкций предусмотрены повторяющиеся траектории сварки на крупных изделиях, оцените мобильную сварочную установку AGV до окончательного выбора оборудования.
Посмотреть мобильный сварочный робот AGV Обсудить траекторию сварки с Zhouxiang
Источники
Ниже перечислены источники, использованные для технического обоснования и проверки информации. До начала работ на объекте проектным командам всё равно нужно сверить актуальный текст нормативных требований, спецификацию заказчика и требования местной юрисдикции.
Профиль карьеры трубопроводного сварщика AWS | TWI: что такое сварка труб? | OSHA 1910.252 | 49 CFR Part 192 | 49 CFR Part 195 | Уведомление о стандарте API Standard 1104 | Спецификации SWPS AWS | Руководство OMS по инспекции сварных соединений
