
Свяжитесь с Zhouxiang


Краткие характеристики: 9-осевой консольный сварочный робот
9-осевой консольный сварочный робот — одна из самых функциональных конфигураций сварочных систем для автоматизированного изготовления металлоконструкций. Однако большинство покупателей не могут точно определить, нужны ли им все девять осей или для 80 % производства достаточно системы на 7 осей. В этом руководстве мы рассмотрим назначение каждой оси, объясним различия между системами на 7 и 9 осей и предложим критерии оценки целесообразности инвестиций в 9-осевую систему с учётом возможностей вашего цеха и ассортимента свариваемых изделий.
- Всего осей: 6 (манипулятор робота) +3 (напольный рельсовый путь + ось Y + позиционер)
- Точность сварки: 0.1 мм благодаря 3D-зрению и лазерному слежению за сварным швом
- Программирование: без обучения (импорт CAD-моделей из Tekla, SolidWorks, UG)
- Напольный рельсовый путь: настраиваемая длина до 30 м+
- Положения сварки: нижнее, вертикальное, горизонтальное, потолочное (сварка во всех пространственных положениях)
- Способы сварки: MIG / MAG / дуговая / гибридная
Что такое 9-осевой консольный сварочный робот?
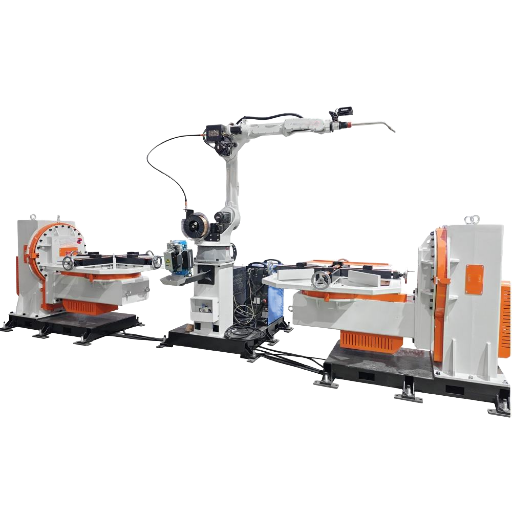
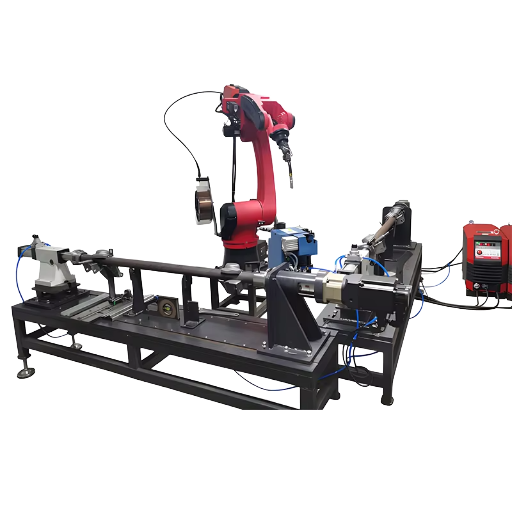 В 9-осевом консольном сварочном роботе стандартный 6-осевой манипулятор сочетается с тремя внешними осями: напольным рельсовым путём для продольного перемещения, поперечной балкой по оси Y для увеличения радиуса действия и поворотным сварочным позиционером для вращения изделия. Девять степеней свободы обеспечивают системе доступ к изделию с разных сторон и позволяют сваривать сложные конструкции без ручного изменения их положения.
«Консольный» означает, что робот закреплён на односторонней опорной конструкции, а не на портальной раме. Одна сторона рабочей зоны остаётся полностью открытой, поэтому изделия, подаваемые краном, — например, H-балки, коробчатые колонны и листовые сборки — можно устанавливать напрямую, не перемещая их через закрытую ячейку.
| Ось | Перемещение | Функция |
|---|---|---|
| Оси 1–6 | Шарниры манипулятора робота | Позиционирование сварочной горелки, управление углом, слежение за сварным швом |
| Ось 7 (напольный рельсовый путь) | Продольное перемещение (X) | Увеличивает радиус действия вдоль длинных изделий — длина пути настраивается до 30 м+ |
| Ось 8 (поперечная балка) | Поперечное перемещение (Y) | Позволяет обрабатывать широкие сборки без изменения их положения |
| Ось 9 (сварочный позиционер) | Вращение свариваемого изделия | Обеспечивает доступ на 360° для кольцевых и многосторонних соединений |
7, 8 или 9 осей: какие задачи решает каждая конфигурация
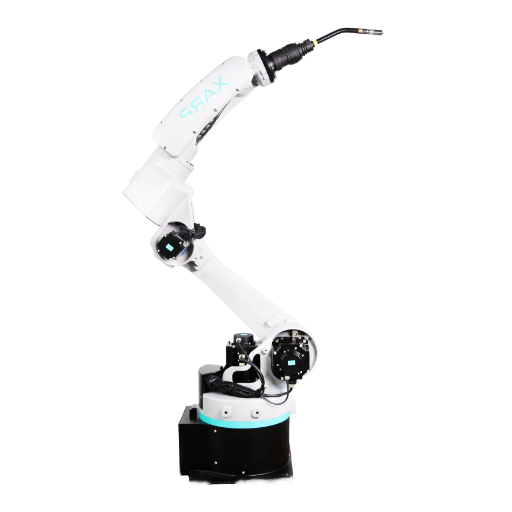 Не каждому цеху по изготовлению металлоконструкций требуется 9 осей. Дополнительные внешние оси расширяют возможности системы на 3 оси, но увеличивают стоимость, число соединительных узлов и вероятность простоев из-за поломок. При выборе учитывайте номенклатуру изделий за весь срок службы оборудования и геометрию сварных соединений, а не только характеристики из технического описания.
| Параметр | 7 осей | 8 осей | 9 осей |
|---|---|---|---|
| Внешние оси | Только напольный рельсовый путь | Рельсовый путь + поперечная балка по оси Y | Рельсовый путь + ось Y + поворотный позиционер |
| Рабочая зона (Ш×В) | 3.0 м × 0.5 м | 3.5 м × 0.5 м | 3.5 м × 0.5 м + вращение |
| Положения сварки | Нижнее, горизонтальное | Нижнее, горизонтальное | Нижнее, вертикальное, горизонтальное, потолочное |
| Подходит для | Продольных швов на балках шириной <3 м | Вращающихся балок и цилиндрических сосудов | Сложных многосторонних сборок, судостроения |
| Относительная стоимость | Самая низкая начальная стоимость | Примерно на 20–30 % выше, чем у системы на 7 осей | Примерно на 40–60 % выше, чем у системы на 7 осей |
Сколько осей нужно сварочному роботу?
Количество осей — 9 — определяется тремя факторами: геометрией свариваемого изделия, сложностью сварных соединений и возможностью вращения. Прямошовные балки H в непрерывном производственном процессе можно сваривать всего на 7 осях. Для сварки кольцевых швов и С-образных балок полного размера требуются 8 осей и позиционер. Для изготовления крупных многосоставных изделий, таких как стыковочные секции судов, портальные рамы или стрелы козловых кранов, требуется система на 9 осей: сварочная горелка должна иметь доступ ко всем углам крупного изделия без его перемещения.💡 Правило выбора: 7, 8 или 9 осей
Каждая лишняя ось — это дополнительная точка обслуживания. Выбирайте минимальное количество осей, необходимое для доступа ко всем сварным швам. Во многих цехах стандартный 7-осевой робот покрывает 80 % задач, а оставшиеся 20 % выполняются после ручного поворота изделия. В итоге производительность может оказаться выше, чем при инвестициях в 9-осевую систему, для обслуживания которой впоследствии понадобится вызывать сервисного инженера.
Ключевые технологии: 3D-зрение, лазерное слежение и программирование без обучения
 Количество осей определяет рабочую зону робота. Качество сварных соединений зависит от комплекса технологий: 3D-зрения, лазерного слежения за сварным швом и программирования без обучения. Эти три технологии отличают интеллектуальный сварочный робот от традиционного шарнирного манипулятора, выполняющего заранее записанные движения.
3D-зрение и реконструкция облака точек
Линейный лазерный сканер формирует цифровой двойник измеряемой детали: он отображает её форму и создаёт облако координатных точек. До включения сварочной горелки цифровой двойник сравнивается с проектной моделью, чтобы выявить отклонения от заданных параметров. В исследовании Национальных институтов здравоохранения описано, как системы цифровых двойников для сварочных роботов корректируют отклонения в реальном времени и сокращают доработку из-за погрешностей сварочного приспособления и термической деформации.Лазерное слежение за сварным швом и коррекция в реальном времени
3D-системы зрения могут контролировать положение на крупных изделиях, а датчик лазерного слежения за швом работает в совершенно другом масштабе: он измеряет геометрию соединения на расстоянии нескольких миллиметров впереди и передаёт контроллеру текущие профили. Используя эти данные, робот постоянно направляет сварочную горелку и корректирует траекторию сварки, компенсируя смещение детали из-за термической деформации и неточностей установки. Такая обратная связь позволяет добиться заявленной производителями точности 0.1 мм.Может ли сварочный робот работать без ручного программирования?
Да — и для изготовления металлоконструкций широкой номенклатуры это, пожалуй, одна из самых важных функций. Сварка без обучения устраняет трудоёмкий процесс программирования с помощью пульта обучения. Теперь оператору достаточно импортировать в робот 3D-модели из Tekla, SolidWorks или UG. Далее интегрированная система сварки с применением AI автоматически распознаёт траектории сварных швов, выбирает подходящие параметры для каждого шва по базе проверенных режимов сварки и формирует данные для планирования траектории и программы сварки. Если для детали нет CAD-модели, система 3D-зрения может отсканировать изделие, восстановить модель облака точек и определить траектории сварки обратным моделированием — без чертежей. На практике переналадка под другой вариант изделия занимает минуты, а не 4-8 часов, как программирование с помощью пульта обучения. В цехе, где изготавливают нестандартные изделия — например, H-балки разной длины и кронштейны с разными углами, — можно автоматизировать сварку без постоянного программиста роботов, который настраивал бы производство при каждой переналадке.Самая серьёзная ошибка в роботизированной сварке — считать, что на предприятии обязательно должен работать специалист по робототехнике. При использовании систем, не требующих обучения, важнее не навыки программирования, а качество сборки и подгонки деталей. Именно этому и следует уделять внимание! — Инженерная команда Zhouxiang, более 30 лет внедрения систем автоматизации сварки
Где применяются 9-осевые консольные роботы: примеры из практики
 В 2024 году в мире было установлено 542 000 новых промышленных роботов, а сварка оставалась одной из трёх ведущих областей их применения, согласно отчёту IFR World Robotics 2025. Особое направление автоматизации сварки — консольные системы с 9 осями: они работают со свариваемыми изделиями большого формата и сложной геометрии, с которыми ячейки с 6 осями не справляются в пределах своей рабочей зоны.
Изготовление металлоконструкций. Для двутавровых балок, коробчатых колонн, сборных конструкций из листового металла и диафрагменных пластин нужны особо длинные угловые швы (6-30 м). Консольный робот с 9 осями (выше) перемещается по напольным рельсам и выполняет непрерывный шов под разными углами; сварочный стол поворачивает изделие, чтобы горелка оставалась в пределах радиуса действия. В цехе металлоконструкций, где эту систему с 9 осями установили на напольном рельсовом пути длиной 30 м, время цикла сократилось на 40 %, а доля сварных соединений, принятых с первого предъявления, составила 99,2 %.
Судостроение. Секционные панели корпуса, переборки и несущие рамы занимают ограниченное пространство, а в стыках крупных сечений горелке требуется выполнить множество проходов. Благодаря 9 осям система рассчитывает траекторию без столкновений с препятствиями, из-за которых пришлось бы остановить систему с 6 или 7 осями.
Мостостроение. Для крупных балок со сложными соединительными участками требуется в реальном времени отслеживать качество сварки и положение шва на длинных участках. Функция цифрового двойника контролирует фактические условия, вносит корректировки в реальном времени для поддержания качества и собирает данные для документации о соответствии требованиям к конструкциям.
Тяжёлое оборудование. Для портальных рам, модулей шасси и стрел кранов необходим доступ к сварному соединению под углом 360. Два позиционера сварочного стола, управляемые системой с 9 осями, сохраняют стабильный угол сварочной горелки, а изделие остаётся неподвижным при любом положении.
📐 Примечание для инженеров
При выборе консольной системы для изготовления металлоконструкций тщательно проверьте характеристики рабочей зоны. Большинство производителей указывают только типовые рекомендации (например, W3100xL14000xH1500 мм для стандартной 9-осевой системы), но фактическая рабочая зона зависит от грузоподъёмности, вылета сварочной горелки и конфигурации позиционеров. До установки попросите выполнить моделирование с размерами ваших изделий. Объём рынка сварочных роботов для металлоконструкций в 2024 году достиг $3,1 billion, а к 2032 году, по прогнозам, вырастет до $7,1 billion, что отражает быстрое внедрение таких решений в этих сферах.
На что обратить внимание при выборе 9-осевой консольной сварочной системы
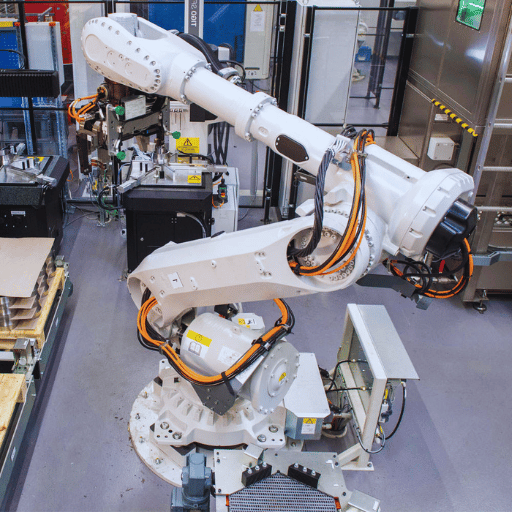 Количество осей и основные характеристики могут привлекать внимание в рекламных материалах. Однако ниже перечислены параметры, которые напрямую влияют на производительность.
- ✔ Длина и настройка напольного рельсового пути — стандартная длина составляет 3–12 м, но для длинных изделий могут потребоваться заказные рельсы длиной 20–30 м+. Убедитесь, что в комплект входит система автоматической смазки.
- ✔ Грузоподъёмность — робот должен одновременно перемещать сварочную горелку, водоохлаждаемый узел, модуль станции очистки и датчик слежения за сварным швом. Типичная нагрузка на запястье робота для таких систем — 6 кг.
- ✔ Разрешение системы зрения — запросите характеристики поля зрения 3D-лазерного сканера, скорости сканирования и плотности облака точек. Системы зрения с низким разрешением могут пропустить отклонения сварного шва, которые приводят к дефектам сварки.
- ✔ Полное отсутствие обучения или полуавтоматический режим — некоторые производители заявляют о сварке без обучения, но после автоматического создания траектории всё равно требуется ручная корректировка. Попросите провести демонстрацию на предоставленном вами изделии.
- ✔ Охлаждение горелки — для продолжительной сварки в тяжёлых режимах необходимы горелки с водяным охлаждением и автоматической очисткой сопла. Горелки с воздушным охлаждением перегреваются при выполнении длинных швов.
- ✔ Послепродажная сервисная поддержка — пусконаладочные работы на месте, удалённая диагностика, обучение операторов и поставка запасных частей. Отсутствие местной технической поддержки производителя создаёт риск проблем с обслуживанием системы.
⚠️ Распространённая ошибка: недостаточное внимание к подгонке деталей
По данным специалистов по автоматизации сварки из KC Robotics, «плохая подгонка деталей и нестабильное качество поступающих материалов» — самая распространённая причина неудач проектов роботизированной сварки, а не сам робот. 9-осевая система с лазерным слежением за швом может компенсировать небольшие отклонения, но не устранит зазоры в 5 мм, если технологическая карта сварки предусматривает 1 мм. Прежде чем инвестировать в автоматизацию сварки, обеспечьте качество подготовки деталей на предыдущих этапах.
ROI и окупаемость: оправданы ли инвестиции в 9-осевую систему?
 Роботизированная сварка — уже не просто предмет теоретических рассуждений, а стратегическая необходимость. Согласно докладу American Welding Society за октябрь 2025 года, в США насчитывалось около 771 000 опытных сварщиков, 157 000 из которых могли выйти на пенсию. Чтобы компенсировать отток кадров и соблюдать сроки поставок, в течение следующих 3 лет нужно привлечь ещё 330 000 работников. Для производителей металлоконструкций автоматизация — не просто способ повысить эффективность, а условие выживания.
12–24 мес.
Типичный срок окупаемости
330K
Новых сварщиков потребуется к 2028 году
542K
Промышленных роботов установлено в 2024 году
Планируете приобрести консольный сварочный робот?
Расскажите нам о свариваемых изделиях: типе, геометрии и объёме производства. Наши инженеры порекомендуют оптимальную конфигурацию осей и предложат цену напрямую с завода.
Получить бесплатную оценку конфигурации →Часто задаваемые вопросы
В: Как 9-осевой консольный сварочный робот выполняет сварку без обучения?
Посмотреть ответ
Оператор импортирует полную 3D-модель из CAD-программ, таких как Tekla, Solid Works или UG. Программа определяет каждый сварной шов по типу и размеру соединения, выбирает параметры сварки из встроенной базы данных и формирует траекторию робота — пульт обучения не требуется. Сканер 3D-зрения создаёт облако точек фактически изготовленной детали, а программа определяет траекторию сварки по полученным данным. Преобразование CAD-моделей в траектории сварки занимает минуты, а не часы, как при программировании с помощью пульта обучения.
В: Какие изделия подходят для сварки консольным роботом?
Посмотреть ответ
Система предназначена для сварки длинных изделий из металла с большим поперечным сечением: H-балок, коробчатых колонн, листовых сборок, диафрагм, стрел кранов, балок и секций судовых конструкций. Её можно настроить на 9 осей. Такая конфигурация особенно удобна для сварки отдельных изделий в несколько проходов, поскольку позволяет менять положение изделия между проходами.
В: Поддерживает ли 9-осевая система сварку MIG и дуговую сварку?
Посмотреть ответ
Да. Поддерживаются сварка MIG, MAG, гибридная лазерно-дуговая и дуговая сварка. Подачу проволоки и конфигурацию источника сварочного тока можно подобрать под основной материал.
В: Какова точность сварки 9-осевой консольной системы?
Посмотреть ответ
Стандартная точность позиционирования с применением 3D-зрения и лазерного управления слежением за сварным швом составляет 0.1 мм. Лазер определяет отклонение траектории перед сварочной горелкой, а робот корректирует движения с учётом термических деформаций и отклонений при установке изделия.
В: Сколько времени занимает установка и пусконаладка 9-осевого роботизированного сварочного поста?
Посмотреть ответ
Обычно установка занимает 2-4 недели и включает монтаж механических узлов, прокладку проводки, настройку системы управления, лазерную юстировку, пробное производство и обучение операторов. Если производитель выполняет все работы — от подготовки фундамента до обучения операторов, — скрытых затрат на внедрение удаётся избежать.
В: Может ли консольный сварочный робот выполнять многопроходную сварку?
Посмотреть ответ
Да. Для изделий с заданной толщиной робот рассчитывает траектории многопроходной сварки и контролирует угол вольфрамового электрода, скорость сварки, положение сварочной горелки и скорость подачи проволоки для каждого прохода. Конфигурация на 9 осях позволяет поворачивать изделие, чтобы сохранять оптимальное положение при сварке многопроходных соединений.
Об этом анализе
Компания Zhouxiang выпускает оборудование для автоматизации сварки с 1991 года — более 30 лет проектирует, производит и проводит пусконаладочные работы для консольных и портальных сварочных роботов. Оборудование применяется в производстве металлоконструкций, судостроении, мостостроении и тяжёлом машиностроении в 50+ странах. Сравнение конфигураций осей и критерии оценки в этом руководстве основаны на инженерном опыте более чем 1 000 проектов по автоматизации сварки. Данные о рынке и рабочей силе взяты из источников IFR, AWS и ISO; ссылки приведены в тексте для независимой проверки.
Ссылки и источники
- Доклад World Robotics 2025 — промышленные роботы — Международная федерация робототехники (IFR)
- Где сварщики? — октябрь 2025 года — American Welding Society (AWS)
- Перспективы, тенденции и оплата труда работников сварочной отрасли — The Fabricator / данные AWS
- Исследование системы цифрового двойника для сварочных роботов — PMC / Национальные институты здравоохранения
- Подходы к интеллектуальному производству в роботизированной сварке — PMC / Национальные институты здравоохранения
- ISO 10218-2:2025 — требования безопасности к робототехнике, часть 2 — Международная организация по стандартизации
- Перспективы рынка сварочных роботов для металлоконструкций, 2025–2032 — IntelMarketResearch
- Почему некоторые проекты роботизированной сварки терпят неудачу? — KC Robotics
Похожие статьи
- Сварочный робот на напольном рельсовом пути, консольный или портальный
- Сколько на самом деле стоит сварочный робот в 2026 году?
- Техническое обслуживание сварочного робота: графики, расходы и рекомендации
- Стандарты безопасности сварочных роботов: ISO 10218 и оценка рисков
- Консольный сварочный робот (7/8/9 осей) — страница продукта

