
Свяжитесь с Zhouxiang


Краткие характеристики: 8-осевой консольный роботизированный сварочный пост
8-осевой консольный роботизированный сварочный пост — одна из самых неправильно понимаемых категорий оборудования для сварки металлоконструкций. Участники тендеров путают его с 7-осевыми системами, закладывают избыточные 9-осевые решения, у которых радиус действия больше, но функциональность не расширяется, или вовсе не рассматривают этот вариант, потому что никто не объяснил, что именно восьмая ось даёт сварочной операции. Это руководство поможет разобраться в конструкции, логике выбора и компромиссах, чтобы вы могли оценить доступные варианты.
- Всего осей: 6 (робот) +1 (напольный рельсовый путь) +1 (поперечная балка по оси Y)
- Общая рабочая зона: длина настраивается до 30+ метров, ширина 3.5 метра, глубина 0.5 метра
- Точность сварки: ±0.1 мм с системой машинного зрения
- Программирование: без обучения робота вручную (импорт из Tekla, SolidWorks, UG)
- Основные области применения: изготовление металлоконструкций, строительство мостов, судостроение
Что такое 8-осевой консольный роботизированный сварочный пост?
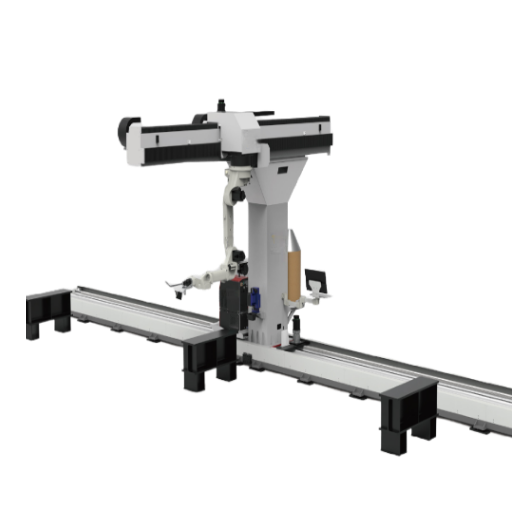 В консольном роботизированном сварочном посту промышленный робот устанавливают на односторонней консольной балке, а не на портальной раме. Одна сторона остаётся полностью открытой, поэтому кран может напрямую подавать свариваемые изделия на стол перед роботом, не обходя опорные колонны.
В 8-осевой роботизированной сварочной ячейке к стандартному 6-осевому роботу добавляют 2 внешние оси. Ось 7 — это напольный линейный рельсовый путь, обеспечивающий перемещение вдоль всей длины. Ось 8 — поперечная балка по оси Y, которая выдвигает робот за пределы продольной оси X и позволяет охватывать изделия шириной до 3.5 метров. Именно такая гибкость по ширине отличает 8-осевую консольную систему от 7-осевой, где робот перемещается только вперёд и назад.
542,000
Промышленные роботы, установленные в мире в 2024 году
320,500
Новые сварщики, которые потребуются в США к 2029 году
$10.4B
Мировой рынок роботизированной сварки (2025)
Как работает 8-осевая система: разбор каждой оси
 Важно понимать, что именно делают разные оси на производстве, а не просто запоминать их номера. Каждая ось 8-осевого сварочного робота влияет на то, какие сварные швы можно выполнить без перемещения свариваемых изделий, и на то, как оси совместно обеспечивают результат.
| Ось | Компонент | Функция | Типичный диапазон |
|---|---|---|---|
| 1 (основание) | Поворот основания робота | Поворачивает весь манипулятор в сборе | ±165° |
| 2 (плечо) | Шарнир нижней части манипулятора | Поднимает и опускает манипулятор | +80° / -135° |
| 3 (локоть) | Шарнир верхней части манипулятора | Увеличивает и уменьшает радиус действия | +163° / -75° |
| 4-6 | Запястье (3 шарнира) | Управляет ориентацией и углом сварочной горелки | ±180° / ±130° / ±360° |
| 7 (рельсовый путь) | Линейный напольный рельсовый путь | Перемещение по оси X вдоль изделия | Настраиваемая длина (до 30 m+) |
| 8 (балка) | Поперечная балка по оси Y | Увеличение радиуса действия по ширине | Эффективный ход 2 m (охват ширины 3,5 m) |
Нужно ли программировать 8-осевой консольный роботизированный сварочный пост?
В традиционных роботизированных сварочных ячейках настройки фиксируют, а робота обучают для каждой конкретной детали. Обычно ячейки программируют вручную с помощью пульта обучения для каждого варианта детали, на что уходит от 4-8 часов. В 8-осевых консольных ячейках используют программы сварки без обучения робота вручную: 3D-модели деталей напрямую импортируют из Tekla, SolidWorks или UG. После импорта интеллектуальная сварочная система находит сварные швы, которые нужно соединить, выбирает подходящие параметры сварки из встроенной экспертной библиотеки и автоматически генерирует программы для робота. Операторы без опыта работы с роботом обычно осваивают систему за день или два. Это не второстепенная функция. Для предприятий с широким ассортиментом, где ежемесячно выпускают 50 или более вариантов деталей, она может стать решающим фактором: автоматизированная система с необходимыми датчиками окупится, а не будет простаивать в ожидании программиста.7-, 8- или 9-осевой консольный роботизированный сварочный пост: какая конфигурация подходит вашему производству?
 Число осей консольного сварочного робота определяет, до каких участков он может добраться без перемещения свариваемого изделия. Чем больше осей, тем шире возможности, но выше стоимость и сложнее система. Ваша цель — не купить систему с максимальными возможностями, а подобрать конфигурацию под реальные изделия.
| Параметр | 7 осей | 8 осей | 9 осей |
|---|---|---|---|
| Внешние оси | Только напольный рельсовый путь | Напольный рельсовый путь + балка по оси Y | Рельсовый путь + балка + позиционер |
| Максимальная ширина свариваемого изделия | ≤3,0 m | До 3,5 m | 3,5 m + поворот |
| Положения при сварке | Нижнее, горизонтальное | Нижнее, горизонтальное | Нижнее, вертикальное, потолочное |
| Типы швов | Прямые, дуговые | Прямые, дуговые, криволинейные | Все типы + кольцевые |
| Оптимальный выбор для | Простых длинных балок | Широких листов, диафрагм | Цилиндрических изделий и деталей, которые нужно поворачивать |
| Относительная стоимость | Самая низкая | Средний диапазон | Самая высокая |
Правило ширины: поперечное сечение изделия определяет число осей
- Ширина изделия 3,0 m, требуются только прямые и дуговые швы — 7-осевая консольная система
- Ширина изделия 3,0-3,5 m или нужны угловые швы в нижнем и вертикальном положениях — 8-осевая консольная система
- Для кольцевых швов или сварки многими проходами изделие нужно поворачивать — 9-осевая консольная система
- Если масса изделия превышает грузоподъёмность консольной системы или нужен доступ с двух сторон, рассмотрите портальный сварочный робот
⚠️ Распространённая ошибка
9-осевая система для плоских листовых конструкций, когда нужно выполнять только нижние горизонтальные швы. В этом случае позиционер простаивает, а дополнительная ось усложняет систему управления без какой-либо пользы.
Для большинства металлоконструкций — двутавровых балок, коробчатых колонн и диафрагм — подходит 8-осевая система.
Что оценить при выборе 8-осевой консольной сварочной системы
 Не всякий интеллектуальный роботизированный сварочный пост оправдывает себя. Система, работающая в три смены в день, и система, пылящаяся без дела, — совершенно разные вещи. Их судьбу часто определяют 6 критериев, которые покупатели учитывают или упускают из виду:
1. Корпус робота и радиус действия. Выбирайте промышленный робот с полым запястьем и встроенной системой прокладки кабелей. Это позволяет контролировать кабели при сложных перемещениях сварочной горелки по оси Z. Точность повторного позиционирования должна составлять 0.05 мм или лучше. Типичный диапазон радиуса действия — от 1 440–2 010 мм в зависимости от размера свариваемого изделия.
2. Сварочный аппарат, источник питания. Для изготовления тяжёлых металлоконструкций обычно используют цифровой инверторный источник сварочного тока (MIG/MAG). Уточните, можно ли переключиться на сварку TIG для работ с нержавеющей сталью и алюминием. Инверторные источники питания поддерживают стабильные параметры дуги при длительной непрерывной работе.
3. Система зрения — дополнительная ценность. Как минимум, ищите систему лазерного слежения за сварным швом 2D, которая в реальном времени непрерывно компенсирует отклонения во время сварки детали. Более совершенная технология — система машинного зрения 3D, которая перед сваркой сканирует реальное свариваемое изделие и строит модель облака точек. Это важно, поскольку изготовленная металлоконструкция — не деталь после механической обработки: неизбежны отклонения от точки к точке из-за коробления при нагреве, зазоров при сборке и кромок после плазменной резки.
«Система машинного зрения — ключевое отличие надёжно работающего консольного поста от системы, которая постоянно даёт сбои из-за отклонений деталей. Если вы не можете выполнить 3D-сканирование, вам приходится полагаться на идеальную фиксацию, а в производстве металлоконструкций идеального не бывает». — Инженер по автоматизации сварки, на основе наблюдений за внедрением систем в отрасли4. Напольный рельсовый путь и балка по оси Y. Выбирайте длину рельсового пути с учётом самых длинных изделий. Убедитесь, что система смазки автоматизирована: о ручной смазке при техобслуживании часто забывают. В стандартных роботизированных сварочных постах ход по оси Y составляет 2 метра, чего достаточно для изделий шириной до 3.5 метра. 5. Станция очистки сварочной горелки. Горелка с водяным охлаждением дольше служит при интенсивной работе. На автоматических сварочных системах необходима автоматическая очистка горелки с обрезкой проволоки и распылением средства против налипания брызг: если сопло не очищать автоматически, на нём накапливаются брызги и оно изнашивается. Уточните, обслуживается ли сопло автоматически или вручную между сменами. 6. Программное обеспечение и интеграция системы управления. Программное обеспечение для сварки без обучения робота вручную должно напрямую принимать модели из Tekla, SolidWorks и UG, без преобразования файлов. Желательно наличие цифрового двойника для дистанционного управления и мониторинга. Если на вашем предприятии используется MES (система управления производственными процессами), уточните поддержку протоколов связи TCP/IP или EtherCAT. Рекомендации по текущему обслуживанию приведены в нашем подробном руководстве по графикам, затратам и лучшим практикам технического обслуживания сварочного робота.
Где применяют 8-осевые консольные роботизированные сварочные посты: отрасли и задачи
 Консольные роботизированные сварочные посты чаще всего применяют при изготовлении металлоконструкций, производстве компонентов для строительства мостов, сборке судов и изготовлении рам крупной техники. Эти отрасли объединяют длинные свариваемые изделия, необходимость выполнять протяжённые швы стабильного качества и невозможность вручную поддерживать качество автоматизированной сварки на протяжении нескольких смен.
| Отрасль | Типичные свариваемые изделия | Почему выбирают 8-осевую консольную систему |
|---|---|---|
| Изготовление металлоконструкций | Двутавровые балки, коробчатые колонны, листовые конструкции, рёбра жёсткости | Длинные швы и широкое поперечное сечение (3–3,5 m) |
| Строительство мостов | Листы диафрагм, балки, панели мостового полотна | Угловые швы многими проходами, соответствие EN 1090 |
| Судостроение | Листы обшивки корпуса, переборки, несущие рамы | Сварка листовых секций мостов и судов |
| Тяжёлое машиностроение | Стрелы кранов, портальные рамы, модули шасси | Сложные сварные соединения, требующие доступа из разных положений |
Сколько стоит 8-осевой консольный роботизированный сварочный пост?
Стоимость зависит от конфигурации: бренда источника сварочного тока, длины рельсового пути, возможностей системы машинного зрения и таких опций, как очистка горелки и сбор пыли. Начальные модели роботизированных сварочных ячеек с одним роботом и базовым слежением за сварным швом стоят около $25 000-$80 000 за робота и сварочный источник (без учёта другого сварочного оборудования, если оно требуется). Синхронные 8-осевые консольные посты с программным обеспечением без обучения робота вручную, системой машинного зрения 3D и напольными рельсовыми путями длиной 10–15 метров стоят дороже; цена зависит от поставщика и конфигурации. Подробнее о том, сколько стоит сварочный робот в 2026 году, читайте в нашем анализе реальной стоимости сварочного робота в 2026 году. Для большинства цехов окупаемость за счёт сокращения затрат на труд и роста производительности наступает в течение 12 to 24 месяцев.Как выбрать подходящий 8-осевой консольный роботизированный сварочный пост для своего цеха
 Покупка роботизированного сварочного поста отличается от покупки сварочного аппарата. Сварочное оборудование — лишь одна часть системы: сварочные приспособления, программирование, перемещение материалов, обучение и постоянная поддержка также входят в общую стоимость. Некоторые системы роботизированной сварки уже через 6 months после установки простаивают. Причина не в отказе самой технологии — просто при выборе системы учли не всё.
- ✔ Составьте перечень свариваемых изделий. Измерьте максимальную длину, ширину и высоту всех групп деталей, которые планируете сваривать. По этим размерам определяют длину рельсового пути и необходимость балки по оси Y (8 осей) или поворотного сварочного позиционера (9 осей).
- ✔ Определите типы швов и положения при сварке. Угловые швы в нижнем положении? Вертикальные? Кольцевые? Карта швов определяет минимальное необходимое число осей и необходимость позиционера.
- ✔ Рассчитайте целевую производительность. Число деталей за смену и смен в день. Это поможет определить, подходит ли вам однопостовая компоновка или нужна двухпостовая конфигурация A-B, где оператор загружает детали с одной стороны, пока робот сваривает с другой.
- ✔ Оцените ограничения интеграции. Учитывайте свободное место на полу, высоту подъёма крюка крана, мощность электроснабжения, требования к удалению сварочного дыма и протоколы связи, если планируется интеграция с MES. Длину рельсового пути можно настроить, а высоту потолка и ровность пола — нет.
- ✔ Закажите пробную сварку своего изделия. Серьёзный производитель предложит сварить образец вашей детали до заключения договора. Если он пропускает анализ задачи, значит, продаёт оборудование, а не решение.
💡 Совет специалиста
Начните с одной группы деталей, имеющих высокий приоритет. Сначала добейтесь нужного качества сварки, времени цикла и удобного рабочего процесса оператора для одного изделия, а затем переходите к другим. Автоматизация 10 групп деталей в день 1 — одна из главных причин, по которым проекты со сварочными роботами буксуют. Сначала внедрите одну простую и проверенную ячейку, чтобы обрести уверенность, а потом усложняйте процесс.
Хотите подобрать конфигурацию под свои изделия?
Воспользуйтесь нашими бесплатными интерактивными инструментами или напрямую обратитесь к инженеру.
Часто задаваемые вопросы

В: Каковы максимальные рабочие размеры 8-осевого консольного роботизированного сварочного поста?
Показать ответ
В стандартной конфигурации роботизированные сварочные ячейки могут обрабатывать свариваемые изделия длиной до 12 метров, шириной 3.5 метра и глубиной 0.5 метра. Длину напольного рельсового пути можно настроить значительно больше 12 м — в некоторых системах для изготовления мостовых конструкций она составляет 30 м и более. Рабочий ход по оси Y составляет 2 м, что обеспечивает манипулятору робота достаточный вылет в сторону для сварки изделия шириной 3.5 метра за один проход консольного робота.
В: Может ли 8-осевой консольный роботизированный сварочный пост выполнять сварку MIG и TIG?
Показать ответ
Стандартная конфигурация для сварки MIG/MAG в защитном газе CO2 или смеси аргона и CO2 подходит для сварки углеродистой стали и металлоконструкций. Для работы с нержавеющей сталью или алюминием можно заказать вариант для сварки TIG, однако для него потребуются другая конфигурация горелки и источника сварочного тока. При запросе цены сообщите производителю, какие материалы вы используете.
В: В каких положениях может выполнять сварку 8-осевая консольная система?
Показать ответ
8-осевая система подходит для нижнего и горизонтального положений при сварке. Для вертикальных и потолочных швов обычно нужна 9-осевая система с поворотным позиционером, который разворачивает свариваемое изделие в нижнее положение.
В: Сколько времени занимает подготовка нового изделия для системы, не требующей обучения робота вручную?
Показать ответ
При офлайн-программировании без обучения робота вручную с импортом моделей CAD настройка ячейки для нового варианта детали занимает минуты, а не типичные для обучения с пульта 4-8 часов. Программа импортирует файл 3D-модели, распознаёт все сварные швы и автоматически создаёт программу для робота. После подтверждения параметров оператором запускается цикл. С системой могут работать операторы без опыта программирования робототехники.
В: Какое техническое обслуживание требуется 8-осевому консольному роботизированному сварочному посту?
Показать ответ
Ежедневно очищайте сопло горелки и проверяйте подачу проволоки (5 10 минут). Еженедельно проверяйте подачу газа и прокладку кабелей (15 20 минут). Ежемесячно калибруйте инструменты и проверяйте системы блокировки безопасности (30 45 минут). Ежеквартально смазывайте шарниры робота, проверяйте подшипники рельсового пути и балки по оси Y, а также люфт редуктора (1 2 часа). Ежегодно повторно калибруйте робота, обновляйте прошивку контроллера и проверяйте системы безопасности (4 6 часов). Чаще всего при обслуживании забывают о канале сварочной горелки: изношенный канал создаёт сопротивление подаче проволоки, вызывает колебания дуги и пористость, которые часто ошибочно приписывают роботу.
В: Подходит ли 8-осевой консольный роботизированный сварочный пост для мелкосерийного производства?
Показать ответ
Даже партии всего из 10 20 одинаковых деталей могут хорошо подходить для безобучательной системы. В традиционных роботизированных ячейках требовалось тратить много времени на программирование каждой детали и переналадку оснастки, поэтому обработка небольших партий была невыгодной. Безобучательные системы на основе моделей устраняют эту неэффективность: переналадка занимает несколько минут, что сводит затраты на программирование к минимуму при любом размере партии. Точка безубыточности зависит от стоимости труда и сложности сварки, однако производители небольших партий разнообразных деталей всё чаще отмечают, что консольные системы без обучения экономически эффективны.
Источники и литература
- IFR World Robotics 2025 — Краткий обзор рынка промышленных роботов — International Federation of Robotics
- Данные о занятости в сварочной отрасли — прогнозы спроса в США — American Welding Society
- Объём и прогноз рынка роботизированной сварки на 2025–2035 годы — Precedence Research
- ISO 10218-1:2025 — требования безопасности к робототехнике — International Organization for Standardization
- A3 обновляет стандарты безопасности роботов ISO 10218 на 2025 год — Robotics247
- Почему некоторые проекты роботизированной сварки терпят неудачу? – KC Robotics
Об этом анализе
Это руководство подготовила команда Zhouxiang по инженерному контенту на основе 30 лет опыта производства сварочного оборудования и более чем 1 000 внедрений роботизированных сварочных постов в отраслях металлоконструкций, судостроения, мостостроения и производства энергетического оборудования. Сведения о конфигурации осей и программировании без обучения робота взяты из линейки консольных сварочных роботов ZX; рыночные данные основаны на общедоступных данных IFR и AWS, а информация об ошибках покупателей — на материалах отраслевых специалистов, включая CLOOS North America и KC Robotics.

