Свяжитесь с Zhouxiang

Технология роботизированной сварки: принцип работы, виды и применение

Содержание
Показать
Роботизированная сварка: руководство инженера по автоматизированным сварочным системам
Обновлено в марте 2026 · 12 мин чтения
Краткие характеристики — портальный сварочный робот Zhouxiang ZXR12-2010 с напольными рельсами
| Оси робота | 6 |
| Радиус действия | 2 010 мм |
| Грузоподъёмность | 12 кг |
| Повторяемость позиционирования | ±0.05 мм |
| Способы сварки | MIG/MAG, TIG, лазерная, плазменная |
| Степень защиты | IP56 / IP67 |
| Напольный рельсовый путь | 6 м, стандартная длина (настраивается под заказ) |
Что такое роботизированная сварка и почему она важна?
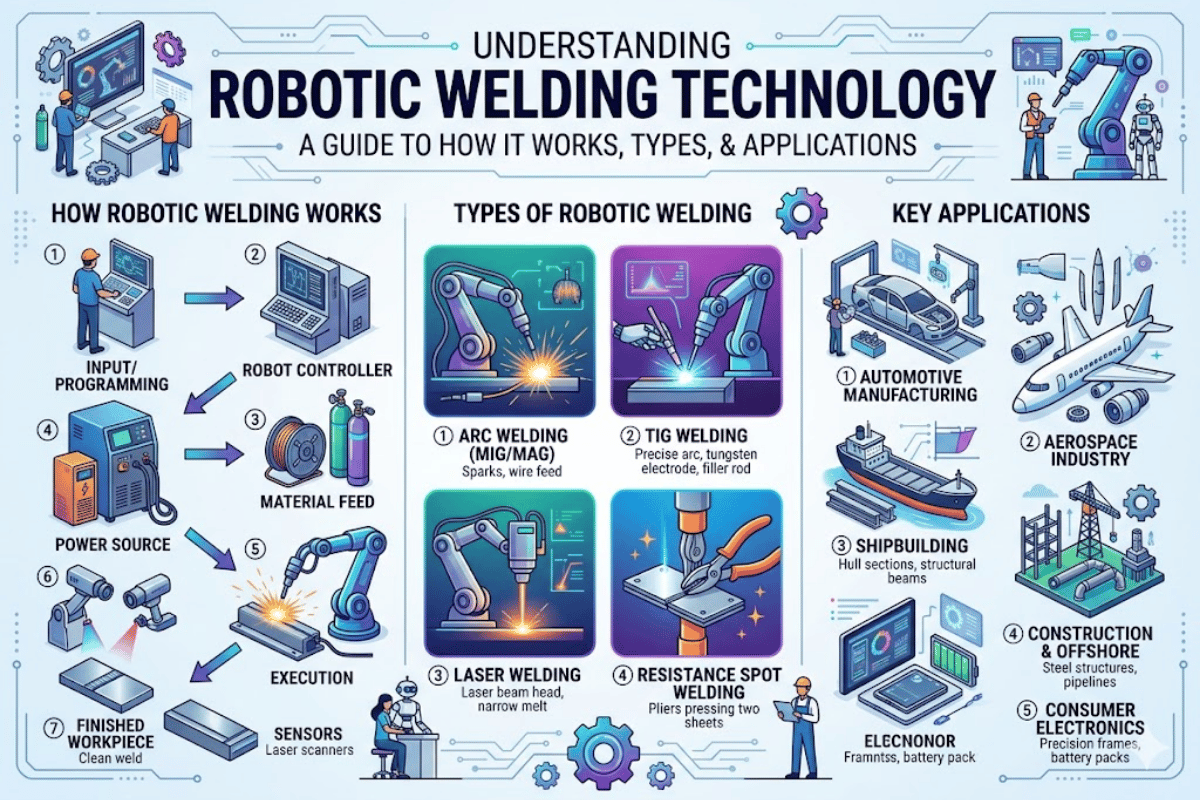
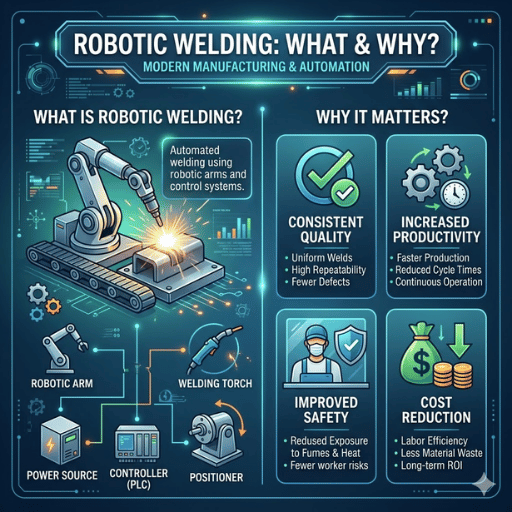 Роботизированная сварка — это процесс, при котором оборудование, обычно роботы, автоматически выполняет сварочные операции. Роботы программируют на движение по траектории, заданной в программном обеспечении. Это обеспечивает точность и повторяемость до сотых долей миллиметра, недостижимые при ручном перемещении сварочных горелок с неизбежными случайными отклонениями.
Цифры говорят сами за себя. Согласно последнему отчёту IFR World Robotics 2025, в 2024 году производители установили более 542 000 промышленных роботов, а их общее количество в мире достигло примерно 4 664 000 единиц. Большинство из них, вероятно, используют для автоматизации сварки: внедрение роботов особенно активно в автомобилестроении, производстве металлоконструкций и тяжёлого оборудования.
Установка роботов в мире (2024)
542 000 единиц
Прогнозируемый дефицит сварщиков в США (2025)
400 000 сварщиков
Объём рынка (2024 → 2032)
$15.32B → $27.74B
Виды роботизированной сварки
 Не все сварные соединения можно выполнить одним способом. Выбор способа сварки зависит от типа и толщины материала, требуемой производительности и стандартов качества для конкретной задачи. Ниже перечислены 6 способов роботизированной сварки и их реальные параметры.
| Способ сварки | Ток / мощность | Скорость перемещения | Толщина материала | Применение |
|---|---|---|---|---|
| MIG/MAG (GMAW) | 100–450 A | 30–150 cm/min | 0,5–25 mm | Автомобилестроение, металлоконструкции |
| TIG (GTAW) | 5–300 A | 10–40 cm/min | 0,1–10 mm | Авиакосмическая отрасль, производство пищевого оборудования |
| Точечная сварка (RSW) | 5 000–20 000 A | 20–60 точек/мин | 0,5–3 mm на лист | Кузовные панели автомобилей |
| Лазерная сварка | 1–20 kW | 1–20 m/min | 0,1–25 mm | Точная сварка разнородных металлов |
| Плазменная сварка (PAW) | 15–400 A | 20–200 cm/min | 0,5–15 mm | Тяжёлое машиностроение |
| Сварка трением с перемешиванием (FSW) | Не применимо (механический способ) | 5–50 cm/min | 1–50 mm | Алюминиевые конструкции для авиакосмической отрасли |
Инженерная заметка: Сварочная проволока для дуговой сварки роботами должна соответствовать стандарту ISO 14341:2020. Для квалификации соединений при сварке металлоконструкций следует применять стандарт AWS D1.1 Structural Welding Code.
Как работает система роботизированной сварки
 Система роботизированной сварки — это не только манипулятор робота со сварочной горелкой. У каждой детали своё назначение, и система работает эффективно, если все компоненты правильно откалиброваны.
⚙️ Основные компоненты системы
| Манипулятор робота | 6 осей, радиус действия 2 010 мм, повторяемость позиционирования ±0.05 мм |
| Контроллер | Хранит программы, управляет входами/выходами и координирует движение по нескольким осям |
| Источник сварочного тока | Сварочный источник питания 4,5 kVA с синергетическим управлением |
| Механизм подачи проволоки | Система подачи проволоки методом проталкивания и вытягивания, скорость подачи 1–25 m/min |
| Сварочная горелка | С водяным охлаждением, станция автоматической очистки, номинальный ток 500 A |
| Сварочный позиционер | 2-осевая передняя и задняя бабки или поворотный стол (грузоподъемность 500–5 000 кг) |
| Защитное ограждение | Световые завесы, двери с блокировкой, вытяжка сварочного дыма |
| Датчик слежения за сварным швом | Лазерный датчик CP350V, коррекция траектории в реальном времени |
- Задайте траекторию сварки — с помощью программы офлайн-программирования или пульта обучения инженер указывает расположение соединений, параметры сварки (ток, напряжение, скорость перемещения, тип колебаний) и порядок сварки.
- Загрузите свариваемое изделие — оператор закрепляет деталь на позиционере или сварочном приспособлении. Во многих случаях программы, проверенные моделированием, запускаются без пульта обучения.
- Робот выполняет программу — 6-осевой манипулятор перемещает сварочную горелку вдоль каждого соединения, точно контролируя расстояние до поверхности и угол наклона наконечника.
- Датчик направляет сварочную горелку — лазерный датчик слежения за сварным швом обнаруживает и корректирует отклонения в реальном времени.
- Контроллер корректирует параметры на ходу — параметры сварки автоматически регулируются, чтобы обеспечить равномерное качество по всей длине соединения.
Основные области применения
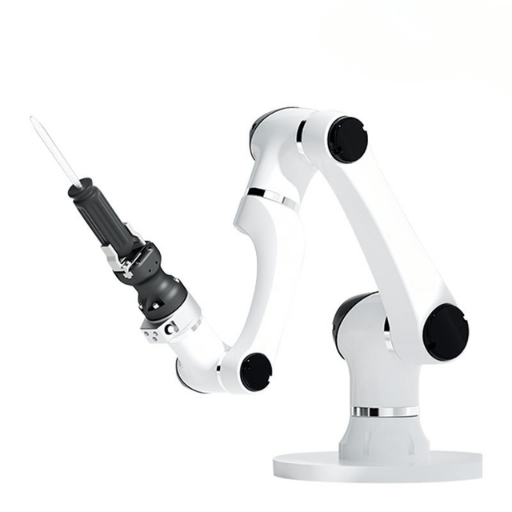 Роботизированная сварка применяется далеко за пределами автомобильных сборочных заводов. Вот четыре отрасли, где автоматизация сварки обеспечивает измеримый рост эффективности.
🚗 Автомобилестроение
На автомобилестроение приходится около 30 % всех установок промышленных роботов в мире. Роботы для точечной и дуговой сварки собирают кузова автомобилей до окраски со скоростью более 60 точечных сварных соединений/мин, а также сваривают шасси и детали выхлопных систем в роботизированных сварочных ячейках. На автомобильных заводах на сварочных линиях работает более 500 сварочных роботов.🏗️ Металлоконструкции
Изготовление двутавровых балок, сварка коробчатых колонн и сборка листовых балок значительно выигрывают от применения стационарных систем роботизированной сварки с напольными рельсами, по которым перемещается робот. Системы Zhouxiang для роботизированной сварки металлоконструкций поддерживают балки длиной до 12 метров благодаря удлинённым рельсовым системам. Многопроходную сварку можно выполнить за значительно меньшее время, чем вручную. Производительность одной роботизированной сварочной ячейки может достигать 40-60 балок за восьмичасовую смену.✈️ Авиакосмическая отрасль
При сварке в авиакосмической отрасли требуется точность 0,05mm для титановых и алюминиевых сплавов. Роботы для TIG-сварки, перемещающиеся со скоростью 10-40cm/min, обеспечивают минимальное тепловложение, необходимое для этих материалов. Роботы для сварки трением с перемешиванием используют в авиакосмической отрасли для изготовления крупных алюминиевых секций фюзеляжа без присадочного материала, что позволяет исключить пористость.🚢 Судостроение
При производстве судовых конструкций требуется сваривать крупные панели, соединения труб с фланцами и большие узлы. Системы роботизированной сварки на порталах или напольных рельсах используют для сварки панелей длиной 1020 метров. Огромный объём сварочных работ в судостроении делает автоматизацию необходимостью: на каждом судне более 200+ km сварных швов.Роботизированная и ручная сварка: сравнение
Сравнивать роботизированную сварку с традиционной следует по измеримым производственным показателям, а не по субъективным оценкам. Ниже приведено сравнение по шести показателям.| Показатель | Роботизированная сварка | Ручная сварка |
|---|---|---|
| Доля дефектов | 0.5–3% | 5–10% |
| Время горения дуги | 60–80% | 15–25% |
| Потери проволоки | Базовый уровень | +60 % относительно базового уровня |
| Расход газа | Базовый уровень | В 5× раз выше |
| Производительность | В 3–5× раз выше | Базовый уровень |
| Стабильность | Повторяемость позиционирования ±0.05 мм | Зависит от оператора |
✔ Преимущества роботизированной сварки
- Стабильное качество сварных соединений на тысячах деталей
- Рост производительности в 3-5× раз — помогает производителям повышать выпуск продукции в несколько смен
- Время горения дуги 60–80 % против 15–25 % при ручной сварке
- Снижение воздействия сварочного дыма, ультрафиолетового излучения и тепла на операторов (соответствие требованиям OSHA).
- Возможность работать 24/7 с минимальными простоями
⚠️ Ограничения, которые следует учитывать
- Начальные инвестиции: $80 000–$500 000+ для промышленных систем
- Сложность программирования соединений неправильной формы или с переменными параметрами
- Экономически невыгодно для единичных заказов на изготовление изделий по индивидуальным чертежам
- Для технического обслуживания и программирования нужны обученные специалисты
- Проектирование сварочного приспособления увеличивает сроки и стоимость
Как выбрать подходящую машину для роботизированной сварки
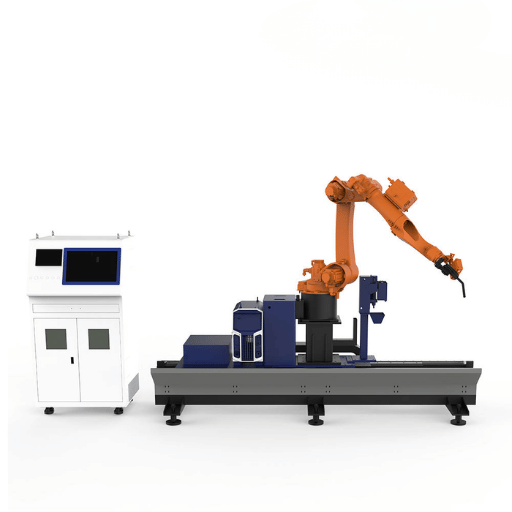 Выбор оборудования для роботизированной сварки — инженерное решение, а не просто покупка. Ошибочный выбор приведёт к потере денег, а подходящее оборудование позволит окупить инвестиции в робототехнику менее чем за 3 года. При выборе инженерам и руководителям производства помогут следующие пять критериев.
- Объём и ассортимент изделий — специализированная промышленная сварочная ячейка экономически оправдана для крупносерийного производства с небольшим ассортиментом (> 500 одинаковых деталей в месяц). В других случаях коллаборативный робот (кобот) и оператор, способный перепрограммировать систему менее чем за час, обеспечат гибкость при меньших затратах. Результат один — автоматизация сварки, но при разных объёмах инвестиций.
- Совместимость со способом сварки — для толстых металлоконструкций (10-25mm) требуется дуговая сварка MIG. Для тонкого листового металла (0,1-3mm) подходит TIG-сварка. Нужно сваривать листовые изделия на высокой скорости? Выбирайте лазерную сварку. Прежде чем подбирать робота, определите способы сварки с учётом типа детали и соединения.
- Рабочая зона и размер изделия — для деталей длиной более 2 метров требуется система с напольными рельсами. Детали длиной менее 500 мм удобно обрабатывать в компактной сварочной ячейке, совместимой с CAD и оснащённой поворотным позиционером с внутренним расположением стола. Ознакомьтесь с руководством по проектированию компоновки роботизированной сварочной ячейки и статьёй «Роботизированная сварочная ячейка для небольших деталей».
- Ценовой сегмент — выделяют три сегмента:
| Сегмент | Диапазон цен | Типовая конфигурация |
|---|---|---|
| Начальный (кобот) | $35,000–$50,000 | Манипулятор кобота + простая сварочная горелка + стол |
| Средний | $80,000–$150,000 | Промышленный робот + позиционер + защитное ограждение |
| Полный промышленный | $250,000–$500,000+ | Ячейка с несколькими роботами + напольные рельсы + датчики |
- Обучение, поддержка и обслуживание — удалённая диагностика, обучение операторов и график пусконаладочных работ влияют на то, как быстро компания сможет полностью окупить вложения. Убедитесь, что OEM быстро поставляет запасные части, и уточните гарантированное время ответа. Подробности приведены в нашем обзоре стоимости роботизированной сварочной ячейки. Ознакомьтесь с нашими индивидуальными решениями для роботизированных сварочных постов под ключ.
Наш взгляд на это руководство
Компания Zhouxiang продаёт системы роботизированной сварки по всему миру и работает с 1991 года. Ей принадлежит более 200 патентов и прав на промышленную собственность. Технические характеристики в этой статье взяты из сварочных постов серии ZXR с напольными рельсами, которые мы поставляем производителям металлоконструкций в Европе, Юго-Восточной Азии и Северной Америке. Мы производим описанное здесь оборудование для роботизированной сварки и считаем, что вам следует знать правду, чтобы сделать осознанный выбор.
Будущее технологий роботизированной сварки
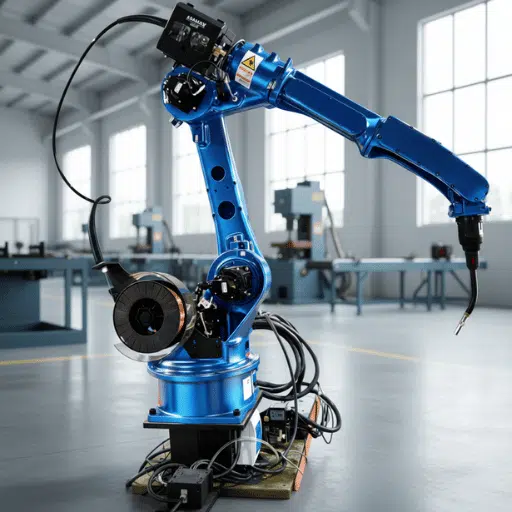 В течение следующих 3-5 лет четыре технологические тенденции изменят робототехнику для сварки.
AI и машинное обучение для адаптивной сварки — новые контроллеры используют данные датчиков, чтобы изменять параметры сварки во время каждого прохода на основе измерений зазора в стыке, накопления тепла и различий в материалах или покрытиях. Благодаря этому роботизированная сварка переходит от «следования заданной программе» к «реагированию на данные датчиков». В результате уменьшается количество брака деталей с более серьезными проблемами допусков размеров.
Распространение коллаборативных роботов – По прогнозам, рынок сварки с помощью коботов вырастет с $2,14 миллиарда до $11,64 миллиарда к 2030 году. Небольшие цеха с 5-20 сотрудниками, которые раньше никогда не рассматривали автоматизацию, теперь могут обосновать внедрение ячейки с коботом, чтобы повысить стабильность качества при выпуске разнообразных деталей малыми партиями. Варианты коботов с ограничением усилия в сочленениях и встроенными датчиками безопасности позволяют операторам работать бок о бок без ограждений.
Моделирование цифрового двойника – Инженеры могут смоделировать всю программу робота в виртуальной среде, воспроизводящей деталь и робота, до начала сварочных работ или изготовления каких-либо приспособлений. Они смогут проверить рабочую зону досягаемости, риски столкновений, время цикла и итоговую последовательность сварки — и все это до резки стали. Производители добились сокращения времени ввода в эксплуатацию на 40-60 %.
Облачный мониторинг сварки и ведение записей — подключенная автоматизация загружает в облако данные о каждой сварке: ток, напряжение, скорость подачи проволоки, номер и время цикла. Руководители заводов и планировщики производства могут оценивать тенденции качества сварки, получать доступ к записям ISO/AWS и создавать визуализации, просто открыв веб-браузер. Компании-разработчики программного обеспечения преобразуют данные о сварке в базу данных для непрерывного совершенствования.
Часто задаваемые вопросы
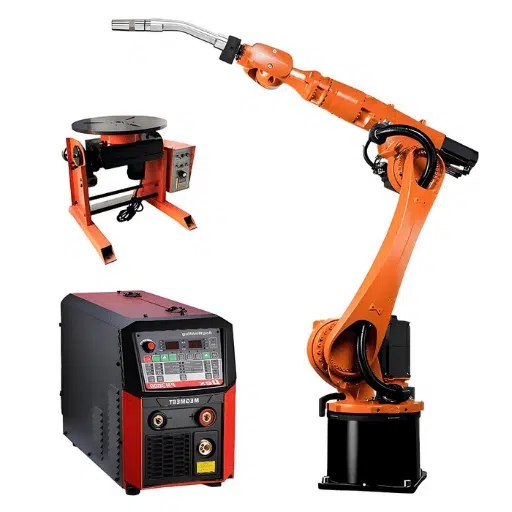
Сколько стоит система роботизированной сварки?
Бюджетные ячейки для сварки коллаборативными роботами стоят $35 000-$50 000 и предназначены для небольших цехов с малым объемом сварки, где выполняют простые швы MIG. Промышленные ячейки среднего ценового сегмента с манипулятором робота, установленным на стандартном сварочном позиционере, и системой управления стоимостью $80 000-$150 000 обычно вводят в эксплуатацию за 3-6 месяцев при работе в 0,75 – 2 смены. Крупные многороботные системы с порталом, напольными рельсовыми путями, датчиками видеослежения за сварным швом и программным обеспечением для офлайн-программирования стоят от $250 000 до $500 000+. В большинстве компаний ROI составляет 12-36 месяцев при полной загрузке ячейки в 3-8 смен.
Как работает роботизированная сварка?
Цикл роботизированной сварки включает разработку инженером траектории и параметров сварки, загрузку оператором деталей в сварочное приспособление, движение сварочной горелки по заданной траектории, контроль соединения датчиками в реальном времени и оперативную непрерывную корректировку контроллерами тока, напряжения, угла сварки, положения горелки и других параметров.
Какие способы сварки могут выполнять роботы?
MIG/MAG, TIG, контактная точечная сварка, лазерная сварка, плазменная дуговая сварка и сварка трением с перемешиванием. Большинство промышленных роботов используют процессы GMAW или сварки под флюсом.
Выгодна ли роботизированная сварка небольшим производителям?
Да. Сварочные ячейки с коботом стоимостью $35 000-$50 000 сделали автоматизацию доступной мастерским, где работают всего 5 сотрудников. Один оператор может одновременно управлять 2 сварочными постами с коботами. При выпуске повторяющихся деталей в объёме 50+ единиц в месяц многие производители окупают вложения за 6-12 месяцев только за счёт экономии на оплате труда.
Какое обучение требуется для работы со сварочным роботом?
Базовый курс по роботизированной сварке продолжительностью 20-80 часов посвящён программированию с помощью мастера пульта обучения, редактированию программ и правилам безопасности. В нескольких штатах доступны сертифицированные курсы для техников по роботизированной сварке углублённого уровня: офлайн-программирование, калибровка датчиков и интеграция нескольких процессов.
Заменит ли роботизированная сварка сварщиков, работающих вручную?
Нет. По данным AWS, отрасли сварки ежегодно требуется 82 500 новых работников. Роботы выполняют повторяющиеся сварные соединения в больших объёмах, а квалифицированные сварщики переходят к программированию, контролю качества и инженерному сопровождению процессов.
Ссылки и источники
- Отчёт IFR World Robotics 2025 — International Federation of Robotics
- Данные AWS о кадрах в сварочной отрасли — American Welding Society
- Рекомендации OSHA по безопасности при сварке — Министерство труда США
- ISO 14341:2020 — Международная организация по стандартизации
- Нормы AWS D1.1 по сварке металлоконструкций — Американское общество сварщиков

