
Свяжитесь с Zhouxiang


Что входит в компоновку роботизированной сварочной ячейки?
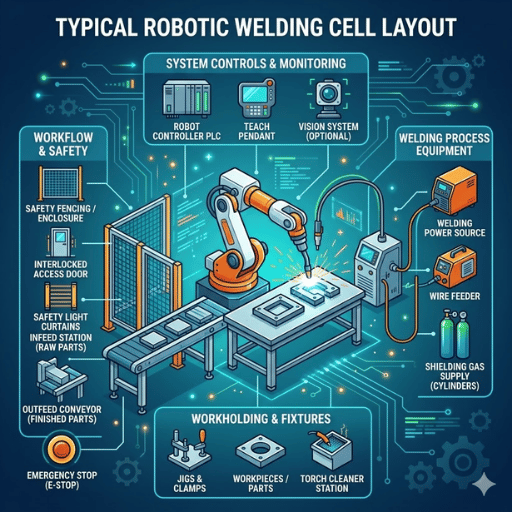 Компоновка роботизированной сварочной ячейки — это расположение роботов, позиционеров, сварочных приспособлений, датчиков, защитных ограждений и путей перемещения материалов в пределах четко определенной площади пола. Ячейка должна стабильно выполнять сварку с заданным временем цикла и защищать людей от воздействия сварочной дуги, дыма и движущегося оборудования. Каждое решение о размещении компонентов влияет на производительность, технологические возможности и эксплуатационные расходы.
Грамотное проектирование компоновки начинается с планирования рабочего процесса. Составьте подробную схему пути каждой детали: от поступления сырья через установку в приспособление, сварку и охлаждение до выгрузки готового изделия. Если операторам придется пересекать рабочую зону машины, чтобы загружать детали в роботизированную сварочную ячейку, это в итоге приведет либо к травме на производстве, либо к серьезному падению производительности.
Размещайте компоненты с учетом рабочего процесса. В каждой системе роботизированной сварки манипулятор робота должен охватывать все сварные соединения без перемещения основания. Позиционер располагается в пределах этого радиуса действия, а сварочные приспособления крепятся к позиционеру. Датчики, станции очистки сопла и устройства смены инструмента группируют со стороны, противоположной рабочей зоне оператора: так к ним удобно получить доступ для обслуживания, и при этом они не мешают движению материалов.
Необходимая площадь определяется движением материалов. По возможности располагайте зоны загрузки и выгрузки рядом: оператор должен убирать готовую сборку и брать новую заготовку, делая всего один-два шага.
Зоны безопасности образуют периметр роботизированной сварочной ячейки. Световые завесы, физические ограждения, блокировки и аварийные остановы определяют, где людям разрешено находиться во время работы робота. Эти зоны должны соответствовать ANSI/RIA R15.06-2012 — стандарту интеграции промышленных роботизированных систем в США (Стандарты OSHA для робототехники).
Опыт реализации более 1000 проектов по автоматизации сварки показывает: решения по компоновке, принятые на начальном этапе проектирования, определяют почти 80 % долгосрочной производительности ячейки. Перемещение позиционера после заливки бетонного пола и прокладки кабельных каналов обойдется в 10X дороже, чем внесение изменений на чертеже.
Основные компоненты каждой сварочной ячейки
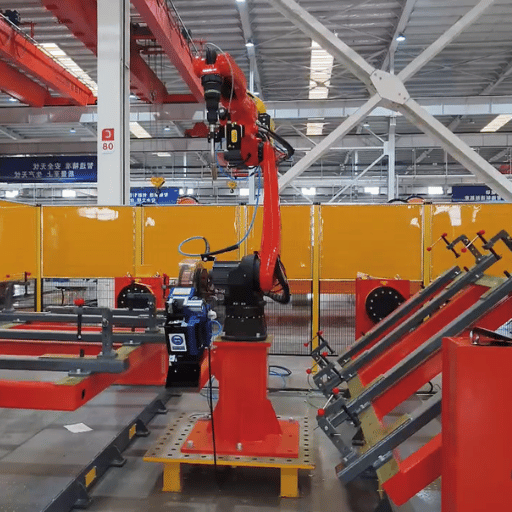 Эффективность роботизированной сварочной ячейки определяется ее самым слабым звеном. Каждое устройство для перемещения материалов нужно правильно подобрать по размеру и интегрировать с учетом совместной работы всех компонентов ячейки. Вот как выбрать элементы производственной ячейки с сварочным роботом.
| Компонент | Назначение | Критерии выбора |
|---|---|---|
| Манипулятор робота (6 осей) | Перемещает сварочную горелку по запрограммированной траектории сварки | Радиус действия 650–3 000 мм, грузоподъемность — от нескольких кг до 1 000+ кг в зависимости от задачи (по данным IFR) |
| Сварочная горелка | Создает дугу и подает присадочный металл в зону сварного соединения | MIG, TIG или лазерная сварка; вращение на 360°; продолжительность включения с учетом объема производства |
| Сварочный позиционер | Поворачивает и наклоняет свариваемое изделие для выполнения сварки в нижнем положении | Поворотный стол или конструкция с передней и задней бабками; сервопривод переменного тока; грузоподъемность (например, 1 445 фунтов с каждой стороны) |
| Сварочные приспособления | Удерживают геометрию свариваемого изделия в заданных допусках во время сварки | Допуск ±0.022″ для проволоки диаметром 0.045″ согласно рекомендациям Lincoln Electric |
| Датчики | Отслеживают положение сварного шва и компенсируют отклонения деталей | Лазерное слежение за сварным швом, слежение по дуге или контактный поиск — в зависимости от типа соединения |
| Станция очистки сопла | Удаляет брызги, скопившиеся на сопле горелки между циклами | Автоматическая развертка с распылителем против брызг; установить в радиусе действия робота, но за пределами зоны оператора |
| Оборудование для обеспечения безопасности | Защищает операторов от дуги, дыма и движений робота | Световые завесы, физические ограждения, блокировки и аварийные остановы согласно ANSI/RIA R15.06 |
Если вы выбираете первую ячейку для роботизированной сварки, однопостовой роботизированный сварочный пост со встроенным позиционером и защитным ограждением подойдет для большинства стандартных задач и избавит от сложностей компоновки нескольких роботов.Всегда подбирайте позиционер с учетом массы самой тяжелой детали и сварочного приспособления: недостаточная грузоподъемность — самая распространенная и дорогостоящая ошибка при планировании сварочной ячейки.
Как радиус действия робота и размеры детали влияют на компоновку
 Промышленные роботы с 6 осями, предназначенные для сварки, имеют радиус действия от 650mm у компактных настольных моделей до более 3 000mm при работе с крупными металлоконструкциями (руководство Standard Bots). Размер свариваемой детали определяет выбор робота, а его габариты, в свою очередь, влияют на все остальные размеры ячейки.
При выборе робота придерживайтесь одного правила: ориентируйтесь на самую крупную деталь. Устанавливать маленький робот для работы с крупной деталью неразумно: он сможет достать лишь до части сварных соединений, если не перемещать основание. Такое перемещение увеличивает время цикла, требует напольных анкеров и усложняет программирование. Устанавливать крупный робот для небольших деталей тоже неразумно: высокая инерция может ухудшить качество сварки тонколистового материала, поскольку на высоких скоростях робот перелетает заданную точку.
Проектируйте ячейку для самой тяжелой детали. Bernard и Tregaskiss рекомендуют подбирать всю ячейку — грузоподъемность позиционера, усилие зажима приспособления и грузоподъемность робота — с учетом самых крупных и тяжелых свариваемых изделий. Небольшую деталь гораздо проще сваривать в увеличенном приспособлении, чем пытаться разместить тяжелую в малогабаритной ячейке. Если при проектировании учесть самую крупную деталь, вы избежите дорогостоящей модернизации при переходе на более тяжелые сборки.
В некоторых сочетаниях габариты и грузоподъемность не менее важны, чем радиус действия. Манипулятор робота с радиусом действия всего 2 000 mm и грузоподъемностью 6 kg не сможет нести тяжелую горелку MIG вместе с подающим устройством для проволоки. В грузоподъемность робота входят масса горелки, кабельный пакет и всё оборудование на фланце. Превышение допустимой нагрузки всего на сто или триста граммов грозит ошибками сервопривода, отклонением от траектории и преждевременным износом шарниров, из-за которого снижается стабильность сварки на протяжении всего производственного цикла.
При планировании компоновки начертите на плане пола окружность, соответствующую 85 % радиуса действия. Все сварные соединения на всех деталях в производственной номенклатуре должны находиться внутри этой окружности. Если соединение оказывается за ее пределами, выберите робот большего размера или добавьте позиционер, чтобы приблизить свариваемое изделие.Сварка на границе радиуса действия приводит к нестабильным углам наклона горелки, ухудшению качества сварки и ускоренному износу кабелей. Всегда размещайте критически важные сварные соединения в пределах 85 % максимального радиуса действия робота.
Сокращение времени цикла за счет последовательности сварки и компоновки
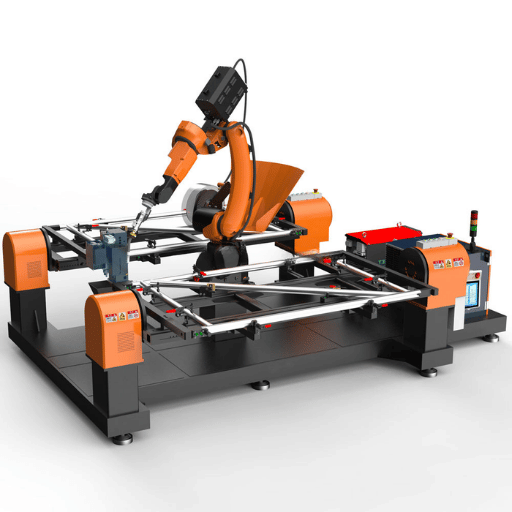 Компоновка ячейки и последовательность сварки неразделимы. Порядок сварки каждого соединения влияет на баланс тепловложения, управление деформацией и общее время цикла, а физическая компоновка ячейки может как облегчать, так и затруднять соблюдение этой последовательности.
Эффективность такого подхода подтверждают данные. В исследовании, опубликованном на ResearchGate, описано сокращение времени цикла на 12,7 % за счет простой перестановки последовательности сварки в автомобильной роботизированной сварочной ячейке: два роботизированных сварных соединения позволили убрать 68 секунд из 532-секундного цикла и сократить его до 464 секунд. В другом примере из книги TOA-SE переход от компоновки ячейки с двумя роботами к многопостовой линии с шестью роботами сократил время цикла на 45 % и одновременно увеличил производительность:
Данные о сокращении времени цикла
Сервоприводные позиционеры регулируют последовательность сварки, поворачивая свариваемое изделие с заданным шагом, пока робот выполняет основную часть сварочных операций. Тепловложение распределяется эффективнее, деформация сводится к минимуму, а каждое соединение располагается горизонтально, что позволяет быстро наплавлять металл и снижает количество дефектов. Сварка идет быстрее, когда сила тяжести помогает переносу металла, а не мешает ему.
- Время цикла сокращено на 12,7 %: два роботизированных сварных соединения перенесли на новый этап последовательности [без изменений оборудования] (пример из автомобильной отрасли на ResearchGate)
- На тех же деталях и в той же ячейке получен выигрыш в производительности — 68 секунд: ячейку с шестью роботами перестроили в многопостовую линию, чтобы улучшить компоновку. (Пример из TOA-SE)
- Время цикла сокращено на 45 %: компоновку ячейки модернизировали, добавив шесть роботов, чтобы улучшить расположение постов. (Пример из TOA-SE)
💡 Полезный совет
Расположите зоны загрузки и выгрузки так, чтобы оператор работал, пока робот выполняет сварку. В двухпозиционной ячейке оператор загружает заготовку на пост A, пока робот сваривает деталь на посту B. Когда робот заканчивает, позиционер поворачивается на следующую позицию, и робот сразу начинает работу на посту A — время простоя робота равно нулю. Такой параллельный рабочий процесс может удвоить фактическую производительность по сравнению с однопостовой ячейкой, где робот простаивает при каждой загрузке.
Моделирование и офлайн-программирование до начала сборки
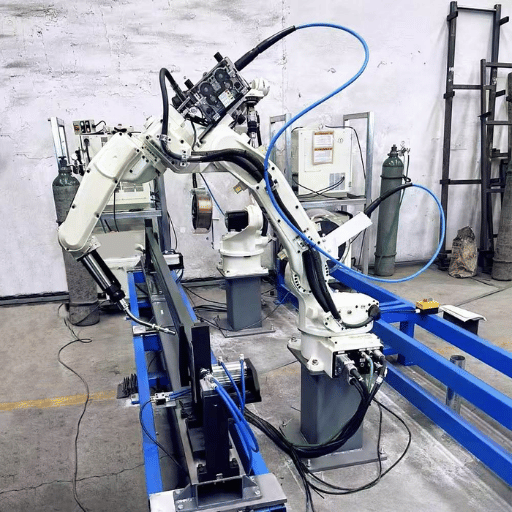 Программное обеспечение для офлайн-программирования позволяет инженерам программировать робота на виртуальной модели ячейки до установки физического оборудования. По данным Visual Components, офлайн-программирование может быть до 10x быстрее программирования с помощью пульта обучения: в одном задокументированном случае использование программного обеспечения для офлайн-программирования сократило время программирования с 13 часов до менее чем 3 часов.
Однако при моделировании главное не скорость, а расчёт столкновений. Моделирование позволяет обнаружить столкновение сварочной горелки с зажимами сварочного приспособления и даже со сварочным позиционером до возникновения физического столкновения. Программное обеспечение для моделирования может подтвердить, что робот способен выполнить все сварные соединения в заданной последовательности, прежде чем ему передадут реальную деталь. Кроме того, программа может проверить, что повороты позиционера не подводят детали слишком близко к основанию робота и не создают чрезмерный риск для кабелей из-за ограничений на их изгиб.
Проверка досягаемости на раннем этапе проектирования позволяет избежать самых дорогостоящих ошибок при компоновке. Если моделирование показывает, что робот не может достать до сварного соединения при заданном угле позиционера, компоновку ячейки можно перепрограммировать на компьютере — например, переместить основание робота на 200mm, изменить высоту позиционера или повернуть приспособление. Все эти изменения ничего не стоят при моделировании, но каждое из них может обойтись в тысячи при работе с оборудованием. Прежде чем закупать оборудование, найдите время смоделировать компоновку роботизированной сварочной ячейки с помощью офлайн-программирования.
Параллельно с проверкой досягаемости проводят проверку столкновений со сварочным приспособлением. При моделировании импортируют CAD-модель приспособления и проверяют, не блокируют ли точки зажима доступ к какому-либо сварному соединению. Если блокируют, конструкцию приспособления пересматривают до его изготовления. Эта простая проверка позволяет устранить, на наш взгляд, наиболее распространённую причину задержек при установке новых ячеек: приспособления кажутся подходящими на чертежах 2D, но создают всевозможные проблемы в 3D.
Когда проект ячейки запрограммирован и проверен с помощью моделирования, физическая сборка сводится к монтажу. Системы управления роботом поставляются с готовыми программами, приспособления — откалиброванными и готовыми к установке, а пусконаладочные работы занимают не недели, а дни.Смоделируйте компоновку сварочной ячейки до раскроя металла. Вложение $5 000 в моделирование может предотвратить расходы $50 000 на доработку.
Готовые и заказные роботизированные сварочные ячейки
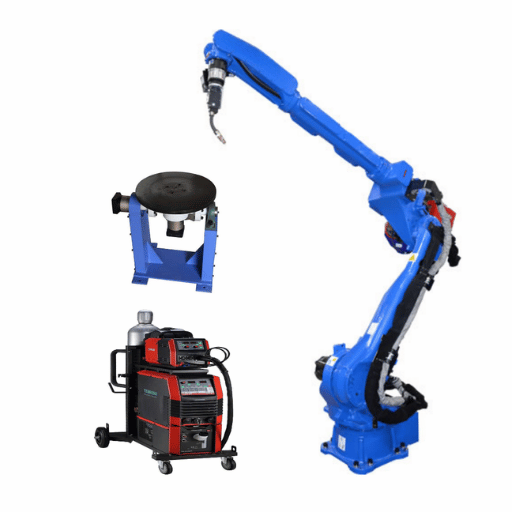 При создании роботизированной сварочной ячейки заказчику нужно выбрать один из двух вариантов: купить стандартный комплект или заказать разработку индивидуальной системы. Оба варианта отвечают реальным потребностям производства, но каждый может привести к лишним расходам, если выбрать его неправильно.
| Критерий | Готовая | Заказная |
|---|---|---|
| Стоимость | $50,000–$150,000 | $150,000–$250,000+ |
| Срок поставки | 4–8 недель | 12–20 недель |
| Гибкость | Фиксированные конфигурации | Полностью адаптирована к свариваемому изделию и рабочему процессу |
| Оптимальный вариант для | Стандартных деталей при больших объемах производства | Сложных деталей и уникальных рабочих процессов |
| Масштабируемость | Ограниченная | Возможность модульного расширения |
Зоны безопасности и соответствие требованиям при проектировании сварочной ячейки
 В США соответствие промышленного робота требованиям безопасности определяется стандартом ANSI/RIA R15.06-2012. Он охватывает как производство роботизированных систем, так и их внедрение; именно к нему обращается OSHA при проверках роботизированных установок. У OSHA нет отдельного регламента для роботизированного оборудования, однако инспекторы и работодатели руководствуются ANSI/RIA R15.06 и общими требованиями к обеспечению безопасности труда при оценке компоновки роботизированной сварочной ячейки (ANSI Webstore).
До заказа любого защитного оборудования для роботизированной сварочной ячейки необходимо провести и задокументировать оценку рисков. Она должна выявлять опасности — воздействие сварочной дуги, вредные пары, точки защемления, разлетающиеся брызги и движения робота — и определять меры по их устранению. Если оценку рисков не провести, стремление выполнить проект в срок может привести к упущениям при проектировании, которые поставят под угрозу безопасность готовой установки. Часть 2 стандарта ANSI/RIA R15.06 требует проводить такую оценку при каждой новой или измененной установке робота — вне зависимости от типа роботизированного применения или объема производства.
Перед утверждением компоновки ячейки вместе с нами проверьте соблюдение следующих требований безопасности:
- ✔ Провести оценку рисков согласно части 2 стандарта ANSI/RIA R15.06, задокументировать ее и получить подпись квалифицированного интегратора
- ✔ Установить физические средства защиты: ограждение по периметру, световые завесы в проемах для загрузки и выгрузки, блокировки дверей с отключением питания
- ✔ Разместить аварийные остановы в пределах досягаемости оператора на всех постах и во всех точках доступа для обслуживания
- ✔ Организовать удаление сварочного дыма согласно требованиям AWS Z49.1: установить местную вытяжку у дуги, а не полагаться только на общую вентиляцию цеха
- ✔ Предусмотреть средства индивидуальной защиты: маски сварщика с автоматическим затемнением для находящихся поблизости работников и защитные экраны от сварочной дуги для соседних постов
- ✔ Защитить от брызг датчики, кабели и открытые шарниры робота: скопление брызг вызывает отклонение показаний датчиков и ускоренный износ кабелей
- ✔ Регулярно проверять контактные наконечники расходных материалов, развертки станции очистки сопла и газовые диффузоры
- ✔ Разместить инструкции по блокировке и маркировке источников энергии у каждых ворот доступа, через которые обслуживающий персонал входит в рабочую зону робота
Часто задаваемые вопросы
В: Как компоновка сварочной ячейки сокращает время производства?
Посмотреть ответ
Продуманная компоновка сварочной ячейки сокращает простой робота: зоны загрузки и выгрузки размещают так, чтобы оператор мог работать параллельно со сварочным циклом, а правильный порядок деталей и последовательность сварки уменьшают непроизводительные перемещения. Исследования показывают, что грамотная компоновка позволяет сократить время цикла более чем на 12 %.
В: Что выбрать для моего производства — готовую или заказную роботизированную сварочную ячейку?
Посмотреть ответ
Готовые ячейки ($50K-$150K) подходят для производств, выпускающих стандартные детали средними и большими партиями; срок поставки составляет 4-8 недель. Заказные ячейки ($150K-$250K+) лучше подходят предприятиям, работающим с крупными и тяжелыми деталями, особыми требованиями к перемещению материалов или планирующим рост. Прежде чем принять решение, оцените семейства деталей, целевую производительность и доступную площадь.
В: Можно ли расширить роботизированную сварочную ячейку после установки?
Посмотреть ответ
Да, если заранее предусмотреть возможность расширения. Модульные ячейки со свободным пространством с одной или обеих сторон, универсальными подключениями питания и передачи данных, а также запасом грузоподъёмности позиционеров позволят добавить роботов или посты. Заложить гибкость размещения в планировку с самого начала в 10x дешевле, чем добавлять её спустя несколько лет.
В: Какие стандарты безопасности применяются к роботизированным сварочным ячейкам?
Посмотреть ответ
Основной стандарт для промышленных роботов в США — ANSI/RIA R15.06-2012: он охватывает конструкцию роботов и интеграцию систем. У OSHA нет отдельного стандарта для робототехники, однако организация применяет общее положение об обязанности работодателя обеспечивать безопасность и ссылается на ANSI/RIA R15.06. AWS Z49.1 устанавливает требования к безопасности сварки, вентиляции и удалению сварочных аэрозолей.
В: Сколько стоит роботизированная сварочная ячейка?
Посмотреть ответ
Начальная цена конфигураций с коллаборативным роботом — $25 000-$50 000. Предварительно спроектированные ячейки с одним роботом, позиционером и защитным ограждением стоят от $50 000 до $150,000. Полностью заказные ячейки с несколькими роботами, интеллектуальными датчиками и интеграцией систем перемещения материалов стоят от $250 000. Большинство установок окупаются за 1-3 года за счёт экономии на оплате труда и роста производительности.
В: Должен ли робот за одну установку доставать до всех сварных соединений?
Посмотреть ответ
Не обязательно. Позиционер автоматически поворачивает свариваемое изделие, чтобы подать разные сварные соединения в нужное положение. В многопостовых ячейках робот может сваривать одну деталь, пока оператор загружает следующую. Однако без перемещения основания робота планировка позволит достать до всех соединений только в пределах требуемого рабочего диапазона; перемещение основания увеличивает время цикла и усложняет процесс.
Запросить консультацию по планировке заказной ячейки →
О руководстве по планировке
Это руководство основано на 30-летнем опыте Zhouxiang в проектировании и установке цехов для производства металлоконструкций, судостроения и тяжёлого машиностроения. Конкретные рекомендации по планировке зависят от геометрии свариваемых изделий и объёмов производства, однако схожие закономерности мы наблюдали более чем в 1 000 завершённых проектах по автоматизации сварки. При принятии всех решений, связанных с безопасностью и соответствием требованиям, рекомендуем проводить собственную оценку рисков и привлекать квалифицированного интегратора.
Ссылки и источники
- Стандарты OSHA для робототехники — Министерство труда США
- ANSI/RIA R15.06-2012 — Американский национальный институт стандартов
- Отчёт IFR World Robotics 2025 — Международная федерация робототехники
- Технологическая оснастка для роботизированной сварки — Lincoln Electric
- Как офлайн-программирование повышает эффективность роботизированной сварки — Visual Components
- Оптимизация времени цикла в роботизированной сварочной ячейке — ResearchGate
- Рабочий диапазон промышленных роботов — Standard Bots

