
Свяжитесь с Zhouxiang

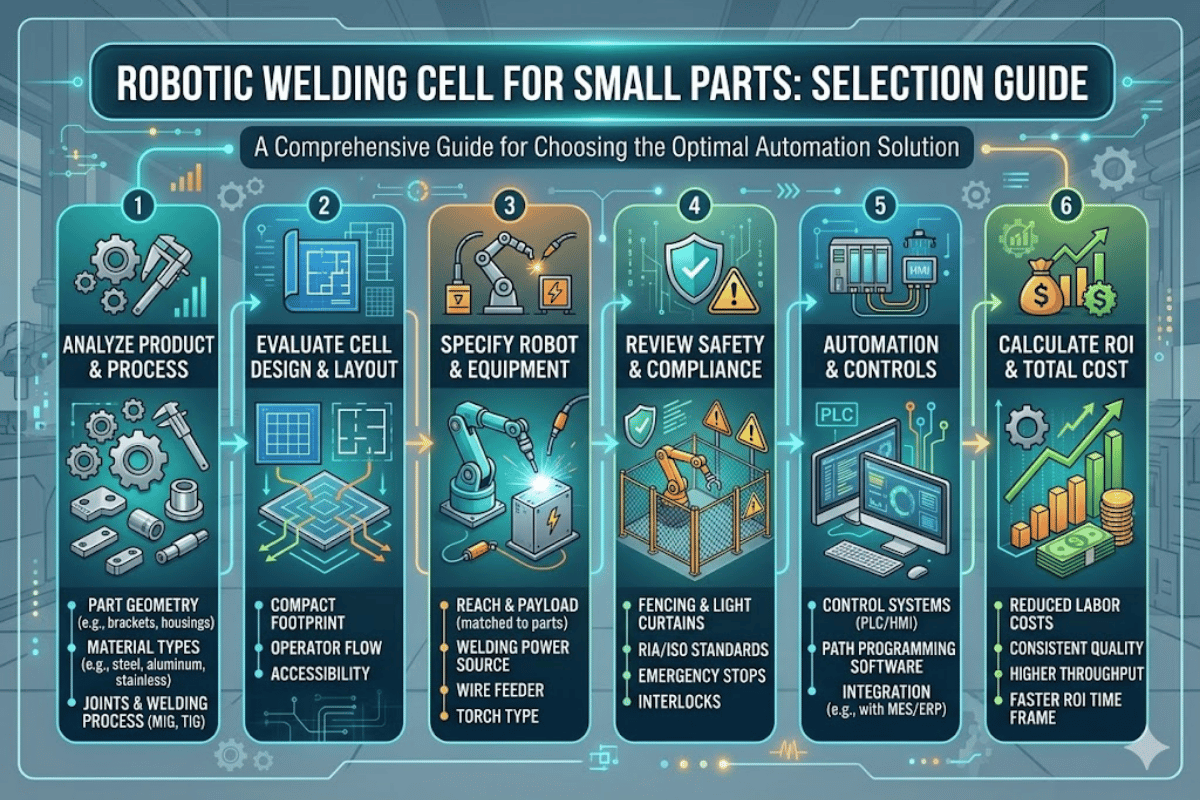
Как выбрать роботизированную сварочную ячейку для мелких деталей
Большинство роботизированных сварочных ячеек на рынке рассчитаны на крупные металлоконструкции: двутавровые балки, коробчатые колонны и длинные сварные швы. Но если в вашем цехе сваривают кронштейны, фитинги, фланцы и другие детали размером менее 500 mm, такие крупногабаритные ячейки займут лишнее место, потребуют больших затрат и увеличат длительность цикла. В этом руководстве разберём, что действительно важно при выборе роботизированной сварочной ячейки для мелких деталей: основные компоненты для сварки, различия между коллаборативными и промышленными роботами, подбор размеров, ожидаемую стоимость и типичные ошибки тех, кто покупает такую систему впервые.Что такое роботизированная сварочная ячейка и почему для мелких деталей нужен другой подход
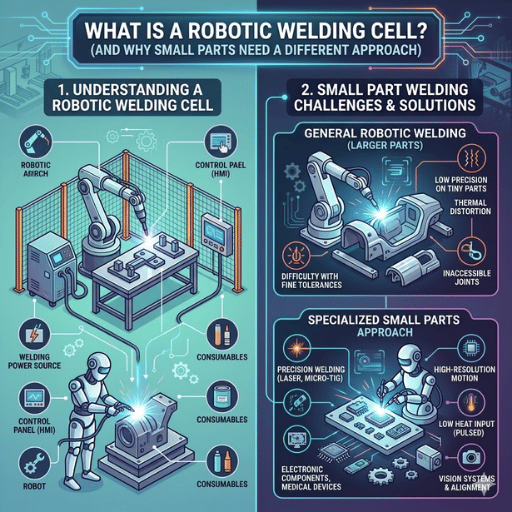 Роботизированная сварочная ячейка — это автономный производственный комплекс, в котором манипулятор робота, источник сварочного тока, позиционер, сварочная горелка, контроллер и защитное ограждение работают вместе и выполняют сварку без участия оператора. Согласно отчёту IFR World Robotics 2025, в 2024 году во всём мире установили 542 000 новых промышленных роботов — более чем вдвое больше, чем десятью годами ранее. Сварка остаётся одной из основных областей их применения.
Обычные роботизированные сварочные ячейки рассчитаны на крупные свариваемые изделия: радиус действия — 2 000+ mm, тяжёлые позиционеры грузоподъёмностью 500+ kg и площадь установки более 20+ квадратных метров. Для сварки мелких деталей требования противоположные. Нужна компактная конструкция с радиусом действия, подходящим для деталей размером 50-500 mm, позиционер для быстрой индексации и ячейка, которую можно разместить в уже тесной производственной линии — часто на площади менее 10m2.
💡 Совет специалиста
Сварочная горелка остаётся такой же: в компактной ячейке можно выполнять сварку MIG, TIG и дуговую сварку. Меняется геометрия доступа. Для мелких деталей нужны более узкие углы доступа к стыкам, а сварочной горелке часто приходится обходить одну и ту же деталь с нескольких сторон. Ячейке, рассчитанной на длинные прямолинейные швы, будет сложно справиться с такой многоосевой работой.
Основные компоненты роботизированной сварочной ячейки для мелких деталей
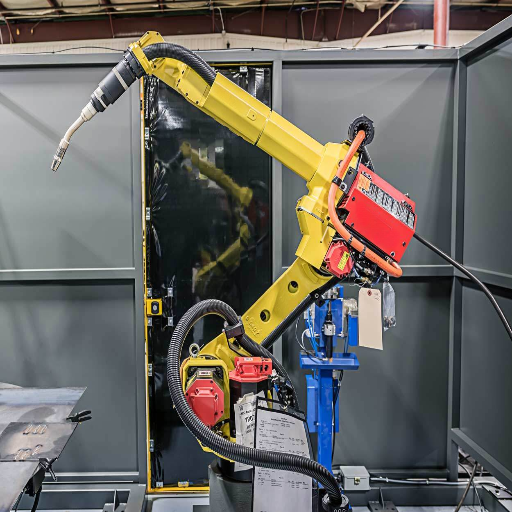 В роботизированных сварочных ячейках используются одни и те же основные компоненты, но для мелких деталей их характеристики нужно подбирать иначе. Вот что входит в типичную ячейку и на что следует обратить внимание.
| Компонент | Назначение | Что важно для мелких деталей |
|---|---|---|
| Манипулятор робота (6 осей) | Перемещает сварочную горелку по заданной траектории сварки | Радиус действия 1 400–2 010 mm; грузоподъёмность 10–12 kg; точность позиционирования ±0,05 mm |
| Позиционер | Удерживает и поворачивает свариваемое изделие для доступа к нему под разными углами | Сервоприводная передняя бабка; 2 станции для параллельной загрузки и сварки; рассчитан на детали массой ≤150 kg |
| Сварочная горелка | Передаёт дуговую энергию на стык | Тонкая шейка для доступа к стыкам в ограниченном пространстве; воздушное или водяное охлаждение; быстросменное крепление |
| Источник сварочного тока | Обеспечивает стабильные сварочный ток и напряжение | Цифровой инвертор, 350–500 A; синергетические программы для тонкостенных материалов (0,8–3 mm) |
| Контроллер | Выполняет программу робота и управляет входами и выходами | Поддержка офлайн-программирования (импорт файлов SolidWorks/Tekla); пульт с сенсорным экраном |
| Защитное ограждение | Защищает операторов от излучения дуги и движущихся частей | Защитное ограждение по всему периметру со световыми завесами или блокируемыми дверями; компактная ограждённая зона ≤3 × 3 m |
Коллаборативный или промышленный робот: что подойдёт для сварки мелких деталей?
 Роботизированные сварочные ячейки с коллаборативными роботами стали популярны во многих цехах, где сваривают небольшие детали небольшими смешанными партиями. Однако хороший коллаборативный робот не всегда может заменить промышленный робот при сварке небольших деталей. Выбор подходящего для вашего цеха коллаборативного робота зависит от объёма производства, сложности деталей и бюджета.
| Критерий | Ячейка с коллаборативным роботом | Ячейка с промышленным роботом |
|---|---|---|
| Типичная стоимость | $30,000–$70,000 | $50,000–$150,000+ |
| Грузоподъёмность | 5–16 kg | 6–25 kg |
| Скорость сварки | Ниже (скорость ограничена требованиями безопасности) | Выше (работа на полной скорости в ограждённой ячейке) |
| Программирование | Обучение с ручным ведением, программирование не требуется | Программирование с пульта или в офлайн-программе |
| Безопасность | Датчики ограничения усилия согласно ISO/TS 15066 | Защитное ограждение по всему периметру согласно ANSI/RIA R15.06 |
| Лучше всего подходит для | Небольших партий с большим разнообразием деталей (<50 деталей/день) | Средних и крупных объёмов выпуска (>200 деталей/день) |
| Мобильность | Легко перемещать между постами | Стационарная установка (крепление к полу) |
💡 Совет специалиста
При выпуске 50-200 мелких деталей в день выбор не всегда очевиден. Проведите хронометраж производства для трёх основных деталей, учитывая время загрузки сварочного приспособления, сварки и переналадки. Если сварка занимает основную часть цикла (более 60 %), выбирайте промышленную ячейку. Если больше всего времени уходит на переналадку, мобильный коллаборативный робот поможет выпускать больше деталей в день.
Как подобрать размеры и выбрать роботизированную сварочную ячейку для мелких деталей
 Не позволяйте цене роботизированной сварочной ячейки затуманить ваше решение о покупке. Начинайте выбор с деталей, а не с каталога роботов. Следуйте этому методу из пяти шагов, чтобы подобрать характеристики ячейки под свой производственный план.
Пять пунктов для подбора размеров ячейки
Согласно Welding Digest Американского общества сварщиков, при покупке первого сварочного робота цехам следует начинать с самых простых деталей: «Простые плоские детали, вырезанные лазером и имеющие один изгиб, подходят идеально». Сначала отработайте процесс на простых задачах, а затем переходите к сложной геометрии. Этот совет особенно важен при изготовлении мелких деталей: чем разнообразнее детали, тем быстрее растёт сложность проектирования сварочных приспособлений.
- Габариты детали — измерьте самую крупную деталь, которую нужно сваривать, и добавьте 20 % на зазор до стенок сварочного приспособления. Например, при размерах 300 × 200 × 150 mm понадобится сварочный робот с радиусом действия не менее 1 440 mm от поверхности плиты сварочного приспособления до краёв рабочей зоны.
- Доступ к стыкам — определите наиболее сложные по длине сварные швы на 5 основных деталях. Посчитайте, сколько осей вращения нужно, чтобы поворачивать деталь в нужное положение. Если сварные швы расположены на 4+ сторонах, нужен сервоприводной позиционер, а не неподвижный стол.
- Длительность цикла — рассчитайте общую длительность циклов сварки (скорость перемещения) и добавьте время на загрузку и выгрузку сварочного приспособления. Для мелких деталей размером менее 300 mm типичная длительность цикла составляет 45-180 sec. Сопоставьте её с целевым дневным объёмом выпуска, чтобы определить, нужна ли система с одной или двумя станциями.
- Площадь пола — оцените, сколько места доступно в цехе. Компактные роботизированные сварочные ячейки для мелких деталей могут занимать всего 3 000 × 2 200 mm. Оставьте 800 mm со стороны оператора для загрузки и обслуживания.
- План роста — изменится ли ассортимент деталей в ближайшие 2-3 года? Если да, выберите ячейку с офлайн-программированием и позиционером, совместимым с разными плитами сварочных приспособлений. Это избавит от необходимости покупать вторую ячейку при появлении новых деталей.
Сколько стоит роботизированная сварочная ячейка? Бюджет на автоматизацию сварки мелких деталей
 Большинство производств в первую очередь спрашивает о стоимости, но на этот вопрос сложнее всего ответить, не зная особенностей вашего производства. Вот актуальные рыночные цены на оборудование, доступное по всему миру, а не выдуманные брендами цифры.
| Категория | Диапазон цен | Что входит |
|---|---|---|
| Ячейка начального уровня | $50,000–$70,000 | Манипулятор робота и базовый комплект сварочной горелки; сварочный аппарат и стол предоставляет заказчик |
| Ячейка среднего ценового сегмента | $70,000–$120,000 | Робот, встроенный источник сварочного тока, позиционер и защитное ограждение |
| Готовая производственная ячейка | $120,000–$250,000 | Двухпозиционный позиционер, офлайн-программирование, слежение за сварным швом; готовность к производству |
| Ячейка с коллаборативным роботом | $30,000–$70,000 | Манипулятор коллаборативного робота и комплект для сварки; защитная клетка не требуется; обучение с ручным ведением |
- Монтаж и такелажные работы: $10 000–$25 000 в зависимости от подготовки производственного помещения
- Первичное программирование и сварочные приспособления: $3 000–$10 000 на семейство деталей
- $2 000-$5 000 в год на обслуживание: расходные материалы (контактные наконечники, каналы подачи проволоки, газовые сопла) и плановое техническое обслуживание
- Обучение операторов: $1 500–$3 000 за базовое обучение работе с пультом и устранению неисправностей
12–24 мес.
Типичный срок окупаемости
3–5×
Производительность по сравнению с ручной сваркой
До 90 %
Снижение числа дефектов
Типичные ошибки при автоматизации сварки мелких деталей
 Мы работали с производственными предприятиями на трёх континентах и снова и снова сталкивались с одними и теми же пятью ошибками. Все они обходились в реальные деньги и время.
1. Слишком большая ячейка. Цеху, где сваривают кронштейны и зажимы, не нужна ячейка для сварки конструкций длиной 3 метра.
Крупногабаритные ячейки занимают много места на производстве, увеличивают расходы и усложняют программирование. Подбирайте размер ячейки под реальные габариты деталей, а не под самую крупную деталь, которую вы, возможно, когда-нибудь будете сваривать.
2. Пренебрежение конструкцией сварочного приспособления. Повторяемость роботизированной сварочной ячейки зависит от точности её приспособлений.
Если детали смещаются на 1-2 мм при каждой загрузке, робот будет сваривать не в том положении. Согласно AWS Welding Digest, принудительная установка деталей в нужное положение повреждает приспособления и приводит к низкому качеству сварных соединений. С самого начала используйте точные установочные штифты и зажимы.
3. Программирование без учёта реальных условий. Создание программ для робота без установленной оснастки, зажимов и позиционера приводит к столкновениям и доработкам на производстве.
Программируйте в реальных условиях.
⚠️ Важно
4. Исключение сварщиков из процесса. Самый явный признак того, что автоматизация роботизированной сварки не удастся, — сварщиков не привлекли к оценке проекта. Они лучше любого инженера-программиста понимают, как выбрать угол сварочной горелки и скорость сварки и обеспечить доступ к стыку. AWS рекомендует, чтобы первыми операторами новой роботизированной сварочной ячейки становились сварщики, а не программисты.
Часто задаваемые вопросы
В: Сколько места на полу нужно роботизированной сварочной ячейке для мелких деталей?
Посмотреть ответ
Компактные ячейки занимают около 3 000 × 2 200 mm (примерно 6,6 m²). Для систем с двумя станциями нужно около 4 000 × 3 000 mm. Со стороны загрузки оставьте зазор 800 mm.
В: Может ли роботизированная сварочная ячейка работать с разными партиями мелких деталей?
Посмотреть ответ
Да, если ячейка поддерживает офлайн-программирование, а на позиционере используются быстросменные плиты сварочных приспособлений. Между партиями оператор меняет плиты и загружает соответствующую программу сварки в контроллер. Переналадка занимает от 5 до 20 минут в зависимости от сложности сварочного приспособления. Ячейки с коллаборативными роботами быстрее перенастраиваются для разных партий благодаря повторному обучению с ручным ведением, но производительность на одну деталь у них ниже. Для цехов, выпускающих детали по 10+ номерам, ячейка с офлайн-программированием и библиотекой сварочных приспособлений обеспечивает оптимальное сочетание гибкости и скорости.
В: Какие способы сварки можно использовать в компактной роботизированной ячейке?
Посмотреть ответ
Дуговая сварка плавящимся электродом в среде защитного газа (GMAW/MIG) — самый распространённый способ в ячейках для мелких деталей благодаря высокой скорости и лёгкости автоматизации. Дуговая сварка неплавящимся электродом в среде защитного газа (GTAW/TIG) подходит для тонких материалов и высокоточных соединений. Дуговая сварка порошковой проволокой (FCAW) подходит для более толстых деталей. Оборудование ячейки остаётся тем же — меняются сварочная горелка, механизм подачи проволоки и настройки источника сварочного тока.
В: Сколько времени занимает программирование роботизированной сварочной ячейки для новых деталей?
Посмотреть ответ
Программирование с пульта для простой мелкой детали с 3-5 сварными соединениями занимает у опытного оператора 30-90 минут. Офлайн-программирование по 3D-моделям CAD (SolidWorks, Tekla) сокращает время непосредственной работы до 15-30 минут, хотя потребуется освоить программное обеспечение. Для единичных деталей быстрее всего обучать коллаборативного робота с ручным ведением: на одну программу уходит 10-30 минут.
В: Безопасно ли работать с ячейкой, оснащённой коллаборативным роботом, без ограждения?
Посмотреть ответ
Манипулятор коллаборативного робота соответствует требованиям безопасности ISO/TS 15066 для совместной работы с человеком, однако дуговая сварка создаёт ультрафиолетовое излучение, брызги и дым независимо от типа робота. В большинстве ячеек с коллаборативными роботами используют частичные ограждения или сварочные завесы, чтобы защитить находящихся рядом работников от излучения дуги. Согласно ANSI / RIA R15.06, для такого применения требуется полная оценка рисков.
В: Какое обслуживание требуется роботизированной сварочной ячейке?
Посмотреть ответ
Ежедневно: проверяйте сварочный наконечник, сопло и канал подачи проволоки на наличие брызг; проверяйте натяжение проволоки. Еженедельно: очищайте привод позиционера и проверяйте выравнивание сварочного приспособления. Ежемесячно: осматривайте кабельные жгуты на износ, проверяйте калибровку осей и своевременно заменяйте расходные материалы (контактные наконечники, газовые сопла). Станция очистки сварочной горелки, работающая между циклами сварки, продлевает срок службы расходных материалов и сокращает незапланированные остановки.
Готовы автоматизировать сварку мелких деталей?
Расскажите, какие детали и в каком объёме вы выпускаете, и мы подберём конфигурацию ячейки под ваши задачи.
Получить предложение на роботизированную сварочную ячейку →Об этом анализе
С 1991 года Zhouxiang проектирует и внедряет роботизированные сварочные ячейки и автоматизированные производственные линии. Описания конструкций, диапазоны стоимости и рекомендации по сварочным приспособлениям в этом руководстве основаны на более чем 1 000 проектах по автоматизации сварки, реализованных в 50+ странах. Мы разрабатываем однопостовые роботизированные сварочные станции, многопостовые производственные линии и сварочные системы с заказными позиционерами.
Ссылки и источники
- Отчёт World Robotics 2025: мировой спрос на роботов удвоился за 10 лет — International Federation of Robotics (IFR)
- Стандарты безопасности робототехнических систем — Управление по охране труда США (OSHA)
- Стандарты сварки, резки и пайки — Управление по охране труда США (OSHA)
- Что нужно учесть при покупке первого сварочного робота (Welding Digest, октябрь 2025) — American Welding Society (AWS)

