
Свяжитесь с Zhouxiang


Как выбрать роботизированный сварочный пост MIG для вашей производственной линии
С каждым годом сварочным предприятиям всё сложнее находить квалифицированных специалистов. Число обученных сварщиков сокращается, а производственные потребности растут, что ускоряет внедрение автоматизации. По данным Международной федерации робототехники, в 2024 году во всём мире было установлено более 542 000 промышленных роботов. Для предприятий, использующих процесс GMAW (MIG), роботизированный сварочный пост помогает решить эти задачи.
Он позволяет стабильно обеспечивать высокое качество сварных соединений, повышать производительность и сокращать затраты на рабочую силу благодаря инвестициям в автоматизированный процесс. В этом руководстве вы узнаете, что входит в первоначальные затраты: какие конфигурации доступны для роботизированной ячейки MIG, почему стоит выбрать промышленного робота вместо кобота, что влияет на цену и каких распространённых ошибок следует избегать тем, кто покупает такое оборудование впервые.Содержание
- Что такое роботизированный сварочный пост MIG?
- Промышленный сварочный робот или кобот: что подойдёт вашему предприятию?
- Основные компоненты роботизированной сварочной ячейки MIG
- Как автоматизация сварки MIG повышает качество сварки и производительность
- Сколько стоит роботизированный сварочный пост MIG?
- Распространённые ошибки при выборе роботизированной сварочной системы MIG
- Часто задаваемые вопросы
Что такое роботизированный сварочный пост MIG?

Рабочая станция с сварочным роботом MIG — это интегрированная сварочная система, в которой запрограммированная роботизированная рука выполняет дуговую сварку металлическим электродом в среде защитного газа (GMAW). При GMAW непрерывно подаваемая сплошная проволока плавится в месте соединения в атмосфере защитного газа. Рабочая станция включает роботизированную руку (или руки), источник сварочного питания, податчик проволоки, сварочную горелку, позиционер детали, защитное ограждение и центральный контроллер робота, который координирует все элементы сварочного процесса.
Промышленный сварочный робот или кобот: что подойдёт вашему предприятию?
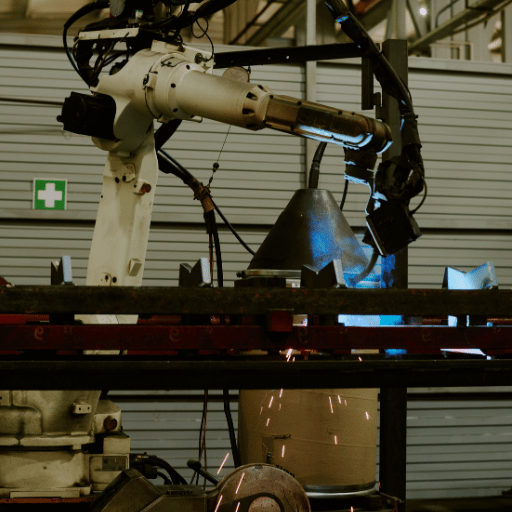 Перед выбором оборудования нужно решить, что вам подходит: промышленный сварочный робот или коллаборативный робот (кобот)?
Оба типа оборудования могут выполнять сварку MIG. Они различаются грузоподъёмностью, скоростью перемещения между позициями, способом программирования и требованиями безопасности.
| Характеристика | Промышленный сварочный робот | Сварочный кобот |
|---|---|---|
| Грузоподъёмность | >20 kg | ≤20 kg (например, UR20 = радиус действия 1 750 mm) |
| Скорость перемещения без сварки | Перемещение со скоростью 2 000+ mm/s | Перемещение со скоростью ~1 000 mm/s |
| Программирование | Пульт обучения + KAREL / RAPID | Обучение методом ведения робота вручную / интерфейс планшета |
| Безопасность | Требуется полное защитное ограждение | Встроенный датчик силы; ограждение не требуется* |
| Скорость сварки | 20–40 IPM (ограничена процессом сварки) | 20–40 IPM (ограничена процессом сварки) |
| Типичная стоимость системы | $130,000 – $250,000+ | $80,000 – $150,000 |
* От вспышек дуги и брызг всё равно нужно защитное ограждение. Требования определяются оценкой риска по ISO/TS 15066.
Многих заказчиков удивляет, насколько близка фактическая скорость сварки у этих двух типов оборудования. Скорость сварки MIG зависит только от характеристик материала и процесса — диаметра проволоки, защитного газа, толщины материала и геометрии соединения, — а не от манипулятора робота. Преимущество промышленного робота проявляется при перемещении между швами без сварки. При скорости свыше 2,000+mm/s против ~1,000+mm/s промышленный робот быстрее обрабатывает детали с несколькими проходами или швами. За тысячи циклов за смену эта разница становится существенной.💡 Совет эксперта
Если масса ваших деталей меньше 10 kg, а размер партий меняется каждую неделю, кобот позволит быстрее выполнять переналадку. Для крупносерийного производства деталей массой более 15 kg промышленный робот может снизить затраты на деталь благодаря меньшему циклу и большей грузоподъёмности.
⚠️ Распространённая ошибка
Не считайте, что коботы всегда дешевле. Прежде чем принимать решение, рассчитайте ожидаемый годовой объём производства: роботизированная сварочная ячейка с коботом за $120K и более длительным циклом будет производить детали дороже, чем промышленная ячейка за $200K, работающая на полной скорости.
Основные компоненты роботизированной сварочной ячейки MIG
 Для создания роботизированной сварочной ячейки MIG недостаточно просто установить горелку на манипулятор робота. Ниже перечислены восемь основных компонентов надёжной сварочной системы, готовой к работе в производстве:
- Манипулятор робота — промышленный или коллаборативный 6-осевой манипулятор с повторяемостью позиционирования 0,05 mm. Для дуговой сварки выбирают манипуляторы с грузоподъёмностью 6-12 kg, достаточной для установки горелки и пакета кабелей.
- Источник сварочного тока — эффективный инверторный источник на 350-500A для MIG/MAG. Современные модели поддерживают несколько режимов переноса металла: короткую дугу, импульсный и струйный. Они напрямую взаимодействуют с контроллером робота.
- Подающий механизм — приводной или двухтактный механизм подачи, который равномерно подаёт проволоку к горелке. Стабильная подача проволоки — важнейший фактор снижения количества брызг и пор при автоматизированной сварке MIG.
- Сварочная горелка — должна поворачиваться на 360 градусов и иметь канал для прокладки пакета кабелей подачи проволоки. Горелки с жидкостным охлаждением рассчитаны на более высокую продолжительность включения; модели с воздушным охлаждением легче.
- Сварочный позиционер — поворачивает и наклоняет свариваемое изделие, обеспечивая роботу максимальный доступ. Типовые варианты: P (круглые детали с вертикальной поверхностью), P (трубчатые детали с опорами на концах), L (плоские листы под сложными углами).
- Контроллер робота — управляет скоростью и ускорением по осям, хранит программы деталей, а также управляет движением позиционера и входами/выходами.
- Система безопасности — световые завесы или ограждение для промышленных систем. Коллаборативные коботы используют силовое управление, но для защиты от вспышек дуги и брызг всё равно нужен физический барьер.
- Система удаления сварочного дыма — проектируется с учётом требований OSHA 29 CFR 1910 Subpart Q. Роботизированные сварочные ячейки выделяют такие же вредные пары, как и ручные посты, и должны соответствовать тем же нормам вентиляции.
| Размер робота | Грузоподъёмность | Радиус действия | Типичное применение |
|---|---|---|---|
| Компактный Arc | 8 kg | 1 840 mm | Мелкие детали, компактная компоновка ячейки |
| Средний Arc | 10 kg | 1 440 mm | Общее производство, металлоконструкции среднего размера |
| Arc с увеличенным радиусом действия | 12 kg | 2 010 mm | Крупные рамы, металлоконструкции |
Как автоматизация сварки MIG повышает качество сварки и производительность

542,000
Промышленные роботы, установленные во всём мире в 2024 году
Источник: IFR World Robotics 2025
2–3×
Типичный прирост производительности по сравнению с ручной сваркой
Источник: отраслевые данные
Сколько стоит роботизированный сварочный пост MIG?
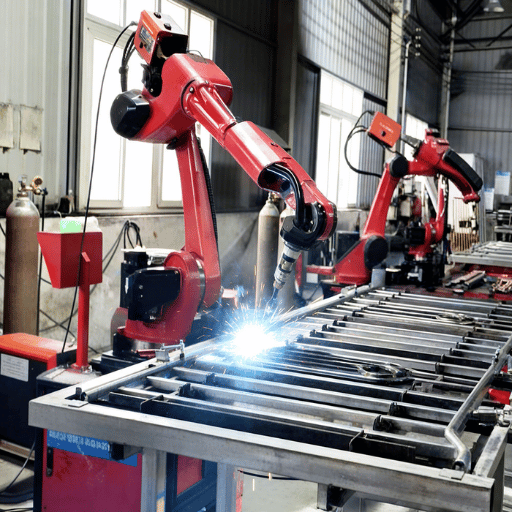 При планировании бюджета на роботизированную автоматизацию в реальных условиях учитывают конструкцию конечного эффектора, интеграцию в производство и затраты на реализацию проекта. Ниже приведён примерный расчёт на основе отраслевых данных за 2024-2025 годы:
| Тип системы / статья затрат | Типичный диапазон цен |
|---|---|
| Заранее спроектированная ячейка (робот + источник сварочного тока + позиционер + система безопасности + контроллеры) | $130,000 – $250,000 |
| Система роботизированной сварки по индивидуальному проекту | $250,000 – $600,000+ |
| Роботизированная сварочная ячейка с коботом | $80,000 – $150,000 |
| Оснастка (на одну программу детали) | $5,000 – $40,000 |
| Обучение | $3,000 – $10,000 |
| Годовой договор на обслуживание | $5,000 – $25,000 |
⚠️ Предупреждение о скрытых затратах
Проектирование сварочного приспособления и программирование оснастки для первых 5-10 заказов по сварке TIG могут увеличить первоначальную стоимость системы ещё на 15-25 %. Всегда просите системного интегратора подготовить отдельное предложение по оснастке — не упускайте эти затраты и не закладывайте на оснастку слишком мало средств.
Нужна помощь с выбором между коботом и промышленной роботизированной ячейкой?
Поговорите с инженером
Распространённые ошибки при выборе роботизированной сварочной системы MIG
 За годы работы над решениями для автоматизации сварки для заказчиков по всему миру мы не раз замечали одни и те же дорогостоящие ошибки:
1. Выбор только по бренду робота. Манипулятор робота — лишь один компонент полноценного сварочного решения. Опыт системного интегратора в вашей сфере — работа с материалами, типами соединений и объёмами производства — гораздо важнее, чем блеск корпуса робота. Хорошо интегрированная ячейка со второсортным роботом лучше плохо интегрированной ячейки с роботом первого класса.
2. Недооценка затрат на оснастку для новых технологических ячеек. Для систем с оснасткой по индивидуальному проекту заложите на неё 15-25 % общей стоимости системы. Для каждого нового номера детали нужна отдельная оснастка. Для сложных сварных конструкций может понадобиться оснастка для нескольких рабочих мест.
3. Игнорирование требований к удалению сварочного дыма. Роботизированные сварочные ячейки должны соответствовать тем же требованиям OSHA к вентиляции, что и ручные посты. Если оператор находится вне ячейки, это не отменяет необходимости удалять сварочный дым согласно 29 CFR 1910 Subpart Q.
4. Ожидание, что программирование не понадобится. Даже коботам с обучением методом ведения робота вручную, которые позиционируются как «не требующие обучения», нужна офлайн-проверка траектории, особенно при сварке несколькими проходами. Включите программирование в план интеграции — кому-то в вашей компании придётся научиться управлять системой.
5. Недооценка важности интеграции. Компоновка ячейки, движение материалов и рабочий процесс оператора важнее характеристик робота на бумаге. Если для каждой загрузки и выгрузки оператору приходится проходить 30 feet или кран не может подать деталь к позиционеру, сварочный робот не достигнет целевой производительности. До заказа проконсультируйтесь с системным интегратором по планировке цеха.
💡 Совет эксперта
Попросите системного интегратора предоставить рекомендации от успешных предприятий, работающих с похожими деталями и материалами. Интегратор с опытом работы с заводами по производству металлоконструкций будет более гибким и надёжным партнёром, чем тот, кто привык к тонколистовым автомобильным деталям.
Часто задаваемые вопросы

В: Сколько обычно стоят сварочные роботы?
Посмотреть ответ
Заранее спроектированные ячейки стоят от $130 000-$250 000, сварочные ячейки с коботами — от $80 000-$150,000, а специализированные роботизированные ячейки — от $250 000-$600 000+. Помимо первоначальной цены ячейки, учитывайте затраты на оснастку ($5 000-$40 000 на одну программу детали), обучение ($3 000-$10 000), годовое обслуживание ($5 000-$25 000) и другие варианты индивидуальной настройки.
В: Можно ли автоматизировать сварку MIG для мелкосерийного производства?
Посмотреть ответ
Да. Системы коботов с обучением методом ведения робота вручную значительно сокращают время переналадки — до нескольких минут, что позволяет работать с партиями всего по 10-20 деталей.
В: Нужно ли защитное ограждение для сварки MIG коботом?
Посмотреть ответ
Коботы оснащены датчиками силы и не требуют полного защитного ограждения. Тем не менее для защиты от вспышек дуги и брызг вокруг зоны сварки нужны защитные экраны. Точные требования безопасности для вашего процесса следует определить по результатам оценки риска согласно ISO/TS 15066.
В: С какой скоростью можно варить коботом?
Посмотреть ответ
Время сварки с горящей дугой сопоставимо с промышленными роботами и составляет 20-40 IPM: скорость сварки зависит от характеристик материала, а не от робота. Отличие кобота — в скорости перемещения между сварными швами без горения дуги: 1 000 mm/s против 2 000+ mm/s у промышленных манипуляторов. Это влияет на общее время цикла для деталей с несколькими швами.
В: Какой ROI можно ожидать от роботизированной сварочной ячейки для MIG-сварки?
Посмотреть ответ
Большинство промышленных ячеек окупается за 12-36 месяцев. Системы с коботами окупаются примерно за 6-12 месяцев, поскольку дешевле в установке.
В: Может ли сварочный робот MIG работать с алюминием и нержавеющей сталью?
Посмотреть ответ
Да. Сварочные роботы MIG могут сваривать углеродистую сталь, нержавеющую сталь и алюминий. Для каждого материала нужны соответствующая присадочная проволока (A5.18 AWS для углеродистой стали, A5.9 AWS для нержавеющей стали, A5.10 AWS для алюминия) и подходящий защитный газ. Для углеродистой и нержавеющей стали используют одну и ту же смесь 75/25 аргона/CO₂, для алюминия — чистый аргон, а для некоторых марок нержавеющей стали — трёхкомпонентную газовую смесь.
Готовы подобрать конфигурацию роботизированного сварочного поста MIG?
Наши инженеры подберут конфигурацию под ваши детали, материал и производственные цели. Мы подготовим предложение в течение 48 часов.
Запросить индивидуальное предложениеОб этом руководстве
Это руководство по выбору основано на опыте Zhouxiang: более 30 лет работы с заказчиками из 50+ стран. Мы производили и поставляли сварочные роботы MIG для изготовления металлоконструкций, сборки автомобилей и производства тяжёлого оборудования. Приведённые здесь данные о затратах — это средние показатели по отрасли из опубликованных источников за 2024-2025 годы, а не коммерческое предложение Zhouxiang. Чтобы обсудить конкретный проект, свяжитесь с нами.
Ссылки и источники
- (Отчёт IFR World Robotics 2025 — International Federation of Robotics ifr.org)
- Стандарты OSHA по сварке, резке и пайке — 29 CFR 1910 Subpart Q (osha.gov)
- Информационный бюллетень OSHA: контроль вредных паров и газов при сварке (osha.gov)
- Объём и перспективы рынка роботов для дуговой сварки, 2025-2033 — Straits Research (straitsresearch.com)
- Справочник AWS по сварке: что такое GMAW? — American Welding Society (aws.org)
- Miller Electric: рекомендации по дуговой сварке плавящимся металлическим электродом в среде защитного газа (millerwelds.com)

