
Свяжитесь с Zhouxiang


Как выбрать и спроектировать роботизированный сварочный пост на заказ для вашего производства
Сварочная отрасль во всём мире переживает структурный кризис. По данным American Welding Society (AWS), к 2025 году в США будет не хватать 400 000 сварщиков, а к тому времени почти 30 % нынешних сварщиков выйдут на пенсию (AWS, 2013). Для производителей, работающих в цехе по изготовлению металлоконструкций, на судоверфи или на сборочной линии тяжёлой техники, этот дефицит напрямую оборачивается срывом сроков поставки, ростом затрат на труд и нестабильным качеством сварки. Индивидуально спроектированный роботизированный сварочный пост помогает решить все три проблемы. Но в отличие от стандартной готовой роботизированной сварочной ячейки такая система проектируется с учётом точной геометрии деталей, объёма производства и требований к способу сварки. Далее мы рассмотрим, какие факторы учитывают при создании индивидуальной сварочной системы, как спроектировать её для вашего предприятия, во сколько она обойдётся и когда коллаборативный робот может оказаться подходящим решением по сравнению с традиционным промышленным роботом.Что такое роботизированный сварочный пост на заказ?
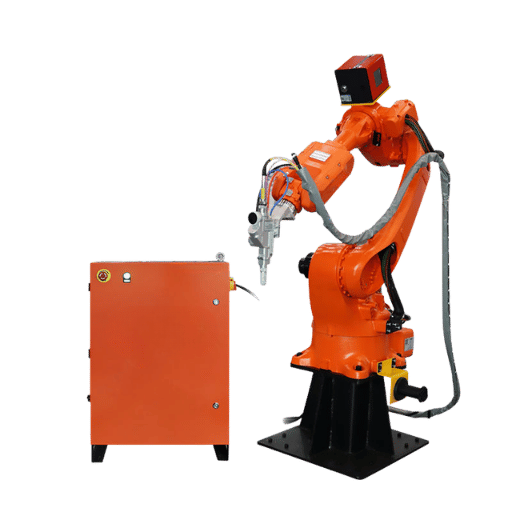
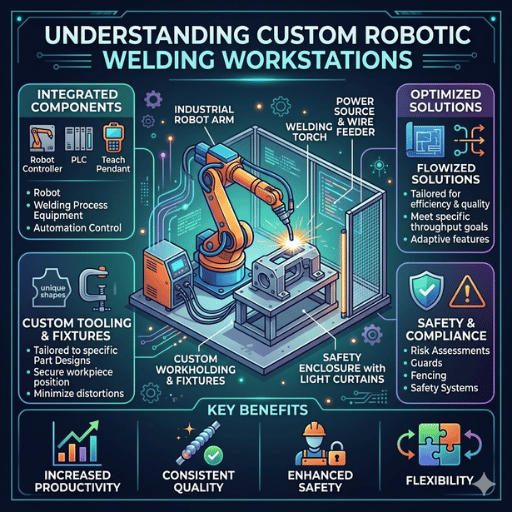 Роботизированный сварочный пост на заказ — это автоматизированная сварочная ячейка, спроектированная под детали, производственные цели и ограничения по площади конкретного производителя. Стандартная предварительно спроектированная ячейка поставляется с готовой компоновкой, а при разработке индивидуальной системы за основу берут карту сварных соединений и подбирают манипулятор робота, позиционер, сварочную оснастку, защитное ограждение и архитектуру управления.
У разных производств свои рабочие процессы, и это влияет на требования к оборудованию. На предприятии, где сваривают двутавровые балки длиной 12 метров для изготовления металлоконструкций, требования будут отличаться от тех, что предъявляет производство автомобильных кронштейнов небольшими партиями. Индивидуальные системы роботизированной сварки учитывают разброс размеров деталей, сложность траектории сварки, предпочтения оператора по доступу к оборудованию и необходимость сопряжения с предшествующим и последующим оборудованием.
542,000
Промышленные роботы, установленные во всём мире в 2024 году
4.66M
Действующий парк роботов по всему миру
+6%
Прогнозируемый рост в 2025 году
Источник: IFR World Robotics Report 2025
По данным International Federation of Robotics (IFR), в 2024 году во всём мире установили более 542 000 промышленных роботов — более чем вдвое больше, чем 10 лет назад. Значительную долю этого роста обеспечила автоматизация сварки, обусловленная острым дефицитом сварщиков и необходимостью стабильно выполнять сварку с более высокой скоростью. Производители металлоконструкций и судостроительные предприятия всё чаще обращаются к индивидуальным решениям для роботизированной сварки, чтобы сократить разрыв между объёмом заказов и производственными мощностями, возникший из-за нехватки работников.Основные компоненты роботизированной сварочной ячейки
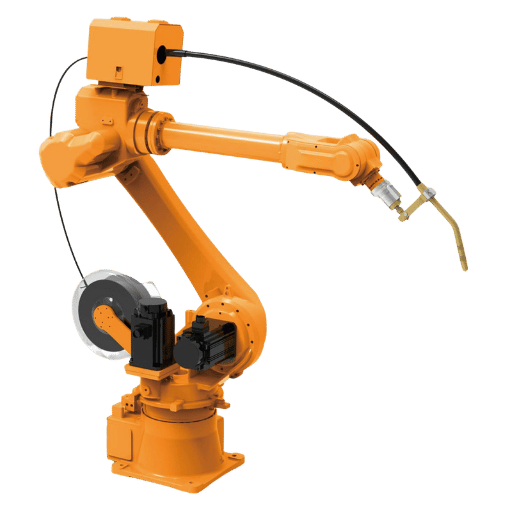 Во всех роботизированных сварочных ячейках — стандартных и изготовленных на заказ — используются одни и те же основные подсистемы. Понимание их назначения необходимо, чтобы подобрать систему под ваши задачи сварки и целевые показатели производительности.
| Компонент | Функция | Основные параметры для оценки |
|---|---|---|
| Манипулятор робота | Выполняет запрограммированную траекторию сварки вдоль соединений | Грузоподъёмность (6–20 кг), радиус действия (1400–2010 мм), 6 осей, повторяемость позиционирования ±0.05 мм |
| Источник сварочного тока | Обеспечивает заданные параметры тока и напряжения для дуговой сварки | MIG, TIG или несколько способов сварки; синергетическое управление; импульсный режим |
| Сварочный позиционер / поворотный стол | Поворачивает и наклоняет свариваемые изделия, чтобы поддерживать сварку в нижнем положении | Грузоподъёмность (500–10 000 кг), количество осей вращения, диапазон наклона |
| Сварочная оснастка и зажимы | Надёжно фиксирует детали в повторяемом положении для каждого цикла сварки | Пневматические или гидравлические зажимы, модульная или специализированная оснастка, время переналадки |
| Система слежения за сварным швом | В реальном времени определяет положение соединения и корректирует траекторию сварки | Лазерное машинное зрение, контактное измерение или слежение по напряжению дуги; устойчивость к дуговому излучению |
| Защитное ограждение | Защищает операторов от излучения дуги, дыма и движений робота | Световые завесы, блокируемые ограждения, системы удаления дыма, вентиляция |
| Контроллер и программное обеспечение | Управляет движением робота, параметрами сварки и сигналами ввода-вывода | Пульт обучения, офлайн-программирование (импорт из Tekla/SolidWorks), регистрация данных |
| Станция очистки сварочной горелки | Удаляет брызги металла и повторно калибрует TCP между циклами | Автоматическое удаление шлака, обрезка проволоки, распыление средства против налипания брызг |
💡 Совет специалиста
Источник сварочного тока может добавить к стоимости манипулятора робота от $8 000 до $25 000 — в зависимости от того, используется ли система MIG, TIG или система для нескольких способов сварки. Сначала определите способ сварки: от него зависят варианты сварочной горелки, подачи проволоки, защитного газа и источника сварочного тока.
Индивидуальные и стандартные роботизированные сварочные посты
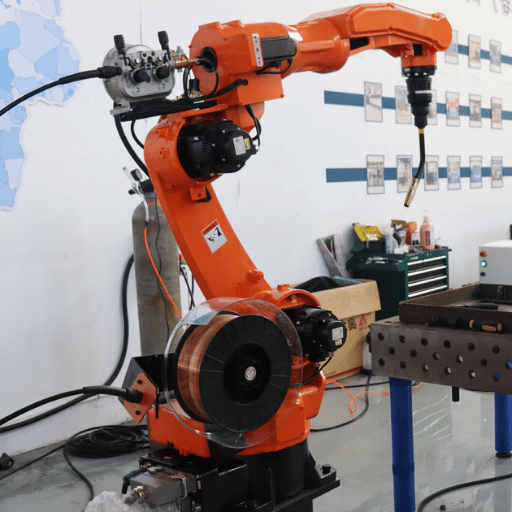 Большинству производственных цехов не нужна полностью индивидуально спроектированная ячейка. Предварительно спроектированные стандартные системы автоматизации сварки, которые иногда называют готовыми решениями для роботизированной сварки, поставляются с настроенными модулями робота, позиционера, ограждения и источника сварочного тока. Они подходят для многих сварочных работ с деталями типичных размеров и массы.
Если потребности вашего производства лишь немного отличаются от возможностей готовых сварочных решений, выбор будет проще.
| Параметр | Стандартная ячейка / готовое решение | Индивидуальная система роботизированной сварки |
|---|---|---|
| Диапазон размеров деталей | Фиксированный рабочий диапазон (менее 1m) | Проектируется под самую крупную свариваемую деталь (до 12m+ с напольным рельсовым путём) |
| Сложность траектории сварки | Простые линейные или круговые соединения | Сложная геометрия 3D, многопроходная сварка, адаптивное слежение за сварным швом |
| Объём производства | Средний или высокий объём, одно семейство деталей | От низкого до высокого объёма, несколько семейств деталей с быстрой переналадкой |
| Срок поставки | 4–8 недель | 12–20 недель (проектирование, изготовление и испытания) |
| Первоначальные затраты | $50,000–$150,000 | $100,000–$500,000+ |
| Риск при интеграции | Низкий (проверенная конфигурация) | Контролируемый (требуется инженерная проверка и моделирование) |
| Масштабируемость | Ограниченная — для добавления постов придётся покупать дополнительные ячейки | Модульная — предусматривает расширение в будущем (дополнительные роботы, позиционеры) |
⚠️ Распространённая ошибка
Если купить стандартную ячейку для компонентов, превышающих её рабочую зону на 10 %, может потребоваться неэффективная перестановка между проходами сварки, что приведёт к ошибкам позиционирования и удвоению времени цикла. Если размеры ваших компонентов близки к пределам стандартной конфигурации, индивидуальное решение обычно обеспечивает меньшую совокупную стоимость владения за 5 лет.
Как спроектировать роботизированный сварочный пост для производственной линии
 Создание роботизированной сварочной ячейки — это инженерная задача, а не покупка оборудования по каталогу. От деталей до проверенной системы и запуска производства — так наша инженерная команда прорабатывает каждый проект автоматизации сварки на заказ.
- Анализ сварных соединений. Соберите 3D-модели или чертежи всех целевых деталей. Составьте карту каждого сварного соединения: укажите его тип, размер, положение и угол доступа. По карте соединений рассчитывают радиус действия робота, ориентацию сварочной горелки и требования к позиционеру.
- Подберите способ дуговой сварки для каждого соединения. MIG (GMAW) подходит для сварки металлоконструкций с высокой скоростью наплавки. TIG (GTAW) позволяет аккуратно соединять тонколистовые детали из нержавеющей стали и алюминия. При сварке под флюсом удобно выполнять длинные продольные швы на тяжёлых листах толщиной 3/8″-1-1/2″. Способ сварки определяет требования к источнику сварочного тока, подаче проволоки, защитному газу и удалению дыма.
- Компоновка и моделирование ячейки. Создайте 3D-копию ячейки в программе для офлайн-программирования (с использованием технологической оснастки, Tekla, SolidWorks). Смоделируйте все траектории сварки и убедитесь, что рабочая зона робота не пересекается с зонами недосягаемости, столкновений и сингулярности. Так можно обнаружить ошибки настройки до того, как будет разрезана сталь.
- Спроектируйте загрузку деталей, их зажим, перемещение между сварочными постами и выгрузку. Компоновка с двумя постами, при которой оператор загружает детали с одной стороны, пока робот сваривает с другой, обеспечивает максимальное время горения дуги и сокращает холостые циклы.
- Безопасность и соответствие требованиям. Убедитесь, что проект соответствует ISO 10218-1:2025 (безопасность роботов) и требованиям предприятия, указанным в руководствах OSHA по робототехнике. К ним относятся средства защиты (световые завесы, блокируемые ограждения), цепи аварийного останова, документированные оценки рисков, планы обучения операторов и другие меры.
💡 Совет специалиста
До отгрузки запросите заводские приёмочные испытания (FAT): интегратор сварочной системы может проверить ваши реальные детали в готовой ячейке, чтобы оценить время цикла, качество сварных соединений и эргономику рабочего места до поставки оборудования. Правильно проведённые FAT могут сократить пусконаладочные работы на площадке на 40-60 %!
Стоимость роботизированной сварочной ячейки: инвестиции и ROI
 Стоимость индивидуальной роботизированной сварочной ячейки сильно зависит от сложности роботов, однако реальные данные производств, даже без точных коммерческих предложений, помогают составить бюджет. Ниже приведены ориентировочные затраты в зависимости от типа системы:
| Конфигурация | Ориентировочный диапазон цен | Для каких задач подходит |
|---|---|---|
| Ячейка с одним роботом и простым позиционером | $75,000–$150,000 | Небольшие детали, средний объём производства, один способ сварки |
| Ячейка с одним роботом и двухпозиционным позиционером | $150,000–$250,000 | Разные детали, большой объём производства с одновременной загрузкой и сваркой |
| Многороботная ячейка с напольным рельсовым путём | $250,000–$500,000+ | Крупные металлоконструкции (двутавровые балки, коробчатые колонны), сварка с высокой скоростью наплавки |
| Ячейка для сварки коллаборативным роботом | $30,000–$80,000 | Небольшой объём производства, широкий ассортимент деталей, ограниченная площадь цеха |
12–24 мес.
Типичный срок окупаемости
До 90 %
Сокращение дефектов сварных соединений по сравнению с ручной сваркой
$156,800/yr
Расчётная годовая экономия на оплате труда (сценарий замены 4 сварщиков)
Скрытые затраты, о которых многие покупатели не знают
При обсуждении новой роботизированной сварочной ячейки разговор часто сводится только к самому оборудованию. Однако новые заказчики нередко упускают из виду несколько статей расходов:- ✔ Подготовка пола — Основания роботов должны быть ровными и защищать оборудование от вибрации. Модернизация существующего пола в цехе может обойтись в $5 000–$15,000.
- ✔ Обучение операторов — Заложите 40–80 часов обучения на каждого оператора: работа с пультом обучения, базовая диагностика неисправностей и обслуживание сварочной горелки.
- ✔ Технологическая оснастка — потребуется ли для каждого нового семейства деталей отдельный комплект оснастки ($3 000-$20 000 за комплект в зависимости от сложности).
- ✔ Модернизация вентиляции — система удаления дыма в закрытой роботизированной сварочной ячейке может стоить дополнительно $10 000-$30 000 в зависимости от объёма ячейки и местных требований к вентиляции.
Ячейки для сварки коллаборативными роботами и промышленные роботизированные посты
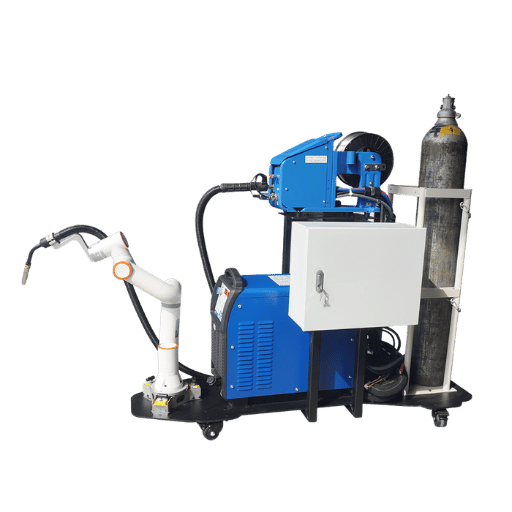 В последнее время в робототехнике много внимания уделяется новым коллаборативным сварочным роботам (коботам). Особенно это актуально для небольших предприятий, которые только начинают автоматизировать сварку и рассматривают возможность внедрения сварочного кобота. Однако при выборе между ячейкой для сварки коллаборативным роботом и полноценной промышленной роботизированной сварочной ячейкой следует учитывать гораздо больше, чем цену.
| Параметр | Ячейка для сварки коллаборативным роботом | Промышленный роботизированный сварочный пост |
|---|---|---|
| Грузоподъёмность | 5–16 кг | 6–25+ кг |
| Скорость | Ограниченная (снижается в безопасном режиме) | Полная производственная скорость |
| Средства защиты | Минимальные — встроенное ограничение усилия в соответствии с ISO 10218 / TS 15066 | Полное ограждение, световые завесы, блокируемые ворота |
| Программирование | Обучение перемещением вручную, управление через приложение | Пульт обучения и офлайн-программирование |
| Оптимальный объём производства | Небольшой объём, широкий ассортимент (малые партии, создание прототипов) | Средний или большой объём (специализированные производственные линии) |
| Типичная стоимость | $30,000–$80,000 | $75,000–$500,000+ |
| Срок внедрения | От нескольких дней до нескольких недель | От нескольких недель до нескольких месяцев |
⚠️ Когда кобот не подходит
Коботы работают медленнее и имеют меньшую грузоподъёмность, зато их проще внедрить. Поэтому они лучше всего подходят для сварки широкого ассортимента деталей небольшими партиями, тогда как на высокообъёмных производствах наибольшую производительность обеспечивают промышленные роботы для сварки. Однако при попытке использовать коботы для высокоскоростной сварки время цикла может увеличиться в 3-5 раз.
Часто задаваемые вопросы
Какие функции безопасности должны быть у роботизированного сварочного поста?
Посмотреть ответ
Все роботизированные сварочные роботы, включая коллаборативных роботов, должны иметь физические ограждения с блокируемыми калитками доступа, кнопками аварийной остановки во всех местах работы операторов, системами защиты от дуговой вспышки и вытяжкой сварочного дыма. Для ISO 10218-2 также требуется документированная оценка рисков. При использовании коллаборативных роботов сплошное защитное ограждение заменяют ограничением усилия и скорости в соответствии с рекомендациями ISO/TS 15066.
Сколько стоит роботизированная сварочная ячейка на заказ?
Посмотреть ответ
Цена индивидуальных роботизированных сварочных ячеек начинается от $75 000 за однороботный пост с простым позиционером и может превышать $500 000 для многороботных систем с напольными рельсовыми путями, несколькими роботами и высокоточной системой слежения за сварным швом. Итоговая цена зависит от грузоподъёмности и радиуса действия робота, возможностей системы сварки, количества сварных соединений и их расположения, возможностей интеграции и оборудования, уже установленного на предприятии. Обычно полные системы окупаются за 12-24 месяцев:
Может ли роботизированный сварочный пост на заказ справляться с тяжёлыми сварочными задачами?
Посмотреть ответ
Да. Для этого и нужны индивидуальные роботизированные сварочные посты. Они подходят для сложных сварочных операций, которые обычные ячейки не могут выполнять эффективно. Например, для многопроходной сварки толстых листов (25 мм+), крупных металлоконструкций, таких как двутавровые балки и коробчатые колонны длиной до 12 m, а также для точной сварки материалов, требующих строгого контроля тепловложения (нержавеющей стали, алюминия). Базовые системы с напольными рельсовыми путями увеличивают радиус действия робота при работе с очень крупными деталями, а тяжёлые позиционеры грузоподъёмностью до 10 000 кг позволяют работать с крупными сварными конструкциями, которые не помещаются в стандартные ячейки.
Окупается ли инвестиция в роботизированный сварочный пост на заказ?
Посмотреть ответ
Для большинства производителей, у которых сварка занимает более 4 часов в день, — да. Экономический эффект зависит от трёх показателей: сокращения затрат на труд (дополнение или замена 2-4 сварщиков, работающих вручную, в каждой смене), повышения качества (дефектов сварных соединений может стать на 90 % меньше) и роста производственных мощностей (в отличие от смен и утомляемости операторов, время горения дуги у роботов не увеличивается). Заказная ячейка стоимостью $150 000, работающая в две смены, может полностью окупиться всего за 12-18 месяцев, если роботы работают стабильно более 800+ часов в год.
Сколько времени занимает проектирование и установка роботизированной сварочной ячейки на заказ?
Посмотреть ответ
Обычно от первой консультации до запуска проходит 12-20 недель. В этот срок входят 3-4 недели проектирования и моделирования, 6-10 недель изготовления и сборки, 1-2 недели заводских приёмочных испытаний (FAT), 1-3 недели монтажа на площадке, пусконаладочных работ и обучения. Небольшие ячейки с одним роботом можно внедрить быстрее — за 8-10 недель, а сложная многороботная система с индивидуальными позиционерами может потребовать 20+ недель.
Чем роботизированная сварочная ячейка отличается от роботизированного сварочного поста?
Посмотреть ответ
В отрасли эти термины часто используют как синонимы. Оба обозначают интегрированную автоматизированную сварочную систему, включающую манипулятор робота, источник сварочного тока, позиционер или сварочное приспособление, защитные ограждения и систему управления. Некоторые компании называют полностью закрытую ячейку «системой», а открытый «пост» с коботами или ручными манипуляторами — «рабочим постом», однако единой терминологии нет. При сравнении поставщиков ориентируйтесь на технические характеристики системы.
Готовы спроектировать роботизированный сварочный пост на заказ?
С 1991 года наша инженерная команда успешно выполнила более 1 000 проектов по автоматизации сварки в 50+ странах. Расскажите нам о ваших деталях, и мы предложим план компоновки ячейки в течение 48 часов.
Получить бесплатный эскиз компоновки ячейки →Об этом анализе
Этот материал опубликован компанией Zhouxiang — опытным производителем оборудования для автоматизации сварки, который более 30 лет проектирует роботизированные сварочные посты на заказ и автоматизированные производственные комплексы для производителей металлоконструкций, судостроительных предприятий и изготовителей тяжёлой техники. Данные о затратах и принципы проектирования основаны на непосредственном опыте реализации 1 000+ проектов. Мы производим собственные манипуляторы роботов, позиционеры и панели управления, что позволяет сокращать стоимость систем благодаря использованию полностью интегрированных решений. По возможности мы приводим ссылки на сторонние источники (IFR, AWS, ISO).
Ссылки и источники
- Данные о занятости в сварочной отрасли — American Welding Society (AWS)
- Всемирный доклад по робототехнике 2025 — International Federation of Robotics (IFR)
- Где сварщики? — Welding Digest, October 2025 — American Welding Society (AWS)
- ISO 10218-1:2025 Робототехника — требования безопасности — International Organization for Standardization
- Робототехника — стандарты — Occupational Safety and Health Administration (OSHA)
- ISO 10218-1:2025 Роботы и роботизированные устройства — безопасность — American National Standards Institute (ANSI)

