Свяжитесь с Zhouxiang

Послесварочная термообработка (PWHT): соответствие ASME Section VIII и роботизированная интеграция

Содержание
Показать
Что такое послесварочная термообработка?
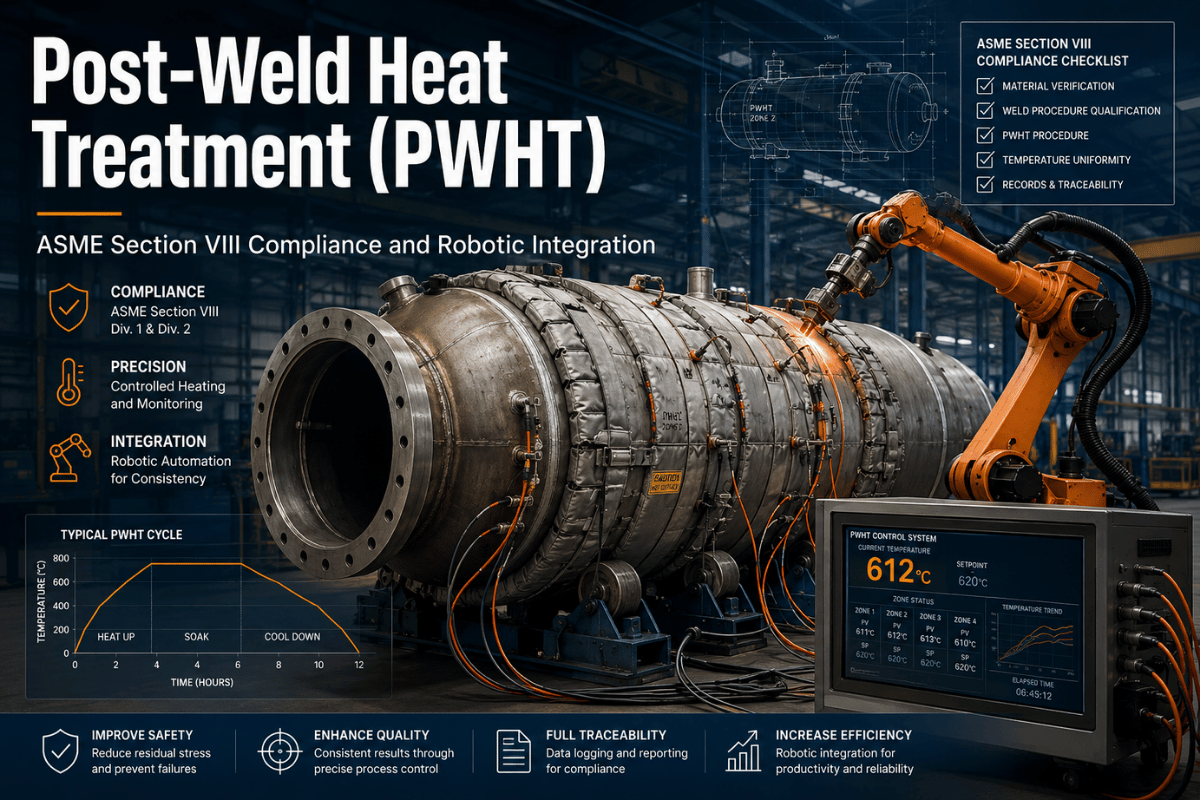
 Послесварочная термообработка (PWHT) — это контролируемый термический процесс, который проводят после завершения сварки собранной конструкции. Конструкцию нагревают до заданной температуры — всегда ниже нижней критической температуры превращения (Ac1, примерно 720-730C для углеродистой стали), выдерживают при этой температуре в течение установленного времени, а затем охлаждают с контролируемой скоростью.
Это различие важно: PWHT не переплавляет сварной шов и не меняет его геометрию. Процесс проходит полностью в твёрдом состоянии: атомная решётка стали релаксирует, замороженные напряжения перераспределяются, а в некоторых материалах твёрдая микроструктура отпускается, становясь более вязкой. При сварке тепло подводится к металлу локально и неравномерно; термообработка после сварки устраняет металлургические последствия этой асимметрии. Это точная инженерная операция, а не простое «нагревание и охлаждение».
Диапазон температур
595 – 770 °C
Время выдержки
1 hr / 25 mm (не менее 30 min)
Скорость нагрева
Не более 400°F/hr ÷ толщину стенки
Максимальный перепад температуры
139 °C (250 °F) во время выдержки
Нормативные документы
ASME UCS-56 / B31.1 / B31.3
Почему при сварке возникают остаточные напряжения
 Когда сварочная дуга нагревает металл до 1,500C и выше, окружающий основной металл остаётся сравнительно холодным. Затем быстрое охлаждение после нагрева при сварке заставляет горячий металл шва сжиматься, но этому препятствует окружающая холодная конструкция. Сварное соединение не может свободно сжаться: его удерживает окружающий материал. В результате в металле шва и зоне термического влияния возникают остаточные растягивающие напряжения, которые могут приблизиться к пределу текучести материала. В низкоуглеродистой стали с пределом текучести 250MPa остаточные напряжения даже в идеально выполненном сварном соединении могут достигать 200-250MPa.
Высокие остаточные напряжения напрямую усиливают два механизма разрушения:
- Водородное охрупчивание: при сварке атомарный водород образуется из воды (в дуге, покрытии и основном металле). Высокие внутренние растягивающие остаточные напряжения вызывают расширение кристаллической решётки и образование полостей, в которых водород легко перемещается и накапливается на границах зёрен. Это приводит к появлению водородных трещин (холодных трещин или трещин, вызванных водородом, HAC), которые могут возникнуть через несколько часов или дней после окончания сварки. Поэтому до послесварочной термообработки (PWHT) важно поддерживать межслойную температуру выше 200 °C между проходами.
- (i) Коррозионное растрескивание под напряжением (SCC). В присутствии влажного H-S, хлоридов, едких веществ и технологических сред с содержанием CO SCC развивается под действием остаточных растягивающих напряжений, а трещины, распространяющиеся в зоне термического влияния от микротрещины, растут быстрее. SCC возникает только при одновременном наличии трёх условий: восприимчивого к воздействию материала, коррозионной среды и растягивающего напряжения. Чтобы предотвратить SCC, нужно устранить последний фактор с помощью PWHT. В исследовании TWI (2005) послесварочная термообработка кольцевых швов из мартенситной нержавеющей стали при 650 °Celsius в течение 5 минут во время сварки позволила избежать отказов, тогда как на сварных соединениях без термообработки произошло несколько отказов при эксплуатации.
Требования норм к PWHT: что на самом деле требуют ASME и AWS
 В цехах по-прежнему распространён миф: «для всех сварных соединений из углеродистой стали толщиной более 12mm требуется PWHT». Это совершенно не соответствует требованиям основных норм. Нужно учитывать применимые нормы, группы материалов, а также то, выполнялся ли предварительный подогрев перед послесварочной термообработкой!
Правило 38 mm (ASME Section VIII)
Согласно ASME Section VIII Div.1 (сосуды под давлением), PWHT обязательна для углеродистой стали P-No.1 толщиной более 32mm (1.25 inches), если не выполнялся предварительный подогрев. Этот порог повышается до 38mm (1.5 inches), если производитель применяет предварительный подогрев с минимальной температурой 93°C (200°F).⚠ У правила 38 mm есть условия
Это исключение для толщины 38mm действительно только для углеродистых сталей P-No. 1 по ASME section VIII. При применении другого норматива, другого материала (P91) или в иных условиях эксплуатации (NACE/ISO 15156 (серая среда)) действуют другие критерии, часто более строгие. Всегда сверяйтесь с нормативом, применимым к вашим условиям эксплуатации.
Пороговые значения PWHT по нормам и группам материалов
| Норматив / стандарт | Материал / P-No. | Порог обязательного проведения PWHT | Примечания |
|---|---|---|---|
| ASME, раздел VIII. Дивизион 1. | P-No. 1 (углеродистая сталь) | >32 mm (без предварительного подогрева); >38 mm (с подогревом до 93 °C) | Наиболее распространённый порог при изготовлении сосудов |
| ASME B31.1 — энергетические трубопроводы | P-No. 1 (углеродистая сталь) | >19 мм (¾ дюйма) | Порог ниже из-за циклических температурных нагрузок; при предварительном подогреве снижается до 16 mm |
| ASME B31.3 — технологические трубопроводы (до 2014) | P-No. 1 (углеродистая сталь) | >19 мм (¾ дюйма) | Тот же базовый порог, что и в B31.1 |
| ASME B31.3 — технологические трубопроводы (2014 и позднее) | P-No. 1 (углеродистая сталь) | Можно полностью освободить от требования при любой толщине | Для толщины >25 mm требуется предварительный подогрев до 95 °C (200 °F), а при толщине >5 mm — многопроходная сварка. При соблюдении условий PWHT не требуется. |
| ASME Sec. I / B31.1 | P-No. 5B (марка P91) | Обязательна — при любой толщине | Исключений нет. 730–770 °C, выдержка не менее 2 hr. Равномерность температуры ±30 °C. |
| AWS D1.1 — металлоконструкции | Углеродистые стали и низколегированные стали | Требования зависят от технологии и не являются универсальными | Требования задаёт WPS; в соответствии с проектной спецификацией иногда требуется снятие напряжений |
Температура и время выдержки при PWHT: справочные таблицы
 При каждой послесварочной термообработке контролируют три параметра: температуру выдержки, минимальное время выдержки при заданной температуре и допустимые скорости нагрева и охлаждения. Ошибка в любом из этих параметров может привести к последствиям хуже, чем отказ от PWHT.
Параметры PWHT для разных материалов
| Марка материала (ASME) | Обозначение сплава | Диапазон температур PWHT | Минимальное время выдержки | Максимальная скорость охлаждения |
|---|---|---|---|---|
| P1 / P2 | Углеродистая сталь / 0.5Mo | 595 – 720 °C | 1 hr на 25 mm (не менее 30 min) | В печи или под контролем |
| P11 / P12 | 1.25Cr–0.5Mo / 1Cr–0.5Mo | 680 – 730 °C | 1 hr на 25 mm (не менее 30 min) | В печи или под контролем |
| P22 | 2.25Cr–1Mo | 680 – 730 °C | 1 hr на 25 mm (не менее 30 min) | В печи или под контролем |
| P5 / P9 | 5Cr–0.5Mo / 9Cr–1Mo | 730 – 760 °C | 1 hr на 25 mm (не менее 30 min) | В печи или под контролем |
| P91 | 9Cr–1Mo–VNb (CSEF) | 730 – 770 °C | не менее 2 hr | Не более 80 °C/hr выше 400 °C |
| P92 | 9Cr–0.5Mo–2W (CSEF) | 730 – 770 °C | не менее 2 hr | Не более 80 °C/hr выше 400 °C |
При какой температуре проводят PWHT углеродистой стали?
В нормах ASME для углеродистой стали P-No.1 указан диапазон температуры выдержки 595-720C (1 100-1,330F). На практике при соблюдении ASME UCS-56 чаще всего выбирают температуру около 1,150F 50F (621C 28C).⚠ Ограничение Ac1: почему более высокая температура не лучше
При температуре выше примерно 720 °C для углеродистой стали превышается температура превращения Ac1 — точка, при которой сталь начинает снова превращаться в аустенит. Частичная повторная аустенизация приводит к повторному образованию и закалке зоны термического влияния при быстром охлаждении, потенциально создавая микроструктуру хуже исходной. Для P91 превышение 790 °C (максимальной безопасной температуры отпуска) необратимо разрушает мелкодисперсное распределение карбидов M23C6, обеспечивающее стойкость к ползучести. Восстановить его можно только полным циклом нормализации и отпуска. Столь же важно соблюдать максимальную температуру, как и минимальную.
Согласно требованию ASME UCS-56, максимальную скорость нагрева 400F/hr (222C/hr) делят на наибольшую толщину стенки до 3 inches (50mm); для тонких секций 400F/hr (222C/hr) остаётся абсолютным верхним пределом. Поэтому оболочку толщиной 2 inches (50mm) можно нагревать со скоростью не более 200F/hr (111C/hr). Во время выдержки разница между самой высокой и самой низкой температурой по всей конструкции не должна превышать 250F (139C).
Сравнение четырёх видов послесварочной термообработки
 PWHT — это не один вид термообработки, а ряд процессов для решения различных металлургических задач. Неправильно выбранная PWHT может быть столь же губительной, как и полный отказ от неё.
Как выбрать вид PWHT
| Вид | Температура | Основная цель | Применение |
|---|---|---|---|
| Снятие напряжений | 595–720 °C (углеродистая сталь) | Снижение остаточных напряжений за счёт релаксации при ползучести | Сварные соединения из углеродистой и низколегированной стали, для которых требуется соблюдение норм |
| Отпуск | Температура отпуска зависит от сплава (680–770 °C для Cr-Mo) | Превращение хрупкого мартенсита в вязкий отпущенный мартенсит; улучшение баланса прочности на разрыв и вязкости | P91, P22, P11 — все марки Cr-Mo в состоянии после сварки |
| Нормализация | Выше Ac3 (~900 °C), затем охлаждение на воздухе | Измельчение крупнозернистой структуры | Электрошлаковые швы; сильно перегретые зоны термического влияния |
| Удаление водорода нагревом | 200–300 °C, сразу после сварки | Удаление диффузионно-подвижного водорода из зоны термического влияния до его концентрации | Стали с высокой прокаливаемостью; толстые секции; сероводородная среда |
Матрица выбора по материалу: каким сталям требуется PWHT
 Группа материала по номеру P ASME — первый критерий при выборе PWHT. Ниже приведена сводная матрица обязательных и условных требований для наиболее распространённых сталей, работающих под давлением, включая механические свойства, которых должна обеспечить PWHT для каждой марки. Всегда сверяйтесь с применимыми нормами для условий эксплуатации и спецификацией заказчика.
| Материал | ASME P-No. | Требуется ли PWHT? | Типичный диапазон температур | Важное условие |
|---|---|---|---|---|
| Углеродистая сталь (C ≤ 0,35 %) | P-No. 1 | Зависит от толщины и норм | 595 – 720 °C | ASME B31.3 2014 и позднее: можно полностью освободить от требования при предварительном подогреве |
| Хромомолибденовая сталь | P-No. 3 | Обычно требуется при толщине >16 mm | 595 – 720 °C | Проверяйте по применимым нормам; возможен отпускной охрупчивающий эффект |
| 1.25Cr–0.5Mo (P11/P12) | P-No. 4 | Требуется согласно большинству норм | 680 – 730 °C | EPRI рекомендует нижнюю часть диапазона для повышения ударной вязкости |
| 2.25Cr–1Mo (P22) | P-No. 4 | Требуется согласно большинству норм | 680 – 730 °C | Не допускайте охлаждения ниже 200 °C до проведения PWHT |
| 5Cr–0.5Mo / 9Cr–1Mo (P5/P9) | P-No. 5A | Обязательна при любой толщине | 730 – 760 °C | Эксплуатация на НПЗ / установки гидрообессеривания; критически важна стойкость к сульфидной коррозии |
| 9Cr–1Mo–VNb (P91) | P-No. 5B | Обязательна при любой толщине, исключений нет | 730 – 770 °C | Равномерность температуры ±30 °C; отсутствие δ-феррита |
| Аустенитная нержавеющая сталь 304/316 | P-No. 8 | Не рекомендуется | Не применимо | PWHT вызывает сенсибилизацию (выделение карбидов Cr → коррозия) |
| Дуплексная нержавеющая сталь | P-No. 10H | Только растворный отжиг (1 020–1 100 °C) | 1 020 – 1 100 °C | PWHT для снятия напряжений не применима; есть риск образования интерметаллидных фаз |
Как проводят PWHT: оборудование, термопары и этапы процесса
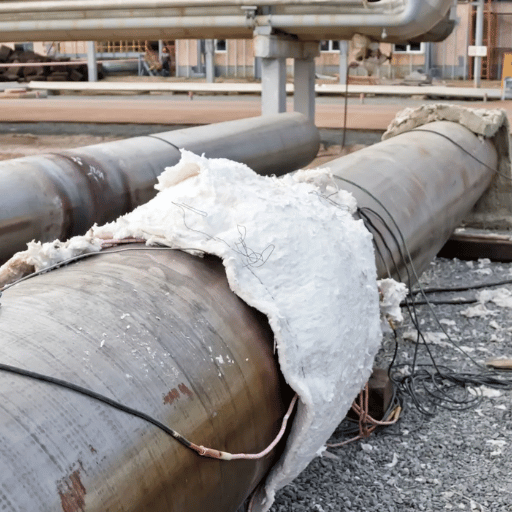 Каждый цикл PWHT должен включать не менее четырёх этапов: контролируемый нагрев до заданной температуры, выдержку при этой температуре, контролируемое охлаждение и регистрацию с документированием параметров. Для всех четырёх этапов нормы устанавливают ограничения по скорости и контролю.
Способы нагрева
Ниже перечислены 4 способа послесварочной термообработки, которые применяют как в цехе, так и на объекте:- Нагрев в печи: всю сборочную единицу помещают в печь с тщательно контролируемой температурой. Преимущества: отличная равномерность температуры, подходит для небольших и средних деталей. Недостатки: деталь должна помещаться в печь, а несимметрично нагруженные детали склонны к деформации.
- Электрический резистивный нагрев (керамические нагревательные маты): гибкие керамические нагревательные маты размещают вокруг сварного шва. Встроенный в них резистивный провод нагревается и передаёт тепло поверхности свариваемого изделия. Термопары приваривают к детали методом разрядной сварки конденсатором, затем устанавливают маты и закрывают их теплоизоляционными одеялами. Это самый распространённый метод термообработки трубопроводов непосредственно на объекте. Из-за большой тепловой инерции требуется ПИД-регулирование, чтобы избежать перегрева.
- Гибкую индукционную катушку оборачивают вокруг зоны сварки, а переменный ток в катушке создаёт ток в металле, нагревая его изнутри. Быстрый отклик на изменение температуры, самые низкие долгосрочные расходы на расходные материалы и возможность повторно использовать катушки делают индукционный нагрев предпочтительным методом при крупносерийном изготовлении трубопроводов.
- Высокоскоростные газовые горелки используют для термообработки больших участков материала или при нагреве изнутри сосуда под давлением (корпус сосуда используют как печь). Точность контроля температуры низкая.
Требования к зоне выдержки
241562 PWHT — при локальной PWHT ширина зоны выдержки, в которой поддерживается заданный температурный диапазон, не должна быть меньше значений, установленных нормами:- ASME Section VIII: ширина зоны выдержки = 2 x толщина шва или 50,8mm (2”) основного материала от центра шва — в зависимости от того, какое значение меньше.
- ASME B31.3: ширина зоны выдержки = общая ширина шва + 1” (25,4mm) с каждой стороны.
- BS EN 13445: ширина нагреваемой зоны = 5(Rt), где R — радиус сосуда, t — толщина стенки = 5(диаметр сосуда, делённый на 2 X толщину стенки)
Комплект документации
Для каждой детали, соответствующей требованиям, к циклу PWHT должен прилагаться комплект документации из 4 частей,- Запись о термообработке (идентификаторы швов, компонент, дата, оператор)
- Запись самописца на ленточной диаграмме (кривая «время — температура» для каждой термопары)
- Сертификат калибровки термопар и регистрирующего оборудования (с прослеживаемостью к NIST)
- Запись о несоответствии (процедура PWHT / любые отклонения от неё и их устранение)
Что произойдёт, если пропустить PWHT?
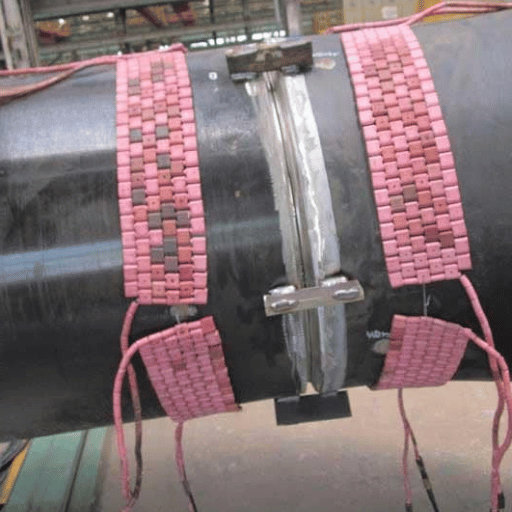 Отказ от послесварочной термообработки (PWHT), когда она обязательна по нормам или требуется условиями эксплуатации, может привести к трём типам последствий: немедленным металлургическим проблемам; отказам в процессе эксплуатации, которые возникают уже после начала работы; а также потенциально дорогостоящим спорам о соответствии требованиям и ответственности.
Немедленные последствия — твёрдость и микроструктура: твёрдость зоны термического влияния сварных соединений P91 без термообработки составляет 350-420HV (предельное значение по нормам — 250HB). Это охрупчивает зону сварки и делает её уязвимой к разрушению при ударе или термическом шоке ещё до начала эксплуатации.
Замедленное водородное растрескивание может начаться в любой момент в течение 24 и 72 часов после сварки, когда сварщики и инспекторы уже давно покинули объект. Водород диффундирует к участкам твёрдой микроструктуры зоны термического влияния, где при растягивающих остаточных напряжениях создаются условия для зарождения и распространения трещин. Ряд отказов морских самоподъёмных платформ был напрямую связан с тем, что при ремонте сварных соединений не применяли предварительный подогрев или PWHT.
При эксплуатации — трещины типа IV в P91: наиболее распространённый дефект, ограничивающий срок службы сварных соединений P91 на электростанциях, — трещины типа IV. Они зарождаются в мелкозернистой зоне термического влияния на границе сварного шва и основного металла из-за ползучести сварных соединений в зоне остаточных напряжений. Правильно проведённая PWHT с точным контролем температуры значительно снижает остаточные напряжения и замедляет зарождение трещин.
⚠ Риск SCC без PWHT в сероводородной и хлоридной средах
Для зарождения и развития коррозионного растрескивания под напряжением необходимы три условия: материал, подверженный охрупчиванию, коррозионная среда и приложенное растягивающее напряжение. Правильная послесварочная термообработка устраняет третий фактор. Испытания показали, что сварное соединение, прошедшее PWHT при 650°C, разрушилось при эксплуатации из-за межкристаллитного коррозионного растрескивания под напряжением (IGSCC), тогда как для аналогичных сварных соединений без термообработки зафиксировано множество случаев растрескивания.
PWHT в энергетике: котлы, сосуды и трубные узлы
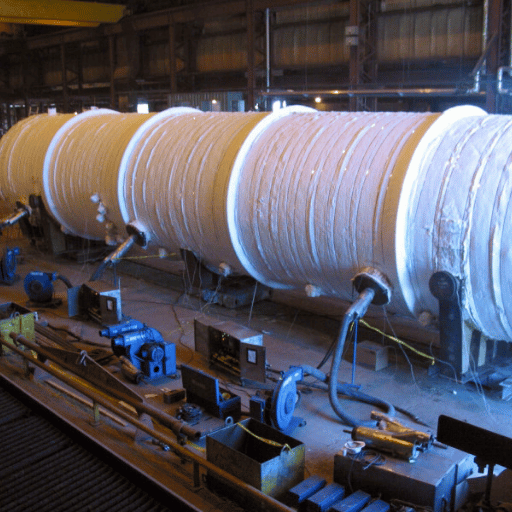 Ни одна отрасль промышленности не предъявляет к оборудованию столь высоких требований при эксплуатации, как энергетика. Это связано с высоким давлением, термоциклическими нагрузками, температурами в несколько сотен градусов и сроком службы в несколько десятилетий. С учётом требований к материалам P91/P92 при любой толщине стенки, конструкций с толстыми стенками и строгих графиков эксплуатационного контроля становится понятно, почему соблюдение требований к PWHT определяет качество проектов в энергетике.
От качества сварки до PWHT зависит объём необходимой обработки. Если температура между проходами плохо контролируется, при наложении последующих проходов в металл шва попадает больше водорода, а в зонах термического влияния (HAZ) образуются закалённые участки — термообработке приходится компенсировать эти накопившиеся проблемы. Роботизированная сварка со встроенным контролем температуры между проходами позволяет управлять этими параметрами на раннем этапе и получать сварные соединения, поведение которых при термообработке более предсказуемо.
📊 Пример: коллектор котла в провинции Хэнань — роботизированная сварочная система Zhouxiang
Для аттестации 280 соединений труб с коллектором на соответствие норме 31.1 (максимальная температура между проходами 250C для стали P22) на предприятии — строителе угольной электростанции в провинции Хэнань наши решения для роботизированной сварки обеспечили стабильный контроль температуры между проходами на каждом соединении с помощью термопар и прогнозного программного обеспечения. Доля брака при радиографическом контроле снизилась с (9,0 %) при ручной сварке до (1,8 %) при роботизированной — на 80 %. Срок окупаемости составил 18 месяцев за счёт сокращения затрат на исправление дефектов сварки и контроль PWHT.
📊 Пример: производство трубных узлов из P22 во Вьетнаме — соответствие ASME B31.1
Во Вьетнаме крупный EPC-подрядчик применил автоматизированную систему сварки труб Zhouxiang для изготовления главного паропровода из ASTM A335 P22 в соответствии с нормой ASME 31.1. Система включает предварительный подогрев до 200C, автоматический контроль температуры между проходами, PWHT и 100 % радиографический контроль; производительность составила 14 трубных узлов в день. Доля брака при роботизированной сварке составила (2,1 %); система также отслеживала проведение PWHT, сопоставимого по требованиям норматива.
Контроль температуры между проходами — выше установленного нормами минимума и ниже любого заданного критического уровня — важен для качественного изготовления изделий из хромомолибденовых сталей. Он снижает количество водорода, попадающего в металл шва в процессе сварки, и тем самым уменьшает риск водородного растрескивания до PWHT. Кроме того, такой контроль значительно сокращает время выдержки при PWHT и способствует формированию более однородной микроструктуры сварного соединения, что облегчает полное снятие напряжений и помогает сократить объём доработки. Результаты последующей PWHT наглядно показывают преимущества интеграции роботизированной сварки с точным автоматическим управлением процессом.
Узнайте, как Zhouxiang помогает предприятиям энергетики изготавливать оборудование: решения для энергетики на базе сварочных роботов →
Контроль после PWHT: проверка твёрдости и неразрушающий контроль
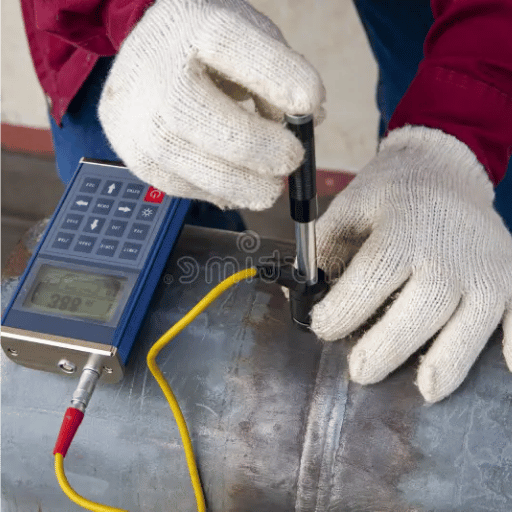 PWHT завершает цикл обработки. На втором этапе проверяют, достигнуты ли требуемые металлургические свойства. Для этого проводят плановую последовательность проверок материала (твёрдость для оценки снятия напряжений и отпуска) и сварного соединения (неразрушающий контроль, NDT). Результаты подтвердят, что PWHT не нарушила целостность сварного соединения.
Критерии приемки по твёрдости
| Материал / марка | Максимальная твёрдость после PWHT | Метод испытания | Норматив / ссылка |
|---|---|---|---|
| P91 — металл шва и HAZ | ≤ 250 HB / 265 HV / 25 HRC | Метод Бринелля или Виккерса | ASME / во многих спецификациях заказчиков указано не более 248 HB |
| Углеродистая сталь P-No. 1 | ≤ 200 HB (отраслевой стандарт); ≤ 225 HB (в некоторых спецификациях) | Метод Бринелля | API 582; NACE для эксплуатации в сероводородной среде |
| Углеродистая сталь P-No. 1 (типичный диапазон) | На практике 140 – 160 HV | Метод Виккерса | B31.3 не требует испытаний для P-1; API 582 требует их при эксплуатации в коррозионной среде |
| Низколегированные хромомолибденовые стали | ≤ 235 HV / ≤ 22 HRC | Метод Виккерса или Роквелла | NACE / ISO 15156 для сероводородной среды |
Последовательность NDT после PWHT
Неразрушающий контроль. Сварные соединения после ремонта по нормативам обычно проверяют неразрушающими методами после PWHT, а не до неё. Это связано с тем, что PWHT может вызвать остаточные напряжения, снижающие выраженность ультразвуковых сигналов, и изменить плотность изображения на радиограмме, затрудняя обнаружение небольших дефектов.- Радиографический контроль. Стандартный метод оценки объёмных дефектов, например шлаковых включений и пор, в стыковых сварных соединениях труб после PWHT в соответствии с ASME B31.1 и B31.3.
- Ультразвуковой контроль. Чаще применяется для толстостенных сосудов под давлением, когда геометрия может затруднить получение радиографического снимка. Метод дифракции времени пролёта (Time of Flight Diffraction, TOFD) всё чаще используется в проектах трубопроводов из P91.
- Карта твёрдости: Систематическое измерение твёрдости по металлу шва, HAZ и основному металлу — обычно в 3–5 точках каждой зоны — позволяет оценить эффективность PWHT.
Тенденции и перспективы PWHT на 2025–2026 годы
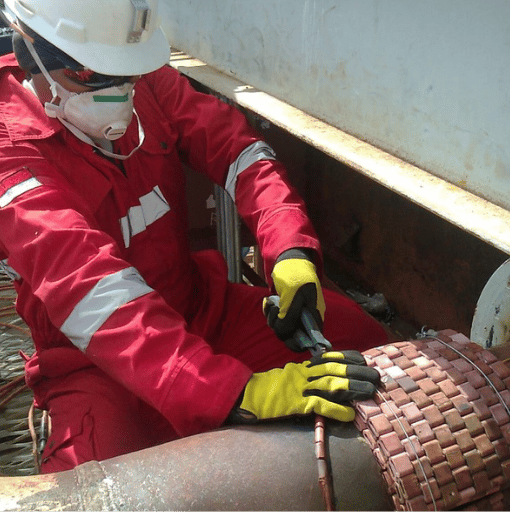 3 фактора выводят PWHT за пределы её нынешних возможностей.
GB/T 30583-2026 — новый национальный стандарт Китая. Новый китайский стандарт GB/T 30583-2026 «Требования к послесварочной термообработке оборудования, работающего под давлением» выпущен в марте 2026 года Государственным управлением по регулированию рынка Китая (State Administration for Market Regulation). Впервые в этом стандарте предложен объективный метод оценки вместо подхода, основанного исключительно на эмпирических суждениях. Метод разности энергий, изложенный в приложении G, основан на физическом принципе: уровень остаточных напряжений связан с измеримой разностью работы, необходимой для получения заданных отпечатков. Погрешность метода составляет всего 5MPa по сравнению с 15MPa при использовании традиционных методов, таких как рентгеновская дифракция. Это существенный шаг вперёд в оценке результатов PWHT оборудования под давлением из углеродистых и низколегированных сталей.
Рост спроса на водородную инфраструктуру увеличит применение специальных сплавов для PWHT. По мере ускорения развития водородной инфраструктуры, включая электролизные установки, технологии риформинга и трубопроводы высокого давления, растёт спрос на высокопрочные стали P91 и P92. Для обеих марок обязательно требуется термообработка до и после сварки, а допустимые отклонения от заданной температуры минимальны или отсутствуют. Поэтому при изготовлении изделий из этих марок необходимы системы контроля качества с жёстким управлением параметрами, в идеале автоматизированные.
Цифровой мониторинг PWHT. Регистраторы с ленточной диаграммой уступают место сетевым цифровым регистраторам данных с облачным хранением документации. Удалённый просмотр текущих температурных данных на панелях мониторинга позволяет специалистам по контролю качества наблюдать за термообработкой в реальном времени. Сертификаты калибровки термопар и записи о термообработке всё чаще встраивают непосредственно в программное обеспечение для управления сварочными процессами. Журнал Thermal Processing Magazine назвал этот переход к цифровым технологиям, включая прогнозное обслуживание оборудования для PWHT, одной из ключевых тенденций 2024 года. Это напрямую соответствует требованиям ASME к аудиторскому следу, которые предусматривают чёткую цепочку документирования от калибровки термопар до подтверждения завершения охлаждения.
Часто задаваемые вопросы о послесварочной термообработке
Нужна ли послесварочная термообработка для всех сварных соединений из углеродистой стали?
Нет. ASME B31.3 (2014 года и позднее) не требует PWHT для материалов P-No. 1 при любой толщине. Однако при толщине стенки более 1” (25mm) для P-No. 1 необходим предварительный подогрев минимум до 200F (95C). Согласно ASME Section VIII, для P-No. 1 PWHT требуется только при толщине стенки 1,25-1,50”. Кроме того, при эксплуатации в сероводородной среде PWHT может потребоваться в соответствии с NACE/ISO 15156 по результатам проверки твёрдости независимо от толщины материала.
Какая температура используется для послесварочной термообработки?
Время выдержки зависит от требований к температуре обработки материала, которые, в свою очередь, определяются группой материала. Углеродистую сталь (P-No.1) обрабатывают при температуре от 1100-1325F (595-720C), типичные хромомолибденовые стали — от 1250-1350F (680-730C), а P91 — при 1350-1425F (730-770C). Допустимое отклонение температуры по всему сварному соединению и окружающей зоне составляет ±30C. При слишком высокой температуре можно приблизиться к точке превращения Ac1, что создаёт риск повторной аустенизации и последующего повторного упрочнения при охлаждении. Поэтому принцип «чем горячее, тем лучше» может привести к опасным последствиям. При температуре выше 790C (1450F) у P91 со временем снижается предел ползучести из-за необратимого разрушения мелкодисперсных выделений карбидов M23C6. Правильный температурный диапазон для каждого материала указан в таблицах ASME Code и спецификациях процедур сварки.
Сколько длится цикл PWHT?
Полный цикл термообработки включает контролируемый нагрев до заданной температуры, выдержку свариваемого изделия при этой температуре и контролируемое охлаждение ниже 400C (750F). Для типичных марок стали P-Nos минимальное время выдержки составляет 1-hour на каждый дюйм толщины стенки, а для P91 — не менее 2-hours независимо от толщины. Например, для корпуса сосуда толщиной 2” минимальное время выдержки составит два часа. С учётом времени на равномерный нагрев детали с максимально допустимой ASME скоростью (например, 200F/hr для стенки толщиной 2”), а затем на надлежащее охлаждение, общий цикл может длиться от 8-16 часов в зависимости от детали и от того, проводится ли обработка на объекте или в цехе.
Можно ли выполнить местную PWHT без помещения всей конструкции в печь?
Да. Местная PWHT допускается для труб и сварных соединений патрубков в соответствии с B31.1 и B31.3. Обычно для неё используют электронагревательные маты сопротивления или индукционные катушки. Нормы ASME по-прежнему требуют выдерживать заданную ширину зоны с каждой стороны сварного соединения: для сосудов ASME VIII ширина зоны выдержки с каждой стороны должна составлять 2 X толщины сварного соединения или минимум 2” — в зависимости от того, что меньше. В нормах B31 для труб обычно используется зона выдержки шириной 8”. Требования к температурному охвату и равномерности нагрева такие же, как при обработке в печи; документация также оформляется в том же объёме (ленточная диаграмма и т. д.).
В чём разница между предварительным подогревом и послесварочной термообработкой?
Предварительный подогрев и послесварочная термообработка (PWHT) решают одни и те же две задачи — снижение остаточных напряжений и предотвращение водородного растрескивания, — но на разных этапах сварочного процесса. Предварительный подогрев выполняют до сварки, во время неё и сразу после. Замедление охлаждения сварного соединения и HAZ даёт диффузионному водороду больше времени, чтобы выйти из кристаллической решётки, и уменьшает перепад температур, вызывающий остаточные напряжения.
PWHT проводят после полного охлаждения сварного соединения. Она снимает остаточные напряжения, оставшиеся в металле шва, и, что особенно важно для хромомолибденовых сталей, превращает хрупкий мартенсит в более вязкую отпущенную структуру. Чаще всего предварительный подогрев требуется и в тех случаях, когда также проводится PWHT.
Предварительный подогрев без PWHT может соответствовать некоторым исключениям, предусмотренным нормами; PWHT без предварительного подогрева редко допускается для высоколегированных сталей, таких как P91.
Требуется ли PWHT для нержавеющей стали после сварки?
Обычные аустенитные нержавеющие стали (например, 304 и 316) НЕ следует подвергать PWHT для снятия термических напряжений. Типичные температуры обработки углеродистой стали (595-720 C) попадают в диапазон выделения карбидов, способствующего коррозии; этот процесс разрушает присущую стали коррозионную стойкость. Для дуплексных сталей часто полезен послесварочный растворный отжиг (1020-1100 C), восстанавливающий оптимальный баланс микроструктуры, однако PWHT и такой отжиг — разные процессы.
Какая твёрдость допустима после послесварочной термообработки?
Критерии приемки зависят от материала и условий применения. Твёрдость металла шва и HAZ стали P91 после PWHT должна составлять ≤250 HB (≤265 HV); во многих спецификациях заказчиков установлено более строгое предельное значение 248 HB. После PWHT твёрдость сварных соединений из углеродистой стали P-No. 1 обычно находится в диапазоне 140–160 HV; отраслевые нормы устанавливают пределы 200 HB (API 582) и 225 HB для некоторых случаев эксплуатации вне сероводородной среды. В среде с H₂S нормы NACE/ISO 15156 ограничивают твёрдость металла шва и HAZ значением 22 HRC (примерно 237 HB) независимо от материала, поскольку более высокая твёрдость значительно повышает восприимчивость к сульфидному коррозионному растрескиванию под напряжением.

