Contacte con Zhouxiang

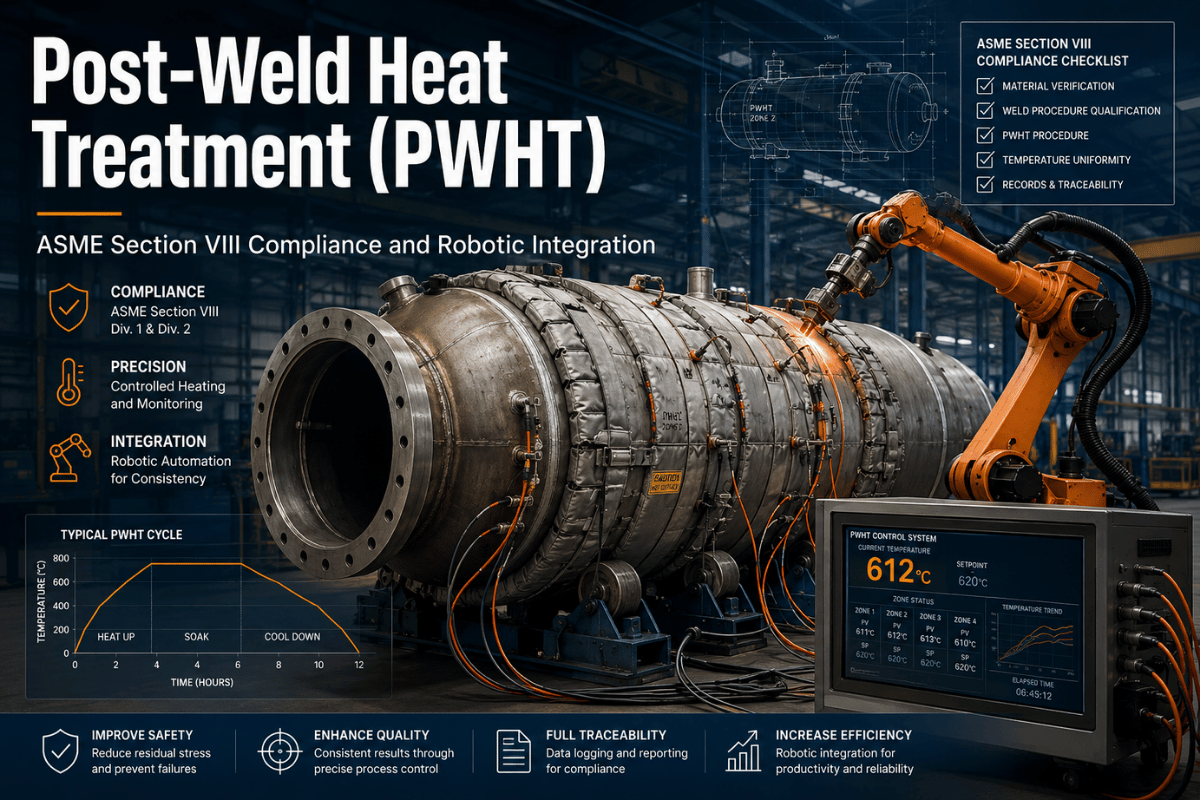
Tratamiento térmico postsoldadura (PWHT): cumplimiento de ASME Section VIII e integración robótica

Contenido
Mostrar
¿Qué es el tratamiento térmico postsoldadura?
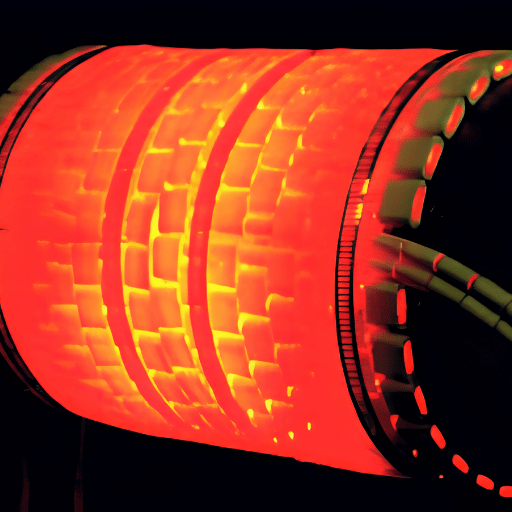 El tratamiento térmico postsoldadura (PWHT) es un proceso térmico controlado que se aplica a un conjunto soldado una vez terminada la soldadura. El conjunto se calienta hasta una temperatura especificada —siempre por debajo de la temperatura crítica inferior de transformación (Ac1, aproximadamente 720-730C para el acero al carbono)—, se mantiene a esa temperatura durante un tiempo definido y, después, se enfría a una velocidad controlada.
La distinción es importante: el PWHT no vuelve a fundir la soldadura ni modifica su geometría. Se desarrolla íntegramente en estado sólido y permite que la red atómica del acero se relaje, redistribuya las tensiones residuales y, en algunos materiales, revenga una microestructura dura para hacerla más tenaz. El proceso de soldadura concentra el calor de forma muy localizada y desigual; el tratamiento térmico posterior corrige las consecuencias metalúrgicas de esa asimetría. Es una tarea de precisión de ingeniería, no una simple operación de «calentar y enfriar».
Intervalo de temperatura
595 – 770 °C
Tiempo de mantenimiento
1 hr / 25 mm (mín. 30 min)
Velocidad de calentamiento
Máx. 400°F/hr ÷ espesor de pared
Diferencia máxima de temperatura
139 °C (250 °F) durante el mantenimiento
Normas del proceso
ASME UCS-56 / B31.1 / B31.3
Por qué la soldadura genera tensiones residuales
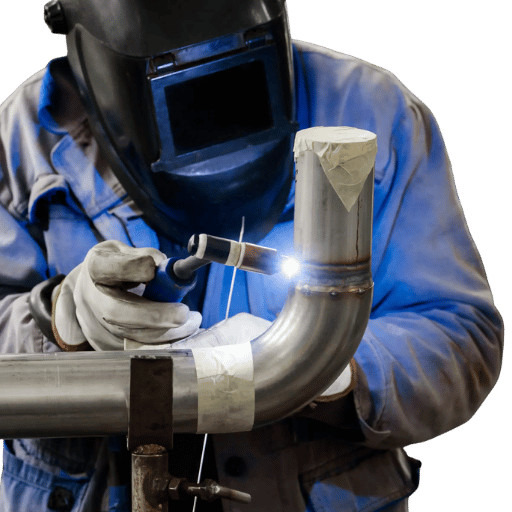 Cuando el arco de soldadura calienta el metal a 1,500C o más, el material base circundante permanece relativamente frío. El enfriamiento rápido desde las temperaturas de soldadura obliga después al metal caliente de la soldadura a contraerse, contenido por la estructura circundante más fría. La unión soldada no puede contraerse libremente: el material que la rodea la retiene. Como resultado, el metal de soldadura y la HAZ quedan sometidos a tensiones residuales de tracción que pueden acercarse al límite elástico del material. En un acero al carbono dulce con un límite elástico de 250MPa, las tensiones residuales acumuladas pueden alcanzar los 200-250MPa incluso en una soldadura ejecutada a la perfección.
Dos mecanismos de fallo se ven directamente agravados por las altas tensiones residuales:
- Fragilización por hidrógeno: durante la soldadura se genera hidrógeno atómico a partir del agua (en el arco, el revestimiento y el metal base). Las altas tensiones residuales internas de tracción provocan la expansión de la red cristalina, que abre cavidades donde el hidrógeno se desplaza y se acumula con facilidad en los límites de grano. Esto da lugar a fisuras por hidrógeno (fisuras en frío o inducidas por hidrógeno, HAC), que pueden aparecer entre unas horas y varios días después de terminar la soldadura. Por eso es importante mantener la temperatura entre pasadas por encima de 200 °C entre pasadas antes de cualquier tratamiento térmico postsoldadura (PWHT).
- (i) Fisuración por corrosión bajo tensión (SCC). En corrientes de proceso húmedas con H-S, cloruros, cáusticos y CO, la SCC aparece bajo tensiones residuales de tracción y progresa a través de fisuras que se propagan en la HAZ desde una microfisura. La SCC solo puede producirse cuando coinciden tres condiciones: un material susceptible al ataque, un entorno corrosivo y una tensión de tracción. Para prevenir la SCC, el PWHT debe eliminar este último factor. En un estudio de TWI (2005), el PWHT de soldaduras circunferenciales de acero inoxidable martensítico a 650 °Celsius durante 5 minutos en el momento de la soldadura dio lugar a un historial sin fallos, frente a varios fallos en servicio en uniones sin tratamiento térmico.
Requisitos normativos del PWHT: qué exigen realmente ASME y AWS
 El persistente mito de taller: «todas las soldaduras de acero al carbono de más de 12mm requieren PWHT». Ningún código importante respalda categóricamente esta afirmación. Hay que seguir los códigos aplicables y tener en cuenta los grupos de materiales, así como si se aplicó precalentamiento durante el proceso de soldadura antes del tratamiento térmico postsoldadura.
La regla de 38 mm (ASME Section VIII)
ASME Section VIII Div.1 (recipientes a presión) establece que el PWHT es obligatorio para el acero al carbono P-No.1 con un espesor superior a 32mm (1.25 pulgadas), salvo que se realice un precalentamiento. Este «criterio» se amplía a 38mm (1.5 pulgadas) si el fabricante aplica precalentamiento con una temperatura mínima de precalentamiento de 93°C (200°F).⚠ La regla de 38 mm tiene condiciones
Esta exención de 38mm solo es válida para aceros al carbono P-No. 1 conforme a ASME Section VIII. Si cambia el código, el material (P91) o el entorno de servicio (NACE/ISO 15156, servicio ácido), cambiarán los criterios y, a menudo, serán más estrictos. Consulte siempre el código aplicable a sus servicios.
Umbrales de PWHT por código y grupo de materiales
| Código / norma | Material / P-No. | Umbral obligatorio de PWHT | Notas |
|---|---|---|---|
| ASME Sec. VIII Div. 1 | P-No. 1 (acero al carbono) | >32 mm (sin precalentamiento); >38 mm (con precalentamiento a 93 °C) | Umbral más habitual para la fabricación de recipientes |
| ASME B31.1 para tuberías de potencia | P-No. 1 (acero al carbono) | >19 mm (¾ pulgada) | Umbral inferior debido al servicio con ciclos térmicos; se reduce a 16 mm con precalentamiento |
| ASME B31.3 para tuberías de proceso (antes de 2014) | P-No. 1 (acero al carbono) | >19 mm (¾ pulgada) | Mismo umbral básico que B31.1 |
| ASME B31.3 para tuberías de proceso (2014 y posteriores) | P-No. 1 (acero al carbono) | Exención posible para cualquier espesor | Exige un precalentamiento de 95 °C (200 °F) para >25 mm y soldaduras multipasada para >5 mm. No se requiere PWHT si se cumplen las condiciones. |
| ASME Sec. I / B31.1 | P-No. 5B (grado P91) | Obligatorio — todos los espesores | Sin exenciones. 730–770 °C, mínimo 2 hr. Uniformidad de temperatura ±30 °C. |
| AWS D1.1 para estructuras | Aceros al carbono y de baja aleación | Depende del procedimiento; no es obligatorio en todos los casos | Lo establece la WPS; la especificación del proyecto exige a veces el alivio de tensiones |
Temperatura y tiempo de mantenimiento del PWHT: tablas de referencia
 Todo tratamiento térmico postsoldadura tiene tres controles: el intervalo de temperatura de mantenimiento, el tiempo mínimo de mantenimiento a esa temperatura y las velocidades admisibles de calentamiento y enfriamiento. Un error en cualquiera de ellos puede tener consecuencias mucho peores que no aplicar PWHT.
Parámetros de PWHT específicos para cada material
| Grado del material (ASME) | Designación de la aleación | Intervalo de temperatura de PWHT | Tiempo mínimo de mantenimiento | Velocidad máxima de enfriamiento |
|---|---|---|---|---|
| P1 / P2 | Acero al carbono / 0.5Mo | 595 – 720 °C | 1 hr por 25 mm (mín. 30 min) | Horno o enfriamiento controlado |
| P11 / P12 | 1.25Cr–0.5Mo / 1Cr–0.5Mo | 680 – 730 °C | 1 hr por 25 mm (mín. 30 min) | Horno o enfriamiento controlado |
| P22 | 2.25Cr–1Mo | 680 – 730 °C | 1 hr por 25 mm (mín. 30 min) | Horno o enfriamiento controlado |
| P5 / P9 | 5Cr–0.5Mo / 9Cr–1Mo | 730 – 760 °C | 1 hr por 25 mm (mín. 30 min) | Horno o enfriamiento controlado |
| P91 | 9Cr–1Mo–VNb (CSEF) | 730 – 770 °C | mínimo 2 hr | Máx. 80 °C/hr por encima de 400 °C |
| P92 | 9Cr–0.5Mo–2W (CSEF) | 730 – 770 °C | mínimo 2 hr | Máx. 80 °C/hr por encima de 400 °C |
¿Qué temperatura se utiliza para el PWHT del acero al carbono?
Los códigos ASME especifican para el acero al carbono P-No.1 un intervalo de temperatura de mantenimiento de 595-720C (1.100-1,330F). En la práctica industrial conforme a ASME UCS-56, lo más habitual es mantener una temperatura cercana a 1,150F 50F (621C 28C), como valor central.⚠ El límite de Ac1: por qué una temperatura más alta no es mejor
Superar aproximadamente los 720 °C en el acero al carbono rebasa la temperatura de transformación Ac1, a partir de la cual el acero comienza a transformarse de nuevo en austenita. La re-austenización parcial hace que la HAZ vuelva a formarse y se endurezca durante el enfriamiento rápido, lo que puede crear una microestructura peor que la anterior al tratamiento. En el P91, superar los 790 °C (la temperatura máxima segura de revenido) destruye de forma permanente la fina dispersión de carburos M23C6 responsable de la resistencia a la fluencia; el daño no se puede revertir sin un ciclo completo de normalizado y revenido. Controlar rigurosamente la temperatura máxima es tan importante como controlar la temperatura mínima.
La velocidad de calentamiento exigida por ASME UCS-56 es de un máximo de 400F/hr (222C/hr), dividido por el mayor espesor de pared hasta 3 pulgadas (50mm); para secciones delgadas, 400F/hr (222C/hr) sigue siendo el límite máximo absoluto. Esto limitaría a no más de 200F/hr (111C/hr) la velocidad de calentamiento de esta envolvente de 2 pulgadas (50mm) de espesor. Durante el mantenimiento, la diferencia de temperatura entre la zona más caliente y la más fría del conjunto no debe superar 250F (139C).
Comparativa de cuatro tipos de tratamiento térmico postsoldadura
 El PWHT no es un único tratamiento, sino una serie de tratamientos diseñados para resolver distintos problemas metalúrgicos. Elegir un PWHT inadecuado puede ser tan perjudicial como no aplicar ninguno.
Guía para elegir el tipo de PWHT
| Tipo | Temperatura | Objetivo principal | Indicado para |
|---|---|---|---|
| Alivio de tensiones | 595–720 °C (acero al carbono) | Reducir las tensiones residuales mediante relajación por fluencia | Soldaduras de acero al carbono y de baja aleación que deben cumplir el código aplicable |
| Revenido | Temperatura de revenido específica de la aleación (680–770 °C para Cr-Mo) | Transformar la martensita frágil en martensita revenida tenaz; mejorar el equilibrio entre resistencia a la tracción y tenacidad | P91, P22, P11: todos los grados Cr-Mo en estado de soldadura |
| Normalizado | Por encima de Ac3 (~900 °C), seguido de enfriamiento al aire | Afinar la estructura de grano grueso | Soldaduras por electroescoria; HAZ sobrecalentadas gravemente |
| Eliminación de hidrógeno por calentamiento | 200–300 °C, inmediatamente después de la soldadura | Eliminar el hidrógeno difusible de la HAZ antes de que se concentre | Aceros de alta templabilidad; secciones gruesas; servicio ácido |
Matriz de decisión por material: qué aceros requieren PWHT
 El grupo de materiales según el número P de ASME es el primer criterio para decidir si se aplica PWHT. A continuación se muestra una matriz consolidada de requisitos obligatorios y condicionales para los aceros más habituales en servicios a presión, incluidas las propiedades mecánicas que debe conseguir el PWHT para cada grado. Compruebe siempre los requisitos del código que rige el servicio y la especificación del cliente.
| Material | ASME P-No. | ¿Se requiere PWHT? | Intervalo de temperatura habitual | Salvedad principal |
|---|---|---|---|---|
| Acero al carbono (C ≤ 0,35 %) | P-No. 1 | Condicional: depende del espesor y del código | 595 – 720 °C | ASME B31.3 2014 y posteriores: exención completa posible con precalentamiento |
| Acero al carbono-molibdeno | P-No. 3 | Por lo general, obligatorio >16 mm | 595 – 720 °C | Verificar según el código; riesgo de fragilización por revenido |
| 1.25Cr–0.5Mo (P11/P12) | P-No. 4 | Obligatorio según la mayoría de los códigos | 680 – 730 °C | EPRI recomienda el extremo inferior para mejorar la tenacidad al impacto |
| 2.25Cr–1Mo (P22) | P-No. 4 | Obligatorio según la mayoría de los códigos | 680 – 730 °C | No dejar que se enfríe por debajo de 200 °C antes del PWHT |
| 5Cr–0.5Mo / 9Cr–1Mo (P5/P9) | P-No. 5A | Obligatorio: todos los espesores | 730 – 760 °C | Servicio en refinerías / HDS; la resistencia a la sulfuración es fundamental |
| 9Cr–1Mo–VNb (P91) | P-No. 5B | Obligatorio: todos los espesores, sin exenciones | 730 – 770 °C | Uniformidad de temperatura ±30 °C; no debe haber ferrita delta |
| Acero inoxidable austenítico 304/316 | P-No. 8 | No recomendado | N/A | El PWHT provoca sensibilización (precipitación de carburos de Cr → corrosión) |
| Acero inoxidable dúplex | P-No. 10H | Solo recocido de solubilización (1.020–1.100 °C) | 1.020 – 1.100 °C | No se aplica PWHT para aliviar tensiones; existe riesgo de formación de fases intermetálicas |
Cómo se realiza el PWHT: equipos, termopares y pasos del proceso
 Todos los ciclos de PWHT requieren un mínimo de cuatro etapas: calentamiento controlado hasta la temperatura, mantenimiento a esa temperatura, enfriamiento controlado y registro/documentación. Las cuatro etapas están sujetas a límites de velocidad y requisitos de supervisión establecidos por el código.
Métodos de calentamiento
Estos son 4 métodos de tratamiento térmico postsoldadura que pueden aplicarse tanto en el taller como en las instalaciones del cliente:- Calentamiento en horno: consiste en calentar todo el conjunto en un horno con control preciso de la temperatura. Ventajas: temperatura muy uniforme; muy adecuado para piezas pequeñas y medianas. Inconvenientes: la pieza debe caber físicamente en el horno y las piezas cargadas de forma asimétrica pueden deformarse.
- Calentamiento por resistencia eléctrica (mantas con placas cerámicas): se colocan placas calefactoras cerámicas flexibles alrededor de la soldadura. En estas placas, un hilo resistivo genera calor, que se transfiere a la superficie del objeto que se va a soldar. Los termopares se sueldan a la pieza mediante descarga de condensador; se colocan las placas y se cubren con mantas aislantes térmicas. Es, con diferencia, el método más habitual en las instalaciones del cliente para trabajos de tuberías. La constante de tiempo es mayor y se necesita un sistema de control PID para evitar que se supere la temperatura objetivo.
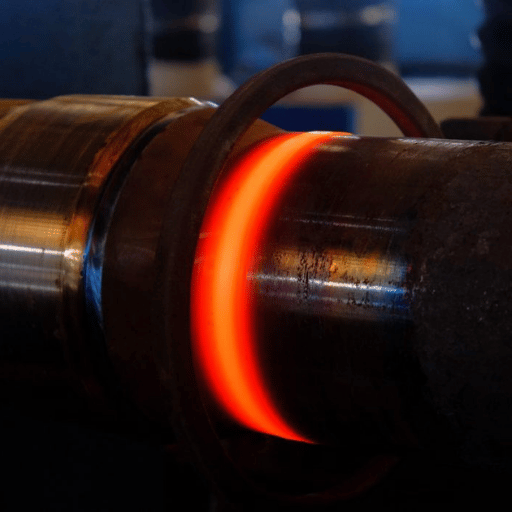
- Se enrolla una bobina flexible alrededor de la zona de soldadura y la corriente alterna que circula por ella genera una corriente en el metal que lo calienta desde el interior. La respuesta térmica rápida, el menor coste a largo plazo de los consumibles y la reutilización de las bobinas de inducción hacen de este método una opción preferida para la fabricación de tuberías de gran volumen.
- Quemadores de gas de alta velocidad para tratar zonas más amplias del material o cuando se requiere calentamiento dentro de un recipiente a presión (utilizando la propia envolvente del recipiente como horno). El control de la temperatura es deficiente.
Requisitos de la banda de mantenimiento
241562 PWHT: para el PWHT local, la anchura del material dentro de la banda de mantenimiento (que se encuentra dentro de un intervalo de temperatura especificado) no puede ser inferior a las anchuras exigidas por el código:- ASME Section VIII: banda de mantenimiento = 2 x el espesor de la soldadura o 50,8mm (2”) de material base desde el centro de la soldadura, lo que sea menor.
- ASME B31.3: banda de mantenimiento = anchura total de la soldadura + 1” (25,4mm) a ambos lados.
- BS EN 13445: banda calentada=5(Rt), R=radio del recipiente, t=espesor de pared=5(diámetro del recipiente dividido entre 2 X espesor de pared)
Paquete de documentación
Cada ciclo de PWHT debe ir acompañado de un paquete de documentación en 4 partes para que la pieza cumpla los requisitos,- Registro del tratamiento térmico (identificadores de soldadura, componente, fecha, operario)
- Registro gráfico en banda de papel (curva de tiempo y temperatura para cada termopar)
- Certificado de calibración de los termopares y del equipo de registro (trazable a NIST)
- Registro de no conformidad (procedimiento de PWHT, cualquier desviación y su resolución)
¿Qué ocurre si se omite el PWHT?
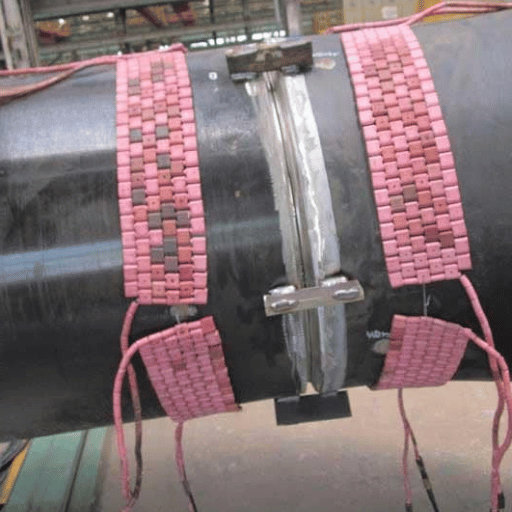 Omitir el tratamiento térmico postsoldadura (PWHT) cuando es obligatorio —o cuando lo requieren las condiciones de servicio— puede provocar tres tipos de consecuencias: problemas metalúrgicos inmediatos, fallos durante el servicio que se manifiestan después de la operación y preguntas potencialmente costosas sobre conformidad y responsabilidad.
Inmediatas: dureza y microestructura. Las soldaduras de P91 en estado de soldadura tienen una dureza de la HAZ de 350-420HV (límite del código: 250HB), lo que fragiliza la zona soldada y la hace vulnerable a fallos por impacto o choque térmico antes de entrar en servicio.
Fisuración retardada por hidrógeno: puede producirse entre 24 y 72 horas después de soldar, cuando los soldadores e inspectores ya se han marchado de las instalaciones del cliente. El hidrógeno se difunde hacia las zonas de microestructura dura de la HAZ, donde crea las condiciones para que se inicien fisuras bajo la tensión residual de tracción. Estas se propagan desde zonas con una mayor concentración de tensiones. El fallo de varias plataformas marítimas de estructura autoelevable se atribuyó directamente a la omisión del precalentamiento o del PWHT en las reparaciones de soldadura.
En servicio: fisuración de tipo IV en P91. El defecto que más limita la vida útil de las soldaduras de P91 en centrales eléctricas es la fisuración de tipo IV. Se inicia en la HAZ de grano fino, donde se encuentran el metal de soldadura y el metal base, debido a la fluencia de las uniones soldadas en la zona de tensiones residuales de la HAZ. Una aplicación adecuada del PWHT con un control preciso de la temperatura reduce significativamente estas tensiones residuales y retrasa el inicio de las fisuras.
⚠ Riesgo de SCC sin PWHT en entornos ácidos y con cloruros
Para que se inicie y propague la fisuración por corrosión bajo tensión, deben darse tres condiciones: un material susceptible a la fragilización, un entorno corrosivo y una tensión de tracción aplicada. El tratamiento térmico postsoldadura adecuado elimina este último factor. Las pruebas han demostrado que una soldadura en servicio sometida a PWHT a 650°C falló por IGSCC, mientras que este tipo de soldadura en servicio ha registrado numerosos casos de fisuración en estado de soldadura.
PWHT en la generación de energía: calderas, recipientes y tramos de tubería
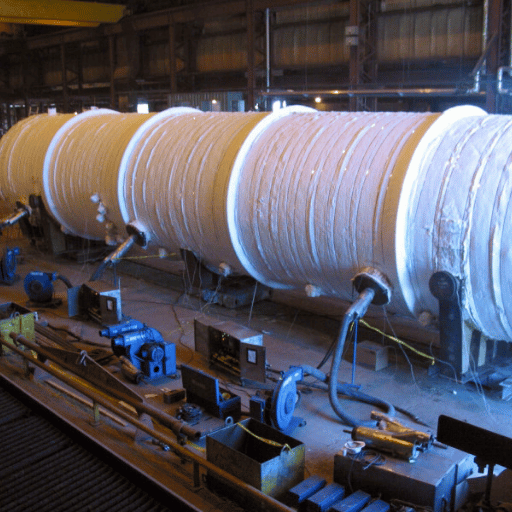 Ningún sector de fabricación está sometido a requisitos de servicio más exigentes que el de generación de energía, debido a factores como las altas presiones, las cargas cíclicas térmicas, las temperaturas de varios cientos de grados y una vida útil de varias décadas. Si a esto se suman los requisitos relativos a los materiales P91/P92 en todos los espesores de pared, la construcción de secciones gruesas y unos calendarios de inspección en servicio rigurosos, queda claro por qué el cumplimiento de los requisitos de PWHT determina la calidad de los proyectos de generación de energía.
La calidad de la soldadura previa determina cuánto trabajo tendrá que hacer el tratamiento térmico. Una soldadura con una temperatura entre pasadas mal controlada incorpora pasadas sucesivas con un contenido elevado de hidrógeno y zonas endurecidas en la ZAC; el tratamiento térmico debe compensar estos problemas acumulados. La soldadura robotizada con monitorización integrada de la temperatura entre pasadas controla estas variables desde el principio y produce soldaduras que responden al tratamiento de forma más predecible.
📊 Caso: colector de caldera en la provincia de Henan — sistema de soldadura robotizada de Zhouxiang
Para cualificar 280 juntas de soldadura entre tubos y colectores en una planta de fabricación de equipos para centrales térmicas de carbón de la provincia de Henan conforme al código 31.1 (temperatura máxima entre pasadas de 250C para acero P22), nuestras soluciones de soldadura robotizada ofrecieron un control constante de la temperatura entre pasadas en cada junta mediante termopares y software predictivo. Reducción de la tasa de rechazo en los ensayos radiográficos: (9,0 %) en soldadura manual frente a (1,8 %) con robots, una disminución del 80 %. Plazo de recuperación de la inversión de 18 meses gracias a la reducción de los costes de reparación de soldaduras y de ensayos de PWHT.
📊 Caso: producción de tramos de tubería P22 en Vietnam — cumplimiento de ASME B31.1
En Vietnam, un importante contratista EPC utilizó un sistema automatizado de soldadura de tuberías de Zhouxiang para fabricar la línea principal de vapor en ASTM A335 P22 conforme al código ASME 31.1: incluye precalentamiento a 200C, control automatizado de la temperatura entre pasadas, PWHT e inspección radiográfica al 100 %, con una producción de 14 tramos al día. Tasa de rechazo de la soldadura robotizada (2,1 %) frente a la equivalente (en lo relativo al requisito del código); incluye el seguimiento de PWHT.
Controlar la temperatura entre pasadas, es decir, mantenerla por encima del mínimo exigido por el código y por debajo de cualquier límite crítico preestablecido, es fundamental para fabricar acero Cr-Mo de alta calidad: mantenerla dentro de esos límites reduce la cantidad de hidrógeno que entra en la soldadura durante el proceso y, por tanto, el riesgo de fisuras relacionadas con el hidrógeno antes del PWHT. También ayuda considerablemente a acortar el tiempo de mantenimiento del PWHT y permite obtener una microestructura de soldadura más uniforme, lo que facilita una relajación completa de tensiones y minimiza el retrabajo. Los resultados del PWHT posterior demuestran claramente las ventajas de integrar la soldadura robotizada en el proceso con un control automatizado preciso.
Descubra cómo Zhouxiang ayuda a los fabricantes del sector de generación de energía en Soluciones de robots de soldadura para el sector energético →
Inspección posterior al PWHT: ensayos de dureza y NDT
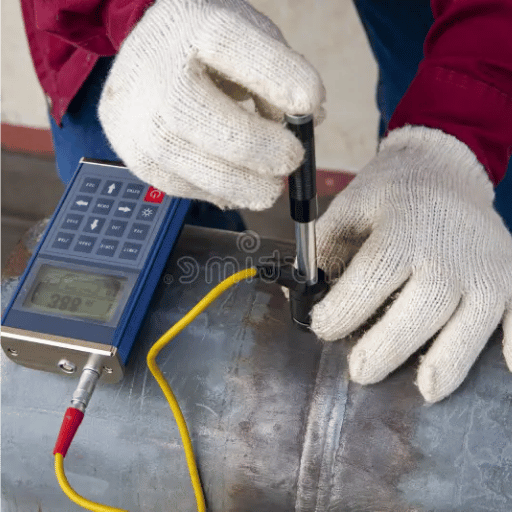 El PWHT completa el ciclo. El segundo paso consiste en confirmar que se han obtenido los efectos metalúrgicos deseados. Para ello, se necesita una secuencia de inspecciones programada que evalúe tanto el material (dureza para comprobar el alivio de tensiones y el revenido) como la soldadura (NDT). El resultado confirmará que el PWHT no ha comprometido la integridad de la soldadura.
Criterios de aceptación de dureza
| Material / grado | Dureza máxima tras el PWHT | Método de ensayo | Código / referencia |
|---|---|---|---|
| P91 — metal de soldadura y ZAC | ≤ 250 HB / 265 HV / 25 HRC | Brinell o Vickers | ASME / muchas especificaciones de cliente exigen un máximo de 248 HB |
| Acero al carbono P-No. 1 | ≤ 200 HB (estándar del sector); ≤ 225 HB (algunas especificaciones) | Brinell | API 582; NACE para servicio en entornos con H₂S |
| Acero al carbono P-No. 1 (rango habitual) | 140 – 160 HV en la práctica | Vickers | B31.3 no exige ensayos para P-1; API 582 sí los exige en servicio corrosivo |
| Aceros de baja aleación Cr-Mo | ≤ 235 HV / ≤ 22 HRC | Vickers o Rockwell | NACE / ISO 15156 para entornos con H₂S |
Secuencia de NDT tras el PWHT
Ensayos no destructivos. Lo más habitual es realizar los ensayos no destructivos de las reparaciones de soldaduras sujetas al código después del PWHT, no antes. Esto se debe a que el PWHT puede introducir ciertas tensiones residuales que reduzcan las indicaciones ultrasónicas y modifiquen la densidad radiográfica, lo que dificulta la detección de defectos menores.- Radiografía. Es el procedimiento estándar para evaluar indicaciones volumétricas posteriores al PWHT, como inclusiones de escoria y porosidad, en soldaduras a tope de tuberías conforme a ASME B31.1 y B31.3.
- Ultrasonidos. Se utilizan con más frecuencia en recipientes a presión de pared gruesa, donde la geometría puede afectar a la captura de la película radiográfica. (La difracción por tiempo de vuelo, TOFD, gana popularidad en los proyectos de tuberías P91).
- Perfil de dureza: El mapeo sistemático de la dureza a través de la soldadura, la ZAC y el metal base —normalmente con 3–5 puntos por zona— permite validar la eficacia del PWHT.
Tendencias y perspectivas del PWHT 2025–2026
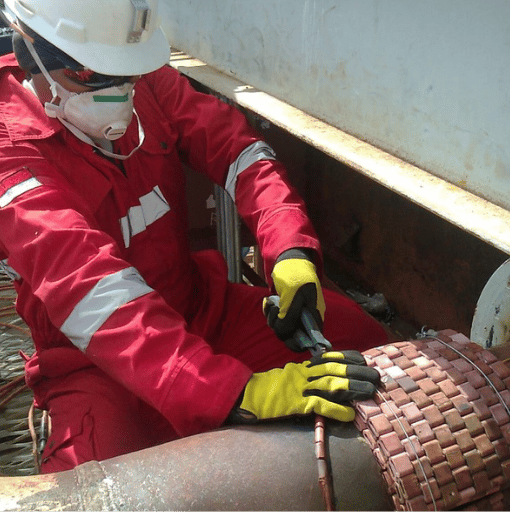 3 fuerzas están llevando el PWHT más allá de sus límites actuales.
GB/T 30583-2026: una nueva norma nacional en China. La nueva norma china GB/T 30583-2026, «Especificación para el tratamiento térmico posterior a la soldadura de equipos a presión», fue publicada en marzo de 2026 por la Administración Estatal de Regulación del Mercado. Por primera vez, esta norma presenta un método objetivo que va más allá de la evaluación puramente empírica. El método de diferencia de energía, descrito en el apéndice G, se basa en un principio físico que relaciona los niveles de tensión residual con una diferencia física calculable en el trabajo necesario para lograr determinadas indentaciones. Con un margen de error de solo 5MPa, frente a los 15MPa de los métodos tradicionales, como la difracción de rayos X, supone un gran avance para evaluar los resultados del PWHT en equipos a presión de acero al carbono y de baja aleación.
El aumento de la demanda de infraestructura para el hidrógeno impulsará el uso de aleaciones especializadas para PWHT. A medida que se acelera el desarrollo de infraestructura para el hidrógeno —incluidas las instalaciones de electrólisis, la tecnología de reformado y las tuberías de distribución de alta presión—, aumenta la demanda de aceros de alta calidad P91 y P92. Ambos materiales requieren absolutamente tratamientos térmicos antes y después de la soldadura, y apenas toleran desviaciones respecto a las temperaturas especificadas. Por ello, el PWHT de estos grados exige sistemas de garantía de calidad con un control estricto, idealmente automatizados, durante la fabricación.
Monitorización digital del PWHT: los registradores de gráficos de banda están siendo sustituidos por registradores digitales de datos conectados en red y con funciones de documentación en la nube. La visualización remota de los datos de temperatura en tiempo real en paneles de control permite al personal de control de calidad supervisar los tratamientos térmicos mientras se realizan. Además, los certificados de calibración de los termopares y los registros de tratamiento térmico se están incorporando cada vez más directamente al software de gestión de soldaduras. Thermal Processing Magazine señaló este cambio digital —incluido el mantenimiento predictivo de los equipos de PWHT— como una tendencia clave de 2024. Esto está directamente relacionado con los requisitos de trazabilidad de ASME, que exigen una cadena de custodia clara desde la calibración del termopar hasta la aprobación final del enfriamiento.
Preguntas frecuentes sobre el tratamiento térmico posterior a la soldadura
¿Es necesario aplicar un tratamiento térmico posterior a la soldadura a todas las soldaduras de acero al carbono?
No. ASME B31.3 (2014 y posteriores) no exige PWHT para materiales P-No. 1 con ningún espesor. Sin embargo, en cuanto el espesor de pared supera 1” (25mm) en P-No. 1, es necesario precalentar a un mínimo de 200F (95C). En ASME Section VIII, solo se exige para P-No. 1 con un espesor de pared de 1,25-1,50”. Además, en servicios con H₂S puede seguir siendo necesario el PWHT conforme a NACE/ISO 15156, según los resultados de los ensayos de dureza, independientemente del espesor del material.
¿Qué temperatura se utiliza para el tratamiento térmico posterior a la soldadura?
El tiempo de mantenimiento depende de los requisitos de temperatura del material, que a su vez dependen del grupo al que pertenece. El acero al carbono (P-No.1) se trata entre 1100-1325F (595-720C), los aceros Cr-Mo habituales entre 1250-1350F (680-730C) y el P91 entre 1350-1425F (730-770C), con una tolerancia estricta de ±30C en la soldadura y la zona circundante. Si la temperatura es demasiado alta, se aproxima a la transformación Ac1 y existe el riesgo de re-austenización seguida de un nuevo endurecimiento durante el enfriamiento. Por tanto, «cuanto más caliente, mejor» puede ser una idea peligrosamente equivocada. Por encima de 790C (1450F), el P91 empieza a perder resistencia a la fluencia con el tiempo debido a la destrucción permanente de las finas dispersiones de precipitados M23C6. En las tablas del código ASME y en las especificaciones del procedimiento de soldadura encontrará el rango correcto para cada material.
¿Cuánto dura un ciclo de PWHT?
Un ciclo completo de tratamiento térmico consiste en calentar de forma controlada hasta la temperatura especificada, mantener la pieza a esa temperatura (el tiempo de mantenimiento) y enfriarla de forma controlada por debajo de 400C (750F). Para los grados de acero P-Nos habituales, el tiempo de mantenimiento por sí solo es de al menos 1 hora por cada pulgada de espesor de pared; para P91, es de al menos 2 horas independientemente del espesor. Si tengo una envolvente de recipiente de 2” de espesor, el tiempo de mantenimiento mínimo por sí solo sería de dos horas. Sumando el tiempo necesario para calentar uniformemente la pieza a las velocidades máximas permitidas por ASME (por ejemplo, 200F/hr para una pared de 2”) y después enfriarla correctamente, el ciclo completo puede durar entre 8-16 horas, según la pieza y si el tratamiento se realiza en las instalaciones del cliente o en el taller.
¿Puede realizarse un PWHT local sin introducir toda la estructura en un horno?
Sí. El PWHT local está permitido en aplicaciones B31.1 y B31.3 para soldaduras de tuberías y boquillas, normalmente mediante mantas de calentamiento por resistencia eléctrica o bobinas de calentamiento por inducción. Las especificaciones del código ASME siguen exigiendo anchuras determinadas a ambos lados de la soldadura; en los recipientes ASME VIII, la banda de mantenimiento a cada lado debe medir 2 X el espesor de la soldadura o 2” como mínimo, según cuál sea menor. Los códigos B31 suelen utilizar una banda de mantenimiento de 8” para tuberías. La cobertura y uniformidad de la temperatura deben cumplir los mismos requisitos que en el horno, y la documentación es idéntica (gráfico de banda, etc.).
¿Cuál es la diferencia entre el precalentamiento y el tratamiento térmico posterior a la soldadura?
El precalentamiento y el tratamiento térmico posterior a la soldadura (PWHT) resuelven, en realidad, los mismos dos problemas —las tensiones residuales y las fisuras por hidrógeno— en dos momentos distintos de la secuencia de soldadura. El precalentamiento se aplica antes, durante y justo después de soldar. Al ralentizar el enfriamiento de la soldadura y la ZAC, se da más tiempo al hidrógeno difusible para salir de la red cristalina y se reduce la diferencia térmica que provoca tensiones residuales.
El PWHT se aplica una vez que la soldadura se ha enfriado por completo. Relaja las tensiones residuales que han quedado fijadas en la soldadura y, lo que es más importante en los grados Cr-Mo, transforma la martensita frágil en una estructura revenida mucho más tenaz. Lo más habitual es que también se exija precalentamiento cuando se realiza PWHT.
El precalentamiento sin PWHT puede cumplir algunas exenciones del código; el PWHT sin precalentamiento rara vez es aceptable para aceros de alta aleación como el P91.
¿El acero inoxidable requiere PWHT después de la soldadura?
Los aceros inoxidables austeníticos convencionales (como 304 y 316) NO deben someterse a un PWHT para aliviar tensiones térmicas. Las temperaturas convencionales utilizadas para el acero al carbono (595-720 C) sitúan la pieza justo en el intervalo de precipitación de carburos, que favorece la corrosión; el proceso destruye la resistencia inherente a la corrosión. Los aceros dúplex suelen beneficiarse del recocido de solubilización posterior a la soldadura (1020-1100 C), que restablece su equilibrio microestructural óptimo, pero este tratamiento es distinto del PWHT.
¿Qué dureza se considera aceptable después del tratamiento térmico posterior a la soldadura?
Los criterios de aceptación varían según el material y la aplicación. El metal de soldadura y la ZAC del P91 deben medir ≤250 HB (≤265 HV) después del PWHT; muchas especificaciones de cliente reducen el máximo a 248 HB. Las soldaduras de acero al carbono P-No. 1 suelen situarse en el rango de 140–160 HV tras el PWHT; los límites máximos del sector son 200 HB (API 582) y 225 HB para algunas aplicaciones sin H₂S. En entornos con H₂S, NACE/ISO 15156 limita la dureza del metal de soldadura y de la ZAC a 22 HRC (aproximadamente 237 HB), independientemente del material, porque una dureza mayor aumenta considerablemente la susceptibilidad al agrietamiento por corrosión bajo tensión por sulfuro de hidrógeno.

