
Contacte con Zhouxiang


Referencia rápida de WPS
| Tipo de documento | Norma de soldadura formal por escrito (documento de instrucciones) |
| Organismos reguladores | ASME Section IX, AWS D1.1:2025, ISO 15614-1, API 1104 |
| 8 secciones esenciales | Junta, metal base, material de aportación, precalentamiento, parámetros eléctricos, posición, PWHT y ensayos |
| Procesos contemplados | SMAW, GMAW, FCAW, GTAW, SAW, PAW y combinaciones híbridas |
| Proceso de cualificación | pWPS → probeta de ensayo → PQR → WPS certificada |
| Validez | Válida hasta que una variable esencial cambie más allá del rango cualificado |
¿Qué es una especificación del procedimiento de soldadura (WPS)?
 Una especificación del procedimiento de soldadura establece parámetros reproducibles sobre cómo debe realizarse una soldadura para garantizar su calidad. Si la compara con una receta, la WPS define la receta para fabricar una junta: especifica detalladamente qué proceso se puede utilizar, qué metales base y de aportación están permitidos, con qué ajustes se debe trabajar, en qué posiciones se puede soldar y qué ensayos posteriores se requieren para demostrar que la soldadura está libre de defectos.
La norma American Welding Society AWS B2.1/B2.1M:2021 define una WPS como «un documento escrito que indica al soldador o al operador de soldadura cómo realizar soldaduras de producción de acuerdo con los requisitos del código». Conviene tener presente la condición «de acuerdo con los requisitos del código»: una WPS no es una sugerencia. En virtud del ASME Boiler and Pressure Vessel Code, el AWS D1.1 Structural Welding Code y la norma ISO 15614 a escala internacional, una WPS es un requisito previo obligatorio para la producción de soldaduras certificadas.
¿Por qué es importante esta documentación cuando se trabaja a gran escala? El Welding Institute (TWI) realizó una encuesta sectorial sobre las tasas de reparación de soldaduras: en los sectores del petróleo y gas y de la energía, las tasas medias oscilan entre el 1 y el 3 %, con picos del 25 % en ubicaciones concretas y valores excepcionales documentados de hasta el 55 % en los peores casos. Entre los principales factores se encuentran la variabilidad de la destreza de los soldadores, la accesibilidad de la soldadura y un ajuste deficiente de la junta antes de soldar. Una WPS bien redactada y aplicada aborda directamente la variabilidad entre soldadores: elimina las conjeturas y establece un nivel mínimo reproducible de calidad de soldadura.
💡 ¿Es siempre necesario redactar su propia WPS?
No siempre. La American Welding Society publica especificaciones de procedimientos de soldadura estándar (SWPS): procedimientos precualificados para aplicaciones habituales con acero al carbono, acero inoxidable y aluminio. Las SWPS se respaldan con datos de PQR publicados, por lo que un taller puede adoptar una SWPS y prescindir por completo de la fase de ensayos, siempre que la aplicación se encuentre dentro de su ámbito definido. Esto supone un importante ahorro de tiempo y costes que muchos fabricantes pequeños desconocen.
WPS, PQR y WPQR: diferencias y relación entre documentos
 En el sector se suelen utilizar indistintamente los términos WPS, PQR y WPQR, pero se trata de documentos distintos que cumplen funciones diferentes en el proceso de cualificación de la soldadura. Confundirlos es una de las formas más rápidas de suspender una auditoría de calidad.
| Documento | Qué es | Quién lo utiliza |
|---|---|---|
| WPS Especificación del procedimiento de soldadura | Documento de instrucciones. Indica al soldador exactamente cómo realizar la soldadura: proceso, materiales, parámetros, posición y precalentamiento. | Soldador, supervisor e inspector: referencia diaria de producción |
| PQR Registro de cualificación del procedimiento | Registro de los ensayos. Documenta los parámetros reales utilizados durante una soldadura de ensayo para la cualificación, así como los resultados de los ensayos destructivos y de los END que confirman que el procedimiento produce soldaduras íntegras. | Ingeniero de soldadura, auditor e inspector independiente: evidencia de cualificación |
| WPQR Registro de cualificación del procedimiento de soldadura | Equivalente europeo/ISO del PQR conforme a ISO 15614-1. Se utiliza en proyectos sujetos a normas EN (europeos, UKCA e internacionales). | Inspectores europeos, organismos notificados y proyectos sujetos a normas EN |
Método de cualificación de WPS en 4 etapas
El procedimiento de cualificación de una WPS sigue una secuencia de 4 pasos conforme a ASME Section IX y AWS D1.1. Es importante dominarla antes de redactar su primera WPS:- Redacte una pWPS (WPS preliminar): una vez planificada la soldadura, redacte por adelantado el procedimiento con todas las variables esenciales y no esenciales fijadas según los valores previstos para la producción.
- Suelde una probeta de ensayo: aplique las condiciones de la pWPS a una probeta de placa o tubería, utilizando los materiales reales de producción y un operador de soldadura autorizado.
- Realice los ensayos y registre los resultados (PQR): someta la probeta a ensayos destructivos (tracción, doblado e impacto) y no destructivos (radiográficos, ultrasónicos y visuales), y documente los parámetros reales y los resultados en el registro de cualificación del procedimiento.
- Emita la WPS certificada: si los resultados del PQR cumplen el código, elabore la WPS de producción tomando ese PQR como referencia. Esta WPS se convierte en el documento contractual para la fabricación.
¿Qué contiene una WPS? Sus 8 secciones esenciales
 Una especificación del procedimiento de soldadura conforme a los requisitos debe documentar todas las variables que puedan afectar a las propiedades mecánicas y a la integridad de la soldadura terminada. La guía de procedimientos de soldadura del Canadian Welding Bureau (CWB), una de las referencias públicas más detalladas sobre la documentación WPS, organiza el contenido obligatorio en ocho secciones. Cada sección tiene errores habituales que los auditores detectan con frecuencia sobre el terreno.
- 1.
Diseño de la junta: tipo (a tope, en ángulo o con bisel), ángulo del bisel, abertura de raíz, material de respaldo y tolerancias de ajuste. Error habitual: no especificar las tolerancias, lo que permite que los soldadores ajusten la junta fuera del rango cualificado.
- 2.
Metal base: especificación del material, grupo de P-Number, rango de espesores y rango de diámetros (tuberías). Error habitual: no especificar el P-Number, lo que impide agrupar la WPS conforme a ASME IX.
- 3.
Metal de aportación: clasificación AWS, F-Number, A-Number, nombre comercial y designación del fundente (SAW). Error habitual: indicar solo el nombre comercial, sin la clasificación AWS ni el A-Number, lo que resulta insuficiente en una auditoría.
- 4.
Temperatura de precalentamiento y entre pasadas: temperatura mínima de precalentamiento, temperatura máxima entre pasadas y método de medición. Error habitual: dejar el campo de precalentamiento en blanco o indicar «temperatura ambiente», lo que supone una infracción del código y una posible responsabilidad legal.
- 5.
Parámetros eléctricos: tipo de corriente (CA/CC), polaridad, rango de intensidad, rango de tensión, velocidad de alimentación del hilo (GMAW) y diámetro del electrodo o hilo. Error habitual: utilizar rangos demasiado amplios (p. ej., 90–430 amperios, 18–32 voltios), lo que genera un documento técnicamente conforme, pero inútil en la práctica.
- 6.
Posición de soldadura: posición o posiciones cualificadas (1G/2G/3G/4G/5G/6G para ranura; 1F–4F para ángulo) y progresión de la soldadura (ascendente o descendente en vertical). Error habitual: dejar en blanco el campo de posición. El soldador cree que la WPS cubre todas las posiciones, cuando solo contempla las ensayadas.
- 7.
Tratamiento térmico posterior a la soldadura (PWHT): rango de temperatura, tiempo de mantenimiento y velocidad de calentamiento/enfriamiento. Es obligatorio en soldaduras de recipientes a presión con materiales propensos a la fragilización por hidrógeno. Error habitual: dejar en blanco el apartado de PWHT cuando sí es obligatorio, lo que infringe ASME Code para materiales P4/P5.
- 8.
Ensayos y examen no destructivos (NDE): requisitos y criterios de aceptación para los ensayos visuales, radiográficos, ultrasónicos, con líquidos penetrantes o de partículas magnéticas. Error habitual: indicar el tipo de NDE sin especificar la norma de aceptación (p. ej., «RT» sin indicar los criterios de aceptación de ASME V o API 1104).
⚠️ La realidad sobre el terreno
Sin embargo, profesionales del sector con los que he hablado cuentan que han encontrado WPS redactadas para superar una auditoría de un cliente o de un organismo local de comercio y, después, archivadas en una oficina, sin llegar a colocarse en el puesto de soldadura. Una WPS que el soldador nunca ha leído es un documento de cumplimiento, no una herramienta de calidad. Los mejores programas de WPS incluyen un documento impreso firmado por el soldador para confirmar que ha leído el procedimiento antes de empezar la producción.
Variables esenciales y no esenciales: cuándo es necesaria una nueva cualificación
 Todos los códigos de soldadura distinguen entre variables esenciales, cuyos cambios alteran fundamentalmente las propiedades mecánicas de la soldadura, y variables no esenciales, que modifican el procedimiento, pero no la integridad de la soldadura. Conforme a ASME BPVC Section IX, cualquier cambio en una variable esencial que supere el rango cualificado exige un nuevo registro de cualificación del procedimiento (PQR), es decir, una nueva probeta de ensayo, nuevos ensayos destructivos y una nueva WPS. Si cambia una variable no esencial, basta con revisar la WPS; no es necesario repetir los ensayos.
Sistema P/F/A-Number de ASME Section IX
ASME IX agrupa las variables importantes en tres sistemas para evitar repetir ensayos y reducir su número, sin dejar de proteger las propiedades metalúrgicas:| Variable | Qué agrupa | Tabla de ASME | Causa de recualificación |
|---|---|---|---|
| P-Number | Metales base según su soldabilidad y composición química P1 = acero al carbono; P8 = acero inoxidable austenítico | QW-422 | Cualquier cambio de un P-Number a otro exige un nuevo PQR |
| F-Number | Metales de aportación según su facilidad de uso F4 = bajo hidrógeno (E7018); F6 = acero inoxidable | QW-432 | Un cambio ascendente (F3→F4) exige un nuevo PQR; la cualificación de un soldador en F4 cubre F1–F3 |
| A-Number | Metal de soldadura depositado según el análisis químico A1 = acero al carbono sin alear; A8 = acero inoxidable austenítico | QW-442 | Cualquier variación del contenido de Cr, Mo o Ni que cambie el A-Number exige un nuevo PQR |
📐 Nota de ingeniería: la trampa del A-Number
Los ingenieros de soldadura con experiencia se encuentran a menudo con ingenieros júnior que creen que el A-Number se basa en el nombre comercial o en la clasificación AWS del metal de aportación. No es así. El A-Number refleja la composición química del metal de soldadura depositado y se determina a partir del certificado de conformidad del fabricante del metal de aportación o, de forma más fiable, mediante un análisis químico de la probeta real del PQR conforme a la tabla ASME QW-442. Si la composición del gas de protección cambia de forma significativa (p. ej., se pasa de Ar/CO₂ 75/25 a CO₂ puro), la pérdida por oxidación de elementos de aleación puede alterar suficientemente la composición del depósito como para cambiar el A-Number y, potencialmente, invalidar la WPS durante una auditoría independiente.
Árbol de decisión para la recualificación
¿Un cambio en mi proceso exige un nuevo PQR?
Un ejemplo práctico sobre el terreno: un contratista de tuberías tenía previsto realizar ensayos de cualificación independientes para SA-106 Grade B (acero al carbono) y SA-333 Grade 6 (acero al carbono para bajas temperaturas). Al revisar la tabla QW-422 de ASME Section IX, un ingeniero comprobó que ambos materiales pertenecían al P-Number 1. Con el mismo electrodo E7018 (F-Number 4, A-Number 1), un único PQR cubría ambos metales base, lo que ahorró aproximadamente diez días de ensayos y unos 4.500 USD en costes de laboratorio.
Los cambios más recientes de la edición 2025 de ASME BPVC Section IX incluyen una mayor cobertura de cualificación para la posición vertical (V) y una actualización de los requisitos de variables esenciales para el acero inoxidable dúplex. Consulte la edición vigente si su trabajo incluye estos materiales,
- ¿El cambio afecta al P-Number? (grupo de metal base distinto) → SÍ → Es necesario un nuevo PQR
- ¿El cambio afecta al F-Number o al A-Number? (composición química o clase de uso distinta del metal de aportación) → SÍ → Es necesario un nuevo PQR
- ¿El cambio consiste en añadir o eliminar el PWHT? (p. ej., añadir un tratamiento de alivio de tensiones a material P4) → SÍ → Es necesario un nuevo PQR
- ¿El cambio supera el rango de espesores cualificado? (fuera de los límites cualificados de 1T/2T) → SÍ → Es necesario un nuevo PQR
- ¿El cambio se limita a la velocidad de avance, la secuencia de pasadas o el diámetro del electrodo dentro del mismo F/A-Number? → Solo hay que revisar la WPS: no se necesita un nuevo PQR
Comparativa de WPS por norma: ASME IX, AWS D1.1, ISO 15614 y API 1104
 Elegir el código incorrecto para una WPS es un error de proyecto que puede invalidar los ensayos de cualificación realizados conforme a dicho código y obligar a repetir la cualificación a cargo del proyecto. Las cuatro principales normas internacionales de soldadura abarcan ámbitos de aplicación diferentes, cuyos límites a veces pueden resultar confusos:
| Norma | Ámbito de aplicación | Aplicación principal | Requisito clave de la WPS |
|---|---|---|---|
| ASME BPVC Section IX | Estados Unidos e internacional (proyectos con sello ASME) | Calderas, recipientes a presión y tuberías de potencia: cualquier instalación que requiera un sello ASME Code | PQR obligatorio; sistema P/F/A-Number; documentación obligatoria del PWHT para los materiales correspondientes |
| AWS D1.1:2025 | Fabricación de estructuras metálicas en Estados Unidos | Acero estructural: edificios, puentes, plataformas industriales, grúas y estructuras mineras | Opción de WPS precualificada (no se necesita PQR si se cumplen todas las condiciones); la edición 2025 incorpora A913 Grade 80 como metal base precualificado y la metodología LRFD |
| ISO 15614-1 | Europa e internacional (proyectos sujetos a normas EN) | Todas las estructuras metálicas soldadas por fusión: equivalente funcional de ASME IX fuera de Norteamérica; se utiliza el formato WPQR en lugar del PQR | WPQR obligatorio; el sistema de agrupación sigue ISO/TR 15608 (grupos de materiales), en lugar de los P-Number de ASME |
| API 1104 | Estados Unidos e internacional (proyectos de tuberías) | Tuberías de petróleo y gas: conducciones de transporte terrestres y submarinas | Cualificación de WPS independiente de ASME IX: el PQR debe ser específico para tuberías; las diferencias entre electrodos celulósicos y de bajo hidrógeno son variables esenciales; los criterios de aceptación radiográfica se rigen por el apéndice A de API 1104 |
Matriz de selección de normas: ¿qué código se aplica a mi proyecto?
Si su aplicación es…
Nota práctica sobre las actualizaciones de los códigos de 2025: AWS D1.1:2025 (la 25.ª edición) incorporó A913 Grade 80 como metal base precualificado: es el material con el límite elástico más alto aprobado hasta la fecha para la precualificación según D1.1, con un límite elástico mínimo de 80 ksi. Si su proyecto estructural utiliza acero de alta resistencia y antes requería una cualificación completa mediante PQR, la edición de 2025 puede permitirle ahora obtener la condición de precualificado. Consulte la edición vigente antes de iniciar cualquier programa de cualificación, ya que utilizar una edición obsoleta del código puede hacer que se rechacen soldaduras en un contrato que remite a la norma vigente.
- Caldera o recipiente a presión para generación de energía: ASME BPVC Section IX (obligatorio si se obtiene el sello ASME Code)
- Edificio de acero, puente o instalación industrial: AWS D1.1:2025; se puede utilizar una WPS precualificada para evitar los ensayos PQR
- Proyecto europeo o internacional diseñado conforme a normas EN: ISO 15614-1, que genera un WPQR en lugar de un PQR
- Tubería de petróleo o gas: API 1104. Tenga en cuenta que la cualificación conforme a ASME IX no es transferible; deberá obtener una nueva si va a trabajar en este ámbito.
- Proyecto sujeto a varios códigos: se elige el código más restrictivo. Consulte primero con un CWI o un ingeniero de soldadura antes de iniciar un programa de «cualificación».
Parámetros WPS para GMAW, GTAW y SAW: referencia por proceso
¿Cuáles son los parámetros esenciales de una WPS para soldadura MIG (GMAW)?
Cada proceso tiene sus requisitos de parámetros y los valores correspondientes deben figurar en la WPS cualificada. La tabla ofrece una referencia por proceso para los tres procesos industriales más utilizados en la fabricación de estructuras metálicas y recipientes a presión: GMAW/MIG, GTAW/TIG y SAW. Los valores se han recopilado de diversas referencias del sector, como la guía de procedimientos de soldadura del CWB. Según el grado y el espesor del material, la posición y el equipo, su aplicación concreta requerirá valores óptimos distintos. Consulte siempre con su ingeniero de soldadura.| Parámetro | GMAW (MIG) | GTAW (TIG) | SAW |
|---|---|---|---|
| Tipo de corriente | DCEP (DC+) | DCEN (DC−) o CA (aluminio) | DCEP o CA (multihilo) |
| Rango de corriente habitual (acero al carbono) | 100–350 A | 60–200 A | 300–700 A |
| Rango de tensión habitual | 17–28 V | 10–15 V (longitud del arco) | 28–42 V |
| Gas de protección/fundente | Ar/CO₂ 75/25 o CO₂ al 100 % Caudal: 25–45 CFH (CWB) | Argón al 100 % (acero/Ti); Ar/He 75/25 (aluminio grueso) Caudal: 15–20 CFH (CWB) | Fundente granular (sin gas de protección); clasificación del fundente conforme a AWS A5.17 |
| Diámetro del hilo/electrodo | 0.035″–0.062″ (0,9–1,6 mm) | Tungsteno de 1/16″–3/32″; hilo de aportación de 1/16″–3/32″ | Hilo de 5/64″–1/4″; 3/32″ habitual en aplicaciones estructurales |
| Velocidad de alimentación del hilo (WFS) | 200–600 in/min (5–15 m/min) | Alimentación manual del hilo (velocidad variable) | 50–150 in/min, según el diámetro del hilo |
| Modo de transferencia (GMAW) | Spray (>26V), globular, cortocircuito y pulsado | N/A | N/A (arco sumergido) |
| Aplicaciones recomendadas | Acero estructural, automatización y fabricación con alta tasa de deposición; precualificado conforme a AWS D1.1 (solo spray) | Pasadas de raíz, juntas de precisión, acero inoxidable, titanio y materiales de poco espesor | Soldaduras a tope y en ángulo en secciones gruesas; calderas, recipientes a presión y cascos de buques |
📐 Nota de ingeniería: cálculo del aporte térmico
El aporte térmico también es una variable esencial importante conforme a ASME Section IX. Determina la anchura de la zona afectada térmicamente (HAZ) y la velocidad de enfriamiento, que afectan a las propiedades mecánicas y a la tenacidad de la soldadura. La ecuación estándar es:
H = (V × A × 60) / (1000 × T)
Donde H = aporte térmico (kJ/mm), V = tensión del arco (voltios), A = corriente de soldadura (amperios) y T = velocidad de avance del arco (mm/min). Ejemplo: al soldar una placa de caldera de acero al carbono de 12 mm a 24 V, 220 A y una velocidad de avance de 250 mm/min → H = (24 × 220 × 60) / (1000 × 250) = 1,27 kJ/mm. Superar el aporte térmico máximo cualificado infringe una variable esencial y exige nuevos ensayos PQR.
⚠️ Importante: restricción del cortocircuito en GMAW
No se permite utilizar la transferencia por cortocircuito de GMAW en las WPS precualificadas de las tablas 3/4 de AWS D1.1. En soldaduras con bisel sobre placas gruesas, la transferencia por cortocircuito puede provocar falta de fusión. El uso de GMAW en una WPS para soldaduras estructurales con bisel debe demostrarse mediante ensayos; el modo de transferencia por cortocircuito no puede precualificarse.
WPS en soldadura automatizada y robotizada: por qué la documentación es aún más importante
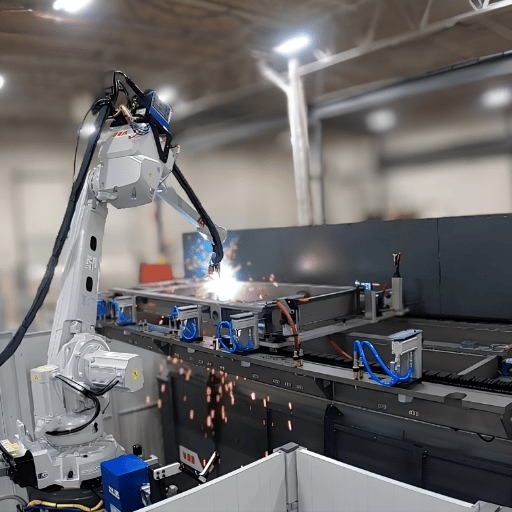
¿Los sistemas de soldadura robotizada también necesitan una WPS?
Una idea equivocada habitual al adoptar la automatización es que la soldadura robotizada reduce la necesidad de aplicar rigurosamente el WPS. Ocurre justo lo contrario. Cuando un robot ejecuta una soldadura, repite ese WPS miles de veces a gran escala: cualquier desviación de los parámetros cualificados se reproduce en cada junta, en cada turno y durante cada semana de producción. Un error en el WPS que un soldador manual cualificado quizá compensaría de forma intuitiva se convierte en un defecto sistemático en una célula automatizada.«Antes de instalar las células robotizadas, nuestra tasa de rechazos en los ensayos radiográficos de los cordones de los recipientes a presión rondaba el 9 %. Tras la cualificación y la integración, con el robot trabajando dentro de un WPS definido con precisión y una tolerancia de ±5 % en los parámetros, redujimos esa cifra al 1,8 %. El WPS no perdió importancia. El robot simplemente lo aplicaba de forma constante en cada ciclo.» — Supervisor de producción, Henan Boiler Facility (instalación de soldadura robotizada de Zhouxiang, sector energético)Conviene comparar la tasa de rechazos del 1,8 % en los ensayos radiográficos (RT) alcanzada en Henan Boiler Facility con los valores de referencia del sector. Según una encuesta sectorial de TWI (The Welding Institute), las tasas medias de reparación de recipientes a presión oscilan entre el 1,1 % y el 2,8 %, según el grado del material; la media de todos los productos es del 2,0 %. La célula automatizada, que trabaja con un WPS cualificado y supervisión de parámetros en tiempo real, situó la instalación por debajo de la media mundial del sector para esa categoría de producto. La arquitectura técnica que lo hace posible:
- Las células robotizadas de Zhouxiang alcanzan una precisión de posicionamiento repetitivo de ±0,05 mm (según ISO 9283:1998), lo que garantiza una uniformidad entre la antorcha y la junta que la soldadura manual no puede mantener de un turno a otro
- Las desviaciones de los parámetros superiores al ±5 % respecto al amperaje o el voltaje especificados en el WPS activan una pausa automática y detienen la soldadura antes de completar un depósito no conforme
- Cada ciclo de soldadura genera un registro digital de parámetros —fecha, hora, ID de la junta, amperaje real, voltaje, velocidad de avance y aporte térmico— que crea un registro de trazabilidad en tiempo real equivalente a un PQR para cumplir con ASME
9% → 1.8%
Tasa de rechazos en RT (Henan Boiler)
±0,05 mm
Precisión de posicionamiento repetitivo (ISO 9283:1998)
±5%
Umbral de desviación de parámetros → pausa automática
Trazabilidad digital y futuro del WPS (2025–2026)
 El cumplimiento de los procedimientos de soldadura está entrando en una era digital. Los cinco cambios identificados en el artículo de Pemamek Tendencias que marcarán la automatización de la soldadura en 2026 (publicado el 13 de febrero de 2026) reflejan un sector que deja atrás la documentación del WPS en papel y avanza hacia sistemas digitales de cumplimiento en tiempo real.
- AI y soldadura adaptativa: los sistemas de control de bucle cerrado utilizan sensores y aprendizaje automático para ajustar los parámetros de soldadura en tiempo real. En lugar de reaccionar a las variaciones ajustando los parámetros a ojo, el sistema corregiría la longitud del arco y la velocidad de avance del soldador al detectar inestabilidad en el arco. Dentro de un margen de tolerancia validado por el WPS, el proceso continúa y el sistema aplica el WPS con bastante rigidez.
- Gemelos digitales y puesta en marcha virtual: las trayectorias del robot, la lógica del PLC y los ajustes de control de soldadura se validan en un entorno de simulación digital antes de que la nueva célula de soldadura llegue a la planta. Ahora es posible evaluar virtualmente cambios que antes habrían exigido costosas y prolongadas pruebas físicas. Las pruebas de aceptación en fábrica (FAT) a distancia son cada vez más viables para grandes proyectos internacionales.
- Expansión de la soldadura láser e híbrida: la evolución desde las aplicaciones láser de precisión hasta la fabricación pesada (conjuntos para energía eólica, construcción naval y estructuras de acero principales) introduce variables críticas del proceso (potencia del haz, posición del foco y distancia de separación) que requieren un nuevo marco de cualificación del WPS para soldadura láser híbrida. Los equipos de diseño que planifiquen instalar una célula de soldadura con proceso láser entre 2026 y 2027 deberían considerar incluir la cualificación del WPS para láser o láser híbrido en las especificaciones generales de compra del proyecto.
- Modelos de servicio basados en datos: los proveedores de equipos ofrecen resultados garantizados (disponibilidad, ritmo de producción y calidad de la soldadura) en lugar de exigir una inversión de capital. Las células conectadas al IoT proporcionan información de diagnóstico continua (deriva de los parámetros de producción), lo que permite emitir alertas anticipadas en un panel de control cuando se superan los parámetros. De otro modo, esas desviaciones causarían defectos sistemáticos en las siguientes series de producción. Este cambio reduce los costes de almacenamiento de inventario y el tiempo perdido en inspecciones reactivas posteriores a la producción.
- Reorientación de la plantilla: la escasez mundial de soldadores cualificados está impulsando el crecimiento de la automatización. Las funciones pasan de manejar la antorcha a supervisar la soldadura automatizada y mantener el WPS. Un fabricante capaz de redactar y cualificar un WPS e integrarlo en una célula robotizada puede aspirar a una remuneración superior a la de quien solo sabe manejar la antorcha.
Recomendación práctica: si está planificando la automatización para 2026–2027
Si su empresa prevé realizar una inversión de capital en automatización industrial entre 2026 y 2027, el registro digital de parámetros vinculado al WPS debería formar parte de las especificaciones de compra solicitadas, y no añadirse después de la compra. Solicite al proveedor de su sistema de soldadura robotizada: (1) registro de parámetros en tiempo real en formato csv o xml compatible con ASME, (2) conjuntos de acciones configurables para alertar sobre desviaciones en cada WPS y (3) generación automática de un historial de auditoría para cada junta soldada. Un sistema vinculado al WPS permitirá que su programa de inspección por terceros se centre en problemas sistemáticos de control de calidad en lugar de revisar documentación de terceros, y respaldará sus expedientes de cumplimiento digital en las auditorías de ASME, AWS e ISO.
Preguntas frecuentes
¿Cuáles son los 5 procedimientos esenciales de soldadura?
Ver respuesta
Aunque «KAD 5 procedimientos esenciales» no es una referencia normativa localizada, describe los cinco componentes clave de calidad del WPS para una operación conforme al código: (1) WPS: instrucciones sobre cómo realizar el trabajo; (2) PQR: documento que contiene las pruebas; (3) WPQ/WPT: cualificación del soldador; (4) MTR: conformidad del metal base con las especificaciones; y (5) informe de END: resultados de inspecciones visuales, radiográficas o ultrasónicas. Estos cinco pasos de calidad son necesarios para que cada soldadura oficial cumpla los criterios de auditoría de ASME, AWS e ISO.
¿Cómo se elabora una especificación del procedimiento de soldadura?
Ver respuesta
Los pasos para elaborar un WPS son: (1) seleccionar el código aplicable (ASME Section IX, AWS D1.1, ISO 15614, API 1104); (2) redactar un WPS preliminar (pWPS) que indique todas las variables esenciales y no esenciales antes de la producción; (3) validarlo mediante ensayos destructivos y ensayos de END; (4) implantar el WPS certificado haciendo referencia a las pruebas documentadas en el PQR; (5) obtener la aprobación de ingeniería. En el caso de materiales y procesos habituales cubiertos por AWS Standard Welding Procedure Specification (SWPS), quizá sea posible omitir los ensayos destructivos.
¿Quién es responsable de redactar y aprobar un WPS?
Ver respuesta
El fabricante (astillero o empresa de soldadura) debe elaborar y autorizar el WPS. La mayoría de los WPS los redacta un inspector de soldadura certificado (CWI), un ingeniero de soldadura certificado (CWEng) o un ingeniero de soldadura sénior familiarizado con el código aplicable. La aprobación de ingeniería, es decir, la confirmación de que el WPS se ha cualificado conforme al código pertinente, debe constar en el documento.
Un WPS aprobado sin firma de aprobación no constituye un documento de auditoría completo. Los organismos de inspección externos aprobados (autoridades de inspección autorizadas por ASME) revisarán los documentos WPS y PQR; sin embargo, el fabricante seguirá siendo responsable de elaborar el WPS.
¿Qué diferencia hay entre un WPS precualificado y uno cualificado?
Ver respuesta
Un WPS precualificado (la opción disponible en AWS D1.1 para la soldadura de acero estructural) es un procedimiento que cumple todas las instrucciones del código para obtener la precualificación. Es decir, utiliza los metales base, metales de aportación, geometrías de junta y parámetros de proceso prescritos y, por tanto, no requiere una probeta de ensayo ni un PQR. Se puede dar por hecho que un WPS precualificado producirá soldaduras correctas, ya que se ha ensayado la combinación de material y proceso, no una aplicación concreta. Un WPS cualificado (requisito de referencia en ASME Section IX, API 1104 y en los casos en que la aplicación no cumpla las condiciones prescritas para la precualificación en D1.1) exige fabricar y ensayar una probeta antes de utilizar el WPS.
Un WPS precualificado puede reducir el coste de ensayar cada soldadura, pero solo si se siguen las instrucciones del código. Entre los incumplimientos detectados anteriormente se encuentran la transferencia por cortocircuito GMAW, el uso de agrupaciones incorrectas y los cordones de soldadura de una sola pasada con un tamaño excesivo.
¿Durante cuánto tiempo es válido un WPS?
Ver respuesta
Según ASME Section IX o AWS D1.1, un WPS certificado no tiene límite de tiempo: permanece «cualificado» indefinidamente siempre que no se modifiquen las «variables esenciales» más allá de su rango cualificado. La validez del WPS depende de la estabilidad de las variables esenciales, no de un plazo concreto. Será necesario volver a cualificar el WPS (con un nuevo PQR) si se superan los límites del número P del metal base, los límites del número F o del número A del metal de aportación, se introduce o elimina el tratamiento térmico posterior a la soldadura (PWHT), se excede el rango de espesores cualificado o cambia el proceso de soldadura.
Sin embargo, en la práctica, las empresas que realizan auditorías periódicas de WPS deberían revisar su biblioteca de WPS una vez al año para comprobar que las prácticas de fabricación siguen dentro de los rangos de variables permitidos, sobre todo después de incorporar nuevos proveedores de materiales, fabricantes de electrodos o mezclas de gases de protección.
Ejecute su WPS a gran escala con trazabilidad digital completa
Las células de soldadura robotizada de Zhouxiang para el sector energético se diseñan en torno a su WPS cualificado, con una precisión de posicionamiento de ±0,05 mm, registro de parámetros en tiempo real y pausa automática ante desviaciones. Descubra cómo nuestros sistemas realizan soldaduras de producción conformes con ASME a gran escala.
Ver aplicaciones de robots de soldadura para el sector energético →Acerca de esta guía
Zhouxiang lleva más de 30 años diseñando y fabricando sistemas de soldadura robotizada para los sectores de generación de energía y recipientes a presión. Los datos de rendimiento citados en esta guía —incluida la reducción de la tasa de rechazos en RT de Henan Boiler Facility del 9 % al 1,8 %— proceden de instalaciones documentadas en clientes que trabajan con programas WPS cualificados según ASME BPVC. Nuestros sistemas cuentan con las certificaciones CE, ISO 9001:2015, ISO 3834-2 e ISO 10218-1. Las tablas comparativas de normas y los datos de referencia de parámetros se han recopilado a partir de fuentes públicas, entre ellas ASME, AWS, CWB y TWI. Se recomienda verificar todos los parámetros conforme a la edición vigente del código aplicable a cada aplicación.
Referencias y fuentes
- AWS B2.1/B2.1M:2021 Cualificación del procedimiento de soldadura y del desempeño — American Welding Society
- Especificaciones de procedimientos de soldadura estándar (SWPS) — American Welding Society
- ASME BPVC Section IX — Cualificaciones de soldadura, soldadura fuerte y unión por fusión — American Society of Mechanical Engineers
- Tasas habituales de reparación de productos soldados — TWI (The Welding Institute)
- Guía de procedimientos de soldadura — Canadian Welding Bureau (CWB Group)
- AWS D1.1:2025 Código de soldadura estructural, acero: principales cambios — ANSI
- Tendencias que marcarán la automatización de la soldadura en 2026 — Pemamek (febrero de 2026)
Artículos relacionados
- Robot de soldadura: sistemas de soldadura robotizada industrial para fabricación pesada
- Sistemas de soldadura automatizada: lo que debe saber todo comprador industrial
- Puesto de trabajo en voladizo de 8 ejes: guía de configuración para conjuntos soldados complejos
- Corte de acero con láser o plasma: selección del proceso para la fabricación de estructuras metálicas
- Tecnología de soldadura robotizada: cómo los sistemas modernos garantizan el cumplimiento del WPS a gran escala

