
Contacte a Zhouxiang


WPS: referência rápida
| Tipo de documento | Norma formal de soldadura por escrito (documento de instruções) |
| Organismos reguladores | ASME Secção IX, AWS D1.1:2025, ISO 15614-1, API 1104 |
| 8 secções essenciais | Junta, metal de base, metal de adição, pré-aquecimento, parâmetros elétricos, posição, PWHT, ensaios |
| Processos abrangidos | SMAW, GMAW, FCAW, GTAW, SAW, PAW e combinações híbridas |
| Percurso de qualificação | pWPS → provete de ensaio → PQR → WPS certificada |
| Validade | Válida até uma variável essencial ultrapassar o intervalo qualificado |
O que é uma especificação do procedimento de soldadura (WPS)?
 Uma especificação do procedimento de soldadura define parâmetros repetíveis para a execução de cada soldadura, de modo a garantir a qualidade. Se a considerar uma receita, a WPS especifica a receita para fabricar uma junta: define em pormenor o processo permitido, os metais de base e de adição autorizados, os parâmetros de operação, as posições de soldadura e os ensaios necessários para comprovar posteriormente que a soldadura não tem defeitos.
A norma American Welding Society AWS B2.1/B2.1M:2021 define uma WPS como «um documento escrito que fornece instruções ao soldador ou operador de soldadura para executar soldaduras de produção em conformidade com os requisitos do código». Tenha presente a ressalva «em conformidade com os requisitos do código»: uma WPS não é uma mera recomendação. Nos termos do ASME Boiler and Pressure Vessel Code, do AWS D1.1 Structural Welding Code e da ISO 15614, a nível internacional, uma WPS é um pré-requisito obrigatório para a soldadura de produção certificada.
Porque é que esta documentação é importante em operações de grande escala? O Welding Institute (TWI) realizou um inquérito setorial sobre as taxas de reparação de soldaduras: nos setores do petróleo e gás e da energia, as taxas médias de reparação variam entre 1 e 3%, com picos de 25% em locais específicos e valores excecionais documentados de 55% nos casos mais graves. Os principais fatores são a variabilidade da competência dos soldadores, a acessibilidade da soldadura e o mau ajuste da junta antes da soldadura. Uma WPS bem redigida e cumprida reduz diretamente a variabilidade entre soldadores: elimina as suposições e estabelece um patamar repetível de qualidade da soldadura.
💡 É sempre necessário redigir a sua própria WPS?
Nem sempre. A American Welding Society publica especificações normalizadas de procedimentos de soldadura (SWPS) — procedimentos pré-qualificados para aplicações comuns com aço-carbono, aço inoxidável e alumínio. As SWPS são apoiadas por dados PQR publicados, o que permite a uma oficina adotar uma SWPS e dispensar a fase de ensaios, desde que a aplicação esteja dentro do âmbito definido pela SWPS. Trata-se de uma poupança significativa de tempo e custos que muitas empresas de fabrico de menor dimensão desconhecem.
WPS, PQR e WPQR: compreender a cadeia documental
 Os três termos — WPS, PQR e WPQR — são muitas vezes usados indistintamente no terreno, mas designam documentos diferentes, com funções distintas no processo de qualificação da soldadura. Confundi-los é uma das formas mais rápidas de reprovar numa auditoria de qualidade.
| Documento | O que é | Quem o utiliza |
|---|---|---|
| WPS Especificação do procedimento de soldadura | Documento de instruções. Indica ao soldador exatamente como executar a soldadura: processo, materiais, parâmetros, posição e pré-aquecimento. | Soldador, supervisor e inspetor — referência diária para a produção |
| PQR Registo de qualificação do procedimento | Registo do ensaio. Documenta os parâmetros efetivamente utilizados na soldadura de qualificação, bem como os resultados dos ensaios destrutivos e END que confirmam que o procedimento produz soldaduras sãs. | Engenheiro de soldadura, auditor e inspetor independente — evidência da qualificação |
| WPQR Registo de qualificação do procedimento de soldadura | Equivalente europeu/ISO de um PQR segundo a ISO 15614-1. Utilizado em projetos segundo normas EN (europeus, UKCA e internacionais). | Inspetores europeus, organismos notificados e projetos segundo normas EN |
Método de qualificação WPS em 4 etapas
O procedimento de qualificação WPS segue uma sequência de 4 etapas segundo a ASME Secção IX e a AWS D1.1. É importante dominar este procedimento antes de redigir a sua primeira WPS:- Redigir uma pWPS (WPS preliminar) — Depois de planear a soldadura, redija antecipadamente o procedimento, definindo todas as variáveis essenciais e não essenciais com os valores previstos para a produção.
- Soldar um provete de ensaio — Aplicar as condições da pWPS a uma chapa ou a um provete de tubo, utilizando os materiais reais de produção e um operador de soldadura aprovado.
- Ensaiar e registar (PQR) — Submeter o provete de ensaio a ensaios destrutivos (tração, dobragem e impacto) e não destrutivos (radiografia, ultrassons e inspeção visual), e documentar os parâmetros efetivos e os resultados no registo de qualificação do procedimento.
- Emitir a WPS certificada — Se os resultados do PQR cumprirem o código, elabore a WPS de produção com base nesse PQR. Esta WPS passa a ser o documento contratual para o fabrico de produção.
O que inclui uma WPS? As 8 secções essenciais
 Uma especificação do procedimento de soldadura conforme tem de documentar todas as variáveis que possam afetar as propriedades mecânicas e a integridade da soldadura concluída. O Guia de procedimentos de soldadura do Canadian Welding Bureau (CWB) — uma das referências abertas mais detalhadas sobre documentação WPS — organiza o conteúdo exigido em oito secções. Cada secção tem um conjunto de erros comuns que os auditores detetam frequentemente no terreno.
- 1.
Conceção da junta — tipo (topo a topo, ângulo ou chanfro), ângulo do chanfro, abertura da raiz, material de apoio e tolerâncias de ajuste. Erro comum: as tolerâncias não são especificadas, permitindo que os soldadores ajustem a junta fora do intervalo qualificado.
- 2.
Metal de base — especificação do material, grupo P-Number, intervalo de espessuras e intervalo de diâmetros (tubo). Erro comum: o P-Number não é especificado, impedindo o agrupamento da WPS segundo a ASME IX.
- 3.
Metal de adição — classificação AWS, F-Number, A-Number, designação comercial e designação do fluxo (SAW). Erro comum: indicar apenas a designação comercial, sem a classificação AWS nem o A-Number — informação insuficiente para efeitos de auditoria.
- 4.
Pré-aquecimento e temperatura entre passes — temperatura mínima de pré-aquecimento, temperatura máxima entre passes e método de medição. Erro comum: o campo do pré-aquecimento fica em branco ou indica «ambiente», o que constitui uma violação do código e expõe a empresa a responsabilidades.
- 5.
Parâmetros elétricos — tipo de corrente (AC/DC), polaridade, intervalo de intensidade da corrente, intervalo de tensão, velocidade de alimentação do arame (GMAW) e diâmetro do elétrodo/arame. Erro comum: intervalos demasiado amplos (por exemplo, 90–430 amperes, 18–32 volts), criando um documento tecnicamente conforme, mas inútil na prática.
- 6.
Posição de soldadura — posição ou posições qualificadas (1G/2G/3G/4G/5G/6G para chanfro; 1F–4F para soldadura em ângulo) e progressão da soldadura (ascendente ou descendente na vertical). Erro comum: o campo da posição fica em branco; o soldador presume que a WPS abrange todas as posições, quando apenas abrange as posições ensaiadas.
- 7.
Tratamento térmico pós-soldadura (PWHT) — intervalo de temperatura, tempo de manutenção e velocidade de aquecimento/arrefecimento. Exigido para soldaduras de vasos sob pressão em materiais suscetíveis à fragilização por hidrogénio. Erro comum: a secção PWHT fica em branco apesar de ser obrigatória — violação do código ASME para materiais P4/P5.
- 8.
Ensaios não destrutivos (END) e ensaios — requisitos e critérios de aceitação para inspeção visual, radiografia, ultrassons, líquidos penetrantes ou partículas magnéticas. Erro comum: indicar o tipo de END sem a norma de aceitação (por exemplo, «RT» sem especificar os critérios de aceitação da ASME V ou da API 1104).
⚠️ Verificação da realidade no terreno
No entanto, profissionais do setor com quem falei dizem já ter encontrado WPS redigidas para uma auditoria de um cliente ou de um departamento de comércio local e depois arquivadas num escritório, sem nunca serem afixadas no posto de soldadura. Uma WPS que o soldador nunca leu é um documento de conformidade, não uma ferramenta de qualidade. Os melhores programas WPS incluem uma declaração impressa, assinada pelo soldador, a confirmar que leu o procedimento antes do início da produção.
Variáveis essenciais e não essenciais: quando é necessária uma nova qualificação
 Todos os códigos de soldadura distinguem entre variáveis essenciais — alterações que modificam substancialmente as propriedades mecânicas da soldadura — e variáveis não essenciais — alterações que afetam o procedimento, mas não a integridade da soldadura. Segundo a ASME BPVC Secção IX, uma alteração a qualquer variável essencial para além do respetivo intervalo qualificado exige um novo registo de qualificação do procedimento (PQR), ou seja, um novo provete de ensaio, novos ensaios destrutivos e uma nova WPS. Uma alteração a uma variável não essencial exige apenas a revisão da WPS, sem repetir os ensaios.
Sistema P/F/A-Number da ASME Secção IX
A ASME IX agrupou variáveis importantes em três sistemas para evitar a duplicação de ensaios e reduzir o número de testes, salvaguardando simultaneamente as propriedades metalúrgicas:| Variável | O que agrupa | Tabela ASME | Motivo para nova qualificação |
|---|---|---|---|
| P-Number | Metais de base agrupados pela soldabilidade e composição química P1 = aço-carbono; P8 = aço inoxidável austenítico | QW-422 | Qualquer alteração de um P-Number para outro exige um novo PQR |
| F-Number | Metais de adição agrupados pela facilidade de utilização F4 = baixo hidrogénio (E7018); F6 = aço inoxidável | QW-432 | Uma subida de categoria (F3→F4) exige um novo PQR; um soldador qualificado em F4 está habilitado para F1–F3 |
| A-Number | Metal depositado pela soldadura, agrupado por análise química A1 = aço-carbono simples; A8 = aço inoxidável austenítico | QW-442 | Qualquer alteração no teor de Cr, Mo ou Ni que mude o A-Number exige um novo PQR |
📐 Nota de engenharia: a armadilha do A-Number
Os engenheiros de soldadura experientes deparam-se frequentemente com engenheiros menos experientes que presumem que o A-Number se baseia na designação comercial ou na classificação AWS do metal de adição. Não é esse o caso. O A-Number reflete a composição química do metal depositado pela soldadura, determinada através do certificado de conformidade do fabricante do metal de adição ou, de forma mais fiável, pela análise química do provete de ensaio PQR efetivo, segundo a tabela ASME QW-442. Se a composição do gás de proteção mudar significativamente (por exemplo, de 75/25 Ar/CO₂ para CO₂ puro), a perda de elementos de liga pode alterar suficientemente a composição do depósito para mudar o A-Number, podendo invalidar a WPS numa auditoria independente.
Árvore de decisão para nova qualificação
A alteração do meu processo exige um novo PQR?
Exemplo prático do terreno: um empreiteiro de tubagens planeava ensaios de qualificação separados para o SA-106 Grade B (aço-carbono) e o SA-333 Grade 6 (aço-carbono para baixas temperaturas). Um engenheiro que analisou a tabela ASME Secção IX QW-422 verificou que ambos os materiais estão classificados como P-Number 1. Com o mesmo elétrodo E7018 (F-Number 4, A-Number 1), um único PQR abrangeu ambos os metais de base, eliminando cerca de dez dias de ensaios e aproximadamente $4 500 USD em custos laboratoriais.
As alterações mais recentes introduzidas na edição 2025 da ASME BPVC Secção IX foram: maior abrangência da qualificação na posição vertical (V) e atualização dos requisitos relativos às variáveis essenciais para o aço inoxidável duplex. Consulte a edição em vigor se o seu trabalho abranger estes materiais,
- A alteração afeta o P-Number? (grupo de metal de base diferente) → SIM → É necessário um novo PQR
- A alteração afeta o F-Number ou o A-Number? (composição química ou classe de utilização diferente do metal de adição) → SIM → É necessário um novo PQR
- A alteração inclui a adição ou remoção de PWHT? (por exemplo, adicionar um alívio de tensões num material P4) → SIM → É necessário um novo PQR
- A alteração ultrapassa o intervalo de espessuras qualificado? (fora dos limites qualificados de 1T/2T) → SIM → É necessário um novo PQR
- A alteração limita-se à velocidade de deslocação, à sequência de passes ou ao diâmetro do elétrodo, dentro do mesmo F/A-Number? → Apenas revisão da WPS — não é necessário um novo PQR
WPS segundo as normas: comparação entre ASME IX, AWS D1.1, ISO 15614 e API 1104
 Escolher o código regulador errado para uma WPS é um erro ao nível do projeto: pode invalidar os ensaios de qualificação realizados segundo o código incorreto e obrigar o projeto a repetir a qualificação, suportando os respetivos custos. As quatro principais normas internacionais de soldadura abrangem áreas de aplicação diferentes e os limites do respetivo âmbito podem gerar confusão:
| Norma | Jurisdição | Aplicação principal | Requisito WPS principal |
|---|---|---|---|
| ASME BPVC Secção IX | Estados Unidos, internacional (projetos com selo ASME) | Caldeiras, vasos sob pressão e tubagens de energia — em qualquer local onde seja exigido um selo do código ASME | PQR obrigatório; sistema P/F/A-Number; documentação PWHT obrigatória para os materiais abrangidos |
| AWS D1.1:2025 | Fabrico de estruturas nos Estados Unidos | Aço estrutural — edifícios, pontes, plataformas industriais, gruas e estruturas mineiras | Opção de WPS pré-qualificada (sem necessidade de PQR se todas as condições forem cumpridas); a edição 2025 inclui o A913 Grade 80 como metal de base pré-qualificado e a metodologia LRFD |
| ISO 15614-1 | Europa, internacional (projetos segundo normas EN) | Todas as estruturas metálicas soldadas por fusão — equivalente funcional da ASME IX fora da América do Norte; utiliza-se o formato WPQR em vez do PQR | WPQR obrigatório; o sistema de agrupamento segue a ISO/TR 15608 (grupos de materiais), em vez dos P-Numbers ASME |
| API 1104 | Estados Unidos, internacional (projetos de condutas) | Condutas de petróleo e gás — condutas de transporte terrestres e submarinas | Qualificação WPS independente da ASME IX — o PQR tem de ser específico para condutas; as distinções entre elétrodos celulósicos e de baixo hidrogénio são variáveis essenciais; critérios de aceitação radiográfica segundo o Apêndice A da API 1104 |
Matriz de seleção de normas: que código se aplica ao meu projeto?
Se a sua aplicação for…
Nota prática sobre as atualizações dos códigos de 2025: a AWS D1.1:2025 (25.ª edição) incluiu o A913 Grade 80 como metal de base pré-qualificado — o material com a resistência ao escoamento mais elevada de sempre aprovado para pré-qualificação segundo a D1.1, com um valor mínimo de 80 ksi. Se o seu projeto estrutural utilizar aço de alta resistência e antes exigia uma qualificação PQR completa, a edição 2025 poderá agora permitir a pré-qualificação. Consulte a edição em vigor antes de iniciar qualquer novo programa de qualificação: a utilização de uma edição desatualizada pode levar à rejeição de soldaduras num contrato que faça referência à norma em vigor.
- Caldeira de produção de energia ou vaso sob pressão — ASME BPVC Secção IX (obrigatória se tiver sido obtido um selo do código ASME)
- Edifício metálico, ponte ou instalação industrial — AWS D1.1:2025; pode utilizar uma WPS pré-qualificada para evitar ensaios PQR
- Projeto europeu ou internacional concebido segundo normas EN — ISO 15614-1, com emissão de um WPQR em vez de um PQR
- Conduta de petróleo ou gás — API 1104; tenha em conta que uma qualificação ASME IX não é transferível: terá de voltar a qualificar-se para esta aplicação.
- Projeto abrangido por vários códigos — escolha o código mais restritivo. Consulte primeiro o CWI ou o engenheiro de soldadura antes de iniciar um programa de «qualificação».
Parâmetros WPS para GMAW, GTAW e SAW: referência por processo
Quais são os parâmetros essenciais numa especificação do procedimento de soldadura MIG (GMAW)?
Cada processo tem requisitos próprios de parâmetros, cujos valores devem constar de uma WPS devidamente qualificada. A tabela apresenta orientações ao nível do processo para os três processos industriais mais utilizados no fabrico de estruturas e vasos sob pressão: GMAW/MIG, GTAW/TIG e SAW, respetivamente. Os valores são resumidos a partir de várias referências industriais, como o Guia de procedimentos de soldadura do CWB, e de outras publicações do setor. Os valores ideais para a sua aplicação dependem do grau do material, da espessura, da posição e do equipamento. Consulte sempre o seu engenheiro de soldadura.| Parâmetro | GMAW (MIG) | GTAW (TIG) | SAW |
|---|---|---|---|
| Tipo de corrente elétrica | DCEP (DC+) | DCEN (DC−) ou AC (alumínio) | DCEP ou AC (multiarame) |
| Intervalo típico de corrente elétrica (aço-carbono) | 100–350 A | 60–200 A | 300–700 A |
| Intervalo típico de tensão | 17–28 V | 10–15 V (abertura do arco) | 28–42 V |
| Gás de proteção / fluxo | 75/25 Ar/CO₂ ou 100% CO₂ Caudal: 25–45 CFH (CWB) | 100% árgon (aço/Ti); 75/25 Ar/He (alumínio espesso) Caudal: 15–20 CFH (CWB) | Fluxo granular (sem gás de proteção); classificação do fluxo segundo AWS A5.17 |
| Diâmetro do arame/elétrodo | 0.035″–0.062″ (0,9–1,6 mm) | Tungsténio de 1/16″–3/32″; arame de adição de 1/16″–3/32″ | Arame de 5/64″–1/4″; 3/32″ é comum em aplicações estruturais |
| Velocidade de alimentação do arame (WFS) | 200–600 in/min (5–15 m/min) | Alimentação manual do arame (velocidades variáveis) | 50–150 in/min, consoante o diâmetro do arame |
| Modo de transferência (GMAW) | Spray (>26V), globular, curto-circuito, pulsado | N/A | N/A (arco submerso) |
| Aplicações mais indicadas | Aço estrutural, automação, fabrico com elevada taxa de deposição; pré-qualificado segundo a AWS D1.1 (apenas spray) | Passes de raiz, juntas de precisão, aço inoxidável, titânio e materiais de espessura reduzida | Soldaduras de topo a topo e em ângulo em secções espessas; tambores de caldeiras, vasos sob pressão e cascos de navios |
📐 Nota de engenharia: cálculo do aporte térmico
O aporte térmico é também uma variável essencial segundo a ASME Secção IX. Controla a largura da zona afetada pelo calor (ZAC) e a velocidade de arrefecimento, que afetam as propriedades mecânicas e a tenacidade da soldadura. A equação normalizada é:
H = (V × A × 60) / (1000 × T)
Em que H = aporte térmico (kJ/mm), V = tensão do arco (volts), A = corrente de soldadura (amperes), T = velocidade de deslocação do arco (mm/min). Exemplo: soldadura de uma chapa de caldeira de aço-carbono com 12 mm, a 24 V, 220 A e velocidade de deslocação de 250 mm/min → H = (24 × 220 × 60) / (1000 × 250) = 1,27 kJ/mm. Ultrapassar o aporte térmico máximo qualificado constitui uma violação de uma variável essencial e exige novos ensaios PQR.
⚠️ Importante: restrição do modo de transferência por curto-circuito GMAW
Não é permitido utilizar a transferência por curto-circuito GMAW nas WPS pré-qualificadas das tabelas 3/4 da AWS D1.1. A transferência por curto-circuito é suscetível de provocar falta de fusão em soldaduras de chanfro em chapas mais espessas. A utilização de GMAW numa WPS para soldaduras de chanfro estruturais tem de ser comprovada por ensaios; a transferência por curto-circuito não pode ser pré-qualificada.
WPS na soldadura automatizada e robotizada: porque é que a documentação é ainda mais importante
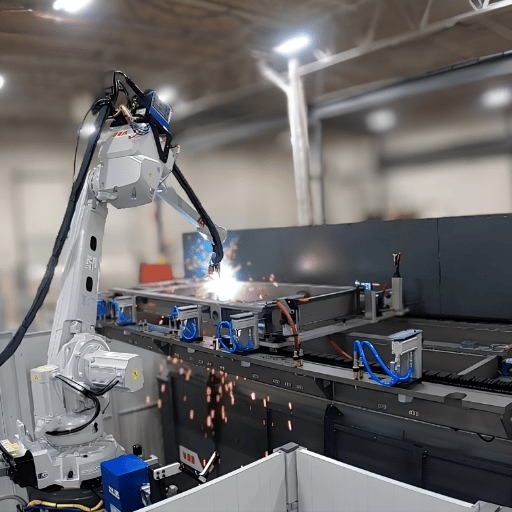
Os sistemas de soldadura robotizada também precisam de uma WPS?
Um equívoco comum na adoção da automação é pensar que a soldadura robotizada reduz a necessidade de cumprir rigorosamente a WPS. É precisamente o contrário. Quando um robô executa uma soldadura, repete essa WPS milhares de vezes, em grande escala — qualquer desvio dos parâmetros qualificados reproduz-se em todas as juntas, em todos os turnos e em cada semana de produção. Um erro na WPS que um soldador manual experiente talvez corrigisse por intuição transforma-se num defeito sistémico numa célula automatizada.«Antes de instalarmos as células robotizadas, a taxa de rejeição nos ensaios radiográficos dos cordões de soldadura de vasos de pressão rondava os 9%. Depois da qualificação e integração — com o robô a trabalhar dentro dos limites rigorosos da WPS e uma tolerância dos parâmetros de ±5% — reduzimos esse valor para 1,8%. A WPS não perdeu importância. O robô passou simplesmente a aplicá-la de forma consistente em cada ciclo.» — Supervisor de produção, Henan Boiler Facility (instalação de soldadura robotizada da Zhouxiang, setor da energia)Vale a pena contextualizar a taxa de rejeição de 1,8% nos ensaios radiográficos (RT) alcançada na Henan Boiler Facility, comparando-a com os valores de referência do setor. De acordo com um estudo do setor da TWI (The Welding Institute), as taxas médias de reparação em vasos de pressão variam entre 1,1% e 2,8%, consoante o grau do material — com uma média de 2,0% para todos os produtos. A célula automatizada, a trabalhar dentro dos limites de uma WPS qualificada e com monitorização dos parâmetros em tempo real, permitiu à instalação ficar abaixo da média mundial do setor nessa categoria de produtos. A arquitetura técnica que torna isto possível:
- As células robotizadas da Zhouxiang alcançam uma precisão de posicionamento repetível de ±0,05 mm (segundo a ISO 9283:1998), garantindo uma consistência entre a tocha e a junta que a soldadura manual não consegue reproduzir em todos os turnos
- Desvios superiores a ±5% face à intensidade da corrente ou à tensão especificadas na WPS acionam uma pausa automática, interrompendo a soldadura antes de concluir um depósito não conforme
- Cada ciclo de soldadura gera um registo digital dos parâmetros — data, hora, ID da junta, intensidade real da corrente, tensão, velocidade de deslocação e aporte térmico — criando um registo de rastreabilidade em tempo real, equivalente a um PQR, para efeitos de conformidade com a ASME
9% → 1.8%
Taxa de rejeição nos ensaios RT (Henan Boiler)
±0,05 mm
Precisão de posicionamento repetível (ISO 9283:1998)
±5%
Limite de desvio dos parâmetros → pausa automática
Rastreabilidade digital e o futuro da WPS (2025–2026)
 O cumprimento dos procedimentos de soldadura está a entrar numa era digital. As cinco mudanças identificadas no artigo da Pemamek Tendências que moldam a automação da soldadura em 2026 (publicado a 13 de fevereiro de 2026) refletem a transição do setor da documentação WPS em papel para sistemas digitais de conformidade em tempo real.
- AI e soldadura adaptativa – Os sistemas de controlo em circuito fechado utilizam sensores e aprendizagem automática para ajustar os parâmetros de soldadura em tempo real. Em vez de reagir às variações ajustando os parâmetros por intuição, o sistema corrigiria o comprimento do arco e a velocidade de deslocação do soldador assim que detetasse instabilidade no arco. Dentro dos limites de tolerância validados pela WPS, o processo decorre e o sistema atua como um mecanismo bastante rígido de cumprimento da WPS.
- Gémeos digitais e colocação virtual em serviço – As trajetórias do robô, a lógica do PLC e as definições do controlo de soldadura são validadas num ambiente de simulação digital antes de uma nova célula de soldadura chegar à fábrica. Alterações que antes exigiam ensaios físicos dispendiosos e demorados podem agora ser avaliadas virtualmente. Os ensaios de aceitação em fábrica (FAT) à distância são cada vez mais viáveis em grandes projetos internacionais.
- Expansão da soldadura laser e híbrida – A passagem de aplicações laser de precisão para o fabrico pesado (conjuntos para energia eólica, construção naval, montagem de estruturas metálicas principais) introduz novas variáveis críticas do processo (potência do feixe, posição do foco, distância de afastamento) que exigem um novo quadro de qualificação da WPS para soldadura híbrida a laser. As equipas de projeto que planeiam instalar uma célula de soldadura a laser entre 2026 e 2027 devem ponderar a inclusão da qualificação da WPS para soldadura a laser ou híbrida nas especificações gerais de aquisição do projeto.
- Modelos de serviço baseados em dados – A montante, os fornecedores de equipamento oferecem resultados garantidos (disponibilidade operacional, ritmo de produção, qualidade da soldadura) em vez de custos de capital: as células ligadas à IoT fornecem continuamente dados de diagnóstico (desvio dos parâmetros de produção), permitindo emitir alertas antecipados no painel de controlo quando os parâmetros excedem os limites. Assim, evitam-se defeitos sistémicos em ciclos de produção posteriores e reduzem-se os custos de armazenamento de inventário e o tempo perdido com inspeções reativas após a produção.
- Requalificação da força de trabalho – A escassez mundial de soldadores qualificados está a impulsionar o crescimento da automação: as funções estão a passar da soldadura com a tocha na mão para a supervisão da soldadura automatizada e a manutenção da WPS. Um fabricante capaz de redigir e qualificar uma WPS e de a integrar numa célula robotizada obtém uma remuneração superior à de quem se limita a trabalhar diretamente com a tocha.
Recomendação prática — para quem planeia a automação em 2026–2027
Se a sua empresa planeia adquirir equipamento de automação industrial entre 2026 e 2027, o registo digital dos parâmetros associado à WPS deve constar das especificações de aquisição — e não ser um extra pós-venda. Solicite ao fornecedor do sistema de soldadura robotizada: (1) registo dos parâmetros em tempo real em formato csv ou xml compatível com a ASME, (2) conjuntos de ações configuráveis para alertas de desvio por WPS e (3) geração automática de um registo de auditoria para cada junta soldada. Um sistema associado à WPS permitirá que o seu programa de inspeção por terceiros se concentre em problemas sistémicos de controlo da qualidade, em vez de verificar documentação por terceiros, reforçando, em última análise, os seus registos de conformidade digital nas auditorias ASME, AWS e ISO.
Perguntas frequentes
Quais são os 5 procedimentos essenciais de soldadura?
Ver resposta
Embora KAD 5 essential procedures não seja uma referência normativa identificada, o termo designa os 5 principais componentes de qualidade da WPS necessários para uma operação conforme com as normas: (1) WPS – instruções sobre como executar a soldadura; (2) PQR – documento com os resultados dos ensaios; (3) WPQ/WPT – qualificação individual do soldador; (4) MTR – conformidade do metal de base com as especificações; e (5) relatório NDE – resultados de inspeções visuais, radiográficas ou ultrassónicas. Estes 5 passos de controlo da qualidade são necessários para que cada soldadura oficial cumpra os requisitos das auditorias ASME, AWS e ISO.
Como se elabora uma especificação do procedimento de soldadura (WPS)?
Ver resposta
As etapas para elaborar uma WPS são: (1) escolher a norma aplicável (ASME Section IX, AWS D1.1, ISO 15614, API 1104); (2) elaborar uma WPS preliminar (pWPS), indicando todas as variáveis essenciais e não essenciais antes da produção; (3) validar através de ensaios destrutivos e ensaios NDE; (4) implementar a WPS certificada, com referência aos resultados dos ensaios (PQR); (5) obter aprovação da engenharia. Para tipos de materiais e processos comuns abrangidos pelas Especificações Normalizadas de Procedimentos de Soldadura (SWPS) da AWS, poderá ser possível dispensar os ensaios destrutivos.
Quem é responsável por redigir e aprovar uma WPS?
Ver resposta
O fabricante (estaleiro naval/empresa de soldadura) deve elaborar e autorizar a WPS. Na maioria dos casos, a WPS é redigida por um Inspetor de Soldadura Certificado (CWI), um Engenheiro de Soldadura Certificado (CWEng) ou um engenheiro de soldadura sénior familiarizado com a norma aplicável. A aprovação da engenharia, ou seja, a confirmação de que a WPS foi qualificada de acordo com a norma adequada, deve constar do documento.
Uma WPS aprovada sem assinatura de aprovação não é um documento de auditoria completo. As entidades de inspeção aprovadas por terceiros (autoridades de inspeção autorizadas ao abrigo da ASME) analisam os documentos WPS e PQR; ainda assim, cabe ao fabricante elaborar a WPS.
Qual é a diferença entre uma WPS pré-qualificada e uma WPS qualificada?
Ver resposta
Uma WPS pré-qualificada (disponível ao abrigo da AWS D1.1 para a soldadura de estruturas metálicas) é um procedimento que cumpre todas as instruções definidas na norma como requisitos de pré-qualificação. Ou seja, utiliza os metais de base, metais de adição, geometrias de junta e parâmetros de processo prescritos, não exigindo, por isso, um provete de ensaio ou PQR. Presume-se que uma WPS pré-qualificada produz soldaduras sãs, uma vez que a combinação do material e do processo foi testada, ao contrário de uma aplicação específica. Uma WPS qualificada (exigida pela ASME Section IX, API 1104 e sempre que a aplicação do procedimento não cumpra as condições de pré-qualificação prescritas na D1.1) exige a execução e o ensaio de um provete de soldadura antes de a WPS ser utilizada.
Uma WPS pré-qualificada pode reduzir os custos dos ensaios de cada soldadura, mas apenas se as instruções da norma forem cumpridas. Entre as infrações identificadas no passado contam-se a transferência por curto-circuito GMAW, a utilização de agrupamentos incorretos e cordões de soldadura de passe único com grandes dimensões.
Durante quanto tempo é válida uma WPS?
Ver resposta
Segundo a ASME Section IX ou a AWS D1.1, uma WPS certificada não tem limite temporal — mantém-se «qualificada» por tempo indeterminado, desde que nenhuma «variável essencial» se altere para além do intervalo qualificado. A validade de uma WPS depende da estabilidade das variáveis essenciais, não de um prazo específico. É necessário voltar a qualificar a WPS (com um novo PQR) se: forem excedidos os limites do número P do metal de base; forem excedidos os limites do número F ou do número A do metal de adição; for introduzido ou removido um tratamento térmico após a soldadura (PWHT); for excedido o intervalo de espessuras qualificadas; ou o processo de soldadura for alterado.
Na prática, porém, as empresas que realizam auditorias periódicas às WPS devem rever a biblioteca de WPS uma vez por ano para garantir que as práticas de fabrico continuam dentro dos intervalos permitidos das variáveis, sobretudo após a introdução de novos fornecedores de materiais, fabricantes de elétrodos ou misturas de gases de proteção.
Execute a sua WPS em grande escala — com rastreabilidade digital completa
As células de soldadura robotizada da Zhouxiang para o setor da energia são concebidas em função da sua WPS qualificada — com precisão de posicionamento de ±0,05 mm, registo dos parâmetros em tempo real e pausa automática em caso de desvio. Descubra como os nossos sistemas asseguram a soldadura de produção em grande escala, em conformidade com a ASME.
Veja aplicações de robôs de soldadura no setor da energia →Sobre este guia
A Zhouxiang concebe e fabrica sistemas de soldadura robotizada para os setores da produção de energia e dos vasos de pressão há mais de 30 anos. Os dados de desempenho citados neste guia — incluindo a redução da taxa de rejeição nos ensaios RT na Henan Boiler Facility, de 9% para 1,8% — provêm de instalações documentadas em clientes que operam com programas WPS qualificados segundo a ASME BPVC. Os nossos sistemas têm certificação CE, ISO 9001:2015, ISO 3834-2 e ISO 10218-1. As tabelas comparativas de normas e os dados de referência dos parâmetros foram compilados a partir de fontes públicas, incluindo ASME, AWS, CWB e TWI; os leitores devem confirmar todos os parâmetros na edição atual da norma aplicável à sua aplicação específica.
Referências e fontes
- AWS B2.1/B2.1M:2021 Qualificação de procedimentos de soldadura e de desempenho — American Welding Society
- Especificações normalizadas de procedimentos de soldadura (SWPS) — American Welding Society
- ASME BPVC Section IX — Qualificações de soldadura, brasagem e ligação por fusão — American Society of Mechanical Engineers
- Taxas típicas de reparação de produtos soldados — TWI (The Welding Institute)
- Guia de procedimentos de soldadura — Canadian Welding Bureau (CWB Group)
- AWS D1.1:2025 Código de soldadura de estruturas metálicas, aço — principais alterações — ANSI
- Tendências que moldam a automação da soldadura em 2026 — Pemamek (fevereiro de 2026)
Artigos relacionados
- Robô de soldadura — sistemas de soldadura robotizada industrial para fabrico pesado
- Sistemas de soldadura automatizada — o que todos os compradores do setor do fabrico precisam de saber
- Posto de trabalho em consola de 8 eixos — guia de configuração para conjuntos soldados complexos
- Corte de vigas de aço com laser ou plasma — seleção do processo para o fabrico de estruturas metálicas
- Tecnologia de soldadura robotizada — como os sistemas modernos cumprem a WPS em grande escala

