
Contacte con Zhouxiang

Datos clave: panorama de la fabricación soldada en 2026
| Profesionales de la soldadura en EE. UU. (2025) | 771.000 (AWS Foundation, ámbito de 6 ocupaciones) |
| Empleos de soldador, cortador, estañador y brasador (BLS 2024) | 457.300 (ámbito de una ocupación) |
| Vacantes anuales de soldadores según BLS (2024-2034) | ~45.600 al año, en su mayoría por jubilaciones y cambios de empleo |
| Proyección más amplia de la fuerza laboral de AWS Foundation | 320.500 vacantes para profesionales de la soldadura hasta 2029 (ámbito de 6 ocupaciones) |
| Robots industriales instalados en todo el mundo (2024) | 542.000; parque operativo de 4,66 millones |
| Salario mediano de soldadores, cortadores y brasadores (mayo de 2024) | $51.000 / año ($24,52 / hora) |
| Plazo de recuperación de la inversión en automatización declarado (acero estructural) | 12–18 meses, condicionado a la adecuación de la célula de trabajo |
| Principales sectores de demanda | Acero estructural · construcción naval · puentes · equipos eléctricos · automoción y maquinaria pesada |
¿Qué es la fabricación soldada? (Y en qué se diferencia de la soldadura a secas)
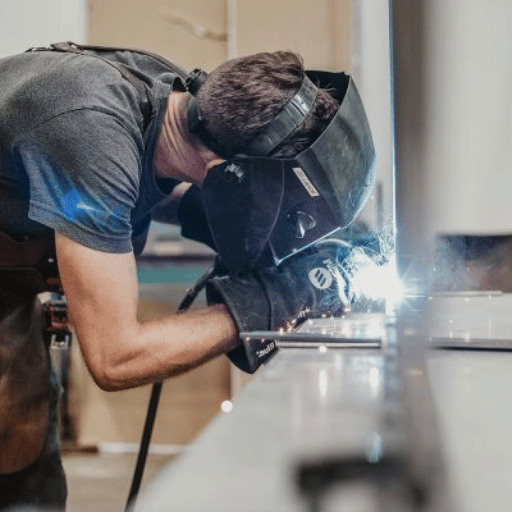 La fabricación soldada abarca todo el proceso, desde el acero en bruto hasta el conformado, la unión y la inspección de las piezas terminadas. En el taller de fabricación, una pieza pasa del corte con sierra al útil de fijación, a la antorcha de soldadura y, como uno de los pasos de esa secuencia, a la soldadura, que une los bordes en lugar de darles forma. Un fabricante puede dedicarse únicamente a depositar cordones. Un soldador-fabricante interpreta planos, marca el material, corta con sierra, dobla, taladra y fija la pieza; después la monta y la suelda para obtener un elemento estructural acabado. Ambos trabajan con la pieza en bruto y con el arco; solo uno se ocupa de todo el proceso, desde el bloque de aleación que sale del horno hasta su recepción e inspección. Este oficio se solapa con disciplinas afines de conformado de metales: fabricación de chapa para calibres finos, fabricación de estructuras metálicas con chapas gruesas y vigas, y fabricación aeroespacial, donde las tolerancias se reducen a milésimas de pulgada.
¿Qué diferencia hay entre soldadura y fabricación soldada?
La distinción más clara parece estar en el alcance del trabajo. La soldadura es un proceso metalúrgico: se emplean calor, metal fundido y gas de protección para crear una unión metalúrgica entre los bordes de piezas conformados con contornos específicos. La fabricación soldada es un proceso y una configuración de la pieza que parte de esos bordes, preparados con sierra y plegado, útiles y plantillas, y abarca desde la preparación hasta la soldadura y la inspección. La American Welding Society describe el papel del soldador-fabricante como «trabajar el metal de principio a fin, a menudo desde las materias primas, para transformarlas en productos funcionales o componentes estructurales». La mayoría de los talleres combinan ambas actividades y emplean al mismo personal para cortar, ajustar y soldar. Sin embargo, aquí resulta más útil considerar la fabricación como un concepto propio, porque es más sencillo integrar la soldadura uniforme en la automatización robotizada que las operaciones de conformado y ajuste que la preceden. Una de las diferencias menos evidentes en la forma de agrupar empleos en las estadísticas laborales federales (si alguna cifra parece extraña, es porque las fuentes emplean criterios distintos) es que el GO de AWS Foundation agrupa seis ocupaciones de BLS en una sola categoría amplia de profesionales de la soldadura: caldereros, trabajadores de chapa, montadores de hierro estructural, fabricantes de estructuras metálicas, ajustadores, soldadores, cortadores, estañadores y brasadores, y operadores y preparadores de máquinas de soldadura, estañado y brasado. BLS solo ofrece una cifra de empleos para los «profesionales de la soldadura» (457.300 empleos en 2024), en una única serie ocupacional que los engloba a todos.Los cinco sectores que impulsan la demanda de fabricación soldada
 La mayor parte de los trabajos de fabricación soldada en EE. UU. se concentra en cinco mercados finales, cada uno con un volumen distinto y, por tanto, con un cálculo diferente sobre la automatización: fabricación (61 % de la fuerza laboral de soldadores, cortadores, estañadores y brasadores, según las estimaciones de BLS), contratistas de oficios especializados, reparación y mantenimiento, entre otros. La intensidad de la demanda sigue los ciclos de las infraestructuras, las inversiones en energía y las carteras de pedidos de los astilleros, más que el PIB.
| Sector | Volumen y repetición de las juntas | Exigencia de los códigos de calidad | Preparación para la automatización |
|---|---|---|---|
| Edificios de acero estructural | Alta: perfiles H, pilares, placas de refuerzo y placas base | AWS D1.1, EN 1090-2 | Nivel 1: gran adecuación para robots sobre carril y robots de soldadura en voladizo |
| Construcción de puentes | Mixta: grandes vigas cajón, placas de diafragma y uniones de empalme | AWS D1.5, AASHTO LRFD | Nivel 1: el pórtico con visión 3D permite gestionar las variaciones de ajuste |
| Construcción naval | Alta en líneas de paneles; baja en espacios confinados del casco | Sociedades de clasificación (BV, DNV, CCS) | Nivel 2: pórticos para líneas de paneles y cobots para trabajar en compartimentos |
| Equipos eléctricos (cubas de transformadores, aparamenta eléctrica y bases para torres eólicas) | Media-alta: cordones largos y continuos, con tolerancias de deformación estrictas | AWS D1.1 con documentación WPS/PQR | Nivel 1: células de soldadura con posicionadores |
| Automoción y maquinaria pesada | Muy alta: bastidores de chasis, carcasas de ejes y carrocerías en blanco | Específico de cada OEM, IATF 16949 | Nivel 1: soldadura por puntos, células de soldadura por arco MIG y líneas totalmente automatizadas |
Matriz de preparación para la automatización en 5 sectores: síntesis basada en datos de empleo NAICS 332 de BLS, distribución regional de AWS e instalaciones de Zhouxiang en más de 30 países.
Patrón común a los 5 sectores: los talleres que producen > y/o aproximadamente 100 conjuntos soldados idénticos al mes suelen recuperar el coste de la automatización en 12 a 24 meses; los que realizan trabajos únicos y/o muy variables, no, por motivos económicos y no técnicos. La cuestión nunca es «robot o no robot», sino «qué parte considerable de nuestro trabajo se puede robotizar y cuál debemos seguir haciendo a mano». En ocasiones, los talleres con una gran variedad de trabajos descubren que la respuesta es un cobot para toda esa labor variable, en lugar de una célula fija que los obligue a industrializar su producción.Soldadura robotizada 101: cómo la automatización sustituye estaciones de soldadura manual repetitiva
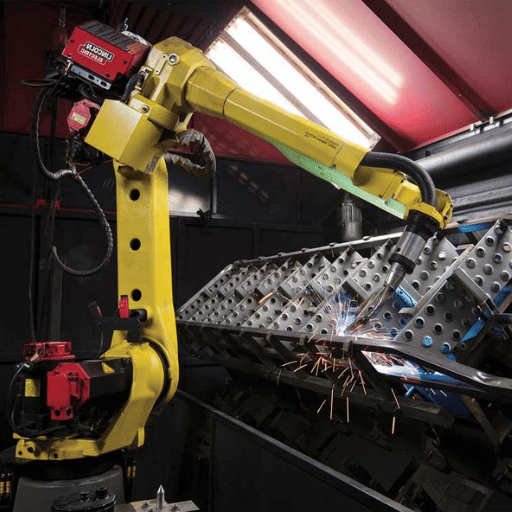 Una célula de soldadura robotizada consta de cuatro elementos mecánicos y un sistema de control: el brazo robótico y su control actúan como vía de comunicación entre, por ejemplo, un archivo de SolidWorks y el controlador del robot de soldadura. La fuente de alimentación de soldadura suministra corriente a las antorchas: MIG/MAG (GMAW) para soldaduras de ángulo en estructuras metálicas, TIG (GTAW) para piezas de pared delgada o pasadas de raíz críticas, plasma para chapas gruesas de aleación y láser para cordones con una zona afectada por el calor estrecha. Un posicionador de mesa giratoria, tambor o volteador hace girar o inclina la pieza para mantener la antorcha en posición plana u horizontal. Los sensores —láser de largo alcance para el seguimiento de la junta, visión 3D con escaneado lineal o detección por contacto— localizan las juntas reales y ajustan los datos en tiempo real. El software recibe y ejecuta las instrucciones: ordenar el trabajo, iterar, simular, generar y ejecutar el programa, además de incorporar información de la operación real. En torno a la célula, la maquinaria habitual del taller —sierras, plegadoras y cilindros para chapas— la abastece de piezas que cumplen sus tolerancias de ajuste; el proceso de fabricación en su conjunto depende de que esa maquinaria previa sea lo bastante uniforme.
La automatización no sustituye al soldador. Sustituye los trabajos muy repetitivos realizados durante periodos prolongados o en lotes: por ejemplo, el cordón de ángulo largo sobre el mismo perfil H, lote tras lote y turno tras turno. El trabajo especializado menos tangible —ajuste, preparación de útiles de fijación, inspección e interpretación de códigos— sigue siendo necesario y se puede reproducir. BLS prevé un crecimiento de solo el 2 % en el empleo de soldadores, cortadores, estañadores y brasadores entre 2024 y 2034. BLS atribuye este crecimiento limitado a distintos factores: las infraestructuras envejecidas impulsan la demanda, la fabricación también la impulsa y la automatización en la fabricación puede limitar la demanda general. La automatización es uno de esos factores, pero no el único ni el principal.
Ni siquiera los llamados sistemas «sin programación mediante enseñanza» sustituyen al soldador: simplemente reorganizan el trabajo. Un artículo de 2024 sobre la programación de robots de soldadura publicado en SpringerLink afirma que «la programación tradicional mediante consola de enseñanza requería una gran intervención humana y un nivel elevado de cualificación». Incluso los sistemas modernos de importación directa «siguen necesitando programadores para poner en marcha la incorporación de los nuevos productos». Como dice de forma contundente el foro r/Welding: «los robots hacen exactamente lo que se les programa. La variación los mata». Una de las críticas habituales de los responsables es que los cobots solo funcionan bien si un soldador experimentado los programa y modifica: son una capa de automatización, no un sistema autónomo.
La automatización también añade una capa de seguridad operativa, un aspecto que suele simplificarse en exceso al analizar la capacidad de producción. OSHA enumera los riesgos de la soldadura: humos metálicos (incluido el cromo hexavalente en el acero inoxidable), radiación ultravioleta del arco, descargas eléctricas, quemaduras y lesiones oculares. Durante el tiempo que se trabaja con el arco, una célula robotizada aporta al operario el mismo nivel de protección que la automatización ofrece al resto del sector…
5 arquitecturas de sistemas de soldadura robotizada habituales en los talleres modernos
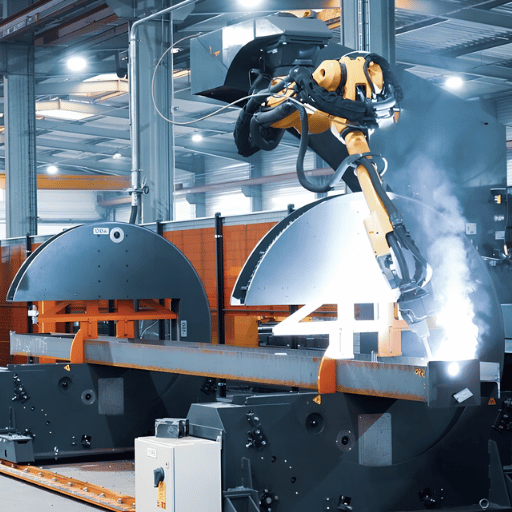 La seguridad está estrechamente vinculada a las mejoras continuas y a la capacidad de producción, aunque no siempre de la manera adecuada, sobre todo en Estados Unidos, donde continúa el debate sobre las normas de seguridad de los cobots. OSHA clasifica los robots industriales por separado según el tipo de estructura y el tipo de colaboración. La Unión Internacional de Robots ofrece otra clasificación basada en el tipo de equipo. A continuación se describen cinco tipos de estructuras que suelen fabricar las grandes empresas en 2026; abarcan distintos tipos de estructura y colaboración de OSHA, en lugar de resumirlos.
| Tipo de arquitectura | Nivel (clase de volumen) | Alcance / envergadura | Velocidad | Precio habitual (USD) | Aplicación más adecuada |
|---|---|---|---|---|---|
| Montado sobre carril | Alto volumen | Carril de 6–24 m; alcance del robot de 1.850–2.050 mm | 40–120 cm/min | $38K–$65K por robot | Vigas largas y refuerzos repetitivos en perfiles H |
| En voladizo | Alto volumen | Alcance de 2.050 mm y carril personalizable | 50–150 cm/min | $46K–$50K | Conjuntos de chapas variadas y placas de diafragma |
| Pórtico | Aplicaciones especiales de gran envergadura | Envergadura de hasta 5.000 mm | Escaneado lineal 3D y reconstrucción a partir de nubes de puntos | $77K–$80K | Vigas cajón para puentes y líneas de paneles de astillero |
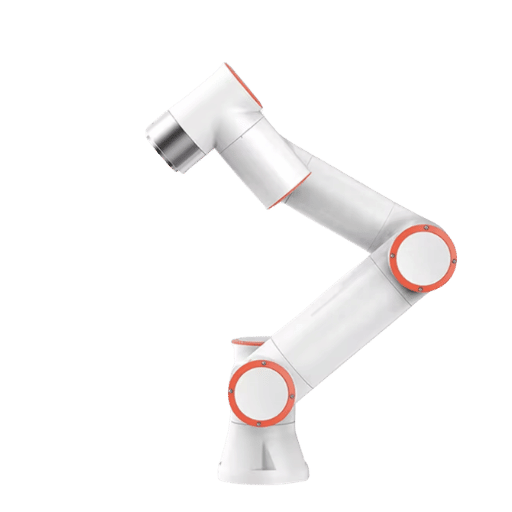
| Cobot (colaborativo) | Nivel de entrada para una variedad media de trabajos | Portátil para una sola persona y con base magnética | Programación guiada moviendo el brazo | $10K–$20K | Espacios confinados de astillero y talleres con variedad media de trabajos |
| Célula en estación de trabajo | Nivel de gran volumen y baja variedad | Envolvente fija, brazo hueco, IP54 | Alta precisión de repetición | $22K–$30K | Trabajos de carrocería en blanco con bajo volumen y gran variedad |
| Plataforma robótica móvil | Nivel de trabajo sobre el terreno o in situ | Chasis sobre orugas o ruedas con brazo integrado | Variable; 30–80 cm/min en cordones largos | $45K–$120K | Soldaduras de campo en tuberías y reparación in situ de cubas grandes |
| Célula especializada de soldadura láser | Nivel de precisión | Pórtico fijo con cabezal láser de fibra | 100–500 cm/min en cordones sobre chapas finas | $120K–$280K | Acero inoxidable y aluminio de calibre fino con baja deformación |
| Célula de línea de soldadura por puntos | Nivel de producción para automoción | Línea fija con varios robots y sin posicionador | Ciclo de ~60 segundos por carrocería | $200K–$1M+ por línea | Carrocerías en blanco y subconjuntos de chasis |
| Línea de doble célula con varios robots | Nivel de producción a escala industrial | Posicionador compartido con dos robots que trabajan de forma coordinada | Capacidad de producción 2× la de un robot individual en piezas adecuadas | $140K–$260K | Conjuntos de chapas gruesas y líneas de cubas para transformadores |
Matriz de 9 tipos de arquitecturas de células de soldadura: los intervalos de precios corresponden a un robot de 6 ejes, una fuente de alimentación y utillaje de fijación estándar; la visión, la programación offline y el utillaje personalizado suelen presupuestarse por separado.
Las normas de seguridad de los robots forman parte de las especificaciones; no son opcionales
Todas las arquitecturas de la lista están sujetas simultáneamente a 4 normas de seguridad que se solapan. La revisión de 2025 de ANSI/RIA R15.06 establece las bases de la seguridad de los robots industriales en EE. UU. ISO 10218, en sus partes 1 y 2, detalla el diseño seguro de ingeniería para la integración de robots industriales. ISO/TS 15066 establece límites específicos de potencia y fuerza para los cobots. ISO 9283 se aplica a la medición del rendimiento y la repetibilidad (promedio de 0,04 mm en robots montados sobre un carril de 1 m). Un autobús de batalla que ofrece un modelo de robot y se limita a citar las normas de seguridad que cumple, de forma independiente o retroactiva, pasa por alto detalles esenciales; el coste de adaptar el sistema para cumplirlas más adelante puede ser considerablemente alto. Aun así, queda muy por debajo del coste de adquirir equipos conformes desde el principio e integrar la infraestructura necesaria en el sistema inicial.Fabricación soldada manual frente a robotizada: comparación directa con la realidad
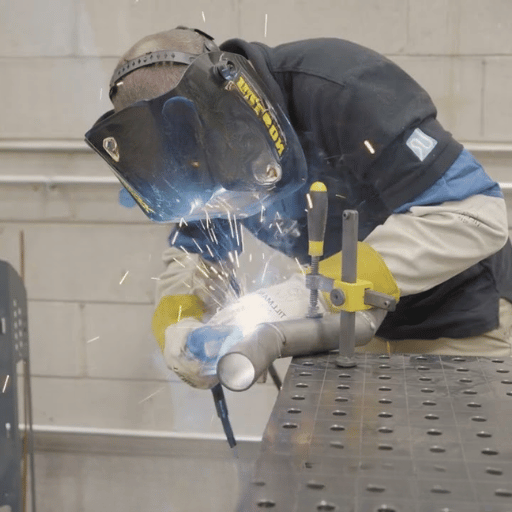 Sobre el papel, la justificación para automatizar parece clara, pero la realidad cotidiana es más compleja.
| Aspecto | Puesto de soldadura manual | Célula de soldadura robotizada |
|---|---|---|
| Velocidad de desplazamiento (cordón de ángulo habitual) | 20–25 cm/min | 40–150 cm/min, según la arquitectura |
| Aceptación a la primera pasada | 85 % habitual; disminuye al final del turno | >98 % con seguimiento de la junta y una secuencia de pasadas programada (mediciones de campo de Zhouxiang) |
| Consumo de hilo de soldadura | Valor de referencia (se excede el tamaño del lado del cordón al final del turno) | Entre un 10–18 % menos en instalaciones reales (tamaño uniforme del lado del cordón) |
| Consumo de gas de protección | Valor de referencia | Entre un 15–25 % menos por metro de soldadura (intervalo medido sobre el terreno) |
| Personal por célula | 2–3 soldadores por turno | 1 operario a cargo de 1–2 células |
| Plazo de recuperación de la inversión declarado (acero estructural) | — | 12–18 meses, condicionado a la adecuación de la célula de trabajo |
📐 Nota de ingeniería: casos reales (instalaciones de Zhouxiang)
- Planta de fabricación de perfiles H en Asia occidental: producción de 2 robots sobre carril de 800 t/mes de perfiles H, aumento de producción del +65 % y aceptación de la primera pieza del 98,5 %-100 %, conversión de 6 soldadores en 4+ operarios y recuperación de la inversión en 14 meses.
- Planchas tubulares para calderas de carbón de Henan, serie 358: 280 juntas de tubo a colector por colector; posicionador giratorio con seguimiento de la junta mediante el arco,112 juntas por turno, reducción de la tasa de rechazos RT del 9 % al 1,8 % y recuperación de la inversión en 18 meses con una capacidad de producción de 3.2.
- Fábrica de transformadores en Jiangsu, junta de cuba de 110/220 k V: ciclo manual de 14 horas frente a ciclo robotizado de 6 horas; reducción de la tasa de deformación del 30 % al 5 % de las unidades.
Dudábamos del sistema sin programación mediante enseñanza: nuestra anterior iniciativa de automatización requería un programador dedicado. Con los robots de Zhouxiang, nuestros operarios cargaban modelos de Tekla y ponían la producción en marcha el 4.º día de formación. — Responsable de operaciones, planta de fabricación del sudeste asiático (referencia de instalación de Zhouxiang)
5 problemas habituales de la fabricación soldada (y cómo los resuelve realmente la robótica)
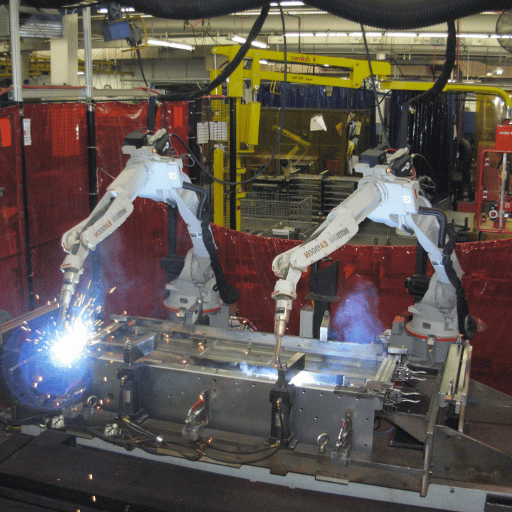 La soldadura robotizada resuelve algunos de los problemas persistentes de la fabricación con gran eficacia. Otros siguen sin resolverse, y ocultar esas limitaciones —que los talleres deben abordar por separado en muchos frentes— es una forma de perder dinero en proyectos de automatización.
| Problema | Solución manual | Solución robotizada (y limitación real) |
|---|---|---|
| Escasez y rotación de soldadores | Horas extra, soldadores contratados y formación de nuevos profesionales | Un operario gestiona 1–2 células. Límite: sigue haciendo falta un soldador cualificado para el ajuste, la resolución de problemas con los útiles de fijación y la interpretación de códigos. |
| Variación del tamaño del lado del cordón durante un turno de 8 horas | El soldador aplica un 15–25 % de más para compensarlo | Precisión robotizada de ±0,5 mm con seguimiento de la junta. Límite: solo en piezas que cumplen las tolerancias previas. |
| Deformación térmica en varias pasadas sobre chapas gruesas | Secuencia de pasadas ajustada manualmente y enderezado con llama tras la soldadura | Secuencia programada y control repetible de la temperatura entre pasadas. Límite: la ingeniería WPS/PQR sigue siendo necesaria desde el principio. |
| Cuello de botella de programación | 4–8 horas de programación con consola de enseñanza por viga | Sin programación mediante enseñanza: 10 minutos a partir del modelo de Tekla. Límite: la incorporación de productos nuevos sigue requiriendo un programador. |
| Tolerancia de ajuste | Se admite una separación de ±5 mm; ajuste manual sobre la marcha | Los robots exigen ±1,5 mm: el corte y el montaje previos deben ajustarse para cumplir esa tolerancia. Es el aspecto que más se suele pasar por alto en las listas de comprobación de viabilidad de la automatización. |
Mapa de soluciones de automatización para 5 problemas: capturas de pantalla y otras limitaciones del informe del taller de KC Robotics, las listas de riesgos de seguridad de OSHA y los informes de r/Welding
La tolerancia de ajuste es el aspecto que los talleres pasan por alto con más facilidad. Los participantes de r/Welding debaten los proyectos de automatización y llegan una y otra vez a la misma conclusión: «los robots repetirán lo que se les indique; cualquier variación los matará». Un taller que puntea piezas con una separación de 5 mm no empezará a trabajar de repente con 1,5 mm al instalar un robot. Las tolerancias de corte, marcado de chapas, útiles de fijación y montaje deben reducirse a la vez. La automatización acelera otra inversión en calidad de los procesos previos. Cuando la preparación previa incluye caras de acoplamiento mecanizadas o elementos de posicionamiento, el mecanizado CNC de precisión de Zhenling sirve como referencia para obtener las tolerancias especificadas en el plano antes de introducir las piezas en la célula de soldadura. Esto suele costar más que el robot.Trayectoria profesional en la fabricación soldada
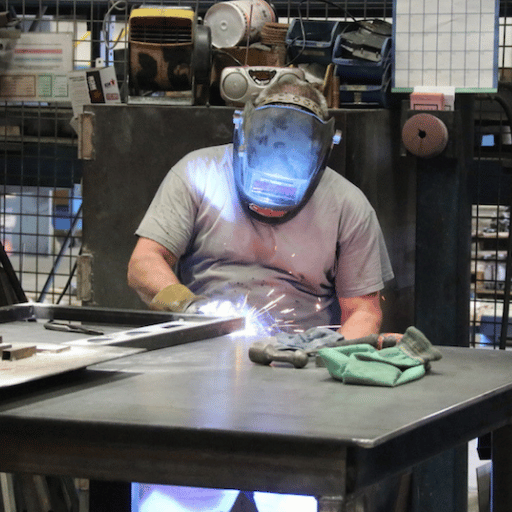 Para quienes estén leyendo esto y comparen un oficio con los estudios universitarios, las cifras son concretas. La BLS indica que, en mayo de 2024, el salario mediano de soldadores, cortadores, estañadores y brasadores era de $51.000 al año ($24,52 por hora); para acceder al puesto se exige el título de educación secundaria y una formación en el puesto de duración moderada. El 10 % con los salarios más bajos cobró menos de $38.130; el 10 % con los más altos, más de $75,850. Los contratistas de oficios especializados ofrecieron el salario mediano más alto: $57,310.
¿Pueden ganar $100.000 al año los soldadores?
Es posible, pero no es lo habitual. El umbral del decil superior de BLS se sitúa en $75.850 para el perfil de soldadores, cortadores, estañadores y brasadores. Los salarios de seis cifras se concentran en la soldadura de tuberías, la soldadura submarina, los trabajos en astilleros militares con habilitación de seguridad y los trabajos itinerantes en plataformas; suelen incluir muchas horas extra, desplazamientos o complementos por peligrosidad. A modo de comparación, AWS Foundation sitúa en $55.600 el salario mediano nacional para su ámbito más amplio de 6 ocupaciones de profesionales de la soldadura.¿Cuánto cobran los soldadores-fabricantes?
Los fabricantes de estructuras metálicas y ajustadores pertenecen a una ocupación distinta de BLS y sus salarios suelen quedar ligeramente por debajo del salario mediano de los soldadores. Los operadores de máquinas de soldadura, estañado y brasado —quienes manejan células robotizadas y automatizadas— pertenecen a otra categoría. La tendencia para la próxima década favorece la cualificación como operador de máquinas: BLS prevé aproximadamente 45.600 vacantes anuales para soldadores, cortadores, estañadores y brasadores hasta 2034, la mayoría por jubilaciones y cambios de empleo. Cada vez más talleres buscan candidatos capaces de supervisar tanto el trabajo con el arco como una célula robotizada.La fabricación soldada en 2026 y más adelante: 5 fuerzas que transforman el sector
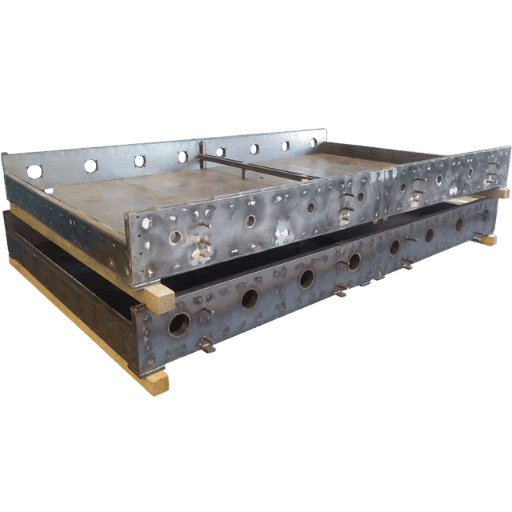 Los próximos 24 meses no dibujan una trayectoria de crecimiento uniforme. El panorama macroeconómico está marcado por la demografía de la mano de obra, los ciclos regionales de inversión y una tecnología de automatización que madura lentamente; a veces, estos factores tiran en direcciones opuestas.
- La brecha de mano de obra se agrava, no se reduce. La BLS prevé unas 45.600 vacantes anuales para soldadores, cortadores, soldadores blandos y brasadores hasta 2034: se deberán principalmente a quienes abandonen el oficio o se jubilen, no a una expansión general del sector. La AWS Foundation prevé 320.500 vacantes hasta 2029, según su marco de 6 ocupaciones profesionales de la soldadura. Ambas perspectivas dibujan la misma forma de U, y los datos por grupos de edad de la AWS Foundation muestran que ya hay más de 157.000 profesionales de la soldadura en el grupo de 55 años o más. Para el Q4 de 2026, la mayoría de los fabricantes estadounidenses de chapa metálica estarán presupuestando trabajos ante la posibilidad de que dos de sus soldadores actuales se marchen definitivamente en los próximos 18 meses.
- La instalación de robots se mantiene estable a escala mundial, pero disminuye en algunas regiones. World Robotics 2025 de IFR estima que en 2024 se instalaron 542.000 robots industriales en todo el mundo, con un parque mundial instalado no planificado de 4,66m. Sin embargo, las implantaciones regionales cayeron un 10 % y las de EE. UU. un 9 % en 2024, mientras crecía el parque mundial. El crecimiento actual responde a un patrón cíclico y regional, no universal: interprete la debilidad de la demanda en EE. UU. en 2024 como una cuestión de calendario, no como un cambio de tendencia.
- El seguimiento de la junta mediante AI y visión artificial 3D elimina la barrera de la programación. Los sistemas de última generación que no requieren enseñanza y la conversión a planos de trabajos existentes a partir de nubes de puntos hacen viable la soldadura sin planos para los talleres que nunca habían generado antes una réplica 3D. Casi 3 años de trabajo en el marco informado por la física y basado en modelos físicos de PMC NCBI, publicado en 2024, presagian la próxima ola de automatización: soldadura adaptativa, en proceso y en bucle cerrado, con control de parámetros durante el arco de soldadura, en lugar de una inspección posterior offline. Cabe esperar que esto madure en entornos de investigación y sistemas comerciales piloto durante los próximos 18 meses antes de llegar plenamente al mercado de la automatización de la soldadura de gama media.
- La demanda de acero estructural aumenta al ritmo de los ciclos de inversión en infraestructuras. Las señales del volumen de búsquedas de «fabricación de estructuras de acero estructural» aumentaron aproximadamente un 86 % en los últimos 6 meses: es una señal de tendencia, no una cifra exacta, pero coincide con las recientes asignaciones de fondos de la ley de infraestructuras de EE. UU. y los programas de construcción ecológica de la UE. Los fabricantes de acero estructural que estén considerando ampliar su capacidad deberían empezar a planificar para un repunte de la demanda que llegará mucho antes de que sea necesario cerrar la brecha de mano de obra que afecta a toda la sociedad.
- Los cobots impulsan la adopción en el mercado medio. Una célula de soldadura con cobot por menos de $50K, que se instala en 60 días y durante mucho tiempo se consideró demasiado pequeña para cualquier taller, empieza a ser habitual en empresas de 50 personas o menos. Junto con los avances de ABB en cobots en 2026 y las aplicaciones implantadas observadas por el autor, las señales de demanda de los fabricantes medianos que buscan su primer cobot de soldadura son abrumadoras: su objetivo inicial es aumentar la productividad en un 20 % o más, no en un 50 %. Para 2028, los talleres sin ningún tipo de automatización serán extremadamente raros en los trabajos con acero estructural y recipientes a presión.
Perspectiva de las 5 fuerzas que reconfiguran el sector en 2026: señal sintética y compuesta basada en datos de mano de obra de AWS Foundation, datos del parque y las instalaciones de IFR World Robotics 2025, proyecciones ocupacionales de BLS, normas de NIST para cobots e implantaciones sobre el terreno observadas en más de 30 países de exportación.
Cómo elegir su primera inversión en soldadura robotizada: marco de decisión de 5 pasos
 Para los talleres que ya tienen claro que deben plantearse la automatización, la pregunta deja de ser si hacerlo y pasa a ser qué elegir. Esta metodología de 5 pasos sintetiza, línea por línea, el patrón general de compra de maquinaria observado en las implantaciones de Zhouxiang y se ajusta exactamente a la antigüedad de los informes sobre fallos del sector.
Marco de adquisición de 5 pasos
Para los fabricantes de acero estructural que nos leen, la siguiente cuestión inmediata es cómo se integran las células sobre carril y en voladizo con las secciones de sus vigas y la distribución del taller. La sección de Zhouxiang sobre opciones de soldadura robotizada para acero estructural ofrece las especificaciones de ambos sistemas en cuanto a alcance, carga útil y longitud del carril. Para los talleres que procesan conjuntos de tuberías junto con la fabricación estructural, el informe de automatización de la soldadura de tuberías, que analiza los métodos GMAW robotizado, orbital y manual, amplía la información sobre el segmento de las tuberías a presión.
- Calcule el volumen. Cuente el volumen mensual de piezas idénticas con las mismas juntas soldadas y determine qué porcentaje de sus 5 principales aparece con el mismo patrón cada mes. Por debajo de 100 piezas al mes por familia, la soldadura automatizada no suele ofrecer un ROI positivo. Por encima de 200, siempre que las juntas puedan orientarse y configurarse para el robot.
- Auditoría de repetición de juntas. Prepare una tabla de cada pieza de gran volumen que indique el número de componentes y las juntas de soldadura (longitud del cordón de ángulo, posición y configuración de las capas). Los robots son competitivos en cordones de ángulo largos y horizontales, mientras que las pasadas de raíz críticas en tuberías fuera de posición suelen seguir haciéndose manualmente.
- Auditoría de la distribución de la planta. Mida la superficie libre, el acceso de las grúas y la capacidad para preparar las piezas. Los sistemas sobre carril requieren entre 6-24 m de carril recto; los sistemas en voladizo y de pórtico necesitan espacio libre en altura. Los cobots pueden trabajar en línea o fuera de línea gracias a su anclaje con base magnética, por lo que son la solución lógica para talleres que no pueden destinar espacio en planta por limitaciones logísticas.
- Auditoría de costes laborales. Calcule el coste laboral total de los soldadores actuales en los turnos habilitados para soldadura. Una célula robotizada suele sustituir a 3-4 soldadores manuales en dos turnos. Con un coste total de $25-$40/hour en Norteamérica o Europa, esto equivale a $80.000–$150.000 de coste laboral anual: el dato que debe utilizarse para calcular el ROI, no el precio del robot.
- Alcance del proyecto piloto. Seleccione una sola familia de piezas y una célula de soldadura. Evite la tentación de automatizar toda la planta a la vez. Las implantaciones de automatización más sencillas suelen empezar con una única célula; después, se ajustan las tolerancias de corte y fijación previas al proceso antes de ampliar el alcance, normalmente entre 6 y 12 meses después del primer arco.
Preguntas frecuentes sobre la fabricación mediante soldadura
P: ¿A qué se dedica un fabricante de estructuras metálicas en su día a día?
Ver respuesta
Un fabricante de estructuras metálicas interpreta planos, distribuye y marca el trazado, corta las piezas a medida, dobla o conforma los elementos, los ensambla con puntos de soldadura, termina las soldaduras de las juntas y comprueba que se ajusten a las especificaciones de diseño. Las tareas varían según las operaciones concretas de cada taller: quienes trabajan con grandes volúmenes se centran más en la velocidad de soldadura, mientras que los talleres de fabricación por encargo se centran más en la experiencia en ajuste y montaje.
P: ¿La fabricación mediante soldadura ofrece buenas perspectivas profesionales en la era de la automatización?
Ver respuesta
Sí, para quienes estén dispuestos a incorporar a su trabajo de soldadura por arco manual las competencias necesarias para supervisar robots. BLS prevé unas ~45.600 nuevas vacantes anuales para soldadores, cortadores, soldadores blandos y brasadores entre 2019 y 2034, principalmente debido a las jubilaciones. Cada vez más fabricantes buscan candidatos que conozcan los conceptos de soldadura con antorcha y por arco y que también puedan supervisar una célula de soldadura robotizada. El riesgo para la carrera profesional es quedarse en tareas exclusivamente manuales que ahora pueden automatizarse, lo que limita las oportunidades de promoción y el potencial de ingresos.
P: ¿Cuánto dura la formación en fabricación mediante soldadura?
Ver respuesta
Las opciones van desde 6 a 18 meses para obtener un certificado de soldadura en una escuela técnica, 2 años para un título de grado medio en un centro universitario, 3 a 4 años para un aprendizaje que conduce a una acreditación de oficial y 4 años para una licenciatura en tecnología de ingeniería de soldadura. Los datos de AWS Foundation muestran que la escuela técnica es la vía más habitual para entrar en el oficio, con una matrícula media de programa inferior a $20,000. Los aprendizajes ofrecen un pequeño salario por hora desde el primer día y eliminan por completo el coste de la matrícula; los centros universitarios quedan en un punto intermedio en coste y duración. Los trabajadores que añaden competencias de supervisión de robots a su formación básica en soldadura suelen ganar entre un 15 y un 25 por ciento más que la mediana de BLS en un plazo de tres a cinco años trabajando en planta.
P: ¿Los robots sustituirán por completo a los soldadores?
Ver respuesta
No, según los datos actuales. BLS prevé un aumento del 2 % en las oportunidades de empleo para soldadores, cortadores, soldadores blandos y brasadores hasta 2034, una tendencia moderada pero positiva, dado que la elevada tasa de abandono por jubilación genera unas 45.600 nuevas vacantes al año. Los robots se encargan de las soldaduras monótonas; las personas siguen ocupándose del ajuste y montaje, la resolución de problemas con los útiles de fijación, la evaluación del cumplimiento de los códigos, la evaluación de las soldaduras y las tareas demasiado impredecibles para programarlas de forma rentable.
P: ¿Qué procesos de soldadura están más automatizados en la fabricación?
Ver respuesta
GMAW (MIG/MAG) predomina en los cordones de ángulo; GTAW (TIG) se utiliza para las pasadas de raíz críticas; la soldadura por puntos por resistencia domina en la carrocería de los automóviles.
P: ¿Cómo pueden los pequeños talleres de fabricación adoptar la soldadura robotizada sin una gran inversión de capital?
Ver respuesta
Los cobots de soldadura son la opción más práctica para empezar: los sistemas por menos de $50K, con soportes magnéticos y controles de guiado manual, permiten que un taller de 20 trabajadores pruebe la automatización en uno de los numerosos volúmenes elegidos libremente. OSHA advierte de que el ROI depende de que la aplicación sea adecuada. Las mejores prácticas recomiendan una célula específica, una familia de piezas y un proceso previo de corte y ajuste optimizado antes de ampliar la escala.
Por qué hacemos seguimiento de estas cifras
Este informe de perspectivas para 2026 se basa en la experiencia de Zhouxiang en la implantación automática de soluciones para fabricantes de acero estructural, puentes, construcción naval y centrales eléctricas en más de 30 mercados de exportación, incluidas la planta siderúrgica del Sudeste Asiático, la chapa para tubos de caldera con licencia y las empresas proveedoras de transformadores que se mencionan aquí. Los intervalos de costes y las mejoras de rendimiento se basan en licitaciones reales y pruebas posteriores a la instalación, no en catálogos.
Referencias y fuentes
- Datos de AWS Welding Workforce — American Welding Society Foundation, 2025
- Manual de perspectivas ocupacionales de BLS — soldadores, cortadores, soldadores blandos y brasadores — U.S. Bureau of Labor Statistics
- BLS NAICS 332 — fabricación de productos metálicos manufacturados — U.S. Bureau of Labor Statistics
- World Robotics 2025 — International Federation of Robotics
- OSHA: soldadura, corte y brasado — temas de seguridad y salud — U.S. Occupational Safety and Health Administration
- NIST — robots colaborativos en la fabricación de alta variedad y bajo volumen — National Institute of Standards and Technology
- ANSI/RIA R15.06 (revisión de 2025) — Requisitos de seguridad para robots industriales y sistemas robóticos
- ISO 10218-1/2 — Requisitos de seguridad para robots y dispositivos robóticos; ISO/TS 15066 — Robots colaborativos
- ISO 9283:1998 — Criterios de rendimiento de robots industriales de manipulación; ISO 9001:2015 — Gestión de la calidad; ISO 3834 — Requisitos de calidad de la soldadura
- AWS D1.1 — Código de soldadura estructural para acero; EN 1090-2 — Ejecución de estructuras de acero
Artículos relacionados
- Soldadura robotizada de acero estructural: automatización de la soldadura de vigas — resumen de referencia sobre sistemas sobre carril y en voladizo para la fabricación de estructuras metálicas
- Automatización de la soldadura de tuberías: GMAW robotizado frente a soldadura orbital y manual — comparación de tres métodos para soldar conjuntos de tuberías con datos de casos
- Estación de soldadura robotizada sobre carril de suelo — especificaciones — detalles técnicos del sistema sobre carril
- Robot de soldadura en voladizo — especificaciones — sistema aéreo en voladizo para trabajos por lotes y de alta variedad
- Robot colaborativo de soldadura (cobot) — cobot portátil para trabajos in situ en astilleros y espacios reducidos
- Robot de soldadura para construcción naval — soluciones para paneles de casco, mamparos y conjuntos de cubierta

