Contacte con Zhouxiang

Extractor de humos de soldadura: tipos, dimensionamiento en CFM y guía de OSHA [2026]


Contenido
Mostrar
Qué contienen los humos de soldadura y por qué suponen un riesgo para la salud regulado
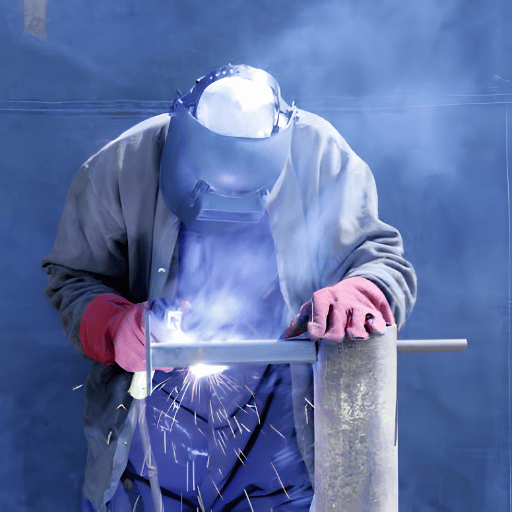 Los humos de soldadura no son una única sustancia química. Son una mezcla en aerosol, cuyas proporciones de determinados compuestos dependen del metal base, el hilo de aportación, el fundente, el gas de protección y los parámetros del proceso. Entre los componentes habituales figuran el óxido férrico, compuestos de manganeso, dióxido de silicio, fluoruros y, cuando se trabaja con acero inoxidable o aleaciones de alta resistencia, cromo hexavalente (Cr(VI)) y óxido de níquel.
La normativa es clara. La regulación de OSHA sobre ventilación se rige por 29 CFR 1910.252(c), que establece que «las concentraciones de humos deben mantenerse por debajo de los límites de exposición permisibles de OSHA (PELS) para cada sustancia peligrosa». El límite PEL de OSHA para los humos de manganeso es de 5mg/m (valor techo); el valor límite umbral (TLV) de ACGIH para los humos de soldadura es solo de 0.02mg/m como promedio ponderado en el tiempo (TWA), es decir, 250 veces más estricto. Para el cromo hexavalente, el nivel de actuación de OSHA es de 2.5g/m y el límite PEL es de 5g/m como TWA de 8 horas.
¿Son cancerígenos los humos de soldadura?
Sí. En 2017, la Agencia Internacional para la Investigación del Cáncer (IARC) clasificó los humos de soldadura en el Grupo 1, como carcinógeno confirmado para los seres humanos, principalmente por el aumento del riesgo de cáncer de pulmón. La exposición al manganeso durante la soldadura también se relaciona con el manganismo, un trastorno neurológico similar a la enfermedad de Parkinson. Incluso la soldadura de acero dulce emite manganeso en niveles que pueden superar el TLV de ACGIH en cuestión de segundos si la ventilación es insuficiente. En definitiva, un sistema de extracción de humos no es un lujo estético. Es una medida de control técnico prescrita por la jerarquía de controles de OSHA y puede tener consecuencias legales directas. En 2025, las multas de OSHA por infracciones graves aumentaron $16.550; las infracciones intencionadas o reiteradas pueden costar hasta $165,514.Tipos de extractores de humos de soldadura: portátiles, móviles, murales y centralizados
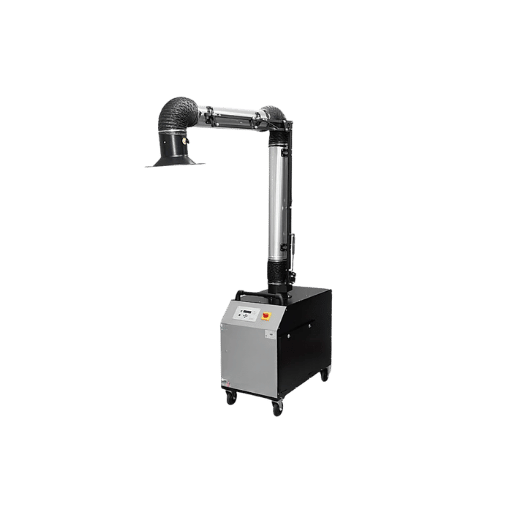 Hay cinco categorías de equipos de ventilación para soldadura, cada una adecuada para una de las cinco configuraciones habituales de taller. Elegir un extractor que encaje con el flujo de trabajo evita el error de dimensionamiento más frecuente: especificar de más un equipo portátil localizado para una estación fija de alta producción o sobredimensionar un sistema centralizado para un taller con dos zonas de trabajo.
1. Unidades portátiles (autónomas)
La oferta más amplia y habitual corresponde a los extractores portátiles de humos de soldadura, que integran el conjunto de filtros, el motor y el brazo de aspiración en un chasis con ruedas que se acerca hasta unos centímetros de la zona de soldadura. Los caudales habituales oscilan entre ³00 y 800CFM. Este diseño es adecuado para talleres con piezas de distintos tamaños y ubicaciones, y ofrece a las instalaciones pequeñas (con menos de cuatro estaciones de soldadura activas) la vía más rápida para cumplir la normativa. A menudo convive con equipos fijos en un mismo entorno de soldadura industrial.2. Carros móviles de extracción
Como alternativa de mayor capacidad al equipo portátil estándar, la unidad móvil de extracción incorpora un filtro de mayor volumen y un ventilador más potente, normalmente de 800–2.000 CFM. Es adecuada para talleres de acero estructural y chapa gruesa donde varios procesos se realizan en una zona común, pero el cabezal de soldadura se desplaza a lo largo de cordones extensos.³. Equipos de sobremesa
Equipos de bajo caudal (50-250 CFM), situados cerca de la superficie de trabajo para soldar en banco o trabajar con piezas pequeñas, componentes electrónicos, joyería, etc. No son para producción con MIG ni hilo tubular.4. Sistemas murales
Equipos fijos instalados en una pared o columna y conectados aguas arriba a un banco de filtros remoto. Ocupan poco espacio y son eficaces para puestos de trabajo de banco o procesos de soldadura automatizados con una trayectoria fija. El caudal habitual es de 500-1.500 CFM por brazo. En las zonas de soldadura de estructuras metálicas con útiles de fijación fijos, los brazos LEV murales conectados a un banco de filtros compartido son una solución habitual y rentable.5. Sistemas centralizados (aspiración central)
Sistemas de conductos diseñados desde cero que extraen grandes volúmenes de aire de varias estaciones y lo hacen pasar por un sistema de filtración compartido de gran capacidad. Cuando hay 10 o más puntos de soldadura, los sistemas de conductos a gran escala son la opción más económica por estación y permiten trabajar con el mayor caudal de CFM, pero su instalación y rentabilidad requieren conductos, ingeniería y diseño de vigas. Es la configuración más habitual en la fabricación de subconjuntos de automoción y en la industria aeroespacial de gran volumen. Consulte nuestro resumen sobre soldadura aeroespacial para obtener más información sobre las exigentes necesidades de filtración de alta pureza. Otra variante de estos equipos es la antorcha TIG con extracción, que aspira los humos hacia el mango de la antorcha, los aleja de la zona respiratoria del operario y los filtra. El caudal habitual es de 80-100CFM para las boquillas de extracción estándar y de 1³0-150CFM para los equipos de alta velocidad.9Captación en origen o dilución ambiental: cómo elegir el sistema LEV
¿Qué es la ventilación por extracción localizada en soldadura?
Otro subtipo que conviene mencionar es la pistola MIG con extracción: una antorcha de soldadura con un canal de aspiración integrado que capta los humos justo donde se generan. Las pistolas de extracción estándar tienen un caudal de 80–100 CFM; los modelos de alta velocidad alcanzan 130–150 CFM. Se explican en detalle en la Sección 5, dedicada a las aplicaciones en células robotizadas. En cambio, la ventilación por dilución introduce aire limpio en grandes volúmenes y lo mezcla con el aire contaminado para reducir la concentración media por debajo de los límites PEL. OSHA establece un mínimo de 2.000 CFM por soldador cuando este es el método de control predominante, como en salas generales de menos de 10.000 ft por soldador o con techos de 16ft de altura. En invierno, ese aire debe calentarse, lo que supone un coste operativo considerable. Las estimaciones y análisis independientes del sector calculan que ventilar aire acondicionado al exterior cuesta entre $2-$³ por CFM al año. Un sistema de dilución de 50.000 CFM en un taller de $100.000-$³00.000 podría suponer un gasto anual de varios cientos de miles en calefacción. Un sistema LEV con filtración que devuelve aire limpio al taller permite ahorrar más de la mitad de esos costes. A partir de los escasos datos publicados por la propia OSHA, parece que las medidas de control técnico más sencillas son la opción preferible: en las ubicaciones adecuadas, las campanas LEV solo necesitan entre 150-600CFM, según la distancia al arco, frente a los 2000 CFM por soldador que exige la dilución. Más importante aún, tanto NIOSH como CDC citan estudios de campo que muestran reducciones del 40-50 % o superiores en la exposición a partículas totales, manganeso y cromo hexavalente al utilizar LEV en lugar de recurrir únicamente a la dilución. Según OSHA 1910.252(c)(³)(i), la velocidad mínima del aire hacia la campana LEV debe ser de 100 fpm; coincide con la recomendación de ACGIH de 2010 (100-170fpm) en la zona de soldadura para operaciones sobre superficies abiertas.
Cuándo sigue siendo adecuada la ventilación por dilución:
brazo de extracción: es hora de mejorar el rendimiento. Para recorridos cortos, aplique esta regla sencilla: si puede situar un brazo o una pistola de extracción a 6-12in del arco, hágalo. La captación en origen es entre cinco y diez veces más eficiente que la dilución ambiental. Así se reduce el movimiento de aire, se consigue un espacio de trabajo más silencioso, se consume menos energía y se protege mejor al soldador.
- Naves grandes (>2000 ft 2 ), con el lateral orientado al sur abierto, techo alto (8 ft) y menos de 1 soldador por cada 10.000 ft 2
- Procesos que generan humos de toxicidad baja (p. ej., TIG de acero dulce en chapa fina)
- Medidas de control adicionales cuando la LEV no cubre todas las zonas de soldadura.
- Nunca como único sistema de control en aplicaciones con Cr(VI), acero inoxidable o altas concentraciones de manganeso.
Cómo dimensionar un extractor de humos de soldadura: CFM, ciclo de trabajo y número de estaciones
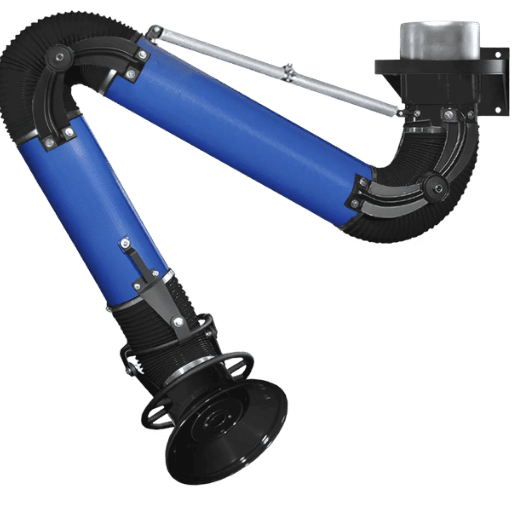 Las estadísticas del sector indican que más de la mitad de los sistemas de extracción de humos de soldadura no alcanzan el rendimiento previsto desde el primer día; con frecuencia, el motivo es un dimensionamiento incorrecto. El cálculo es sencillo cuando se entienden las tres variables que determinan el consumo de CFM: la necesidad de renovación del aire del espacio, la operación de soldadura y el ciclo de trabajo.
¿Cuántos CFM necesita un extractor de humos de soldadura?
Ventilación por dilución: OSHA establece un mínimo de 2,000CFM por soldador en espacios cerrados de menos de 10.000 ft por soldador, según OSHA 1910.252(c)(2)(ii). Si se utiliza extracción localizada, ese mínimo deja de aplicarse y la tabla LEV de 1910.252(c)(³)(i) indica que una campana bien situada solo necesita entre 150 y 600CFM, en función de la distancia. Para calcular el sistema de ventilación completo cuando hay varias estaciones, se puede partir del Manual de ventilación industrial de ACGIH y utilizar la siguiente ecuación:🔧 Fórmula de dimensionamiento con ³ variables
CFM totales = (volumen de la sala ACH 60) factor de proceso factor de diversidad
Variable 1: ACH (renovaciones de aire por hora) según los requisitos de ACGIH/OSHA:
- Soldadura ligera (MIG/TIG ocasional): 6 ACH
- Soldadura en producción habitual: 8–10 ACH
- Soldadura en producción intensiva: 12–15 ACH
- Producción intensiva, parámetros elevados o proceso robotizado: 15–20 ACH
Variable 2: factor de proceso (multiplicador de la tasa de generación de humos):
- TIG (GTAW): 0,8×
- MIG (GMAW, acero dulce): 1,0×
- MIG (parámetros elevados / acero inoxidable): 1.³×
- Hilo tubular (FCAW): 1,5×
- Electrodo revestido (SMAW): 1,4×
Variable 3: factor de diversidad (uso simultáneo de las estaciones):
- 2–3 estaciones: 0,9× | 4–6 estaciones: 0,8×
- 7–10 estaciones: 0,7× | 11+ estaciones: 0,6×
- Células robotizadas (funcionamiento continuo): 1,0× (sin reducción por diversidad)
- Volumen de la sala: 40 60 16 = 38.400 ft
- ACH: 12 (producción intensiva); CFM base = 38.400 12 60 = 7.680 CFM
- Factor de proceso FCAW: × 1.5 = 11.520 CFM
- Factor de diversidad para 5 estaciones: 0.8 = requisito total del sistema de 9.216 CFM
Extracción de humos en células de soldadura robotizada: cómo cambia el cálculo con la automatización
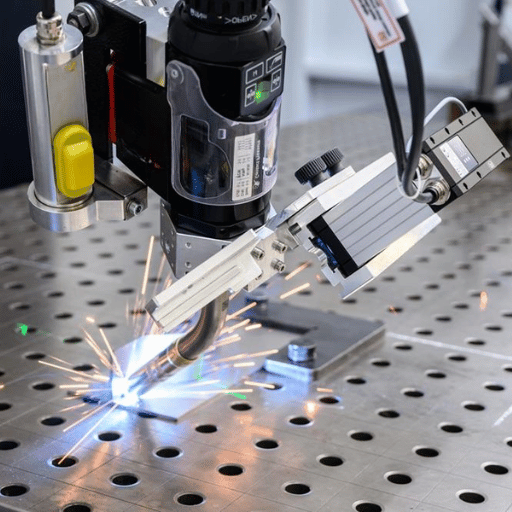 La soldadura robotizada cambia el cálculo de humos de formas que sorprenden a muchos compradores. La idea de que «el robot sustituye al soldador, así que las necesidades de ventilación no cambian» es errónea, y suele acabar en una inspección de higiene industrial desfavorable durante los seis primeros meses de funcionamiento de la célula.
Hay tres factores que elevan considerablemente el volumen de humos en una célula robotizada frente a una operación manual equivalente:
- Ciclo de trabajo: los soldadores manuales mantienen el arco activo entre el 20-40 % del tiempo (el resto se dedica a colocar las piezas, preparar el trabajo e inspeccionarlo). Las células de soldadura robotizada industrial suelen funcionar con ciclos de trabajo del 70-85 %, y en las líneas totalmente automatizadas el arco puede permanecer encendido durante horas.
- Velocidad de alimentación del hilo: normalmente, los robots se programan para utilizar velocidades de alimentación superiores a las de la soldadura manual, lo que genera más humos por unidad de tiempo.
- Configuración del recinto: las células robotizadas suelen estar cerradas o parcialmente cerradas por seguridad del personal. Esto concentra los humos en vez de dispersarlos y obliga al sistema de ventilación a extraerlos de un volumen de aire más reducido.
Extracción integrada en la antorcha o ventilación ambiental de un recinto sin captación localizada
En aplicaciones MIG y con hilo tubular robotizadas, la extracción integrada en la antorcha es el control inicial más eficaz. Las pistolas de extracción con un canal de aspiración integrado captan los humos justo donde se generan, antes de que pasen al aire del recinto. Los fabricantes de equipos de extracción afirman que los sistemas integrados en la antorcha, bien configurados, capturan en origen el 70-90 % de los humos, lo que reduce drásticamente la carga que debe gestionar la ventilación ambiental del recinto. Nota clave para la instalación: la unidad de extracción debe estar interbloqueada con el controlador del robot. Si el ventilador de extracción solo se pone en marcha cuando se abre la célula para cargar o descargar piezas, no funcionará durante el periodo de máxima generación de humos. El interbloqueo garantiza que la extracción esté activa mientras el arco esté encendido y, a menudo, durante un ciclo de purga de 30-60 segundos tras apagarlo, antes de que se abra la puerta de seguridad.🤖 Comprobación de humos en células robotizadas: protocolo de integración de 5 pasos
- Calcule el CFM de la célula con 15-20 ACH. Utilice la fórmula de dimensionamiento con 3 variables de la Sección4, con ACH= 18 para una célula robotizada de producción con GMAW o FCAW y factor de diversidad= 1.0 (sin reducción del caudal en funcionamiento continuo).
- Especifique la extracción integrada en la antorcha. Elija una antorcha de extracción con capacidad adecuada para la velocidad de alimentación del hilo de la célula de soldadura. Las pistolas MIG de extracción estándar funcionan a 80-100CFM. Hay modelos de mayor velocidad para intensidades más altas u otros trabajos con parámetros elevados: 130-150CFM. Compruebe que la antorcha admita la intensidad máxima y el dispositivo draft-gan.
- Incluya ventilación ambiental del recinto. Incluso con sistemas de captación montados en la antorcha, los recintos se benefician de la renovación ambiental del aire para controlar los humos residuales y las partículas de fondo. Compruebe que el CFM de captación en el recinto corresponda a 15-20 ACH para el volumen de este.
- Conecte el interbloqueo. Conecte la habilitación del sistema de extracción a la señal de arco activo del controlador del robot e incluya un relé temporizado de 45-sec para el ciclo de purga posterior al arco.
- Ponga en marcha el sistema con una prueba de humo. Una vez instalado, utilice tubos de humo para registrar los patrones de circulación del aire en la zona de soldadura y en las salidas de extracción del recinto; asegúrese de que todos los humos se dirijan al sistema de captación y no hacia la puerta de acceso del operario. Programe un muestreo del aire para higiene industrial durante los tres primeros meses de producción y, después, cada seis meses.
Tecnología de filtración: HEPA, MERV y cartuchos, y cuándo sustituirlos
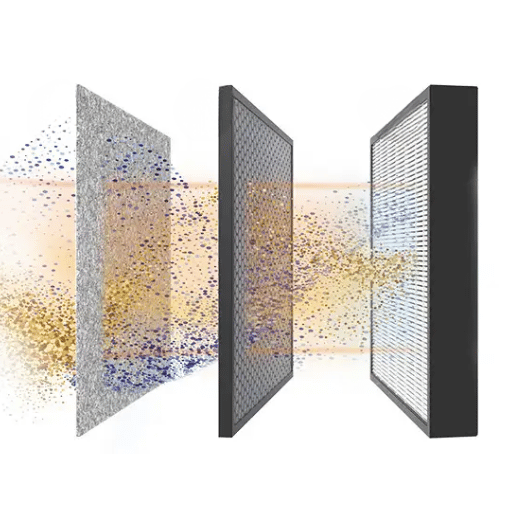 El conjunto de filtros determina los límites de conducción del aire del sistema y qué se expulsa realmente. Elegir una eficiencia de filtración incorrecta para el tipo de humos es una de las decisiones más costosas y menos evaluadas —si no la más costosa y menos evaluada— en el diseño de sistemas de ventilación.
Filtros HEPA (eficiencia del 99,97 % a 0,3 µm)
La filtración HEPA no es opcional en aplicaciones con acero inoxidable, aleaciones de cromo u otros materiales base que generan Cr (VI): es una obligación normativa. La norma de OSHA sobre cromo (VI) (29 CFR 1910.1026) exige aspiradores con filtro HEPA para la limpieza de superficies, y los especialistas en higiene industrial aplican este criterio al sistema de extracción de humos de referencia: si hay Cr (VI), el filtro HEPA no es solo una buena opción, sino un mínimo legal. Utilizar una unidad MERV-15 en recintos de soldadura de acero inoxidable puede acarrear sanciones normativas y responsabilidades por daños a la salud.Filtros de cartucho MERV 15–16
Para soldar acero dulce —con óxido de hierro, manganeso y los humos de soldadura habituales—, los filtros de cartucho plisados MERV-15 o MERV-16 ofrecen una mejor relación calidad-precio que los HEPA y una protección equivalente en una unidad más económica. Los filtros plisados tienen una superficie mucho mayor que los medios filtrantes sin plisar, lo que permite utilizar sistemas de autolimpieza por impulsos, habituales en los equipos de emisión de alta producción. Los filtros de cartucho autolimpiables prolongan considerablemente la vida útil de los filtros y reducen la frecuencia de los cambios manuales.Prefiltros y sistemas multietapa
La mayoría de los extractores de humos comerciales utilizan un diseño multietapa: un filtro primario grueso o separador ciclónico elimina las salpicaduras pesadas y las partículas grandes; una etapa secundaria MERV o HEPA captura los humos finos respirables; y una etapa opcional de carbón activado adsorbe el ozono y los óxidos de nitrógeno generados por el corte por plasma o la soldadura TIG del aluminio.Intervalos de sustitución de los filtros
En condiciones normales de producción, los filtros de cartucho suelen durar 6-12 meses antes de tener que sustituirlos, por ejemplo, al soldar acero dulce, con TIG o en otros entornos donde los humos son fáciles de filtrar. El uso en procesos FCAW de mayor volumen o en células robotizadas acortará ese plazo.Guía rápida para elegir filtros:
Las máquinas modernas equipadas con sistemas de control de presión diferencial indican de forma fiable la vida útil restante y avisan al personal de mantenimiento cuando la caída de presión en el conjunto de filtros supera el límite de diseño, en vez de basarse en el calendario o en las horas totales de funcionamiento. Los filtros obstruidos reducen el caudal de aire, aumentan la intensidad del motor y, quizá lo más importante, permiten que la contrapresión reduzca la velocidad de captación efectiva en la campana y deje inoperativo el sistema en su conjunto.
Acero dulce (MIG, FCAW, SMAW): filtro de cartucho MERV-15 rentable; puede tener limpieza automática o una fuente de aire externa.
Acero inoxidable y aleaciones con cromo: filtración HEPA exigida por OSHA 1910.1026.
Plasma y TIG en aluminio: HEPA más carbón activado para contaminantes gaseosos.
Extracción de humos de soldadura en 2025–2026: crecimiento del mercado, integración de AI y células robotizadas
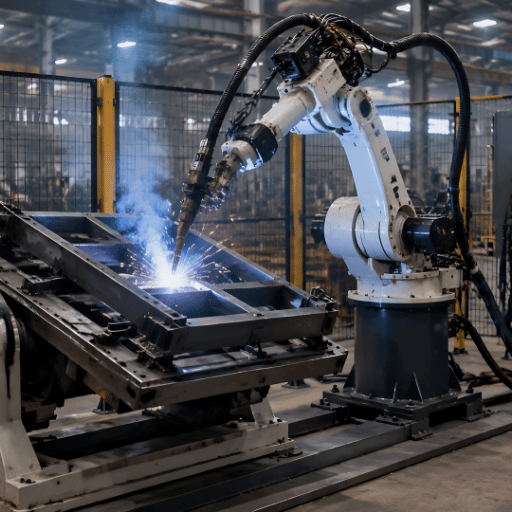 El mercado de la extracción de humos de soldadura crece muy por encima del sector de los equipos industriales en general. El análisis de GM Insights de 2025 situó el mercado mundial de los extractores de humos por encima de $2,7 billion, con una tasa de crecimiento anual compuesta prevista del 5,4 % through 2035. Se estima que los segmentos especializados de equipos de extracción de humos de soldadura alcanzarán los $4,55 billion en 2026 y se acercarán a los $6,29 billion a medida que la presión normativa y la adopción de la automatización aceleren las compras.
El crecimiento responde a dos tendencias convergentes. En primer lugar, la continua adopción de la soldadura robotizada en los sectores de la automoción, los equipos pesados y la fabricación de estructuras metálicas está convirtiendo la tecnología de extracción diseñada específicamente para células robotizadas en una categoría de rápido crecimiento: los investigadores del sector estiman una tasa de crecimiento anual compuesta del 8,1 % for robot weld fume extraction integration through 2034.
En segundo lugar, la demanda de equipos de extracción portátiles y móviles está aumentando con fuerza. Los datos de seguimiento del volumen de búsquedas de 2025 muestran que la demanda de «extractor portátil de humos» aumentó un 164 % between April and September 2025: una clara señal de que los talleres de fabricación prefieren cada vez más la extracción flexible en cada puesto frente a los sistemas centralizados fijos.
En el ámbito tecnológico, a principios de 2025 se empezaron a comercializar los primeros sistemas de control del caudal de aire basados en AI, que regulan en tiempo real la velocidad del ventilador de extracción según las señales de arco activo, la información de los sensores de humos y los datos de los parámetros de soldadura. Estos sistemas con variador de frecuencia (VFD) reducen el consumo energético durante los periodos de baja actividad y aumentan la capacidad de extracción al máximo cuando sube la intensidad del arco, lo que aborda el coste energético que históricamente ha frenado las mejoras en extracción en los talleres pequeños.
Para los fabricantes que evalúan células robotizadas, la convergencia entre el crecimiento de la soldadura robotizada y la tecnología de extracción diseñada específicamente para ella convierte el control de humos en un punto de integración estándar en el diseño de las células. Más información sobre los ensayos no destructivos de soldaduras y las consideraciones de aseguramiento de la calidad que complementan un entorno de célula robotizada bien diseñado.
Preguntas frecuentes: extractor de humos de soldadura
¿Qué diferencia hay entre un extractor de humos de soldadura y un ventilador de extracción de humos?
Un ventilador de extracción de humos mueve grandes volúmenes de aire por todo el edificio para diluir los contaminantes: no filtra el aire, solo lo desplaza. Un extractor de humos de soldadura capta los humos en el punto de generación o muy cerca de él, mediante un brazo de aspiración o una antorcha de extracción, los conduce por un conjunto de filtros (MERV-15, HEPA o de varias etapas) y después expulsa el aire filtrado al exterior o lo recircula en el taller. Las unidades de extracción con ventilación localizada son, con diferencia, las más eficientes por CFM para proteger a los trabajadores.
¿Exige OSHA el uso de un extractor de humos de soldadura?
OSHA 29 CFR 1910.252(c) exige que las concentraciones de humos de soldadura se mantengan por debajo de los límites de exposición permitidos. La ventilación por extracción localizada es la medida de control técnico preferente. Es obligatoria en espacios con menos de 10.000 cubic feet por soldador o con techos de menos de 16 ft., así como en cualquier trabajo de soldadura con acero inoxidable, plomo, cadmio, berilio o metales que contengan cromo, independientemente del tamaño de la sala.
¿A qué distancia del arco debe estar la campana de un extractor de humos de soldadura?
Según OSHA 1910.252(c)(3)(i), la campana debe mantener una velocidad de captura de al menos 100 ft por minuto en el punto donde se realiza la soldadura. En la práctica, para obtener la máxima eficiencia, los brazos de extracción deben colocarse a 4-6 inches del arco (se necesitan 150 CFM). Por cada pulgada adicional de distancia al arco, el caudal CFM necesario para mantener la velocidad de captura se multiplica por 4; un brazo situado a 12 inches del arco necesita 600 CFM, frente a los solo 150 CFM que requiere una posición a 4-6 inches.
¿Puedo usar un filtro MERV para soldar acero inoxidable?
No. La soldadura de acero inoxidable produce cromo hexavalente (Cr(VI)), un carcinógeno del Grupo 1 con un límite de exposición permisible de OSHA de 5 g/m. OSHA 1910.1026 exige filtración HEPA para la limpieza de superficies con Cr(VI), y la filtración HEPA es la solución estándar en los sistemas de extracción de humos de soldadura de acero inoxidable. El filtro MERV-15 por sí solo no ofrece garantías de protección frente al Cr(VI) y expone al empleador a responsabilidades normativas.
¿Las células de soldadura robotizada necesitan más extracción de humos que la soldadura manual?
Sí, y normalmente mucha más. Las células robotizadas suelen funcionar con ciclos de trabajo del 70-85 %, frente al 20-40 % de los soldadores manuales, y con una velocidad de alimentación del hilo mayor. En el sector se recomienda un valor de 15-20 ACH para una célula de soldadura robotizada, frente a 8-12 ACH para un puesto manual equivalente. Para evitar aplicar un factor de reducción por diversidad al cálculo de CFM, el robot debe funcionar de forma continua y no debe fatigar al trabajador de ninguna manera (por ejemplo, haciendo pausas o apagando el arco).
¿Con qué frecuencia deben sustituirse los filtros de los extractores de humos de soldadura?
En la soldadura de producción habitual de acero dulce, los filtros de cartucho suelen durar entre 6-12 meses. Con alambre tubular o soldadura robotizada, el plazo se reduce a entre 3-6 meses. Si se controla la presión diferencial, el indicador más fiable de que hay que sustituir la unidad es que la caída de presión supere el límite de diseño: el caudal de aire y la velocidad de captura dejarán de ser suficientes. Si el monitor de presión diferencial no se activa, utilice el calendario como referencia alternativa.
¿Para qué tipo de trabajo es más adecuado un extractor portátil de humos de soldadura?
Los extractores portátiles de humos de soldadura funcionan bien cuando los puestos cambian con frecuencia, por ejemplo, en un taller de fabricación por encargo, en talleres pequeños (con menos de 4 soldadores) y en trabajos de reparación en campo o fabricación en las instalaciones del cliente. Son menos adecuados para puestos fijos de producción de mayor volumen, donde un brazo montado en la pared o un sistema más centralizado ofrece una mejor relación coste-beneficio y una posición más uniforme de la antorcha con respecto al arco.

