
Contacte con Zhouxiang

Especificaciones rápidas: referencia de robots industriales de soldadura
| Alcance habitual (brazo articulado) | 0,6 – 4,0 m |
| Carga útil en la muñeca | 5 – 700 kg (según el modelo) |
| Repetibilidad de posición (según ISO 9283) | ±0.02 – ±0,08 mm |
| Configuración de ejes | 6 estándar / 7-9 en voladizo / +2 del posicionador |
| Procesos compatibles | GMAW (MIG), GTAW (TIG), FCAW, plasma, láser, híbrido láser-arco, por puntos, SAW |
| Ciclo de trabajo (célula industrial) | 70 – 95 % |
| Norma de seguridad aplicable | ISO 10218-1:2025 (robot) + ISO 10218-2:2025 (integración) |
Nota sobre el alcance: este artículo es el punto de partida para compradores interesados en la soldadura robotizada de trabajos pesados. Incluye enlaces a páginas de productos específicas y a comparativas más detalladas cuando están disponibles. Las cifras citadas incluyen sus fuentes; cuando los precios de los proveedores difieren mucho, indicamos intervalos y periodos de referencia.
Qué significa la soldadura industrial en 2026
 La soldadura industrial consiste en unir metales con altas tasas de deposición y conforme a códigos en entornos de fabricación: talleres de fabricación pesada, astilleros, plantas de automoción, fábricas de torres eólicas, fundiciones de recipientes a presión e instalaciones de tuberías. Se diferencia de la soldadura de aficionado o de reparación en tres aspectos importantes: la variedad de procesos (se utilizan seis o más procesos en una misma serie de trabajos, no solo GMAW), el volumen (cientos de metros de soldadura en una jornada laboral) y el cumplimiento normativo (procedimientos escritos —WPS, PQR— cualificados según normas como AWS D1.1, ASME Section IX o ISO 15614).
El alcance de esta actividad es amplio y sigue creciendo. En 2024 había 542.076 robots industriales en todo el mundo, según la International Federation of Robotics, que preveía que la cifra alcanzaría los 575.000 en 2025 y superaría los 700.000 anuales en 2028 (según la publicación World Robotics 2025). La soldadura sigue siendo una de las tres principales aplicaciones de esta tecnología, junto con la manipulación de materiales y el montaje.
El resumen ejecutivo de IFR indica que la automoción concentra el 23 % de las nuevas instalaciones y que crece el segmento de los metales y la maquinaria: una señal directa de dónde se está ampliando la capacidad de soldadura industrial.
El panorama de la soldadura industrial en 2026 se caracteriza por 3 factores: escasez estructural de soldadores, desarrollo avanzado de la población de robots de soldadura para todo tipo de combinaciones de piezas y un nuevo marco normativo de referencia, que incluye la reedición de ISO 10218-1 y 10218-2 en 2025. Analizamos estos factores a lo largo del resto de la guía.
Principales procesos de soldadura en la industria pesada
 En entornos industriales se utilizan habitualmente entre seis y ocho procesos, seleccionados según la geometría de la junta, el material, la posición y la tasa de deposición necesaria. A continuación se comparan los aspectos relevantes para las decisiones de producción.
| Proceso | Deposición habitual | Espesor más adecuado | Sectores habituales |
|---|---|---|---|
| GMAW / MIG | 1,5 – 4 kg/h | 1 – 25 mm | Automoción y fabricación general |
| FCAW (con protección de gas) | 3 – 12 kg/h | 6 – 75 mm | Acero estructural y construcción naval |
| GTAW / TIG | 0,5 – 1,5 kg/h | 0,5 – 10 mm | Aeronáutica, acero inoxidable y pasadas de raíz |
| SMAW / electrodo revestido | 0,8 – 3 kg/h | 3 – 50 mm | Soldadura en obra, tuberías y reparación |
| SAW (arco sumergido) | 10 – 25 kg/h | 10 – 100+ mm | Torres eólicas y recipientes a presión |
| Arco de plasma | 0,5 – 2 kg/h | 0,5 – 8 mm | Acero inoxidable y precisión en chapas finas |
| Soldadura por haz láser | 0,5 – 3 kg/h | 0,5 – 20 mm | Automoción, electrónica y trabajos de precisión |
| Híbrido láser-arco | 3 – 8 kg/h | 5 – 30 mm | Construcción naval, energía eólica y chapas gruesas |
¿Cuáles son los 4 tipos de soldadura?
Los cuatro procesos que más se citan en la formación profesional son MIG (GMAW), TIG (GTAW), electrodo revestido (SMAW) y tubular con núcleo de fundente (FCAW). Cubren la mayoría de las aplicaciones en obra y taller, pero en entornos industriales reales la lista incluye al menos ocho procesos, al sumarse el arco sumergido, el plasma, el haz láser y el híbrido láser-arco. La elección no es cuestión de preferencias: implica encontrar un equilibrio entre la tasa de deposición y la calidad, de acuerdo con el código de la junta. Una soldadura en ángulo de 30 mm en una brida de torre eólica no se hace con TIG, sino con arco sumergido o FCAW. Una pasada de raíz de 1,5 mm en acero inoxidable de calidad alimentaria no se hace con FCAW, sino con TIG o MIG pulsado. El proceso híbrido láser-arco merece un análisis más detenido porque ahora combina las ventajas de dos rangos de rendimiento. Una comparativa académica registró una eficiencia de fusión un 26 % superior con el proceso híbrido láser-MIG frente a la soldadura con láser único sobre acero. Se trata de una diferencia significativa que impulsa su adopción en líneas de paneles para construcción naval y en cordones longitudinales de torres eólicas.📐 Nota técnica: la deposición no lo es todo
Una tasa de deposición alta permite aumentar la velocidad de producción, pero aumenta el aporte térmico y la distorsión. Una soldadura de 4 pasadas y 50 mm por arco sumergido puede realizarse a 20 kg/hr, pero con un aporte térmico de 50-150 kJ/cm, aceptable dentro de los límites del acero al carbono normalizado y a menudo excesivo en aceros templados y revenidos o inoxidables. Antes de elegir el proceso con la mayor deposición, revise siempre el rango de aporte térmico de la WPS.
Soldadura manual frente a robotizada: cuándo compensa la automatización
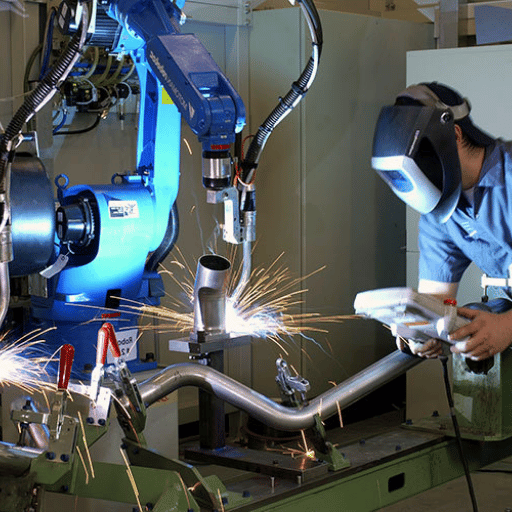 En 2026, la justificación empresarial para automatizar ya no se basa solo en la productividad, sino también en la disponibilidad de mano de obra. El análisis de la plantilla de Welding Digest de octubre de 2025, publicado por la American Welding Society, estima que en EE. UU. faltan aproximadamente 400.000 trabajadores en el sector de la soldadura, que más de 157.000 soldadores se acercan a la jubilación y que se necesitan 320.500 nuevos soldadores para 2029 para cubrir las bajas. La edad media de los soldadores ronda los 55 años, frente a los 42 de la población activa general de EE. UU. Para las empresas de fabricación, la pregunta ha pasado de «¿se amortizará la automatización?» a «¿podremos contratar el año que viene a los operarios que necesitamos?».
Aun así, cualquier decisión empresarial exige una justificación sólida, como muestra la siguiente matriz, que ayuda a determinar cuándo tiene más sentido implantar un programa de soldadura robotizada o totalmente automatizada.
✔ La soldadura robotizada compensa cuando
- Las horas anuales de soldadura por familia de piezas superan aproximadamente las 500 horas (un turno) o las 200 horas (2 turnos).
- La geometría de las piezas se repite entre lotes, incluso en lotes pequeños si varias familias de piezas pueden compartir los útiles de fijación.
- Las tolerancias de las juntas son más ajustadas de lo que pueden lograr, de media, incluso sus mejores soldadores manuales.
- La tasa de defectos detectados o el coste del retrabajo superan el promedio del 2-3 % observado en la línea.
- El salario total de un soldador, incluidas las prestaciones, supera la media regional y resulta difícil cubrir las vacantes de forma fiable.
⚠ La soldadura manual sigue siendo razonable cuando
- La producción anual es puntual o se trata realmente de trabajos a medida, de bajo volumen y con una gran variedad de piezas.
- Las limitaciones de acceso (trabajos elevados en las instalaciones del cliente, interior de recipientes) hacen inviable cualquier célula fija.
- La variación de las tolerancias de montaje supera la capacidad de compensación del seguimiento de la junta de la célula.
- El presupuesto de inversión no permite asumir un plazo de recuperación de la inversión de 12-24 meses.
- La plantilla de soldadores manuales es estable y cualificada, sin jubilaciones previstas.
¿Puede un mismo soldador ganar $100.000 al año?
La pregunta es relevante para calcular la automatización porque el coste de la mano de obra de soldadura es el principal factor que determina el ROI. Los soldadores industriales de primer nivel, certificados según AWS D1.1 y con experiencia en trabajos con equipos de perforación y paradas técnicas, pueden alcanzar $100.000+ anuales en los mercados de 2026, aunque el salario mediano de un soldador es muy inferior. Para planificar la producción, utilice un coste laboral total (salario + prestaciones + gastos generales + tiempo de inactividad) de $55-90 por hora. El ROI dependerá del extremo de ese intervalo que corresponda y de cuántas horas de soldadura manual sustituya la célula. Hay un matiz: la mayoría de los proyectos de automatización de la soldadura que fracasan no lo hacen por culpa del robot. Un análisis posterior de Daihen sobre instalaciones fallidas concluyó que el desplazamiento de las piezas durante la sujeción era el principal motivo del fracaso: los útiles de fijación, y no el control del arco, echaron por tierra los proyectos. Prevea una inversión en útiles de fijación equivalente a la del propio robot; no la deje para el final. Para un análisis más detallado de la dinámica de costes de la soldadura robotizada y manual, consulte nuestro análisis de costes de la soldadura robotizada frente a la manual y la guía para calcular el ROI de la soldadura robotizada.Sistemas de soldadura robotizada para trabajos pesados en fabricación
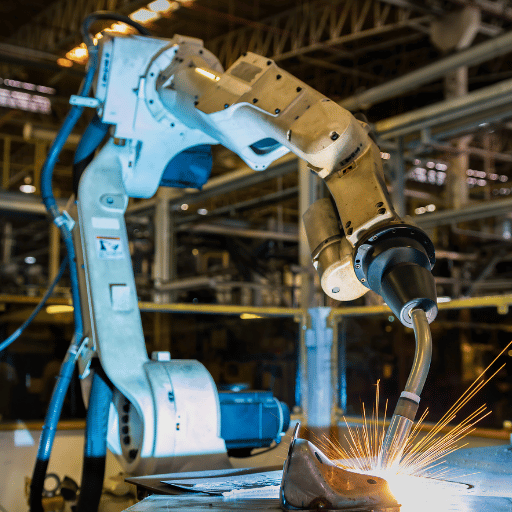 Un robot de soldadura para trabajos pesados no es un producto único, sino una familia de arquitecturas de célula, cada una adaptada a las dimensiones de las piezas y al entorno de producción. Seis arquitecturas cubren las necesidades de la mayoría de las aplicaciones industriales.
| Arquitectura | Dimensiones de las piezas | Sector habitual | Ventaja |
|---|---|---|---|
| Célula articulada de 6 ejes | ≤ 2 m × 2 m × 1,5 m | Automoción y fabricación general | Gran flexibilidad y tamaño compacto |
| Estación de trabajo con pórtico | Hasta 30 × 5 × 3 m | Construcción naval y recipientes a presión | Piezas grandes sin necesidad de girarlas |
| Voladizo (7/8/9 ejes) | Piezas largas que requieren gran alcance | Vigas de acero estructural | Mayor alcance y acceso por un solo lado |
| Estación sobre carril de suelo | Piezas largas (15-50 m) | Puentes, columnas y tuberías | Se desplaza a lo largo de la pieza |
| Robot móvil con AGV | Variable, sin célula fija | Talleres de fabricación y conjuntos grandes | Reubicable y flexible |
| Cobot de soldadura | Piezas ligeras, carga útil ≤ ~15 kg | Talleres pequeños y baja variedad de piezas | Fácil de programar y baja inversión inicial |
«La soldadura de estructuras metálicas con gran variedad de piezas y bajo volumen ya no supone un obstáculo para la automatización. Gracias a la programación offline y a las herramientas modernas de planificación de trayectorias, el coste de programación por pieza ha bajado lo suficiente como para que los lotes de una sola cifra resulten rentables». — Adaptado del análisis de AGT Robotics sobre los mitos de la automatización de estructuras de acero
⚠️ Los cobots no sustituyen a los robots de soldadura de estructuras metálicas para trabajos pesados
El argumento comercial de los cobots de soldadura —«hacen el mismo trabajo que un robot industrial y son más fáciles de programar»— no resiste los cálculos de carga útil aplicados a las estructuras metálicas. Una antorcha de soldadura con su conjunto de cables suele pesar entre 8 y 15 kg, antes de añadir los accesorios del proceso. Muchos cobots de soldadura tienen una carga útil máxima de ~15-20 kg o menos, por lo que apenas queda margen para sensores láser de seguimiento de la junta, campanas de gas o protectores antisalpicaduras. Si se añade el límite del ciclo de trabajo que imponen los cobots por motivos de seguridad en espacios compartidos, la soldadura de vigas estructurales —que exige un tiempo de arco activo del 70-95 % en pasadas de varios metros— queda fuera de sus capacidades. Los cobots siguen siendo adecuados para piezas pequeñas y talleres con poca variedad; no son la solución adecuada para una línea de vigas. Consulte nuestra comparativa de cobots y robots industriales para un análisis más detallado.
Aplicaciones por sector y selección de procesos
 La selección del proceso y del sistema varía mucho de un sector a otro, ya que cambian los códigos aplicables, la geometría de las juntas y el volumen de producción. A continuación se relacionan siete sectores con sus códigos principales, procesos habituales y arquitecturas de sistema más comunes.
| Sector | Código aplicable | Proceso principal | Sistema habitual |
|---|---|---|---|
| Acero estructural | AWS D1.1 | FCAW, GMAW | Voladizo o pórtico + 6 ejes |
| Construcción naval | AWS D3.6M / IACS | FCAW, híbrido láser-arco | Pórtico, línea de paneles |
| Energía eólica (torres) | IEC 61400-6 | SAW, FCAW | Columna y brazo + bancada de rodillos |
| Recipientes a presión | ASME Section IX | SAW, raíz GTAW + relleno FCAW | Columna y brazo + posicionador |
| Generación de energía | ASME B31.1 | GTAW, TIG con hilo caliente | Robot articulado + cabezal orbital |
| Automoción | AWS D8.6 / especificaciones OEM | Soldadura por puntos por resistencia, GMAW | Células de 6 ejes, gran volumen |
| Tuberías | API 1104 | GMAW (mecanizada), SMAW | Soldadura orbital tipo bug-on-band, AGV |
Especificaciones importantes de los sistemas de soldadura robotizada
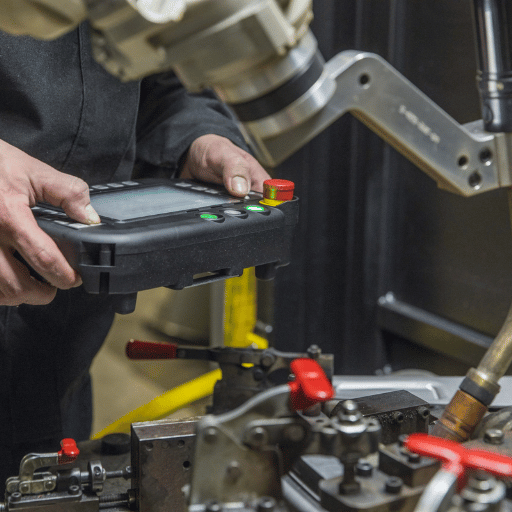 Para solicitar ofertas comparables es necesario especificar los parámetros adecuados. Los términos imprecisos —«rápido», «preciso», «flexible»— dan lugar a ofertas genéricas. Las medidas que se indican a continuación permiten comparar opciones en igualdad de condiciones.
- ✔Número de ejes. La configuración articulada estándar tiene 6 ejes. Un 7.º eje (carril lineal) amplía el alcance. El 8.º o 9.º eje suele añadir el movimiento sincronizado del posicionador con el robot para girar la pieza por completo bajo la antorcha.
- ✔Alcance. Entre 0.6 y 4,0 m para brazos articulados. Añada el alcance del posicionador o del carril para cubrir todas las dimensiones de trabajo. Solicite el alcance máximo hasta la punta de la antorcha de soldadura, no hasta la brida de la muñeca.
- ✔Carga útil en la muñeca. Especifique la masa de todo el conjunto del proceso —antorcha + cables + sensores + accesorios de la boquilla— y exija un margen del 30 % para las cargas dinámicas.
- ✔Repetibilidad según ISO 9283. Los modelos industriales declaran ±0.02 a ±0,08 mm a plena carga. Cualquier valor fuera de este intervalo debe examinarse con atención; si no se especifica «según ISO 9283», considérelo publicidad.
- ✔Ciclo de trabajo. Entre el 70-95 % en células industriales. Los cobots y los sistemas para espacios compartidos tienen un ciclo menor debido a los enclavamientos de seguridad.
- ✔Integración de sensores. Seguimiento láser de la junta, detección por contacto, detección a través del arco e identificación de piezas mediante visión artificial. El seguimiento láser es actualmente la solución estándar para piezas cuya variación en la preparación de la soldadura supera los 0,5 mm.
- ✔Método de programación. Consola de programación para piezas únicas y programación offline (OLP) para producción. La OLP es lo que hace rentable la producción de gran variedad y bajo volumen; consulte el análisis anterior de los mitos de AGT.
Costes, ROI y criterios de decisión para compradores
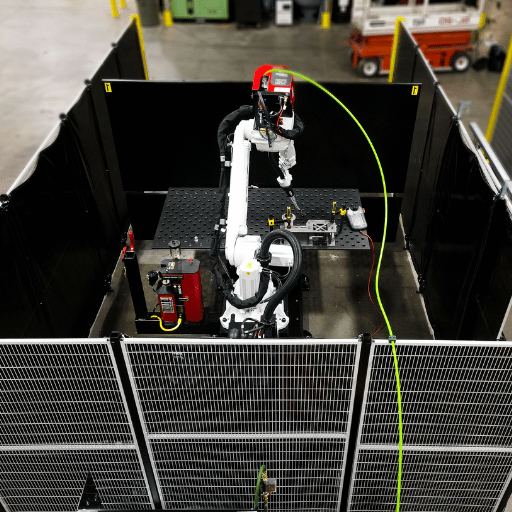
Los precios de mercado que se indican a continuación reflejan datos del sector de Q1 2026 y varían mucho según el alcance de la integración, los accesorios, los costes laborales regionales y la moneda. Considérelos referencias para planificar, no ofertas de solicitud de presupuesto.
¿Cuánto cuesta un robot industrial de soldadura?
El coste de los equipos se divide en tres niveles. Los paquetes básicos de cobots de soldadura cuestan a partir de $38.950, según las tarifas publicadas por SwitchWeld en 2025, y alcanzan unos $150.000 en las configuraciones de cobot de gama alta. Las células industriales de soldadura de 6 ejes completas suelen costar entre $150.000 y $400.000 con la integración incluida. Los sistemas integrados para trabajos pesados —con pórtico o voladizo, posicionador, extracción de humos, sensores y coordinación de varios robots— cuestan entre $400.000 y $1.000.000+. Para calcular el ROI de un proyecto, utilice la herramienta para estimar el coste de un robot de soldadura y la calculadora del ROI de la soldadura robotizada. Los periodos de recuperación de la inversión que declaran varios integradores (CLOOS, JagCo y evsint) se sitúan entre 12-22 meses con un turno y 8-14 meses con dos turnos para células completas. En las instalaciones con cobots se suelen indicar plazos de 6-18 meses cuando sustituyen mano de obra manual de coste elevado por hora.Marco de 3 umbrales para automatizar la soldadura industrial
Para un análisis más detallado de los factores que determinan el coste, consulte nuestro análisis del coste de los robots de soldadura.
En lugar de perseguir un único objetivo de recuperación de la inversión, evalúe tres umbrales independientes. Superar uno acerca a la automatización; superar dos o tres convierte la automatización en la opción de referencia más razonable.
- Umbral de volumen. Sume las horas de soldadura de cada familia de piezas en todas las referencias. Por encima de aproximadamente 500 h/año con un turno, la amortización de la célula empieza a compensar frente al coste de la mano de obra manual. Por encima de 1.500 h/año, se justifican los sistemas integrados para trabajos pesados.
- Umbral de complejidad. La repetición de la geometría —mismos tipos de juntas, espesores de chapa similares y montaje predecible— reduce el coste de automatización. Las piezas únicas con variaciones de montaje superiores a 2 mm elevan el coste de los útiles de fijación y pueden eliminar el ROI del robot.
- Umbral de escasez de mano de obra. Las vacantes de soldador que no consigue cubrir o la previsión de una oleada de jubilaciones que reduzca en más del 20 % la plantilla actual de soldadores en 24 meses hacen que la automatización pase de ser una decisión financiera a una estratégica.
Si se supera un umbral → pruebe un cobot o una célula individual. Dos umbrales → célula industrial completa. Los tres → sistema integrado para trabajos pesados.
Normas de seguridad y requisitos de formación de los operarios
 El marco normativo se actualizó en 2025. ISO 10218-1:2025 e ISO 10218-2:2025 se publicaron como una revisión sustancial de la norma de seguridad robótica, la primera revisión importante en más de diez años. Las células instaladas antes de 2025 deben revisarse conforme a estas nuevas reglas, y las instalaciones nuevas deberán cumplirlas. Estas normas abarcan los modos de funcionamiento colaborativo, las funciones de parada relacionadas con la seguridad y los límites de interfaz entre el robot y el efector final.
- ✔ISO 10218-1:2025 — diseño de seguridad del robot y medidas de protección
- ✔ISO 10218-2:2025 — seguridad de la integración y la puesta en marcha
- ✔OSHA 1910.252 — requisitos generales de soldadura (vigilancia contra incendios, ventilación y EPI)
- ✔Referencia a las normas de robótica de OSHA — remite a ANSI/ISO para los requisitos específicos de robots
- ✔ANSI Z49.1 — Seguridad en soldadura, corte y procesos afines (publicada por AWS)
- ✔ISO 15614 — cualificación de procedimientos de soldadura
📐 Nota técnica: formación de operarios en cinco pasos
Consulte también nuestro análisis detallado de las normas de seguridad para robots de soldadura.
- Fundamentos del proceso de soldadura (competencia existente; se confirma, no se vuelve a enseñar)
- Seguridad de la célula, bloqueo de las fuentes de energía y señalización de la consignación, reacción ante una parada de emergencia (2-4 horas, a cargo del proveedor)
- Programación con consola para enseñar la trayectoria y ajustar los parámetros (8-16 horas)
- Flujo de trabajo de programación offline y revisión de la simulación (16-32 horas)
- Control estadístico de procesos y análisis de las causas raíz de los defectos (continuo)
La soldadura industrial en 2026: cinco tendencias que transforman la fabricación
 En los próximos dos años se perfilan cinco cambios concretos, respaldados por el análisis de Pemamek sobre automatización de la soldadura en 2026, los datos de instalaciones de IFR y las previsiones de mano de obra de AWS mencionadas anteriormente.
- Soldadura adaptativa con AI y control en bucle cerrado. Aprendizaje automático que combina datos de sensores y ajusta en tiempo real la corriente, la tensión y la velocidad de avance según la geometría de la junta y sus condiciones. Reduce el retrabajo en piezas con variaciones de montaje y acelera la puesta en marcha de nuevas piezas. Su adopción práctica es desigual: el algoritmo es la parte fácil; calibrar el conjunto de sensores y el flujo de datos es lo complicado.
- Gemelos digitales, puesta en marcha virtual y pruebas remotas de aceptación en fábrica. Validación de trayectorias y análisis del tiempo de ciclo mediante una célula simulada antes de enviar el equipo físico. Reduce semanas la puesta en marcha en las instalaciones del cliente. Las pruebas FAT remotas ya son viables para equipos de proyecto que viajan por todo el mundo.
- El proceso híbrido láser-arco entra en la fabricación pesada. La ventaja del 26 % en eficiencia de fusión demostrada en estudios académicos se está aplicando a los cordones longitudinales de torres eólicas y a las líneas de paneles de astilleros. Se esperan nuevos competidores en 2027-2028, cuando se estabilicen los precios de los equipos láser.
- Modelos de servicio basados en datos: garantías de disponibilidad en lugar de venta de equipos. El mantenimiento predictivo, el diagnóstico remoto y las suscripciones a repuestos convierten la inversión en bienes de equipo en gastos operativos de gestión de activos. Se prevé que los contratos basados en resultados pasen de las cuentas estratégicas al mercado de empresas medianas en 2027.
- Mejora de las competencias: de soldador a operador de robots. La escasez de 400.000 trabajadores en EE. UU. y la necesidad prevista por AWS de 320.500 nuevos soldadores para 2029 impulsan este cambio. Los proveedores están invirtiendo en interfaces pensadas para operarios, plataformas digitales de formación y programas de certificación que parten de las competencias de los soldadores, en lugar de exigirles que se conviertan en programadores.
Preguntas frecuentes
P: ¿Qué es la soldadura industrial?
Ver respuesta
La soldadura industrial consiste en unir metales a escala de producción y conforme a códigos en sectores de fabricación pesada como la fabricación de estructuras metálicas, la construcción naval, la automoción, los recipientes a presión, la energía eólica, la generación de energía y las tuberías, mediante procedimientos cualificados y un aporte de material monitorizado.
P: ¿Cuáles son los principales procesos de soldadura industrial?
Ver respuesta
En un entorno industrial, los procesos habituales son GMAW (MIG), GTAW (TIG), FCAW (hilo tubular), SMAW (electrodo revestido), SAW (arco sumergido), soldadura por arco de plasma, soldadura por láser y soldadura híbrida por láser y arco. La elección depende del espesor de la junta, la posición, el material, la capacidad de producción requerida y la tabla de precalificación del código aplicable, no de las preferencias.
P: ¿Cuánto cuesta un robot industrial de soldadura en 2026?
Ver respuesta
Los paquetes básicos de cobot de soldadura parten de unos $38.950 y pueden alcanzar los $150.000 en las gamas superiores. Las células industriales completas de 6 ejes suelen costar entre $150.000 y $400.000. Los sistemas integrados de alta capacidad, con pórtico, posicionador, coordinación de varios robots y sensores, cuestan entre $400.000 y más de $1,000,000. Según los integradores, los plazos de recuperación de la inversión suelen situarse entre 12-22 meses con un turno y entre 8-14 meses con dos turnos.
P: ¿Qué diferencia hay entre la soldadura MIG y la TIG en aplicaciones industriales?
Ver respuesta
La soldadura MIG (GMAW) aporta 1.5-4kg/h mediante un hilo de alimentación continua y es la opción habitual para estructuras de acero al carbono y trabajos de automoción. La soldadura TIG (GTAW) aporta 0.5-1.5kg/h mediante un electrodo de tungsteno no consumible y se elige para secciones finas, equipos de acero inoxidable para alimentación y farmacia, aplicaciones aeroespaciales y pasadas de raíz, cuando el acabado visible de la soldadura y el control metalúrgico priman sobre la velocidad.
P: ¿La soldadura robotizada es más rápida que la soldadura manual?
Ver respuesta
La robótica supera sistemáticamente a la soldadura manual en tiempo de arco encendido: el ciclo de trabajo habitual de una célula es del 70-95 %, frente al 15-30 % de tiempo de arco en soldadura manual, y produce cordones con una geometría más uniforme. La capacidad de producción neta depende tanto del utillaje de fijación y del ciclo de carga de las piezas como del robot; por eso, la inversión en utillaje debe crecer al mismo ritmo que la del robot.
P: ¿Qué normas de seguridad se aplican a las células de soldadura industrial?
Ver respuesta
ISO 10218-1:2025 e ISO 10218-2:2025 regulan el diseño y la integración de robots. OSHA 1910.252 establece los requisitos generales de seguridad en soldadura, y OSHA remite a ANSI/ISO para los requisitos específicos de robots. ANSI Z49.1 abarca los humos, los incendios y los equipos de protección individual. ISO 15614 regula la cualificación de los procedimientos de soldadura.
P: ¿Puede un cobot sustituir a un robot de soldadura de alta capacidad para acero estructural?
Ver respuesta
No: la carga útil, el alcance y los límites del ciclo de trabajo descartan los cobots de soldadura habituales para soldar vigas estructurales. Una antorcha de soldadura con sus cables ya se aproxima a la carga útil de 15-20 kg del cobot, antes de añadir sensores. La seguridad en espacios de trabajo compartidos reduce el ciclo de trabajo efectivo por debajo del 70-95 % necesario para pasadas de varios metros. Los cobots siguen siendo adecuados para piezas pequeñas, talleres con poca variedad de productos y proyectos piloto; para el acero estructural se necesitan arquitecturas de pórtico, voladizo o carril de suelo.
P: ¿Qué es la soldadura híbrida por láser y arco?
Ver respuesta
Combina un láser y un arco (normalmente MIG) en un mismo baño de soldadura. El láser consigue una penetración profunda y estrecha; el arco rellena la parte superior y tolera las variaciones de ajuste gracias a su comportamiento metalúrgico. Esta combinación permite aumentar la velocidad de avance y reducir la zona afectada por el calor y, según un ensayo académico de IIETA, ofrece aproximadamente un 26 % más de eficiencia de fusión que la soldadura con láser único en acero.
Sobre este análisis
Esta guía reúne los fundamentos de la soldadura industrial con referencias actuales de 2026: los datos de instalaciones de IFR World Robotics 2025, las previsiones de empleo de AWS de octubre de 2025, las revisiones recién publicadas ISO 10218-1:2025 e ISO 10218-2:2025, y los análisis de campo de Pemamek, AGT Robotics y Daihen sobre los resultados de proyectos de automatización. Las cifras de costes citadas corresponden a referencias del sector del 1.er trimestre de 2026. El equipo de ingeniería de Zhouxiang ha revisado esta guía. Lleva más de treinta años fabricando equipos de soldadura para clientes de los sectores de las estructuras metálicas, la construcción naval y la energía.
Referencias y fuentes
- World Robotics 2025: demanda mundial de robots — International Federation of Robotics
- Resumen ejecutivo de IFR World Robotics 2025 (PDF) — International Federation of Robotics
- ¿Dónde están los soldadores? Welding Digest, octubre de 2025 — American Welding Society
- Datos de empleo en soldadura de AWS — American Welding Society
- ISO 10218-1:2025: requisitos de seguridad para robots, parte 1 — International Organization for Standardization
- ISO 10218-1:2025: seguridad de robots y dispositivos robóticos — American National Standards Institute
- Preguntas frecuentes sobre la actualización de ISO 10218 — Association for Advancing Automation (A3)
- 1910.252: requisitos generales de soldadura — U.S. Occupational Safety and Health Administration
- Referencia de normas de robótica — U.S. Occupational Safety and Health Administration
- Análisis de la soldadura híbrida TIG-MIG y su impacto en las propiedades mecánicas — International Information and Engineering Technology Association
- Tendencias que marcarán la automatización de la soldadura en 2026 — Pemamek
- 3 mitos sobre la soldadura robotizada en estructuras metálicas — AGT Robotics
- Por qué fracasan la mayoría de los proyectos de automatización de la soldadura — Daihen USA
Artículos relacionados
- Cobot de soldadura frente a robot industrial: comparación de carga útil, alcance y ciclo de trabajo
- Sistemas de soldadura automatizada: qué deben saber los compradores industriales
- Cómo elegir un robot de soldadura: guía de selección y dimensionamiento
- Principales fabricantes de robots de soldadura en 2026
- Programación de robots de soldadura: consola de programación frente a programación offline
- Calendario de mantenimiento de robots de soldadura y buenas prácticas

