Свяжитесь с Zhouxiang

Установка удаления сварочного аэрозоля: типы, расчёт CFM и руководство OSHA [2026]


Содержание
Показать
Состав сварочного аэрозоля и причины, по которым он опасен для здоровья
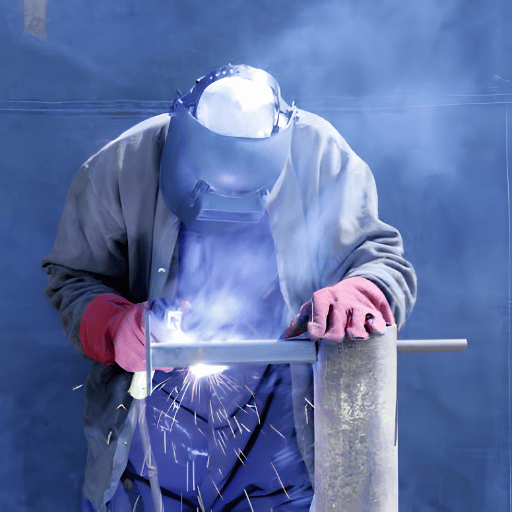 Сварочный аэрозоль — это не одно химическое вещество, а смесь аэрозольных частиц. Доля отдельных соединений зависит от основного металла, присадочной проволоки, флюса, защитного газа и параметров процесса. В состав аэрозоля обычно входят оксид железа, соединения марганца, диоксид кремния, фториды, а при сварке нержавеющей стали или высоколегированных материалов — также шестивалентный хром (Cr(VI)) и оксид никеля.
Нормативные требования однозначны. Требования OSHA к вентиляции установлены в 29 CFR 1910.252(c): «Концентрации аэрозолей должны поддерживаться ниже предельно допустимых уровней воздействия OSHA (PEL) для каждого опасного вещества». PEL OSHA для сварочного аэрозоля марганца составляет 5mg/m (пиковое значение); пороговое предельное значение (TLV) ACGIH для сварочного аэрозоля — всего 0.02mg/m в качестве средневзвешенного значения за рабочую смену (TWA), что в 250 раз строже. Для шестивалентного хрома пороговое значение OSHA составляет 2.5g/m, а PEL — 5g/m в качестве TWA за 8-часовую смену.
Вызывает ли сварочный аэрозоль рак?
Да. В 2017 году Международное агентство по изучению рака (IARC) отнесло сварочный аэрозоль к группе 1 — канцерогенам, вызывающим рак у человека. Основная причина — повышенный риск рака лёгких. Воздействие марганца при сварке также связывают с манганизмом — неврологическим расстройством, сходным с болезнью Паркинсона. Даже при сварке низкоуглеродистой стали уровень марганца может превысить TLV ACGIH в течение нескольких секунд после зажигания дуги, если вентиляция недостаточна. Итак, система удаления аэрозоля — не необязательное эстетическое дополнение. Это инженерная мера защиты, предусмотренная иерархией мер OSHA, за нарушение которой предусмотрена юридическая ответственность. В 2025 году штрафы OSHA за серьёзные нарушения выросли на $16 550, а штрафы за умышленные или повторные нарушения достигают $165,514.Типы систем удаления сварочного аэрозоля: переносные, мобильные, настенные и централизованные
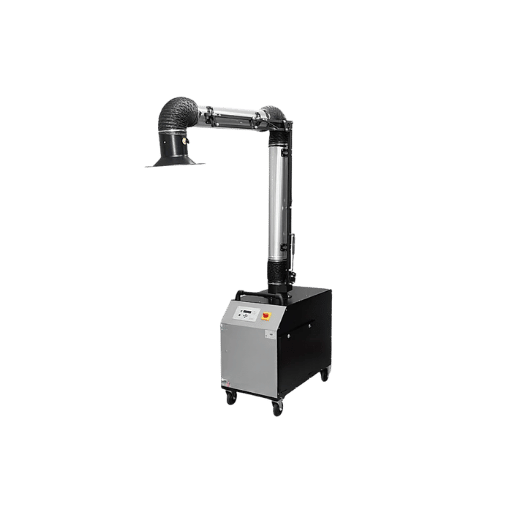 Для вентиляции при сварке используют пять категорий оборудования, каждая из которых подходит для определённой конфигурации цеха. Если выбрать систему с учётом рабочего процесса, можно избежать самой распространённой ошибки — нехватки производительности. Например, не стоит устанавливать переносной локальный аппарат с избыточной производительностью на стационарном посту с высокой загрузкой или проектировать чрезмерно сложную централизованную систему для цеха с двумя рабочими зонами.
1. Переносные автономные установки
Самый распространённый тип оборудования отличается широким выбором моделей. Переносные установки для удаления сварочного аэрозоля объединяют фильтры, двигатель и вытяжной рукав на колёсном шасси, которое подвозят на расстояние нескольких дюймов от зоны сварки. Типичный расход воздуха составляет ³00-800CFM. Такие установки подходят для небольших цехов, где меняются размеры деталей и расположение свариваемых изделий, и позволяют быстрее всего привести вентиляцию в соответствие требованиям на небольших предприятиях (менее четырёх действующих сварочных постов). В той же среде промышленной сварки их нередко используют вместе со стационарным оборудованием.2. Мобильные тележки для удаления аэрозоля
Мобильная тележка для удаления аэрозоля — более производительная версия стандартной переносной установки. В ней используются фильтр большего объёма и вентилятор повышенной мощности, обычно на 800–2 000 CFM. Такие тележки подходят для цехов по изготовлению металлоконструкций и обработке толстолистового металла, где несколько процессов выполняются в общей зоне, а сварочная горелка перемещается вдоль длинных швов.³. Настольные установки
Оборудование с низким расходом воздуха (50-250 CFM), расположенное рядом с рабочей поверхностью, подходит для ручной сварки на верстаке, мелких деталей, электроники, ювелирных изделий и других подобных задач, но не для производственной сварки MIG или порошковой проволокой.4. Настенные системы
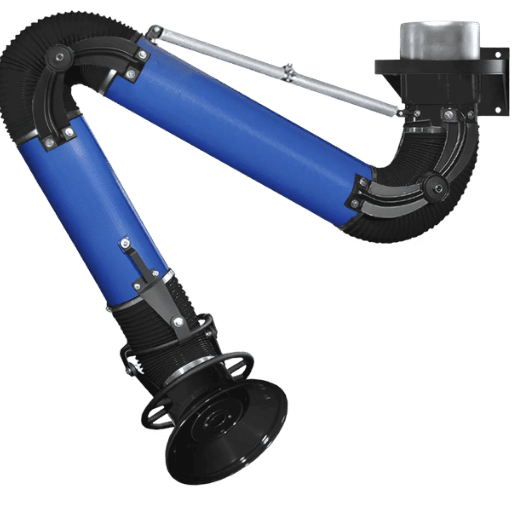
Стационарное оборудование крепится к стене или колонне, а фильтры располагаются отдельно. Такие системы экономят место и подходят для постов ручной сварки или автоматизированной сварки по заданной траектории. Типичный расход воздуха — 500-1 500 CFM на каждый рукав. В зонах сварки металлоконструкций с фиксированными сварочными приспособлениями часто устанавливают настенные вытяжные рукава местной вытяжной вентиляции (LEV), подключённые к общему фильтру. Это распространённое и экономичное решение.5. Централизованные системы (центральная вытяжка)
Разветвлённая система воздуховодов удаляет большие объёмы воздуха сразу от нескольких постов и направляет его в общую высокопроизводительную систему фильтрации. При наличии 10 или более точек сварки такие системы обходятся дешевле всего в расчёте на один пост и обеспечивают наибольший суммарный расход воздуха в CFM. Однако для установки и эффективной работы необходимы воздуховоды, инженерное проектирование и расчёт несущих балок. Такая конфигурация наиболее распространена при крупносерийном производстве автомобильных компонентов и в аэрокосмической промышленности. Подробнее о требованиях к высокоэффективной фильтрации читайте в нашем обзоре сварки в аэрокосмической отрасли. Ещё один вариант оборудования — сварочная горелка TIG с удалением аэрозоля. Она захватывает аэрозоль через рукоятку, откуда он отводится от зоны дыхания сварщика и направляется на фильтрацию. Типичный расход воздуха через стандартные вытяжные сопла составляет 80-100CFM, через высокоскоростные — 1³0-150CFM.9Локальный захват у источника или разбавление загрязнений в воздухе: как выбрать местную вытяжную вентиляцию
Что такое местная вытяжная вентиляция при сварке?
Отдельно стоит упомянуть сварочную горелку MIG с вытяжкой — сварочную горелку со встроенным всасывающим каналом, который захватывает аэрозоль непосредственно в месте его образования. Стандартные вытяжные горелки обеспечивают расход воздуха 80–100 CFM, а высокоскоростные модели — 130–150 CFM. Они подробно рассмотрены в разделе 5, посвящённом роботизированным сварочным ячейкам. В отличие от локального захвата, общеобменная вентиляция разбавляет загрязнённый воздух большим объёмом чистого воздуха, снижая среднюю концентрацию загрязнителей ниже PEL. OSHA устанавливает минимальный расход 2 000 CFM на одного сварщика, если этот способ используется как основной метод защиты, например, в общих помещениях площадью менее 10 000 ft на сварщика или с потолками высотой 16ft. Зимой такой воздух необходимо нагревать, что существенно увеличивает эксплуатационные расходы. По независимым отраслевым оценкам, ежегодные затраты на удаление нагретого или охлаждённого воздуха в атмосферу составляют $2-$³ за CFM. Для цеха стоимостью $100 000-$³00 000 общеобменная система с расходом 50 000 CFM может ежегодно обходиться в пару сотен тысяч долларов из-за потерь тепла. Местная вытяжная вентиляция с фильтрацией, возвращающая очищенный воздух в цех, позволяет сократить эти расходы более чем наполовину. Ограниченные данные, опубликованные самой OSHA, говорят в пользу эффективных инженерных мер защиты: при правильном расположении вытяжным зонтам местной вытяжной вентиляции достаточно 150-600CFM в зависимости от расстояния до дуги, тогда как для разбавления требуется 2000 CFM на сварщика. Ещё важнее, что NIOSH и CDC приводят результаты полевых исследований, согласно которым местная вытяжная вентиляция снижает воздействие сварочного аэрозоля, общих взвешенных частиц, марганца и шестивалентного хрома на 40-50 % и более по сравнению с одним лишь разбавлением воздуха. Согласно OSHA 1910.252(c)(³)(i), минимальная скорость захвата воздуха вытяжным зонтом составляет 100 fpm в направлении зонта. Это соответствует рекомендуемому ACGIH в 2010 году диапазону 100-170fpm в зоне сварки при выполнении работ на открытой поверхности.
Когда общеобменная вентиляция всё ещё подходит:
Вытяжной рукав — время перейти к решительным мерам: для короткого участка придерживайтесь простого правила — если можно расположить вытяжной рукав или горелку на расстоянии 6-12in от дуги, сделайте это. Локальный захват у источника в пять-десять раз эффективнее разбавления загрязнений в воздухе. Это уменьшает движение воздуха, снижает шум в рабочей зоне, сокращает затраты на отопление и повышает защиту сварщика.
- Большие помещения (>2000 ft 2 ) с открытой стороной, обращённой на юг, высоким потолком (8 ft) и менее чем одним сварщиком на 10 000 ft 2
- Процессы с низким уровнем токсичности сварочного аэрозоля (например, TIG-сварка тонколистовой низкоуглеродистой стали)
- Дополнительные меры защиты, если местная вытяжная вентиляция не охватывает все зоны сварки.
- Никогда не используйте её как единственную меру защиты при сварке с образованием Cr(VI), нержавеющей стали или значительного количества марганца.
Как рассчитать производительность установки для удаления сварочного аэрозоля: CFM, продолжительность работы и количество постов
 Отраслевые данные показывают, что более половины систем удаления сварочного аэрозоля с первого дня не обеспечивают требуемого результата. Часто причина — неправильный расчёт производительности. Рассчитать её несложно, если учитывать три фактора, определяющих расход воздуха в CFM: необходимую кратность воздухообмена в помещении, процесс сварки и продолжительность работы оборудования.
Какой расход воздуха в CFM нужен установке для удаления сварочного аэрозоля?
Общеобменная вентиляция: согласно OSHA 1910.252(c)(2)(ii), в закрытых помещениях площадью менее 10 000 ft на сварщика минимальный расход составляет 2,000CFM на человека. При использовании местной вытяжной вентиляции это требование не применяется: таблица LEV в 1910.252(c)(³)(i) указывает, что правильно расположенный вытяжной зонт требует всего 150–600CFM в зависимости от расстояния до источника. Для расчёта всей вентиляционной системы с несколькими постами можно взять за основу руководство по промышленной вентиляции ACGIH и использовать следующую формулу:🔧 Формула расчёта по ³ переменным
Общий расход воздуха в CFM = (объём помещения ACH 60) коэффициент процесса коэффициент одновременной работы постов
Переменная 1 — ACH (кратность воздухообмена в час) по требованиям ACGIH/OSHA:
- Лёгкие сварочные работы (периодическая MIG/TIG-сварка): 6 ACH
- Регулярное производственное использование: 8–10 ACH
- Интенсивное производство: 12–15 ACH
- Интенсивная сварка с высокими параметрами или роботизированная сварка: 15–20 ACH
Переменная 2 — коэффициент процесса (множитель, учитывающий интенсивность образования аэрозоля):
- TIG (GTAW): 0,8×
- MIG (GMAW, низкоуглеродистая сталь): 1,0×
- MIG (высокие параметры / нержавеющая сталь): 1.³×
- Порошковая проволока (FCAW): 1,5×
- Ручная дуговая сварка покрытым электродом (SMAW): 1,4×
Переменная 3 — коэффициент одновременной работы постов:
- 2–3 поста: 0,9× | 4–6 постов: 0,8×
- 7–10 постов: 0,7× | 11+ постов: 0,6×
- Роботизированные ячейки (непрерывная работа): 1,0× (без снижения на коэффициент одновременной работы)
- Объём помещения: 40 60 16 = 38 400 ft
- ACH: 12 (интенсивное производство), базовый расход воздуха = 38 400 12 60 = 7 680 CFM
- Коэффициент процесса FCAW: × 1.5 = 11 520 CFM
- Коэффициент одновременной работы для 5 постов: 0.8 = 9 216 CFM — общий расход системы
Удаление сварочного аэрозоля в роботизированных сварочных ячейках: как автоматизация меняет расчёты
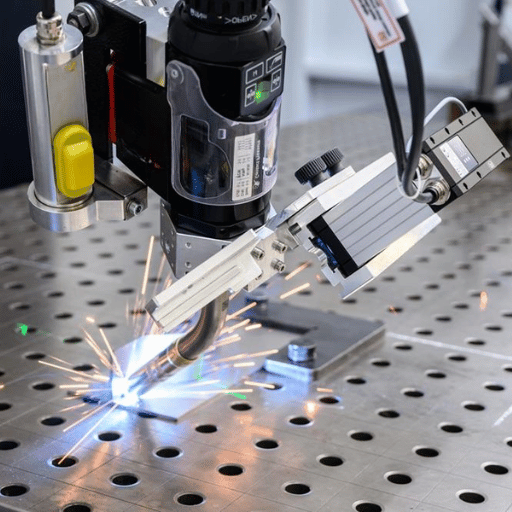 Роботизированная сварка меняет расчёт объёма сварочного аэрозоля, и это часто становится неожиданностью для покупателей. Предположение, что «робот заменяет сварщика, поэтому требования к вентиляции остаются прежними», ошибочно. Обычно это выясняется, когда в первые шесть месяцев работы ячейка не проходит проверку промышленной гигиены.
В роботизированной ячейке образуется заметно больше сварочного аэрозоля, чем при аналогичной ручной сварке, по трём причинам:
- Продолжительность работы: ручные сварщики работают с включённой дугой 20-40 % времени, остальное уходит на позиционирование, настройку и проверку. Промышленные роботизированные сварочные ячейки обычно работают с коэффициентом загрузки 70-85 %, а на полностью автоматизированных линиях дуга может гореть непрерывно часами.
- Скорость подачи проволоки: роботов обычно программируют на более высокую скорость подачи проволоки, чем у ручных сварщиков, поэтому за единицу времени образуется больше аэрозоля.
- Особенности замкнутого пространства: роботизированные ячейки часто делают закрытыми или полузакрытыми для защиты персонала. Внутри аэрозоль концентрируется вместо того, чтобы рассеиваться. Поэтому вентиляционной системе нужно удалять его из меньшего объёма воздуха.
Удаление аэрозоля через горелку или только общеобменная вентиляция внутри ячейки
При роботизированной сварке MIG и порошковой проволокой встроенное в горелку удаление аэрозоля — наиболее эффективная первая мера защиты. Вытяжные горелки со встроенным всасывающим каналом захватывают аэрозоль в месте его образования, прежде чем он попадёт в воздух внутри ячейки. Производители оборудования сообщают, что правильно настроенные системы с вытяжкой через горелку улавливают 70-90 % аэрозоля непосредственно у источника. Благодаря этому вентиляционная система ячейки получает значительно меньшую нагрузку. Важное замечание по установке: работу вытяжной установки необходимо связать с контроллером робота. Если вытяжной вентилятор запускается только при открытии ячейки для загрузки или выгрузки деталей, он не работает в период наибольшего образования аэрозоля. Блокировка обеспечивает работу вытяжки всё время, пока включена дуга, а часто и в течение цикла продувки (30-60 секунд) после её отключения, до открытия защитной двери.🤖 Проверка удаления аэрозоля в роботизированной ячейке: протокол интеграции из 5 шагов
- Рассчитайте расход воздуха в ячейке для 15-20 ACH. Используйте формулу расчёта по 3 переменным из раздела 4: ACH= 18 для производственной роботизированной ячейки с GMAW или FCAW и коэффициент одновременной работы постов 1.0 (без снижения расхода при непрерывной работе).
- Предусмотрите вытяжку, встроенную в горелку. Выберите вытяжную горелку, рассчитанную на скорость подачи проволоки в ячейке. Стандартные вытяжные горелки MIG: 80-100CFM. Для более высоких токов или сварки с высокими параметрами доступны высокоскоростные модели: 130-150CFM. Проверьте, что горелка рассчитана на максимальную силу тока и оснащена устройством контроля тяги.
- Предусмотрите общеобменную вентиляцию внутри ячейки. Даже при наличии встроенного в горелку захвата аэрозоля воздухообмен помогает контролировать остаточное содержание аэрозоля и фоновые уровни твёрдых частиц. Убедитесь, что воздухообмен в ячейке обеспечивает 15-20 ACH для её объёма.
- Подключите блокировку. Соедините вход разрешения работы вытяжной системы с сигналом включения дуги от контроллера робота и установите реле задержки на 45-sec для продувки после завершения сварки.
- При пусконаладочных работах проверьте систему с помощью дымовых трубок. После установки определите направление потоков воздуха в зоне сварки и у вытяжных отверстий ячейки. Потоки должны направлять сварочный аэрозоль к системе улавливания, а не к двери доступа оператора. Запланируйте отбор проб воздуха для проверки промышленной гигиены в течение первых трёх месяцев производства, а затем — с интервалом в шесть месяцев.
Технологии фильтрации: HEPA, MERV и картриджные фильтры — когда их менять
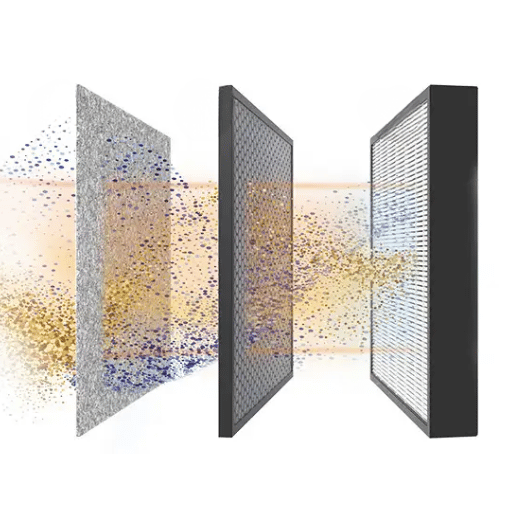 Фильтры определяют допустимый расход воздуха в системе и качество удаляемого воздуха. Выбор фильтра с неподходящей эффективностью для конкретного типа сварочного аэрозоля — одно из самых затратных и наименее учитываемых решений при проектировании вентиляционной системы.
Фильтры HEPA (эффективность 99,97 % при 0,3 µm)
При сварке нержавеющей стали, хромсодержащих сплавов и других материалов, образующих Cr (VI), фильтрация HEPA — не опция, а требование нормативов. Правило OSHA по хрому (VI) (29 CFR 1910.1026) требует использовать пылесосы с фильтрами HEPA для уборки поверхностей. Специалисты по промышленной гигиене применяют этот принцип и к системам удаления сварочного аэрозоля: если образуется Cr (VI), фильтрация HEPA — не просто достаточный уровень, а установленный законом минимум. Использование установки с фильтром MERV-15 при сварке нержавеющей стали создаёт риски нарушения нормативных требований и ответственности за вред здоровью.Картриджные фильтры MERV 15–16
При сварке низкоуглеродистой стали с образованием оксида железа, марганца и других типичных сварочных аэрозолей складчатые картриджные фильтры MERV-15 или MERV-16 эффективнее по соотношению цены и качества, чем HEPA, и обеспечивают такую же защиту в более дешёвой установке. Складчатые фильтры имеют гораздо большую площадь поверхности, чем гладкие фильтрующие материалы, и подходят для систем самоочистки импульсной продувкой, часто используемых в установках для крупносерийного производства. Самоочищающиеся картриджные фильтры служат значительно дольше и реже требуют ручной замены.Предварительная фильтрация и многоступенчатые системы
Большинство промышленных установок для удаления сварочного аэрозоля имеют многоступенчатую конструкцию: первичный фильтр грубой очистки или циклонный сепаратор задерживает крупные частицы и брызги; вторичный фильтр MERV или HEPA улавливает мелкодисперсный аэрозоль, проникающий в дыхательные пути; дополнительный фильтр с активированным углём поглощает озон и оксиды азота, образующиеся при плазменной резке или TIG-сварке алюминия.Периодичность замены фильтров
При обычной производственной сварке низкоуглеродистой стали, TIG-сварке и других процессах с легко фильтруемым аэрозолем картриджные фильтры обычно служат 6-12 месяцев, после чего их нужно заменить. При сварке порошковой проволокой с большим объёмом аэрозоля или в роботизированной ячейке они засоряются быстрее.Краткое руководство по выбору фильтра:
Современные установки с системой контроля перепада давления показывают фактический ресурс фильтра и предупреждают персонал о необходимости обслуживания, когда перепад давления на фильтрах превышает расчётный предел. Это точнее, чем ориентироваться на календарный срок или общее время работы. Засорённые фильтры ограничивают поток воздуха, повышают силу тока двигателя и — что особенно важно — из-за противодавления снижают скорость захвата воздуха вытяжным зонтом, из-за чего вся система перестаёт работать эффективно.
Низкоуглеродистая сталь (MIG, FCAW, SMAW): экономичный картриджный фильтр MERV-15 — с автоматической очисткой или внешней подачей воздуха
Нержавеющая сталь, хромсодержащие сплавы: фильтрация HEPA обязательна по OSHA 1910.1026
Плазменная резка и TIG-сварка алюминия: HEPA и активированный уголь для улавливания газообразных загрязнителей.
Удаление сварочного аэрозоля в 2025–2026 годах: рост рынка, интеграция AI и роботизированные ячейки
 Рынок оборудования для удаления сварочного аэрозоля растёт значительно быстрее, чем рынок промышленного оборудования в целом. Согласно анализу GM Insights за 2025 год, объём мирового рынка вытяжных установок для сварочного аэрозоля превысил $2,7 billion, а прогнозируемый среднегодовой темп роста составит 5,4 % до 2035 года. Объём специализированного сегмента оборудования для удаления сварочного аэрозоля, по оценкам, достигнет $4,55 billion в 2026 году и вырастет до $6,29 billion на фоне ужесточения требований и ускоренного внедрения автоматизации.
Рост обусловлен двумя взаимосвязанными факторами. Во-первых, дальнейшее распространение роботизированной сварки в автомобилестроении, производстве тяжёлого оборудования и изготовлении металлоконструкций способствует быстрому росту спроса на технологии удаления аэрозоля, предназначенные для роботизированных ячеек: отраслевые исследователи прогнозируют среднегодовой темп роста интеграции систем удаления сварочного аэрозоля в роботизированные ячейки на уровне 8,1 % до 2034 года.
Во-вторых, резко растёт спрос на переносные и мобильные установки для удаления аэрозоля. Данные отслеживания поисковых запросов за 2025 год показывают, что спрос на «переносную установку для удаления аэрозоля» вырос на 164 % с апреля по сентябрь 2025 года — это явный признак того, что производственные мастерские всё чаще предпочитают гибкие решения для отдельных рабочих постов стационарным централизованным системам.
В начале 2025 года появились первые коммерческие системы управления воздушным потоком на основе AI. Они регулируют скорость вытяжного вентилятора в реальном времени с учётом сигнала о включении дуги, показаний датчиков аэрозоля и параметров сварки. Эти системы с частотно-регулируемым приводом (VFD) снижают энергопотребление при малой загрузке и увеличивают производительность вытяжки до максимума при росте интенсивности дуги. Это помогает решить проблему энергозатрат, которая долгое время сдерживала модернизацию систем вытяжки в небольших мастерских.
Для производителей, выбирающих роботизированные ячейки, рост роботизированной сварки и развитие специализированных технологий удаления аэрозоля означают, что контроль сварочного аэрозоля теперь стал стандартным этапом проектирования ячейки. Подробнее о неразрушающем контроле сварных соединений и обеспечении качества, дополняющих грамотно спроектированную роботизированную ячейку.
Часто задаваемые вопросы: установки для удаления сварочного аэрозоля
Чем установка для удаления сварочного аэрозоля отличается от вытяжного вентилятора?
Вытяжной вентилятор перемещает большие объёмы воздуха по всему зданию, разбавляя концентрацию загрязняющих веществ. Он не фильтрует воздух, а лишь перемещает его. Установка для удаления сварочного аэрозоля улавливает аэрозоль у самого источника или рядом с ним с помощью всасывающего патрубка вытяжного рукава или вытяжного сварочного пистолета, пропускает воздух через каскад фильтров (MERV-15, HEPA или многоступенчатую систему), а затем выводит очищенный воздух наружу или возвращает его в цех. Системы местной вытяжной вентиляции намного эффективнее с точки зрения защиты работников при одинаковом расходе воздуха в CFM.
Требует ли OSHA установки для удаления сварочного аэрозоля?
Согласно OSHA 29 CFR 1910.252(c), концентрацию сварочного аэрозоля необходимо поддерживать ниже допустимых пределов воздействия. Местная вытяжная вентиляция — предпочтительная инженерная мера защиты. Она обязательна в помещениях объёмом менее 10 000 кубических футов на одного сварщика или с потолками ниже 16 ft., а также при сварке любых металлов, содержащих нержавеющую сталь, свинец, кадмий, бериллий или хром, независимо от размера помещения.
На каком расстоянии от дуги должен находиться вытяжной зонт?
Согласно OSHA 1910.252(c)(3)(i), в месте сварки вытяжной зонт должен обеспечивать скорость захвата не менее 100 ft. в минуту. На практике для максимальной эффективности вытяжные рукава следует располагать на расстоянии 4-6 дюймов от дуги (необходимый расход — 150 CFM). С каждым дополнительным дюймом расстояния от дуги необходимый для поддержания скорости захвата расход воздуха увеличивается в 4 раза: при расположении рукава в 12 дюймах от дуги требуется 600 CFM, тогда как при расстоянии 4-6 дюймов достаточно 150 CFM.
Можно ли использовать фильтр MERV для сварки нержавеющей стали?
Нет. При сварке нержавеющей стали образуется шестивалентный хром (Cr(VI)) — канцероген группы 1, для которого OSHA устанавливает PEL на уровне 5 g/m. Согласно OSHA 1910.1026, при уборке загрязнений соединениями Cr(VI) требуется фильтрация HEPA, которая является стандартным решением для систем удаления аэрозоля при сварке нержавеющей стали. Один только фильтр MERV-15 не гарантирует защиту от Cr(VI) и может повлечь за собой ответственность работодателя за нарушение нормативных требований.
Требуют ли роботизированные сварочные ячейки более мощной вытяжки, чем ручная сварка?
Да, и обычно значительно более мощной. Роботизированные ячейки обычно работают с коэффициентом загрузки 70-85 % против 20-40 % у ручной сварки и при этом используют более высокую скорость подачи проволоки. В отрасли для роботизированной сварочной ячейки рекомендуют 15-20 ACH, а для аналогичного поста с ручной сваркой — 8-12 ACH. Чтобы при расчёте расхода воздуха в CFM не применять коэффициент одновременности, робот должен работать непрерывно и ни в коем случае не утомлять работника (например, делать перерывы или отключать дугу).
Как часто нужно менять фильтры в установке для удаления сварочного аэрозоля?
При типовой производственной сварке низкоуглеродистой стали срок службы картриджных фильтров составляет примерно 6-12 месяцев. При сварке порошковой проволокой или роботизированной сварке он сокращается примерно до 3-6 месяцев. При наличии системы контроля перепада давления надёжнее всего определять необходимость замены фильтра по превышению расчётного предела перепада давления: расход воздуха и скорость захвата больше не будут достаточными. Если датчик перепада давления не сработал, ориентируйтесь на календарный график замены.
Для каких задач лучше всего подходит переносная установка для удаления сварочного аэрозоля?
Переносные установки для удаления сварочного аэрозоля хорошо подходят для часто меняющихся рабочих мест, например в ремонтно-производственной мастерской, для небольших цехов (менее 4 сварщиков), а также для выездного ремонта и изготовления металлоконструкций на объекте. Для стационарных постов с высокой производительностью они подходят хуже: настенный вытяжной рукав или более централизованная система обеспечат большую экономическую эффективность и стабильное положение сварочной горелки относительно дуги.

