
Свяжитесь с Zhouxiang


Роботизированный сварочный пост с напольными рельсами: принцип работы, основные характеристики и руководство для покупателей
Краткие характеристики
| Оси робота | 6-осевой шарнирный манипулятор |
| Радиус действия манипулятора | 1 440 – 2 010 mm |
| Точность повторного позиционирования | ±0,05 mm |
| Грузоподъёмность | 10 – 12 kg |
| Стандартная длина рельсов | 6 m (на заказ: 9 / 12 / 15 m) |
| Степень защиты | IP56 (J1–J2) / IP67 (J3–J6) |
| Варианты монтажа | На полу, на кронштейне, в перевёрнутом положении |
Что такое роботизированный сварочный пост с напольными рельсами?
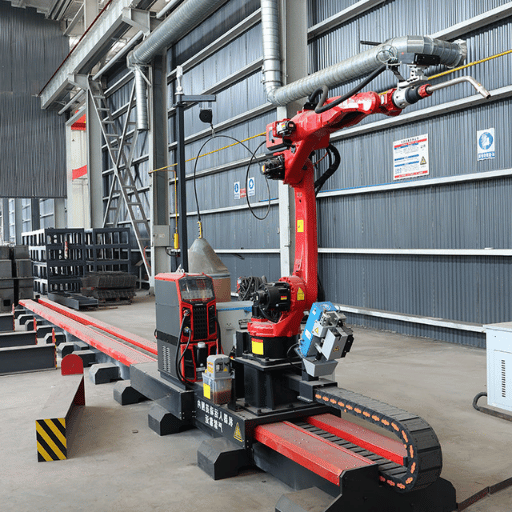
 Роботизированный сварочный пост с напольными рельсами объединяет промышленный многоосевой сварочный робот и линейный путь, закреплённый на полу. Он служит седьмой осью и позволяет роботу перемещаться вдоль свариваемого изделия, выполняя непрерывные швы. В отличие от роботизированной сварочной ячейки с фиксированным положением, где робот ограничен собственным радиусом действия, система с напольными рельсами расширяет рабочую зону под длину изделия.
Принцип работы прост. Сервоприводная каретка перемещается по точно обработанным рельсам, закреплённым на бетонном основании, а сверху установлен сварочный робот. Система управления синхронизирует движение по рельсам с движением по шести осям робота, поэтому сварочная горелка проходит заданную траекторию шва непрерывно, независимо от длины свариваемого изделия:
542,000
Промышленные роботы, установленные в мире в 2024 году
21%
Применяются для сварки и пайки
$7.13B
Прогнозируемый объём рынка сварочных роботов для металлоконструкций к 2032 году
💡 Главное
Роботизированный сварочный пост с напольной рельсовой системой увеличивает радиус действия 6-осевого робота примерно с 2 метров до 6-15 метров вдоль одной оси перемещения, устраняя необходимость переставлять свариваемое изделие при сварке длинных швов на металлоконструкциях.
Как работает сварочный робот с напольными рельсами: от 3D-модели до готового шва
 Программирование сварочного робота с напольными рельсами уже отошло от ручного управления, при котором оператор перемещает каждую ось к каждой точке сварки. Современный процесс основан на программировании по модели без обучения робота вручную: цифровая модель превращается в программу для конкретного робота. Вот как это работает:
- Загрузка 3D-модели и параметрическое моделирование — оператор загружает модель металлоконструкции из Tekla Structures, SolidWorks или UG в систему офлайн-программирования робота. Система считывает из модели геометрию балок, толщину пластин, типы соединений и обозначения сварных швов.
- Автоматическая генерация траектории сварки — система офлайн-программирования находит в модели каждый сварной шов и строит для него траекторию. Она рассчитывает параметры процесса — скорость подачи проволоки, напряжение сварки, скорость перемещения и расход защитного газа — с учётом материала и конфигурации соединения. Планирование траекторий выполняется автоматически, поэтому оператору не нужно задавать на пульте обучения одинаковые параметры процесса для каждой идентичной конструкции.
- Моделирование цифрового двойника и обнаружение столкновений — до зажигания дуги система офлайн-программирования запускает симуляцию цифрового двойника. Она моделирует в трёх измерениях робота, напольные рельсы, сварочные приспособления и свариваемое изделие. Система выявляет выход за пределы суставов робота, зоны сингулярности и возможные столкновения сварочной горелки или зажимов изделия с поперечными связями. Все проблемы устраняют в программном обеспечении на месте, а не в цеху.
- Сканирование линейным лазером и слежение за швом в реальном времени — когда робот подходит к изделию, установленный перед сварочной горелкой лазерный датчик сканирует фактический сварной шов. Датчик сравнивает положение шва с запрограммированной траекторией и корректирует движение в реальном времени, чтобы сварочная горелка шла точно по заданному пути. Отклонения из-за деформации изделия, зазоров при сборке или допусков сварочной оснастки компенсируются динамически.
- Автоматическое выполнение сварки — робот сваривает шов, пока каретка движется по напольным рельсам с синхронизированной скоростью. Система изменяет напряжение сварки, подачу проволоки и ширину колебаний горелки в зависимости от показаний датчика. Многопроходные швы на толстых полках выполняются автоматически, один за другим, без участия оператора.
📐 Примечание для инженеров
Датчики лазерного слежения за швом работают с частотой сканирования 50-200 Hz и на расстоянии 100-300 mm от изделия. В недавнем научном исследовании (PMC, 2024) зафиксирована максимальная ошибка позиционирования ±0,325 mm при скорости сварки до 25 mm/s. Энкодеры манипулятора обеспечивают точность повторного позиционирования ±0,05 mm, а датчик слежения компенсирует отклонения самого изделия, а не колебания робота.
💡 Главное
Пять этапов — загрузка чертежа, генерация траектории, симуляция, лазерное слежение и автоматическая сварка — сокращают время подготовки на 60-70 %, поскольку при больших партиях отпадает необходимость вручную обучать робота.
Основные компоненты роботизированного сварочного поста с напольными рельсами
Роботизированный сварочный пост с напольными рельсами — не одна машина, а комплексная система. Понимание функций компонентов помогает при внедрении системы и поиске неисправностей в уже установленном оборудовании.| Компонент | Основные характеристики | Функция |
|---|---|---|
| Манипулятор робота с 6 осями | Радиус действия 1 440–2 010 mm; грузоподъёмность 10–12 kg; точность повторного позиционирования ±0,05 mm | Располагает сварочную горелку под нужными углами и в нужном положении относительно каждого соединения |
| Напольные рельсы (7-я ось) | Стандартная длина 6 m; варианты 9/12/15 m; реечный привод с сервомотором | Расширяют рабочую зону робота вдоль изделия |
| Источник сварочного тока | Номинальный выходной ток 350 A; импульсный, струйный и короткодуговой режимы | Обеспечивает сварочный ток и управляет характеристиками дуги согласно параметрам процесса |
| Датчик лазерного слежения за швом | Частота сканирования 50–200 Hz; рабочее расстояние 100–300 mm | Определяет фактическое положение сварного шва и передаёт команды на коррекцию контроллеру |
| Станция очистки сварочной горелки | Спрей против налипания брызг + замена контактного наконечника + обрезка проволоки | Удаляет накопившиеся брызги и автоматически меняет изношенные контактные наконечники между циклами |
| Сварочная горелка | Водяное охлаждение; шейка с быстрой заменой; сопло для защитного газа | Подаёт проволоку, ток и защитный газ к дуге |
| Система управления | Пульт обучения и интерфейс программного обеспечения для офлайн-программирования | Координирует работу робота, рельсов, датчика и источника сварочного тока; хранит программы сварки |
⚠️ Распространённая ошибка
Отказ от регулярной автоматической очистки сварочной горелки во время сварки может быстро ухудшить качество вашего Namifar. Налипание брызг на контактный наконечник или сопло нарушает стабильность дуги и приводит к пористости и несплавлению. Если цех отказывается от станции очистки горелки ради экономии 15 секунд на цикл, в первый месяц обычно наблюдается рост доработок из-за брызг и простоев на 15-20 %.
💡 Главное
В роботизированный сварочный пост с напольными рельсами входят 7 основных компонентов. Чаще всего параметры датчика лазерного слежения за швом и станции очистки горелки выбирают недостаточными, хотя именно они напрямую влияют на стабильность качества сварки и длительность работы без оператора.
Применение при изготовлении металлоконструкций: где особенно эффективны сварочные роботы с напольными рельсами
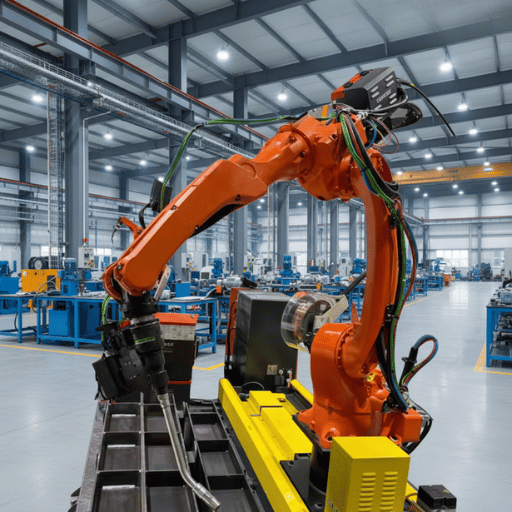 Роботизированные сварочные системы с напольными рельсами быстрее всего вводятся в эксплуатацию там, где изделия выходят за пределы радиуса действия робота или необходимо соблюдать нормы для сварных соединений металлоконструкций. Ниже перечислены сферы, в которых эти системы уже обеспечивают наибольшую выгоду.
| Отрасль | Типичные свариваемые изделия | Основные типы сварных швов | Соответствие нормам |
|---|---|---|---|
| Изготовление металлоконструкций | Двутавровые балки, коробчатые колонны, швеллеры, поперечные связи | Угловые, стыковые, многопроходные разделочные швы | AWS D1.1/D1.1M:2025 |
| Мосты и инфраструктура | Стенки главных балок, диафрагмы, полки балок | Разделочные швы с полным проплавлением, длинные угловые швы | AWS D1.5 (сварка мостов) |
| Судостроение | Панели корпуса судна, узлы соединения шпангоутов с листами, секции палубы | Угловые швы, соединения рёбер жёсткости с листами | Правила классификационных обществ (Lloyd’s, DNV) |
| Энергетическое оборудование и оборудование, работающее под давлением | Трубы котлов, опоры сосудов под давлением, металлические пластины | Кольцевые швы, соединения опор с обечайкой | ASME BPVC, раздел IX |
✔ Где эффективны сварочные роботы с напольными рельсами
- Длинные непрерывные швы на балках, колоннах или панелях длиной более 3 метров
- Повторяющиеся схемы сварки на похожих элементах конструкций (линии двутавровых балок)
- Многопроходные разделочные швы, где важно равномерно подводить тепло по всей длине соединения
- Крупносерийное производство, где время горения дуги напрямую влияет на производительность
⚠ Где они подходят хуже
- Для коротких швов длиной 300 mm или менее на небольших деталях быстрее настроить фиксированную ячейку или коллаборативного робота.
- Сильно различающиеся единичные конструкции, для которых сложно подготовить офлайн-программы
- Участки с ограниченным доступом, где невозможно выделить свободный проход шириной 15-18 m
- Мелкосерийные цеха, выпускающие менее 5 похожих деталей в неделю
💡 Главное
Сварочные роботы с напольными рельсами быстрее всего окупаются при изготовлении металлоконструкций и в судостроении — там, где сваривают длинные повторяющиеся швы и необходимо строго соблюдать нормы (AWS D1.1, EN 1090).
Сварочный робот с напольными рельсами и роботизированная сварочная ячейка с фиксированным положением: сравнение
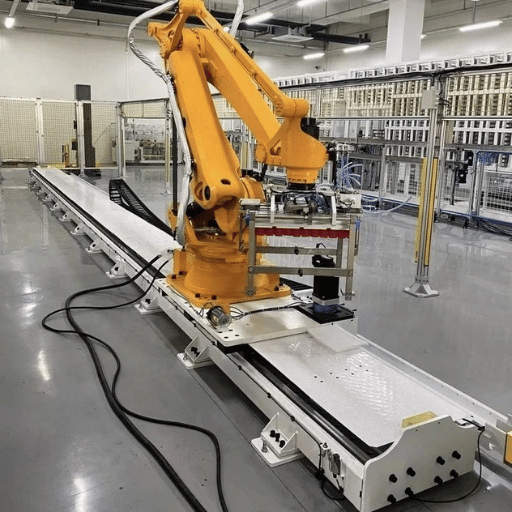 Выбор между системой с напольными рельсами и специализированной роботизированной сварочной ячейкой зависит от геометрии изделия, объёма выпуска и площади цеха. В сравнении ниже приведены конкретные значения по каждому параметру.
| Параметр | Пост с напольными рельсами | Ячейка с фиксированным положением |
|---|---|---|
| Рабочая зона | Линейное перемещение на 6–15 m + радиус действия робота | Около 2 m (только радиус действия робота) |
| Максимальная длина изделия | До 15 m за один проход; больше — при удлинении рельсов | Ограничена вместимостью сварочного приспособления или позиционера (обычно ≤3 m) |
| Способ программирования | Офлайн-программирование (импорт из Tekla/CAD); для повторяющихся конструкций обучение не требуется | Основной способ — пульт обучения; офлайн-программирование доступно как опция |
| Площадь пола (пример с рельсами 12 m) | Свободная зона 15–18 m × 5–6 m (включая зоны безопасности) | Обычно 4 m × 4 m (площадь ограждённой ячейки) |
| Цикл сварки углового шва длиной 6 m | Один непрерывный проход без остановок для перестановки | Требуется 2–3 перестановки (кран, повторное закрепление и привязка) |
| Стоимость системы под ключ | $80,000 – $250,000 | $130 000 – $250 000 (предварительно спроектированная система) |
| Подходящие задачи | Длинные швы на металлоконструкциях, панели для судостроения, мостовые балки | Детали с коротким циклом: кронштейны, рамы, узлы длиной ≤1 m |
⚠️ Площадь цеха — её часто недооценивают
Для рельсов длиной 12m недостаточно пролёта цеха в 12 метров. Нужен свободный коридор для перемещения ещё на 3-6 метров, чтобы робот мог выходить за пределы рельсов с обоих концов и оставалось место для обязательной зоны безопасности. Не забудьте проверить высоту потолка: при полностью вытянутом манипуляторе в перевёрнутом положении требуется 3,5m над рельсами. Проведите замеры до заказа.
Запросить расчёт поста с напольными рельсами →
💡 Главное
Пост с напольными рельсами может стоить столько же, сколько ячейка с фиксированным положением, но решает другую задачу. Выбирайте пост с рельсами для изделий длиной более 3m, а ячейку с фиксированным положением — для мелких деталей с коротким циклом и большим объёмом выпуска.
Как выбрать роботизированный сварочный пост с напольными рельсами
 Проектирование роботизированного сварочного поста с напольными рельсами — это не выбор готового решения из каталога. Конфигурация зависит от того, что вы свариваете, с какой скоростью и какое оборудование физически поместится на вашем предприятии. Этот список из шести пунктов поможет быстро определить, какое решение вам нужно — простое или сложное.
- ✔ 1. Измерьте максимальную длину свариваемого изделия — Длина самой длинной балки или панели определяет необходимую длину рельсов. Для двутавровой балки длиной 9 метров нужны рельсы длиной не менее 9 m; предпочтительнее 12 m, чтобы робот мог выходить за пределы рельсов без перестановки изделия. Подбирайте длину рельсов под самую крупную деталь, а не под самую распространённую.
- ✔ 2. Определите типы швов и способ сварки — Для задач только с угловыми швами подойдёт стандартная система MIG/MAG. Для многопроходных разделочных швов на толстых полках может потребоваться двухпроволочная сварка или сварочный аппарат большей мощности. Проверьте номинальный ток источника сварочного тока: обычно это 350 A, для более толстых пластин может понадобиться 500 A.
- ✔ 3. Рассчитайте производительность и ROI — Оцените годовой объём сварки в погонных метрах. Сравните текущие затраты на оплату труда с прогнозируемым циклом работы робота. Поскольку прямые расходы на заработную плату сварщика составляют в среднем примерно $57 000 в год, большинство постов с напольными рельсами окупается за 12–24 месяца при работе в две смены.
- ✔ 4. Проверьте площадь пола и высоту потолка — Добавьте по 3 метра за каждым концом рельсов для перемещения робота и защитного ограждения. Проверьте высоту потолка для конфигураций с перевёрнутым монтажом или установкой на кронштейне. Для рельсов длиной 12 m обычно нужна свободная зона 15–18 m × 5–6 m.
- ✔ 5. Определите требования к программированию — Если в вашем цехе для проектирования металлоконструкций используют Tekla Structures, убедитесь, что офлайн-программное обеспечение робота поддерживает прямой импорт моделей Tekla. Возможность программирования без обучения сокращает время программирования повторяющихся конструкций на 60–70 %, но только если программа поддерживает используемый формат CAD.
- ✔ 6. Уточните требуемую степень защиты — Для чистого производства в помещении нужна как минимум степень защиты IP56. Для уличной эксплуатации и пыльных промышленных условий требуется IP67 для нижних осей (J3–J6), где скапливается мусор. Недостаточная степень защиты IP приводит к преждевременному отказу сервоприводов и незапланированным простоям.
Запросить индивидуальную конфигурацию →
💡 Главное
На конфигурацию влияют шесть факторов: длина изделия, тип шва, скорость и ROI, свободная площадь пола, совместимость программного обеспечения и степень защиты IP. Сначала определите длину рельсов — остальное будет проще.
Часто задаваемые вопросы
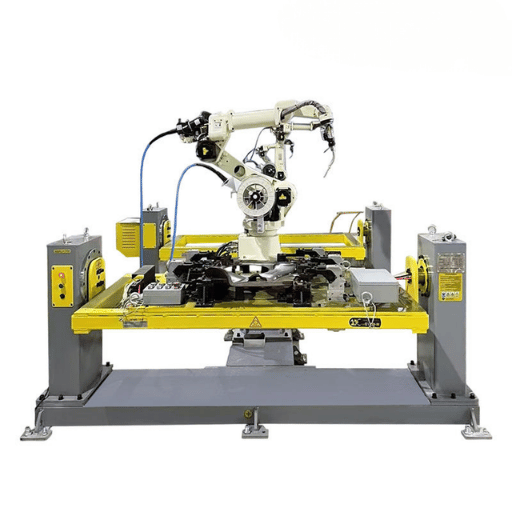
Как система с напольными рельсами расширяет возможности сварочного робота?
Посмотреть ответ
Линейное перемещение по напольному рельсовому пути даёт 6-осевому роботу седьмую ось, увеличивая радиус действия примерно с 2 метров до 6–15 метров. Длинные швы выполняются за один проход — без остановок посреди сварки и деформаций из-за повторного зажигания дуги.
Сколько стоит роботизированный сварочный пост с напольными рельсами?
Посмотреть ответ
Стоимость роботизированного сварочного поста с напольной рельсовой системой под ключ обычно составляет от $80 000 до $250,000 и зависит от длины рельсового пути, бренда робота, способа сварки (MIG/MAG, TIG, под флюсом) и периферийного оборудования (лазерный трекер, станция очистки горелки, защитное ограждение). Однороботный пост с рельсовым путём длиной 6 m относится к нижнему ценовому диапазону; двухроботный пост длиной 15 m с программированием без обучения и 3D-зрением — к верхнему. При работе в 2 смены срок окупаемости (ROI) обычно составляет 12-24 месяца.
Как программируется траектория сварки для робота с напольными рельсами?
Посмотреть ответ
Есть два основных способа. При офлайн-программировании без обучения загружают 3D-модель (Tekla, SolidWorks или UG), автоматически определяют сварные швы и строят траекторию робота, включая координаты перемещения по рельсам, — вручную перемещать робот не нужно. Ручное программирование с пульта обучения по-прежнему используют для единичных деталей или когда нет модели CAD, но для сложной конструкции оно занимает 4–8 часов, тогда как офлайн-программирование — считаные минуты. Большинство цехов по изготовлению металлоконструкций теперь выбирают офлайн-программирование: для каждой новой разновидности балки достаточно заменить файл, а не обучать робота заново.
Каков срок службы сварочного робота с напольными рельсами?
Посмотреть ответ
Манипулятор робота: 80 000–100 000 часов работы (8–12 лет при работе в одну смену, 5–7 лет — в две смены). Механизм напольных рельсов: 15–20 лет при плановой смазке и периодической регулировке положения рельсов. Расходные материалы, такие как контактные наконечники, сопла и направляющие для проволоки, заменяются каждые несколько сотен часов.
Можно ли адаптировать сварочный робот с напольными рельсами под конкретные свариваемые изделия?
Посмотреть ответ
Да. Практически все параметры можно настроить: длину рельсового пути (6-15+ м), грузоподъёмность и радиус действия робота, способ сварки (MIG/MAG, TIG, дуговая сварка под флюсом), тип датчика (2D-линия лазера или 3D-машинное зрение) и размер защитного ограждения. Некоторые поставщики также предлагают рельсовую систему с двумя рабочими зонами: робот выполняет сварку в одной зоне, пока оператор загружает следующее свариваемое изделие в другой.
Какие функции безопасности предусмотрены в роботизированном сварочном посту с напольной рельсовой системой?
Посмотреть ответ
К стандартным средствам безопасности относятся световые завесы по периметру ограждения рельсового пути, экраны от сварочной дуги, кнопки аварийной остановки в разных местах доступа, обнаружение столкновений в программном обеспечении контроллера робота, а также вытяжные зонты или столы с нисходящей вытяжкой. Системы, поставляемые в США, должны соответствовать AWS D16.1M/D16.1:2018 — требованиям безопасности при роботизированной дуговой сварке, которые регламентируют компоновку ячейки, ограждения и доступ оператора.
Об этом анализе
Этот материал подготовлен инженерной командой Zhouxiang по автоматизации сварки на основе более чем 30 лет опыта и свыше 1 000 проектов роботизированных сварочных постов с напольной рельсовой системой в сферах металлоконструкций, судостроения и производства тяжёлого оборудования. Указанные данные о стоимости и ROI сверены с опубликованными отраслевыми источниками, включая IFR, CLOOS и стандарты AWS. Zhouxiang поставляет описанные системы — мы открыто сообщаем об этом, чтобы читатели могли соответствующим образом оценить наши данные, полученные на практике.
Ссылки и источники
- Отчёт World Robotics 2025 — International Federation of Robotics (IFR)
- Перспективы рынка роботов для сварки металлоконструкций на 2025–2032 годы — IntelMarketResearch
- Офлайн-программирование роботов для сварки: процесс без кода — Visual Components
- Слежение за сварным швом и контроль с помощью робота на основе улучшенной модели YOLOv8s-Seg — PMC / National Institutes of Health
- AWS D1.1/D1.1M:2025 — кодекс сварки металлоконструкций — American Welding Society
- AWS D16.1M/D16.1:2018 — безопасность при роботизированной дуговой сварке — American Welding Society
- Сколько стоит роботизированная сварочная ячейка в 2025 году? — CLOOS North America

