
Свяжитесь с Zhouxiang

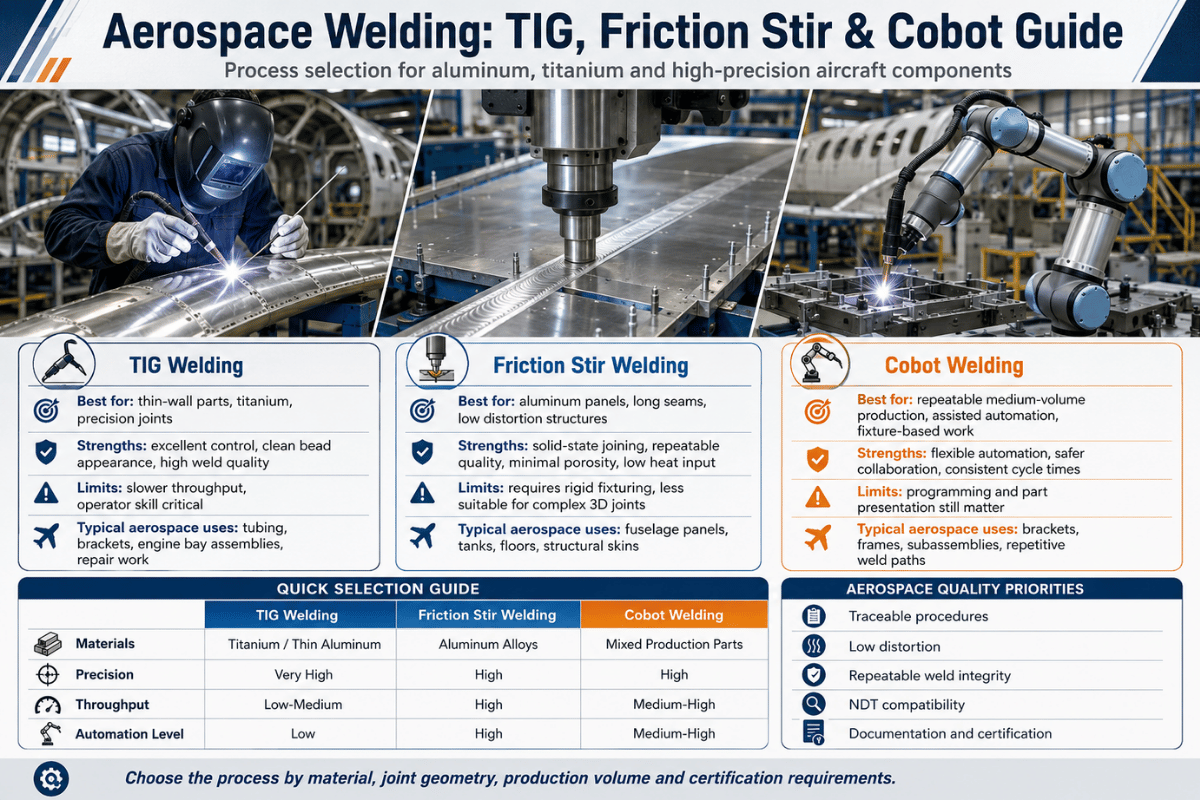
Краткие характеристики: аэрокосмическая сварка
| Основные стандарты | AWS D17.1/D17.1M:2024 (сварка плавлением), AWS D17.2/D17.2M:2019 (контактная сварка), AWS D17.3/D17.3M:2021 (сварка алюминия трением с перемешиванием), AS9100, Nadcap AC7110, ISO 24394 |
| Основные способы сварки | GTAW (TIG), GMAW, сварка трением с перемешиванием (FSW), электронно-лучевая сварка (EBW), лазерная сварка (LBW), дуговая плазменная сварка (PAW) |
| Критически важные сплавы | Алюминий 2024, 6061, 7075; Ti-6Al-4V; Inconel 625, 718; Waspaloy |
| Рабочий диапазон температур | От −253°C в баках с жидким водородом до >1 100°C в горячей части реактивного двигателя |
| Минимальные требования к контролю | 100 % неразрушающего контроля (радиографический, ультразвуковой, капиллярный, магнитопорошковый) сварных соединений, критичных для полёта; для сложной геометрии применяют КТ или PAUT |
| Система менеджмента качества поставщика | Крупные авиастроительные компании ожидают систему качества AS9100 и аккредитацию Nadcap AC7110 на сварочные процессы |
Что такое аэрокосмическая сварка и чем она отличается?
 Аэрокосмическая сварка — это сварка плавлением или соединение металлов в твёрдом состоянии, при котором детали должны выдерживать нагрузки, вибрацию, перепады температур и коррозионные условия эксплуатации авиационной техники. К таким деталям относятся элементы планера, двигатели, выхлопные системы, топливные и гидравлические трубопроводы, шасси, сосуды под давлением, спутниковые платформы и ракетные топливные баки — любые узлы, где дефект может перерасти в трещину, недопустимую для конструкции самолёта. Именно так определяется область применения, принятая комитетом AWS D17 по сварке в авиационной и аэрокосмической промышленности.
Аэрокосмическую сварку отличают от сварки металлоконструкций не используемое оборудование, а критерии приемки, документация и строгость контроля. Есть три важных отличия:
- Допуск на дефекты стремится к нулю. В сварных соединениях класса A по AWS D17.1 кластеры пор и подрезы бракуют, если они превышают пороговые значения, допустимые при обычном изготовлении металлоконструкций.
- Чистота поверхности становится частью технологического процесса. Известно, что гидратированные поверхностные слои титана могут вызывать пористость из-за водорода, поэтому подготовка поверхности, работа в перчатках и целостность газовой защиты так же важны, как параметры дуги (TWI).
- Для каждого сварного соединения ведётся прослеживаемая документация. Для каждой детали оформляют технологическую инструкцию по сварке (WPS), протокол аттестации технологии сварки (PQR), присваивают номер удостоверения сварщика и регистрируют результаты НК — всю документацию хранят в соответствии с требованиями AS9100.
Способы аэрокосмической сварки: сравнение для выбора технологии
 Большинство задач в аэрокосмической промышленности решают пятью способами сварки плавлением и одним способом сварки в твёрдом состоянии. Выбор определяется не эстетическими предпочтениями, а сплавом, толщиной материала, геометрией соединения и тем, относится ли оно к первичной или вторичной конструкции либо к ремонтным работам.
TIG (сварка неплавящимся электродом в среде инертного газа, GTAW)
TIG — основной способ сварки тонкостенных деталей в аэрокосмической промышленности: труб выхлопных коллекторов, гидравлических линий, листовой обшивки при ремонте и сварных узлов крепления двигателя. Этот способ позволяет точно контролировать тепловложение, обеспечивает чистую сварку тонких деталей из Ti-6Al-4V и сплавов Inconel, а также подходит для ручного, механизированного и орбитального исполнения. Ручная TIG по-прежнему преобладает в ремонтных мастерских и при мелкосерийном производстве; орбитальную TIG чаще применяют для топливных и гидравлических трубопроводов: она обеспечивает стабильное кольцевое сварное соединение без вращения детали.Почему TIG остаётся основным способом сварки авиационных труб и выхлопных систем?
Потому что стенки тонкие, сплавы (нержавеющая сталь 321, Inconel 625, разновидности Hastelloy) чувствительны к тепловложению, а объёмы производства на одну деталь редко оправдывают затраты на оборудование для сварки трением с перемешиванием или электронно-лучевой сварки. TIG позволяет сварщику напрямую контролировать сварочную ванну и подачу присадочного материала — это важно, когда толщина стенки составляет 0.040″ (~1 mm), а отклонение угла горелки на 50° может привести к прожогу. Как заметил один из участников r/Welding, основываясь на многолетнем опыте TIG-сварки, если держать горелку ближе к вертикали, дополнительная аргоновая защита успевает укрыть остывающий шов — небольшую хитрость, которую сварщики на практике осваивают раньше, чем о ней расскажут в учебнике.Сварка трением с перемешиванием (FSW)
Сварка трением с перемешиванием была разработана в The Welding Institute (TWI) в 1991 и получила распространение в аэрокосмической отрасли, поскольку позволяет соединять алюминиевые детали, с которыми трудно работать методами сварки плавлением. Вращающийся неплавящийся инструмент погружается в шов, тепло от трения размягчает металл, не доводя его до плавления, а давление осадки формирует соединение. Поскольку металл не переходит в жидкое состояние, при FSW не возникают горячие трещины при кристаллизации и пористость. Именно поэтому NASA выбрало этот способ для криогенных баков центральной ступени Space Launch System (SLS). NASA пошло дальше и разработало сварку трением с заполнением отверстия пробкой для завершения самореактивных швов, выполненных сваркой трением с перемешиванием, на соединениях днищ с обечайками топливных баков SLS. Этот способ не применяется в коммерческих сварочных цехах: его разработали для конкретного профиля миссии.Когда следует выбрать сварку трением с перемешиванием вместо TIG?
Выбирайте FSW, если свариваются алюминиевые детали толщиной не менее 3 mm, геометрия соединения линейная или кольцевая, а объём выпуска оправдывает капитальные затраты. Типичные области применения FSW — швы на панелях обшивки фюзеляжа из сплавов 2024 и 7075, сварные соединения днищ топливных баков из сплава 2219 и соединения стрингеров с обшивкой ракет-носителей. Выбирайте TIG, если материал тонкий (<2 mm), сплав не алюминиевый, геометрия соединения нелинейная (седловидные соединения, сложные пересечения труб) или объём выпуска составляет <100 деталей. Опубликованный стандарт AWS D17.3/D17.3M:2021 специально устанавливает требования к FSW алюминия в аэрокосмической отрасли; термомеханическая сварка и FSW нержавеющей стали в его область применения не входят.Электронно-лучевая сварка (EBW)
EBW — основной способ сварки при производстве реактивных двигателей. В вакуумной камере сфокусированный электронный луч за один проход формирует узкий канал проплавления глубиной 25 mm и более, а зона термического влияния получается на порядок уже, чем при дуговой сварке. Диски турбин, барабаны компрессоров и сегменты форсажных камер регулярно сваривают EBW из жаропрочных никелевых сплавов, включая Inconel 718 и Waspaloy. Вакуум исключает загрязнение из атмосферы. Это особенно важно, если на следующем этапе производства выполняется горячее изостатическое прессование, поскольку любая пористость может распространиться.Лазерная сварка (LBW)
Лазерная сварка обеспечивает столь же узкую зону термического влияния, как EBW, но не требует вакуумной установки. Волоконные и дисковые лазеры мощностью 4-8 kW сваривают панели авиационной обшивки, герметичные корпуса авионики и, всё чаще, соединения стрингеров с обшивкой широкофюзеляжных самолётов. В современных ячейках LBW манипулятор робота работает со сканером в режиме инертной газовой защиты или локального вакуума. Производительность при сварке панели обшивки метрического размера примерно на порядок выше, чем при механизированной GTAW.Дуговая плазменная сварка (PAW)
По своим возможностям PAW занимает промежуточное положение между TIG и EBW. Суженный столб плазмы обеспечивает проплавление в режиме сквозного канала на деталях толщиной примерно до 10 mm при меньшем тепловложении, чем при традиционной TIG-сварке. Это делает PAW подходящим способом сварки жаропрочных сплавов, когда важно контролировать деформации. Этим способом до сих пор регулярно сваривают камеры сгорания, корпуса топливных форсунок и некоторые титановые детали.Сравнение способов сварки
| Способ сварки | Типичные сплавы | Диапазон толщин | Преимущества | Применение в авиастроении |
|---|---|---|---|---|
| TIG (GTAW) | Al, Ti, Ni, нержавеющая сталь | 0,5 – 6 mm | Ручное управление, широкий спектр сплавов | Выхлопные системы, гидравлические трубопроводы, крепления двигателей, ремонт при техническом обслуживании и ремонте |
| FSW | Al 2024 / 2219 / 6061 / 7075 | 3 – 25 mm | Нет пористости и трещин при кристаллизации | Топливные баки, швы обшивки фюзеляжа, стрингеры ракет-носителей |
| EBW | Жаропрочные сплавы на основе Ni, Ti, тугоплавкие сплавы | 2 – 50 mm за один проход | Узкая ЗТВ, сварка в вакууме | Диски турбин, барабаны компрессоров, сегменты форсажных камер |
| LBW | Al, Ti, нержавеющая сталь, Ni | 0,5 – 12 mm | Высокая скорость, низкие деформации | Панели обшивки, корпуса авионики, соединения Т-образных стрингеров с обшивкой |
| PAW | Ti, сплавы Ni, нержавеющая сталь | 1 – 10 mm | Сквозной канал при меньшем тепловложении | Камеры сгорания, корпуса топливных форсунок |
📐 Матрица выбора способа аэрокосмической сварки по 4 уровням
Сопоставьте уровень критичности с материалом, чтобы обоснованно выбрать способ сварки до определения требований к оборудованию:
- Уровень 1 — критичные для полёта узлы (сосуды под давлением, основной силовой путь): Ti-6Al-4V → орбитальная TIG или EBW · Inconel 718 → EBW · алюминий 2219 → FSW. Приемка по AWS D17.1, класс A; поставщик с аккредитацией Nadcap AC7110.
- Уровень 2 — первичная конструкция (обшивка фюзеляжа, стрингеры, нервюры): алюминий 2024/7075 → FSW (прямолинейные швы), LBW (криволинейная обшивка) · титановая плита → PAW или EBW. AWS D17.1, класс A.
- Уровень 3 — вторичная конструкция (кронштейны, воздуховоды, коллекторы выхлопной системы): алюминий 6061 → TIG · нержавеющая сталь и Inconel → TIG · соединения из листового металла → контактная точечная сварка по AWS D17.2. Часто достаточно класса B по AWS D17.1.
- Уровень 4 — техническое обслуживание, ремонт и сварка: Здесь преобладает TIG: при ремонте на месте геометрия деталей бывает неправильной, объёмы малы, а сварщику приходится полагаться на собственное суждение. При ремонте приоритет имеет технология сварки, аттестованная по руководству производителя, а не непосредственное применение D17.1.
Инженерная справка: целевые значения тепловложения для каждого способа
📐 Инженерная справка
В качестве отправной точки: TIG-сварку Ti-6Al-4V толщиной 2 mm выполняют на постоянном токе прямой полярности (DCEN) при 80-120 A, используя 100 % Ar для основной и дополнительной защиты (15-25 CFH для основной, 10-15 CFH для дополнительной). При FSW сплава 2024 толщиной 6 mm используют частоту вращения 600-800 rpm, скорость перемещения 100-200 mm/min и усилие осадки 8-15 kN, однако рабочий диапазон зависит от сплава и геометрии инструмента. При EBW сплава Inconel 718 толщиной 25 mm используют напряжение 60-150 kV и ток 50-200 mA при диаметре фокусного пятна ≤0,5 mm. Это исходные параметры: каждую технологию сварки необходимо аттестовать с оформлением PQR в соответствии с AWS D17.1.
Особенности сварки алюминия, титана и Inconel
 В аэрокосмической сварке первичных конструкций самолётов преобладают три группы сплавов, и для каждой характерны свои дефекты. Понимание возможных причин дефектов заранее — вот что помогает подготовить технологию сварки, которая пройдёт аттестацию, а не будет отклонена инспектором.
Алюминиевые сплавы (2024, 6061, 7075, 2219)
Алюминиевые сплавы для аэрокосмической отрасли условно делят на термически упрочняемые (2xxx, 6xxx, 7xxx) и не упрочняемые термической обработкой (3xxx, 5xxx). Термически упрочняемые сплавы труднее сваривать плавлением: сплавы 2024 и 7075 практически не поддаются такой сварке, потому что тепловложение разрушает упрочнение за счёт выделений, а при кристаллизации возникают горячие трещины. Поэтому длинные швы на алюминиевых деталях аэрокосмической техники — балках пола Boeing 787, панелях фюзеляжа Airbus A380 и днищах водородных баков NASA SLS — теперь выполняют сваркой трением с перемешиванием, а не сваркой плавлением. Сплавы 2219 (алюминиево-медный сплав) и 6061 отличаются. Сплав 2219 хорошо подходит для FSW и допускает сварку плавлением, поэтому его применяют в баках ракет-носителей со времён Saturn V. Сплав 6061 хорошо сваривается плавлением, но в ЗТВ предел прочности при растяжении снижается примерно на 25-30 % от значения для состояния T6. Поэтому для первичных конструкций обычно предусматривают термообработку после сварки (повторное старение до состояния T6).Титан (Ti-6Al-4V, CP Grade 2/3)
Основной дефект при сварке титана — пористость, вызываемая растворением водорода. По данным TWI, гидратированные слои на поверхности соединения — влага, углеводороды, остатки СОЖ — высвобождают водород в сварочную ванну. В расплавленном титане водород растворяется значительно лучше, чем в твёрдом. При охлаждении водород выходит из раствора и образует поры, из-за которых деталь бракуют. Для предотвращения дефекта важна технология, а не металлургические меры: обезжирьте поверхность негалогенированным растворителем, очистите её механически за несколько часов до сварки, храните очищенные образцы в сухих шкафах и подавайте дополнительный аргон так долго, чтобы обратная сторона шва в воздухе оставалась холоднее 425°C. Помимо пористости, титан становится хрупким из-за загрязнения. При температуре выше примерно 480°C на воздухе он поглощает кислород, азот и водород в междоузлия кристаллической решётки. Видимый признак — изменение цвета с серебристого на соломенный, затем на синий, серый и белый; белый цвет означает брак. В задокументированном случае отказа баллонов высокого давления из титана AMS 4975 чрезмерную пористость напрямую связали с недостаточной защитой сварочной ванны защитным газом. Надёжная газовая защита обязательна.Жаропрочные никелевые сплавы (Inconel 718, Waspaloy, Inconel 625)
Железоникелевые и никелевые сплавы для реактивных двигателей подвержены двум видам дефектов в зоне сварки: трещинам деформационного старения при термообработке после сварки и микротрещинам в ЗТВ во время сварки. Способы предотвращения дефектов зависят от сплава. Inconel 718 широко применяют, поскольку реакция упрочнения при старении протекает достаточно медленно и риск трещин деформационного старения можно контролировать, ограничивая тепловложение и выполняя цикл снятия напряжений. Waspaloy сваривать труднее по противоположной причине: сплав быстрее упрочняется при старении, поэтому предварительный подогрев и термообработку после сварки нужно контролировать тщательнее. Важен и присадочный материал: основу из Inconel 625 часто сваривают проволокой ERNiCrMo-3; для Inconel 718 обычно используют подходящую присадочную проволоку ERNiFeCr-2 (Inconel 718).
📐 Инженерная справка: защита Ti-6Al-4V защитным газом
Расход аргона через основное сопло: 15-25 CFH (внутренний диаметр сопла 9-12 mm). Дополнительная газовая защита охлаждающейся сварочной ванны: 10-15 CFH; длину газовой насадки рассчитывают так, чтобы металл выходил из зоны защиты при температуре ниже 425°C. Защита обратной стороны при сварке труб: 5-10 CFH; перед зажиганием дуги показания кислородомера на выхлопе должны быть <100 ppm. Чистота: за 4 часа до начала сварки протрите поверхность безворсовой салфеткой с изопропиловым спиртом или метилэтилкетоном; не прикасайтесь пальцами к зоне шва.
Стандарты и сертификация: AWS D17.1, AS9100, Nadcap, ISO 24394
 Действующая программа сварки для аэрокосмической отрасли опирается на три уровня: спецификацию процесса (AWS D17.x), систему менеджмента качества (AS9100 или аналог Ассоциации аэрокосмической промышленности) и аккредитацию на специальный процесс (Nadcap AC7110). Международная альтернатива — ISO 24394. При проверке сертификата заводских испытаний или отчёта аудита поставщика в основном нужно убедиться, что применяются правильные сочетания требований.
AWS D17.1/D17.1M:2024 — сварка плавлением в аэрокосмической отрасли
D17.1 — основная спецификация, устанавливающая требования к сварке плавлением алюминия, стали, нержавеющей стали, титана и никелевых сплавов для аэрокосмической промышленности. Издание 2024 года — четвёртая редакция, а в опубликованном через ANSI обзоре комитета говорится о нескольких принципиальных изменениях, расширивших область применения документа. Стандарт регулирует аттестацию технологии сварки (PQR), аттестацию сварщиков, критерии приемки при контроле и требования к документации. Предусмотрены два класса: класс A для наиболее критичных с точки зрения безопасности соединений (узлы двигателей и сосуды под давлением) и класс B для вторичных конструкций.Чем отличаются AWS D17.1, D17.2 и D17.3?
D17.1 регулирует сварку плавлением (TIG, GMAW, плазменную, электронно-лучевую и лазерную). D17.2/D17.2M:2019 устанавливает требования к контактной сварке — прежде всего точечной и шовной сварке листового алюминия и стали для аэрокосмических конструкций. D17.3/D17.3M:2021 — стандарт сварки трением с перемешиванием; он распространяется именно на алюминиевые сплавы для аэрокосмической отрасли, поскольку именно для них промышленное применение FSW прошло проверку. Если поставщик заявляет о возможностях в аэрокосмической сварке, но имеет только D17.1, вероятно, он не может выполнять контактную точечную сварку алюминия или сварку трением с перемешиванием днищ баков. Опубликованные документы перечислены на странице комитета D17.AS9100 — система менеджмента качества
AS9100 — адаптация ISO 9001 для аэрокосмической отрасли, опубликованная SAE International и принятая International Aerospace Quality Group (IAQG). Это система управления качеством, которая регламентирует работу производственного предприятия: контроль документации, управление конфигурацией, учет обучения, калибровку, контроль поставщиков и внутренний аудит. Это не стандарт по сварке как таковой, но каждый крупный авиастроительный концерн (Boeing, Airbus, Lockheed Martin, GE Aerospace, Raytheon) требует соответствия AS9100 как базового условия.Nadcap AC7110 — аккредитация сварки как специального процесса
Nadcap (National Aerospace and Defense Contractors Accreditation Program) — управляемая отраслью система одобрения, администрируемая PRI. Контрольные листы аудита AC7110/x разработаны для отдельных направлений сварки: AC7110/12 охватывает электронно-лучевую сварку, AC7110/5 — пайку горелкой и индукционную пайку, а AC7110 — сварку плавлением. Поставщик без Nadcap всё ещё может работать в аэрокосмической отрасли, но большинство заказов крупных производителей на компоненты для лётной техники требуют этой аккредитации.ISO 24394 — международная альтернатива
Для программ за пределами США или с участием европейских и азиатских поставщиков ISO 24394 устанавливает требования к аэрокосмической сварке, сопоставимые по охвату с D17.1. Критерии приемки в этих стандартах не полностью совпадают, но в части аттестации технологии и испытаний сварщиков они ссылаются друг на друга. В программах, контролируемых FAA или EASA, часто используют ISO 24394, если цепочка поставок охватывает обе стороны Атлантики: европейские производители хорошо знакомы с этим стандартом. Оборудование также отличается в зависимости от региона: в Северной Америке чаще используют источники сварочного тока Miller Electric и Lincoln Electric, а европейские производители чаще указывают EWM или Fronius в аттестованных технологиях сварки. При этом все эти линейки оборудования можно аттестовать по любому из двух стандартов.Контроль и неразрушающий контроль: проверка качества аэрокосмических сварных соединений
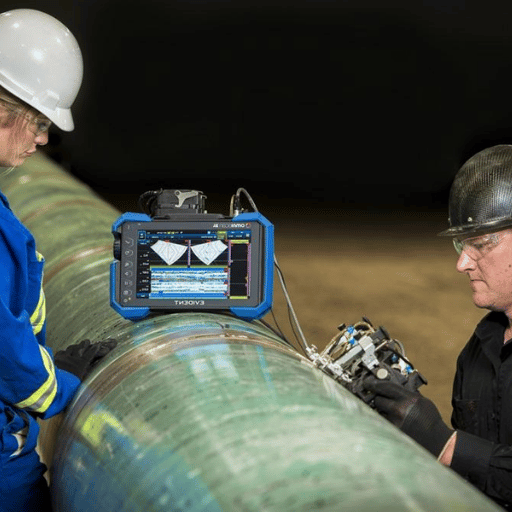 Для сварных соединений, критичных для полёта, минимальное требование — 100 % неразрушающего контроля: каждое соединение перед выпуском детали проверяют как минимум одним методом, часто двумя. Методы контроля не взаимозаменяемы: каждый выявляет определённые виды дефектов.
| Метод НК | Выявляемые дефекты | Минимальный размер дефекта | Обязательное применение |
|---|---|---|---|
| Радиографический контроль (RT) / цифровая рентгенография | Объёмные дефекты: пористость, включения, несплавления, непровары | ~2 % толщины сечения | Все сварные соединения плавлением класса A; сосуды под давлением; баки |
| Ультразвуковой контроль (UT) / PAUT | Плоскостные дефекты: трещины, несплавления, расслоения | 0,5-1,0 mm при PAUT | Швы FSW; толстостенные детали, сваренные EBW; сложная геометрия |
| Капиллярный контроль (PT) | Поверхностные трещины, пористость, подрезы | ~0,025 mm раскрытия на поверхности | Немагнитные поверхности — Al, Ti, аустенитная нержавеющая сталь, сплавы Ni |
| Магнитопорошковый контроль (MT) | Поверхностные и подповерхностные трещины | ~0,025 mm у поверхности, ~1 mm под поверхностью | Ферромагнитные стали — поковки шасси, крепёжные детали |
| Компьютерная томография (CT) | Объемный контроль в 3D — внутренняя пористость, пустоты, геометрия | Размер вокселя ~50 μm для мелких деталей | Детали, изготовленные методом аддитивного производства; сложные отливки |
- ✔Убедитесь, что WPS и PQR действительны и подписаны ответственным инженерным специалистом
- ✔Проверьте, что запись об аттестации сварщика охватывает требуемое положение сварки, сплав и диапазон толщин
- ✔Проверьте номер партии присадочного материала, номер плавки и условия хранения
- ✔Проверьте сертификат защитного газа (аргон чистотой 5N для титана, 4N для общего применения)
- ✔Подтвердите чистоту перед сваркой: визуальная проверка и контроль Ti ультрафиолетовым флуоресцентным методом
- ✔Проверьте НК на соответствие критериям приемки AWS D17.1 и наличие подписи инспектора уровня II/III
Роботизированная сварка и сварка коботами в аэрокосмической отрасли: где автоматизация даёт преимущества
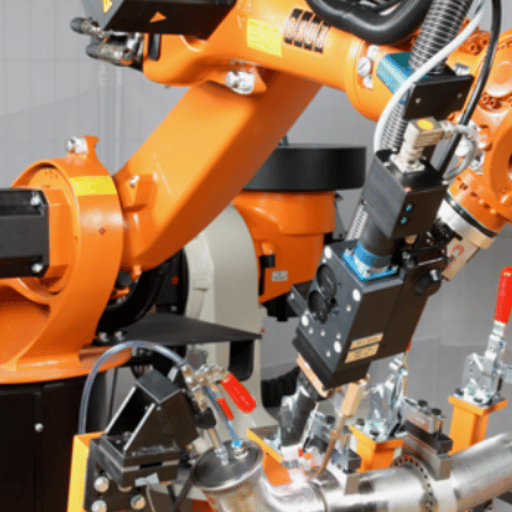 Исторически аэрокосмическая отрасль медленно внедряла роботизированную сварку по тем же причинам, по которым она в целом не спешит внедрять автоматизацию: небольшие объёмы выпуска изделий каждого типа, сложная геометрия, требования чистых помещений и нормативная среда, в которой особенно важен строгий контроль воспроизводимости процесса. Сейчас ситуация меняется. Сварку трением с перемешиванием куполов баков ракет-носителей теперь регулярно выполняют с помощью роботизированных систем FSW на портале. Airbus использует автоматизированные сварочные ячейки для изготовления силовых компонентов. SpaceX сваривает секции Starship из нержавеющей стали на специально разработанных автоматизированных установках. А небольшие производственные предприятия, поставляющие вторичные элементы конструкции крупным подрядчикам, внедряют коллаборативных сварочных роботов, чтобы справиться с нехваткой сварщиков и при этом обеспечить прослеживаемость по AS9100, которую требуют крупные подрядчики.
Соответствует ли сварка коллаборативным роботом требованиям к качеству в аэрокосмической отрасли?
Да — в рамках определённого спектра задач. Чтобы соответствовать AWS D17.1, сварочная система с коллаборативным роботом должна обеспечивать те же три условия, что и система с промышленным роботом: замкнутый контроль параметров дуги с регистрацией соответствия WPS, повторяемый подвод к стыку с точностью ±0,2 mm и защиту от дыма и излучения в соответствии с требованиями чистого помещения. Благодаря конструкции коллаборативного робота ячейку можно установить и перепрограммировать за несколько дней, а не недель. Это важно для производства с широкой номенклатурой, где по каждому заказу может выпускаться 20-150 одинаковых деталей. Компромисс — скорость: большинство сварочных роботов с коллаборативным управлением движутся медленнее, чем промышленная 6-осевая ячейка с позиционером. Поэтому для типовых кронштейнов и воздуховодов порог объёма, при котором промышленная ячейка становится выгоднее, составляет примерно 200-500 деталей в месяц. Сейчас коллаборативные роботы в аэрокосмической отрасли испытывают трудности при работе с очень крупными конструкциями, при сварке в вакууме (EBW), а также в процессах, где правила безопасной дистанции между оператором и коллаборативным роботом ограничивают скорость производства.Три примера применения
Основная ступень NASA SLS — Сварку трением с перемешиванием баков основной ступени для жидкого водорода и жидкого кислорода автоматизировали в сборочном комплексе Michoud с помощью инструмента Plug Weld Tool, разработанного для этой программы. Продольные и кольцевые швы FSW выполняют системы, установленные на портале; параметры сварки регистрируются для каждого линейного миллиметра. Universal Robots/Raymath — В опубликованном тематическом исследовании IFR описана компания Raymath из Огайо, которая автоматизировала сложную сварку TIG наряду со сваркой MIG, используя коллаборативных роботов Universal Robots. По данным компании, производительность при сварочных работах выросла на 200 %, а при обслуживании оборудования — на 600 %. Такой подход — вторичные элементы конструкции, широкий ассортимент, небольшие объёмы и сварные соединения по требованиям AWS — подходит многим поставщикам аэрокосмической отрасли. FSW в коммерческой авиации — Компания Eclipse Aviation стала одним из пионеров применения FSW для соединения обшивки фюзеляжа самолёта Eclipse 500 в начале 2000-х годов. Сейчас в аппаратах программы Commercial Crew и нескольких широкофюзеляжных самолётах для сварки алюминиевых панелей используют роботизированную FSW. Длинные прямолинейные швы хорошо подходят для роботизированных головок FSW.Когда автоматизация не нужна
В техническом обслуживании, ремонте и сварке деталей после повреждений по-прежнему преобладает ручная сварка, и это оправданно. При ремонте типичного капота двигателя характер повреждения может не соответствовать предусмотренному в WPS, сборка зависит от регулировочных прокладок и опыта прихватки, а объём выпуска детали составляет одну штуку. В таких условиях коллаборативный или промышленный робот будет неподходящим инструментом. То же относится к сварке опытных образцов на ранних этапах, когда геометрия меняется при каждой сборке, и к сложным пространственным пересечениям изогнутых труб, до которых манипулятор робота не дотянется без значительных вложений в сварочную оснастку.Распространённые причины брака и способы его предотвращения
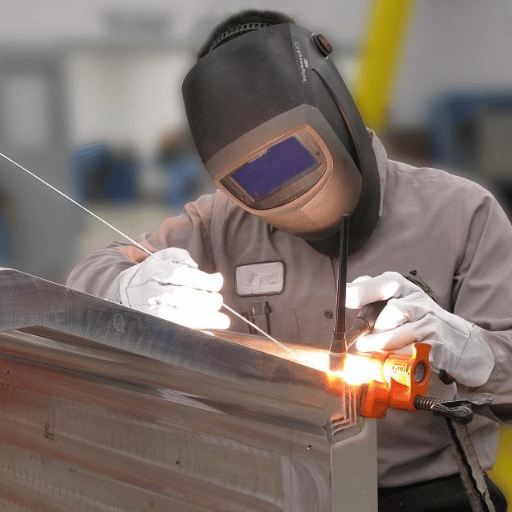 Большинство случаев брака сварных соединений в аэрокосмической отрасли относятся к нескольким повторяющимся категориям. Знание этих причин заранее помогает с первого раза получить сварное соединение класса A и избежать повторного цикла контроля.
| Дефект | Основная причина | Предотвращение | Обнаружение |
|---|---|---|---|
| Пористость (Ti, Al) | Водород из-за влаги на поверхности; недостаточная защита газом | Механическая очистка менее чем за 4 h до сварки; проверенная чистота газа; дополнительная защита газом за сварочной горелкой | RT, CT |
| Несплавление | Недостаточное тепловложение; плохая подготовка стыка | Диапазон параметров, подтверждённый аттестацией PQR; предварительный подогрев согласно WPS | UT/PAUT, RT |
| Образование трещин при старении под напряжением (суперсплав Ni) | Концентрация напряжений и старение при PWHT | Контролируемое охлаждение; промежуточное снятие напряжений; пересмотр цикла PWHT | PT после PWHT, UT |
| Охрупчивание из-за загрязнения (Ti) | Воздействие воздуха при температуре >480°C; потеря защиты газом за сварочной горелкой | Проверенная длина зоны дополнительной защиты газом; приемлемость цвета сварного шва согласно WPS | Визуальный контроль (цвет), испытание на изгиб контрольных образцов |
| Деформация / остаточные напряжения | Чрезмерное тепловложение; неравномерная последовательность сварки | Планирование последовательности; сварочная оснастка; PWHT для толстых сечений | Контроль размеров, измерение RS |
| Горячие трещины (сплавы Al 2024/7075 при сварке плавлением) | Склонность сплава к образованию трещин при сварке плавлением | Перейти на FSW; если требуется сварка плавлением, для сплавов 2xxx использовать присадочный материал 4043 | RT, PT |
⚠️ Повторяющиеся ошибки, о которых сообщают специалисты
В обсуждениях сварщиков и технических материалах AWS регулярно упоминаются три повторяющиеся ошибки: нарушение защиты газом за сварочной горелкой при сварке титановых труб (сварщик меняет положение, и остывающий шов остаётся без защиты); недостаточная предварительная очистка нержавеющих нахлёсточных соединений перед TIG, из-за чего при капиллярном контроле появляются признаки пористости; чрезмерное тепловложение при сварке кронштейнов из 6061-T6, снижающее прочность зоны термического влияния ниже уровня альтернативных вариантов замены. Во всех этих случаях проблема решается соблюдением процедуры, а не техническими средствами: работайте медленнее, проверяйте результат и воспринимайте WPS как минимальное требование, а не как предел.
Перспективы отрасли: рынок FSW, внедрение коллаборативных роботов и устойчивое развитие (2026 и далее)
 На развитие сварки в аэрокосмической отрасли во второй половине 2020-х годов влияют три тенденции. Каждая из них интересна сама по себе, а вместе они подсказывают, куда направить инвестиции и обучение в ближайшие три-пять лет.
Расширение рынка FSW. По оценкам нескольких независимых аналитических групп, в 2026 году мировой рынок сварки трением с перемешиванием составит $250-300M. В прогнозах до 2033 года темпы среднегодового роста находятся в верхнем диапазоне однозначных чисел. Спрос в аэрокосмической отрасли поддерживают NASA, Boeing, Lockheed Martin и новые коммерческие космические программы; дополнительный рост обеспечивают внедрение FSW в производство корпусов аккумуляторов для электромобилей и изготовление железнодорожного подвижного состава за пределами аэрокосмической отрасли.
Ускорение внедрения коллаборативных роботов. Данные об объёмах поисковых запросов DataForSEO показывают ежегодный рост интереса к запросам «cobot welding» и «welding cobot», а поставщики оборудования адаптируют линейки продукции для аэрокосмических поставщиков с широким ассортиментом и небольшими объёмами производства. Этому способствует структурная нехватка сертифицированных сварщиков: по прогнозам Бюро статистики труда США, ежегодно требуется примерно 80 000-90 000 новых специалистов, чтобы заменить уходящих на пенсию. Сертифицированные сварщики для аэрокосмической отрасли составляют лишь часть этого числа. Сварка коллаборативным роботом сама по себе не решает проблему, но повышает производительность каждого из оставшихся сертифицированных сварщиков — это практический способ смягчить последствия нехватки кадров.
Обновление стандартов. Четвёртая редакция AWS D17.1, опубликованная в 2024 году, включает положения, расширяющие область применения документа. Это небольшое, но важное обновление для предприятий, которые работали по предыдущей редакции. Опубликованный стандарт D17.3:2021 уже охватывает FSW алюминия, а комитет продвигает работу над сваркой при постобработке изделий аддитивного производства. Стандарты ISO и требования EASA обновляются по несколько иным циклам, но направление одно: больше способов сварки, больше сочетаний сплавов и более строгая документация.
Если вы выбираете производственную ячейку на 2026-2027 годы
- При серийном выпуске вторичных элементов конструкции объёмом 50-500 деталей в месяц в первую очередь рассмотрите сварочную систему с коллаборативным роботом, а не ручную сварочную ячейку.
- Прямо указывайте редакцию AWS D17.1:2024 в заказах на закупку у поставщиков, а не формулировку «действующая редакция».
- Для основных алюминиевых конструкций с прямолинейными швами и толщиной >3 mm перед выбором сварки плавлением оцените возможности FSW.
- Убедитесь, что возможности неразрушающего контроля соответствуют производительности: автоматизированные сварочные ячейки генерируют данные быстрее, чем специалисты могут проверять результаты радиографического контроля вручную.
Часто задаваемые вопросы
В: Какие способы сварки разрешены для применения в аэрокосмической отрасли?
Показать ответ
К разрешённым AWS D17.1 способам сварки плавлением относятся газовая вольфрамодуговая сварка (TIG/GTAW), газовая дуговая сварка металлическим электродом (MIG/GMAW), плазменная, электронно-лучевая и лазерная сварка. Контактную сварку регламентирует AWS D17.2. Сварка алюминиевых сплавов трением с перемешиванием описана в AWS D17.3.
В: Когда для самолётов следует применять сварку трением с перемешиванием, а когда — TIG?
Показать ответ
Применяйте FSW, если свариваемый материал — алюминий (2024/2219/6061/7075), толщина сечения составляет 3-25 mm, а шов прямолинейный или кольцевой: например, швы обшивки фюзеляжа, сварные соединения куполов баков и стыки стрингеров. FSW исключает пористость и трещины кристаллизации, поэтому этот способ обычно выбирают для криогенных сосудов под давлением. Используйте TIG, если толщина сечения меньше примерно 2 mm, материал — титан или никелевый суперсплав, геометрия непрямолинейная (седловидные стыки, сложные пересечения труб) либо объём производства слишком мал, чтобы оправдать затраты на оснастку FSW. TIG остаётся основным способом сварки выхлопных систем и гидравлических труб, а также при ремонте в рамках технического обслуживания.
В: Обязательна ли сертификация Nadcap для всех поставщиков сварочных работ в аэрокосмической отрасли?
Показать ответ
Согласно законодательству она не обязательна, но для большинства заказов на лётные изделия от крупных компаний-заказчиков (Boeing, Airbus, Lockheed Martin, GE Aerospace, Raytheon) фактически необходима. Поставщик без Nadcap AC7110 может выполнять сварку, но большинство крупных подрядчиков передадут заказ аккредитованному поставщику.
В: Может ли сварка коллаборативным роботом соответствовать требованиям AWS D17.1?
Показать ответ
Роботизированную сварочную ячейку с коллаборативным роботом можно аттестовать по AWS D17.1 так же, как ячейку с промышленным роботом: через аттестацию технологии сварки (PQR), проверку квалификации сварщика, регистрацию параметров по замкнутому контуру и подтверждение повторяемости размеров. Сами характеристики коллаборативного робота не являются ограничивающим фактором. Важно, может ли ячейка обеспечивать подвод к стыку с точностью ±0,2 mm, регистрировать параметры дуги для каждой детали и выполнять неразрушающий контроль с требуемой производительностью. Для вторичных элементов конструкции и партий объёмом 50-500 деталей в месяц ответ всё чаще оказывается положительным. При объёме свыше 500 деталей в месяц промышленная ячейка обычно выигрывает по стоимости одного сварного соединения. Процессы в вакуумной камере (EBW) и очень крупные конструкции пока выходят за пределы возможностей коллаборативных роботов.
В: Чем отличается контроль сварки в аэрокосмической отрасли от общего контроля качества сварки?
Показать ответ
При общем контроле качества сварки можно ограничиться визуальным осмотром и выборочным неразрушающим контролем части швов. Для сварных соединений ответственных за безопасность лётных изделий обычно требуется неразрушающий контроль 100 %: проверяют каждый шов радиографическим, ультразвуковым, капиллярным или магнитопорошковым методом — в зависимости от сплава и геометрии. Критерии приёмки строже, а допустимые размеры дефектов меньше. Полная документация по процессу — WPS, PQR, идентификационные данные сварщика и результаты неразрушающего контроля — хранится в течение всего срока службы планера.
Об этом анализе
В этом руководстве обобщены опубликованные материалы комитета AWS D17, технические сведения NASA Marshall Space Flight Center о сварке трением с перемешиванием для Space Launch System, исследовательские заметки TWI о пористости титана и данные тематического исследования IFR о применении коллаборативных роботов в сварке. Приведённые оценки рынка представлены диапазонами, опубликованными независимыми аналитическими группами, а не данными из одного источника. Начальные значения параметров сварки носят справочный характер; перед производственным применением каждую спецификацию процедуры сварки необходимо аттестовать по AWS D17.1 с оформлением протокола аттестации технологии сварки. Проверено инженерной командой zxweldingrobot.
Ссылки и источники
- Комитет AWS D17 по сварке в авиационной и аэрокосмической отрасли — American Welding Society
- AWS D17.1/D17.1M:2024. Технические требования к сварке плавлением для аэрокосмической отрасли — American Welding Society
- AWS D17.3/D17.3M:2021. Технические требования к сварке алюминиевых сплавов трением с перемешиванием для аэрокосмической отрасли — American Welding Society
- AWS D17.1:2024. Четвертое издание — обзор изменений — American National Standards Institute
- Инструмент Plug Weld Tool для основной ступени Space Launch System — NASA
- Передовой комплекс для соединения металлов — сварка трением с перемешиванием и с применением расходуемой вставки — NASA Marshall Space Flight Center
- Причины пористости сварных швов в титане — технические вопросы и ответы — The Welding Institute (TWI)
- Исследование чрезмерной пористости сварных швов титановых баллонов AMS 4975 — Loyola Marymount University
- Коллаборативные роботы повышают производительность сварки на 200 % (исследование Raymath) — International Federation of Robotics
Связанные статьи
- Коллаборативный сварочный робот: обзор системы и технические характеристики
- Сварочный робот TIG для нержавеющей стали: руководство по выбору
- Сварка коллаборативным роботом и промышленным роботом: сравнение стоимости и скорости
- Контрольный список соответствия AS9100 для автоматизированных сварочных ячеек

