
Contacte a Zhouxiang

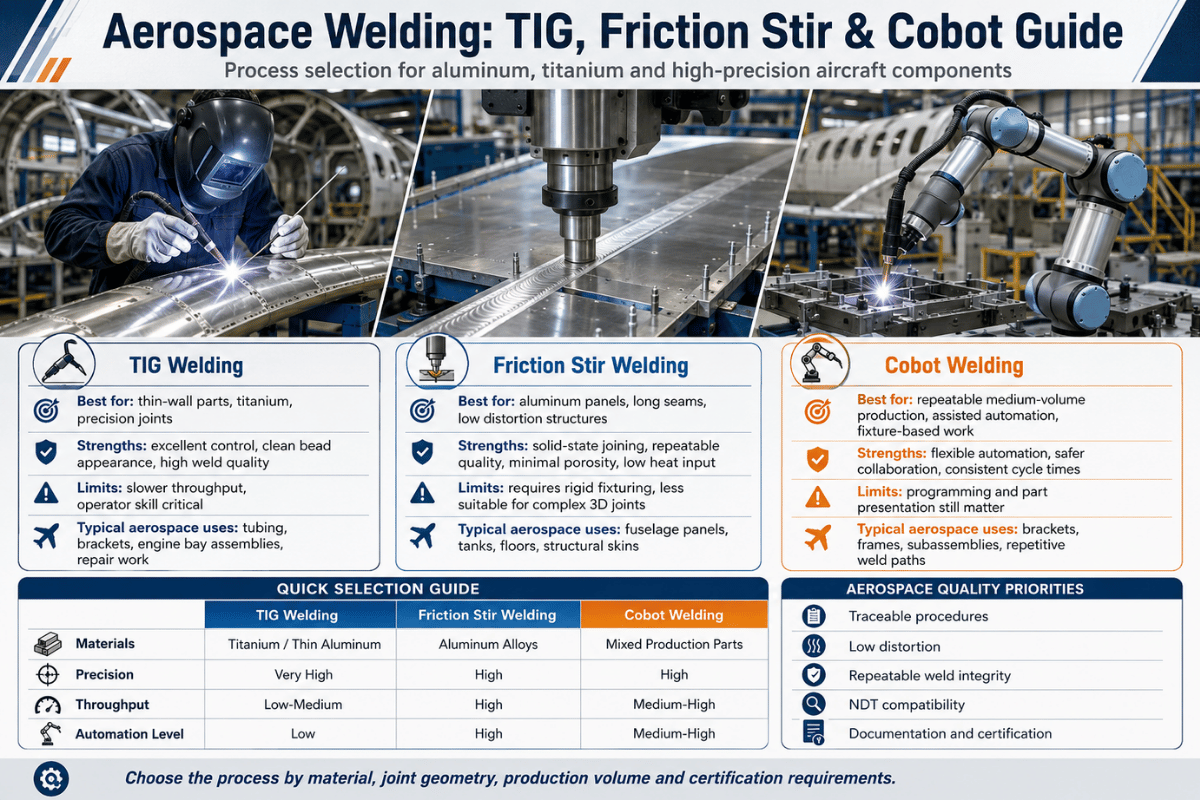
Especificações rápidas — soldadura aeroespacial em resumo
| Normas aplicáveis | AWS D17.1/D17.1M:2024 (fusão), AWS D17.2/D17.2M:2019 (resistência), AWS D17.3/D17.3M:2021 (soldadura por fricção do alumínio), AS9100, Nadcap AC7110, ISO 24394 |
| Principais processos | GTAW (TIG), GMAW, soldadura por fricção (FSW), feixe de eletrões (EBW), feixe laser (LBW), arco de plasma (PAW) |
| Ligas críticas | Alumínio 2024, 6061, 7075; Ti-6Al-4V; Inconel 625, 718; Waspaloy |
| Intervalo de serviço | Cubas de hidrogénio líquido a −253 °C até à secção quente de motores a jato, acima de 1 100 °C |
| Nível mínimo de inspeção | END a 100% (radiografia, UT, PT, MT) nas soldaduras críticas para o voo; CT ou PAUT para geometrias complexas |
| Sistema de qualidade dos fornecedores | Sistema de qualidade AS9100 + acreditação de soldadura Nadcap AC7110 esperados pelos principais fabricantes de equipamento original |
O que é a soldadura aeroespacial? (E porque é diferente)
 A soldadura aeroespacial consiste na união de metais por fusão ou no estado sólido, concebidos para suportar as cargas, as vibrações, os ciclos térmicos e a corrosão a que os equipamentos de voo estão sujeitos. Abrange estruturas de aeronaves, motores, sistemas de escape, tubagens de combustível e sistemas hidráulicos, trens de aterragem, vasos sob pressão, estruturas de satélites e cubas de combustível para foguetões — qualquer componente em que um defeito possa dar origem a uma fissura que a estrutura da aeronave não tolere. Este é o âmbito formal adotado pelo AWS D17 Committee on Welding in the Aircraft and Aerospace Industry.
O que distingue uma soldadura aeroespacial de uma soldadura de aço estrutural não é o equipamento, mas sim os critérios de aceitação, o registo documental e o rigor da inspeção. Há três diferenças:
- A tolerância a defeitos aproxima-se de zero. As soldaduras de Classe A segundo a AWS D17.1 são rejeitadas por aglomerados de poros e mordeduras nos limites que seriam aceites no fabrico geral.
- A limpeza passa a ser um parâmetro do processo. As camadas hidratadas na superfície do titânio são um mecanismo conhecido de porosidade induzida pelo hidrogénio. Por isso, a preparação, o uso de luvas e a integridade do gás de proteção são tão importantes como os parâmetros do arco (TWI).
- Todas as soldaduras são rastreáveis. Cada peça tem uma especificação do procedimento de soldadura (WPS), um registo de qualificação do procedimento (PQR), a identificação do soldador certificado e um resultado de END — um registo documental mantido segundo a AS9100.
Processos de soldadura aeroespacial — comparação para orientar a escolha
 Cinco processos por fusão e um processo no estado sólido cobrem a maior parte dos trabalhos aeroespaciais. A escolha raramente depende de uma preferência estética; é determinada pela liga, pela espessura da secção, pela geometria da junta e pelo facto de a soldadura fazer parte da estrutura primária, da estrutura secundária ou de uma reparação.
TIG (soldadura por arco com elétrodo de tungsténio e gás, GTAW)
O TIG é a escolha habitual para trabalhos aeroespaciais em secções finas — tubos coletores de escape, linhas hidráulicas, reparações de revestimentos em chapa e conjuntos soldados de suportes de motor. Permite controlar com precisão o calor aplicado, é suficientemente limpo para secções finas de Ti-6Al-4V e Inconel e admite configurações manuais, mecanizadas ou orbitais. O TIG manual continua a ser a abordagem dominante nas oficinas de MRO e de produção em pequenas séries; o TIG orbital predomina nas tubagens de combustível e hidráulicas, porque produz soldaduras circunferenciais repetíveis sem rodar a peça.Porque as espessuras são reduzidas, as ligas (aço inoxidável 321, Inconel 625 e variantes de Hastelloy) são sensíveis ao calor aplicado e os volumes de produção por referência raramente justificam o investimento em equipamento de soldadura por fricção ou feixe de eletrões. O TIG permite controlar diretamente o banho e a adição de material de enchimento, o que é importante quando a parede tem 0.040″ (~1 mm) e um desvio de 50° no ângulo da tocha pode perfurá-la. Como observou um colaborador de r/Welding após anos de experiência com TIG, segurar a tocha mais perto da vertical permite que o fluxo de árgon de proteção traseiro proteja efetivamente a soldadura enquanto arrefece — um pequeno pormenor que os soldadores no terreno aprendem antes de o encontrarem num manual.
Soldadura por fricção (FSW)
A FSW foi inventada no The Welding Institute (TWI) em 1991 e adotada pela indústria aeroespacial especificamente para unir secções de alumínio com as quais os processos por fusão têm dificuldade. Uma ferramenta rotativa não consumível penetra na junta; o calor gerado pela fricção plastifica o metal abaixo do ponto de fusão e a pressão de forjamento consolida a união. Como o metal nunca liquefaz, a FSW evita por completo fissuras de solidificação e porosidade — precisamente a razão pela qual a NASA a escolheu para as cubas criogénicas do estágio central do Space Launch System (SLS). A NASA foi mais longe e desenvolveu a Friction Pull Plug Welding para fechar as soldaduras por fricção autorreativas das juntas entre cúpula e corpo cilíndrico das cubas de combustível do SLS. Esta técnica não existe em oficinas de soldadura comerciais, pois foi concebida para um perfil de missão específico.Quando deve usar soldadura por fricção em vez de TIG?
Use FSW quando a junta for de alumínio, a secção tiver pelo menos 3 mm de espessura, a geometria for linear ou circunferencial e o volume justificar o investimento. As aplicações típicas de FSW incluem juntas de painéis 2024 e 7075 para revestimentos de fuselagem, soldaduras de cúpulas 2219 em cubas de combustível e juntas entre reforços e revestimentos em veículos lançadores. Prefira TIG quando a secção for fina (<2 mm), a liga não for de alumínio, a geometria da junta não for linear (selas, interseções complexas de tubagens) ou o volume de produção for <100 peças. A norma publicada AWS D17.3/D17.3M:2021 abrange especificamente a FSW do alumínio para aplicações aeroespaciais; a FSW térmica ou de aço inoxidável está fora do seu âmbito.Soldadura por feixe de eletrões (EBW)
A EBW é o processo de referência no fabrico de motores a jato. Numa câmara de vácuo, um feixe de eletrões focado abre um canal estreito através de 25 mm ou mais numa única passagem, com uma zona afetada pelo calor dez vezes mais estreita do que na soldadura por arco. Discos de turbina, tambores de compressor e segmentos de pós-combustor são habitualmente soldados por EBW em superligas de níquel, incluindo Inconel 718 e Waspaloy. O ambiente de vácuo elimina a contaminação atmosférica, algo importante quando a etapa seguinte da produção é a prensagem isostática a quente e qualquer porosidade se poderia propagar.Soldadura por feixe laser (LBW)
A soldadura laser produz uma zona afetada pelo calor igualmente estreita sem exigir vácuo. Lasers de fibra e de disco na gama dos 4-8 kW soldam painéis de revestimento de aeronaves, invólucros herméticos de aviónica e, cada vez mais, juntas entre reforços e revestimentos em fuselagens de dois corredores. As células LBW modernas combinam um braço robótico com um scanner e funcionam com proteção de gás inerte ou em modo de vácuo local. Num painel de revestimento de dimensão métrica, a taxa de produção é aproximadamente dez vezes superior à da GTAW mecanizada.Soldadura por arco de plasma (PAW)
A PAW situa-se entre o TIG e a EBW em termos de capacidade. A coluna de plasma constrita permite a penetração em modo keyhole em secções até cerca de 10 mm, com um calor aplicado inferior ao do TIG convencional. É útil para soldar ligas de alta temperatura quando é importante controlar a distorção. Revestimentos de câmaras de combustão, corpos de injetores de combustível e certas juntas de componentes de titânio continuam a ser soldados habitualmente por PAW.Tabela comparativa dos processos
| Processo | Ligas típicas | Intervalo de espessuras | Ponto forte | Aplicações em aeronaves |
|---|---|---|---|---|
| TIG (GTAW) | Al, Ti, Ni, aço inoxidável | 0,5 – 6 mm | Controlo manual, ampla gama de ligas | Sistemas de escape, tubagens hidráulicas, suportes de motor, reparações MRO |
| FSW | Al 2024 / 2219 / 6061 / 7075 | 3 – 25 mm | Sem porosidade nem fissuras de solidificação | Cubas de combustível, juntas do revestimento da fuselagem, reforços de veículos lançadores |
| EBW | Superligas de Ni, Ti, refratários | 2 – 50 mm numa única passagem | Zona afetada pelo calor estreita, soldadura limpa em vácuo | Discos de turbina, tambores de compressor, segmentos de pós-combustor |
| LBW | Al, Ti, aço inoxidável, Ni | 0,5 – 12 mm | Velocidade, baixa distorção | Painéis de revestimento, invólucros de aviónica, juntas entre reforços em T e revestimentos |
| PAW | Ti, ligas de Ni, aço inoxidável | 1 – 10 mm | Penetração em keyhole com menor calor aplicado | Revestimentos de câmaras de combustão, corpos de injetores de combustível |
📐 Matriz de decisão da soldadura aeroespacial em 4 níveis
Cruze o nível de criticidade com o material para chegar a uma escolha de processo justificável antes de especificar o equipamento:
- Nível 1 — Crítico para o voo (vasos sob pressão, percurso principal de carga): Ti-6Al-4V → TIG orbital ou EBW · Inconel 718 → EBW · Alumínio 2219 → FSW. Aceitação de Classe A segundo AWS D17.1, fornecedor Nadcap AC7110.
- Nível 2 — Estrutura primária (revestimento da fuselagem, reforços, nervuras): Alumínio 2024/7075 → FSW (linear), LBW (revestimento curvo) · chapa de titânio → PAW ou EBW. Classe A segundo AWS D17.1.
- Nível 3 — Estrutura secundária (suportes, condutas, coletores de escape): Alumínio 6061 → TIG · aço inoxidável e Inconel → TIG · juntas de chapa → soldadura por pontos de resistência segundo AWS D17.2. A Classe B segundo AWS D17.1 é frequentemente aceitável.
- Nível 4 — MRO e soldadura de reparação: O TIG predomina, porque as reparações no terreno envolvem geometrias irregulares, volumes reduzidos e exigem o discernimento do soldador. Um WPS de reparação qualificado segundo o manual de reparação do fabricante de equipamento original prevalece sobre a aplicação direta da D17.1.
Nota de engenharia — valores-alvo de calor aplicado por processo
📐 Nota de engenharia
Como ponto de partida: para TIG em Ti-6Al-4V de 2 mm, use 80-120 A DCEN, com 100% de Ar na proteção primária e traseira (15-25 CFH na primária, 10-15 CFH na traseira). Para FSW em 2024 de 6 mm, use 600-800 rpm, uma velocidade de deslocação de 100-200 mm/min e uma força de forjamento de 8-15 kN; os valores dependem, porém, da liga e da geometria da ferramenta. Para EBW em Inconel 718 de 25 mm, use 60-150 kV a 50-200 mA, com um ponto focal ≤0,5 mm. Estes são parâmetros iniciais — todos os WPS continuam a ter de ser qualificados por PQR segundo AWS D17.1.
Desafios específicos dos materiais — alumínio, titânio e Inconel
 Três famílias de ligas dominam as soldaduras de estruturas primárias de aeronaves, e cada uma apresenta modos de falha característicos. Conhecer antecipadamente o modo de falha é o que distingue um WPS que passa a qualificação de um que é devolvido pelo inspetor.
Ligas de alumínio (2024, 6061, 7075, 2219)
O alumínio aeroespacial divide-se, grosso modo, entre ligas tratáveis termicamente (2xxx, 6xxx, 7xxx) e não tratáveis termicamente (3xxx, 5xxx). As ligas tratáveis termicamente são também as mais difíceis de soldar por fusão: na prática, 2024 e 7075 não são soldáveis por fusão, porque o calor aplicado destrói o estado endurecido por precipitação e provoca fissuração a quente durante a solidificação. É por isso que todas as juntas longas de alumínio aeroespacial fabricadas atualmente — vigas do piso do Boeing 787, painéis de fuselagem do Airbus A380, cúpula da cuba de hidrogénio do NASA SLS — recorrem a FSW em vez da soldadura por fusão. O 2219 (uma liga de alumínio e cobre) e o 6061 são diferentes. O 2219 é adequado para FSW e soldável por fusão, razão pela qual é usado em cubas de veículos lançadores desde o Saturn V. O 6061 solda-se facilmente por fusão, mas perde cerca de 25-30% da resistência à tração T6 na zona afetada pelo calor, pelo que normalmente se especifica um tratamento térmico após a soldadura (novo envelhecimento T6) para estruturas primárias.Titânio (Ti-6Al-4V, CP Grade 2/3)
O defeito de soldadura mais característico do titânio é a porosidade, causada pela dissolução de hidrogénio. A documentação da TWI explica que camadas hidratadas na superfície da junta — humidade, hidrocarbonetos, resíduos de fluido de corte — libertam hidrogénio para o banho de fusão durante a soldadura. A solubilidade do hidrogénio é muito superior no titânio líquido do que no sólido. Durante o arrefecimento, o hidrogénio aprisionado volta a sair da solução e forma poros que inutilizam a peça. A mitigação é processual, não metalúrgica: desengordurar com solvente não halogenado, limpar mecanicamente nas horas anteriores à soldadura, guardar provetes limpos em armários secos e manter o árgon de proteção traseiro durante tempo suficiente para que o verso da soldadura arrefeça abaixo de 425 °C em contacto com o ar. Além da porosidade, o titânio também pode ficar fragilizado por contaminação. Acima de cerca de 480 °C em contacto com o ar, absorve oxigénio, azoto e hidrogénio intersticiais. Um sinal visível é a mudança de cor de prateado para amarelo-palha, depois azul, cinzento e branco — e o branco é motivo de rejeição. Um caso de falha documentado em garrafas de ar de titânio AMS 4975 relacionou diretamente a porosidade excessiva com deficiências na técnica de soldadura e na cobertura do gás de proteção. A integridade do gás de proteção é inegociável.Superligas de níquel (Inconel 718, Waspaloy, Inconel 625)
As ligas de níquel-ferro e à base de níquel usadas em motores a jato falham na soldadura de duas formas: fissuração por envelhecimento sob deformação durante o tratamento térmico após a soldadura e microfissuração na zona afetada pelo calor durante a soldadura. As estratégias de mitigação dependem da liga. O Inconel 718 é o mais utilizado, porque a sua reação de endurecimento por envelhecimento é suficientemente lenta para que seja possível controlar a fissuração por envelhecimento sob deformação com um aporte térmico controlado e um ciclo de alívio de tensões. O Waspaloy é mais difícil de soldar pela razão oposta: o seu endurecimento por envelhecimento mais rápido exige um controlo mais cuidadoso do pré-aquecimento e da gestão térmica após a soldadura. Os materiais de enchimento são importantes: o Inconel 625 é frequentemente soldado com material de enchimento ERNiCrMo-3; o Inconel 718 usa normalmente ERNiFeCr-2 (material de enchimento compatível com Inconel 718).
📐 Nota de engenharia — práticas de proteção do Ti-6Al-4V
Caudal de árgon no bocal primário: 15-25 CFH (diâmetro interior do bocal: 9-12 mm). Proteção traseira: 10-15 CFH sobre o banho em arrefecimento; dimensione o comprimento da proteção para que o metal saia desta abaixo de 425 °C. Purga traseira em soldaduras de tubagens: 5-10 CFH; o medidor de O₂ no escape deve indicar <100 ppm antes de iniciar o arco. Limpeza: passar um pano sem fiapos com isopropanol ou metiletilcetona nas 4 horas anteriores ao início do arco; não deixar impressões digitais na zona de soldadura.
Normas e certificações — AWS D17.1, AS9100, Nadcap, ISO 24394
 Um programa de soldadura aeroespacial assenta em três níveis: uma especificação do processo (AWS D17.x), um sistema de gestão da qualidade (AS9100 ou equivalente da Aerospace Industries Association) e uma acreditação de processo especial (Nadcap AC7110). A ISO 24394 é uma opção internacional. A análise de um certificado de ensaio do material ou de um relatório de auditoria de fornecedor consiste, em grande medida, em confirmar que as combinações são as corretas.
AWS D17.1/D17.1M:2024 — soldadura por fusão para a indústria aeroespacial
A D17.1 é a especificação geral para soldadura por fusão de alumínio, aço, aço inoxidável, titânio e ligas de níquel em aplicações aeroespaciais. A edição de 2024 é a quarta revisão, e o resumo do comité publicado pela ANSI regista várias alterações fundamentais destinadas a alargar a utilização e a aplicabilidade do documento. A norma rege a qualificação de procedimentos (PQR), a qualificação de desempenho dos soldadores, os critérios de aceitação da inspeção e os requisitos de documentação. Existem duas classes: a Classe A para as soldaduras com maiores implicações para a segurança (motores e vasos sob pressão) e a Classe B para estruturas secundárias.Qual é a diferença entre AWS D17.1, D17.2 e D17.3?
A D17.1 rege a soldadura por fusão (TIG, GMAW, plasma, feixe de eletrões, laser). A D17.2/D17.2M:2019 abrange a soldadura por resistência — sobretudo soldadura por pontos e de juntas em chapas de alumínio e aço usadas em estruturas aeroespaciais. A D17.3/D17.3M:2021 é a norma de soldadura por fricção e aplica-se especificamente a ligas de alumínio para aplicações aeroespaciais, pois é nesse domínio que a FSW foi validada industrialmente. Se um fornecedor afirma ter capacidade para soldadura aeroespacial, mas só dispõe de certificação D17.1, provavelmente não consegue efetuar soldadura por pontos de resistência em alumínio nem soldadura por fricção em cúpulas de cubas. Os documentos publicados estão listados na página do D17 Committee.AS9100 — o sistema de gestão da qualidade
A AS9100 é a adaptação aeroespacial da ISO 9001, publicada pela SAE International e adotada pelo International Aerospace Quality Group (IAQG). É o sistema de qualidade que rege o funcionamento de uma oficina de fabrico — controlo documental, gestão de configurações, registos de formação, calibração, controlo de fornecedores e auditorias internas. Não é, propriamente, uma norma de soldadura, mas todos os principais fabricantes de equipamento original (Boeing, Airbus, Lockheed Martin, GE Aerospace, Raytheon) exigem a AS9100 como requisito de base.Nadcap AC7110 — acreditação de processos especiais de soldadura
O Nadcap (National Aerospace and Defense Contractors Accreditation Program) é um sistema de aprovação gerido pelo setor e administrado pela PRI. As listas de verificação de auditoria AC7110/x são específicas de diferentes especialidades de soldadura: a AC7110/12 abrange o feixe de eletrões, a AC7110/5 abrange a brasagem com tocha e por indução, e a própria AC7110 abrange a soldadura por fusão. Um fornecedor sem Nadcap ainda pode vender para o setor aeroespacial, mas a maioria das encomendas de componentes de voo feitas pelos principais fabricantes exige essa acreditação.ISO 24394 — a alternativa internacional
Nos programas fora dos EUA ou em cadeias de abastecimento que envolvem a Europa e a Ásia, a ISO 24394 abrange requisitos de soldadura aeroespacial com um âmbito semelhante à D17.1. Os critérios de aceitação das duas normas não são idênticos, mas ambas fazem referências cruzadas para a qualificação de procedimentos e os ensaios de soldadores. Os programas sujeitos à supervisão de aeronavegabilidade da FAA ou da EASA recorrem frequentemente à ISO 24394 quando a cadeia de abastecimento atravessa o Atlântico, porque os principais fabricantes europeus estão familiarizados com a norma. As diferenças de equipamento entre regiões também têm impacto: as oficinas norte-americanas recorrem mais a fontes de alimentação Miller Electric e Lincoln Electric, enquanto os principais fabricantes europeus especificam mais frequentemente EWM ou Fronius nos seus WPS qualificados. Ainda assim, todas estas linhas de equipamento podem ser qualificadas por procedimento segundo qualquer uma das normas.Inspeção e ensaios não destrutivos — verificação da qualidade da soldadura aeroespacial
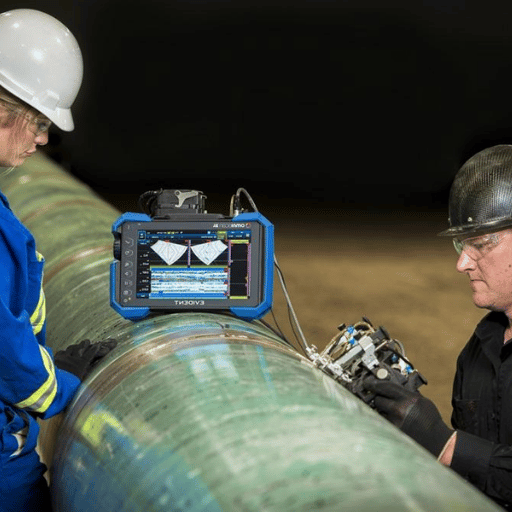 O nível mínimo de inspeção para soldaduras críticas para o voo é END a 100% — todas as soldaduras são examinadas por pelo menos um método, frequentemente dois, antes de a peça ser aprovada. Os métodos de inspeção não são intercambiáveis: cada um deteta uma classe específica de defeitos.
| Método de END | Defeitos detetados | Dimensão mínima do defeito | Aplicações obrigatórias |
|---|---|---|---|
| Radiografia (RT) / radiografia digital | Defeitos volumétricos — porosidade, inclusões, falta de fusão, falta de penetração | ~2% da espessura da secção | Todas as soldaduras por fusão de Classe A; vasos sob pressão; cubas |
| Ultrassons (UT) / PAUT | Defeitos planares — fissuras, falta de fusão, delaminações | 0,5-1,0 mm com PAUT | Juntas FSW; EBW em secções espessas; geometrias complexas |
| Líquidos penetrantes (PT) | Fissuras abertas à superfície, porosidade, mordeduras | ~0,025 mm de abertura à superfície | Superfícies não magnéticas — Al, Ti, aço inoxidável austenítico, ligas de Ni |
| Partículas magnéticas (MT) | Fissuras à superfície e junto à superfície | ~0,025 mm à superfície, ~1 mm subsuperficial | Aços ferromagnéticos — forjados de trens de aterragem, elementos de fixação |
| Tomografia computorizada (CT) | Volumetria 3D — porosidade interna, vazios, geometria | Voxel de ~50 μm para peças pequenas | Componentes fabricados por manufatura aditiva; peças fundidas complexas |
- ✔Verifique se o WPS e o PQR estão atualizados e assinados pela autoridade de engenharia responsável
- ✔Confirme que o registo de qualificação do soldador abrange a posição, a liga e o intervalo de espessuras
- ✔Inspecione o número do lote do material de enchimento, o número de fusão e as condições de armazenamento
- ✔Verifique o certificado do gás de proteção (árgon 5N para titânio, 4N para uso geral)
- ✔Confirme a limpeza antes da soldadura — inspeção visual e verificação por fluorescência UV no Ti
- ✔END segundo os critérios de aceitação AWS D17.1, com aprovação de um inspetor de Nível II/III
Soldadura robotizada e com robôs colaborativos na indústria aeroespacial — onde a automação compensa
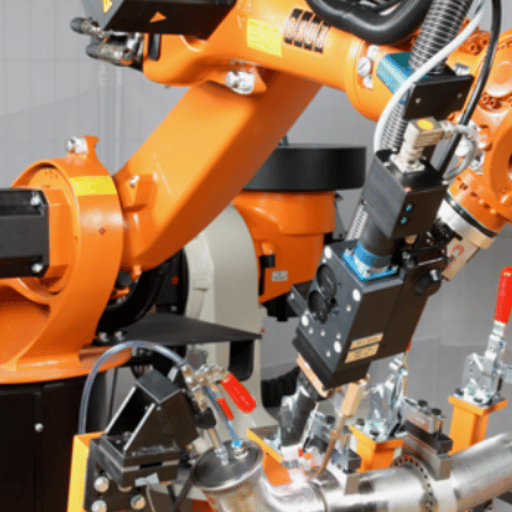 Historicamente, o setor aeroespacial demorou a adotar a soldadura robotizada pelas mesmas razões que ainda hoje atrasam a adoção da automação em geral — baixo volume por número de peça, geometrias complexas, restrições de salas limpas e um enquadramento regulamentar que privilegia o controlo determinístico do processo. Este cenário está a mudar. A soldadura por fricção linear das cúpulas das cubas de veículos de lançamento é agora realizada regularmente com sistemas robotizados de FSW montados em pórticos. A Airbus utiliza células de soldadura automatizadas para componentes estruturais. A SpaceX solda secções de aço inoxidável da Starship com equipamentos automatizados desenvolvidos à medida. E, em menor escala, oficinas de fabrico que fornecem estruturas secundárias aos fabricantes principais estão a introduzir robôs colaborativos de soldadura para responder à falta de soldadores, preservando a rastreabilidade AS9100 exigida pelo fabricante principal.
A soldadura com robô colaborativo consegue cumprir os requisitos de qualidade aeroespacial?
Sim — dentro de um âmbito de aplicação específico. Um sistema de soldadura com robô colaborativo que cumpra a AWS D17.1 precisa de três elementos, tal como um robô industrial: controlo em circuito fechado dos parâmetros do arco, com registo da conformidade com a WPS; aproximação repetível à junta dentro de ±0,2 mm; e uma zona de fumos e radiação que cumpra os requisitos da sala limpa. Uma vantagem do formato do robô colaborativo é poder instalar e reprogramar a célula em dias, em vez de semanas, o que é relevante numa oficina com elevada variedade de produtos, onde cada ordem de fabrico pode abranger 20-150 peças idênticas. A velocidade é o compromisso — a maioria dos robôs colaborativos de soldadura trabalha a velocidades de deslocação inferiores às de uma célula industrial de seis eixos com posicionador —, pelo que o limiar de volume a partir do qual uma célula industrial completa compensa situa-se, para trabalhos correntes de suportes e condutas, algures entre 200-500 peças por mês. Atualmente, os robôs colaborativos enfrentam dificuldades no setor aeroespacial com geometrias muito grandes, soldadura em vácuo (EBW) e processos em que as regras de proximidade entre operador e robô limitam a velocidade de produção.Três aplicações reais
NASA SLS Core Stage — A soldadura por fricção linear das cubas de hidrogénio líquido e oxigénio líquido do Core Stage é automatizada no Michoud Assembly Facility, com recurso a uma ferramenta de soldadura por pinos desenvolvida para o programa. As juntas verticais e circunferenciais de FSW são executadas em sistemas montados em pórticos, com registo dos parâmetros de soldadura a cada milímetro linear. Universal Robots/Raymath — Um estudo de caso documentado pela IFR descreve a forma como a Raymath, uma empresa de fabrico do Ohio, automatizou trabalhos complexos de soldadura TIG, além de soldadura MIG, com robôs colaborativos da Universal Robots. Foram reportados aumentos de produtividade de 200% nas tarefas de soldadura e de 600% na operação de máquinas. Este modelo de implementação — estruturas secundárias variadas, volumes modestos e soldaduras abrangidas por normas AWS — é aplicável a muitos fornecedores do setor aeroespacial. FSW na aviação comercial — A Eclipse Aviation foi pioneira na utilização de FSW para unir revestimentos de fuselagem do Eclipse 500 no início dos anos 2000. Atualmente, veículos do programa Commercial Crew e várias aeronaves de fuselagem larga utilizam FSW robotizada em juntas de painéis de alumínio; a geometria longa e linear é quase ideal para cabeças robotizadas de FSW.Quando não automatizar
A soldadura de manutenção, reparação e revisão (MRO) continua a ser, na sua esmagadora maioria, manual, e essa é a opção certa. Numa reparação típica de uma carenagem de motor, a geometria dos danos não podia ser prevista pela WPS, o ajuste depende de calços e do critério aplicado aos pontos de soldadura, e o volume por número de peça é de uma unidade. Implementar um robô colaborativo ou um robô industrial neste contexto seria forçar a utilização da ferramenta errada para o trabalho. O mesmo se aplica à soldadura de protótipos em fase inicial, quando a geometria muda de cada vez que se constrói uma unidade, e a intersecções de tubos com curvaturas espaciais muito complexas, a que um braço de seis eixos não consegue aceder sem um investimento elevado em dispositivos de fixação.Modos de falha comuns e prevenção de defeitos
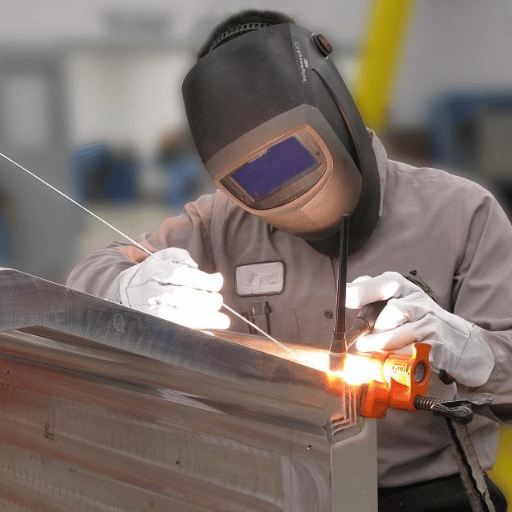 A maioria das rejeições de soldaduras aeroespaciais enquadra-se num pequeno número de categorias recorrentes. Conhecê-las de antemão é o que distingue uma soldadura de classe A aprovada à primeira de uma peça que tem de repetir o ciclo de inspeção.
| Defeito | Causa principal | Prevenção | Deteção |
|---|---|---|---|
| Porosidade (Ti, Al) | Hidrogénio proveniente de superfícies hidratadas; proteção gasosa insuficiente | Limpeza mecânica <4 h antes da soldadura; pureza do gás verificada; proteção gasosa posterior | RT, CT |
| Falta de fusão | Energia térmica insuficiente; preparação deficiente da junta | Gama de parâmetros qualificada por PQR; pré-aquecimento conforme a WPS | UT/PAUT, RT |
| Fissuração por envelhecimento sob tensão (superliga de Ni) | Concentração de tensões + envelhecimento durante o PWHT | Arrefecimento controlado; alívio intermédio de tensões; ciclo de PWHT revisto | PT após PWHT, UT |
| Fragilização por contaminação (Ti) | Exposição ao ar >480°C; perda da proteção gasosa posterior | Comprimento da proteção gasosa posterior verificado; aceitação da cor da soldadura conforme a WPS | Inspeção visual (cor), ensaio de dobragem em provetes |
| Deformação / tensões residuais | Energia térmica excessiva; sequência de soldadura irregular | Planeamento da sequência; dispositivos de fixação; PWHT para secções espessas | Inspeção dimensional, medição de RS |
| Fissuração a quente (fusão de Al 2024/7075) | Liga suscetível a fissuração durante a soldadura por fusão | Mudar para FSW; se for necessária soldadura por fusão, utilizar metal de adição 4043 com ligas 2xxx | RT, PT |
⚠️ Erros recorrentes reportados no terreno
Há três erros recorrentes referidos em fóruns de soldadores e em debates técnicos da AWS: interrupções da proteção gasosa posterior durante a soldadura de tubos de titânio (o soldador muda de posição e a soldadura, enquanto arrefece, fica sem proteção); limpeza prévia insuficiente antes da soldadura TIG de juntas sobrepostas em aço inoxidável, que provoca porosidade aparente na inspeção por líquidos penetrantes; e aporte térmico excessivo em suportes de 6061-T6, que reduz a resistência da ZTA abaixo da das alternativas de substituição. Em cada caso, a solução é processual, não técnica — trabalhar mais devagar, verificar e tratar a WPS como requisito mínimo, não como limite máximo.
Perspetivas do setor — mercado de FSW, adoção de robôs colaborativos e sustentabilidade (2026 e seguintes)
 Três tendências estão a moldar a soldadura aeroespacial até ao final da década de 2020. Cada uma é interessante por si só; em conjunto, indicam para onde direcionar o investimento e a formação nos próximos três a cinco anos.
Expansão do mercado de FSW. Vários grupos independentes de analistas de mercado situam o mercado global da soldadura por fricção linear na faixa de $250-300M em 2026, com projeções até 2033 que se agrupam em torno de taxas CAGR na ordem dos dígitos altos. A procura no setor aeroespacial assenta na NASA, na Boeing, na Lockheed Martin e nos novos programas espaciais comerciais; o crescimento é impulsionado também pela adoção de FSW em caixas de baterias para veículos elétricos e no fabrico de material circulante ferroviário fora do setor aeroespacial.
A adoção de robôs colaborativos está a acelerar. Os sinais de volume de pesquisa da DataForSEO para «cobot welding» e «welding cobot» aumentam de ano para ano, e os fornecedores de equipamentos estão a adaptar as suas gamas especificamente ao segmento de fornecedores aeroespaciais com elevada variedade e baixo volume. Na origem desta tendência está uma escassez estrutural de soldadores certificados — as projeções do Bureau of Labor Statistics sugerem que a força de trabalho de soldadores dos EUA precisa de cerca de 80 000-90 000 novos profissionais por ano apenas para substituir quem se reforma, sendo os soldadores certificados para o setor aeroespacial uma parte ainda menor desse total. A soldadura com robôs colaborativos não resolve o problema por si só, mas aumenta a produtividade de cada soldador certificado que permanece no ativo, o que constitui uma medida de mitigação prática.
Modernização das normas. A quarta edição da AWS D17.1, publicada em 2024, inclui disposições que alargam o âmbito de aplicação do documento — uma atualização discreta, mas importante, para as oficinas que têm trabalhado com a edição anterior. A D17.3:2021, já publicada, abrange a FSW do alumínio, e avançam os trabalhos da comissão sobre soldadura para o pós-processamento de fabrico aditivo. As atualizações da ISO e da EASA seguem ciclos ligeiramente diferentes, mas a direção é a mesma: mais processos, mais combinações de ligas e documentação mais rigorosa.
Se estiver a especificar uma célula de fabrico para 2026-2027
- Para lotes de 50-500 peças por mês de estruturas secundárias, considere um sistema de soldadura com robô colaborativo como opção predefinida — em vez de uma célula manual.
- Especifique expressamente a edição AWS D17.1:2024 nas encomendas a fornecedores, em vez de «edição em vigor».
- Para estruturas primárias de alumínio com juntas lineares de espessura >3 mm, avalie a capacidade de FSW antes de especificar a soldadura por fusão.
- Confirme que a capacidade de ensaios não destrutivos acompanha a taxa de produção — as células de soldadura automatizadas produzem dados mais depressa do que é possível analisar radiografias manualmente.
Perguntas frequentes
P: Que processos de soldadura estão aprovados para aplicações aeroespaciais?
Ver resposta
Os processos de soldadura por fusão aprovados ao abrigo da AWS D17.1 incluem soldadura por arco com elétrodo de tungsténio em atmosfera gasosa (TIG/GTAW), soldadura por arco com elétrodo consumível em atmosfera gasosa (MIG/GMAW), soldadura por arco de plasma, soldadura por feixe de eletrões e soldadura por feixe laser. A soldadura por resistência é abrangida pela AWS D17.2. A soldadura por fricção linear de ligas de alumínio é abrangida pela AWS D17.3.
Ver resposta
Utilize FSW quando a junta for de alumínio (2024/2219/6061/7075), a secção tiver 3-25 mm e a geometria for linear ou circunferencial — juntas de revestimento de fuselagem, juntas de cubas e juntas de longarinas. A FSW elimina a porosidade e a fissuração por solidificação, o que a torna a opção predefinida para limites de pressão criogénicos. Utilize TIG quando a secção tiver menos de cerca de 2 mm, a liga for de titânio ou uma superliga de níquel, a geometria não for linear (selas, intersecções complexas de tubos) ou o volume de produção for demasiado baixo para justificar o investimento em utillagem para FSW. A TIG continua a ser a opção predefinida para sistemas de escape, tubagens hidráulicas e reparações MRO.
P: A certificação Nadcap é obrigatória para todos os fornecedores de soldadura aeroespacial?
Ver resposta
Não é legalmente obrigatória, mas é um requisito comercial para a maioria das encomendas de componentes de voo feitas pelos principais fabricantes (Boeing, Airbus, Lockheed Martin, GE Aerospace, Raytheon). Um fornecedor sem Nadcap AC7110 pode produzir soldaduras, mas a maioria dos fabricantes principais encaminha o trabalho para um fornecedor acreditado.
P: A soldadura com robô colaborativo pode cumprir os requisitos da AWS D17.1?
Ver resposta
Uma célula de soldadura com robô colaborativo pode ser qualificada segundo a AWS D17.1 da mesma forma que uma célula robotizada industrial — através da qualificação do procedimento (PQR), da qualificação do desempenho do soldador, do registo dos parâmetros em circuito fechado e da comprovação da repetibilidade dimensional. O próprio equipamento do robô colaborativo não é o fator limitativo; é preciso saber se a célula consegue manter a aproximação à junta dentro de ±0,2 mm, se regista os parâmetros do arco para cada peça e se os ensaios não destrutivos conseguem confirmar a aceitação à taxa de produção necessária. Para estruturas secundárias e lotes de 50-500 peças por mês, a resposta é cada vez mais afirmativa. Acima de 500 peças por mês, uma célula industrial completa é, em geral, mais vantajosa em termos de custo por soldadura. Os processos em câmara de vácuo (EBW) e as geometrias muito grandes continuam fora do âmbito dos robôs colaborativos.
P: Em que difere a inspeção de soldaduras aeroespaciais do controlo de qualidade de soldaduras em geral?
Ver resposta
O controlo de qualidade de soldaduras em geral pode basear-se na inspeção visual, com ensaios não destrutivos por amostragem num subconjunto das soldaduras. A soldadura aeroespacial em componentes críticos para o voo exige normalmente ensaios não destrutivos a 100% — inspeção de todas as soldaduras — com recurso, conforme a liga e a geometria, a radiografia, ultrassons, líquidos penetrantes e partículas magnéticas. Os critérios de aceitação são mais rigorosos (dimensões máximas admissíveis dos defeitos menores) e todo o processo — WPS, PQR, identificação do soldador e resultados dos ensaios não destrutivos — é conservado durante toda a vida útil da aeronave.
Sobre esta análise
Este guia sintetiza documentos publicados pela Comissão AWS D17, informações técnicas divulgadas pelo NASA Marshall Space Flight Center sobre a soldadura por fricção linear para o Space Launch System, notas de investigação do TWI sobre porosidade do titânio e registos de estudos de caso da IFR sobre implementações de robôs colaborativos de soldadura. Quando são citados valores de mercado, são apresentados como intervalos publicados por grupos independentes de analistas, e não como dados provenientes de uma única fonte. Os valores iniciais dos parâmetros de processo são meramente ilustrativos; antes da produção, cada Especificação de Procedimento de Soldadura tem de ser qualificada segundo a AWS D17.1 através de um registo de qualificação do procedimento. Revisão pela equipa de engenharia da zxweldingrobot.
Referências e fontes
- Comissão AWS D17 sobre soldadura na indústria aeronáutica e aeroespacial — American Welding Society
- AWS D17.1/D17.1M:2024 Especificação para soldadura por fusão em aplicações aeroespaciais — American Welding Society
- AWS D17.3/D17.3M:2021 Especificação para soldadura por fricção linear de ligas de alumínio em aplicações aeroespaciais — American Welding Society
- AWS D17.1:2024, quarta edição — síntese das alterações — American National Standards Institute
- Ferramenta de soldadura por pinos para o estágio central do Space Launch System — NASA
- Instalação avançada para união de metais — soldadura por pinos com fricção — NASA Marshall Space Flight Center
- Causas da porosidade em soldaduras de titânio — perguntas frequentes técnicas — The Welding Institute (TWI)
- Estudo de caso sobre porosidade excessiva em soldaduras de garrafas de ar de titânio AMS 4975 — Loyola Marymount University
- Robôs colaborativos aumentam em 200% a produção na soldadura (estudo de caso da Raymath) — International Federation of Robotics
Artigos relacionados
- Robô colaborativo de soldadura — visão geral do sistema e especificações
- Robô de soldadura TIG para aço inoxidável — guia de seleção
- Soldadura com robô colaborativo vs soldadura com robô industrial — comparação de custos e velocidade
- Lista de verificação de conformidade AS9100 para células de soldadura automatizadas

