Contacte con Zhouxiang

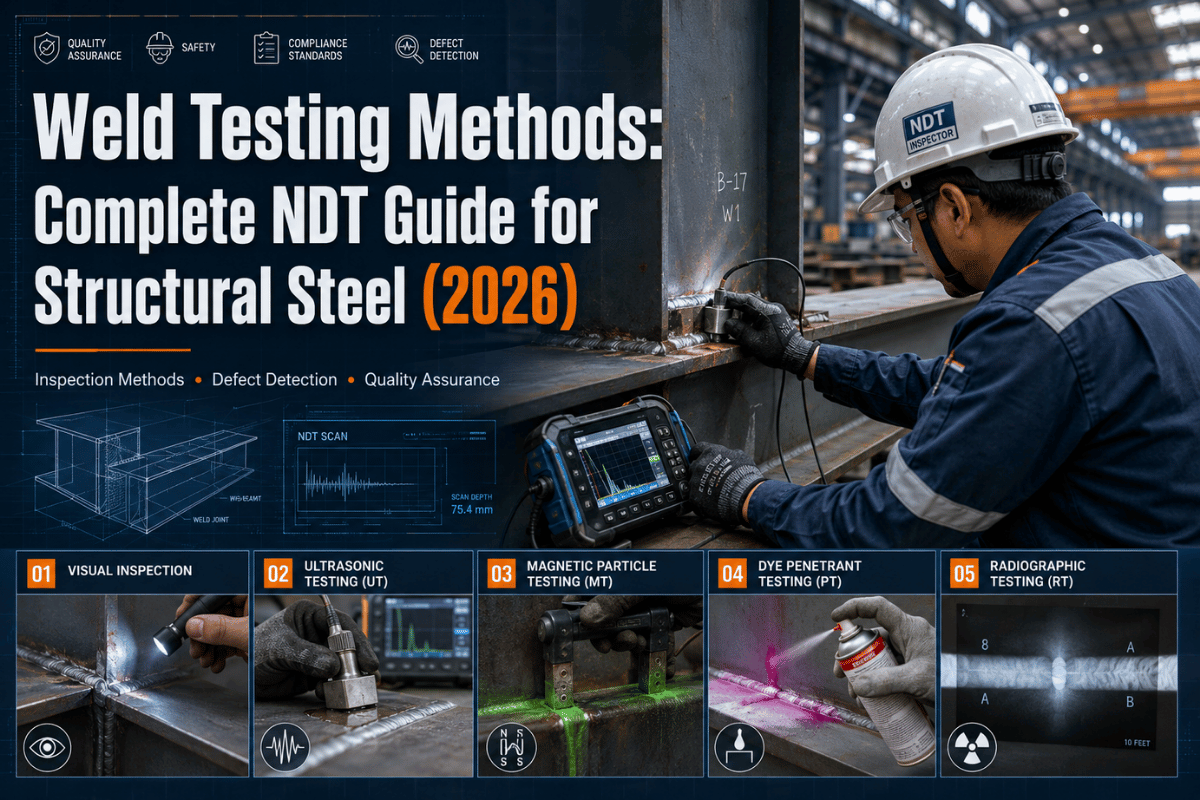
Métodos de inspección de soldaduras: guía completa de END para acero estructural (2026)

Contenido
Mostrar
Qué es la inspección de soldaduras y qué ocurre cuando una soldadura falla
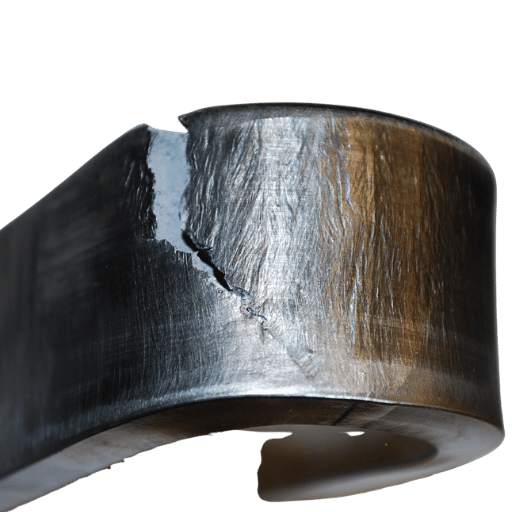
La inspección de soldaduras consiste en examinar las soldaduras terminadas para comprobar que cumplen los requisitos normativos de resistencia estructural y dimensiones del componente antes de someterlo a las cargas reales de servicio. Se divide en dos categorías: los ensayos no destructivos (END), que a su vez se clasifican en tres subgrupos, y los ensayos destructivos, que destruyen o inutilizan la soldadura para medir físicamente sus propiedades mecánicas.
Datos clave: inspección de soldaduras de un vistazo
| Dos categorías principales | Ensayos no destructivos (END); ensayos destructivos (ED) |
| Principales métodos END | Visual (VT), ultrasónico (UT/PAUT), radiográfico (RT), líquidos penetrantes (PT), partículas magnéticas (MT) |
| Principales métodos ED | Ensayo de doblado, ensayo de tracción, macrografía, ensayo de rotura por entalla |
| Código aplicable (acero estructural, Estados Unidos) | AWS D1.1/D1.1M:2020 — Código de soldadura estructural — acero |
| Mínimo obligatorio | Inspección visual del 100 % de todas las soldaduras (cláusula 6.9 de D1.1) |
| Tamaño del mercado END (2025) | 14.99 mil millones de dólares, con un crecimiento anual compuesto del 8,3 % hasta 2030 |
El coste de pasar por alto un defecto de soldadura es considerable. Un informe de The Welding Institute (TWI) calculó un coste medio de reparación del 1-3 % en los sectores de fabricación de equipos para petróleo, gas y energía, con un máximo del 25 % en juntas de acceso restringido (y casos aislados que alcanzaron el 50 %). En el acero estructural, el 80-90 % de los fallos durante el servicio se deben a fracturas por fatiga (Research Gate, 2021), y la mayoría, de nuevo, se debían a defectos detectables durante la inspección.
Sin embargo, las cifras son más claras en el taller. Los profesionales del sector que participan en el foro de AWS consideran tolerable una tasa de rechazo del 1-2 %; la práctica habitual de la mayoría de los fabricantes es pasar de UT por muestreo a UT al 100 % en todas las soldaduras de penetración completa de la junta (CJP) cuando el porcentaje de rechazos alcanza el 5 %, hasta que vuelva a bajar. Un taller mantuvo una tasa del 15 % durante quince años, hasta que abordó el problema de raíz relacionado con el soldador. Por largo que sea el retrabajo, siempre implica costes de mano de obra, gas y consumibles, además de retrasos en el calendario: las finanzas se resienten.
¿Cómo se inspecciona una soldadura?
Empiece con una inspección visual del 100 %, requisito mínimo de todos los códigos de acero estructural, que no cuesta nada si se realiza correctamente. Para las soldaduras de ranura con penetración completa, AWS D1.1 exige una inspección volumétrica: UT, RT o, en algunos casos, MT. VT permite determinar las condiciones de la superficie y comprobar el acabado de las soldaduras, incluido el perfil y la geometría. UT y RT permiten determinar las condiciones internas: agrupaciones de poros, inclusiones de escoria y falta de fusión, defectos que no se ven a simple vista. Los ensayos destructivos (doblado y tracción) se permiten en pruebas de cualificación de un WPS, pero no en soldaduras de producción.
8 defectos de soldadura que los ensayos permiten detectar
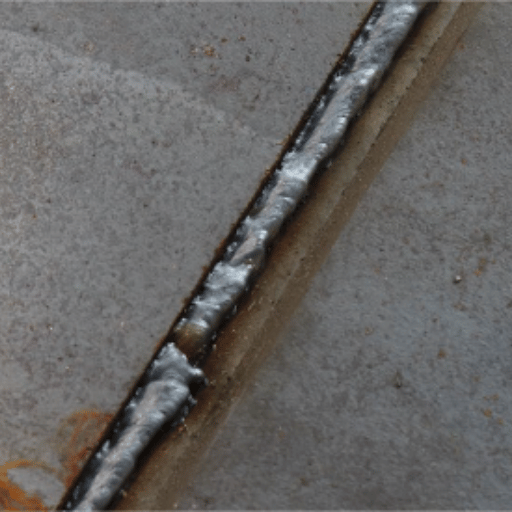
Las técnicas END no son intercambiables: cada una está especializada en detectar determinados tipos de defectos en ubicaciones concretas. Antes de elegir un método de inspección adecuado, el fabricante debe saber qué tipos de discontinuidad cabe esperar según el proceso, el material y la geometría de la junta, ¡etc.! La siguiente tabla detalla los ocho tipos de defectos que encuentran con mayor frecuencia los inspectores de acero estructural.
| Defecto | Causa raíz | Gravedad | Mejor método de detección | Criterio de aceptación de AWS D1.1 |
|---|---|---|---|---|
| Grietas | Hidrógeno, contracción, restricción | Crítica | UT, PAUT, MT, PT | Tolerancia cero: rechazo siempre |
| Falta de fusión (LOF) | Aporte térmico insuficiente, avance rápido | Alta | UT, PAUT, RT | No permitida |
| Penetración incompleta (IP) | Parámetros incorrectos, separación de raíz estrecha | Alta | RT, UT | No permitida en CJP; limitada en PJP |
| Porosidad | Humedad, contaminación, pérdida del gas de protección | Moderada | RT (el mejor), UT, VT (superficie) | Agrupación máxima de 6 mm por cada 300 mm de soldadura (carga estática) |
| Mordedura | Corriente excesiva, ángulo incorrecto del electrodo | Moderada | VT, galga de soldadura | Máximo 1 mm (estática); máximo 0,25 mm (cíclica) |
| Inclusión de escoria | Limpieza deficiente entre pasadas (SMAW/FCAW) | Moderada | RT, UT | Tamaños individuales limitados según la tabla 9.1 |
| Solapamiento / falta de fusión en frío | Aporte térmico bajo, avance rápido, ángulo incorrecto | Moderada–alta | VT, PT | No permitida |
| Perforación | Calor excesivo, material delgado | Moderada | VT | No permitida |
Nota técnica: discontinuidad y defecto Una discontinuidad es una falta de homogeneidad en el metal de soldadura, como porosidad, inclusiones o mordeduras. Un defecto es una discontinuidad que no cumple los criterios de aceptación del código y debe repararse o rechazarse. No toda discontinuidad es un defecto. Aunque el inspector diga «se han detectado indicaciones», estas solo se identifican correctamente como defectos después de compararlas con la tabla 9.1 (VT) o con la tabla de aceptación UT de AWS D1.1. Para el acero estructural, la gravedad se ordena así: grietas > falta de fusión > penetración incompleta > porosidad > mordedura (dentro de los límites).
Comparativa de 6 métodos END para inspeccionar soldaduras (visual, UT, PAUT, RT, PT, MT)
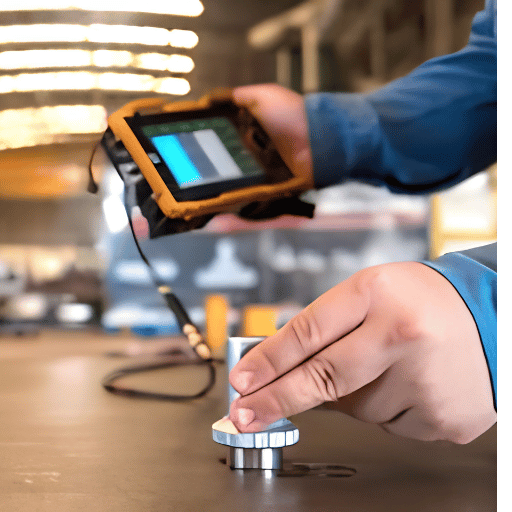
Los distintos métodos END se basan en principios físicos diferentes, que determinan su capacidad de detección, profundidad de penetración y coste operativo. A continuación se comparan los seis métodos utilizados en la fabricación de estructuras de acero.
| Método | Defectos detectados | Capacidad en profundidad | Coste relativo | Uso en acero estructural |
|---|---|---|---|---|
| VT (visual) | Solo superficie | Superficie | El más bajo | 100 % obligatorio; todos los tipos de junta |
| UT (ultrasónico) | Grietas, LOF, porosidad, inclusiones | Todo el espesor | Moderada | Soldaduras de ranura CJP; chapa >5/16″ |
| PAUT (UT por arreglo en fase) | Grietas, LOF, defectos planares; dimensionamiento superior de defectos | Todo el espesor; resolución lateral de 1–2 mm | Moderada–alta | Soldaduras CJP de 3/16″–8″ según el anexo H de D1.1:2020 |
| RT (radiografía / rayos X) | Porosidad, inclusiones; buena imagen volumétrica | Sección transversal completa; registro permanente en película | Alta | Soldaduras a tope; chapas de espesor fino a medio; tuberías |
| PT (líquidos penetrantes) | Grietas abiertas a la superficie, porosidad | Solo superficie | Bajo | Todos los materiales, incluidos los no magnéticos (SS, Al) |
| MT (partículas magnéticas) | Grietas superficiales y subsuperficiales | Superficie + ~3 mm bajo la superficie | Bajo–moderado | Solo aceros ferromagnéticos al carbono y de baja aleación |
¿Basta con la inspección visual de las soldaduras en el acero estructural?
En las soldaduras en ángulo sujetas a AWS D1.1 (estructuras con carga estática), basta con una inspección visual si todas las soldaduras cumplen los límites dimensionales y de perfil indicados en la tabla 9.1. Sin embargo, para las soldaduras de ranura con penetración completa de la junta (CJP), D1.1 exige una inspección volumétrica: UT, RT o MT en situaciones específicas. ¿Por qué? Por la geometría. La inspección visual no detecta defectos planares como la falta de fusión o una grieta estrecha paralela a la línea de soldadura, pero UT sí puede detectarlos fácilmente. Un inspector resumió así la cuestión en el foro de AWS: «La inspección visual del 100 % se convierte en una inspección visual del 80 % porque se pueden pasar cosas por alto». VT es la referencia de oro, pero no una medalla de oro: es imprescindible para cualquier soldadura CJP en acero estructural.
Ensayos ultrasónicos (UT): el método de referencia para el acero estructural grueso
El UT convencional envía impulsos sonoros de alta frecuencia (en concreto, de 2-5 MHz) a la soldadura desde un transductor angular situado sobre la superficie de la chapa. Los defectos internos generan un eco de retorno. La fase y la amplitud de la señal reflejada permiten conocer el tamaño y la profundidad del defecto. La parte F de AWS D1.1 especifica UT para soldaduras de ranura CJP en espesores de 5/16 (8mm) a 8 (200mm) pulgadas, y UT puede detectar defectos de 0,5mm de ancho. Como no requiere protocolos de seguridad radiológica, UT es la opción preferida para chapas gruesas. Sin embargo, depende mucho de la habilidad del operario: la calidad de la inspección depende de su capacidad para seleccionar los ángulos de haz correctos e interpretar la respuesta en la pantalla A-scan.
Ensayos ultrasónicos por arreglo en fase (PAUT): mayor resolución y registro permanente
PAUT utiliza un arreglo de múltiples elementos (un mínimo de 16 según el anexo H de AWS D1.1) que barre electrónicamente el haz ultrasónico en varios ángulos a la vez, sin necesidad del barrido manual del UT convencional. El procedimiento genera una imagen 3D de la sección transversal de la soldadura y un registro codificado permanente, similar a una radiografía. La resolución del barrido es de solo 1-2mm (frente a 5-10mm en UT convencional). AWS D1.1 aprobó PAUT con el código de soldadura de puentes D1.5 de 2015 y, en 2020, lo incluyó en el anexo H del código de soldadura estructural D1.1 para materiales de 3/16 a 8 pulgadas.
«Los estándares del sector aceptan ampliamente el arreglo en fase, incluidos AWS D1.1 y AWS D1.5, que regulan la inspección de soldaduras estructurales», afirmó Haworth. Actualmente también se utilizan técnicas de enfoque como FMC (captura de matriz completa) y TFM (método de enfoque total) junto con PAUT, cuando los barridos sectoriales convencionales no detectan defectos complejos o ubicados en posiciones atípicas. Sin embargo, FMC/TFM aún no se han incorporado a los criterios de aceptación de D1.1.
Ensayos radiográficos (RT / rayos X): visibilidad de toda la sección transversal
RT analiza la soldadura haciendo pasar un haz de radiación ionizante (rayos X, rayos gamma, etc.) a través de ella y registrando una imagen de sombras en una película o detector digital. Permite ver con claridad defectos volumétricos como porosidad, escoria y falta de penetración. En la película, una indicación RT aparece como una zona más oscura. RT proporciona un registro permanente que puede utilizarse como prueba judicial y que resulta fácil de interpretar para el personal sin experiencia en UT. Su sensibilidad limitada a defectos planares estrechos (grietas en el plano del haz), la necesidad de seguir procedimientos de seguridad radiológica (zona de exclusión, licencia) y un tiempo de preparación mayor que el de UT son factores determinantes. A modo de comparación, un estudio del Departamento de Transporte de Estados Unidos examinó con radiografía y ultrasonidos las mismas soldaduras estructurales y concluyó que UT es el método más económico para detectar defectos planares, mientras que las imágenes RT suelen ser mejores para mejorar la calidad volumétrica de las soldaduras.
Ensayos con líquidos penetrantes (PT): grietas superficiales en cualquier material
PT consiste en aplicar un líquido penetrante a la superficie de la soldadura y revelar después las indicaciones mediante una serie de pasos que incluye la aplicación de un revelador especial. Este método permite detectar grietas en la superficie de cualquier material, con independencia del material base. Es un método de referencia para detectar entallas agudas o grietas en acero inoxidable, aluminio y otras aleaciones no magnéticas, por lo que PT es el método de referencia de facto para soldaduras austeníticas que no pueden inspeccionarse magnéticamente. En las soldaduras estructurales de acero al carbono, su sensibilidad a las grietas abiertas en la superficie era aproximadamente igual a la de MT, y su aplicación era más rápida en materiales ferromagnéticos. Las indicaciones subsuperficiales que no llegan a la superficie no producen un resultado concluyente: es una limitación importante. Cuando la soldadura no se distingue claramente a simple vista o los límites de su perfil dificultan la interpretación de VT, PT puede utilizarse como complemento.
Ensayos con partículas magnéticas (MT): sensibilidad a defectos subsuperficiales en acero al carbono
MT magnetiza la zona de soldadura y aplica después polvo de hierro, seco o húmedo. Las discontinuidades próximas a la superficie alteran el flujo magnético a lo largo de la zona de soldadura; las partículas se acumulan y forman una indicación visible. MT detecta de forma fiable grietas hasta unos 3 mm bajo la superficie, por lo que es más rápido y sensible a las grietas subsuperficiales que PT. Para utilizarlo, el material debe ser ferromagnético y la profundidad de la indicación no debe superar los 3 mm desde la superficie. A diferencia de PT, su uso se limita a aleaciones ferromagnéticas: aceros estructurales al carbono y de baja aleación. MT se utiliza en soldaduras en ángulo y en soldaduras con un acceso demasiado limitado para realizar un barrido UT.
¿Cuál es el método de inspección de soldaduras más utilizado?
Los métodos volumétricos «tradicionales» más utilizados en soldaduras de acero estructural son los ensayos ultrasónicos y los ultrasonidos por arreglo en fase, sobre todo en soldaduras de ranura de chapas de más de 10mm de espesor. El método que más se realiza, debido a AWS D1.1, es la inspección visual, pero solo permite evaluar por completo la superficie de la soldadura. En las soldaduras de penetración completa de la junta, el método de inspección volumétrica es UT. RT también se utiliza con frecuencia en tuberías y soldaduras de secciones delgadas cuando se necesita un registro permanente.
Nota técnica — Especificaciones de detección UT: Puede detectar grietas planares ≥ 0,5 mm; calibrado con taladros laterales de .060 pulgadas según el procedimiento AWS D1.1. RT: Ofrece la mejor sensibilidad para porosidad ≥ 0,5 % de fracción de huecos; es menos eficaz para grietas planares estrechas que discurren paralelas al haz de radiación. PAUT frente a UT convencional: Resolución lateral de 1–2 mm (PAUT) frente a 5–10 mm (UT convencional). Una sonda PAUT de 64 elementos captura 4.096 A-scans por pasada de exploración y proporciona una imagen transversal completa en lugar de una lectura punto por punto. MT: Detección cercana a la superficie hasta una profundidad aproximada de 3 mm; la sensibilidad disminuye bruscamente por debajo de ese umbral.
Ensayos destructivos de soldaduras: cuándo se necesitan y qué demuestran
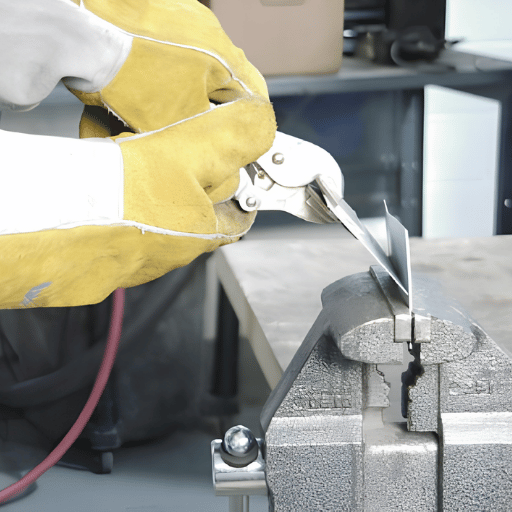
Los ensayos destructivos someten las soldaduras a pruebas destructivas (aplastamiento o corte) para medir las propiedades físicas que las caracterizan: resistencia a la tracción, doblado, fusión, etc. Su uso se limita a la cualificación del WPS (especificación del procedimiento de soldadura). Una vez definido el procedimiento mediante ED, todas las soldaduras realizadas conforme a ese WPS pueden inspeccionarse mediante ensayos no destructivos.
Ensayos destructivos: cuándo utilizarlos
- Cualificación del WPS (ensayo de probeta PQR)
- Cualificación del desempeño del soldador
- Recualificación tras un cambio en el procedimiento
- Muestreo de producción en juntas repetitivas de gran volumen (según las condiciones del contrato)
Ensayos destructivos: limitaciones
- La soldadura queda destruida; no sirve para las juntas de producción
- Se basa en muestras: no es posible cubrir el 100 %
- Solo revela las propiedades de la ubicación ensayada
- No sustituye a END; solo cualifica el procedimiento que se someterá a END
| Método ED | Qué mide | Cuándo se exige | Código aplicable |
|---|---|---|---|
| Ensayo de doblado | Ductilidad; fusión en la raíz y el sobreespesor | Todas las cualificaciones WPS | AWS D1.1, ASME IX |
| Ensayo de tracción | Resistencia máxima a la tracción frente al metal base | Cualificación de WPS para soldaduras de ranura | AWS D1.1, ASME IX |
| Ensayo de rotura por entalla | Integridad interna; calidad de la fusión | Cualificación de soldaduras en ángulo y de tapón | AWS D1.1 |
| Ensayo macrográfico | Perfil de soldadura, fusión, geometría de las pasadas | WPS para soldaduras en ángulo; cualificación del soldador | AWS D1.1, ISO 17639 |
El resultado de una secuencia satisfactoria de ED es un registro de cualificación del procedimiento (PQR): la prueba de que un conjunto determinado de variables de soldadura produce soldaduras que cumplen los requisitos mecánicos del código. Todos los WPS de producción deben contar con un PQR válido como referencia. Sin un WPS cualificado ni pruebas documentadas, no hay garantía de que los resultados END puedan reproducirse con respecto a un valor de referencia.
Normas de inspección de soldaduras y criterios de aceptación (AWS D1.1, ASME IX, ISO 3834)
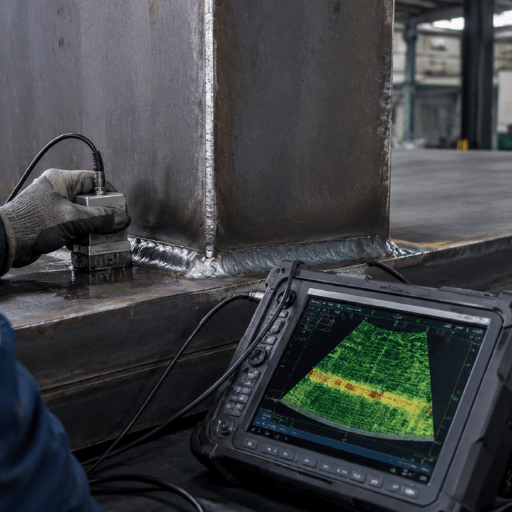
El código aplicable a la inspección de soldaduras no es una cuestión de elección: depende del tipo de estructura, las especificaciones del contrato y la jurisdicción. Utilizar un código incorrecto, o aplicar mal el que corresponde, produce un resultado de inspección que no se puede defender legalmente. A continuación se comparan cuatro códigos especialmente relevantes para la fabricación de estructuras de acero.
| Norma | Sector / ámbito | Requisito END principal | Frecuencia |
|---|---|---|---|
| AWS D1.1/D1.1M:2020 | Edificios y puentes de acero estructural, fabricación general (Estados Unidos) | 100 % VT; UT o RT para soldaduras de ranura CJP; PAUT permitido (anexo H) | VT: 100 % de todas las soldaduras; inspección volumétrica: según el contrato o con un valor de referencia del 25 % |
| Código de soldadura de puentes AWS D1.5 | Puentes de carretera (Estados Unidos) | Más estricto que D1.1; UT al 100 % en soldaduras CJP sometidas a tracción; PAUT aceptado desde 2015 | Inspección volumétrica al 100 % en elementos sometidos a tracción |
| ASME sección IX | Recipientes a presión, calderas y tuberías (en todo el mundo) | Regula la cualificación de WPS/PQR; los requisitos END se encuentran en la sección V (RT, UT, MT, PT) | Según las especificaciones del código de construcción de la sección VIII o B31.3 |
| ISO 3834 | Sistema de calidad para la fabricación mediante soldadura por fusión (internacional) | Marco de gestión de la calidad; exige registros de inspección antes, durante y después de la soldadura, y la validación del WPS | Inspección en las tres fases; documentación de cada punto de parada |
Nota técnica: límites de aceptación visual de AWS D1.1 (tabla 9.1) Mordedura: Profundidad máxima de 1 mm en estructuras sometidas a carga estática; máximo de 0,25 mm en estructuras sometidas a cargas cíclicas (puentes, vigas de rodadura de grúas). Sobreespesor de la soldadura de ranura (altura de la corona): Máximo de 3 mm por encima de la superficie del metal base para la mayoría de las configuraciones de junta. Grietas: Tolerancia cero: cualquier grieta, en cualquier ubicación, se rechaza automáticamente y debe repararse conforme a D1.1, ASME VIII y todos los demás códigos aplicables. Porosidad superficial: Agrupación máxima de 6 mm en cualquier tramo de soldadura de 300 mm (con carga estática); no permitida en estructuras sometidas a cargas cíclicas. Estos criterios se aplican a VT. Los criterios de aceptación para UT (basados en la amplitud) figuran en la cláusula 8 y las tablas 8,1-8.2 de D1.1.
Consejo profesional: confirme el código aplicable antes del diseño La documentación contractual debe especificar el código aplicable antes de iniciar la fabricación, no dejarlo para la fase de inspección. La elección del código influye en el diseño de las juntas, los parámetros de precalentamiento, el alcance de la cualificación del WPS y la frecuencia de END. Un fabricante que cualifique procedimientos WPS conforme a AWS D1.1 y descubra después que el cliente exige ASME sección IX quizá tenga que volver a cualificarlos. Tome nota y déjelo confirmado por correo electrónico en la fase de oferta.
Cómo elegir un método de inspección de soldaduras: matriz de selección basada en 5 factores
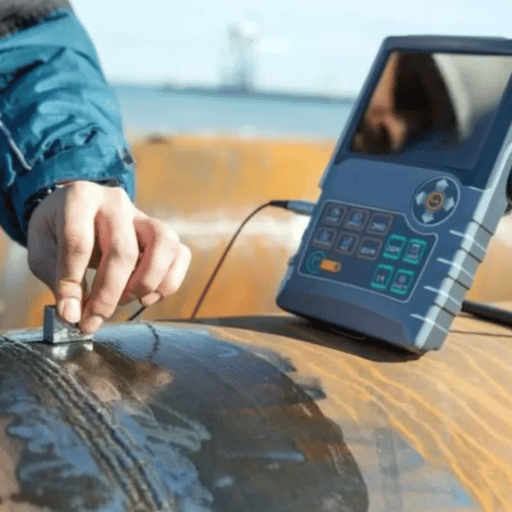
Ningún método END es adecuado para todas las aplicaciones de acero estructural. La elección depende de 5 factores: tipo de junta, espesor de la chapa, accesibilidad, requisitos del código y presupuesto. A continuación se relacionan estos factores con los métodos recomendados. Los tres casos prácticos siguientes muestran cómo aplicar esta lógica.
| Factor | Opción A | Opción B | Opción C |
|---|---|---|---|
| Tipo de junta | Soldadura en ángulo | Soldadura de ranura (PJP) | Soldadura de ranura (CJP) |
| Espesor de la chapa | < 10 mm | 10–40 mm | > 40 mm |
| Restricción de acceso | Acceso por ambos lados | Acceso por un lado | Limitado: espacio confinado |
| Código aplicable | No se especifica END | AWS D1.1 (estándar) | AWS D1.5 o ASME IX (criticidad alta) |
| Prioridad presupuestaria | Coste mínimo | Coste moderado | Priorizar la precisión de detección |
| → Método recomendado | VT + MT | UT (convencional) | PAUT o RT |
Caso 1: soldaduras en ángulo de una viga H, carga estática, especificación AWS D1.1: si X = soldadura en ángulo + chapa <20 mm + carga estática + código D1.1 + presupuesto ajustado, utilice VT + MT. La inspección visual permite examinar toda la superficie de la pieza soldada en dos dimensiones, mientras que MT mejora la detección de defectos subsuperficiales en la raíz de la soldadura, punto de inicio también de la fatiga en las soldaduras en ángulo. En este caso, la especificación no exige ensayos volumétricos para las soldaduras en ángulo.
Caso 2: soldadura de ranura CJP, chapa de 40 mm, AWS D1.1: si X = soldadura de ranura CJP + chapa de 40mm + código D1.1 + presupuesto moderado, utilice UT. Con un espesor de chapa de 40 mm, UT estándar ofrece cobertura de todo el espesor y una ejecución más rápida que la radiografía (sin zona de exclusión por radiación ionizante), además de cumplir los criterios de aceptación de D1.1 para soldaduras de ranura. PAUT es una buena mejora si el contrato exige un registro de la cobertura del barrido.
Caso 3: columna cajón, CJP, aplicación en puentes, alto número de ciclos: si X = columna cajón CJP + chapa >40 mm + código D1.5 + puente (carga cíclica) + registro permanente obligatorio, utilice PAUT. Debido a las soldaduras sometidas a tracción, D1.5 exige un nivel de inspección más riguroso. PAUT proporciona un registro 3D de la cobertura, una resolución lateral de 1-2 mm y una ejecución más rápida que UT convencional, y está aprobado específicamente en el anexo H de D1.5.
Cómo crear un sistema de control de calidad de soldaduras para fabricantes de estructuras de acero
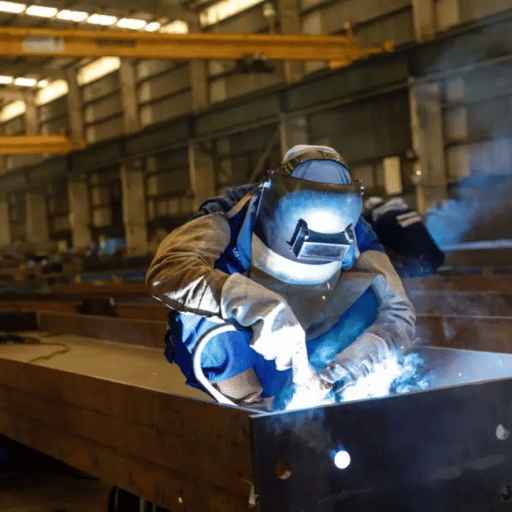
Las pruebas de soldadura no empiezan cuando el cordón está terminado. Los sistemas eficaces de control de calidad identifican los defectos antes incluso de que el primer arco alcance la junta. Los estudios de los últimos cuarenta años muestran que la única forma razonable de evitar rechazos en los ensayos no destructivos (END) de fabricaciones complejas es integrar el control de calidad desde el principio: una inspección del montaje puede reducir por sí sola los rechazos en END un 30-50 %. La hoja de ruta de tres fases que aparece a continuación muestra qué comprueban los sistemas y en qué momento.
① ANTES DE SOLDAR
- WPS disponible en el puesto de trabajo, con la revisión vigente
- Certificado WPQ del soldador vigente y aplicable
- Trazabilidad del material base hasta el número de colada mediante el MTR
- La clasificación del metal de aportación coincide con la WPS
- Preparación de la junta: medición del ángulo del bisel, el talón de raíz y la separación de raíz
- Desalineación hi-lo ≤ 3 mm (máximo según D1.1)
- Superficies de la junta limpias en un radio de 25 mm desde el pie de soldadura
- Temperatura de precalentamiento confirmada (termómetro calibrado)
- Puntos de parada del ITP establecidos; registro de inspección abierto
② DURANTE LA SOLDADURA
- Intensidad, tensión y velocidad de avance dentro del rango de la WPS
- Tipo y caudal del gas de protección confirmados
- Inspección visual de cada pasada antes de depositar la siguiente
- Escoria y óxido entre pasadas eliminados por completo
- Temperatura entre pasadas medida y registrada
- Secuencia de pasadas conforme a la WPS o al detalle del procedimiento
- Superficie saneada inspeccionada antes de soldar por la segunda cara
- Cebados de arco fuera de la zona de soldadura: detener inmediatamente el trabajo
③ DESPUÉS DE SOLDAR
- Inspección visual (VT) obligatoria en primer lugar (iluminación mínima de 500 lux)
- Medición de la mordedura, la altura del sobreespesor y el perfil con una galga de soldadura
- Precisión dimensional conforme a las tolerancias del plano
- END según el ITP: UT/PAUT, RT, MT o PT, según se requiera
- Informes de END firmados por un inspector de nivel II o III
- Gráfico de tiempo y temperatura del PWHT archivado (si se requiere)
- Registro de seguimiento de la soldadura completado; todos los campos firmados
- No conformidades documentadas y resueltas antes de la aprobación para fabricación
Consejo — Trazabilidad digital de la soldadura Los registros de soldadura en papel han demostrado ser eficaces… hasta que uno se pierde, acaba enrollado en la carretilla embarrada o se interpreta mal durante una auditoría. Los sistemas digitales de registro de soldaduras (aplicaciones de control de calidad para tabletas o módulos de inspección integrados en el ERP) evitan este problema: no se puede completar un campo hasta que se haya rellenado el anterior. Las especificaciones de proyectos de puentes y estructuras de acero en zonas de alta sismicidad exigen cada vez más registros de trazabilidad digital para vincular cada junta de soldadura con la WPS, la identificación del soldador, el resultado de END y el número de certificación del inspector. Trazabilidad de por vida.
Cómo influyen los sistemas de soldadura robotizada en las tasas de aceptación de END
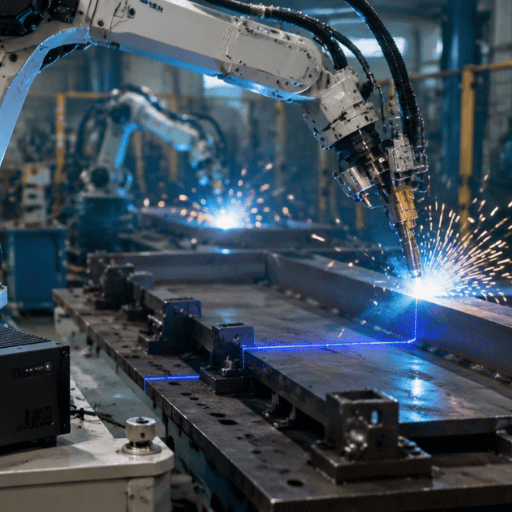
La relación entre la uniformidad de la soldadura y la tasa de aceptación de END es directa. La soldadura manual introduce variabilidad en el tiempo de arco encendido. Un soldador cualificado alcanza una media de aproximadamente un 25-35 % de tiempo de arco encendido por turno (sin contar los periodos de arco en vacío, reposicionamiento, cambio de herramientas, descanso ni ajustes de montaje). La velocidad de avance de la soldadura fluctúa, la gestión de la temperatura entre pasadas depende del criterio individual y la fatiga del soldador afecta a la calidad de las pasadas al final del turno. Cada uno de estos factores puede introducir defectos que las inspecciones UT y RT sobre el terreno pretenden detectar.
La soldadura robotizada elimina esos factores. Los sistemas robotizados automatizados reproducen los mismos valores de tensión, intensidad, velocidad de avance e inclinación de la antorcha desde la pasada 1 hasta la 12,040. Los datos de END permiten registrar claramente ese control. En un taller de fabricación de puentes que utiliza el sistema inteligente de soldadura de estructuras metálicas de Zhouxiang, la tasa de aceptación de END en soldaduras en ranura, desarrollada en exclusiva, pasó del 82 % al 97 %. Los ciclos de trabajo con el arco encendido se duplicaron con creces, y también aumentaron las horas productivas de soldadura equivalentes por turno.
Datos clave de rendimiento — soldadura robotizada frente a manual
82% → 97%
Tasa de aceptación UT (caso de un fabricante de puentes de Zhouxiang)
85%
Ciclo de trabajo con el arco encendido (robotizado) frente al 25–35 % de la soldadura manual
0.5–3%
Tasa de defectos de la soldadura robotizada frente al 5–10 % de la manual (datos del sector)
±0,05 mm
Precisión de posicionamiento (especificación del sistema de Zhouxiang)
Consejo profesional — Gemelo digital y trazabilidad del 100 % de las soldaduras Los sistemas digitalizados de soldadura robotizada con módulos de gemelo digital supervisan en tiempo real todos los parámetros de cada pasada: tensión del arco, velocidad del hilo, velocidad de avance y ángulo de la antorcha (en relación con el número de identificación de la junta). Estos datos constituyen el registro de trazabilidad del 100 % que exigen las especificaciones del proyecto. Cuando aparece una indicación en END, los inspectores B1 pueden consultar inmediatamente el registro digital de esa junta y comprobar cualquier parámetro de soldadura, en vez de tener que buscar la mancha en el registro de papel. Esta conexión práctica entre capacidades es lo que define la eficiencia de la robótica y la inspección.
Para los fabricantes de estructuras metálicas que evalúan el reto de los END en producciones de gran volumen con pórticos elevados, vigas H, vigas cajón y pórticos de edificación, el ROI no se reduce a la velocidad. También importa el coste del retrabajo. Con un rechazo del 1-2 % en END, la mayoría de los talleres son rentables. Con un 10 %, el coste del retrabajo supera por completo el ahorro en mano de obra de un taller que suelda manualmente. Un sistema robotizado de soldadura de estructuras metálicas aborda la variable de uniformidad que miden los END.
Recursos relacionados de Zhouxiang: soluciones de robots de soldadura para estructuras metálicas | comparativa de la calidad de la soldadura robotizada y manual | cómo funciona la tecnología de soldadura robotizada | puesto de trabajo con robot de pórtico | cómo funciona un robot de soldadura sobre pórtico | robot de soldadura en voladizo para la fabricación de estructuras metálicas
Tendencias en las pruebas de soldadura: qué cambiará hasta 2030
Se prevé que el mercado de END e inspección crezca a una TCAC del 8,3 %, de $14,99 mil millones en 2025 a una previsión de $22,34 mil millones en 2030 (MarketsandMarkets). El amplio crecimiento de ese mercado estadounidense se manifestará en cinco tendencias que afectarán a la inspección de soldaduras en estructuras metálicas.
- El PAUT sustituye a la UT convencional en chapas gruesas. La implantación del PAUT se vio impulsada por su inclusión en AWS D1.1:2020 (Anexo H) [a]. El registro de barrido codificado permanente, la cobertura más rápida y la visualización 3D de defectos hacen cada vez más difícil justificar la UT convencional para soldaduras en ranura CJP de más de 20 mm.
- La radiografía digital (DR) sustituye a la RT con película. La RT con película, lenta y generadora de residuos químicos y metálicos peligrosos, puede reemplazarse por detectores digitales que proporcionan en tiempo real la misma imagen volumétrica, sin costes de archivo de películas y con envío electrónico inmediato de los registros al equipo de diseño.
- Detección de defectos asistida por AI. Se utilizan modelos de aprendizaje automático entrenados con bibliotecas de imágenes de barridos RT y PAUT para señalar posibles indicaciones que después revisan inspectores, lo que reduce el riesgo de interpretaciones con falsos negativos en programas de inspección de gran volumen. Los primeros resultados muestran una capacidad de detección comparable a la de inspectores de nivel II con experiencia para los tipos de defectos habituales.
- Se amplían los requisitos de trazabilidad del 100 %. Los códigos de puentes y las especificaciones estructurales para zonas sísmicas, cada vez más estrictos, exigen registros digitales de soldadura que vinculen cada junta con su resultado de inspección, la identificación del inspector y los parámetros de soldadura. Sin la carga de introducir los datos manualmente, solo los sistemas robotizados con registro de datos integrado pueden proporcionar esta trazabilidad.
- FMC/TFM como mejoras del PAUT. Full Matrix Capture y Total Focusing Method permiten caracterizar defectos al nivel del inspector, más allá de lo que pueden resolver los barridos sectoriales PAUT estándar. Aunque todavía no están aceptados según AWS D1.1, se utilizan en geometrías de soldadura complejas donde los barridos sectoriales no detectan defectos fuera del eje o transversales.
Para los fabricantes que incorporan hoy nuevos equipos y métodos de END, la conclusión está clara: el PAUT y la radiografía digital están preparados para el futuro de las estructuras metálicas. La RT con película y la UT convencional siguen cumpliendo el código, pero la eficiencia, la calidad de los registros y el cumplimiento de futuras especificaciones seguirán divergiendo con cada ciclo de actualización del código. Para obtener una visión general, consulte: mantenimiento de robots de soldadura y análisis del ROI de la soldadura robotizada dentro de una inversión más amplia en automatización.
Preguntas frecuentes — dudas sobre pruebas de soldadura de fabricantes de estructuras metálicas
¿Cómo se inspecciona una soldadura?
Mostrar respuesta
Empiece con una inspección VT [b], obligatoria según todos los códigos estructurales; después, para un JIG completo, recurra a UT o RT si hay defectos internos ocultos. [c] Para cualificar a los soldadores, realice ensayos destructivos en muestras antes de iniciar la producción.
¿Cuál es el método de inspección de soldaduras más utilizado?
Mostrar respuesta
La inspección visual (VT) se realiza en el 100 % de todas las soldaduras de cualquier trabajo con estructuras metálicas, por lo que es el método con mayor cobertura efectiva. La inspección ultrasónica (UT) es el método volumétrico especificado con más frecuencia para las soldaduras en ranura con penetración completa de junta en trabajos de fabricación de estructuras metálicas de Norteamérica. El PAUT está sustituyendo poco a poco a la UT convencional en muchos talleres desde que se incluyó en AWS D1.1:2020.
¿Cuáles son los cinco métodos estándar de END para la soldadura?
Mostrar respuesta
Los cinco métodos principales de END utilizados en la inspección de soldaduras de estructuras metálicas son: 1) inspección visual (VT), 2) inspección ultrasónica (UT), incluida la UT de arreglo en fase (PAUT), 3) inspección radiográfica (RT), 4) inspección por partículas magnéticas (MT) y 5) inspección por líquidos penetrantes (PT). La difracción por tiempo de vuelo (TOFD) y la inspección por corrientes inducidas (ET) también se utilizan en ocasiones, pero son menos habituales en la fabricación general de estructuras metálicas.
¿Cuál es la diferencia entre las pruebas destructivas y no destructivas de soldaduras?
Mostrar respuesta
Los ensayos no destructivos (END) consisten en inspeccionar una soldadura sin fundirla ni cortarla: la soldadura puede seguir en servicio tras la prueba. Entre estos métodos se incluyen VT, UT, RT, MT y PT. Los ensayos destructivos implican romper o cortar físicamente la soldadura para determinar propiedades como la resistencia máxima a la tracción y la ductilidad. Los ensayos destructivos se realizan exclusivamente para justificar una Welding Procedure Specification (WPS) en probetas de ensayo, no en soldaduras de producción.
¿Qué código regula las pruebas de soldadura de estructuras metálicas en Estados Unidos?
Mostrar respuesta
AWS D1.1/D1.1M:2020, Structural Welding Code – Steel, es el documento principal que regula la inspección de soldaduras en edificios y elementos fabricados de estructuras metálicas en Estados Unidos. AWS D1.5 Rules for the construction of highway bridges establece requisitos más estrictos. ASME Section IX se utiliza para cualificar WPS/PQR en recipientes a presión y tuberías. El código exigido debe especificarse en el alcance del contrato antes de la fabricación.
¿Puede bastar una inspección visual para aceptar soldaduras en proyectos de estructuras metálicas?
Mostrar respuesta
En las soldaduras en ángulo realizadas según AWS D1.1 con carga estática, la inspección VT tradicional puede bastar como requisito mínimo antes de considerar otros métodos volumétricos, siempre que la soldadura parezca cumplir todos los criterios de aceptación de la Tabla 9.1. Las soldaduras en ranura con penetración completa de junta (CJP) deben someterse a una inspección volumétrica según los requisitos de AWS: UT, RT o, en algunos casos, MT. La VT no permite detectar defectos internos como la falta de fusión o la porosidad interna. Es el requisito mínimo para las soldaduras CJP, no el programa de inspección completo; se aplican los requisitos del artículo 9 de AWS D1.1. Consulte también: directrices de seguridad para robots de soldadura.
¿Cómo afecta la soldadura robotizada a los requisitos de inspección de soldaduras?
Mostrar respuesta
El uso de un sistema de soldadura robotizada no elimina la necesidad de inspeccionar las soldaduras conforme a los códigos: la frecuencia exigida no cambia. Lo que sí cambia es el resultado de END. Como los sistemas de soldadura automatizada tienden a reproducir los parámetros programados (longitud del arco, tensión, ángulo de la antorcha, velocidad de avance y control de potencia), mantienen uniformes los parámetros de soldadura y producen niveles de defectos sistemáticamente más bajos, lo que reduce las reparaciones tras los END. Un cliente que incorporó la soldadura robotizada en trabajos de puentes informó de un aumento de la tasa de aceptación UT del 82 % al 97 %. Al haber menos reparaciones, se dedica menos tiempo a las inspecciones END sobre el terreno. Consulte también: prácticas de seguridad para robots de soldadura.
¿Qué es una Welding Procedure Specification (WPS) y por qué es importante?
Mostrar respuesta
Una Welding Procedure Specification (WPS) es un conjunto documentado de instrucciones que regula una soldadura. Incluye el metal base, el metal de aportación, la geometría de montaje, el precalentamiento, la intensidad, la velocidad de avance y otros parámetros. Todos los soldadores siguen una WPS en su trabajo. Antes de utilizarla en soldaduras de producción, la WPS debe cualificarse mediante ensayos destructivos (que generan un Procedure Qualification Record, o PQR). AWS D1.1 establece que soldar conforme a una WPS no cualificada (existente o no aplicable) invalida los resultados de END: deben volver a ensayarse todas las soldaduras.
Nuestra perspectiva Este artículo ha sido redactado por Zhouxiang, fabricante de sistemas de soldadura robotizada que vende a fabricantes de estructuras metálicas. Desde el punto de vista comercial, promovemos la soldadura automatizada: consideramos que los sistemas robotizados ofrecen soldaduras de mayor calidad y menores tasas de rechazo, y los datos1 de nuestros clientes respaldan esta opinión. Las descripciones de los procedimientos de END, las referencias a códigos y los criterios de aceptación incluidos en este artículo se han extraído de normas y fuentes profesionales disponibles públicamente y no se presentan para respaldar esa postura. Compruebe las referencias a códigos en la edición de la norma pertinente aplicable a su proyecto y sus instalaciones.

