
Contacte con Zhouxiang


Especificaciones rápidas: sistema de soldadura robotizada en voladizo
| Ejes del robot | 6 (base) + 1–3 ejes externos |
| Precisión de repetición | ±0,05 mm (ISO 9283) |
| Carga útil | 12 kg (habitual) |
| Alcance de trabajo | 2.010 mm (brazo robótico) |
| Longitud del carril de suelo | 3–12 m (estándar) |
| Anchura de la viga en voladizo | Hasta 3,7 m |
| Altura de elevación de la columna | Hasta 2,2 m |
| Procesos de soldadura | MIG/MAG, TIG, arco sumergido |
| Grado de protección | IP56 (J1–J2), IP67 (J3–J6) |
Cuando la Federación Internacional de Robótica anunció que en 2024 se habían instalado 542.000 robots industriales en todo el mundo (ifr.org), una parte cada vez mayor de la demanda procedía de grandes fabricantes de estructuras metálicas que necesitaban automatizar la soldadura de piezas grandes y complejas, no solo de células de soldadura con un recorrido corto. El robot de soldadura en voladizo cubre esa necesidad al ampliar el alcance del brazo robótico mediante ejes externos montados en una viga, una columna o un carril de suelo. Sin embargo, el número de ejes no es una categoría de marketing.
Es una decisión de ingeniería: elegir mal puede suponer un 40-60 % más de coste del sistema o dejar sin cubrir parte de la geometría de las piezas. Este artículo explica cómo varían las configuraciones en voladizo de 7, 8 y 9 ejes en cuanto a envolvente de trabajo, precisión, coste y cobertura de las piezas, para que pueda elegir el número de ejes adecuado a la geometría real de su producción.¿Qué es un robot de soldadura en voladizo y por qué importa el número de ejes?
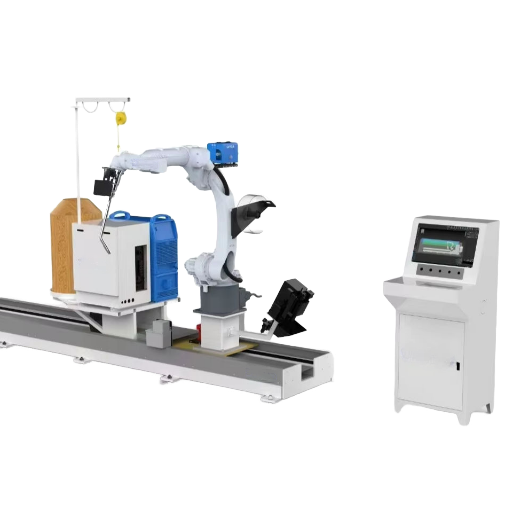
Un robot de soldadura en voladizo consta de un brazo robótico articulado de 6 ejes montado en una viga en voladizo. Esta viga es un elemento horizontal de acero estructural apoyado por un extremo en un montante vertical o una columna. La viga permite que el robot se desplace lateralmente por encima de la pieza sin necesidad de instalar un carril en el suelo justo debajo del brazo. Así, el espacio bajo el robot puede destinarse a útiles de fijación, posicionadores y dispositivos para manipular las piezas.
¿Qué ventajas ofrece frente a otras opciones?
Un robot de soldadura sobre carril de suelo se desplaza por un carril a nivel del suelo, paralelo a la pieza. Es una buena opción para estructuras largas y estrechas, pero ofrece un acceso lateral limitado. Un sistema de pórtico utiliza un puente elevado que se desplaza por dos carriles paralelos, una solución para estructuras realmente grandes, de 30+ metros. Los sistemas en voladizo se sitúan entre estas dos opciones en cuanto a envolvente de trabajo y coste:El número de ejes importa porque el brazo robótico de 6 ejes tiene una base fija. Cada eje externo adicional —carril de suelo, desplazamiento de la viga en voladizo o columna elevadora— amplía el espacio tridimensional en el que puede trabajar la punta de la antorcha. Los fabricantes de estructuras metálicas que sueldan perfiles H de 9 m suelen utilizar un sistema de 7 ejes (robot y carril de suelo).
Para soldar paneles planos largos y anchos en construcción naval, se utiliza un sistema de 8 ejes (robot y desplazamiento lateral de la viga), que amplía la zona de trabajo horizontal. En cambio, para columnas cajón que requieren acceso de la antorcha por arriba y por debajo, así como a través de ranuras abiertas, la configuración de 9 ejes resulta más adecuada gracias al recorrido vertical adicional de la columna.MarketsandMarkets informa de que el mercado de la soldadura robotizada se valoró en $10,38 billion en 2025 y registró una CAGR del 10,2 %. La fabricación de estructuras metálicas y la construcción naval son las principales fuentes de ese crecimiento. Los sistemas robotizados en voladizo se están convirtiendo en la arquitectura preferida para producir piezas medianas y grandes cuando el alcance lateral y vertical es importante.
Configuraciones de 7, 8 y 9 ejes
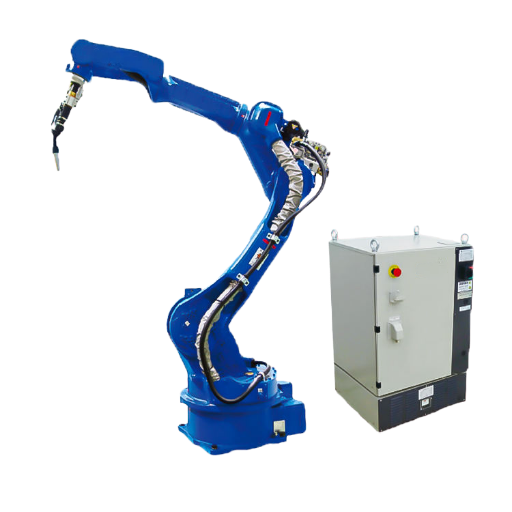
En esencia, la disposición de los ejes es sencilla: se combina un brazo robótico de 6 ejes con ejes de movimiento externos servoaccionados de entrada/salida. Cada eje externo amplía la envolvente de trabajo en una dimensión principal. El sistema de control —normalmente un controlador de movimiento de clase CNC— coordina todos los ejes simultáneamente, de modo que la trayectoria de soldadura y el movimiento del brazo robótico se ejecutan a la vez, en lugar de seguir una trayectoria del brazo con movimientos secuenciales.
7 ejes: robot y carril de suelo (desplazamiento longitudinal en el eje X)
El carril de suelo es el 7.º eje: un carril lineal instalado en el suelo. Accionado por un piñón y cremallera con servomotor, permite al robot desplazarse longitudinalmente por el eje X. Las longitudes estándar del carril son 3m, 6m, 9m y 12m. También puede diseñarse a medida para adaptarse al espacio disponible en la nave. El carril solo proporciona movimiento lineal respecto a la pieza. Con un carril de suelo de 9m, ¿puede un robot soldar una pieza de 9m de largo sin cambiar de posición?
La mayoría de las configuraciones fuera del eje del brazo ofrecen el menor coste para aumentar la capacidad de carga y las funciones ACR del eje. Los fabricantes de estructuras, que suelen soldar principalmente vigas H, cerchas de cubierta y columnas sencillas, suelen utilizar una célula robotizada de 7 ejes. Una célula robotizada de 7 ejes con carril de suelo puede soldar piezas de trabajo con geometrías habituales.
8 ejes: carril de suelo y viga en voladizo (desplazamiento lateral en el eje Y)
Al añadir el desplazamiento de la viga en voladizo se incorpora el 8.º eje, que proporciona movimiento lateral en el eje Y a lo ancho de la pieza. En esta configuración, el brazo robótico va montado bajo la viga invertida: la base del brazo queda orientada hacia abajo y la muñeca y la antorcha, hacia fuera de la viga. En los sistemas estándar de robots Zhouxiang, el recorrido máximo de la viga suele ser de 3,7m. Sin embargo, la anchura de la nave que puede abarcar el robot depende de la ubicación de la viga y de la envolvente de trabajo del brazo robótico, cuyo alcance es de 2.010 mm.
El robot de 8 ejes es especialmente adecuado para piezas largas y anchas, como tableros de puentes, paneles planos de buques y conjuntos estructurales anchos. El robot puede seguir los cordones de soldadura a lo largo de la pieza en ambas direcciones perpendiculares al carril de suelo.
9 ejes: sistema completo y columna elevadora (desplazamiento vertical en el eje Z)
El 9.º eje de la célula robotizada será una columna elevadora capaz de desplazar verticalmente todo el conjunto de viga y robot hasta un máximo de 2.2metros. Esta configuración del robot proporciona a la operación de soldadura una verdadera envolvente 3D, que permite a la antorcha de soldadura acceder a la superficie superior, los laterales y la zona inferior de estructuras altas, como columnas de cajón, mamparos de buques y bastidores de equipos mecánicos profundos.
La configuración de 9 ejes es la arquitectura de la serie de estaciones de soldadura en voladizo. Permite soldar en todas las posiciones (plana, horizontal, vertical y bajo techo). Con un espacio de trabajo aproximado de 13x 3x 2.2 metros, puede realizar cualquier operación de soldadura en estructuras dentro de una envolvente de 13m 3m 2,2 m. Para ver más cifras comparativas entre sistemas de carril de suelo, voladizo y pórtico, consulte la comparación detallada.
Nota de ingeniería: la precisión de posicionamiento repetitivo de 0,05mm según ISO 9283 se aplica a los 6 ejes del brazo robótico (no incluye los 4 ejes). La precisión de los ejes externos es de 0.10mm/con una carga estándar. Al utilizar los 9 ejes con la extensión máxima, la precisión total del sistema siempre será acumulativa. Para piezas nuevas, compruebe la precisión realizando una prueba con carga.
Comparación técnica de 7, 8 y 9 ejes
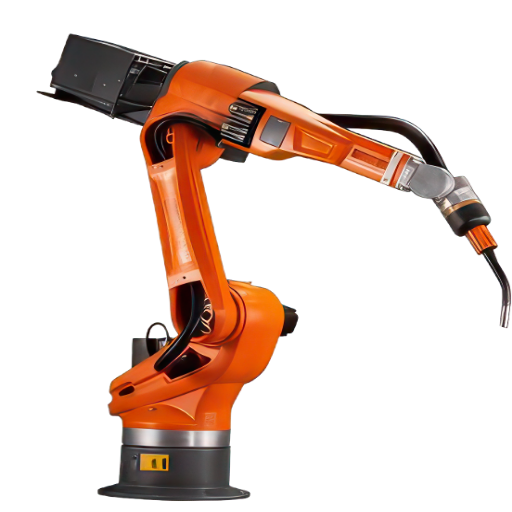
La tabla muestra las especificaciones de ingeniería de los productos utilizados actualmente en la línea de producción. No son niveles de capacidad, sino valores recopilados para los parámetros correspondientes que sirven de referencia al seleccionar un sistema.
| Parámetro | 7 ejes | 8 ejes | 9 ejes |
|---|---|---|---|
| Ejes externos | 1 (carril de suelo) | 2 (carril + viga) | 3 (carril + viga + columna) |
| Envolvente de trabajo | 12 m × 1,5 m | 9 m × 3,5 m | 13 m × 3 m × 2,2 m |
| Piezas habituales | Perfiles H, vigas de cubierta y columnas sencillas | Tableros de puentes y paneles planos de buques | Columnas cajón, mamparos de buques y estructuras profundas |
| Longitud del carril de suelo | 3–12 m | 6–9 m (estándar) | 6–13 m |
| Recorrido de la viga | N/A | Hasta 3,7 m | Hasta 3,0 m |
| Elevación de la columna | N/A | N/A | Hasta 2,2 m |
| Precisión del sistema | ±0,10 mm | ±0,12 mm | ±0,15 mm |
| Posiciones de soldadura | Plana y horizontal | Plana, horizontal y vertical | Todas las posiciones (plana, vertical y bajo techo) |
| Coste relativo | ~$80K–$120K | ~$120K–$180K | ~$180K–$250K+ |
| ROI habitual | 12–18 meses | 15–24 meses | 18–30 meses |
7 ejes: ventajas y limitaciones
✔ Ventajas
- Coste inicial más bajo para automatizar piezas lineales (~$80K–$120K)
- Puesta en marcha más rápida: la instalación del carril es sencilla
- Cubre la producción estándar de perfiles H y vigas de cubierta sin necesidad de reconfiguración
- La longitud máxima del carril, de 12m, cubre casi todos los perfiles de acero estructural utilizados en la construcción.
- El sistema de control más sencillo reduce el trabajo de mantenimiento
⚠️ Limitaciones
- La anchura de trabajo está limitada a aproximadamente 1,5 m: no alcanza todas las zonas de las piezas más anchas.
- Solo permite soldar en posición plana y horizontal si no se gira la pieza
- Requiere un posicionador para soldar en otras posiciones en piezas complejas
- No es adecuado para estructuras cajón ni para cubrir cordones en todo el perímetro
8 ejes: ventajas y limitaciones
✔ Ventajas
- Recorrido de la viga de hasta 3,7 m, el mayor disponible.
- El montaje invertido del robot deja libre el suelo bajo la zona de trabajo
- Permite soldar cordones verticales en puestos de soldadura para paneles planos
- Envolvente considerablemente mayor (9 m × 3,5 m) sin la complejidad de un pórtico
- Muy adecuado para secciones planas de buques y conjuntos de chapas estructurales
⚠️ Limitaciones
- Sin cobertura en altura: no puede descender al interior de secciones cajón profundas
- La flexión de la viga con la extensión máxima requiere comprobaciones periódicas de calibración
- Instalación más compleja que la de un sistema de 7 ejes (la alineación de la columna y la viga es fundamental)
- Para soldar en posición bajo techo es necesario girar la pieza o utilizar un posicionador
9 ejes: ventajas y limitaciones
✔ Ventajas
- Envolvente de trabajo 3D completa: cobertura de 13 m × 3 m × 2,2 m, el mayor rango de piezas de trabajo.
- Permite soldar en todas las posiciones, incluida la posición bajo techo, sin necesidad de reorientar la pieza
- La elevación de la columna permite que la antorcha acceda automáticamente al interior de columnas cajón y estructuras de mamparo complejas y profundas
- Un solo sistema cubre varias familias de piezas y reduce la duplicación de la inversión en equipos
- La mejor proporción de tiempo de arco para producir piezas grandes y variadas
⚠️ Limitaciones
- Con 0,15 mm, la precisión del sistema es inferior a la de uno de 7 ejes cuando trabaja con la extensión máxima
- La inversión inicial de $180K–$250K+ requiere justificar claramente el volumen de producción
- La puesta en marcha lleva entre 4–8 semanas, según la preparación necesaria de las instalaciones
- La coordinación de 3 ejes aumenta la complejidad de programación para piezas nuevas
Nota para profesionales del sector: quienes trabajan en el sector saben que especificar más ejes de los necesarios —elegir un sistema de 9 ejes para piezas que solo requieren cobertura longitudinal— supone un sobrecoste del 40-60 % respecto a un sistema de 7 ejes, sin mejorar la productividad. Elija el número de ejes según la geometría real de sus piezas, no según una posible producción futura. Por este motivo, el sistema inteligente de soldadura de estructuras metálicas que aparece arriba incluye asesoramiento sobre la configuración durante la fase de ingeniería previa a la venta.
Especificaciones técnicas principales y tecnología de soldadura inteligente
Especificaciones del brazo robótico
| Especificación | Valor |
|---|---|
| Capacidad de carga | 12 kg |
| Alcance máximo (TCP) | 2.010 mm |
| J1 (rotación de la base) | ±170°, 150°/s |
| J2 (brazo inferior) | +85°/−60°, 150°/s |
| J3 (brazo superior) | +70°/−170°, 150°/s |
| J4–J6 (muñeca) | ±180°, 360°/s (J6) |
| Precisión de repetición (ISO 9283) | ±0,05 mm |
| Grado de protección (J1–J2) | IP56 |
| Grado de protección (J3–J6) | IP67 |
Soldadura sin programación manual: cómo funciona la generación automática de trayectorias
La soldadura sin programación manual sustituye la enseñanza tradicional de trayectorias punto por punto por la generación automática de trayectorias a partir de modelos 3D CAD. El flujo de trabajo es el siguiente: se importa el modelo 3D desde Tekla Structures o SolidWorks al sistema de control; el escáner láser lineal recorre la pieza física y compara sus dimensiones con el modelo; el sistema de control genera automáticamente la trayectoria de soldadura según la ubicación de las juntas en el modelo; y el robot ejecuta la trayectoria mientras el seguimiento de la junta en tiempo real mantiene la precisión durante toda la soldadura.
Durante el proceso de soldadura, dos sistemas de sensores realizan correcciones en tiempo real. El seguimiento láser de la junta utiliza un proyector láser de luz estructurada, montado cerca de la antorcha, para detectar geométricamente la posición de la junta. Es el sistema de corrección principal y compensa en tiempo real desviaciones de hasta 3 mm. El seguimiento por arco utiliza el propio arco de soldadura como sensor y supervisa las variaciones de corriente mientras la antorcha realiza un pequeño movimiento transversal sobre la junta. Es el método de corrección secundario y funciona sin sensores adicionales, aunque requiere un patrón de oscilación. Un estudio publicado en International Journal of Advanced Manufacturing Technology confirma que la combinación del seguimiento láser y por arco alcanza una precisión de seguimiento de la junta de 0,5 mm en condiciones habituales de acero estructural.
Potencia de soldadura y parámetros del proceso
| Alimentación eléctrica | 380 V, 3 fases, 50/60 Hz |
| Rango de corriente de soldadura | 60–500 A |
| Diámetro del hilo (MIG/MAG) | 0,8–1,6 mm |
| Caudal del gas de protección | 15–20 L/min |
| Procesos compatibles | MIG, MAG, TIG, arco sumergido |
Nota de ingeniería: «Sin programación manual» NO significa que no haya que preparar nada. La calidad del modelo CAD influye directamente en la precisión de la trayectoria de soldadura. Si las dimensiones del modelo difieren más de 2 mm de las de la pieza real, es necesario realizar un escaneo láser de calibración en las instalaciones del cliente antes de empezar la producción. Reserve 2-4 horas para la calibración inicial de piezas nuevas; las calibraciones de piezas conocidas duran menos de 30 minutos.
Los talleres que estén considerando una automatización colaborativa con fuerzas más ligeras pueden valorar un robot colaborativo de soldadura: una forma menos visible de iniciarse en la automatización, con sensores de fuerza para trabajar de forma segura cerca de las personas.
Aplicaciones industriales según la configuración de ejes
Aplicaciones de 7 ejes: fabricación para la construcción metálica
El robot en voladizo de 7 ejes sigue siendo la solución de referencia para producir soldaduras de ángulo en perfiles H. En un flujo de fabricación habitual para la construcción metálica, los perfiles H largos, de 6 m-12 m, se desplazan por el carril de suelo mientras el brazo robótico realiza simultáneamente soldaduras de ángulo en ambas alas si se combina con un posicionador, o de forma secuencial si se utiliza un útil fijo. Las vigas de cubierta y las columnas estructurales sencillas tienen una geometría similar: piezas largas y estrechas en las que es fundamental cubrir toda la longitud.
Los sistemas de 7 ejes para soldadura de estructuras metálicas de acero dulce ofrecen la capacidad de producción necesaria para fabricar componentes de edificios prefabricados, donde el número de piezas de una sección estándar importa más que la complejidad de su forma.
Los tableros de puentes y los paneles planos de buques son aplicaciones típicas de los sistemas de 8 ejes. Estas piezas son lo bastante anchas (hasta 3,5 m) y largas (6-9 m) como para necesitar el desplazamiento lateral de la viga y cubrir por completo la geometría de los cordones de soldadura. Con esta configuración, un robot invertido se desplaza por una viga a lo ancho del panel y sigue los cordones longitudinales y transversales sin tener que cambiar la posición de la pieza.
A menudo se especifican robots de soldadura para construcción naval con 8 ejes cuando las piezas dispuestas en conjuntos dejan poco espacio libre en altura en una nave abarrotada. La viga en voladizo mantiene el robot elevado y evita los costes y los requisitos de altura de un puente de pórtico.
Aplicaciones de 9 ejes: industria pesada y fabricación de estructuras cajón
Las columnas cajón de mamparo, las estructuras navales y los soportes para maquinaria comparten un reto geométrico de soldadura: acceder a las juntas interiores. Las columnas cajón tienen 4 lados y juntas en las esquinas interiores. Los cordones de los refuerzos de buques están dispuestos por parejas en ángulo recto. Los robots en voladizo de 9 ejes con columna elevadora en la base proporcionan la altura y el ajuste angular necesarios para abarcar las distintas posiciones de los tabiques internos.
Tiempo de arco: comparación entre soldadura robotizada y manual
Los procesos manuales de soldadura de estructuras existentes alcanzan un tiempo de arco del 10-30 %, como máximo. El trabajo requiere dedicar otro 70-90 % del turno a la preparación, la recolocación de piezas, la eliminación de escoria y la inspección. La soldadura robotizada avanzada con ejes en voladizo alcanza un tiempo de arco del 50-90 %, según la complejidad de la pieza y el estado de los útiles de fijación. Esta es la principal propuesta de valor de la automatización offline.
Aviso sobre la calidad de los útiles de fijación: los fabricantes suelen encontrarse con problemas de ajuste de las piezas al pasar de la soldadura manual a la robotizada. Sin embargo, la calidad de los útiles de fijación influye directamente en la uniformidad y precisión de las ranuras de soldadura. El seguimiento de la junta compensa pequeños errores de ajuste (3 mm), pero las variaciones sistemáticas superiores pueden hacer que falle el control de la trayectoria del robot. Invertir en utillaje antes de instalar el robot ayuda a evitar meses de pruebas y errores. En este sentido, una inversión de $15.000 suele estar bien aprovechada.
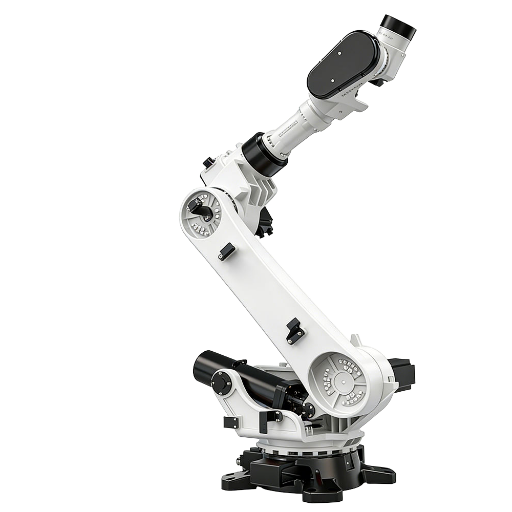
La elección entre sistemas de 7, 8 o 9 ejes depende de 4 decisiones de diseño. Asegúrese de tener claras las respuestas antes de evaluar los costes.
Lista de comprobación: 4 preguntas
1. ¿Cuáles son las dimensiones máximas de sus piezas (L × W × H)? Esto determina la envolvente mínima necesaria. Mida las tres piezas actuales más largas, anchas y altas, y añada un margen del 15 % para dejar espacio a los útiles de fijación.
2. ¿Qué posiciones de soldadura necesita (plana, vertical o bajo techo)? Solo plana y horizontal → puede bastar con 7 ejes. Cordones verticales sin posicionador → se necesitan al menos 8 ejes. Posición bajo techo o superficies interiores → se requieren 9 ejes.
3. ¿Cuál es su volumen de producción mensual? Menos de 15 conjuntos complejos al mes: la soldadura manual o una solución híbrida con cobot pueden ofrecer un ROI mayor. De 15–50 conjuntos: sistema de 7 u 8 ejes con posicionador. 50+ conjuntos: puede justificarse un sistema de 8 o 9 ejes.
4. ¿Cuál es el presupuesto total para el sistema (incluidas la instalación, los útiles de fijación y la formación)? Presupuesto de $80K–$120K: 7 ejes. $120K–$180K: 8 ejes. $180K–$250K+: 9 ejes. Reserve entre el 15–20 % del coste del sistema robotizado para preparar las instalaciones, el utillaje y la puesta en marcha.
Matriz de decisión: dimensiones y número de ejes
| Dimensiones de la pieza | Configuración recomendada |
|---|---|
| L ≤ 12 m, W ≤ 1,5 m, H ≤ 0,8 m (soldaduras planas/horizontales) | Sistema en voladizo de 7 ejes |
| L ≤ 9 m, W 1,5–3,5 m, H ≤ 1,2 m (paneles anchos) | Sistema en voladizo de 8 ejes |
| L ≤ 13 m, W ≤ 3 m, H hasta 2,2 m (estructuras 3D/cajón) | Sistema en voladizo de 9 ejes |
| L ≥ 15 m, W ≤ 1,5 m (muy largas y estrechas) | Estación de soldadura robotizada sobre carril de suelo (sin voladizo) |
| L ≥ 20 m, W ≥ 6 m, H ≥ 3 m (estructuras muy grandes) | Sistema de pórtico (sin voladizo) |
Las piezas que no encajan con la envolvente del sistema en voladizo en ninguna dirección requieren otra configuración; no se trata de que necesiten un número de ejes innecesariamente elevado. Es mejor repartir las piezas largas y estrechas (perfiles H de 15 m+ de longitud) entre estaciones específicas con carril de suelo que forzarlas a pasar por un sistema multieje con soluciones improvisadas de fijación. Las estructuras prefabricadas grandes que requieren mucho acceso, como los cascos de buques y los recipientes a presión industriales, requieren sistemas de puente de pórtico. Intentar adaptar piezas incompatibles a una arquitectura inadecuada reduce la productividad y tiene un coste.
Para evaluar rápidamente el número de ejes, el coste del sistema y los parámetros de ROI antes de reunirse con un ingeniero comercial, utilice la calculadora de costes de robots de soldadura y la calculadora de ROI.
Encuentre el robot de soldadura en voladizo adecuado para su taller
Indíquenos las dimensiones de las piezas y la capacidad de producción deseada; nuestros ingenieros le recomendarán el número de ejes adecuado a su presupuesto.
Solicite un presupuesto para una configuración a medida →Preguntas frecuentes
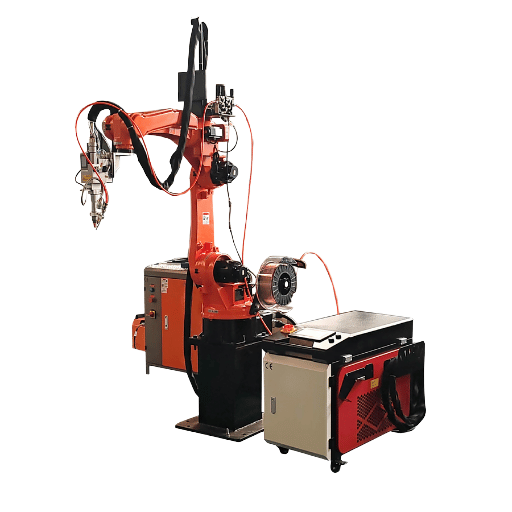
¿Cuántos ejes tiene un robot de soldadura?
Los robots industriales de soldadura estándar tienen 6 ejes, que cubren toda la gama de orientaciones espaciales que necesita la antorcha para la mayoría de los trabajos de soldadura de acero estructural. Se añaden de 1 a 3 ejes para ampliar el alcance y el rango de orientación necesarios para trabajar con piezas grandes, con ejes externos que permiten llegar más allá de sus bordes. Con 7 ejes, el robot de soldadura incorpora un carril de suelo que desplaza la antorcha a lo largo de la pieza y permite recorrer su eje longitudinal. Un sistema de 8 ejes añade una viga en voladizo para cubrir también la anchura de la pieza. En una configuración de 9 ejes, una columna elevadora permite el desplazamiento vertical durante el ciclo de soldadura. Este sistema 3D permite acceder a la pieza sin tener que girarla para cambiar de posición.
¿Qué diferencia hay entre un robot de soldadura en voladizo y uno de pórtico?
En un sistema de soldadura robotizada en voladizo, los ejes terminales de la antorcha están montados en una viga que sobresale de una única columna vertical o de un punto de apoyo central, en un solo lado del sistema; es decir, se trata de una estructura en voladizo sin soporte en el lado opuesto. Probablemente sea una configuración ideal para piezas de tamaño medio, las más habituales en los talleres, con límites de peso y tamaño de18 m3 m 2,2 m o menos, y permite dejar la mayor parte posible de la superficie del taller parcialmente accesible. En un robot de soldadura sobre pórtico, la antorcha está montada en un puente elevado que se desplaza sobre dos carriles paralelos, entre los que queda la pieza; es la opción más adecuada para los talleres de mayor tamaño y para piezas de más de 30 m de longitud. Este sistema aprovecha al máximo el espacio de trabajo, pero exige una inversión mayor y un plazo de instalación más largo. Para la gran mayoría de los fabricantes que trabajan con piezas de entre 10-30+ m, la configuración en voladizo resulta más rentable que instalar toda una infraestructura de pórtico.
¿Cuánto cuesta un robot de soldadura en voladizo?
El coste de un robot de soldadura en voladizo oscila aproximadamente entre $80.000 y $250.000+, según el número de ejes, la longitud del carril y el alcance de la integración. Una configuración de 7 ejes con un carril de 6 m suele costar $80 K-$120 K. Un sistema de 8 ejes con desplazamiento transversal de la viga cuesta $120K-$180 K. Una configuración de 9 ejes con una longitud de trabajo superior a 6 m cuesta $180 K-$250 K o más. La preparación de las instalaciones, los útiles de fijación, los equipos de inspección, la formación, la puesta en marcha y otros gastos añaden un 15-20 % por sistema.
¿Merece la pena invertir en un robot de soldadura en voladizo?
Una inversión típica en un robot de soldadura en voladizo ofrece un plazo de recuperación estimado de aproximadamente 15-24 meses si se reciben 15 o más conjuntos complejos al mes y se genera un flujo de caja neto mensual positivo. El modelo parte de que un aumento del 10-30 % del tiempo de arco activo, junto con una mejor calidad de soldadura, un ajuste más uniforme y menos retrabajo, permite obtener la mayor parte de los ingresos adicionales y del tiempo ahorrado en el taller. Un taller que trabaje con series más cortas o reciba menos conjuntos complejos cada vez podría tardar más de 30 meses en recuperar la inversión y debería valorar otras opciones.
¿Qué tamaño de pieza es adecuado para un robot de soldadura en voladizo de 9 ejes?
Esta configuración en voladizo de 9 ejes permite acceder a tres caras de la pieza y llegar al interior de columnas cajón, mamparos estructurales de buques y piezas metálicas resistentes a la corrosión, así como alcanzar las secciones profundas desde los laterales. El alcance de la configuración estándar es de 13 m 3 m 2,2 m. Si las juntas de soldadura de una pieza están en sus caras verticales o en posición bajo techo, y se trata de una cantidad fija de piezas, no es necesario reposicionar la pieza.
¿De verdad un sistema sin enseñanza requiere programación?
«Sin enseñanza» significa eliminar la enseñanza de trayectorias punto a punto. Este proceso consiste en enseñar manualmente al robot cada junta de soldadura de la pieza (o de las piezas) y registrar cada posición con un mando de programación. Eliminar la enseñanza de trayectorias punto a punto no significa que no haya que importar un modelo CAD (formato Tekla o SolidWorks), definir los parámetros de soldadura (corriente, tensión, velocidad y alimentación de hilo) y realizar un escaneo de calibración láser para cada nuevo tipo de pieza. Una vez definidos esos datos, la generación automática de trayectorias y el seguimiento de la junta se encargan de todos los cálculos de trayectoria. Prevea 2–4 horas de preparación para soldar por primera vez un nuevo tipo de pieza; después, una repetición de una soldadura ya conocida puede empezar en 30 minutos.
Sobre este análisis
Zhouxiang diseña y fabrica células de soldadura robotizada en voladizo desde 2008, y ha instalado más de 600 configuraciones de voladizo, herramientas de extremo de brazo y células en estructuras metálicas, buques y puentes reales de 50+ países. Los datos de configuración de ejes que aparecen a continuación se basan en una muestra de especificaciones de nuestra línea de producción actual; los datos de rendimiento se han verificado mediante inspecciones in situ de más de 1.000 instalaciones reales. Las cifras de precios y ROI se basan en datos de proyectos de clientes; las métricas reales dependen de la complejidad de la pieza, la calidad del útil de fijación y la formación del operador.
Referencias y fuentes
- Informe World Robotics 2025 de IFR — Federación Internacional de Robótica
- ISO 9283:1998 — Criterios de rendimiento para robots industriales
- Informe del mercado de la soldadura robotizada 2025 — MarketsandMarkets
- Método de soldadura sin enseñanza basado en la percepción visual láser — Springer
- Problemas y retos de la soldadura robotizada — The Fabricator
- ISO 10218-1:2011 — Requisitos de seguridad para robots
Artículos relacionados
- Robot de soldadura sobre carril de suelo, en voladizo o sobre pórtico: ¿cuál es el adecuado para su taller?
- ¿Cuánto cuesta realmente un robot de soldadura en 2026? Un desglose claro
- Mantenimiento de robots de soldadura: calendarios, costes y buenas prácticas
- Normas de seguridad para robots de soldadura: guía de cumplimiento de ISO 10218
- Los 15 principales fabricantes de robots de soldadura: informe del sector

